
Penerangan Produk
[Providing High-Volume, Custom Plastic Injection Molding Solutions /Non-standard ABS PP POM Plastic Injection Molded Parts]
Company Information
Our company is located in HangZhou City,ZheJiang , the world’s manufacturing capital. We are dedicated to the production of CNC milling & turning parts and high-precision mold components, machined parts and all kinds of Knives & Blades according to the requirements of customers from different industries. Products are mainly exported to Europe, USA and Japan, and obtains favor reputation from customers.
We will always adhere to the values of “Details, Focusing, Principal, Leading” and the business philosophy of “Constantly Improvement, Precision Dedication” to serve the customers more and better and to create value for customers.
OUR SERVICES
We specialize in CNC Machined Parts,Precision Injection Mold Parts, Plasic Injection Moulding, and Machining all kinds of Knives and Blades.
OUR INDUSTRIES
We serve in the industries of Automobile, Mobile Phone, Computer and Medical Parts, Home Appliances, Led Lights, Electrotechnical Application, Aerospace, Consumer Electronics, Watches, Agriculture, Food Packaging & Processing and Archery, Telescope,UAV,Robot,etc.
Penerangan Produk
| Bahan: | PMMA,PC,PP,PEEK,PU,PA,POM,PE,UPE,etc. |
| Warna: | White,black,green,nature,blue,yellow,etc. |
| Diameter: | 5-1000mm,or customized. |
| Bentuk: | According to your drawings. |
| Pensijilan: | ISO9001,SGS,Test Report,RoSH. |
| Kelebihan | One stop procurement. |
| Pembungkusan | Plastic bags,Cartons,Wodden case,Pallet,Container,ect. |
| Mold Processing | CNC machining,Drilling, EDM,and then testing. |
| File Formats | Solid Works(STEP), Pro/Engineer, AutoCAD(DXF,DWG), PDF,etc. |
| Negotiations: | Quality,material,price,payment,delivery time item and so on |
| R&D: | According to customer’s requirements,we could design and improve the 3D moulding files. |
| We will send our customers the 3D files for confirmation.Once the customers approved,then we will start to build the mold. | |
| Sample confirm: | We can send the trial sample to customers for approval, If the customers are not satisfied it, then we will modify the mould. |
| Other | 24 hours instant and comfortable customer service. |
| Shipping status notification during delivery. | |
| Regular notification of new styles & hot selling styles. |
Logistic
Soalan Lazim
Customer Reviews
| Mod Pembentukan: | Acuan Suntikan |
|---|---|
| Surface Finish Process: | Polishing |
| Mould Cavity: | Multi Cavity |
| Permohonan: | Car, Household Appliances, Furniture, Commodity, Electronic, Home Use |
| Design Software: | Pro-E |
| Pensijilan: | ISO |
| Sampel: |
US$ 1/Piece
1 Keping (Pesanan Minimum) | |
|---|
| Penyesuaian: |
Tersedia
| Permintaan Tersuai |
|---|
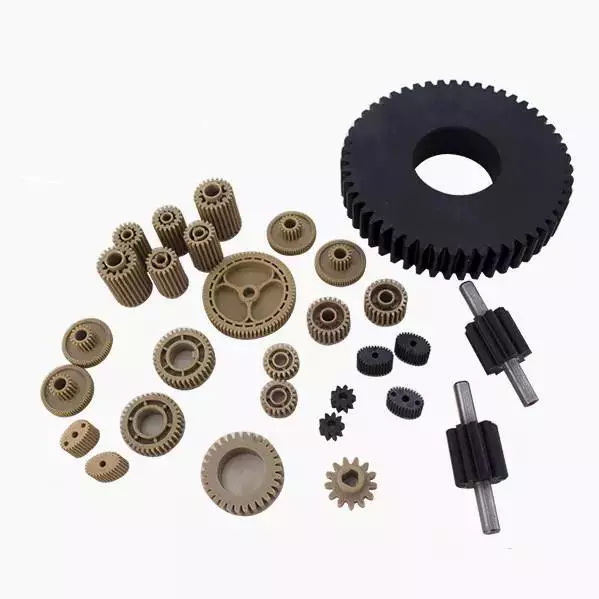
Mereka Bentuk Bahagian Acuan Suntikan
Mereka bentuk bahagian yang dibentuk dengan suntikan melibatkan pertimbangan yang teliti terhadap pelbagai parameter, termasuk ketebalan dinding dan sudut draf. Faktor-faktor ini penting untuk bahagian yang kuat dan tahan lama. Ketebalan dinding yang tidak betul boleh menyebabkan kecacatan tenggelam dan melengkung. Untuk mengelakkan masalah ini, pastikan dinding bahagian yang dibentuk dengan suntikan anda mempunyai ketebalan yang seragam yang tidak terlalu berbeza daripada bahagian lain.
Mereka bentuk sudut tajam pada bahagian yang dibentuk suntikan
Semasa mereka bentuk bahagian yang dibentuk dengan suntikan, adalah penting untuk mempertimbangkan jejari sudut. Sudut yang tajam akan menghasilkan lebih banyak tekanan, dan ini akan menyebabkan bintik-bintik lemah dan retakan. Mewujudkan jejari di sekeliling sudut membantu mengagihkan tekanan secara sekata dan membolehkan aliran bahan dan lontaran bahagian yang lebih mudah. Selain itu, sudut tajam dalam acuan boleh mengumpul bahan cemar dan menghasilkan kecacatan, termasuk delaminasi permukaan.
Sudut tajam pada bahagian yang dibentuk dengan suntikan merupakan punca tekanan yang biasa dan boleh menyebabkan bahagian tersebut rosak semasa proses pembuatan. Selain memerangkap udara, sudut tajam juga boleh menyebabkan suhu tinggi setempat yang merosakkan bahagian tersebut. Untuk mengurangkan risiko ini, pertimbangkan untuk menambah jejari pada semua sudut tajam.
Satu lagi faktor reka bentuk penting yang perlu dipertimbangkan ialah ketebalan dinding. Bahagian yang mempunyai peralihan yang lancar antara bahagian hendaklah direka bentuk dengan ketebalan dinding minimum lima milimeter. Apa-apa sahaja yang lebih tebal akan meningkatkan masa kitaran pengeluaran dan juga boleh memberi kesan negatif kepada sifat mekanikal. Penggunaan fillet dan chamfer juga boleh membantu mengelakkan masalah ini.
Mereka bentuk sudut tajam dalam komponen acuan suntikan boleh mengelakkan masalah yang mahal daripada berlaku semasa proses pembuatan. Walaupun prosesnya mudah dan ringkas, ia perlu dilakukan dengan betul untuk memastikan kualiti. Dengan mengikuti amalan terbaik, pereka bentuk boleh memastikan bahagian mereka tidak akan mengalami sebarang masalah atau tenggelam, melengkung atau lompang. Reka bentuk yang lemah juga boleh menyebabkan kerosakan pada acuan, yang boleh menelan belanja ribuan dolar dan ratusan jam untuk mereka bentuk semula.
Apabila mereka bentuk bahagian yang dibentuk secara suntikan, pereka bentuk harus mempertimbangkan garis panduan berikut. Menggabungkan jejari dalaman dan luaran. Jejari dalaman (juga dipanggil jejari fillet) direka bentuk ke dalam acuan untuk kualiti dan kekuatan yang lebih baik semasa proses pengacuan. Jejari ini biasanya terletak di sudut dalam atau bahagian bawah petak. Ia juga boleh digunakan untuk menyambungkan dinding dan rusuk. Jejari luaran, sebaliknya, dikenali sebagai jejari bulat.
Bahagian bersudut tegak dengan bucu tajam cenderung untuk dibebani dengan menolak dinding menegak ke kiri. Ini menghasilkan tegasan acuan masuk yang tinggi pada bahagian tersebut. Bahagian yang terhasil mungkin lebih lemah daripada yang dijangkakan kerana peningkatan tegasan pada bucu.
Kepentingan ketebalan dinding yang seragam
Ketebalan dinding yang seragam merupakan faktor kritikal ketika mereka bentuk bahagian yang diacukan suntikan. Ini memastikan polimer cair dapat mengalir dengan cekap ke seluruh bahagian. Selain itu, ia memudahkan pemprosesan yang ideal. Ketebalan dinding yang berbeza-beza boleh menyebabkan masalah semasa pengacuan, seperti perangkap udara, pengisian yang tidak seimbang dan garisan kimpalan. Untuk memastikan bahagian yang diacukan suntikan anda seragam, rujuk syarikat pengacuan suntikan plastik yang pakar dalam ketebalan dinding yang seragam.
Bahagian yang dibentuk dengan suntikan lebih tahan lama apabila dindingnya seragam. Dinding yang nipis mengurangkan isipadu bahan yang digunakan pada bahagian tersebut. Walau bagaimanapun, dinding yang nipis boleh pecah semasa lontaran. Di samping itu, dinding yang nipis meningkatkan kemungkinan lompang. Untuk mengelakkan masalah sedemikian, gunakan mesin yang lebih besar yang boleh menghasilkan bahagian dengan ketebalan dinding yang seragam. Dengan cara ini, bahagian lebih mudah dikendalikan dan dihantar.
Satu lagi faktor penting ialah kehadiran gusset. Ini adalah struktur sokongan yang menonjol keluar dari permukaan sesuatu bahagian. Gusset berguna untuk mencegah lengkungan, kerana ia memberikan ketegaran kepada bahagian yang tidak disokong untuk menipiskan. Atas sebab ini, gusset adalah penting semasa mereka bentuk bahagian yang dibentuk dengan suntikan.
Ketebalan dinding yang seragam amat penting terutamanya pada bahagian yang mempunyai selekoh atau rim. Ketebalan yang seragam membantu mengekalkan kekuatan mekanikal dan rupa sesuatu bahagian. Walau bagaimanapun, ini boleh menjadi sukar kerana anda mungkin perlu mengimbangi sifat optik dengan sifat mekanikal. Di Providence, kami mempunyai pengalaman untuk membantu anda mengharungi cabaran ini dan menghasilkan bahagian yang berkualiti.
Ketebalan dinding yang betul adalah penting atas pelbagai sebab. Ia boleh mempengaruhi kos dan kelajuan pengeluaran. Ketebalan dinding minimum untuk bahagian yang diacukan suntikan bergantung pada saiz bahagian, keperluan struktur dan kelakuan aliran resin. Biasanya, bahagian yang diacukan suntikan mempunyai dinding yang setebal 2mm hingga 4mm. Walau bagaimanapun, pengacuan suntikan dinding nipis menghasilkan bahagian dengan dinding setipis 0.5mm. Jika anda menghadapi masalah memilih ketebalan dinding yang betul, rujuk syarikat pengacuan suntikan berpengalaman yang boleh membantu anda menentukan ketebalan dinding yang sesuai untuk bahagian anda.
Ketebalan dinding yang tidak sekata menyebabkan masalah semasa pengacuan suntikan. Ketebalan dinding yang tidak sekata mungkin menyebabkan bahan mengalir melalui bahagian tersebut terlalu cepat, atau ia mungkin menyebabkan ia menyejuk terlalu perlahan. Ini boleh menyebabkan melengkung, berpusing atau retak. Lebih buruk lagi, ketebalan dinding yang tidak sekata boleh menyebabkan bahagian menjadi rosak secara kekal apabila ia tercampak dari acuan.
Kepentingan sudut draf
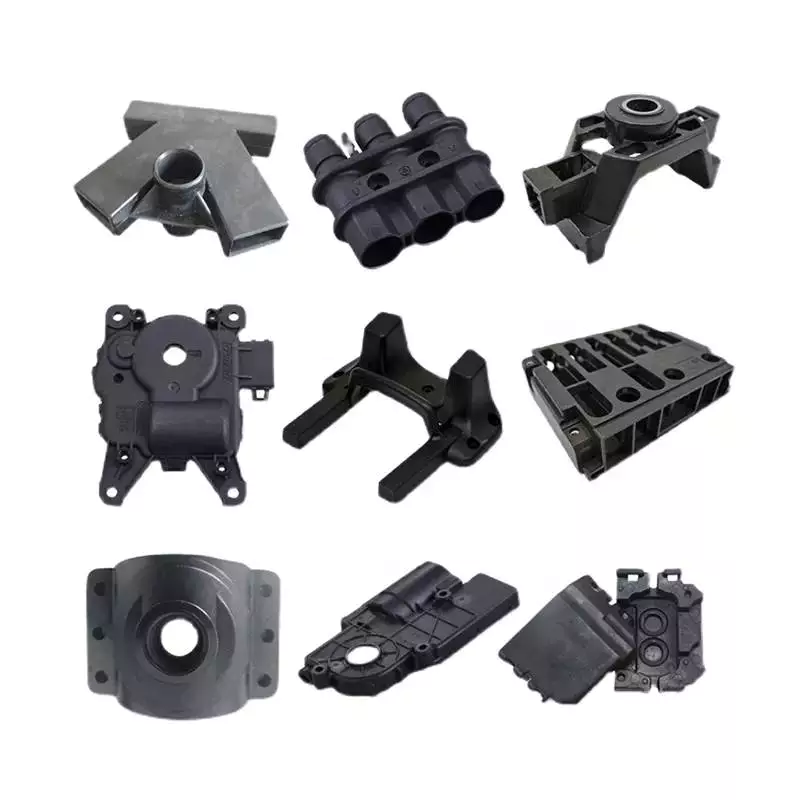 Sudut draf merupakan bahagian penting dalam reka bentuk untuk bahagian yang dibentuk melalui suntikan. Sudut-sudut ini perlu kerana geseran berlaku pada permukaan yang bersentuhan dengan acuan semasa proses pengacuan. Bahagian yang mempunyai geometri ringkas hanya memerlukan satu darjah draf, tetapi bahagian yang lebih besar memerlukan sekurang-kurangnya dua darjah.
Hampir semua bahagian yang memerlukan pengacuan suntikan memerlukan sedikit draf. Lebih baik draf, lebih kecil kemungkinan bahagian tersebut mempunyai kemasan yang buruk dan mungkin bengkok atau patah. Tambahan pula, bahagian yang mempunyai draf yang tidak mencukupi akan mengambil masa yang lebih lama untuk menyejuk, lalu memanjangkan masa kitaran. Lebih-lebih lagi, jika bahagian tersebut terlalu tebal atau mempunyai draf yang terlalu sedikit, ia mungkin menjadi melengkung.
Mempunyai sudut draf dalam pengacuan suntikan adalah sangat penting, terutamanya jika acuan mempunyai bucu tajam. Tanpanya, bahagian-bahagian akan tercalar dan akan memendekkan jangka hayat acuan. Dalam sesetengah kes, bahagian-bahagian mungkin tidak dapat dikeluarkan dari acuan sama sekali. Untuk mengelakkannya, udara perlu dibenarkan masuk di antara plastik dan logam. Ini membolehkan udara keluar dan mencegah melengkung semasa pengusiran.
Kepentingan sudut draf sering diabaikan dalam proses reka bentuk. Menambah sudut ini pada acuan boleh membantu mencegah masalah pelepasan acuan dan mengurangkan kos pengeluaran. Sudut draf juga akan membolehkan bahagian dilepaskan dari acuan dengan lebih mudah dan akan menghasilkan kemasan kosmetik yang lebih baik dan kurang bahagian yang ditolak. Selain itu, ia akan mengurangkan keperluan untuk persediaan lontaran yang rumit dan mahal.
Sudut draf harus ditambah pada reka bentuk seawal mungkin. Ia penting untuk kejayaan proses pengacuan suntikan, jadi adalah lebih baik untuk memasukkannya pada awal proses reka bentuk. Malah bahagian yang dicetak 3D boleh mendapat manfaat daripada perincian ini. Saiz sudut draf juga penting, terutamanya untuk permukaan teras.
Sudut draf boleh jadi besar atau kecil. Lebih besar sudut draf, lebih mudah untuk melepaskan acuan selepas acuan siap. Walau bagaimanapun, jika sudut draf terlalu kecil, ia boleh menyebabkan calar pada tepi atau tanda pin ejektor yang besar. Sudut draf yang terlalu kecil boleh menyebabkan retakan dan meningkatkan perbelanjaan acuan.
Cost
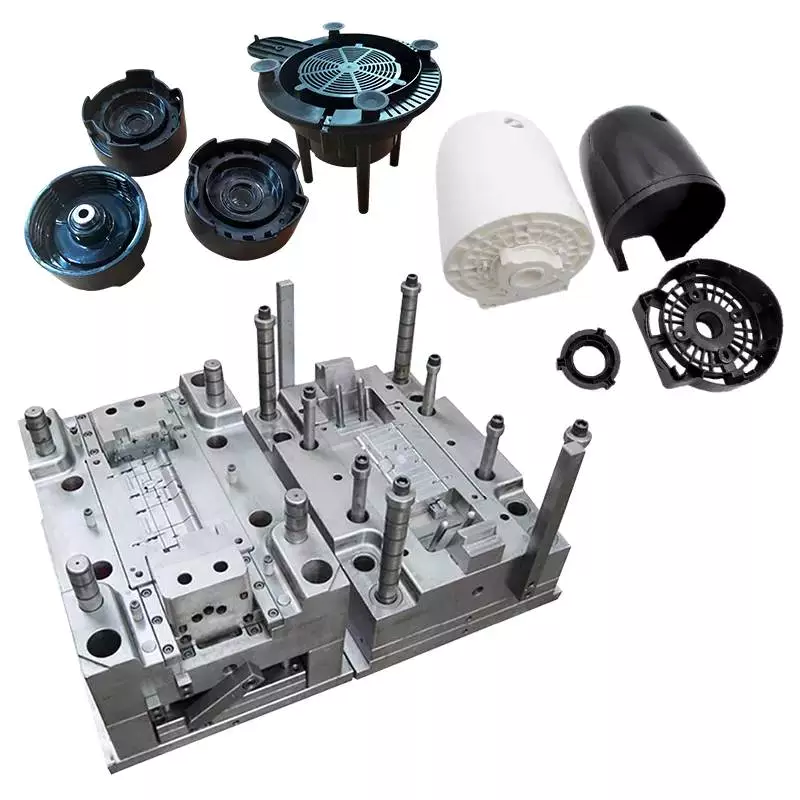 Terdapat banyak faktor yang menyumbang kepada kos bahagian yang dibentuk melalui suntikan, termasuk bahan yang digunakan untuk acuan dan kerumitan reka bentuk. Contohnya, bahagian yang lebih besar memerlukan acuan suntikan yang lebih besar, yang akan lebih mahal untuk dihasilkan. Selain itu, bahagian yang lebih kompleks mungkin memerlukan acuan dengan ciri-ciri khas. Pembuat acuan boleh menasihati anda tentang cara mereka bentuk bahagian anda untuk mengurangkan kos keseluruhan bahagian yang dibentuk melalui suntikan.
Salah satu kos terbesar yang berkaitan dengan pengeluaran bahagian yang dibentuk suntikan ialah kos perkakas. Kos perkakas boleh mencecah $1,000 atau lebih, bergantung pada reka bentuk, bahan dan pilihan kemasan. Kos perkakas adalah lebih rendah jika kuantiti bahagian kecil dan boleh diulang. Isipadu bahagian yang lebih tinggi mungkin memerlukan acuan dan perkakas baharu.
Kos bahagian yang diacukan suntikan bergantung pada bahan yang digunakan dan harga perolehan bahan tersebut. Jenis bahan juga mempengaruhi berapa lama bahagian tersebut akan tahan. Plastik yang mengandungi peratusan gentian kaca yang tinggi adalah kasar dan boleh merosakkan acuan suntikan. Oleh itu, ia lebih mahal tetapi mungkin tidak diperlukan untuk aplikasi tertentu. Selain itu, sifat terma bahan juga boleh mempengaruhi masa kitaran.
Saiz acuan merupakan satu lagi faktor yang mempengaruhi kos. Acuan yang lebih besar memerlukan lebih banyak jentera CNC dan ruang bangunan berbanding acuan yang lebih kecil. Selain itu, kerumitan bahagian tersebut juga akan mempengaruhi kos. Acuan suntikan dengan sudut tajam dan rusuk yang kompleks akan lebih mahal berbanding acuan suntikan kecil tanpa reka bentuk yang rumit.
Pengacuan suntikan merupakan proses kompleks yang memerlukan pelbagai bahagian yang bergerak. Semasa proses tersebut, peralatan penting ialah acuan suntikan. Mesin ini merupakan sebahagian besar daripada proses tersebut dan didatangkan dalam pelbagai saiz dan bentuk. Tujuannya adalah untuk menerima plastik panas dan memprosesnya mengikut toleransi yang sangat tepat.
Jika projek anda memerlukan produk yang kompleks dengan tahap kerumitan yang tinggi, pengacuan suntikan adalah pilihan yang sangat baik. Ia sesuai untuk pembangunan produk awal, kempen crowdfunding dan pengeluaran atas permintaan. Pengubahsuaian acuan juga boleh mengurangkan kos pengacuan suntikan.

editor by CX 2023-05-22

























