
Produktbeskrivelse
Produktbeskrivelse
| Professional High Precision Plastic Injection Mould Factory | |
| Formmateriale | P20, 718, NAK80, S316H |
| Hardness of steel | Vacuum quenching, nitride, hrc41-47, hrc46-50, hrc60 |
| Mould base | LKM, HASCO |
| Mould cavity | Single / Multi |
| Runner system | Hot / Cold |
| MoInjection machies equipments | According to product precision to choice the different model 100T,128T,150T,200T,250T,368T,450T injection machine. |
| Undersøkelse | 100% inspection by QC, QA before shipping. |
| Fast mould design | Can be within 1-3 working days after getting customer’s drawings |
| Ledetid | Plastic moulds : 3- 6 weeks after getting the mould design confirmation |
| Mould testing | All of the moulds can be well tested before the shipments. Videos for moulds trial running are available. |
| Minimum order | Small orders for injection moulding can be accepted |
| Production capacity | 50 sets/month |
| CAD for quote | Step.& dwg. |
| Mould life | 100-500K shots |
| After sales service | Available by our staff with more than 10 years of working experience in this field |
Produktvisning
| CNC Plastic Precision Mechanical Dummy Prototype | 1. CNC ABS part |
| 2. CNC PC clear part | |
| 3. CNC PMMA transparent | |
| 4. CNC plastic part | |
| 5. CNC machining prototype | |
| 6. Vacuum casting molding | |
| 7. Vacuum casting TPU part | |
| 8. Silicon rubber molding partpart | |
| 9. Small production by SLA/vacuum casting | |
| Plastic material | ABS, PP, PC, POM, PMMA, NYLON, TPE, TPU etc |
| Farge | RAL/PANTONE color |
| Prototype surface finish | Polishing finish,Texture Finish,Glossy Finish,Painting,Slik print,Rubber Painting etc |
Manufacturing Ability
Our Service
| ScHangZhou & 3D drawing | can make a 3D drawing through scHangZhou machine with sample | |
| CNC Machining prototype | ABS, PC, Nylon, good strength, same material features as injection parts | |
| SLA & 3D print prototype | cost effective for part show or design test | |
| Vacuun casting mold/Silicon mold | for TPU or rubber material, color part available | |
| Plast injeksjonsform | soft tooling or production mould, can do switch runner at single tool to save tooling investment | |
| Injection moulding parts | ABS, PC, POM, TPU, overmolding parts, can provide painting or logo print service | |
| Advantages | Confidentiality | Signed NDA documents to ensure all your information discussed be confidential. We will also train the staff with detailed regulations and not showing the staff full data if not necessary. |
| Initiative communication |
Through many years cooperation with our partners, we are confident to provide you satisfied quality with a reasonable price. Not only providing satisfied quality and on-time delivery, but we also have a dedicated and initiative staff for every issue happened in the process. | |
| Efficient service | For some urgent issues, we provide 7*24 hours for timely feedback.We will reply your mail within 12 hours or earlier since our team members are energetic and all using smartphone devices.Please add our or for better communication | |
| Advantage in price | We are also happy to follow up your other projects which need outsourcing service, what we think is to save your plant visit cost and transportation cost etc. Our team’s goal is to work hard to find out the best price with good quality products for our customers and achieve more trust and confidence on both sides |
|
Packaging & Shipping
| Delivery Method: | Payment Terms: | Warranty Period: |
| Sample by Express Courier, such as DHL, Fedex,UPS, TNT, EMS etc.; Bulk Order by Air, by Load or by Sea; | We accept TT, western union, paypal, moneygram, Escrow , (if you prefer other ways ,pls let us know) | We cherish every cooperation chance, and treat customer as friend. Production quality will always be same with sample test. For defected goods, we will re-produce and ship out for replacement |
Firmaprofil
Why Choose Us
Vanlige spørsmål
Q1:What is your business scope?
A1: Our factory provides CNC plastic prototype, Plastic injection mould, moulding production, logo print and color painting.
Q2:Can you help to share an idea for a new product?
A2: Yes. We are always happy to cooperate with potential customers to evaluate the technical feasibility. Like, choose the right material, optimized the design, DFM report, and building cost etc.
Q3:Can you make double color injection mold or over-molding mould?
A3: Yes, we can. Have made lots of double color molds for brand earphones.
Q4:Which country do you frequently work with?
A4: Our customer groups mainly from USA, Canada, Mexico, Australia, Japan, Singapore, India, Israel etc.
Q5:How to have my components quoted?
A5: Please share us your drawings with 3D format (.STEP or .IGES files) and detailed BOM sheet. We are pleased to CZPT the NDA with your company.
Q6:Can I have precision prototypes for testing before tooling design?
A6: Sure, our factory can prepare the prototype with surface finish and color painting, either CNC machining or SLA 3D printing is available.
Q7:What is the lead time for CNC prototypes?
A7: It is about 4 to 7 days for qty less than 5sets, and 7 to 12 days for qty above 10sets. Before painting process, we will polish and test part assembly, and then share video for confirmation.
Q8:We’ve decided to go ahead for the project. How long will it take to get T1 parts?
A8: It takes 3 to 4 weeks to have the mould/tooling manufactured well before first tooling trial. Once the part quality approved with good quality by your side, you can expect parts delivery within 2 weeks.
| Shaping Mode: | Injection Mould |
|---|---|
| Surface Finish Process: | Polishing |
| Mould Cavity: | Multi Cavity |
| Plastic Material: | PC |
| Process Combination Type: | Single-Process Mode |
| Søknad: | Household Appliances, Electronic, Home Use |
| Prøver: |
US$ 30/Piece
1 stk (min. bestilling) | |
|---|
| Tilpasning: |
Tilgjengelig
| Tilpasset forespørsel |
|---|
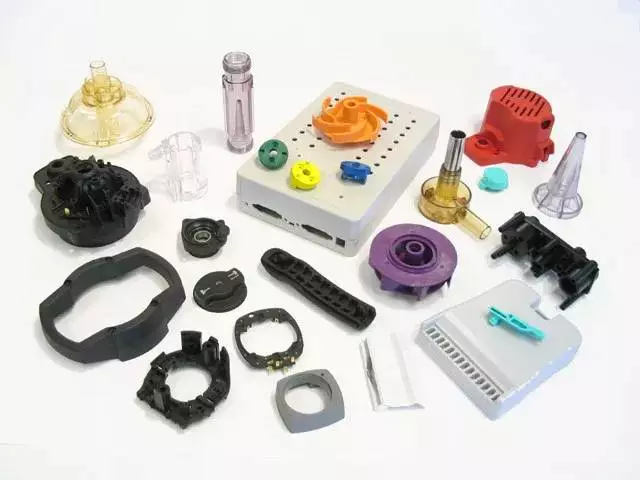
Faktorer å vurdere når du konverterer et design til sprøytestøping
Når du vurderer sprøytestøping for designet ditt, er det flere ting du bør vurdere. Disse faktorene inkluderer design, materialvalg, prosess og pålitelighet. I tillegg bør du vurdere prisen på hver del. Gjennomsnittskostnaden per sprøytestøpt del er mellom $1 og $5. Hvis du vil redusere kostnadene og forbedre produksjonssyklusen, bør du vurdere å konvertere designet ditt til sprøytestøping.
Designhensyn for sprøytestøpte deler
Sprøytestøpte deler må oppfylle visse designhensyn for å sikre kvalitet og presisjon. Designhensyn inkluderer riktig materialvalg, prosesskontroll og verktøydesign. I tillegg må designere vurdere toleranseområdene for delene som skal produseres. Disse toleransene vil variere fra støper til støper, og designere bør diskutere sine spesifikke behov med støperne sine før de starter produksjonen. Designere må også vurdere mulige revisjoner av formen, for eksempel å gjøre delen mer eller mindre strammere.
Når man designer sprøytestøpte deler, bør designeren vurdere tykkelsen på hver vegg. Dette vil minimere spenninger som kan oppstå på grunn av ujevn veggtykkelse. Deler med ujevn veggtykkelse kan utvikle synkemerker, hulrom og støpte spenninger. Dette kan føre til lengre produksjonstid og økte kostnader. Dessuten kan ujevn veggtykkelse begrense materialflyten. For å minimere disse problemene bør designere gjøre overgangene mellom de forskjellige tykkelsene jevne.
En annen viktig designhensyn er bruken av knotter i sprøytestøpte deler. Knotter brukes vanligvis som monterings- og festepunkter i sprøytestøpte deler. Knotter er sylindriske fremspring med hull for gjengede innsatser og annet festeutstyr. Sprøytestøpte deler med knotter kan vanligvis romme flere gjengede innsatser uten avisolering. Disse innsatsene er også slitesterke og muliggjør flere monteringssykluser.
Veggtykkelsen er en annen viktig faktor når man designer sprøytestøpte deler. Veggtykkelsen vil bestemme mange viktige egenskaper ved delen. Nøye vurdering av denne funksjonen vil forhindre dyre formmodifikasjoner og forsinkelser. Den nominelle veggtykkelsen bør bestemmes basert på delens funksjonelle krav. På samme måte bør minimum veggtykkelse settes basert på akseptabel spenning. Hvis veggene er for tynne, vil luft samle seg mellom dem og kompromittere delens funksjonelle ytelse.
Materialvalg
Å velge riktig materiale til sprøytestøpte deler er en viktig del av prosessen. Selv om det finnes mange alternativer, er det også mange faktorer å vurdere. For eksempel, hva slags sluttprodukt produserer du? Enten det er en forbrukerdel til hjemmet ditt eller en kompleks del til luftfartsindustrien, trenger du riktig materiale til jobben.
Det finnes bokstavelig talt hundrevis eller tusenvis av typer plastmaterialer tilgjengelig for sprøytestøping. En av de vanligste typene er ABS, en polymer som har høy grad av strukturell styrke og lav kostnad. Et annet populært valg er polykarbonat, som tilbyr utmerket varmebestandighet og gjennomsiktighet. Alternativt kan du velge Ultem, en høytytende plast som ofte brukes i medisinske og luftfartsapplikasjoner.
Prosessen med å designe plastprodukter innebærer en kombinasjon av kunst og vitenskap. Målet med denne prosessen er å skape et produkt av høy kvalitet som oppfyller forbrukernes forventninger. Ved å gjøre dette vil du redusere produksjonskostnadene og øke fortjenesten. Det er ikke en enkel prosess, men det er vel verdt innsatsen.
Sprøytestøping er en effektiv og allsidig metode for å produsere medisinsk utstyr. Det kan gjøres i store volumer og med høy fleksibilitet. I tillegg til dette tilbyr det også et bredt spekter av materialer. Dette er viktig når delene dine må lages av forskjellige materialer med unike fysiske egenskaper. Hvis du for eksempel produserer leker, bør du bruke akrylnitrilbutadienstyren (ABS). ABS er også et godt alternativ for medisinske applikasjoner fordi det tåler de høye temperaturene og trykket i medisinske miljøer.
Når du velger materialer for sprøytestøping av plast, må du huske på materialets vekt og stivhet. Noen bruksområder krever hard plast, mens andre krever mykere materialer. I tillegg vil materialets fleksibilitet avgjøre hvor mye du kan bøye det.
Behandle
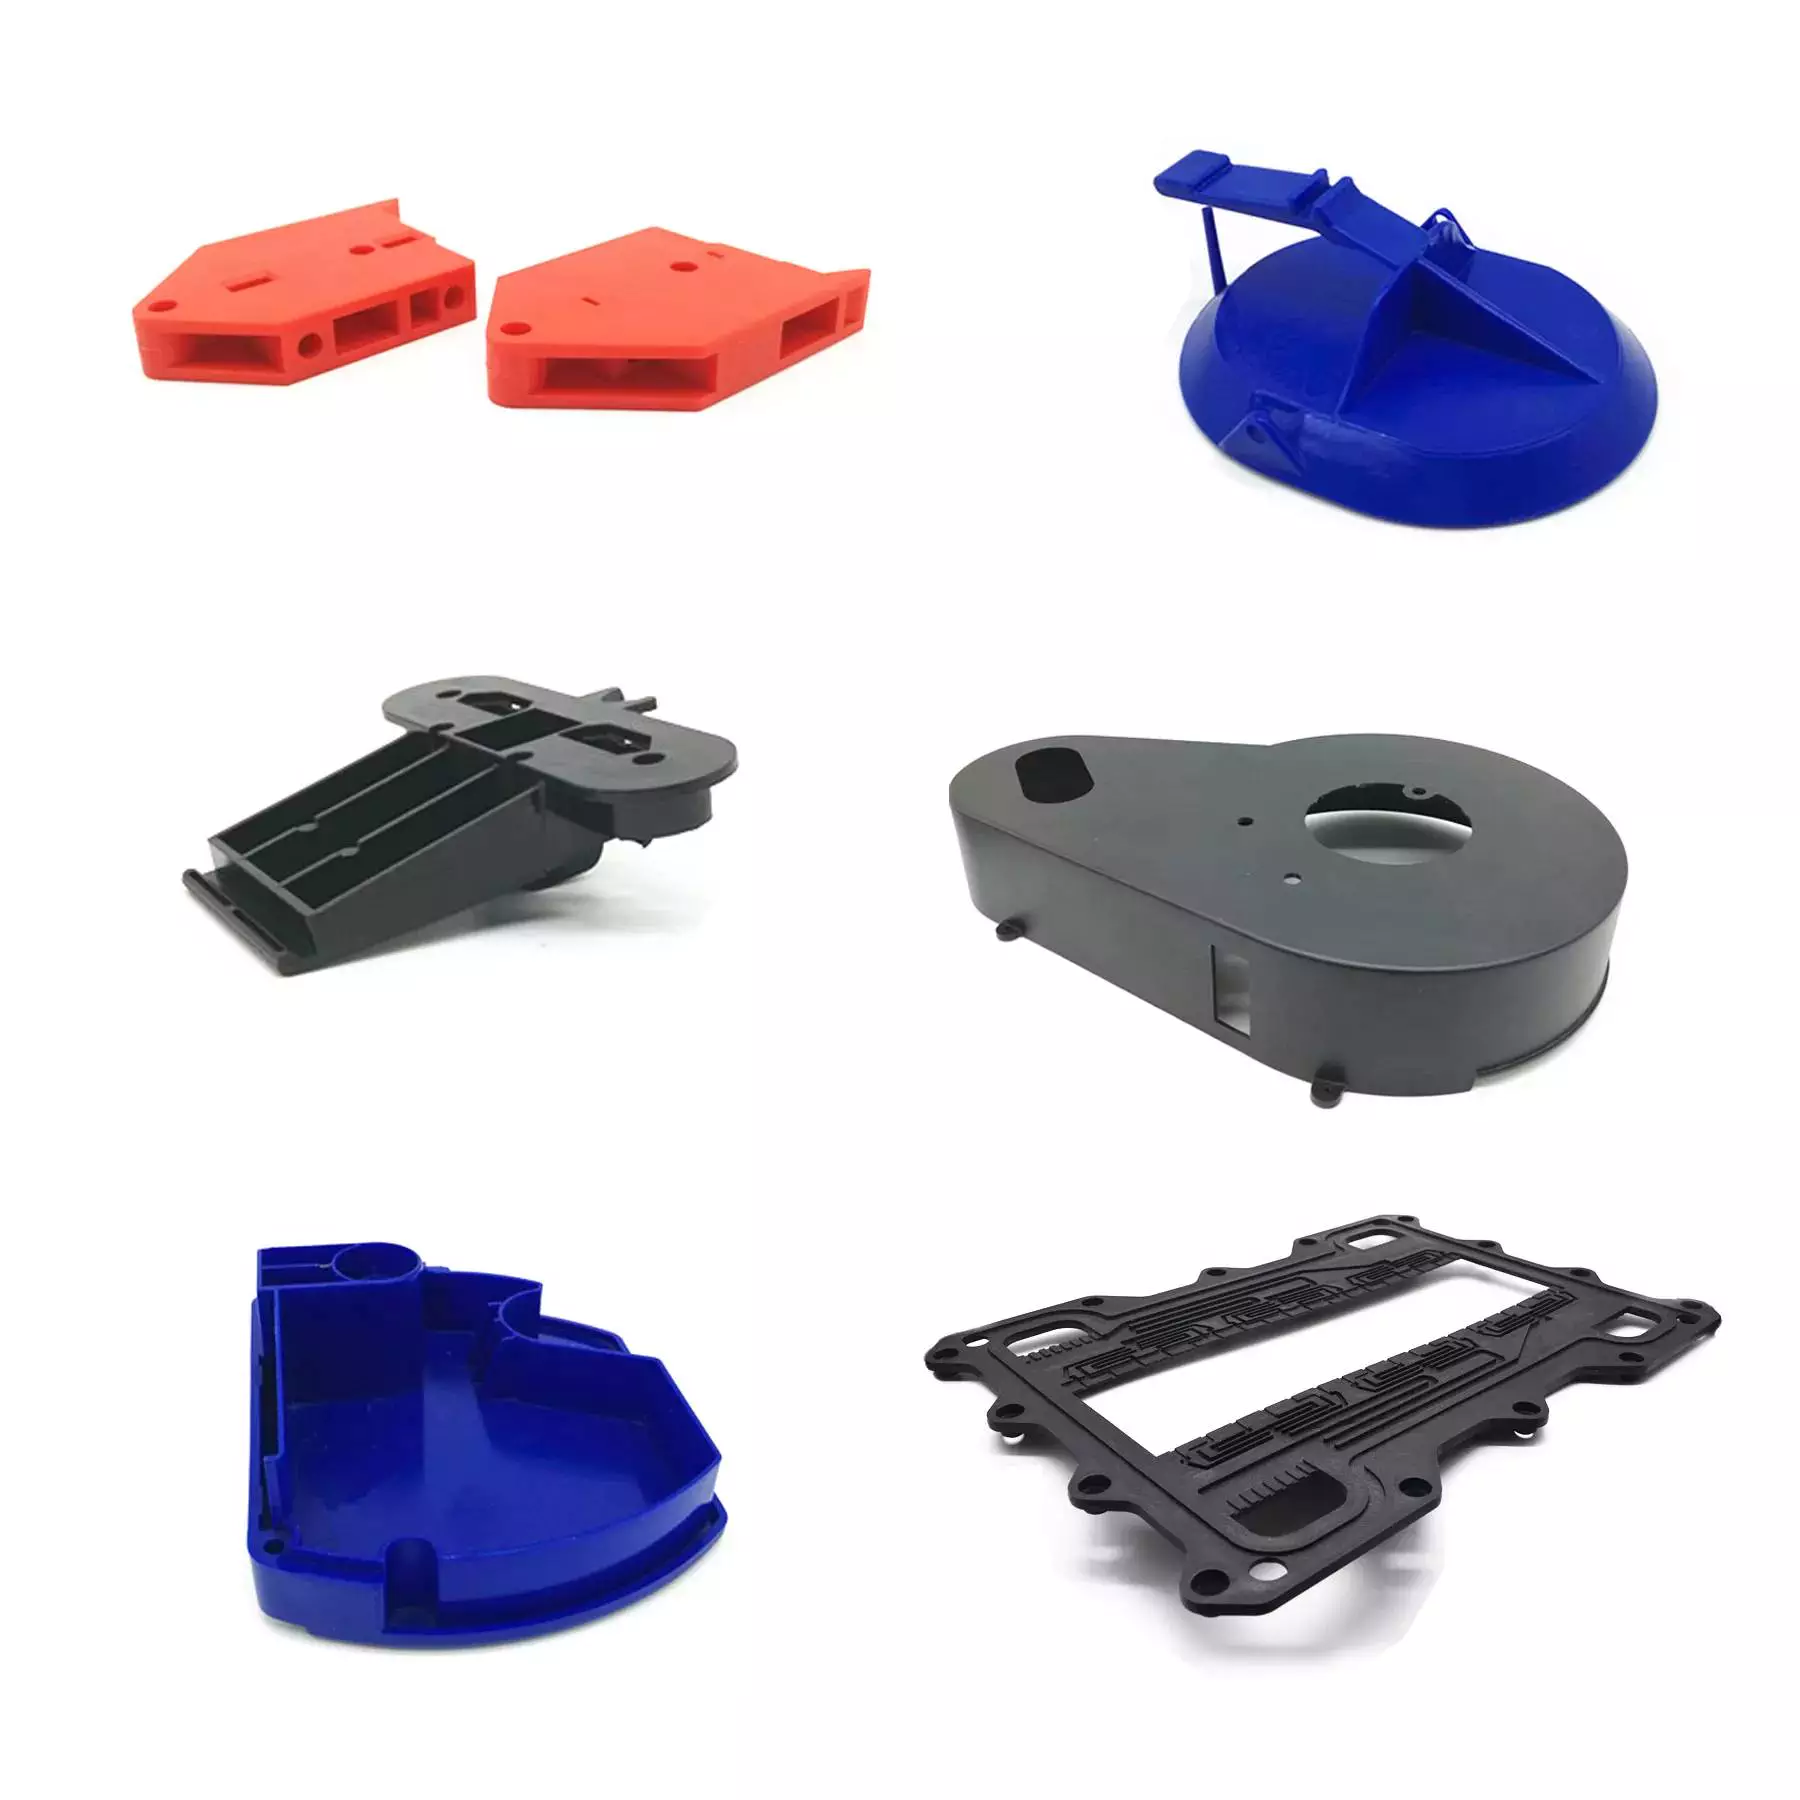 Sprøytestøping er en prosess der plastdeler formes ved å presse smelte inn i en form. Prosessen foregår i to trinn. I det første trinnet sprøytes og varmes materialet opp, mens det andre trinnet er når formen åpnes og delen kastes ut. Delen er deretter ferdig og klar til bruk.
Materialet som brukes i sprøytestøping er laget av en rekke polymerer. Vanlige polymerer inkluderer nylon, elastomerer og termoplast. Siden 1995 har antallet materialer som brukes i sprøytestøping økt med 750 prosent. Noen materialer er nyutviklede, mens andre er legeringer av tidligere utviklede materialer. Materialvalget avhenger først og fremst av styrken og funksjonen som kreves av den ferdige delen. Materialkostnaden er også en kritisk faktor.
Design av spesialtilpassede komponenter for støpeprosessen bør utføres av en dyktig industridesigner. Det finnes en rekke designretningslinjer for plastdeler, som bør følges nøye for å oppnå høy kvalitet og dimensjonsnøyaktighet. Unnlatelse av å følge disse retningslinjene kan føre til uønskede resultater. Derfor er det avgjørende å spesifisere spesifikke krav til delene før prosessen starter.
Prosessen er pålitelig og svært repeterbar, noe som gjør den ideell for storskalaproduksjon. Sprøytestøping muliggjør også produksjon av sprøytestøpedeler med flere hulrom, som kan lage flere deler i én syklus. Andre fordeler med sprøytestøpeprosessen inkluderer lave lønnskostnader, minimale skraptap og lave kostnader til etterbehandling etter støping.
Før full produksjon starter, utfører teknikerne en prøvekjøring. I denne testen setter de inn et lite skuddvekt i formen. Deretter påfører de et lite holdetrykk og øker holdetiden til porten fryser. Deretter veier de delen for å sjekke om den er riktig.
Pålitelighet
Sprøytestøpte deler er utsatt for en rekke defekter. En av de vanligste er uønsket deformasjon. Dette kan skje når temperaturen i formen er for høy, eller det ikke sprøytes nok plast inn i formen. Et annet problem er millidioptriforvrengning. Denne forvrengningen er usynlig for det blotte øye og kan ikke oppdages ved manuell inspeksjon. Uansett årsak er det avgjørende for delens langsiktige ytelse å forhindre uønskede deformasjoner.
Prosessen med å lage en spesialtilpasset form for en plastkomponent krever stor dyktighet. Å lage en form som passer perfekt til produktet er viktig, fordi en god form er avgjørende for å unngå potensielle defekter. Tradisjonelt var denne prosessen avhengig av verktøymakerens ferdigheter og prøving og feiling-metoder. Dette forsinker prosessen og øker produksjonskostnadene.
En annen faktor som bidrar til påliteligheten til sprøytestøpte deler er den høye repeterbarheten. Sprøytestøping er ideell for storvolumproduksjon, fordi deler enkelt kan støpes på nytt. Prosessen kan imidlertid være utsatt for feil hvis det ikke er kvalitetskontroll. Selv om de fleste sprøytestøpte deler vil vare lenge, vil deler som er utsatt for slitasje til slutt svikte.
I tillegg til høy konsistens og pålitelighet er sprøytestøpte deler også miljøvennlige. I motsetning til andre produksjonsmetoder produserer sprøytestøpeprosessen lite eller intet avfall. Mye av plasten som blir igjen i prosessen kan resirkuleres, noe som gjør den til et grønt alternativ. En annen fordel med denne produksjonsmetoden er automatisering, noe som bidrar til å redusere produksjonskostnadene. Totalt sett er sprøytestøping et svært pålitelig og konsistent produkt.
Sprøytestøping krever presise målinger og en 3D-modell. Det er også viktig å kontrollere veggens ensartethet og trekkvinkler. Riktig utformede deler kan unngå deformasjoner. Hvis veggtykkelsen er for lav, kan støtteribber brukes. Riktige trekkvinkler er viktige for å sikre at delen enkelt kan fjernes fra formen.
Koste
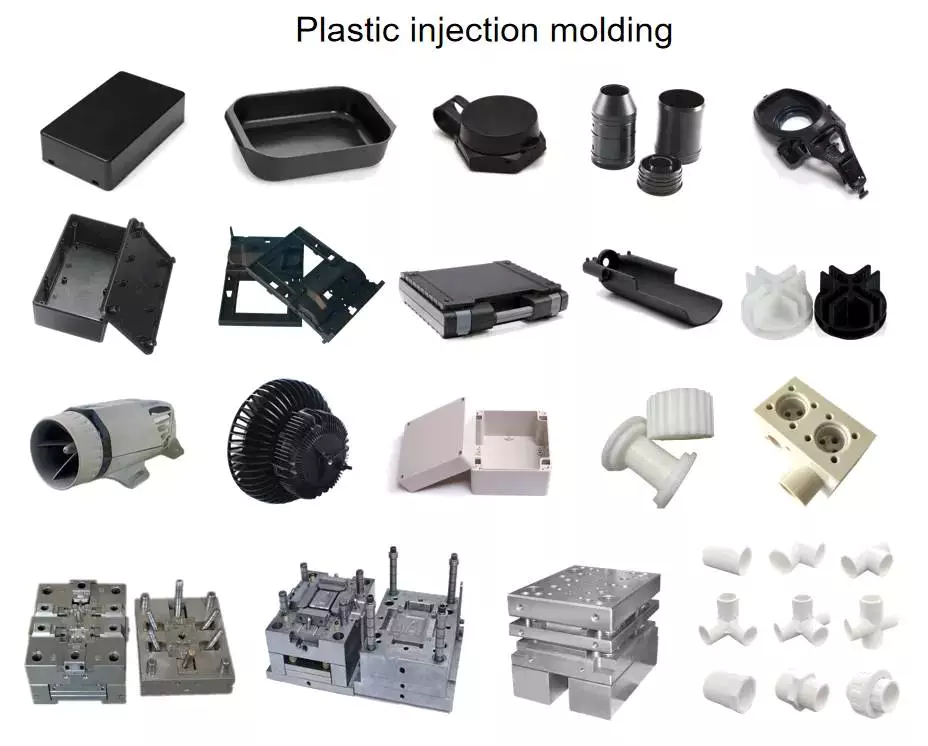 Kostnaden for sprøytestøpte deler avhenger av mange faktorer, inkludert delens kompleksitet og formdesignet. Enklere design, færre CAD-trinn og enklere prosesser kan hjelpe bedrifter med å minimere kostnadene. En annen faktor som påvirker kostnaden for sprøytestøpte deler er delens geometri. Generelt krever komplekse geometrier mer designarbeid og verktøytid. I tillegg krever tykkere vegger mer materiale enn tynne, noe som øker kostnaden for delen.
Mengden plast som brukes i formen er også en nøkkelfaktor. Sprøytestøping krever store mengder materiale, så deler som er større vil kreve en større form. Større deler er også mer komplekse, så disse krever mer detaljerte former. En formprodusent vil kunne gi deg råd om hvordan du designer delen din for å redusere kostnadene.
Den neste viktige faktoren som påvirker kostnaden for sprøytestøpte deler er materialet i formen. De fleste sprøytestøpeformer er laget av stål, men typen og kvaliteten på stålet som brukes er viktig. I tillegg krever små toleranser former med tilnærmet slitasjefrie innvendige hulrom. Derfor kreves stål av høyere kvalitet.
En annen faktor som påvirker kostnaden for sprøytestøpte deler er prisen på støpeverktøy. Avhengig av delens størrelse og kompleksitet, kan kostnaden for støpeverktøy variere fra $10 000 til flere hundre tusen dollar. Sprøytestøpeverktøy er en integrert del av hele prosessen og kan utgjøre en betydelig del av den totale kostnaden for delen.
Utkastvinkler er en annen faktor som påvirker kostnaden for sprøytestøpte deler. Utkast er et viktig designelement, da det muliggjør enkel separasjon og fjerning av deler fra formen. Uten utkast ville det være svært vanskelig å fjerne en del etter injeksjon.

editor by CX 2023-04-25

























