
Model Number: SD-ZS-Abs-BS114
Plastic Modling Type: injection
Nhà cung cấp dịch vụ gia công: Khuôn đúc
Processing: Moulding
Solution Title: Personalized plastic areas
Materials: Stomach muscles/PA66/PP/Computer/PMMA/PSU/PCTG/TPE/TPU/PBT
Drawing Format: Second/(PDF/CAD)3D(Phase/X-T)
Service: OEM/ODM & one particular-end service
life: 2shots
MOQ: 1pc
Certification: ISO9 pictures
Thiết kế các bộ phận đúc phun
Sản xuất các bộ phận bằng phương pháp ép phun là một cách tuyệt vời để tạo ra các bộ phận nhanh chóng, đáng tin cậy mà không cần tốn nhiều thời gian cho quá trình xử lý sau đó. Cho dù bạn đang thiết kế một linh kiện nhỏ hay một chiếc xe lớn, bạn có thể mong đợi các bộ phận của mình sẽ sẵn sàng sử dụng ngay lập tức. Nhờ chu kỳ sản xuất tốc độ cao, bạn có thể nhận được các bộ phận trong vòng 30 đến 90 giây.
Các yếu tố cần cân nhắc khi thiết kế các bộ phận đúc phun
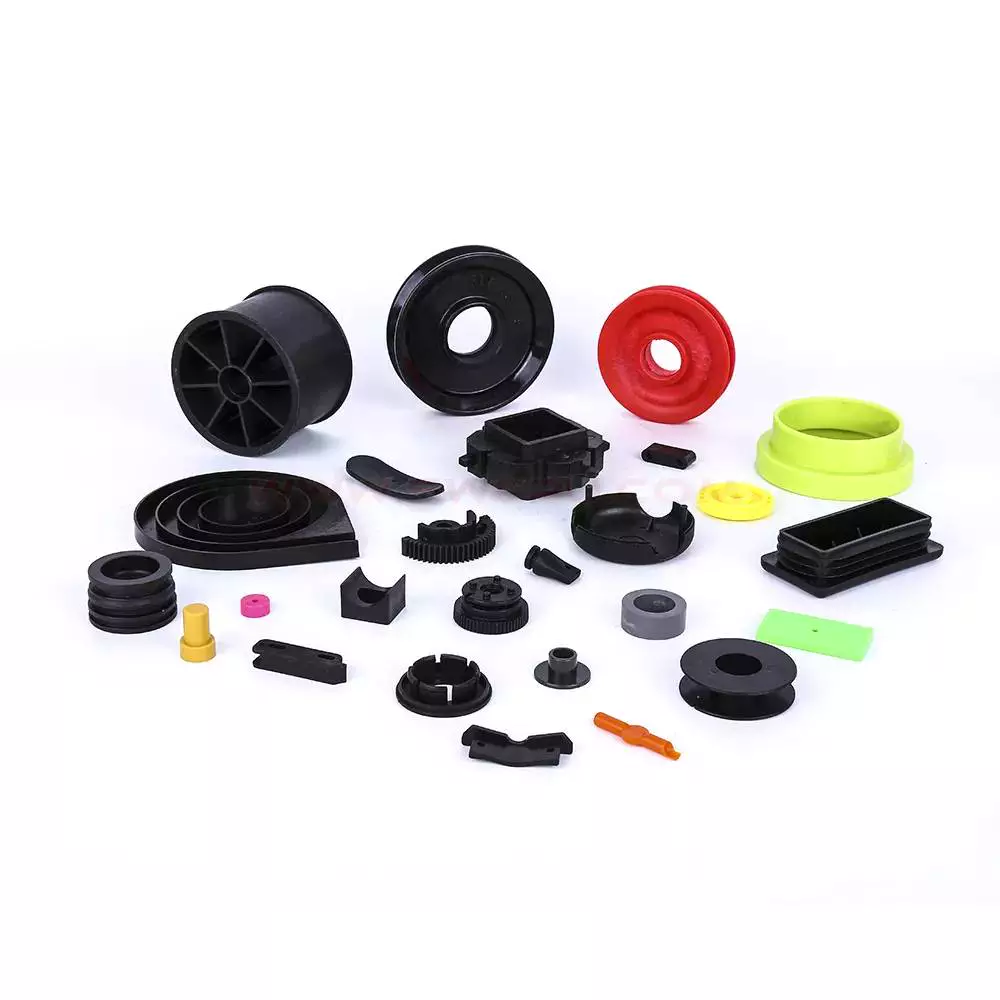 Khi phát triển một thiết bị y tế, có một số yếu tố thiết kế cần được xem xét để tạo ra một bộ phận đúc phun chất lượng. Thông thường, các nhà thiết kế sản phẩm muốn giảm thiểu lượng vật liệu cần thiết để đổ đầy bộ phận mà vẫn duy trì được độ bền cấu trúc của sản phẩm. Vì mục đích này, các bộ phận đúc phun thường có các gân để làm cứng các thành tương đối mỏng. Tuy nhiên, việc đặt các gân hoặc phần nhô ra không đúng cách có thể gây ra các vấn đề trong quá trình đúc.
Các yếu tố cần xem xét khi thiết kế các chi tiết đúc phun bao gồm hình dạng tổng thể và độ hoàn thiện của chi tiết. Có nhiều cách để làm cho chi tiết trông đẹp hơn. Một cách là làm cho bề mặt mịn hơn và ít gồ ghề hơn. Điều này sẽ giúp vật liệu chảy đều khắp khuôn và giảm thiểu nguy cơ hình thành đường phân khuôn. Một cách khác để giảm nguy cơ xuất hiện vết lõm là giảm độ dày của các gờ so với độ dày thành danh nghĩa của chi tiết.
Một vấn đề thường gặp khi thiết kế các chi tiết đúc phun là các vết lõm. Những vết lõm này rất khó tránh khỏi. Nhà sản xuất khuôn có thể không muốn đảm bảo bề mặt sản phẩm không có vết lõm, vì vậy các nhà thiết kế phải đảm bảo giảm thiểu tối đa các vết lõm. Để ngăn ngừa những vấn đề này, thiết kế của các chi tiết nên càng đơn giản càng tốt.
Các chi tiết được đúc phun cũng có thể có hình dạng phức tạp, và quy trình thiết kế vô cùng linh hoạt. Một nhà sản xuất khuôn tốt sẽ có thể sản xuất lại các chi tiết phức tạp với chi phí thấp. Để đạt được kết quả tốt nhất, các nhà thiết kế nên thảo luận về thiết kế và quy trình với nhà sản xuất khuôn. Họ cũng nên thảo luận với nhà sản xuất khuôn về bất kỳ thông số dung sai quan trọng nào. Nhà thiết kế cũng nên xem xét việc gia công lại khuôn nếu cần thiết.
Độ dày thành của chi tiết được đúc phun nhựa cần phải đồng nhất. Điều này rất quan trọng vì nó ảnh hưởng đến chức năng và hiệu suất của chi tiết. Độ dày thành không đồng đều có thể dẫn đến các vết lõm, lỗ rỗng và các tác động không mong muốn khác. Nó cũng có thể dẫn đến áp suất nhựa quá cao hoặc gây ra hiện tượng bẫy khí.
Vật liệu được sử dụng trong các bộ phận đúc phun
Khi thiết kế sản phẩm, vật liệu sử dụng trong ép phun là yếu tố quan trọng ảnh hưởng đến kết quả cuối cùng. Các vật liệu này khác nhau về độ bền, khả năng tái sử dụng và chi phí. Hiểu rõ những khác biệt này là điều cần thiết để đảm bảo sản phẩm tốt nhất. Ngoài ra, hiểu rõ đặc tính của các vật liệu này có thể giúp bạn lập kế hoạch ngân sách và xác định loại vật liệu nào phù hợp với ứng dụng của mình.
Việc lựa chọn vật liệu không phù hợp có thể dẫn đến những hậu quả nghiêm trọng. Ngoài việc gây hỏng hóc sớm các bộ phận, lựa chọn sai còn có thể làm tăng chi phí. Để tránh điều này, tốt nhất nên tìm kiếm lời khuyên từ chuyên gia. Tư vấn từ chuyên gia có thể giúp bạn hiểu rõ các yếu tố quan trọng đối với dự án ép nhựa cụ thể của bạn.
Nhựa Fortron PPS: Loại nhựa nhiệt dẻo này có độ bền, độ dẻo dai và khả năng kháng hóa chất tuyệt vời. Nó cũng cứng và bền, lý tưởng cho các ứng dụng công nghiệp đòi hỏi cao. Các loại nhựa thông dụng khác bao gồm Nylon 6/6, vừa chắc chắn vừa nhẹ. Điểm nóng chảy cao của nó làm cho nó trở thành vật liệu thay thế tuyệt vời cho kim loại trong một số môi trường nhất định. Nó cũng có các đặc tính hóa học và điện học mong muốn. PEEK là một vật liệu phổ biến khác được sử dụng trong ép phun.
ABS: Là một loại nhựa nhiệt dẻo kỹ thuật khác, ABS có khả năng chịu nhiệt và kháng hóa chất tuyệt vời. Nhược điểm của ABS là thành phần gốc dầu. Do đó, quá trình sản xuất ABS tạo ra khói độc hại. Nylon là một loại nhựa phổ biến khác được sử dụng trong ép phun. Nylon được sử dụng trong nhiều ứng dụng khác nhau, từ các ứng dụng điện đến nhiều loại quần áo.
Ép phun là một quy trình trong đó nguyên liệu thô được bơm vào khuôn dưới áp suất cao. Khuôn sau đó sẽ định hình polyme thành hình dạng mong muốn. Các khuôn này có thể có một hoặc nhiều khoang. Điều này cho phép các nhà sản xuất tạo ra các hình dạng khác nhau của các bộ phận bằng một khuôn duy nhất. Hầu hết các khuôn ép phun được làm từ thép dụng cụ, nhưng thép không gỉ và nhôm cũng được sử dụng cho một số ứng dụng nhất định.
Đặc điểm của các bộ phận được đúc phun
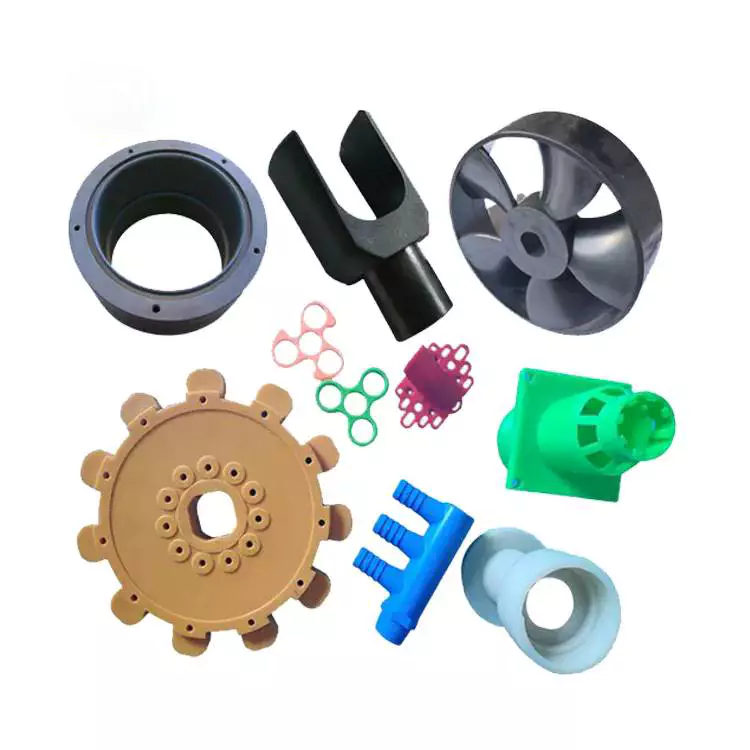 Các chi tiết được sản xuất bằng phương pháp ép phun thể hiện nhiều đặc tính cơ học và vật lý khác nhau. Những đặc tính này ảnh hưởng đến hiệu suất của các chi tiết. Ví dụ, chúng có thể ảnh hưởng đến độ dẫn điện. Ngoài ra, mức độ điền đầy vật liệu trong các chi tiết cũng có thể quyết định các đặc tính cơ học của chúng. Một số nghiên cứu thậm chí còn phát hiện ra rằng hàm lượng vật liệu điền đầy có thể ảnh hưởng đến độ chính xác về kích thước của các chi tiết.
Để đảm bảo chất lượng cao nhất cho các chi tiết đúc, việc kiểm tra máy móc và quy trình sản xuất là rất quan trọng. Bảo trì đúng cách có thể ngăn ngừa sai sót và kéo dài tuổi thọ của các bộ phận. Hơn nữa, việc làm sạch và bôi trơn máy móc và các bộ phận của nó là rất cần thiết. Điều này cũng sẽ giảm khả năng xảy ra lỗi khuôn đúc.
Đặc tính nhiệt độ và áp suất của khuôn ép phun có thể được mô tả bằng công cụ mô phỏng. Ví dụ, trong môi trường mô phỏng, áp suất phun có thể được thiết lập dưới dạng một đường cong và bằng với áp suất ở mặt trước dòng chảy. Hơn nữa, áp suất phun tối đa có thể được thiết lập là một giá trị có sự phụ thuộc tối thiểu vào lưu lượng. Nhiệt độ của vật liệu được sử dụng trong khuôn ép phun nên nằm trong phạm vi được khuyến nghị.
Nhiệt độ và áp suất trong khoang khuôn phải được theo dõi để đảm bảo quá trình đẩy sản phẩm ra ngoài diễn ra suôn sẻ. Nhiệt độ trong khoang khuôn ép phun thường được thiết lập ở mức cao hơn một chút so với nhiệt độ đẩy sản phẩm ra. Việc này có thể được thực hiện thủ công hoặc tự động. Nếu nhiệt độ quá cao, sản phẩm sẽ không thể được đẩy ra. Sự thay đổi nhiệt độ đột ngột có thể gây biến dạng sản phẩm. Điều tương tự cũng áp dụng cho thời gian làm nguội của khuôn và khoang khuôn.
Độ dày của chi tiết được đúc phải đồng đều. Nếu khuôn ép phun không đạt độ dày yêu cầu, có thể xuất hiện các vết lõm. Khoảng cách tối thiểu giữa đường kính ngoài và đường kính trong là 2,5 mm để đảm bảo sản phẩm được đẩy ra đúng cách.
Các vấn đề thường gặp
Có một số vấn đề thường gặp trong quá trình sản xuất các chi tiết đúc phun. Một trong những vấn đề phổ biến nhất là các vết lõm. Chúng xuất hiện trên bề mặt của chi tiết và là kết quả của việc làm nguội không đều nhựa bên trong khuôn. Vấn đề này có thể do thiết kế khuôn kém, thời gian làm nguội không đủ và/hoặc áp suất phun thấp.
Vấn đề thường gặp đầu tiên xảy ra khi khuôn không được kẹp chặt. Điều này khiến nhựa nóng chảy bị đẩy ra khỏi khuôn. Các vấn đề khác có thể xảy ra do áp suất hoặc nhiệt độ kẹp không phù hợp. Trong những trường hợp này, cần tăng lực kẹp hoặc sửa đổi thiết kế khuôn để nhựa có thể chảy đúng cách qua khuôn. Ngoài ra, khuôn chất lượng kém có thể gây ra hiện tượng bavia hoặc gờ.
Một vấn đề phổ biến khác là hiện tượng hoa văn lượn sóng. Hai khuyết tật này có thể ảnh hưởng đến hình thức và chức năng của sản phẩm. Để tránh những vấn đề này, hãy hợp tác với nhà sản xuất ép phun nhựa có kinh nghiệm trong việc sản xuất các loại sản phẩm này. Họ sẽ có khả năng khắc phục sự cố và giảm thiểu mọi rủi ro tiềm ẩn.
Một trong những vấn đề thường gặp nhất trong ép phun là hiện tượng đổi màu. Sản phẩm bị đổi màu sẽ có màu đen hoặc màu gỉ sét. Vấn đề này do lượng không khí dư thừa trong khoang khuôn gây ra và có thể tránh được bằng cách giảm tốc độ phun. Hệ thống thông gió cũng có thể được điều chỉnh để giảm thiểu khả năng xảy ra các vấn đề này.
Khuôn mẫu bị lỗi có thể gây ảnh hưởng tiêu cực đến lợi nhuận. Bằng cách hiểu rõ các vấn đề thường gặp trong quá trình ép phun, bạn có thể tránh được những vấn đề này và làm cho sản phẩm của mình trở nên hấp dẫn nhất có thể.
Các loại ốc vít được sử dụng trong các bộ phận đúc phun.
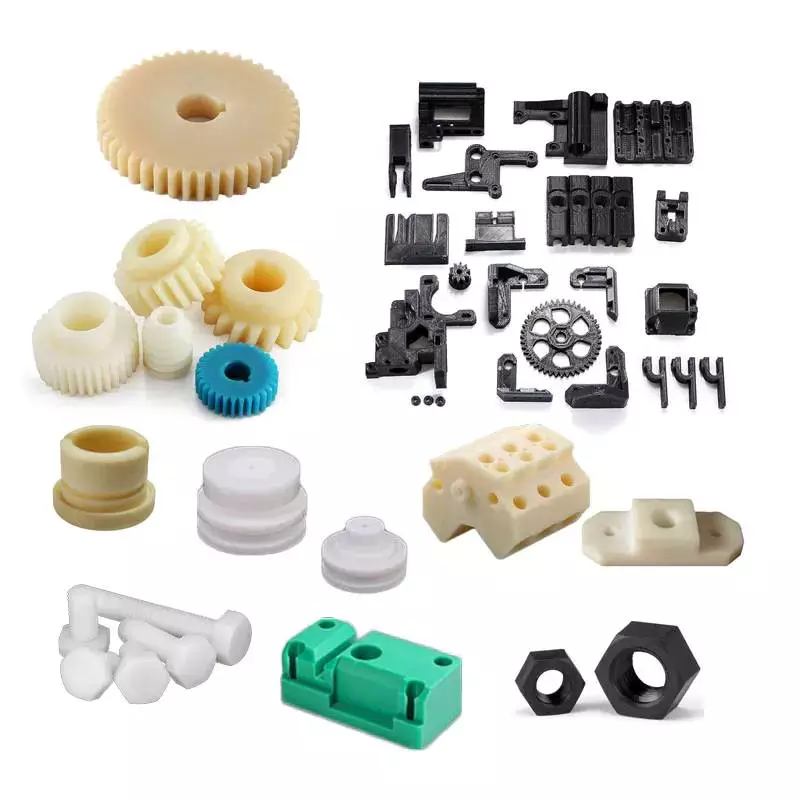 Các chi tiết đúc phun thường sử dụng các chốt để cố định các phần tử chốt tại chỗ. Như thể hiện trong Hình 7 và 8 (hai hình chiếu riêng biệt), các phần tử chốt được tích hợp với sản phẩm đúc và chúng kéo dài từ một phía. Các phần tử chốt được thiết kế để khớp với các phần tử vòng trong lớp phủ bên trên. Các chốt hình cây cọ đặc biệt phù hợp cho mục đích này, vì các mặt ba chiều của chúng khớp với nhiều vòng hơn so với các mặt phẳng. Những đặc điểm này giúp tạo ra sự đóng kín chắc chắn hơn.
Khi sử dụng ốc vít trong các bộ phận đúc phun, nhựa được bơm vào khuôn, với ốc vít được tích hợp sẵn. Ngoài ốc vít tự ren, các loại ốc vít bằng nhựa khác có thể bao gồm lỗ dẫn hướng được đúc sẵn hoặc khoan trước. Phương pháp này tránh được bước lắp ráp thứ cấp và đảm bảo sự lắp ghép dễ dàng. Những loại ốc vít này cũng có những ưu điểm khác, bao gồm tiết diện ren nhỏ hơn và ứng suất hướng tâm thấp hơn, giúp ngăn ngừa hư hỏng phần gờ ren.
Một loại ốc vít khác thường được sử dụng trong các bộ phận đúc phun là loại có gờ nổi. Loại ốc vít này thường lớn hơn đai ốc và lỗ dẫn hướng. Gờ nổi quá nhỏ có thể dẫn đến biến dạng trong quá trình đúc phun và gây hỏng sản phẩm khi sử dụng.
Một loại ốc vít khác được sử dụng trong các bộ phận đúc phun là ốc vít ren, thường là dây thép không gỉ A2. Có nhiều phiên bản khác nhau của loại ốc vít này dành cho các vật liệu khác nhau, bao gồm cả nhựa gia cường sợi carbon. Và ốc vít này có thể được điều chỉnh để thay đổi kích thước lỗ.
Các loại ốc vít này được sử dụng trong nhiều loại chi tiết đúc phun khác nhau. Một số chi tiết được sử dụng để khắc phục nhiều vấn đề về thẩm mỹ, chẳng hạn như các vết lõm nhỏ. Mặc dù đây không phải là khuyết điểm, nhưng chúng có thể không hoàn hảo và ảnh hưởng đến vẻ ngoài tổng thể của sản phẩm. Nếu bạn muốn cải thiện vẻ ngoài của một chi tiết đúc phun, bạn có thể thêm sợi và sợi thủy tinh, cũng như chất tạo màu.

editor by czh2023-02-16

























