
Description du produit
ABS Injection Molded CZPT Parts of Injection
Avantages :
1. Free design and free sample.
2. CZPT NDA.
3. ISO Certificated with the strict quality control system.
4. 10+ Years OEM&ODM Platic Injection Molding Parts manufacturing experience.
5. Good at spoken English and phone call communication.
6. One stop solution and drop shipment for online sellers.
Description du produit
| Description du produit | moulage par injection plastique ODM |
| Plastic Materials: | PS, ABS, PP, PVC, PMMA, PBT, PC, POM, PA66, PA6, PBT+GF, PC/ABS, PEEK, HDPE, TPU, PET, PPO,…etc. |
| Standard: | ISO9001:2008 |
| Quality: | RoSH and SGS standard |
| Fonctionnalité: | Non marking and Non flash |
| Taille: | According to your 2D, 3D Drawing |
| Color,Quantity,Unit price,Tooling cost,Tooling size: | À discuter |
| Package: | Standard exported Wooden box packed, Fumigation process(upon required) |
| Mold Building Lead Time: | T1, 15-25 Working days, Part measurement report (upon required). |
| Export Country: | All countries are reachable. |
| Experience: | 13 years experience in plastic injection mold making and plastic prouducts produce. |
| Mould Base: | Norme Hasco, norme européenne, norme mondiale |
| Mould Base Material: | LKM, FUTA, HASCO, DME,…etc. Or as per Customer’s Requirment. |
| Surface Finish: | Texture(MT standard), High gloss polishing |
| Cavity/Core Steel: | P20, 2311, H13, 2344, Starvax 420, 236, AdC3, S136, 2312, 2379, 2316, 2083, Nak80, 2767 …etc. |
| Hot/ Cold Runner | HUSKY, INCOE, YDDO, HASCO, DME, MoldMaster, Masterflow, Mastip, ZheJiang made brand…etc. |
| Mould Life: | 5,000 to 1,000,000 Shots. (According to your working environment.) |
| Design & Program Softwares: | CAD, CAM, CAE, Pro-E, UG, Soild works, Moldflow, CATIA….etc. |
| Equipments: | High speed CNC, Standard CNC, EDM, Wire Cutting, WEDM, Grinder, Plastic Injection Molding Machine for trial out mold from 50-3000T available. |
Products show
Services
Plux Industry provides service of prototype making, mold design, mold production, mass production and assembly service in house. Our experience range from simple design to challenging technical parts.
Profil de l'entreprise
Workshops and Equipments
Cooperating Customers
Emballage et expédition
FAQ
1. Q: Where is your company or factory?
A: We are located in HangZhou, We have our own factory.
2. Q: Can you make design?
A: We’ll be glad to make mould designs for you, and for free. Complete mould 2D & 3D will supply to clients after order.
3. Q: What type of mould you can make?
A: We can make all kinds of plastic injection mould, especially rich Experience
on household moulds.
4. Q: What type of files can you accept?
A: We can accept different types of files such as DXF, DWG, IGS, IGES, STP, PRT, X_T, PDF.
5. Q: What type of steel do you use?
A: P20, P20 (H), 718, 718 (H), 2738, 2738 (H), H13, NAK80,2344, S136, 4Cr13, S55C,C45#
6. Q: What kind of material you use for test mould and production?
A:PP, PC, PS, PE, HDPE, POM, PA6, PA66, PA6+GF, ABS, TPU, TPE, PVC, SMC, BMC,
We have rich experience for manufacturing product with these materials and know
how to adjust Parameter to get the perfect product.
7. Q: How to send sample?
A: The quotation we offer you including The cost of sample delivery 2 times samples by
DHL, UPS, EMS,FEDEX or TNT.
| Plastic Type: | Thermosetting Plastic |
|---|---|
| Plastic Form: | Granule |
| Molding Method: | Injection Molding |
| Matériel: | ABS, PP, Nylon, PC, POM, TPU, PE, PBT, ABS+PC |
| Personnalisation : | Disponible |
| Drawing: | Provide by Customer(Dxf/Dwg/Prt/Sat/Iges/Step etc) |
| Exemples : |
US$ 1/Piece
1 pièce (commande minimale) | |
|---|
| Personnalisation : |
Disponible
| Demande personnalisée |
|---|
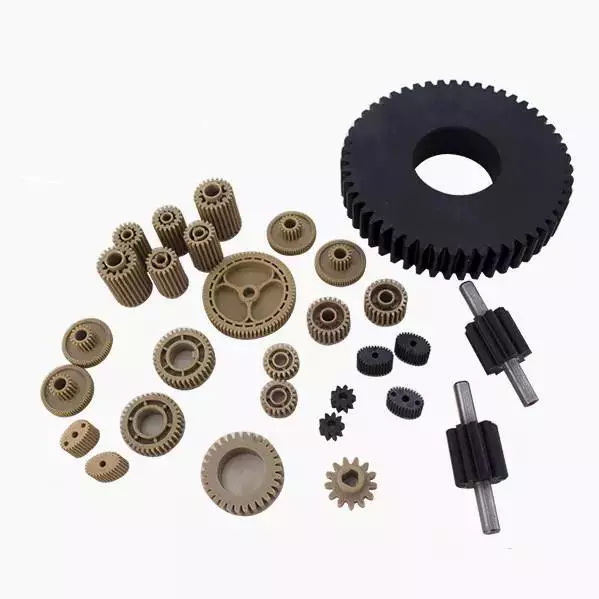
Avantages du moulage par injection
Que vous envisagiez une pièce moulée par injection pour votre prochain projet ou que vous deviez remplacer une pièce existante, plusieurs facteurs sont à prendre en compte. Il s'agit notamment de la conception, des finitions de surface, du coût de l'outillage et de la compatibilité des matériaux. Comprendre ces facteurs vous aidera à faire le bon choix. Poursuivez votre lecture pour en savoir plus sur les avantages du moulage par injection et comment vous lancer.
Facteurs de conception
L'un des facteurs de conception les plus critiques pour les pièces moulées par injection est l'épaisseur des parois. Celle-ci influe sur de nombreuses caractéristiques essentielles de la pièce, de son état de surface à son intégrité structurelle. Une prise en compte adéquate de ce facteur permet d'éviter des retards coûteux dus à des problèmes de moule ou à des modifications de celui-ci. Pour ce faire, les concepteurs de produits doivent examiner attentivement les exigences fonctionnelles de la pièce afin de déterminer l'épaisseur minimale et nominale des parois. Ils doivent également tenir compte des niveaux de contrainte admissibles, car des pièces aux parois trop fines peuvent nécessiter une pression de plastique excessive et présenter des bulles d'air.
Un autre facteur à prendre en compte lors de la conception d'une pièce est sa capacité d'éjection et de démoulage. Si la pièce doit être démoulée, les outils doivent pouvoir extraire le plastique. Les moules d'injection comportent généralement deux faces : l'une est éjectable, l'autre reste à l'intérieur du moule. Dans certains cas, des dispositifs spéciaux sont nécessaires pour empêcher le démoulage, comme une rampe ou un gousset. Ces éléments de conception peuvent accroître la flexibilité de conception, mais aussi le coût du moule.
Lors de la conception de pièces moulées par injection, l'équipe d'ingénierie détermine d'abord les éléments clés. Ces éléments garantissent un processus d'injection optimal. Il s'agit notamment de facteurs tels que l'épaisseur des parois, la conception des nervures et des bossages, les transitions d'angle et les lignes de soudure. L'équipe d'ingénierie réalise ensuite une analyse de faisabilité et, si tout est conforme, peut entamer la fabrication et les essais du moule.
Compatibilité des matériaux
Plusieurs facteurs peuvent influencer la compatibilité des matériaux des pièces moulées par injection. Lors du moulage de pièces en plastique, il est essentiel de choisir un matériau compatible avec l'usage prévu. De nombreux procédés de moulage par injection exigent la compatibilité entre les deux principaux matériaux plastiques utilisés, notamment le surmoulage et le moulage par injection bi-matière.
Le matériau utilisé pour la fabrication d'une pièce moulée par injection a un impact considérable sur la tolérance du produit fini. C'est pourquoi le choix du matériau est aussi important que la conception de la pièce. De nombreuses résines plastiques peuvent être utilisées pour le moulage par injection. De plus, nombre d'entre elles peuvent être modifiées ou renforcées par l'ajout d'additifs, de charges et de stabilisants. Cette flexibilité permet aux équipes de développement de produits d'adapter le matériau afin d'obtenir les performances souhaitées.
Le polypropylène est l'un des thermoplastiques les plus courants. Extrêmement résistant, il offre une bonne résistance aux chocs et à l'humidité. Ce matériau est également recyclable et inerte au contact des aliments.
coûts d'outillage
L'un des principaux postes de dépenses liés à la fabrication de pièces moulées par injection est l'outillage. Pour un équipementier, les coûts d'outillage peuvent varier de 15 000 £ par pièce pour une pièce simple à 500 000 £ pour un moule à géométrie complexe. Ces coûts varient également en fonction du type d'acier utilisé et du volume de production.
Pour obtenir un devis précis, les entreprises doivent disposer d'un plan final, d'un plan préliminaire et d'un échantillon lorsqu'elles en font la demande. Les dimensions et la complexité de la cavité du moule sont essentielles pour déterminer le coût de l'outillage, tout comme les tolérances de la pièce. Ces dernières sont basées sur la surface occupée par la pièce et son rôle au sein du moule.
Le type de moule nécessaire influe également sur le coût de l'outillage. Les presses à injecter peuvent accueillir différents types de moules. Certains moules sont fabriqués à partir d'une seule pièce, tandis que d'autres en requièrent plusieurs. La complexité de certains moules les rend parfois impossibles à fabriquer, ce qui augmente considérablement le coût de l'outillage.
Les coûts d'outillage pour le moulage par injection sont mal connus, mais ils peuvent rapidement s'avérer très élevés. De nombreuses équipes de développement produit ont tendance à évaluer le coût du processus de moulage par injection en termes de matières premières, de temps machine et de main-d'œuvre, mais ce modèle de coût omet souvent de prendre en compte les composants supplémentaires.
finitions de surface
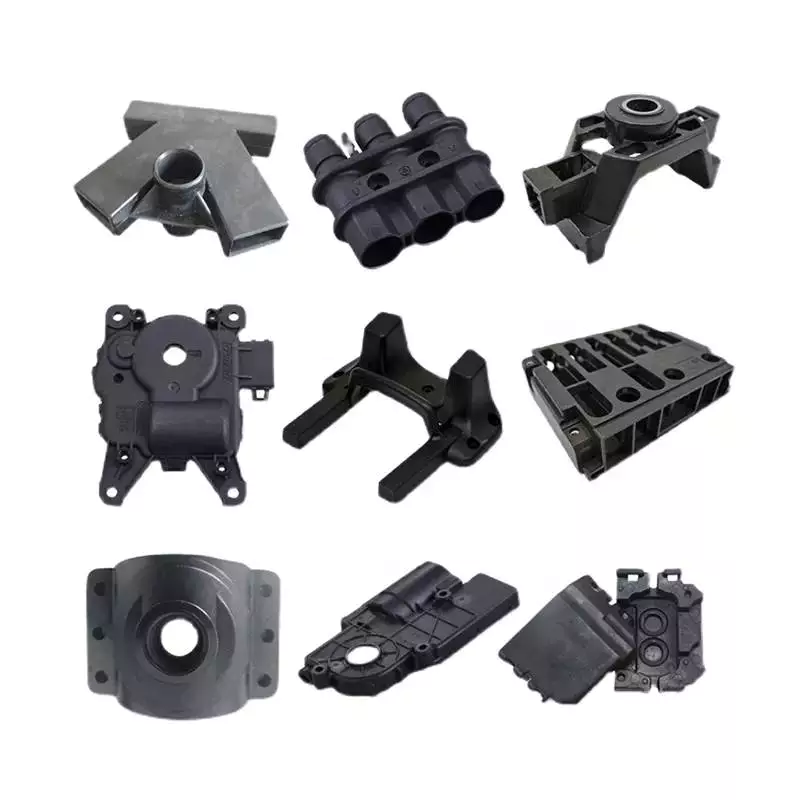 Les finitions de surface des pièces moulées par injection servent souvent à masquer les défauts, à dissimuler l'usure ou à améliorer l'aspect d'un produit. Ces finitions sont également utiles lorsque le produit est destiné à être manipulé. La texture de surface choisie dépend de la fonctionnalité recherchée et de l'usage prévu. En général, les textures plus rugueuses offrent une meilleure prise en main tout en masquant les petites imperfections de moulage. Cependant, elles peuvent aussi rendre le démoulage plus difficile, ce qui peut nécessiter d'augmenter l'angle de dépouille du moule. Pour obtenir une finition de surface optimale, l'outilleur et le concepteur du produit doivent collaborer étroitement dès les premières étapes de la conception.
Il existe plusieurs finitions de surface pour les pièces moulées par injection. L'une d'elles, dite de qualité B, est compatible avec une grande variété de plastiques utilisés pour le moulage par injection. Une autre, le polissage à la pierre, est idéale pour les pièces sans intérêt esthétique.
Débords de toit
Dans l'industrie du moulage par injection, les surplombs des pièces moulées sont appelés « contre-dépouilles », et ceux-ci peuvent engendrer une instabilité de la structure. Pour minimiser les contre-dépouilles, la conception doit être parallèle à la surface de la pièce. En présence d'une contre-dépouille, une ligne de joint en zigzag peut être utilisée.
Le surplomb est généralement plus court de quelques millimètres que la surface du moule. Il est généralement réalisé dans un matériau plastique moins coûteux que celui utilisé pour la surface de la pièce. Ce matériau doit présenter une résistance suffisante pour remplir sa fonction. Le surplomb contribue également à prévenir toute déformation ou fissuration de la pièce.
Le moulage par injection peut créer des surplombs sur le pourtour d'une pièce. Ces surplombs ne sont pas toujours nécessaires ; on peut en ajouter à la demande. Cependant, leur ajout engendre des coûts d'outillage importants. Il est donc préférable de minimiser l'épaisseur totale de la pièce. Néanmoins, dans certains cas, un surplomb peut contribuer à l'esthétique de la pièce.
Pour les pièces aux géométries complexes, plusieurs options existent pour les porte-à-faux. Certains fabricants utilisent des moules à action latérale pour former des formes plus complexes.
Usinage CNC
L'usinage CNC de pièces moulées par injection est un procédé qui permet aux fabricants d'obtenir des surfaces et des formes précises pour leurs produits. Ce procédé débute généralement par le fraisage de l'outillage, généralement en aluminium ou en acier. Cet outillage est ensuite placé dans une fraiseuse CNC. Cette machine usine le négatif de la pièce plastique finale, permettant ainsi d'obtenir des finitions de surface spécifiques. Le procédé peut être adapté à la création de pièces à structure complexe ou présentant des caractéristiques particulières.
L'usinage CNC permet de produire des pièces hautes performances. Ceci est possible car les pièces MIM ne subissent ni contraintes induites ni pressions internes lors de leur fabrication. De plus, les pièces MIM sont plus durables que les pièces CNC. Malgré ses avantages, l'usinage CNC présente des limites, notamment en termes de liberté de conception et de complexité. Ce facteur dépend largement du logiciel utilisé par le fabricant ou le concepteur.
L'un des inconvénients de l'usinage CNC est son coût plus élevé. Comparé au moulage par injection, l'usinage CNC est plus onéreux par pièce. Cela s'explique par le coût initial relativement élevé du moule, qui est amorti sur un grand nombre de pièces. Une fois le processus de moulage par injection terminé, le coût des pièces produites par ce procédé devient plus compétitif par rapport à celui des pièces usinées. Cependant, l'écart de coût s'accroît avec le volume de production. Ce seuil de coût se situe généralement à partir de 100 pièces et peut atteindre 5 000 pièces.
Volume de production
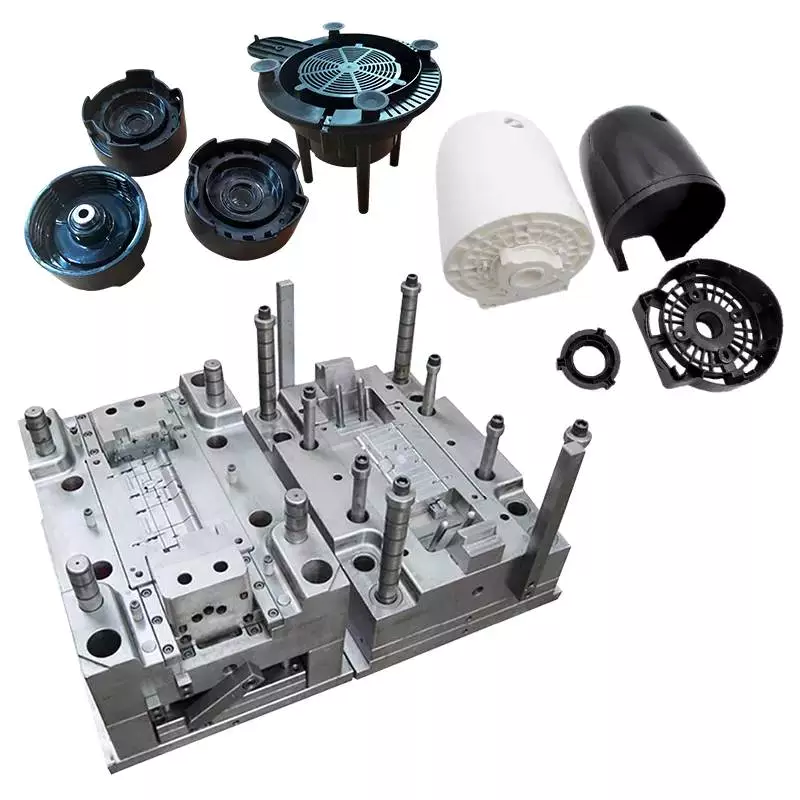 Le volume de production des pièces moulées par injection varie selon le matériau utilisé. Produire de grandes séries est coûteux, tandis que les petites séries peuvent être produites à moindre coût. Le moulage par injection exige un moule de précision, usiné par commande numérique (CNC) à partir d'acier à outils ou d'aluminium. Ce moule comporte un négatif de la pièce à injecter, un système de canaux d'alimentation et des canaux de refroidissement internes à eau. Les progrès récents en matière de matériaux d'impression 3D ont permis de produire des moules pour le moulage par injection en petites séries. Auparavant, cette technique n'était pas rentable en raison du coût élevé de la fabrication traditionnelle des moules.
Un moule sert à produire des pièces en plastique. Le processus de moulage est très rapide, chaque cycle durant entre 30 et 90 secondes. Une fois moulée, la pièce est démoulée et placée sur un conteneur ou un convoyeur. Les pièces moulées par injection sont généralement prêtes à l'emploi immédiatement et nécessitent un post-traitement minimal. Leur forme est comparable à celle d'une photographie, la géométrie étant directement reproduite sur la surface de la pièce.
Lors du choix d'un moule en plastique, il est essentiel de déterminer le volume de production. Pour les faibles volumes, des plastiques plus souples peuvent être utilisés. Cependant, les surmoulages successifs peuvent altérer les performances de la pièce. En production de petite série, il est important de prendre en compte la complexité globale de la pièce, notamment son angle de dépouille, l'épaisseur de ses parois et son état de surface.

editor by CX 2023-04-19

























