
தயாரிப்பு விளக்கம்
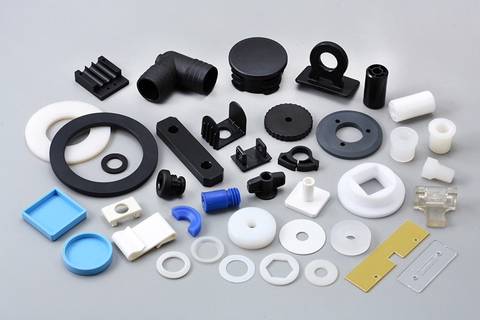
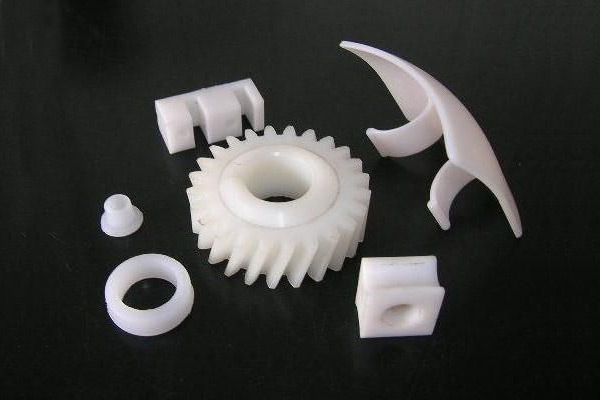
Keyword:Custom Molded Injection Molding Plastic PVC Parts
Careful Working
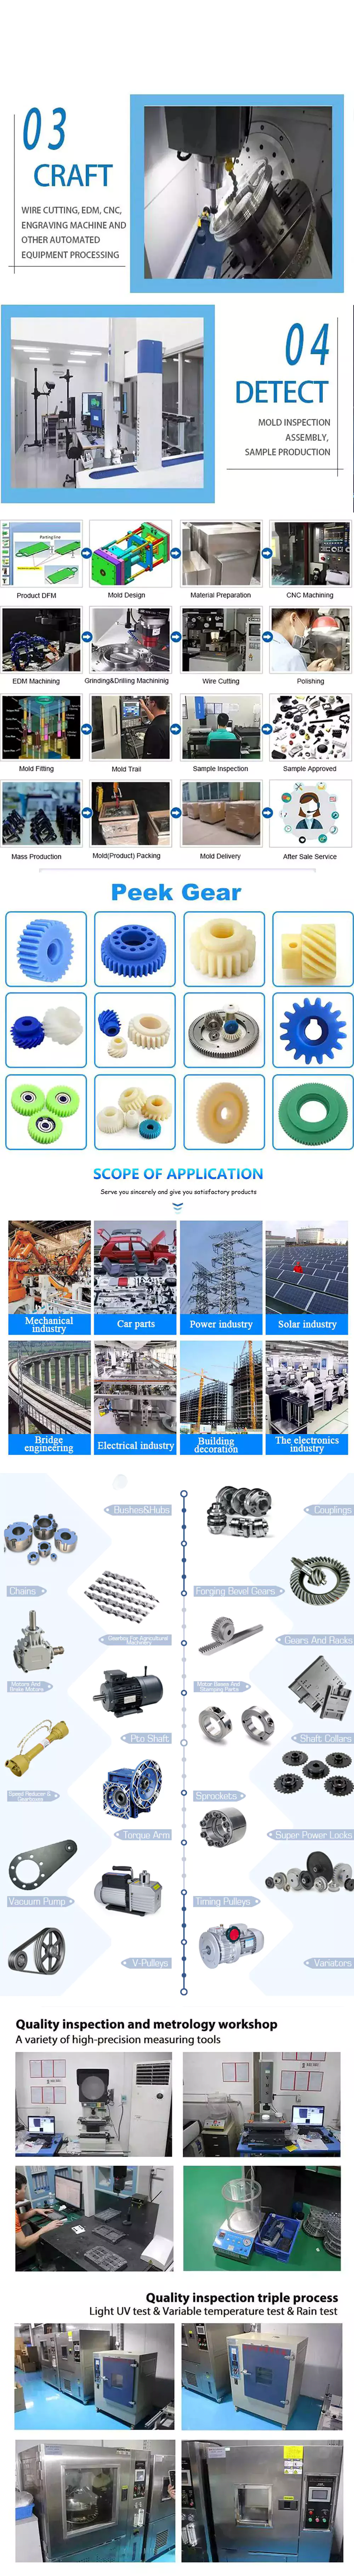
Example of What We Do
Company Introduction
Q: Are you a factory or trading company ?
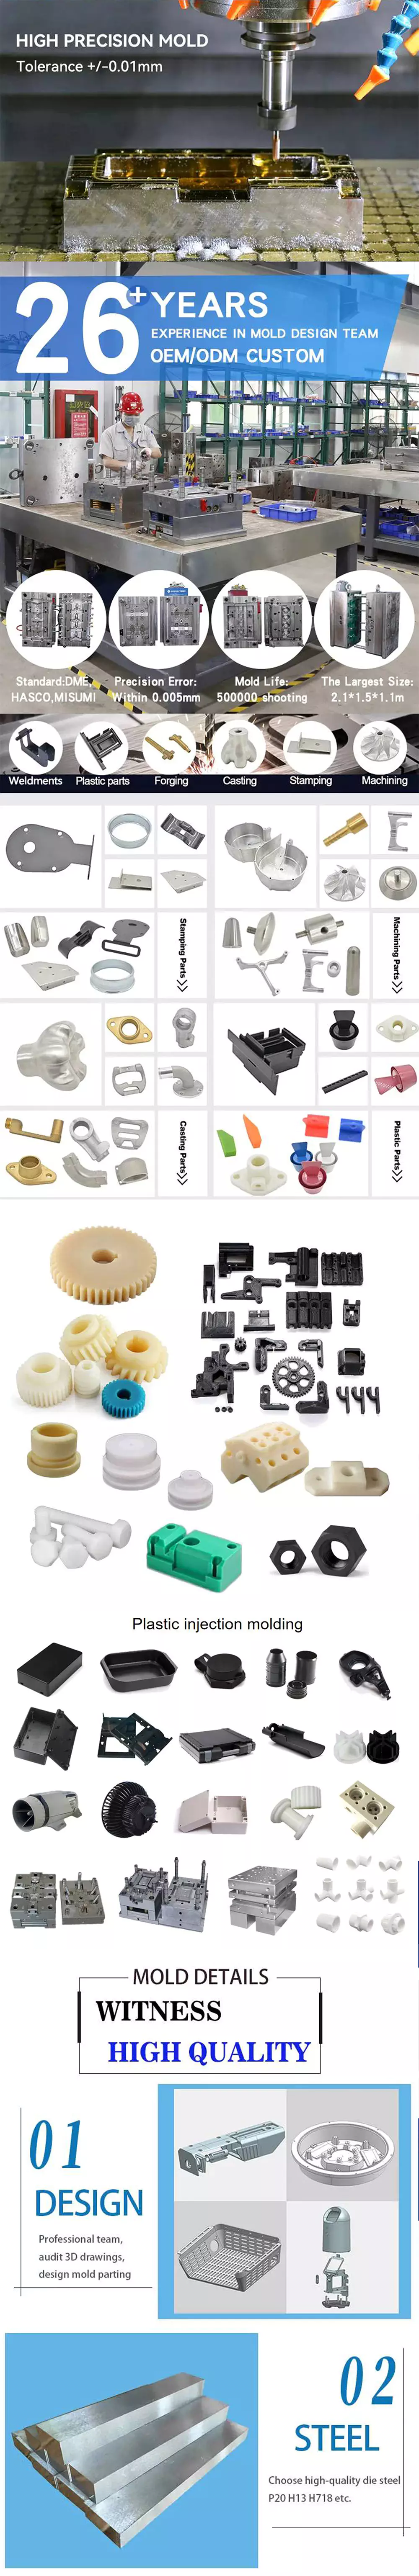
A: We are a factory specializing in custom plastic injection molding parts,together with rubber parts and after-treatment of CHINAMFG such as painting,printing ,assembly etc .
Q:What info do you need if I want to get a quote for a custom plastic part ?
A: 3D drawing in IGS/STEP/X-T format is preferred .Otherwise as long as other format can provide equivellent info ,it would be fine too ,such as CAD drawing with weight info provideded ,or samples sent to us for checking .
Also please state other related info such as what quantity you need,if there are any special requirements such as painting,printing,assembly etc .
Q:What material you can handle ?
A:We can make CHINAMFG in various kind of materials such as PC/PP/ABS/Nylon/PA6/PA66/TPE/PVC/PBT/Nylon with Glass Fiber/Polycarbonate with Glass Fiber/AS/PS/PMMA etc and subber parts in NBR/Silicone etc .
Q:I have a custom plastic part to make ,I have the design but I am not familar with injection so I am not sure if this part may shrink or not working with injection,can you advise ?
A:YES,we have an engineering team who is not only familar with part design but also familar with injection feasiblity ,once we receive the drawing ,we will check the feasiblity for injection and potential problems in the design.For example,if the part is designed with unnecessary plastic which will not only add cost but also cause sink parts at the surface of the part,we will feedback you before proceeding .
Q:What colors can you do with my plastic part?
A :We can make any color that is in Pantone and RAL color system .
Q:What’s your lead time for mold and for production ?
A:Usually we can send samples in 30-35 days from mold order . Production lead time is 2 to 8 weeks depending on order size .
Q:What’s the mold life gurantee ?
A:We provide lifetime gurantee .For example,usually a mold would start to age after like 500,000 shots ,but if quantity can reach this level ,we will make a new mold at our expense to keep the stable production going on . So you pay mold cost once and we will be responsible for all production from this model .
Q:Is mold our property after we pay it in full ?
A:Yes,mold is the customer’s property after the customer pays it in full .We only keep it well in house to serve the customer’s production needs . The mold won’t be changed unless with customer’s permission .We will not produce from this mold for any third party unless we have the customer’s permission .
Q:What’s your delivery terms ?
A:It’s EXW price for air shipment and FOB HangZhou for sea shipment .HangZhou is our nearest port as we are located in HangZhou ,we can also coordinate to ship to other ports or locations if needed with negotiable price .
| Shaping Mode: | Injection Mould |
|---|---|
| Surface Finish Process: | Polishing/Sand Blasting/Texturing |
| Mould Cavity: | Single or Mutlti Cavity |
| Plastic Material: | PC/PP/ABS/PVC/Nylon/Pet/PA6/Nylon/TPE |
| Process Combination Type: | Single Process or Multi Process |
| விண்ணப்பம்: | Car, Household Appliances, Furniture, Commodity, Electronic, Home Use, Hardware |
| தனிப்பயனாக்கம்: |
இணையம்
|
|
|---|
ஊசி வார்ப்புத் தரக் கட்டுப்பாட்டில் வெப்பநிலை மற்றும் அழுத்தத்தின் பங்கை விளக்க முடியுமா?
ஊசி வார்ப்பு முறையில், வெப்பநிலை மற்றும் அழுத்தம் ஆகிய இரண்டு முக்கியமான காரணிகள் செயல்முறையின் தரக் கட்டுப்பாட்டில் குறிப்பிடத்தக்க தாக்கத்தை ஏற்படுத்துகின்றன. அவற்றின் பங்குகளைப் பற்றி இன்னும் விரிவாக ஆராய்வோம்:
வெப்பநிலை:
ஊசி வார்ப்பில் தரக் கட்டுப்பாட்டை உறுதி செய்வதில் வெப்பநிலை பல முக்கியப் பங்குகளை வகிக்கிறது:
1. பொருள் ஓட்டம் மற்றும் நிரப்புதல்:
உருகிய பிளாஸ்டிக் பொருளின் வெப்பநிலை அதன் பாகுத்தன்மை அல்லது பாயும் தன்மையைப் பாதிக்கிறது. அதிக வெப்பநிலை பொருளின் பாகுத்தன்மையைக் குறைத்து, உட்செலுத்தும் கட்டத்தின் போது அச்சுக் குழிகளுக்குள் அது எளிதாகப் பாய அனுமதிக்கிறது. முறையான வெப்பநிலை கட்டுப்பாடு, உகந்த பொருள் ஓட்டம் மற்றும் நிரப்புதலை உறுதிசெய்து, குறைவான வார்ப்பு, பாய்வுக் குறிகள் அல்லது முழுமையற்ற பாக நிரப்புதல் போன்ற சிக்கல்களைத் தடுக்கிறது. வெப்பநிலை கட்டுப்பாடு, இறுதிப் பாகங்களில் சீரான பொருள் பண்புகள் மற்றும் பரிமாணத் துல்லியத்தை உறுதிசெய்யவும் உதவுகிறது.
2. உருகுதல் மற்றும் ஒருபடித்தாக்கல்:
பிளாஸ்டிக் பொருளின் முழுமையான உருகுதலையும் ஒருபடித்தான தன்மையையும் உறுதி செய்வதற்காக, உருக்கும் செயல்முறையின் போது வெப்பநிலையைக் கவனமாகக் கட்டுப்படுத்த வேண்டும். போதுமான அளவு உருகாவிட்டால், உருகாத துகள்கள் அல்லது சீரற்ற பொருள் பண்புகள் ஏற்பட்டு, வார்ப்புப் பாகங்களில் குறைபாடுகள் ஏற்படக்கூடும். உருக்கும் கட்டத்தில் சரியான வெப்பநிலை கட்டுப்பாடு, சேர்க்கைப் பொருட்களின் சீரான உருகுதலையும் கலவையையும் உறுதிசெய்து, பொருளின் ஒருபடித்தான தன்மையையும் வார்ப்புப் பாகங்களின் ஒட்டுமொத்த தரத்தையும் மேம்படுத்துகிறது.
3. குளிர்வித்தல் மற்றும் திண்மமாதல்:
உருகிய பிளாஸ்டிக் அச்சில் செலுத்தப்பட்ட பிறகு, குளிர்விக்கும் மற்றும் திடப்படுத்தும் கட்டத்தின் போது வெப்பநிலை கட்டுப்பாடு மிகவும் முக்கியமானது. சரியான குளிர்விக்கும் விகிதங்களும் சீரான குளிர்விப்பும், வளைதல், சுருங்குதல் அல்லது பாகம் உருக்குலைதல் போன்ற சிக்கல்களைத் தடுக்க உதவுகின்றன. வெப்பநிலையைக் கட்டுப்படுத்துவது, பாகம் முழுவதும் சீரான திடப்படுத்தலை அனுமதித்து, பரிமாண நிலைத்தன்மையை உறுதிசெய்து, உள் அழுத்தங்களைக் குறைக்கிறது. வெப்பநிலை கட்டுப்பாடு பாகத்தின் படிகத்தன்மை மற்றும் நுண் அமைப்பையும் பாதிக்கிறது, இது அதன் இயந்திரவியல் பண்புகளில் தாக்கத்தை ஏற்படுத்தக்கூடும்.
அழுத்தம்:
ஊசி வார்ப்பில் தரக் கட்டுப்பாட்டை அடைவதற்கு அழுத்தக் கட்டுப்பாடும் சமமான முக்கியத்துவம் வாய்ந்தது:
1. பொருள் பொதி செய்தல்:
ஊசி வார்ப்பின் நிரப்பும் கட்டத்தின் போது, உருகிய பிளாஸ்டிக் பொருள் குளிர்ந்து திடமாகும் வேளையில் ஏற்படும் சுருக்கத்தை ஈடுசெய்வதற்காக அதன் மீது அழுத்தம் செலுத்தப்படுகிறது. முறையான அழுத்தக் கட்டுப்பாடு, அச்சின் குழிகளில் பொருள் போதுமான அளவு நிரப்பப்படுவதை உறுதிசெய்து, வெற்றிடங்கள், அமிழ்வுகள் அல்லது பாகத்தின் உருக்குலைவு ஆகியவற்றைக் குறைக்கிறது. போதுமான அளவு நிரப்பாத அழுத்தம் முழுமையற்ற நிரப்புதலுக்கும் மோசமான பாகத் தரத்திற்கும் வழிவகுக்கும், அதே சமயம் அதிகப்படியான அழுத்தம் அதீத தகைவு, பாகத்தின் உருக்குலைவு அல்லது பிசிறுப் படிதல் போன்றவற்றை ஏற்படுத்தும்.
2. வாயில் மற்றும் பாய்வு கட்டுப்பாடு:
ஊசி வார்ப்பில் உள்ள அழுத்தம், அச்சின் வழியே பொருளின் பாய்வுப் பண்பை பாதிக்கிறது. உருகிய பிளாஸ்டிக் அச்சுக் குழிக்குள் நுழையும் வாயிலில் உள்ள அழுத்தம் கவனமாகக் கட்டுப்படுத்தப்பட வேண்டும். வாயில் அழுத்தம், பொருளின் பாய்வு விகிதம், நிரப்பும் முறை மற்றும் அடைக்கும் திறன் ஆகியவற்றைப் பாதிக்கிறது. உகந்த வாயில் அழுத்தம், சீரான பாய்வு மற்றும் நிரப்புதலை உறுதிசெய்து, பாகத்தின் தரத்தைப் பாதிக்கக்கூடிய பாய்வுக் கோடுகள், பற்றவைப்புக் கோடுகள் அல்லது காற்றுப் பொறிகள் போன்ற சிக்கல்களைத் தடுக்கிறது.
3. வெளியேற்றம் மற்றும் பாகம் விடுவிப்பு:
வார்க்கப்பட்ட பாகத்தை அச்சிலிருந்து எளிதாக அகற்றுவதற்கு, வெளியேற்றும் கட்டத்தில் அழுத்தக் கட்டுப்பாடு இன்றியமையாதது. போதுமான வெளியேற்ற அழுத்தம், பாகத்திற்கும் அச்சுப் பரப்புகளுக்கும் இடையே உள்ள ஒட்டுதல் அல்லது உராய்வைச் சமாளிக்க உதவுகிறது, இதன் மூலம் பாகம் மென்மையாகவும் சேதமின்றியும் வெளியேறுவதை உறுதி செய்கிறது. முறையற்ற வெளியேற்ற அழுத்தத்தால் பாகம் ஒட்டிக்கொள்ளுதல், பாகம் உருக்குலைதல் அல்லது அச்சு சேதம் ஏற்படலாம்.
4. செயல்முறை கண்காணிப்பு மற்றும் பின்னூட்டம்:
வெப்பநிலை மற்றும் அழுத்த அளவுருக்களை நிகழ்நேரத்தில் கண்காணிப்பதும் கட்டுப்படுத்துவதும் தரக் கட்டுப்பாட்டிற்கு மிகவும் இன்றியமையாதது. மேம்பட்ட ஊசி வார்ப்பு இயந்திரங்கள், வெப்பநிலை மற்றும் அழுத்தத்தைத் தொடர்ச்சியாகக் கண்காணிக்கும் உணர்விகள் மற்றும் கட்டுப்பாட்டு அமைப்புகளுடன் பொருத்தப்பட்டுள்ளன. இந்த அமைப்புகள் பின்னூட்டத்தை வழங்குவதோடு, உகந்த நிலைமைகளைப் பராமரிக்கவும், பாகத்தின் தரம் சீராக இருப்பதை உறுதி செய்யவும், செயல்முறையின் போது தேவையான மாற்றங்களைச் செய்ய அனுமதிக்கின்றன.
ஒட்டுமொத்தமாக, ஊசி வார்ப்பில் தரக் கட்டுப்பாட்டை அடைவதற்கு வெப்பநிலை மற்றும் அழுத்தக் கட்டுப்பாடு இன்றியமையாதவை. முறையான வெப்பநிலை கட்டுப்பாடு, உகந்த மூலப்பொருள் ஓட்டம், உருகுதல், ஒருபடித்தாக்கல், குளிர்வித்தல் மற்றும் திடமாதல் ஆகியவற்றை உறுதி செய்கிறது; அதே சமயம் அழுத்தக் கட்டுப்பாடு, முறையான மூலப்பொருள் அடைப்பு, வாயில் மற்றும் ஓட்டக் கட்டுப்பாடு, வெளியேற்றம் மற்றும் பாகம் வெளியீடு ஆகியவற்றை உறுதி செய்கிறது. ஊசி வார்ப்பு செயல்முறை முழுவதும் இந்த அளவுருக்களைக் கண்காணித்து கட்டுப்படுத்துவது, சீரான பரிமாணங்கள், இயந்திரப் பண்புகள் மற்றும் மேற்பரப்புப் பூச்சுடன் கூடிய உயர்தர பாகங்களின் உற்பத்திக்கு பங்களிக்கிறது.
மாறுபட்ட சுற்றுச்சூழல் நிலைமைகள் அல்லது தொழில்துறை தரநிலைகளைக் கொண்ட பயன்பாடுகளில், ஊசி வார்ப்பு பாகங்களைத் தேர்ந்தெடுப்பதற்குக் குறிப்பிட்ட கவனிக்க வேண்டிய விஷயங்கள் ஏதேனும் உள்ளதா?
ஆம், மாறுபட்ட சுற்றுச்சூழல் நிலைமைகள் அல்லது தொழில்துறை தரநிலைகளைக் கொண்ட பயன்பாடுகளுக்கு இன்ஜெக்ஷன் மோல்டிங் பாகங்களைத் தேர்ந்தெடுக்கும்போது, மனதில் கொள்ள வேண்டிய சில குறிப்பிட்ட விஷயங்கள் உள்ளன. தேர்ந்தெடுக்கப்பட்ட பாகங்கள் குறிப்பிட்ட இயக்க நிலைமைகளைத் தாங்குவதையும், தேவையான தரநிலைகளைப் பூர்த்தி செய்வதையும் உறுதி செய்வதில் இந்தக் காரணிகள் முக்கியப் பங்கு வகிக்கின்றன. இதுபோன்ற பயன்பாடுகளில் இன்ஜெக்ஷன் மோல்டிங் பாகங்களைத் தேர்ந்தெடுப்பதற்கான கவனிக்க வேண்டிய விஷயங்கள் குறித்த விரிவான விளக்கம் இதோ:
1. மூலப்பொருள் தேர்வு:
மாறுபட்ட சுற்றுச்சூழல் நிலைமைகள் அல்லது தொழில்துறை தரநிலைகளைக் கருத்தில் கொள்ளும்போது, ஊசி வார்ப்பு பாகங்களுக்கான மூலப்பொருளைத் தேர்ந்தெடுப்பது மிகவும் முக்கியமானது. வெவ்வேறு மூலப்பொருட்கள், தீவிர வெப்பநிலை, புற ஊதாக் கதிர் வெளிப்பாடு, இரசாயனங்கள், ஈரப்பதம் அல்லது இயந்திர அழுத்தம் போன்ற காரணிகளுக்கு வெவ்வேறு அளவிலான எதிர்ப்பை வழங்குகின்றன. செயல்திறன், நீடித்துழைப்பு மற்றும் பாதுகாப்பு ஆகியவற்றிற்கான அவசியமான தரநிலைகளைப் பூர்த்தி செய்வதோடு, இந்த நிலைமைகளைத் தாங்கக்கூடிய ஒரு மூலப்பொருளைத் தேர்ந்தெடுப்பதற்கு, குறிப்பிட்ட சுற்றுச்சூழல் நிலைமைகளையும் தொழில்துறை தேவைகளையும் புரிந்துகொள்வது அவசியமாகும்.
2. வெப்பநிலை எதிர்ப்புத்திறன்:
அதிகப்படியான வெப்பநிலை மாறுபாடுகள் உள்ள பயன்பாடுகளில், குறிப்பிட்ட வெப்பநிலை வரம்பைத் தாங்கக்கூடிய ஊசி வார்ப்புப் பாகங்களைத் தேர்ந்தெடுப்பது முக்கியம். பொறியியல் வெப்ப நெகிழிகள் போன்ற சில பொருட்கள் சிறந்த உயர்-வெப்பநிலை எதிர்ப்பைக் காட்டுகின்றன, மற்றவை குறைந்த வெப்பநிலை சூழல்களுக்கு மிகவும் பொருத்தமானதாக இருக்கலாம். வெப்ப விரிவாக்கம் அல்லது சுருக்கத்திற்கான சாத்தியக்கூறுகளையும் கருத்தில் கொள்ள வேண்டும், ஏனெனில் அது பாகங்களின் பரிமாண நிலைத்தன்மை மற்றும் ஒட்டுமொத்த செயல்திறனைப் பாதிக்கக்கூடும்.
3. இரசாயன எதிர்ப்புத்திறன்:
இரசாயனங்களின் வெளிப்பாடு சாதாரணமாக உள்ள தொழில்களில், இரசாயனத் தாக்குதலையும் சிதைவையும் எதிர்க்கக்கூடிய ஊசி வார்ப்புப் பாகங்களைத் தேர்ந்தெடுப்பது மிகவும் அவசியம். வெவ்வேறு பொருட்கள் மாறுபட்ட அளவிலான இரசாயன எதிர்ப்பைக் கொண்டுள்ளன, மேலும் பயன்பாட்டுச் சூழலில் உள்ள குறிப்பிட்ட இரசாயனங்களுடன் இணக்கமான ஒரு பொருளைத் தேர்ந்தெடுப்பது முக்கியம். இரசாயனங்களுடன் நீண்டகாலத் தொடர்பு, செறிவு மற்றும் தொடர்பின் அதிர்வெண் போன்ற காரணிகளையும் கருத்தில் கொள்ள வேண்டும்.
4. புற ஊதாக் கதிர் நிலைத்தன்மை:
வெளிப்புறச் சூழல்கள் அல்லது தீவிர புற ஊதாக் கதிர்வீச்சுக்கு உட்படும் பயன்பாடுகளுக்கு, புற ஊதா நிலைத்தன்மை கொண்ட ஊசி வார்ப்புப் பாகங்களைத் தேர்ந்தெடுப்பது அவசியமாகும். புற ஊதாக் கதிர்வீச்சு காலப்போக்கில் பொருளின் தரம் குறைதல், நிறமாற்றம் அல்லது இயந்திரப் பண்புகளின் இழப்பை ஏற்படுத்தக்கூடும். புற ஊதா நிலைப்படுத்திகள் அல்லது சேர்க்கைப் பொருட்கள் கொண்ட பொருட்கள், புற ஊதாக் கதிர்வீச்சுக்கு மேம்பட்ட எதிர்ப்பை வழங்கி, வெளிப்புற அல்லது புற ஊதாக் கதிர்வீச்சுக்கு உட்படும் பயன்பாடுகளில் பாகங்களின் நீண்ட ஆயுளையும் செயல்திறனையும் உறுதி செய்கின்றன.
5. இயந்திர வலிமை மற்றும் தாக்க எதிர்ப்புத்திறன்:
இயந்திரவியல் அழுத்தம் அல்லது தாக்க எதிர்ப்புத்திறன் மிக அவசியமான பயன்பாடுகளில், பொருத்தமான இயந்திரவியல் பண்புகளைக் கொண்ட ஊசி வார்ப்புப் பாகங்களைத் தேர்ந்தெடுப்பது முக்கியமானது. அதிக இழுவிசை வலிமை, தாக்க எதிர்ப்புத்திறன் அல்லது கடினத்தன்மை கொண்ட பொருட்கள், அந்தப் பாகங்கள் தேவையான சுமைகள், அதிர்வுகள் அல்லது தாக்கங்களைச் சிதைவின்றித் தாங்குவதை உறுதிசெய்யும். குறிப்பிட்ட பயன்பாட்டுத் தேவைகளைப் பொறுத்து, சோர்வு எதிர்ப்புத்திறன், தேய்மான எதிர்ப்புத்திறன் அல்லது நெகிழ்வுத்தன்மை போன்ற காரணிகளும் கருத்தில் கொள்ளப்பட வேண்டும்.
6. தொழிற்துறை தரநிலைகளுக்கு இணங்குதல்:
தொழில் தரநிலைகள் அல்லது ஒழுங்குமுறைகளால் நிர்வகிக்கப்படும் பயன்பாடுகளுக்கு, ஊசி வார்ப்பு பாகங்களைத் தேர்ந்தெடுக்கும்போது, தேர்ந்தெடுக்கப்பட்ட பாகங்கள் தேவையான தரநிலைகளுக்கு இணங்குவதை உறுதி செய்வது அவசியம். இதில் பரிமாணங்கள், சகிப்புத்தன்மை, பாதுகாப்பு, தீப்பற்றக்கூடிய தன்மை, மின் பண்புகள் அல்லது குறிப்பிட்ட செயல்திறன் அளவுகோல்கள் போன்றவற்றுக்கான தரநிலைகள் அடங்கும். தொடர்புடைய தொழில் தரநிலைகளைப் பூர்த்தி செய்வதற்காகச் சான்றளிக்கப்பட்ட அல்லது சோதிக்கப்பட்ட பாகங்களைத் தேர்ந்தெடுப்பது, உத்தேசிக்கப்பட்ட பயன்பாட்டில் இணக்கத்தையும் நம்பகத்தன்மையையும் உறுதிசெய்ய உதவுகிறது.
7. சுற்றுச்சூழல் சார்ந்த பரிசீலனைகள்:
இன்றைய சுற்றுச்சூழல் விழிப்புணர்வு மிக்க சூழலில், ஊசி வார்ப்புப் பாகங்களின் நிலைத்தன்மை மற்றும் சுற்றுச்சூழல் தாக்கத்தைக் கருத்தில் கொள்வது பெருகிய முறையில் முக்கியத்துவம் பெறுகிறது. மறுசுழற்சி செய்யக்கூடிய அல்லது மக்கும் தன்மையுடைய பொருட்களைத் தேர்ந்தெடுப்பது, நிலைத்தன்மை இலக்குகளுடன் ஒத்துப்போகும். மேலும், உற்பத்தியின் போது ஏற்படும் ஆற்றல் நுகர்வு, கழிவுகளைக் குறைத்தல் அல்லது சுற்றுச்சூழலுக்கு உகந்த உற்பத்தி செயல்முறைகளைப் பயன்படுத்துதல் போன்ற காரணிகளை மதிப்பிடுவது, சுற்றுச்சூழலுக்குப் பொறுப்பான தேர்வுகளை மேற்கொள்ளப் பங்களிக்கும்.
8. தனிப்பயனாக்கம் மற்றும் வடிவமைப்பு நெகிழ்வுத்தன்மை:
இறுதியாக, இன்ஜெக்ஷன் மோல்டிங் மூலம் தயாரிக்கப்படும் பாகங்கள் வழங்கும் வடிவமைப்பு நெகிழ்வுத்தன்மை மற்றும் தனிப்பயனாக்கும் வாய்ப்புகள், குறிப்பிட்ட சுற்றுச்சூழல் அல்லது தொழில்துறை தேவைகளைப் பூர்த்தி செய்வதற்குச் சாதகமாக அமையும். இன்ஜெக்ஷன் மோல்டிங் முறையானது, நுணுக்கமான வடிவமைப்புகள், சிக்கலான வடிவவியல்கள் மற்றும் கேஸ்கெட்டுகள், சீல்கள் அல்லது பொருத்தும் புள்ளிகள் போன்ற அம்சங்களை இணைப்பதற்கு வழிவகுக்கிறது. குறிப்பிட்ட பிராண்டிங் அல்லது அழகியல் தேவைகளைப் பூர்த்தி செய்வதற்காக, நிறம், இழையமைப்பு அல்லது மேற்பரப்புப் பூச்சு ஆகியவற்றிற்கான தனிப்பயனாக்கும் வாய்ப்புகளையும் கருத்தில் கொள்ளலாம்.
மாறுபட்ட சுற்றுச்சூழல் நிலைமைகள் அல்லது தொழில்துறை தரநிலைகளைக் கொண்ட பயன்பாடுகளுக்கு, ஊசி வார்ப்பு பாகங்களைத் தேர்ந்தெடுக்கும்போது இந்தக் குறிப்பிட்ட அம்சங்களைக் கருத்தில் கொள்வது, தேர்ந்தெடுக்கப்பட்ட பாகங்கள் அவற்றின் நோக்கம் கொண்ட பயன்பாட்டிற்கு நன்கு பொருந்துவதையும், உகந்த செயல்திறன், நீடித்துழைப்பு மற்றும் தேவையான தரநிலைகளுக்கு இணங்குவதையும் உறுதி செய்கிறது.
ஊசி வார்ப்பு பாகங்கள் என்றால் என்ன, அவை எவ்வாறு தயாரிக்கப்படுகின்றன?
ஊசி வார்ப்பு பாகங்கள் என்பவை, ஊசி வார்ப்பு உற்பத்தி செயல்முறையின் மூலம் தயாரிக்கப்படும் கூறுகள் அல்லது தயாரிப்புகள் ஆகும். ஊசி வார்ப்பு என்பது, அதிக துல்லியம், சிக்கலான தன்மை மற்றும் செயல்திறனுடன் பிளாஸ்டிக் பாகங்களை உருவாக்குவதற்குப் பரவலாகப் பயன்படுத்தப்படும் ஒரு உற்பத்தி நுட்பமாகும். ஊசி வார்ப்பு பாகங்கள் மற்றும் அவற்றை உற்பத்தி செய்யும் செயல்முறை பற்றிய விரிவான விளக்கம் இங்கே கொடுக்கப்பட்டுள்ளது:
ஊசி வார்ப்பு செயல்முறை:
ஊசி வார்ப்பு செயல்முறையானது பின்வரும் படிகளை உள்ளடக்கியுள்ளது:
1. அச்சு வடிவமைப்பு:
ஊசி வார்ப்பு பாகங்களைத் தயாரிப்பதில் முதல் படி அச்சினை வடிவமைப்பதாகும். அச்சு என்பது இறுதிப் பாகத்தின் வடிவம் மற்றும் அம்சங்களை வரையறுக்கும், பிரத்யேகமாக உருவாக்கப்பட்ட ஒரு கருவியாகும். இது பொதுவாக எஃகு அல்லது அலுமினியத்தால் ஆனது மற்றும் குழி மற்றும் உள்ளகம் என இரண்டு பாகங்களைக் கொண்டுள்ளது. அச்சின் வடிவமைப்பானது, பாகத்தின் வடிவியல், மூலப்பொருள் தேர்வு, குளிர்விக்கும் தேவைகள் மற்றும் வெளியேற்றும் இயங்குமுறை போன்ற காரணிகளைக் கருத்தில் கொள்கிறது.
2. மூலப்பொருள் தேர்வு:
அடுத்த கட்டம், ஊசி வார்ப்பு செயல்முறைக்கு பொருத்தமான பொருளைத் தேர்ந்தெடுப்பதாகும். வெப்ப நெகிழிப் பாலிமர்கள், குறிப்பிடத்தக்க சிதைவின்றி மீண்டும் மீண்டும் உருகி திடமாகும் திறன் கொண்டிருப்பதால், அவை பொதுவாகப் பயன்படுத்தப்படுகின்றன. பொருளின் தேர்வு, வலிமை, நெகிழ்வுத்தன்மை, ஒளிபுகும் தன்மை அல்லது இரசாயன எதிர்ப்புத்தன்மை போன்ற இறுதிப் பாகத்தின் விரும்பப்படும் பண்புகளைச் சார்ந்துள்ளது.
3. உருக்குதல் மற்றும் உட்செலுத்துதல்:
ஊசி வார்ப்பு இயந்திரத்தில், தேர்ந்தெடுக்கப்பட்ட வெப்ப நெகிழிப் பொருள் உருக்கப்பட்டு, உருகிய நிலைக்குக் கொண்டுவரப்படுகிறது. உருகல் எனப்படும் அந்த உருகிய பொருள், பின்னர் உயர் அழுத்தத்தில் அச்சினுள் செலுத்தப்படுகிறது. உருகிய பொருளை அச்சுக் குழிக்குள் செலுத்தும் ஒரு முனைக்குழாய் மற்றும் இயக்கி அமைப்பு மூலம் இந்த உட்செலுத்துதல் செய்யப்படுகிறது.
4. குளிர்வித்தல்:
உருகிய பொருள் அச்சில் உட்செலுத்தப்பட்ட பிறகு, அது குளிர்ந்து திடமாக மாறத் தொடங்குகிறது. குளிரூட்டல் என்பது உட்செலுத்து வார்ப்புச் செயல்முறையின் ஒரு முக்கியமான கட்டமாகும், ஏனெனில் அதுவே இறுதிப் பாகத்தின் பரிமாணத் துல்லியம், வலிமை மற்றும் பிற பண்புகளைத் தீர்மானிக்கிறது. பாகம் திறமையாகவும் சீராகவும் குளிரூட்டப்படுவதை எளிதாக்குவதற்காக, அச்சானது குளிரூட்டும் வழிகள் அல்லது செருகிகளுடன் வடிவமைக்கப்பட்டுள்ளது. பாகத்தின் தடிமன், பொருளின் பண்புகள் மற்றும் அச்சின் வடிவமைப்பு போன்ற காரணிகளைப் பொறுத்து குளிரூட்டும் நேரம் மாறுபடலாம்.
5. அச்சைத் திறத்தல் மற்றும் வெளியேற்றுதல்:
உட்செலுத்தப்பட்ட பொருள் போதுமான அளவு குளிர்ந்து கெட்டியானதும், அச்சு திறந்து இரு பாதிகளையும் பிரிக்கிறது. அச்சுக் குழியிலிருந்து பாகத்தைத் தள்ளுவதற்கோ அல்லது விடுவிப்பதற்கோ வெளியேற்றும் ஊசிகள் அல்லது பிற பொறிமுறைகள் பயன்படுத்தப்படுகின்றன. வெளியேற்றும் செயல்முறையின் போது பாகம் சேதமடைவதைத் தவிர்க்க, வெளியேற்றும் அமைப்பு கவனமாக வடிவமைக்கப்பட வேண்டும்.
6. இறுதி செய்தல்:
வார்ப்புக்குப் பிறகு, ஊசி வார்ப்புப் பாகமானது, அதிகப்படியான பொருளை ஒழுங்குபடுத்துதல், வார்ப்பு வடங்கள் அல்லது ஓடுதண்டுகளை அகற்றுதல், மற்றும் மேற்பரப்புப் பூச்சுகள் அல்லது இழையமைப்புகளைப் பயன்படுத்துதல் போன்ற கூடுதல் இறுதிப்படுத்தும் செயல்முறைகளுக்கு உட்படுத்தப்படலாம். இந்தச் செயல்முறைகள், பாகத்தின் விரும்பிய இறுதித் தோற்றத்தையும் செயல்பாட்டையும் அடைய உதவுகின்றன.
ஊசி வார்ப்பு பாகங்களின் நன்மைகள்:
ஊசி வார்ப்பு பாகங்கள் பல நன்மைகளை வழங்குகின்றன:
1. உயர் துல்லியம் மற்றும் சிக்கலான தன்மை:
ஊசி வார்ப்பு முறையானது, அதிகத் துல்லியம் மற்றும் நுணுக்கமான விவரங்களைக் கொண்ட பாகங்களை உருவாக்க அனுமதிக்கிறது. இந்த அச்சுகள் சிக்கலான வடிவங்கள், நுட்பமான அம்சங்கள் மற்றும் துல்லியமான பரிமாணங்களை உருவாக்க வல்லவை, இதன்மூலம் இறுக்கமான சகிப்புத்தன்மையுடன் பாகங்களைத் தயாரிக்க முடிகிறது.
2. செலவு குறைந்த பெருமளவு உற்பத்தி:
ஊசி வார்ப்பு என்பது பெரிய அளவிலான உற்பத்திக்கு ஏற்ற, மிகவும் திறமையான ஒரு செயல்முறையாகும். அச்சு உருவாக்கப்பட்டவுடன், உற்பத்தி செயல்முறையைத் தானியக்கமாக்க முடியும். இதன் விளைவாக, ஒரே மாதிரியான பாகங்கள் விரைவாகவும் செலவு குறைந்த வகையிலும் உற்பத்தி செய்யப்படுகின்றன. அதிக உற்பத்தி அளவுகள், ஓர் அலகுக்கான செலவைக் குறைக்க உதவுகின்றன.
3. பொருட்களின் பன்முகத்தன்மை:
ஊசி வார்ப்பு முறையானது பலவிதமான வெப்ப நெகிழிப் பொருட்களை ஆதரிக்கிறது, இதன்மூலம் இறுதிப் பாகத்தின் விரும்பிய பண்புகளின் அடிப்படையில் பொருள் தேர்வில் பன்முகத்தன்மையை அனுமதிக்கிறது. வலிமை, நெகிழ்வுத்தன்மை, வெப்ப எதிர்ப்பு அல்லது இரசாயன எதிர்ப்பு போன்ற குறிப்பிட்ட பண்புகளை அடைவதற்கு வெவ்வேறு பொருட்களைப் பயன்படுத்தலாம்.
4. வலிமை மற்றும் நீடித்துழைக்கும் தன்மை:
ஊசி வார்ப்பு பாகங்கள் சிறந்த வலிமையையும் நீடித்துழைக்கும் தன்மையையும் வெளிப்படுத்த முடியும். வார்ப்பு செயல்முறையானது, மூலப்பொருள் சீராகப் பரவுவதை உறுதிசெய்கிறது, இதன் விளைவாக பாகம் முழுவதும் சீரான இயந்திரவியல் பண்புகள் கிடைக்கின்றன. இது, கட்டமைப்பு ஒருமைப்பாடு மற்றும் நீண்ட ஆயுள் தேவைப்படும் பல்வேறு பயன்பாடுகளுக்கு ஊசி வார்ப்பு பாகங்களைப் பொருத்தமானதாக ஆக்குகிறது.
5. குறைந்தபட்ச பிந்தைய செயலாக்கம்:
ஊசி வார்ப்பு செய்யப்பட்ட பாகங்களுக்கு பெரும்பாலும் குறைந்தபட்ச பிந்தைய செயலாக்கமே தேவைப்படுகிறது. வார்ப்புச் செயல்முறையின் போது அடையப்படும் உயர் துல்லியமும் தரமும், விரிவான கூடுதல் இயந்திர வேலைகள் அல்லது இறுதி மெருகூட்டல் பணிகளின் தேவையைக் குறைத்து, நேரத்தையும் செலவுகளையும் மிச்சப்படுத்துகின்றன.
6. வடிவமைப்பு நெகிழ்வுத்தன்மை:
ஊசி வார்ப்பு மூலம், பாக வடிவமைப்பில் வடிவமைப்பாளர்களுக்குக் குறிப்பிடத்தக்க நெகிழ்வுத்தன்மை கிடைக்கிறது. மற்ற உற்பத்தி முறைகளில் சவாலாகவோ அல்லது அதிக செலவு மிக்கதாகவோ இருக்கக்கூடிய சிக்கலான வடிவங்கள், கீழ்வெட்டுகள், மெல்லிய சுவர்கள் மற்றும் பிற வடிவமைப்பு அம்சங்களை இந்தச் செயல்முறை கையாள முடியும். இந்த நெகிழ்வுத்தன்மை, பாகத்தின் செயல்பாட்டில் புத்தாக்கத்தையும் மேம்பாட்டையும் அனுமதிக்கிறது.
சுருக்கமாக, ஊசி வார்ப்பு பாகங்கள் என்பவை ஊசி வார்ப்பு செயல்முறை மூலம் தயாரிக்கப்படும் கூறுகள் அல்லது தயாரிப்புகள் ஆகும். இந்த செயல்முறையில் ஒரு அச்சினை வடிவமைத்தல், பொருத்தமான மூலப்பொருளைத் தேர்ந்தெடுத்தல், மூலப்பொருளை உருக்கி அச்சினுள் செலுத்துதல், பாகத்தைக் குளிர்வித்து திடப்படுத்துதல், அச்சினைத் திறந்து பாகத்தை வெளியேற்றுதல், மற்றும் தேவைக்கேற்ப இறுதிப்படுத்தும் செயல்முறைகளைப் பயன்படுத்துதல் ஆகியவை அடங்கும். ஊசி வார்ப்பு பாகங்கள் உயர் துல்லியம், சிக்கலான தன்மை, செலவு குறைந்த பெருமளவு உற்பத்தி, மூலப்பொருளின் பன்முகத்தன்மை, வலிமை மற்றும் நீடித்துழைக்கும் தன்மை, குறைந்தபட்ச பிந்தைய செயலாக்கம், மற்றும் வடிவமைப்பு நெகிழ்வுத்தன்மை போன்ற நன்மைகளை வழங்குகின்றன. இந்தக் காரணிகள், உயர்தர பிளாஸ்டிக் பாகங்களைத் தயாரிப்பதற்காக பல்வேறு தொழில்துறைகளில் ஊசி வார்ப்பு பரவலாகப் பயன்படுத்தப்படுவதற்கு பங்களிக்கின்றன.
editor by CX 2023-12-13

























