
Ürün Açıklaması
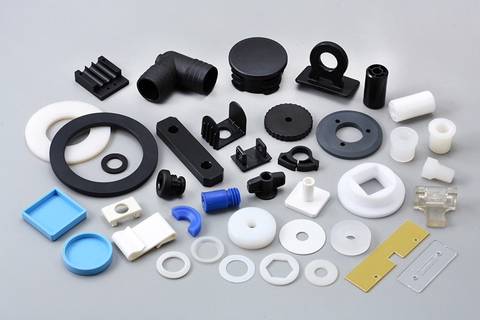
Keyword:Custom Molded Injection Molding Plastic PVC Parts
Careful Working
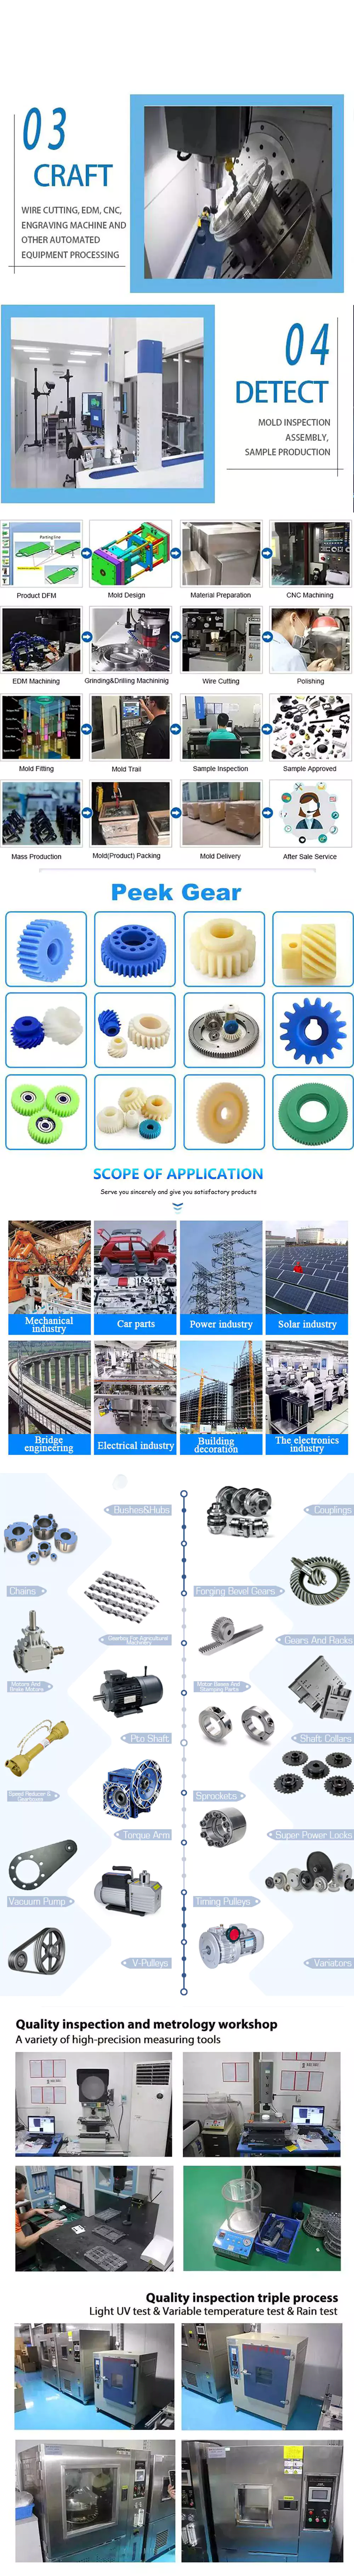
Example of What We Do
Company Introduction
Q: Are you a factory or trading company ?
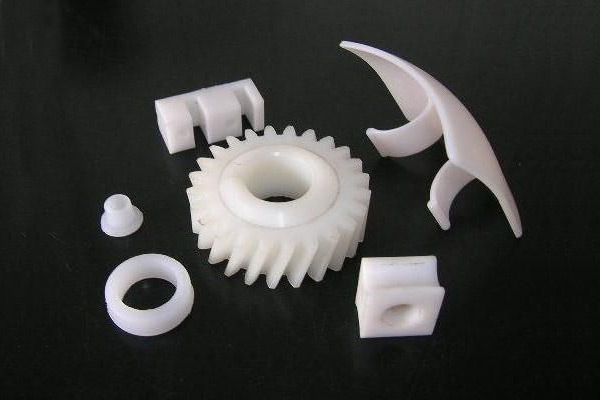
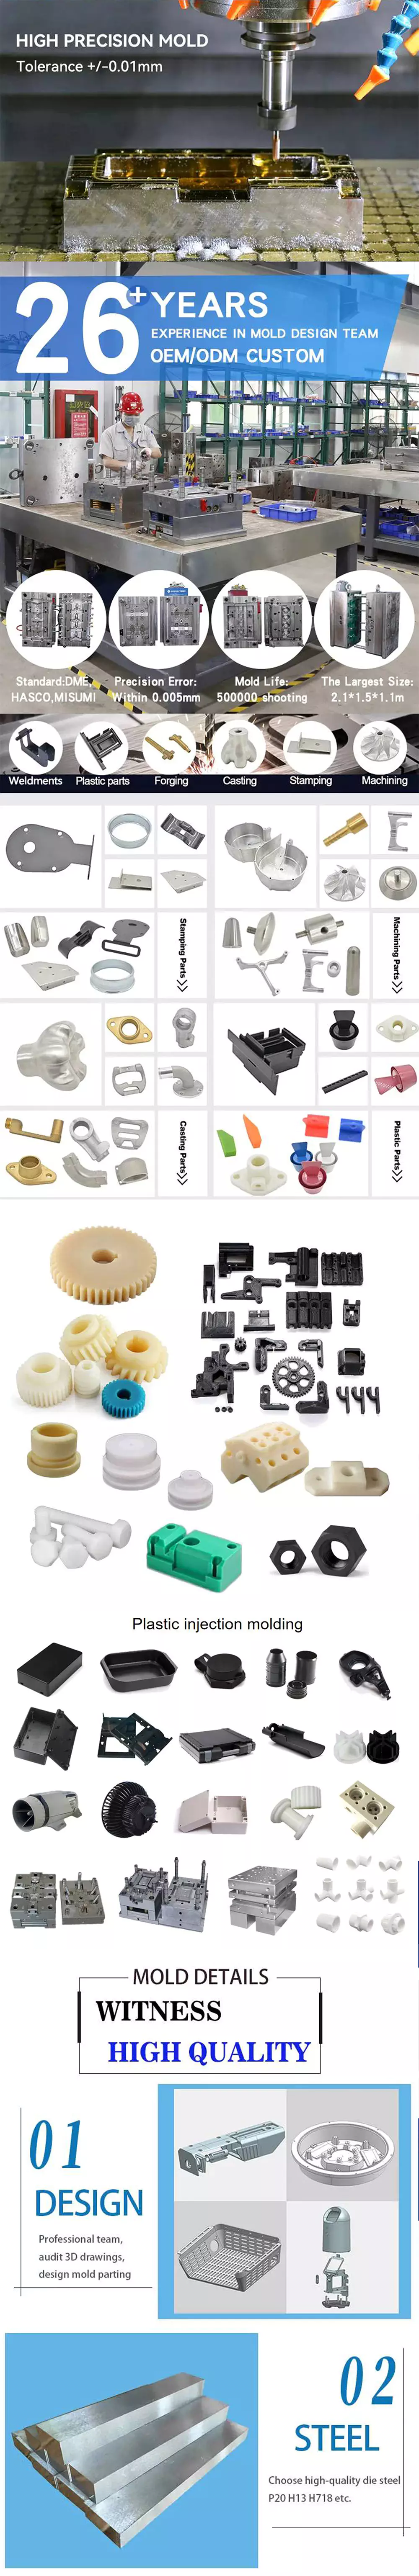
A: We are a factory specializing in custom plastic injection molding parts,together with rubber parts and after-treatment of CHINAMFG such as painting,printing ,assembly etc .
Q:What info do you need if I want to get a quote for a custom plastic part ?
A: 3D drawing in IGS/STEP/X-T format is preferred .Otherwise as long as other format can provide equivellent info ,it would be fine too ,such as CAD drawing with weight info provideded ,or samples sent to us for checking .
Also please state other related info such as what quantity you need,if there are any special requirements such as painting,printing,assembly etc .
Q:What material you can handle ?
A:We can make CHINAMFG in various kind of materials such as PC/PP/ABS/Nylon/PA6/PA66/TPE/PVC/PBT/Nylon with Glass Fiber/Polycarbonate with Glass Fiber/AS/PS/PMMA etc and subber parts in NBR/Silicone etc .
Q:I have a custom plastic part to make ,I have the design but I am not familar with injection so I am not sure if this part may shrink or not working with injection,can you advise ?
A:YES,we have an engineering team who is not only familar with part design but also familar with injection feasiblity ,once we receive the drawing ,we will check the feasiblity for injection and potential problems in the design.For example,if the part is designed with unnecessary plastic which will not only add cost but also cause sink parts at the surface of the part,we will feedback you before proceeding .
Q:What colors can you do with my plastic part?
A :We can make any color that is in Pantone and RAL color system .
Q:What’s your lead time for mold and for production ?
A:Usually we can send samples in 30-35 days from mold order . Production lead time is 2 to 8 weeks depending on order size .
Q:What’s the mold life gurantee ?
A:We provide lifetime gurantee .For example,usually a mold would start to age after like 500,000 shots ,but if quantity can reach this level ,we will make a new mold at our expense to keep the stable production going on . So you pay mold cost once and we will be responsible for all production from this model .
Q:Is mold our property after we pay it in full ?
A:Yes,mold is the customer’s property after the customer pays it in full .We only keep it well in house to serve the customer’s production needs . The mold won’t be changed unless with customer’s permission .We will not produce from this mold for any third party unless we have the customer’s permission .
Q:What’s your delivery terms ?
A:It’s EXW price for air shipment and FOB HangZhou for sea shipment .HangZhou is our nearest port as we are located in HangZhou ,we can also coordinate to ship to other ports or locations if needed with negotiable price .
| Şekillendirme Modu: | Enjeksiyon Kalıbı |
|---|---|
| Yüzey İşleme Süreci: | Polishing/Sand Blasting/Texturing |
| Kalıp Boşluğu: | Single or Mutlti Cavity |
| Plastik Malzeme: | PC/PP/ABS/PVC/Nylon/Pet/PA6/Nylon/TPE |
| Proses Kombinasyon Tipi: | Single Process or Multi Process |
| Başvuru: | Car, Household Appliances, Furniture, Commodity, Electronic, Home Use, Hardware |
| Özelleştirme: |
Mevcut
|
|
|---|
Enjeksiyon kalıplama kalite kontrolünde sıcaklık ve basıncın rolünü açıklayabilir misiniz?
Enjeksiyon kalıplama işleminde sıcaklık ve basınç, sürecin kalite kontrolünü önemli ölçüde etkileyen iki kritik parametredir. Gelin, bu parametrelerin rollerini daha detaylı inceleyelim:
Sıcaklık:
Enjeksiyon kalıplama işleminde sıcaklık, kalite kontrolünün sağlanmasında çeşitli önemli roller oynar:
1. Malzeme Akışı ve Dolum:
Erimiş plastik malzemenin sıcaklığı, viskozitesini veya akışkanlığını etkiler. Daha yüksek sıcaklıklar, malzemenin viskozitesini azaltarak enjeksiyon aşamasında kalıp boşluklarına daha kolay akmasını sağlar. Doğru sıcaklık kontrolü, optimum malzeme akışı ve dolumu sağlayarak, eksik enjeksiyon, akış izleri veya eksik parça dolumu gibi sorunları önler. Sıcaklık kontrolü ayrıca, son parçalarda tutarlı malzeme özelliklerinin ve boyutsal doğruluğun sağlanmasına da yardımcı olur.
2. Eritme ve Homojenleştirme:
Plastik malzemenin tamamen erimesini ve homojenleşmesini sağlamak için erime işlemi sırasında sıcaklık dikkatlice kontrol edilmelidir. Yetersiz erime, erimeyen parçacıklara veya tutarsız malzeme özelliklerine yol açarak kalıplanmış parçalarda kusurlara neden olabilir. Erime aşamasında uygun sıcaklık kontrolü, katkı maddelerinin düzgün bir şekilde erimesini ve karışmasını sağlayarak malzeme homojenliğini ve kalıplanmış parçaların genel kalitesini artırır.
3. Soğuma ve Katılaşma:
Erimiş plastik kalıba enjekte edildikten sonra, soğuma ve katılaşma aşamasında sıcaklık kontrolü çok önemlidir. Uygun soğuma hızları ve homojen soğuma, eğilme, büzülme veya parça deformasyonu gibi sorunların önlenmesine yardımcı olur. Sıcaklığın kontrol edilmesi, parçanın tamamında tutarlı bir katılaşma sağlayarak boyutsal kararlılığı garanti eder ve iç gerilimleri en aza indirir. Sıcaklık kontrolü ayrıca parçanın kristalliğini ve mikro yapısını da etkiler ve bu da mekanik özelliklerini etkileyebilir.
Basınç:
Enjeksiyon kalıplamada kalite kontrolü sağlamada basınç kontrolü de aynı derecede önemlidir:
1. Malzeme Ambalajı:
Enjeksiyon kalıplama işleminin paketleme aşamasında, erimiş plastik malzeme soğuyup katılaşırken meydana gelen büzülmeyi telafi etmek için basınç uygulanır. Doğru basınç kontrolü, malzemenin kalıp boşluklarına yeterince doldurulmasını sağlayarak boşlukları, çökmeleri veya parça deformasyonunu en aza indirir. Yetersiz paketleme basıncı, eksik doluma ve düşük parça kalitesine yol açabilirken, aşırı basınç aşırı gerilime, parça deformasyonuna veya çapaklanmaya neden olabilir.
2. Kapı ve Akış Kontrolü:
Enjeksiyon kalıplamada basınç, malzemenin kalıp içindeki akış davranışını etkiler. Erimiş plastiğin kalıp boşluğuna girdiği giriş noktasındaki basıncın dikkatlice kontrol edilmesi gerekir. Giriş basıncı, malzemenin akış hızını, dolum şeklini ve paketleme verimliliğini etkiler. Optimum giriş basıncı, düzgün akış ve dolum sağlayarak, parça kalitesini tehlikeye atabilecek akış çizgileri, kaynak çizgileri veya hava kabarcıkları gibi sorunları önler.
3. Çıkarma ve Parça Serbest Bırakma:
Kalıptan parçanın kolayca çıkarılmasını sağlamak için, itme aşamasında basınç kontrolü çok önemlidir. Yeterli itme basıncı, parça ile kalıp yüzeyleri arasındaki yapışma veya sürtünmeyi gidermeye yardımcı olarak, parçanın sorunsuz ve hasarsız bir şekilde çıkarılmasını sağlar. Yanlış itme basıncı, parçanın yapışmasına, parça deformasyonuna veya kalıp hasarına neden olabilir.
4. Süreç İzleme ve Geri Bildirim:
Sıcaklık ve basınç parametrelerinin gerçek zamanlı olarak izlenmesi ve kontrol edilmesi, kalite kontrolü için çok önemlidir. Gelişmiş enjeksiyon kalıplama makineleri, sıcaklık ve basıncı sürekli olarak izleyen sensörler ve kontrol sistemleriyle donatılmıştır. Bu sistemler geri bildirim sağlar ve optimum koşulları korumak ve tutarlı parça kalitesini sağlamak için işlem sırasında ayarlamalar yapılmasına olanak tanır.
Genel olarak, enjeksiyon kalıplamada sıcaklık ve basınç kontrolü, kalite kontrolü için hayati öneme sahiptir. Doğru sıcaklık kontrolü, optimum malzeme akışı, erime, homojenizasyon, soğutma ve katılaşmayı sağlarken, basınç kontrolü ise uygun malzeme paketlemesi, giriş ve akış kontrolü, fırlatma ve parça serbest bırakılmasını sağlar. Enjeksiyon kalıplama süreci boyunca bu parametrelerin izlenmesi ve kontrol edilmesi, tutarlı boyutlara, mekanik özelliklere ve yüzey kalitesine sahip yüksek kaliteli parçaların üretimine katkıda bulunur.
Çevresel koşulların veya endüstri standartlarının değişken olduğu uygulamalarda enjeksiyon kalıplama yöntemiyle üretilen parçaları seçerken dikkate alınması gereken özel hususlar var mıdır?
Evet, değişken çevresel koşullara veya endüstri standartlarına sahip uygulamalar için enjeksiyon kalıplama yöntemiyle üretilen parçaları seçerken dikkate alınması gereken belirli hususlar vardır. Bu faktörler, seçilen parçaların belirli çalışma koşullarına dayanabilmesini ve gerekli standartları karşılayabilmesini sağlamada çok önemli bir rol oynar. İşte bu tür uygulamalarda enjeksiyon kalıplama yöntemiyle üretilen parçaları seçerken dikkate alınması gereken hususların ayrıntılı bir açıklaması:
1. Malzeme Seçimi:
Enjeksiyon kalıplama yöntemiyle üretilen parçalar için malzeme seçimi, değişen çevresel koşullar veya endüstri standartları göz önünde bulundurulduğunda çok önemlidir. Farklı malzemeler, aşırı sıcaklıklar, UV ışınlarına maruz kalma, kimyasallar, nem veya mekanik gerilme gibi faktörlere karşı farklı direnç seviyeleri sunar. Belirli çevresel koşulları ve endüstri gereksinimlerini anlamak, bu koşullara dayanabilen ve performans, dayanıklılık ve güvenlik için gerekli standartları karşılayan bir malzeme seçmek için çok önemlidir.
2. Sıcaklık Dayanımı:
Aşırı sıcaklık değişimlerinin olduğu uygulamalarda, belirli sıcaklık aralığına dayanabilen enjeksiyon kalıplama parçaları seçmek önemlidir. Mühendislik termoplastikleri gibi bazı malzemeler mükemmel yüksek sıcaklık direnci gösterirken, diğerleri düşük sıcaklık ortamları için daha uygun olabilir. Ayrıca, parçaların boyutsal stabilitesini ve genel performansını etkileyebileceğinden, termal genleşme veya büzülme potansiyeli de dikkate alınmalıdır.
3. Kimyasal Direnç:
Kimyasallara maruz kalmanın yaygın olduğu endüstrilerde, kimyasal saldırıya ve bozulmaya karşı dayanıklı enjeksiyon kalıplama parçaları seçmek kritik önem taşır. Farklı malzemelerin kimyasal direnç seviyeleri farklılık gösterir ve uygulama ortamında bulunan belirli kimyasallarla uyumlu bir malzeme seçmek önemlidir. Ayrıca, uzun süreli maruz kalma, konsantrasyon ve kimyasallarla temas sıklığı gibi faktörler de dikkate alınmalıdır.
4. UV Dayanıklılığı:
Dış ortamlara veya yoğun UV radyasyonuna maruz kalan uygulamalar için, UV stabilitesine sahip enjeksiyon kalıplı parçaların seçimi çok önemlidir. UV radyasyonu zamanla malzeme bozulmasına, renk değişimine veya mekanik özelliklerin kaybına neden olabilir. UV stabilizatörleri veya katkı maddeleri içeren malzemeler, UV radyasyonuna karşı gelişmiş direnç sağlayarak, parçaların dış mekan veya UV'ye maruz kalan uygulamalarda uzun ömürlülüğünü ve performansını garanti eder.
5. Mekanik Mukavemet ve Darbe Direnci:
Mekanik gerilme veya darbe dayanımının kritik olduğu uygulamalarda, uygun mekanik özelliklere sahip enjeksiyon kalıplı parçaların seçimi önemlidir. Yüksek çekme dayanımı, darbe dayanımı veya tokluğa sahip malzemeler, parçaların gerekli yükleri, titreşimleri veya darbeleri arıza olmadan karşılayabilmesini sağlar. Ayrıca, belirli uygulama gereksinimlerine bağlı olarak yorulma direnci, aşınma direnci veya esneklik gibi faktörler de dikkate alınmalıdır.
6. Sektör Standartlarına Uygunluk:
Endüstri standartları veya düzenlemelerine tabi uygulamalar için enjeksiyon kalıplama yöntemiyle üretilen parçaları seçerken, seçilen parçaların gerekli standartlara uygun olduğundan emin olmak çok önemlidir. Bu, boyutlar, toleranslar, güvenlik, yanıcılık, elektriksel özellikler veya belirli performans kriterleri için geçerli standartları içerir. İlgili endüstri standartlarını karşılamak üzere sertifikalandırılmış veya test edilmiş parçaların seçilmesi, amaçlanan uygulamada uyumluluğu ve güvenilirliği sağlamaya yardımcı olur.
7. Çevresel Hususlar:
Günümüzün çevre bilincinin yüksek olduğu ortamında, enjeksiyon kalıplama yöntemiyle üretilen parçaların sürdürülebilirliği ve çevresel etkileri giderek daha önemli hale gelmektedir. Geri dönüştürülebilir veya biyolojik olarak parçalanabilir malzemelerin seçilmesi, sürdürülebilirlik hedefleriyle uyumlu olabilir. Ayrıca, üretim sırasında enerji tüketimi, atık azaltımı veya çevre dostu üretim süreçlerinin kullanımı gibi faktörlerin değerlendirilmesi, çevreye duyarlı seçimlere katkıda bulunabilir.
8. Özelleştirme ve Tasarım Esnekliği:
Son olarak, enjeksiyon kalıplama yöntemiyle üretilen parçaların sunduğu tasarım esnekliği ve özelleştirme seçenekleri, belirli çevresel veya endüstriyel gereksinimleri karşılamada avantajlı olabilir. Enjeksiyon kalıplama, karmaşık tasarımlara, detaylı geometrilere ve conta, sızdırmazlık elemanı veya montaj noktaları gibi özelliklerin eklenmesine olanak tanır. Ayrıca, belirli marka veya estetik gereksinimlerini karşılamak için renk, doku veya yüzey kaplaması gibi özelleştirme seçenekleri de düşünülebilir.
Değişken çevre koşullarına veya endüstri standartlarına sahip uygulamalar için enjeksiyon kalıplama yöntemiyle üretilen parçaları seçerken bu özel hususları dikkate almak, seçilen parçaların amaçlanan kullanıma uygun olmasını, optimum performans, dayanıklılık ve gerekli standartlara uygunluk sağlamasını garanti eder.
Enjeksiyon kalıplama yöntemiyle üretilen parçalar nelerdir ve nasıl üretilirler?
Enjeksiyon kalıplama yöntemiyle üretilen parçalar, enjeksiyon kalıplama üretim süreciyle üretilen bileşenler veya ürünlerdir. Enjeksiyon kalıplama, yüksek hassasiyet, karmaşıklık ve verimlilikte plastik parçalar üretmek için yaygın olarak kullanılan bir üretim tekniğidir. İşte enjeksiyon kalıplama parçaları ve üretim süreci hakkında detaylı bir açıklama:
Enjeksiyon Kalıplama İşlemi:
Enjeksiyon kalıplama işlemi aşağıdaki adımları içerir:
1. Kalıp Tasarımı:
Enjeksiyon kalıplama yöntemiyle parça üretmenin ilk adımı kalıp tasarımıdır. Kalıp, nihai parçanın şeklini ve özelliklerini belirleyen özel yapım bir alettir. Genellikle çelik veya alüminyumdan yapılır ve iki yarıdan oluşur: boşluk ve çekirdek. Kalıp tasarımı, parça geometrisi, malzeme seçimi, soğutma gereksinimleri ve fırlatma mekanizması gibi faktörleri dikkate alır.
2. Malzeme Seçimi:
Bir sonraki adım, enjeksiyon kalıplama işlemi için uygun malzemenin seçilmesidir. Termoplastik polimerler, önemli bir bozulma olmaksızın tekrar tekrar eriyip katılaşabilme özellikleri nedeniyle yaygın olarak kullanılır. Malzeme seçimi, mukavemet, esneklik, şeffaflık veya kimyasal direnç gibi nihai parçanın istenen özelliklerine bağlıdır.
3. Eritme ve Enjeksiyon:
Enjeksiyon kalıplama makinesinde, seçilen termoplastik malzeme eritilir ve erimiş hale getirilir. Erimiş malzeme, yani eriyik, daha sonra yüksek basınç altında kalıba enjekte edilir. Enjeksiyon, erimiş malzemeyi kalıp boşluğuna ileten bir nozul ve bir kanal sistemi aracılığıyla gerçekleştirilir.
4. Soğutma:
Erimiş malzeme kalıba enjekte edildikten sonra soğumaya ve katılaşmaya başlar. Soğuma, enjeksiyon kalıplama işleminin kritik bir aşamasıdır çünkü nihai parçanın boyutsal doğruluğunu, mukavemetini ve diğer özelliklerini belirler. Kalıp, parçanın verimli ve homojen bir şekilde soğutulmasını kolaylaştırmak için soğutma kanalları veya ek parçalarla tasarlanmıştır. Soğuma süresi, parça kalınlığı, malzeme özellikleri ve kalıp tasarımı gibi faktörlere bağlı olarak değişebilir.
5. Kalıbın Açılması ve Çıkarılması:
Enjekte edilen malzeme yeterince soğuyup katılaştıktan sonra kalıp açılır ve iki yarım birbirinden ayrılır. Parçayı kalıp boşluğundan itmek veya çıkarmak için ejektör pimleri veya diğer mekanizmalar kullanılır. Ejektör sistemi, ejektör işlemi sırasında parçaya zarar vermemek için dikkatlice tasarlanmalıdır.
6. Bitirme:
Enjeksiyon kalıplama işleminden sonra, parçanın fazla malzemenin kesilmesi, yollukların veya kanallar çıkarılması ve yüzey işlemlerinin veya dokuların uygulanması gibi ek son işlem süreçlerinden geçmesi gerekebilir. Bu işlemler, parçanın istenen nihai görünümünü ve işlevselliğini elde etmeye yardımcı olur.
Enjeksiyon Kalıplama Yöntemiyle Üretilen Parçaların Avantajları:
Enjeksiyon kalıplama yöntemiyle üretilen parçalar çeşitli avantajlar sunar:
1. Yüksek Hassasiyet ve Karmaşıklık:
Enjeksiyon kalıplama, yüksek hassasiyet ve karmaşık detaylara sahip parçaların üretilmesine olanak tanır. Kalıplar, karmaşık şekiller, ince özellikler ve hassas boyutlar üretebilir; bu da dar toleranslara sahip parçaların imalatını mümkün kılar.
2. Maliyet Etkin Seri Üretim:
Enjeksiyon kalıplama, büyük ölçekli üretim için uygun, son derece verimli bir işlemdir. Kalıp oluşturulduktan sonra, üretim süreci otomatikleştirilebilir; bu da aynı parçaların hızlı ve uygun maliyetli bir şekilde üretilmesini sağlar. Yüksek üretim hacimleri, birim maliyetlerini düşürmeye yardımcı olur.
3. Malzeme Çok Yönlülüğü:
Enjeksiyon kalıplama, çok çeşitli termoplastik malzemeleri destekleyerek, nihai parçanın istenen özelliklerine bağlı olarak malzeme seçiminde çok yönlülük sağlar. Mukavemet, esneklik, ısı direnci veya kimyasal direnç gibi belirli özellikleri elde etmek için farklı malzemeler kullanılabilir.
4. Mukavemet ve Dayanıklılık:
Enjeksiyon kalıplama yöntemiyle üretilen parçalar mükemmel mukavemet ve dayanıklılık sergileyebilir. Kalıplama işlemi, malzemenin homojen bir şekilde dağılmasını sağlayarak parçanın tamamında tutarlı mekanik özellikler elde edilmesini garanti eder. Bu da enjeksiyon kalıplama parçalarını yapısal bütünlük ve uzun ömür gerektiren çeşitli uygulamalar için uygun hale getirir.
5. Minimum Son İşlem:
Enjeksiyon kalıplama yöntemiyle üretilen parçalar genellikle minimum işlem sonrası gerektirir. Kalıplama işlemi sırasında elde edilen yüksek hassasiyet ve kalite, kapsamlı ek işleme veya son işlem operasyonlarına olan ihtiyacı azaltarak zaman ve maliyet tasarrufu sağlar.
6. Tasarım Esnekliği:
Enjeksiyon kalıplama yöntemiyle tasarımcılar, parça tasarımında önemli bir esnekliğe sahip olurlar. Bu işlem, diğer üretim yöntemleriyle zor veya maliyetli olabilecek karmaşık geometrileri, girintileri, ince duvarları ve diğer tasarım özelliklerini karşılayabilir. Bu esneklik, parça işlevselliğinde yenilik ve optimizasyona olanak tanır.
Özetle, enjeksiyon kalıplama yöntemiyle üretilen parçalar, enjeksiyon kalıplama işlemiyle üretilen bileşenler veya ürünlerdir. Bu işlem, bir kalıp tasarlamayı, uygun malzemeyi seçmeyi, malzemeyi eritip kalıba enjekte etmeyi, parçayı soğutup katılaştırmayı, kalıbı açıp parçayı çıkarmayı ve gerektiğinde son işlem uygulamalarını içerir. Enjeksiyon kalıplama yöntemiyle üretilen parçalar, yüksek hassasiyet, karmaşıklık, uygun maliyetli seri üretim, malzeme çeşitliliği, mukavemet ve dayanıklılık, minimum işlem sonrası gereksinimi ve tasarım esnekliği gibi avantajlar sunar. Bu faktörler, yüksek kaliteli plastik parçaların üretimi için çeşitli endüstrilerde enjeksiyon kalıplama yönteminin yaygın kullanımına katkıda bulunur.
editor by CX 2023-12-13

























