
Error:获取session失败,
| Матеріал: | Peek |
|---|---|
| Застосування: | Медичне, побутове, електронне, автомобільне, сільськогосподарське |
| Сертифікація: | TS16949, RoHS, ISO |
| Part Name: | Injection Molded Plastic Part |
| More Materials: | ABS, PVC, PA, PU, PBT, POM, PP, Pet, PE, PS, PC or |
| Material Report: | FDA, RoHS, UL, and Reach Certified |
| Зразки: |
US$ 0.05/Piece
1 штука (мінімальне замовлення) | |
|---|
| Налаштування: |
Доступно
| Індивідуальний запит |
|---|
Переваги лиття під тиском
Незалежно від того, чи розглядаєте ви можливість використання ливарної деталі для свого наступного проекту, чи вам потрібно замінити існуючу, слід врахувати кілька факторів. До них належать дизайн, обробка поверхні, вартість інструментів та сумісність матеріалів. Розуміння цих факторів може допомогти вам прийняти правильне рішення. Читайте далі, щоб дізнатися більше про переваги лиття під тиском та про те, як розпочати роботу.
Фактори проектування
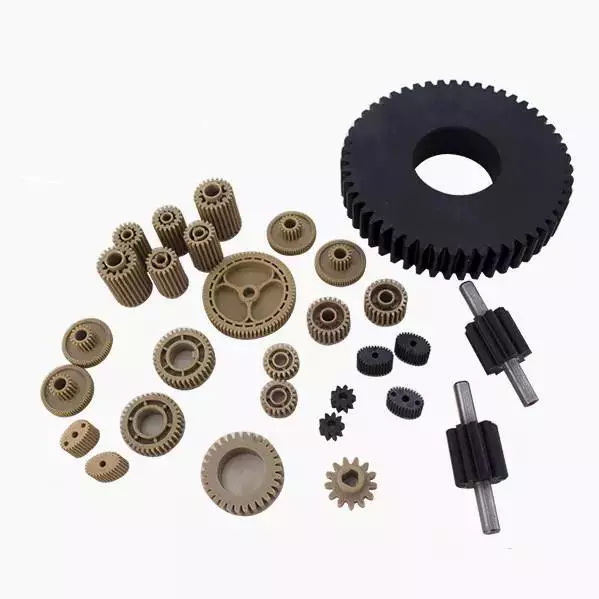 Одним із найважливіших факторів проектування деталей, виготовлених литтям під тиском, є товщина стінки. Товщина стінки впливає на багато ключових характеристик деталі, від обробки її поверхні до її структурної цілісності. Правильне врахування цього фактора може запобігти дорогим затримкам через проблеми з прес-формою або її модифікації. Щоб уникнути цієї проблеми, розробники виробів повинні ретельно враховувати функціональні вимоги до деталі, щоб визначити мінімальну та номінальну товщину стінки. Крім того, вони також повинні враховувати допустимі рівні напружень, оскільки деталі з надмірно тонкими стінками можуть вимагати надмірного пластичного тиску та можуть створювати повітряні пастки.
Ще одним фактором, який слід враховувати під час проектування деталі, є її можливості викидання та звільнення. Якщо деталь виймається з форми, інструменти повинні мати можливість висувати пластик. Ливарні форми зазвичай мають дві сторони, одна з яких викидається, а інша залишається у формі. У деяких випадках потрібні спеціальні елементи, щоб запобігти звільненню деталі, такі як пандус або косинець. Ці конструктивні особливості можуть підвищити гнучкість конструкції, але вони також можуть збільшити вартість форми.
Під час проектування деталей, виготовлених методом лиття під тиском, команда інженерів спочатку визначає ключові елементи конструкції. Ці елементи забезпечать максимально плавний процес лиття під тиском. Це включає такі фактори, як товщина стінки, конструкція ребра, конструкція бобишки, кутовий перехід та лінія зварювання, серед інших. Потім команда інженерів виконає проект для аналізу технологічності та, якщо все гаразд, може розпочати створення та випробування форми.
Сумісність матеріалів
На сумісність матеріалів деталей, що виготовляються литтям під тиском, може впливати кілька факторів. Під час лиття пластикових деталей важливо вибрати матеріал, сумісний з цільовим призначенням деталі. Багато процесів лиття під тиском вимагають, щоб два основні пластикові матеріали, що використовуються, були сумісними один з одним. Це стосується наливного лиття та двокомпонентного лиття під тиском.
Матеріал, який ви використовуєте для виготовлення деталі, отриманої методом лиття під тиском, суттєво впливатиме на допуск готового виробу. Саме тому вибір матеріалу є таким же важливим, як і конструкція деталі. Для лиття під тиском можна використовувати багато видів пластикових смол. Крім того, багато з цих смол можна модифікувати або зміцнювати, додаючи добавки, наповнювачі та стабілізатори. Ця гнучкість дозволяє командам розробників адаптувати матеріал для досягнення бажаних експлуатаційних характеристик.
Одним з найпоширеніших термопластиків є поліпропілен. Він надзвичайно міцний, має гарну ударну в'язкість і вологостійкість. Цей матеріал також підлягає переробці та не реагує з їжею.
Витрати на інструменти
Одна з найбільших статей витрат на виробництво деталей, виготовлених методом лиття під тиском, – це оснащення. Для виробника оригінального обладнання (OEM) вартість оснащення може коливатися від 1 тис. рупій до 15 тисяч рупій за деталь для простої деталі до 1 тис. рупій до 500 тисяч рупій за форму зі складною геометрією. Вартість оснащення залежить від типу використовуваної сталі та обсягу виробництва деталі.
Щоб отримати обґрунтовану оцінку, компанії повинні мати під рукою остаточний проект, попередній проект та зразок деталі під час запиту цінових пропозицій. Розміри та складність порожнини у формі мають вирішальне значення для визначення вартості оснащення, як і допуски деталі. Допуски деталі базуються на площі, яку покриває деталь, та її функціях у формі.
Тип форми, яка вам потрібна, також може вплинути на вартість оснащення. Ливарні машини під тиском можуть працювати з багатьма різними видами форм. Деякі форми виготовляються з однієї форми, тоді як інші потребують кількох форм. Деякі форми можуть бути складними, що робить їх невиробничими, що, у свою чергу, збільшує вартість оснащення.
Вартість оснащення для лиття під тиском не є загальновідомою, але вона швидко зростає. Багато команд розробників продуктів схильні враховувати вартість процесу лиття під тиском з точки зору прямих матеріалів, машинного часу та робочої сили, але ця модель витрат часто не враховує додаткові компоненти.
Оздоблення поверхонь
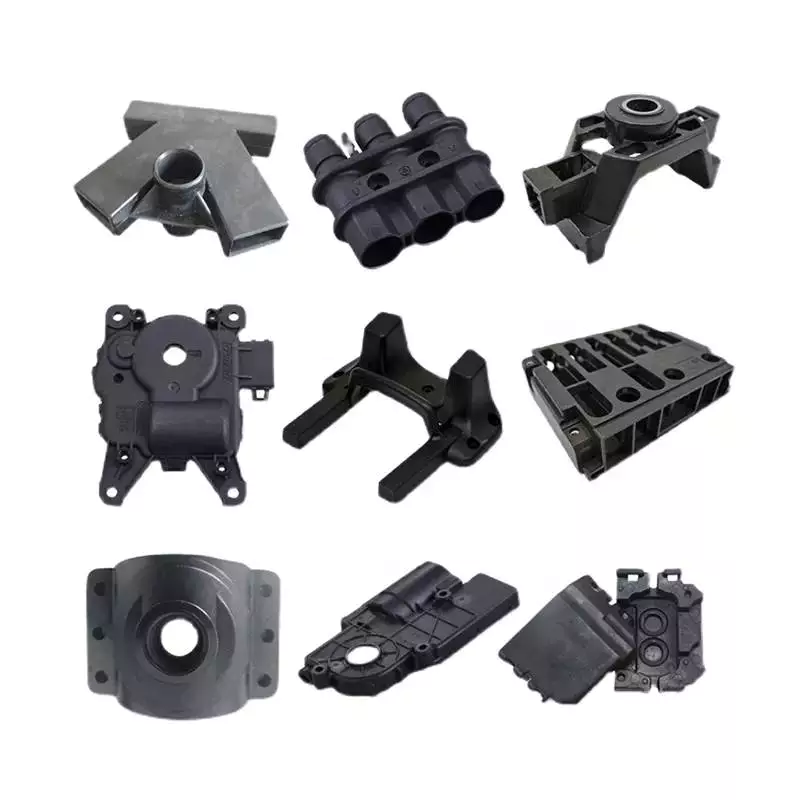 Оздоблення поверхні деталей, виготовлених литтям під тиском, часто використовується для маскування дефектів, приховування зносу або покращення зовнішнього вигляду виробу. Це оздоблення також може бути корисним, коли виріб контактуватиме з руками людей. Обрана вами текстура поверхні залежатиме від бажаної функціональності, а також від способу використання виробу. Як правило, шорсткіші текстури забезпечують краще зчеплення, маскуючи при цьому незначні недоліки лиття. Однак вони також можуть ускладнити вилучення виробу з форми. Це означає, що вам, можливо, доведеться збільшити кут нахилу форми. Щоб отримати найкраще оздоблення поверхні, виробник інструментів та конструктор виробу повинні тісно співпрацювати на ранніх етапах процесу проектування.
Існує кілька різних видів обробки поверхні, які можна використовувати для деталей, виготовлених литтям під тиском. Один з них відомий як обробка класу B і сумісний з широким спектром пластмас, виготовлених литтям під тиском. Інший тип обробки називається поліруванням каменю і ідеально підходить для деталей, які не мають естетичної цінності.
Звіси
У галузі лиття під тиском виступи на деталях, виготовлених методом лиття під тиском, називають «підрізами», і вони можуть призвести до нестабільності конструкції. Щоб мінімізувати підрізи, конструкція має бути паралельною поверхні деталі. Якщо підріз є, можна використовувати зигзагоподібну лінію розрізу.
Виступ зазвичай на кілька міліметрів коротший за поверхню форми. Зазвичай його виготовляють з дешевшого пластику, ніж площа поверхні деталі. Матеріал, що використовується для виступу, повинен мати достатню міцність для виконання своєї функції. Виступ також допоможе запобігти деформації або розтріскуванню деталі.
Лиття під тиском може створювати звиси по периметру деталі. Звиси не завжди необхідні; їх можна додавати до деталей за бажанням. Однак додавання звису призведе до значних витрат на оснащення. Як наслідок, краще мінімізувати загальну товщину конструкції. Однак у деяких випадках звис може бути корисним, щоб зробити деталь привабливішою.
Для деталей зі складною геометрією існує кілька варіантів виступів. Деякі виробники використовують форми з боковою дією для формування складніших форм.
Обробка на ЧПК
Обробка литтям під тиском на верстаті з ЧПК – це процес, який допомагає виробникам досягати точних поверхонь та форм для своїх виробів. Цей процес зазвичай починається з фрезерування інструменту, який зазвичай виготовляється з алюмінію або сталі. Потім цей інструмент поміщається на фрезерний верстат з ЧПК. Цей верстат вирізає негатив готової пластикової деталі, що дозволяє досягти певної обробки поверхні. Процес можна адаптувати для створення деталі зі складною структурою або спеціальними характеристиками.
Обробка на верстатах з ЧПК дозволяє виробнику виготовляти високопродуктивні деталі. Це можливо завдяки тому, що деталі, виготовлені за допомогою MIM, не зазнають навмисних напружень або внутрішнього тиску під час виробничого процесу. Крім того, деталі, виготовлені за допомогою MIM, є більш довговічними, ніж деталі з ЧПК. Незважаючи на свої переваги, обробка на верстатах з ЧПК має свої обмеження, особливо коли йдеться про свободу та складність проектування. Цей фактор значною мірою залежить від програмного забезпечення, яке використовує виробник або конструктор.
Одним з недоліків обробки на верстатах з ЧПК є її вища вартість. Порівняно з литтям під тиском, обробка на верстатах з ЧПК коштує дорожче за деталь. Причина полягає в тому, що початкова вартість форми є відносно високою та розподіляється на велику кількість деталей. Після завершення процесу лиття під тиском вартість деталей, виготовлених цим способом, стає більш конкурентоспроможною порівняно з деталями, виготовленими методом механічної обробки. Однак, різниця у вартості збільшується з обсягом вироблених деталей. Такий збіг витрат зазвичай відбувається в кількостях щонайменше 100 деталей і може досягати максимуму 5000 деталей.
Обсяг виробництва
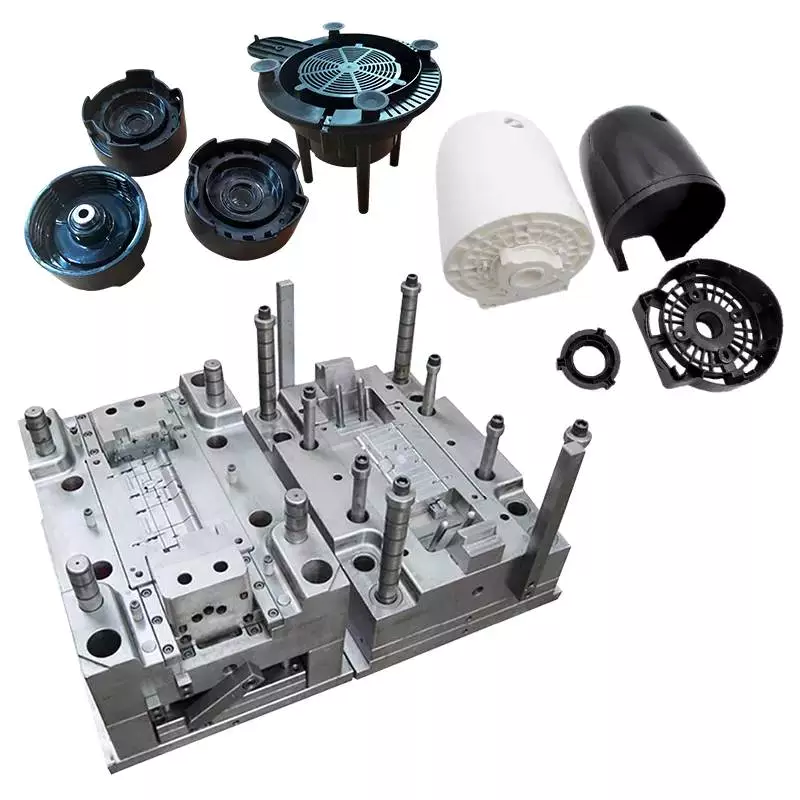 Обсяг виробництва деталей, отриманих методом лиття під тиском, варіюється залежно від використовуваного матеріалу. Великі обсяги деталей є дорогими у виробництві, тоді як невеликі партії можна виготовити за низькою ціною. Лиття під тиском вимагає точної форми, яка виготовляється на верстаті з ЧПК з інструментальної сталі або алюмінію. Форма має негатив деталі, що впорскується, систему бігунів та внутрішні канали водяного охолодження для сприяння охолодженню деталі. Нещодавні досягнення в галузі матеріалів для 3D-друку дозволили виготовляти форми для лиття під тиском у малих обсягах. Раніше це було фінансово невигідно через високу вартість традиційного виготовлення прес-форм.
Для виробництва пластикових деталей використовується форма. Процес лиття дуже швидкий, кожен цикл займає від 30 до 90 секунд. Після того, як деталь відлита, її виймають з форми та поміщають на контейнер або конвеєрну стрічку. Деталі, отримані методом лиття під тиском, зазвичай готові до використання одразу та потребують мінімальної постобробки. Деталі, отримані методом лиття під тиском, мають дизайн, подібний до фотографії, оскільки геометрія безпосередньо переноситься на текстуру поверхні деталі.
Вибираючи пластикову форму, важливо визначити обсяг, у якому буде виготовлятися деталь. Якщо обсяг невеликий, можна використовувати м'якші пластмаси. Однак, оскільки деталь формується поверх форми, її експлуатаційні характеристики можуть погіршитися. При виробництві невеликих обсягів важливо враховувати загальну складність деталі. Це включає чернетку деталі, товщину стінки та обробку поверхні.

editor by CX 2023-04-11

























