
Ошибка:获取session失败,
| Материал: | Peek |
|---|---|
| Приложение: | Медицинская, бытовая, электронная, автомобильная, сельскохозяйственная отрасли. |
| Сертификация: | TS16949, RoHS, ISO |
| Part Name: | Injection Molded Plastic Part |
| More Materials: | ABS, PVC, PA, PU, PBT, POM, PP, Pet, PE, PS, PC or |
| Material Report: | FDA, RoHS, UL, and Reach Certified |
| Образцы: |
US$ 0.05/штука
1 штука (минимальный заказ) | |
|---|
| Настройка: |
Доступный
| Индивидуальный запрос |
|---|
Преимущества литья под давлением
Независимо от того, рассматриваете ли вы деталь, изготовленную методом литья под давлением, для своего следующего проекта или вам нужно заменить существующую, следует учесть несколько факторов. К ним относятся конструкция, качество обработки поверхности, стоимость оснастки и совместимость материалов. Понимание этих факторов поможет вам принять правильное решение. Читайте дальше, чтобы узнать больше о преимуществах литья под давлением и о том, как начать.
Факторы проектирования
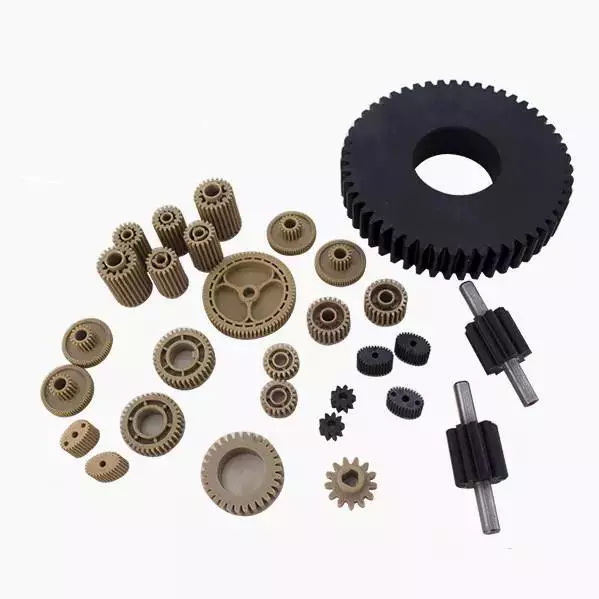 Одним из наиболее важных факторов проектирования деталей, изготовленных методом литья под давлением, является толщина стенки. Толщина стенки влияет на многие ключевые характеристики детали, от качества поверхности до ее структурной целостности. Правильный учет этого фактора может предотвратить дорогостоящие задержки, связанные с проблемами пресс-формы или ее модификацией. Чтобы избежать этой проблемы, конструкторы изделий должны тщательно учитывать функциональные требования к детали, чтобы определить минимальную и номинальную толщину стенки. Кроме того, они должны также учитывать допустимые уровни напряжений, поскольку детали со слишком тонкими стенками могут потребовать чрезмерного пластического давления и могут создавать воздушные ловушки.
Еще один фактор, который следует учитывать при проектировании детали, — это ее возможности извлечения и высвобождения. Если деталь извлекается из пресс-формы, инструменты должны обеспечивать возможность легкого выдвижения пластика. Пресс-формы для литья под давлением обычно имеют две стороны: одна из них извлекается, а другая остается внутри пресс-формы. В некоторых случаях для предотвращения извлечения детали требуются специальные элементы, такие как наклонная плоскость или усиливающая пластина. Эти конструктивные особенности могут повысить гибкость проектирования, но также могут увеличить стоимость пресс-формы.
При проектировании деталей, изготовленных методом литья под давлением, инженерная группа сначала определяет ключевые элементы конструкции. Эти элементы обеспечат максимально плавный процесс литья под давлением. Сюда входят такие факторы, как толщина стенок, конструкция ребер, конструкция выступов, переход углов и линия сварки, и многое другое. Затем инженерная группа проводит анализ технологичности изготовления и, если все в порядке, может приступить к изготовлению и тестированию пресс-формы.
Совместимость материалов
На совместимость материалов при литье под давлением могут влиять несколько факторов. При литье пластмассовых деталей важно выбрать материал, совместимый с предполагаемым назначением детали. Во многих процессах литья под давлением требуется, чтобы два основных используемых пластмассовых материала были совместимы друг с другом. Это относится, например, к литью с многослойным покрытием и двухкомпонентному литью под давлением.
Материал, используемый для изготовления детали методом литья под давлением, существенно влияет на точность готового изделия. Именно поэтому выбор материала так же важен, как и конструкция детали. Для литья под давлением можно использовать множество типов пластиковых смол. Кроме того, многие из этих смол можно модифицировать или упрочнить путем добавления присадок, наполнителей и стабилизаторов. Такая гибкость позволяет командам разработчиков адаптировать материал для достижения желаемых эксплуатационных характеристик.
Одним из наиболее распространенных термопластов является полипропилен. Он чрезвычайно прочен, обладает хорошей ударопрочностью и влагостойкостью. Этот материал также пригоден для вторичной переработки и не вступает в реакцию с пищевыми продуктами.
затраты на оснастку
Одной из самых значительных статей расходов при производстве деталей, изготовленных методом литья под давлением, является оснастка. Для OEM-производителя затраты на оснастку могут варьироваться от 1 тыс. до 1 тыс. до 500 тыс. до 1 тыс. до 4 тыс. до 1 тыс. до 500 тыс. до 1 ...
Для получения обоснованной оценки компаниям следует иметь под рукой окончательный проект, предварительный проект и образец детали при запросе ценовых предложений. Размеры и сложность полости в пресс-форме имеют решающее значение для определения стоимости оснастки, как и допуски детали. Допуски детали основаны на площади, занимаемой деталью, и ее функциях внутри пресс-формы.
Тип необходимой вам пресс-формы также может повлиять на стоимость оснастки. Литейные машины могут работать с различными типами пресс-форм. Некоторые пресс-формы изготавливаются из одной детали, в то время как для других требуется несколько деталей. Некоторые пресс-формы могут быть сложными, что делает их нетехнологичными, что, в свою очередь, увеличивает стоимость оснастки.
Затраты на оснастку для литья под давлением точно не известны, но они быстро накапливаются. Многие команды разработчиков продукции склонны рассматривать стоимость процесса литья под давлением с точки зрения прямых материалов, машинного времени и рабочей силы, но такая модель затрат часто не учитывает дополнительные компоненты.
Отделка поверхности
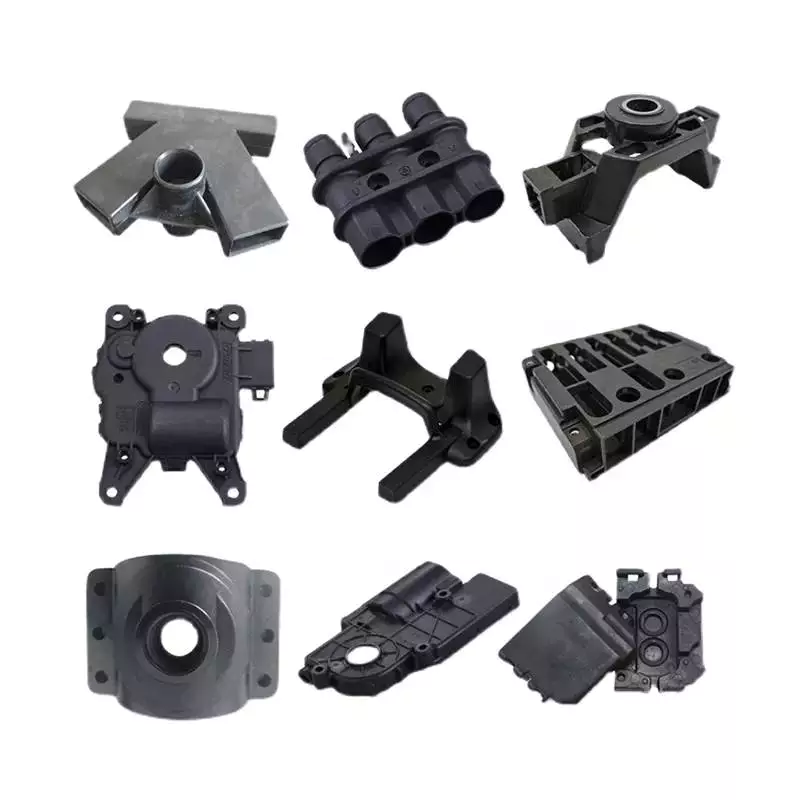 Поверхностная обработка деталей, изготовленных методом литья под давлением, часто используется для маскировки дефектов, сокрытия износа или улучшения внешнего вида изделия. Такая обработка также может быть полезна, если изделие будет контактировать с руками человека. Выбор текстуры поверхности будет зависеть от желаемой функциональности, а также от способа использования изделия. Как правило, более шероховатая текстура обеспечивает лучшее сцепление, одновременно маскируя мелкие дефекты литья. Однако она также может затруднить извлечение изделия из пресс-формы. Это означает, что может потребоваться увеличение угла уклона пресс-формы. Для достижения наилучшего качества поверхности оснастщик и конструктор изделия должны тесно сотрудничать на ранних этапах проектирования.
Для деталей, изготовленных методом литья под давлением, можно использовать несколько различных видов обработки поверхности. Один из них известен как обработка поверхности класса B и совместим с широким спектром пластмасс, используемых для литья под давлением. Другой тип обработки называется полировкой камнем и идеально подходит для деталей, не имеющих эстетической ценности.
Навесы
В индустрии литья под давлением выступы на отлитых под давлением деталях называются «подрезами», и они могут приводить к нестабильности конструкции. Для минимизации подрезов конструкция должна быть параллельна поверхности детали. Если подрез присутствует, можно использовать зигзагообразную линию разъема.
Выступ обычно на несколько миллиметров короче поверхности пресс-формы. Как правило, он изготавливается из более дешевого пластика, чем площадь поверхности детали. Материал, используемый для выступа, должен обладать достаточной прочностью для выполнения своей функции. Выступ также помогает предотвратить деформацию или растрескивание детали.
Литье под давлением позволяет создавать выступы по периметру детали. Выступы не всегда необходимы; их можно добавить к деталям по желанию. Однако добавление выступа значительно увеличит затраты на оснастку. В результате лучше минимизировать общую толщину конструкции. Тем не менее, в некоторых случаях выступ может быть полезен для придания детали более привлекательного вида.
Для деталей со сложной геометрией существует несколько вариантов выступающих частей. Некоторые производители используют пресс-формы с боковым действием для придания более сложных форм.
Обработка на станках с ЧПУ
Обработка деталей, изготовленных методом литья под давлением, на станках с ЧПУ — это процесс, который помогает производителям получать точные поверхности и формы для своей продукции. Этот процесс обычно начинается с фрезерования оснастки, которая, как правило, изготавливается из алюминия или стали. Затем эта оснастка помещается в фрезерный станок с ЧПУ. Этот станок вырезает негатив готовой пластиковой детали, что позволяет добиться определенной чистоты поверхности. Процесс может быть адаптирован для создания деталей со сложной структурой или особыми характеристиками.
Обработка на станках с ЧПУ позволяет производителю изготавливать высокоэффективные детали. Это возможно благодаря тому, что детали, изготовленные методом MIM, не подвергаются внутренним напряжениям или давлению в процессе производства. Кроме того, детали, изготовленные методом MIM, более долговечны, чем детали, изготовленные на станках с ЧПУ. Несмотря на свои преимущества, обработка на станках с ЧПУ имеет свои ограничения, особенно в отношении свободы проектирования и сложности. Этот фактор во многом зависит от программного обеспечения, используемого производителем или проектировщиком.
Одним из недостатков обработки на станках с ЧПУ является её более высокая стоимость. По сравнению с литьём под давлением, обработка на станках с ЧПУ обходится дороже в расчете на одну деталь. Причина в том, что первоначальные затраты на пресс-форму относительно высоки и распределяются на большое количество деталей. После завершения процесса литья под давлением стоимость деталей, изготовленных этим методом, становится более конкурентоспособной по сравнению со стоимостью деталей, изготовленных механическим способом. Однако разница в стоимости увеличивается с увеличением объёма производства. Эта разница в стоимости обычно происходит при объёмах не менее 100 деталей и может достигать максимума в 5000 деталей.
Объём производства
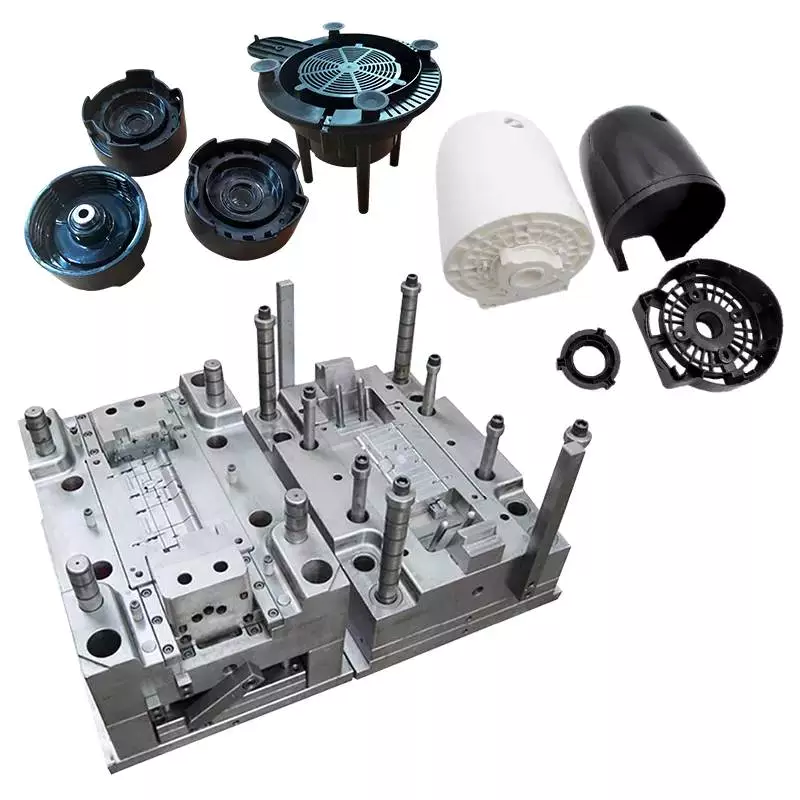 The production volume of injection molded parts varies depending on the material being used. Large volumes of parts are expensive to produce, while small quantities can be produced for low cost. Injection molding requires a precise mold, which is CNC-machined from tool steel or aluminum. The mold has a negative of the part that is injected, a runner system, and internal water cooling channels to aid in cooling the part. Recent advances in 3D printing materials have made it possible to produce molds for low-volume injection molding. Previously, this was not financially viable due to the high cost of traditional mold making.
A mold is used to produce plastic parts. The molding process is very fast, with each cycle taking anywhere from 30 seconds to 90 seconds. After a part is molded, it is removed from the mold and placed on a holding container or conveyor belt. Injection molded parts are generally ready for use right away and require minimal post-processing. Injection molded parts have a similar design to a photograph, since the geometry is directly transferred to the part’s surface texture.
When selecting a plastic mold, it is important to determine the volume that the part will be produced at. If the volume is low, softer plastics may be used. However, as the part is molded over, its performance characteristics may degrade. In low-volume production, it is important to consider the overall complexity of the part. This includes the part’s draft, wall thickness, and surface finish.

editor by CX 2023-04-11

























