
Design Amount: Plastic injection components
Plastic Modling Sort: injection
Processing Service: Moulding, OEM / ODM, Frosting, sharpening, spray, Silk display printing, Laser engraving
Item Name: Plastic Injection Molding
Materials: Plastic, Ab muscles, PP, PE, HDPE, Computer
Mould material: P20/718/738/NAK80/S136
Color: Customized Shade
Hues Obtainable: Pantone/RAL and other custom made colours
Regular: ISO9001
Toleranz: 0,01 mm
Software: household, Electronic authentic, automobile, Sector
Drawing Structure: Stage/STP/IGS/X-T/STL/CAD/PDF/DWG and Other
Packaging Specifics: Merchandise packaging: 1, With plastic bag,with pearl-cotton package. 2, To be packed in cartons. 3, Use glues tape to seal cartons. 4, Supply out by DHL,FEDEX. Or according to customers’ need. Injection molding packaging: Normal wood situation, and pallet, suitable for cargo, to keep away from harmful, or in accordance to customer’s necessity
Port: HangZhou, China
( We can give you the very best price tag )
| Main products | Style | Prior to the undertaking began |
| Plastic injection mould, Optical lens mildew, Electroform plate.Fresnel lens, PIR lens, Reflector lens, Optical plastic obvious lens, Other plastic shell and ingredient.Ultra-precise machining: PIR sample machining, Optical sharpening. | We have specialist engineers style group, and can use CAD, Pro-E, UG, Solidworks etc. | 1, If you have 3D Phase/IGES/X-T drawing or Second drawing, remember to right deliver to us ahead of quotation, then we will do DFM and moulddesign for you.2, If you only have samples without drawings, remember to directly offer us samples, Fork and Spoon Utilised Plastic Injection Mold Used Plastic Injection Moulds we can style 3D for you, and quotation. |
Konstruktion von Spritzgussteilen
Spritzgussteile sind so konstruiert, dass sie zusammen ein Ganzes bilden. Auch wenn kleine Plastikspielzeuge wie Legosteine üblicherweise nicht für die Montage gefertigt werden, erfordern diese Produkte dennoch präzise Maße. Daher müssen die Konstruktionen von Spritzgussteilen für die Fertigung optimiert sein. Zudem sollten sie das Fehlerpotenzial minimieren.
Konstruktionsüberlegungen für Spritzgussteile
 Bei der Konstruktion von Spritzgussteilen ist die Wandstärke entscheidend. Idealerweise ist sie über die gesamte Fläche gleichmäßig. Dadurch kann der Formhohlraum ungehindert gefüllt werden, und das Fehlerrisiko wird minimiert. Teile mit ungleichmäßiger Wandstärke weisen hohe Spannungen an den Übergängen zwischen den Wandabschnitten auf, was das Risiko von Rissen, Verzug und Verdrehung erhöht. Um solche Spannungen zu vermeiden, können Konstrukteure die Kanten des Teils verjüngen oder abrunden, um Spannungsspitzen zu reduzieren.
Die Wandstärke des Spritzgussteils ist von großer Bedeutung, da sie viele wichtige Eigenschaften beeinflusst. Daher ist es entscheidend, die Wandstärke sorgfältig zu wählen, um kostspielige Verzögerungen durch Werkzeugprobleme oder Werkzeugmodifikationen zu vermeiden. Die Nennwandstärke sollte anhand der Funktions- und Belastungsanforderungen des Teils bestimmt werden. Ebenso sollte die Mindestwandstärke auf Basis der zulässigen Spannung berechnet werden. Eine zu dünne Wand kann zu Lufteinschlüssen und übermäßigem Kunststoffdruck führen.
Spritzgussteile mit scharfen Kanten sind eine häufige Fehlerquelle. Scharfe Kanten führen zu Spannungskonzentrationen, ungünstigen Fließmustern und erhöhtem Verschleiß der Spritzgussform. Um diese Probleme zu minimieren, sollten Konstrukteure die Innen- und Außenkanten auf die halbe Wandstärke beschränken. Dies trägt zur Reduzierung von Spannungen und zur Sicherstellung der Bauteilintegrität bei.
Ein weiterer wichtiger Konstruktionsaspekt bei Spritzgussteilen ist die Rippenstärke. Sie sollte mindestens zwei Drittel der Außenwandstärke betragen. Dickere Rippen können zu Einfallstellen an der Außenfläche führen. Hinterschneidungen erschweren zudem die Werkzeugkonstruktion und erhöhen die Teilekosten.
Toleranzabweichungen sind ebenfalls ein wichtiger Faktor. Sie hängen von den Werkstoffen, der Prozesssteuerung und der Werkzeugkonstruktion ab. Die Toleranzabweichungen variieren von Spritzgießer zu Spritzgießer, daher sollten Konstrukteure die kritischen Toleranzanforderungen mit den Spritzgießern besprechen. Muss das Bauteil mit einer bestimmten Toleranz gefertigt werden, sollten Konstrukteure Möglichkeiten zur Werkzeuganpassung prüfen, um die Toleranzabweichung zu minimieren. Zusätzlich kann es erforderlich sein, zusätzliches Spiel einzuplanen. Um diese Abweichungen auszugleichen, kann der Spritzgießer Material abtragen oder die Konstruktion modifizieren. In manchen Fällen lassen sich Kollisionen durch Schweißen lösen.
Konstruktionsüberlegungen für Spritzgussteile sollten frühzeitig im Entwicklungsprozess mit Materialwissenschaftlern besprochen werden. Dies ist entscheidend, da Änderungen am Werkzeugdesign kostspielig sein können. Daher ist ein optimales Ergebnis von größter Bedeutung. Durch die Einhaltung von Konstruktionsrichtlinien können Hersteller häufige Fehler vermeiden. Eine gleichmäßige Wandstärke ist ebenfalls wichtig, da ungleichmäßige Wandstärken beim Abkühlen zu Verformungen des Teils führen können.
Ein weiterer wichtiger Faktor für Spritzgussteile ist die Fließfähigkeit des Materials im Formhohlraum. Das Harz sollte problemlos um abgerundete Ecken fließen können. Beispielsweise lässt sich ein Formteil mit einer gebogenen Hinterschneidung nicht ordnungsgemäß aus der Form auswerfen, wenn zwischen den beiden Seiten kein Platz ist. Daher sollten Konstrukteure die Fließfähigkeit des Formmaterials berücksichtigen, bevor sie sich für ein Design entscheiden.
Hinzufügen eines Angusskanalsystems zu einer Spritzgießmaschine
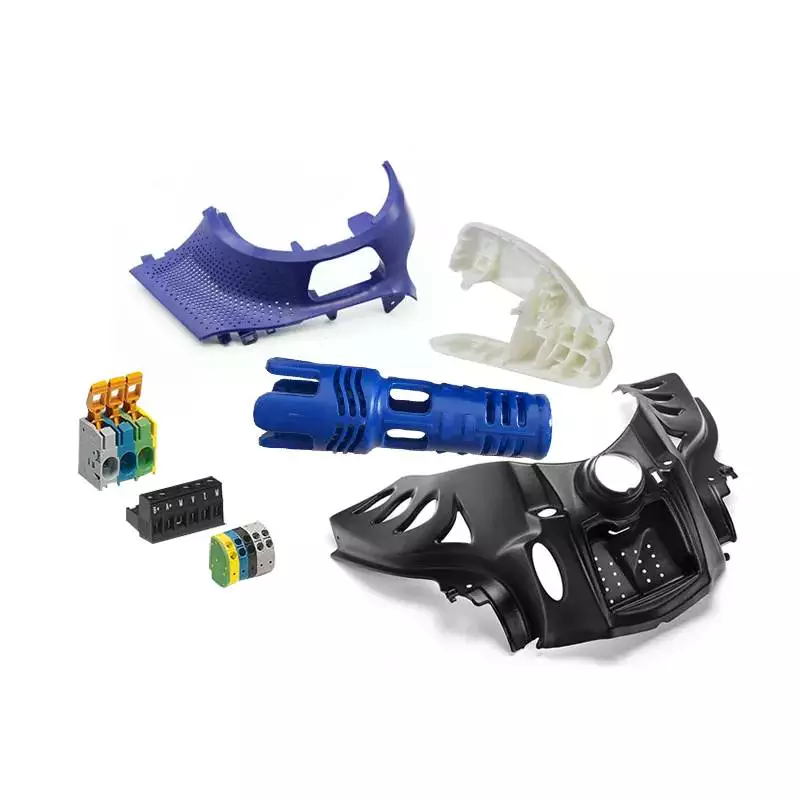 Es gibt zwei Hauptarten von Angusskanälen: Heißkanalsysteme und Kaltkanalsysteme. Bei einem Heißkanalsystem befördert eine Düse das geschmolzene Plastik in den Formhohlraum. Ein Kaltkanalsystem benötigt keine Düse und dient als Kanal für das geschmolzene Plastik.
Die Konstruktion einer Heißkanalform sollte ein ausgewogenes Verhältnis zwischen Kunststofflösung und Formhohlräumen gewährleisten. Idealerweise ist eine Form mit zwei Hohlräumen besser ausbalanciert als eine mit drei. Es ist jedoch wichtig zu beachten, dass eine Dreifachform ein komplexes Zusammenspiel verschiedener menschlicher Arbeitsschritte erfordert.
Angusskanäle sind für die Herstellung gleichmäßiger Füllraten und Druckverhältnisse in Kunststoffformen unerlässlich. Ob Sie ein- oder mehrkavitäre Kunststoffteile fertigen – ein Angusskanalsystem gewährleistet konsistente Prozesse. Achten Sie bei der Auswahl eines Angusskanalsystems darauf, dass es optimal auf Ihre Anwendung abgestimmt ist.
Heißkanalsysteme können die Zykluszeiten um bis zu 10 bis 30 Prozent verkürzen. Sie tragen zur Verbesserung der Qualitätskontrolle und zur Minimierung von Materialverschwendung bei, indem sie den Kunststoff während des gesamten Formgebungsprozesses flüssig halten. Darüber hinaus helfen sie, Kunststoffrohstoffe und Energie zu sparen. Diese Eigenschaften machen sie ideal für große Produktionslinien.
Ein Heißkanalsystem kann auch dazu beitragen, ein Überfüllen des Formhohlraums zu verhindern. Achten Sie darauf, dass das Volumen des Heißkanals dem Volumen des Formhohlraums entspricht. Andernfalls verbleibt die Kunststoffmasse zu lange im Heißkanal und zersetzt sich.
Heißkanalsysteme gibt es in vielen Ausführungen. Eine davon ist das Angusskanalsystem. Dieses System nutzt ein mechanisches Ventil zum Öffnen und Schließen einer Düse. Es ist effektiver und effizienter als ein universelles Heißkanalsystem, allerdings auch teurer.
Bei einem Dreiplattenwerkzeug befindet sich das Angusskanalsystem zwischen Kern- und Kavitätsplatte. Beim Öffnen des Werkzeugs trennt sich das Angusskanalsystem automatisch vom Formteil. Dies reduziert den manuellen Arbeitsaufwand, erhöht aber die Werkzeugkosten.
Das Angusskanalsystem ist wichtig für die Herstellung sowohl dünner als auch dicker Bauteile. Der Angusskanal sollte schmal, aber groß sein, um Lufteinschlüsse zu vermeiden und die Gesamtleistung des Endprodukts zu verbessern. Angusskanalsysteme tragen außerdem dazu bei, den Energieaufwand für das Formen und Nachschleifen des Materials zu reduzieren.
Ein Heißkanalsystem ist eine Möglichkeit, die Geschwindigkeit und Genauigkeit beim Spritzgießen zu verbessern. Es hilft, Materialverschwendung zu vermeiden, indem es den Kunststoffabfall reduziert. Darüber hinaus beugt ein Heißkanalsystem teuren Reparaturen vor. Durch die Integration eines Heißkanalsystems in eine Spritzgießanlage gewährleisten Sie höhere Qualität und Präzision und vermeiden unnötige Ausfallzeiten und kostspielige Reparaturen.
Heißkanalsysteme eignen sich ideal für die Serienfertigung. Allerdings erfordern sie einen höheren Wartungsaufwand. Zudem sind sie schwer zu reinigen und hinterlassen oft Materialreste. Verdeckte Kanäle können sich, insbesondere beim Material- oder Farbwechsel, als umständlich erweisen. Bei Verwendung wärmeempfindlicher Materialien kann es außerdem zu Verklebungen kommen.
Verwendung einer thermisch isolierten Kaltinjektionseinheit
 Die thermostatische Temperaturregelung im Spritzgießprozess hat einen signifikanten Einfluss auf die Teilequalität. Hohe Werkzeugtemperaturen sollten durch den Einsatz einer temperierbaren Kühleinheit reguliert werden. Diese Geräte sind mit Pumpensystemen und internen Heizungen ausgestattet. Die Temperatur des eingespritzten Kunststoffs bestimmt dessen Fließeigenschaften und Schwindung. Sie beeinflusst außerdem die Oberflächenbeschaffenheit, die Dimensionsstabilität und die physikalischen Eigenschaften des fertigen Produkts.
Eine thermisch isolierte Kalt-Spritzgießeinheit ermöglicht es dem Werkzeugmacher, Teile bei niedrigeren Temperaturen als mit einer herkömmlichen Spritzgießmaschine zu formen. Die Spritzgießform selbst besteht aus zwei Stahlhälften, die durch ein mechanisches Gelenk verbunden sind. Beim Spritzgießen wird eine kleine Menge Kunststoff in den Formhohlraum gepresst. Der eingespritzte Kunststoff kühlt anschließend ab und erstarrt. Das Formteil fällt dann aus den Formhälften und wird in einem Auffangbehälter gesammelt.
Das Heiß-Kalt-Spritzgießverfahren kann die Ästhetik von Formteilen deutlich verbessern. Die Vorteile dieser Technik zeigen sich besonders deutlich bei amorphen Kunststoffen, die während des Spritzvorgangs keine Haut bilden. Die Formteile weisen einen höheren Glanz auf als bei herkömmlichen Spritzgießverfahren.
Dieses Verfahren benötigt weniger Schließkraft als herkömmliches Spritzgießen und bietet mehr Gestaltungsfreiheit. Zudem erhöht es die Prozesskapazität und spart Material. Die Prozesssteuerung ist komplexer und umfasst Variablen wie die Schmelzeinspritzmenge, den Wasserdruck und die Verzögerungszeit der Wassereinspritzung.
Der Schüttwinkel ist ein weiteres Kriterium. Ein niedriger Winkel deutet auf rieselfähige Pellets hin, während ein Winkel über 45° auf nicht rieselfähige Pellets hinweist. Dies ist insbesondere bei der Verarbeitung von Nylonharzen wichtig.
Die Kunststoffspritzgusstechnik hat in den letzten Jahrzehnten enorme Fortschritte gemacht. Heutzutage lassen sich die meisten Spritzgussformen in zwei Typen einteilen: Heißkanal- und Kaltkanalsysteme. Beide haben ihre Vor- und Nachteile. Wenn Sie die Unterschiede verstehen, können Sie entscheiden, welches Verfahren für Sie das richtige ist.
Spritzgießen ist ein hocheffizientes Fertigungsverfahren, das Herstellern einen Wettbewerbsvorteil verschafft. Mit diesem Verfahren lassen sich hochwertige Kunststoff- und Metallteile mit minimalem Abfall und kurzer Zykluszeit herstellen. Es ist zudem äußerst präzise und erzeugt Produkte mit der optimalen Kombination aus Flexibilität und Festigkeit.

Bearbeitet von czh2023-02-15

























