
Design Amount: Plastic injection components
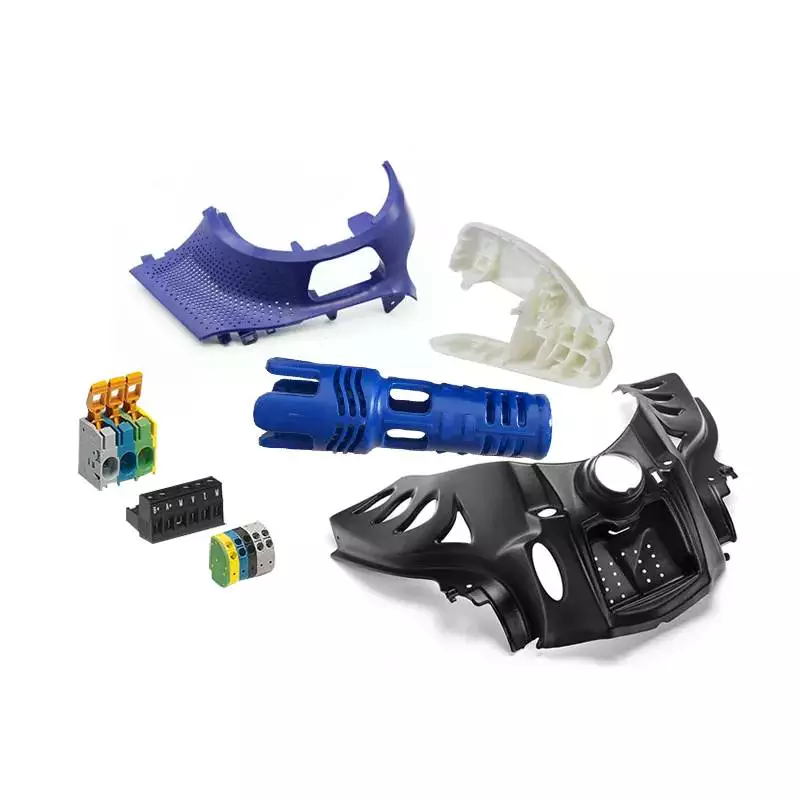
Plastic Modling Sort: injection
Processing Service: Moulding, OEM / ODM, Frosting, sharpening, spray, Silk display printing, Laser engraving
آئٹم کا نام: پلاسٹک انجکشن مولڈنگ
Materials: Plastic, Ab muscles, PP, PE, HDPE, Computer
Mould material: P20/718/738/NAK80/S136
Color: Customized Shade
Hues Obtainable: Pantone/RAL and other custom made colours
Regular: ISO9001
Tolerance: .01mm
Software: household, Electronic authentic, automobile, Sector
Drawing Structure: Stage/STP/IGS/X-T/STL/CAD/PDF/DWG and Other
Packaging Specifics: Merchandise packaging: 1, With plastic bag,with pearl-cotton package. 2, To be packed in cartons. 3, Use glues tape to seal cartons. 4, Supply out by DHL,FEDEX. Or according to customers’ need. Injection molding packaging: Normal wood situation, and pallet, suitable for cargo, to keep away from harmful, or in accordance to customer’s necessity
Port: HangZhou, China
( We can give you the very best price tag )
| Main products | Style | Prior to the undertaking began |
| Plastic injection mould, Optical lens mildew, Electroform plate.Fresnel lens, PIR lens, Reflector lens, Optical plastic obvious lens, Other plastic shell and ingredient.Ultra-precise machining: PIR sample machining, Optical sharpening. | We have specialist engineers style group, and can use CAD, Pro-E, UG, Solidworks etc. | 1, If you have 3D Phase/IGES/X-T drawing or Second drawing, remember to right deliver to us ahead of quotation, then we will do DFM and moulddesign for you.2, If you only have samples without drawings, remember to directly offer us samples, Fork and Spoon Utilised Plastic Injection Mold Used Plastic Injection Moulds we can style 3D for you, and quotation. |
انجیکشن مولڈ پارٹس ڈیزائن کرنا
انجکشن مولڈ پارٹس کو مکمل بنانے کے لیے مل کر کام کرنے کے لیے ڈیزائن کیا گیا ہے۔ اگرچہ Legos جیسے پلاسٹک کے چھوٹے کھلونے عام طور پر اسمبلی کے لیے نہیں بنائے جاتے ہیں، لیکن ان مصنوعات کو ابھی بھی درست پیمائش کی ضرورت ہوتی ہے۔ اس وجہ سے، انجکشن مولڈ حصوں کے ڈیزائن مینوفیکچرنگ کے لئے مکمل ہونا چاہئے. ڈیزائن میں غلطی کی صلاحیت کو بھی کم کرنا چاہیے۔
انجیکشن مولڈ حصوں کے لئے ڈیزائن کے تحفظات
 انجیکشن مولڈ حصوں کو ڈیزائن کرتے وقت، اس حصے کی دیوار کی موٹائی پر غور کرنا ضروری ہے۔ مثالی طور پر، دیوار کی موٹائی پورے حصے میں یکساں ہے۔ یہ مولڈ گہا کو بغیر کسی پابندی کے بھرنے کی اجازت دیتا ہے، اور نقائص کا خطرہ کم کرتا ہے۔ جن حصوں کی دیوار کی موٹائی یکساں نہیں ہوتی ہے ان میں دو حصوں کے درمیان حد میں زیادہ دباؤ پڑے گا، جس سے دراڑیں، وارپنگ، اور مروڑ کا خطرہ بڑھ جائے گا۔ اس طرح کے دباؤ سے بچنے کے لیے، ڈیزائنرز دباؤ کے ارتکاز کو ختم کرنے کے لیے حصے کے کناروں کو ٹیپرنگ یا گول کرنے پر غور کر سکتے ہیں۔
انجیکشن مولڈ حصے کی دیوار کی موٹائی اہم ہے کیونکہ یہ بہت سی اہم خصوصیات کو متاثر کرتی ہے۔ لہٰذا، دیوار کی موٹائی کے انتخاب میں مناسب خیال رکھنا ضروری ہے تاکہ سڑنا کے مسائل یا سڑنا میں تبدیلی کی وجہ سے ہونے والی مہنگی تاخیر سے بچا جا سکے۔ برائے نام دیوار کی موٹائی کا تعین حصہ کے فنکشن اور تناؤ کی ضروریات کی بنیاد پر کیا جانا چاہیے۔ اسی طرح، کم از کم دیوار کی موٹائی کا حساب قابل قبول تناؤ کی بنیاد پر کیا جانا چاہیے۔ بہت پتلی دیوار کے نتیجے میں ہوا کے جال اور ضرورت سے زیادہ پلاسٹک کا دباؤ ہو سکتا ہے۔
انجکشن سے ڈھلے ہوئے حصے جن کے کونے تیز ہوتے ہیں خرابیوں کی ایک عام وجہ ہیں۔ تیز کونے تناؤ کی ارتکاز، خراب بہاؤ پیٹرن، اور انجیکشن مولڈ پہننے میں اضافہ کرتے ہیں۔ ان مسائل کو کم کرنے کے لیے، ڈیزائنرز کو کونوں کے اندر اور باہر کے کونوں کو دیوار کی نصف موٹائی پر رکھنا چاہیے۔ اس سے تناؤ کو کم کرنے اور حصے کی سالمیت کو یقینی بنانے میں مدد ملے گی۔
انجیکشن مولڈ حصوں کے لیے ایک اور اہم ڈیزائن پر غور کرنا پسلیوں کی موٹائی ہے۔ انہیں بیرونی دیوار کا کم از کم دو تہائی ہونا چاہیے۔ موٹی پسلیوں کے نتیجے میں بیرونی سطح پر سنک کے نشانات بن سکتے ہیں۔ انڈر کٹس مولڈ ڈیزائن کو بھی پیچیدہ بناتے ہیں اور اس حصے کی قیمت میں اضافہ کرتے ہیں۔
رواداری کی تبدیلی بھی ایک اہم غور ہے۔ یہ مواد، عمل کے کنٹرول، اور آلے کے ڈیزائن پر منحصر ہے. رواداری کی تبدیلی مولڈر سے مولڈر تک مختلف ہوتی ہے، اور ڈیزائنرز کو مولڈرز کے ساتھ رواداری کے اہم تقاضوں پر بات کرنی چاہیے۔ اگر حصے کو کسی خاص رواداری کے مطابق تیار کرنا ہے تو، ڈیزائنرز کو رواداری کے تغیر کو کم سے کم کرنے کے لیے مولڈ پر نظر ثانی کے اختیارات پر غور کرنا چاہیے۔ مزید برآں، ڈیزائنرز کو جان بوجھ کر اضافی کلیئرنس ڈیزائن کرنے کی ضرورت پڑ سکتی ہے۔ اس طرح کے تغیرات کی تلافی کے لیے، مولڈر کچھ اسٹیل کو ہٹا سکتا ہے یا ڈیزائن میں ترمیم کر سکتا ہے۔ کچھ معاملات میں، مداخلت ویلڈنگ کی طرف سے حل کیا جا سکتا ہے.
انجیکشن مولڈ پارٹس کے لیے ڈیزائن کے تحفظات پر ڈیزائن کے عمل کے آغاز میں مادی سائنس کے پیشہ ور افراد کے ساتھ تبادلہ خیال کیا جانا چاہیے۔ یہ اہم ہے کیونکہ مولڈ ڈیزائن میں تبدیلیاں مہنگی ہو سکتی ہیں۔ لہذا، بہترین ممکنہ نتیجہ حاصل کرنا اہم ہے۔ ڈیزائن کی ہدایات پر عمل کرکے، مینوفیکچررز عام نقائص سے بچ سکتے ہیں۔ یکساں دیوار کی موٹائی اس لیے بھی اہم ہے کیونکہ غیر یکساں موٹائی اس حصے کو ٹھنڈا ہونے کے ساتھ ہی خراب کر سکتی ہے۔
انجیکشن مولڈ پارٹس کے لیے ایک اور اہم عنصر مولڈ گہا میں مواد کی بہاؤ ہے۔ رال کو گول کونوں کے ارد گرد آسانی سے بہنے کے قابل ہونا چاہئے۔ مثال کے طور پر، اگر دونوں اطراف کے درمیان کوئی جگہ نہ ہو تو مڑے ہوئے انڈر کٹ کے ساتھ ڈھالا ہوا حصہ مولڈ سے صحیح طریقے سے نہیں نکلے گا۔ اس وجہ سے، ڈیزائنرز کو کسی ڈیزائن کا فیصلہ کرنے سے پہلے مولڈ مواد کی بہاؤ کی صلاحیت پر غور کرنا چاہیے۔
انجیکشن مولڈنگ مشین میں رنر سسٹم شامل کرنا
 رنر سسٹم کی دو اہم اقسام ہیں: ہاٹ رنر سسٹم اور کولڈ رنر سسٹم۔ گرم رنر سسٹم میں، رنر نوزل پگھلے ہوئے پلاسٹک کو مولڈ گہا میں پہنچاتی ہے۔ کولڈ رنر سسٹم کو نوزل کے استعمال کی ضرورت نہیں ہوتی ہے اور یہ پگھلے ہوئے پلاسٹک کے لیے ایک نالی کا کام کرتا ہے۔
گرم رنر مولڈ کے ڈیزائن کو پلاسٹک کے محلول اور مولڈ گہاوں کی سرگرمی میں توازن رکھنا چاہیے۔ مثالی طور پر، دو گہاوں والا سڑنا تین کے ساتھ ایک سے بہتر متوازن ہوتا ہے۔ تاہم، یہ یاد رکھنا ضروری ہے کہ تین گہا والے مولڈ کے لیے انسانی سرگرمیوں کے کئی گنا توازن کی ضرورت ہوتی ہے۔
پلاسٹک مولڈ رنر سسٹم بھرنے کی مستقل شرح اور دباؤ کو یقینی بنانے کے لیے اہم ہیں۔ چاہے آپ سنگل یا ایک سے زیادہ گہا والے پلاسٹک کے پرزے تیار کر رہے ہوں، ایک رنر سسٹم آپ کے عمل کو مستقل رکھے گا۔ رنر سسٹم کا انتخاب کرتے وقت، یقینی بنائیں کہ آپ کے پاس آپ کی درخواست کے لیے صحیح ہے۔
گرم رنر سسٹم سائیکل کے اوقات کو 10 سے 30 فیصد تک کم کر سکتے ہیں۔ وہ کوالٹی کنٹرول کو بہتر بنانے میں مدد کرتے ہیں اور مولڈنگ کے پورے عمل میں پلاسٹک کو پگھلا کر رکھ کر مادی فضلہ کو کم کرتے ہیں۔ مزید یہ کہ وہ پلاسٹک کے خام مال اور توانائی کو بچانے میں مدد کرتے ہیں۔ یہ خصوصیات انہیں بڑی پیداوار لائنوں کے لیے مثالی بناتی ہیں۔
ایک گرم رنر سسٹم گہا کو زیادہ بھرنے سے روکنے میں بھی مدد کرسکتا ہے۔ اس بات کو یقینی بنائیں کہ گرم رنر کا حجم مولڈ گہا کے حجم کے برابر ہے۔ بصورت دیگر، پلاسٹک کا محلول زیادہ دیر تک گرم رنر کے اندر پھنس جائے گا اور گل جائے گا۔
گرم رنر سسٹم کئی اقسام میں آتے ہیں۔ ہاٹ رنر سسٹم کی ایک قسم کو سپرو ہاٹ رنر سسٹم کہا جاتا ہے۔ یہ نظام نوزل کو کھولنے اور بند کرنے کے لیے مکینیکل والو کا استعمال کرتا ہے۔ اس قسم کا گرم رنر عام مقصد کے گرم رنر سے زیادہ موثر اور موثر ہے۔ تاہم، یہ بھی زیادہ مہنگا ہے.
تھری پلیٹ مولڈ میں، رنر سسٹم کور اور کیویٹی پلیٹوں کے درمیان کھڑا ہوتا ہے۔ جب سڑنا کھولا جاتا ہے، رنر سسٹم خود بخود مولڈ حصے سے الگ ہوجاتا ہے۔ اس سے دستی مشقت کی ضرورت ختم ہو جاتی ہے، لیکن ٹولنگ کی لاگت بڑھ جاتی ہے۔
رنر سسٹم ایسے حصوں کی پیداوار کے لیے اہم ہے جو پتلے اور موٹے دونوں ہوتے ہیں۔ رنر تنگ لیکن بڑا ہونا چاہئے تاکہ خلا پیدا نہ ہو اور حتمی مصنوعات کی مجموعی کارکردگی کو بہتر بنایا جائے۔ رنر سسٹم مواد کو بنانے اور دوبارہ بنانے کے لیے درکار توانائی کی مقدار کو کم کرنے کے لیے بھی اہم ہیں۔
ہاٹ رنر سسٹم پلاسٹک مولڈنگ کی رفتار اور درستگی کو بہتر بنانے کا ایک طریقہ ہے۔ یہ پلاسٹک کے ضائع ہونے کی مقدار کو کم کرکے فضلہ کے مسائل سے بچنے میں مدد کرتا ہے۔ مزید برآں، گرم رنر سسٹم مہنگی مرمت کو بھی روکتا ہے۔ انجیکشن مولڈنگ سسٹم میں رنر سسٹم کو شامل کرنے سے، آپ بہتر معیار اور درستگی کو یقینی بنائیں گے، اور غیر ضروری ڈاؤن ٹائم اور مہنگی مرمت سے بچیں گے۔
ہاٹ رنر سسٹم اعلیٰ حجم کی پیداوار کے لیے مثالی ہیں۔ تاہم، انہیں اعلی سطح کی دیکھ بھال کی ضرورت ہوتی ہے. اس کے علاوہ، گرم رنر کے نظام کو صاف کرنا مشکل ہے اور اکثر فضلہ مواد چھوڑ دیتے ہیں. چھپے ہوئے رنرز کو ہٹانے میں بھی تکلیف ہو سکتی ہے، خاص طور پر جب مواد یا رنگ بدل رہے ہوں۔ اگر وہ تھرمل طور پر حساس مواد سے بنائے گئے ہیں تو وہ چپکنے کے مسائل کا باعث بھی بن سکتے ہیں۔
تھرمل طور پر الگ تھلگ کولڈ انجیکشن یونٹ کا استعمال
 انجیکشن مولڈنگ کے عمل میں درجہ حرارت کا تھرموسٹیٹک کنٹرول جزوی معیار پر اہم اثر ڈال سکتا ہے۔ اعلی مولڈ درجہ حرارت کو درجہ حرارت پر قابو پانے والے کولنگ یونٹ کا استعمال کرکے کنٹرول کیا جانا چاہئے۔ یہ آلات پمپنگ سسٹم اور اندرونی ہیٹر سے لیس ہیں۔ انجکشن شدہ پلاسٹک کا درجہ حرارت پلاسٹک کے بہاؤ کی خصوصیات اور سکڑنے کا تعین کرتا ہے۔ درجہ حرارت سطح کی تکمیل، جہتی استحکام، اور تیار شدہ مصنوعات کی جسمانی خصوصیات کو بھی متاثر کرتا ہے۔
تھرمل طور پر الگ تھلگ کولڈ انجیکشن یونٹ مولڈ آپریٹرز کو روایتی انجیکشن مولڈنگ مشین سے کم درجہ حرارت پر حصوں کو ڈھالنے کی اجازت دیتا ہے۔ انجیکشن مولڈ خود سٹیل کے دو حصوں پر مشتمل ہوتا ہے۔ دونوں حصے مکینیکل قبضے سے جڑے ہوئے ہیں۔ انجیکشن مولڈنگ کے دوران، پلاسٹک کی ایک چھوٹی سی مقدار کو مولڈ گہا میں مجبور کیا جاتا ہے۔ پھر انجکشن شدہ پلاسٹک کو ٹھوس حالت میں ٹھنڈا ہونے دیا جاتا ہے۔ پھر ڈھالا ہوا حصہ سڑنا کے آدھے حصے سے باہر گر جاتا ہے۔ پھر انجکشن شدہ حصہ جمع کرنے کے لیے ایک ڈبے میں داخل ہوتا ہے۔
گرمی/ٹھنڈا انجکشن مولڈنگ کا عمل مولڈ پرزوں کی جمالیات کو نمایاں طور پر بہتر بنا سکتا ہے۔ اس تکنیک کے اثرات خاص طور پر بے ساختہ رال کے ساتھ ظاہر ہوتے ہیں، جو انجیکشن کے مرحلے کے دوران جلد نہیں بنتی ہیں۔ ڈھالے ہوئے حصوں میں روایتی مولڈنگ تکنیک کے مقابلے میں زیادہ چمک ہوتی ہے۔
اس عمل میں روایتی انجیکشن مولڈنگ کے مقابلے میں کم کلیمپنگ فورس کی ضرورت ہوتی ہے اور یہ ڈیزائن کی زیادہ آزادی فراہم کرتا ہے۔ یہ عمل کی صلاحیت اور مواد کی بچت کو بھی بڑھاتا ہے۔ اس عمل کے لیے عمل کا کنٹرول زیادہ پیچیدہ ہے، متغیرات جیسے پگھلنے والے انجیکشن کی مقدار، پانی کا دباؤ، اور پانی کے انجیکشن میں تاخیر کا وقت۔
آرام کا زاویہ ایک اور معیار ہے۔ کم زاویہ اس بات کی نشاندہی کرتا ہے کہ چھرے آزاد بہہ رہے ہیں، جبکہ 45 ڈگری سے اوپر کا زاویہ اشارہ کرتا ہے کہ چھرے آزاد نہیں ہیں۔ نایلان ریزن پر کارروائی کرتے وقت یہ ضروری ہے۔
پلاسٹک انجیکشن مولڈنگ نے حالیہ دہائیوں میں بہت زیادہ ترقی کی ہے۔ آج، زیادہ تر انجیکشن مولڈ دو اقسام میں سے ایک میں آتے ہیں: گرم رنر اور کولڈ رنر۔ ہر ایک کے اپنے فوائد اور نقصانات ہیں۔ یہ سمجھنا کہ وہ کس طرح مختلف ہیں آپ کو یہ فیصلہ کرنے میں مدد ملے گی کہ آپ کے لیے کون سا طریقہ صحیح ہے۔
انجیکشن مولڈنگ ایک انتہائی موثر مینوفیکچرنگ عمل ہے جو مینوفیکچررز کو ان کے مقابلے پر مسابقتی برتری فراہم کرتا ہے۔ اس عمل کو استعمال کرنے سے کم سے کم فضلہ اور کم سائیکل وقت کے ساتھ اعلیٰ معیار کے پلاسٹک اور دھات کے پرزے تیار ہوتے ہیں۔ یہ عمل بھی انتہائی درست ہے اور لچک اور طاقت کے کامل امتزاج کے ساتھ مصنوعات تیار کرتا ہے۔

ایڈیٹر بذریعہ czh2023-02-15

























