
Solution Description
Solution PARAMETERS
| Item Title | Most recent Design and style Molding Plastic Injection Mould/Mould Custom made Plastic Injection Molded Parts |
|
Mould Core/Cavity |
DIN2312,2738,2344,718,S136,8407,NAK80,SKD61,P20, P20HH, H13, 420ss etc. |
|
Hardness of steel |
33-38HRC prehard, forty six~56 HRC hardened |
|
Mould Standard |
HASCO,DME,MEUSBURGER,JIS,CHINA LKM Regular |
|
Mould Foundation |
LKM&Hasco&DME regular (A,B plate 1730,2311,2312,1050,P20 ) |
|
Қуыс |
Solitary/Family members/Multi |
|
Runner |
Scorching/Cold Runner |
|
Mould Size |
a hundred and fifty*150mm Min, 3000*2500mm Max |
|
Surface of Mould |
EDM VDI/ Substantial Polish&Texture |
|
Plastic materials |
PP, Pc, PS, PE, PET, POM, PA, PU, PVC, Abs, HIPS, PMMA, Nylon, and with GF, and many others. |
|
Mould Daily life |
Prototype a thousand-twenty five,000 preproduction 50,000-ten,0000 High creation 300,000-1,000,000 shots based on Quantity specifications |
|
Specification |
Is dependent on the customer’s requirements. |
|
Trade terms |
FOB HangZhou, EXW, CIF |
|
Export to |
Europe nations around the world,Usa,Mexico,Australia ,Center-east ,Asia etc |
|
Mold scorching runner |
DME, HASCO, YUDO, Mould-Masters, HRS, Synventive, etc, or per buyer necessity |
|
Mold gate kind |
level gate, aspect gate, sub gate, tunnel gate, banana gate, immediate gate, tab gate, very hot runner valve gate, sizzling runner to cold runner, etc. |
|
Guide time 1st Demo |
twenty-45Days primarily based on various molds |
|
Outdoors bundle |
Regular picket instances or as your prerequisite |
|
Internal package deal |
Stretch watertight movie & Every single Mildew painted, anti-rust oil.3. Spare components with each other with the mold shipment. 4. Vaccum package deal |
Customized Solution
MANUFACTURING Approach
ABOUT US
Certificate
Shipping and delivery & PAYMENT
Жиі қойылатын сұрақтар
| Q1: What is your company’s primary product? |
| A: Our company is specialised in injection molding moulds and injection plastic products. We can personalize all varieties of injection plastic merchandise according to your specifications or 3D drawing. |
| Q2: How can I get the samples to check the high quality? |
| A: 1) You can appear to have the mould check straight. 2) We could deliver samples & mould operating movie to you. |
| Q3: Can you make multi-cavity molds? |
| A: Indeed, we are capable of generating molds in sixteen, 24, 48, and 64 cavities. |
| This fall: What certificates are you certified for? |
| A: We are certified in ISO9001, and we have a system for TS16949. |
| Q5: How do you make our organization a long-phrase and good relationship? |
| A:1. We preserve great high quality, on-time shipping and delivery, and aggressive value to guarantee our buyers gain from the ideal good quality products 2. We value each consumer, no issue where they arrive from, or how big the buy they place. |
| Q6: I have an notion for a new product, but do not know if it can be created. Can you aid? |
| A: Yes! We are always satisfied to perform with prospective consumers to appraise the technological feasibility of your idea or design and style and we can recommend on components tooling and likely established-up fees. |
Welcome you for your inquiry and product information. We will reply to you as quickly as feasible.
aNUmmFACTURING TECHN
Product PARAMEERS
PT PAAMENT
| Shaping Mode: | Инъекциялық қалып |
|---|---|
| Surface Finish Process: | Polishing |
| Mould Cavity: | Multi Cavity |
| Plastic Material: | ABS |
| Process Combination Type: | Single-Process Mode |
| Қолдану: | Car, Household Appliances, Furniture, Commodity, Electronic, Home Use, Hardware |
| Үлгілер: |
US$ 10.00/Piece
1 дана (ең аз тапсырыс) | |
|---|
| Теңшеу: |
Қолжетімді
| Теңшелген сұраныс |
|---|
Дизайнды инъекциялық қалыптауға түрлендіру кезінде ескеретін факторлар
Дизайныңыз үшін инъекциялық қалыптауды қарастырған кезде, ескеру қажет бірнеше нәрсе бар. Бұл факторларға дизайн, материалды таңдау, процесс және сенімділік жатады. Сонымен қатар, әр бөлшектің бағасын ескеру қажет. Инъекциялық қалыптаумен құйылған бір бөлшектің орташа құны $1 және $5 аралығында. Егер сіз шығындарыңызды азайтып, өндіріс цикліңізді жақсартқыңыз келсе, дизайныңызды инъекциялық қалыптауға түрлендіруді қарастырыңыз.
Инъекциялық қалыпталған бөлшектердің дизайнын ескеру
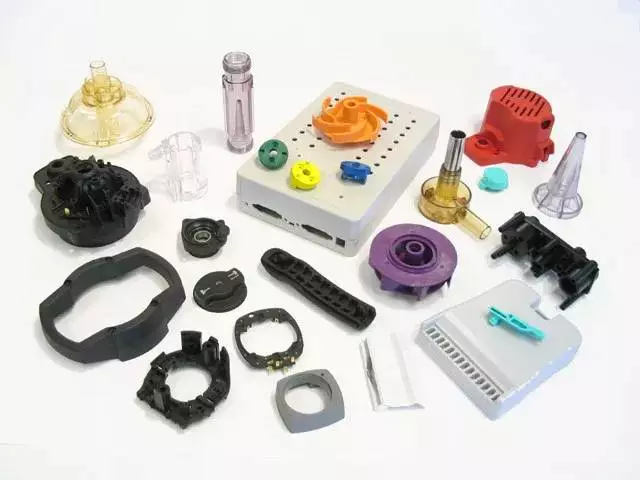 Инъекциялық қалыпталған бөлшектер сапа мен дәлдікті қамтамасыз ету үшін белгілі бір дизайн мәселелеріне сай болуы керек. Дизайн мәселелеріне материалды дұрыс таңдау, процесті басқару және құралды жобалау кіреді. Сонымен қатар, дизайнерлер шығарылатын бөлшектердің төзімділік диапазонын ескеруі керек. Бұл төзімділіктер қалыптаушыдан қалыптаушыға дейін әртүрлі болады, және дизайнерлер өндірісті бастамас бұрын өздерінің нақты қажеттіліктерін қалыптаушылармен талқылауы керек. Дизайнерлер сонымен қатар қалыпқа мүмкін болатын өзгерістерді, мысалы, бөлшекті аздап тығыздау немесе тығыздау сияқты мәселелерді қарастыруы керек.
Инъекциялық қалыпталған бөлшектерді жобалау кезінде дизайнер әр қабырғаның қалыңдығын ескеруі керек. Бұл қабырға қалыңдығының біркелкі болмауынан туындауы мүмкін кернеулерді азайтады. Қабырға қалыңдығы біркелкі емес бөлшектерде шөгу белгілері, бос орындар және қалыпталған кернеулер пайда болуы мүмкін. Бұл өндіріс уақытының ұзаруына және құнының артуына әкелуі мүмкін. Сонымен қатар, қабырға қалыңдығының біркелкі болмауы материал ағынын шектеуі мүмкін. Бұл мәселелерді азайту үшін дизайнерлер әртүрлі қалыңдықтар арасындағы ауысуларды тегіс етуі керек.
Тағы бір маңызды дизайн мәселесі - инъекциялық қалыпталған бөлшектерде босстарды пайдалану. Босстар әдетте инъекциялық қалыпталған бөлшектерде құрастыру және бекіту нүктелері ретінде қолданылады. Босстар - бұрандалы кірістірулер мен басқа да бекіту жабдықтарына арналған тесіктері бар цилиндрлік шығыңқы бөліктер. Боссы бар инъекциялық қалыпталған бөлшектер әдетте бірнеше бұрандалы кірістірулерді ажыратпай орналастыра алады. Бұл кірістірулер сонымен қатар берік және құрастырудың бірнеше циклін қамтамасыз етеді.
Қабырғалардың қалыңдығы инъекциялық қалыпталған бөлшектерді жобалау кезінде тағы бір маңызды мәселе болып табылады. Қабырғалардың қалыңдығы бөлшектің көптеген негізгі сипаттамаларын анықтайды. Бұл мүмкіндікті мұқият қарастыру қымбат қалып модификациялары мен кідірістерінің алдын алады. Номиналды қабырға қалыңдығы бөлшектің функционалдық талаптарына негізделіп анықталуы керек. Сол сияқты, қабырғаның минималды қалыңдығы қолайлы кернеу негізінде орнатылуы керек. Егер қабырғалар тым жұқа болса, олардың арасында ауа жиналып, бөлшектің функционалдық өнімділігін төмендетеді.
Материалды таңдау
Инъекциялық қалыпталған бөлшектер үшін дұрыс материалды таңдау процестің маңызды бөлігі болып табылады. Көптеген нұсқалар болғанымен, ескеретін көптеген факторлар да бар. Мысалы, сіз қандай түпкілікті өнімді шығарасыз? Бұл сіздің үйіңізге арналған тұтынушылық бөлшек болсын немесе аэроғарыш өнеркәсібіне арналған күрделі бөлшек болсын, сізге жұмыс үшін дұрыс материал қажет болады.
Инъекциялық қалыптау үшін жүздеген немесе мыңдаған пластикалық материалдар бар. Ең көп таралған түрлерінің бірі - құрылымдық беріктігі жоғары және бағасы төмен ABS полимері. Тағы бір танымал таңдау - тамаша ыстыққа төзімділік пен мөлдірлікті қамтамасыз ететін поликарбонат. Балама ретінде, медициналық және аэроғарыштық қолданбаларда жиі қолданылатын жоғары өнімді пластик Ultem-ді таңдай аласыз.
Пластикалық бұйымдарды жобалау процесі өнер мен ғылымның үйлесімін қамтиды. Бұл процестің мақсаты - тұтынушылардың үміттерін ақтайтын жоғары сапалы өнім жасау. Осылайша сіз өндіріс шығындарын азайтып, пайданы арттырасыз. Бұл оңай процесс емес, бірақ күш салуға тұрарлық.
Инъекциялық қалыптау медициналық құрылғыларды өндірудің тиімді және жан-жақты әдісі болып табылады. Оны көп көлемде және жоғары икемділікпен жасауға болады. Бұған қоса, ол материалдардың кең ауқымын ұсынады. Бұл сіздің бөлшектеріңізді бірегей физикалық қасиеттері бар әртүрлі материалдардан жасау қажет болған кезде маңызды. Мысалы, егер сіз ойыншықтар шығаратын болсаңыз, акрилонитрил бутадиен стиролын (ABS) пайдаланғыңыз келеді. ABS медициналық қолдану үшін де тамаша нұсқа болып табылады, себебі ол медициналық ортаның жоғары температурасы мен қысымына төтеп бере алады.
Пластикалық инъекциялық қалыптау материалдарын таңдағанда, материалдың салмағы мен қаттылығын ескеріңіз. Кейбір қолданбалар қатты пластмассаларды қажет етеді, ал басқалары жұмсақ материалдарды қажет етеді. Сонымен қатар, материалдың икемділігі оны қаншалықты майыстыруға болатынын анықтайды.
Процесс
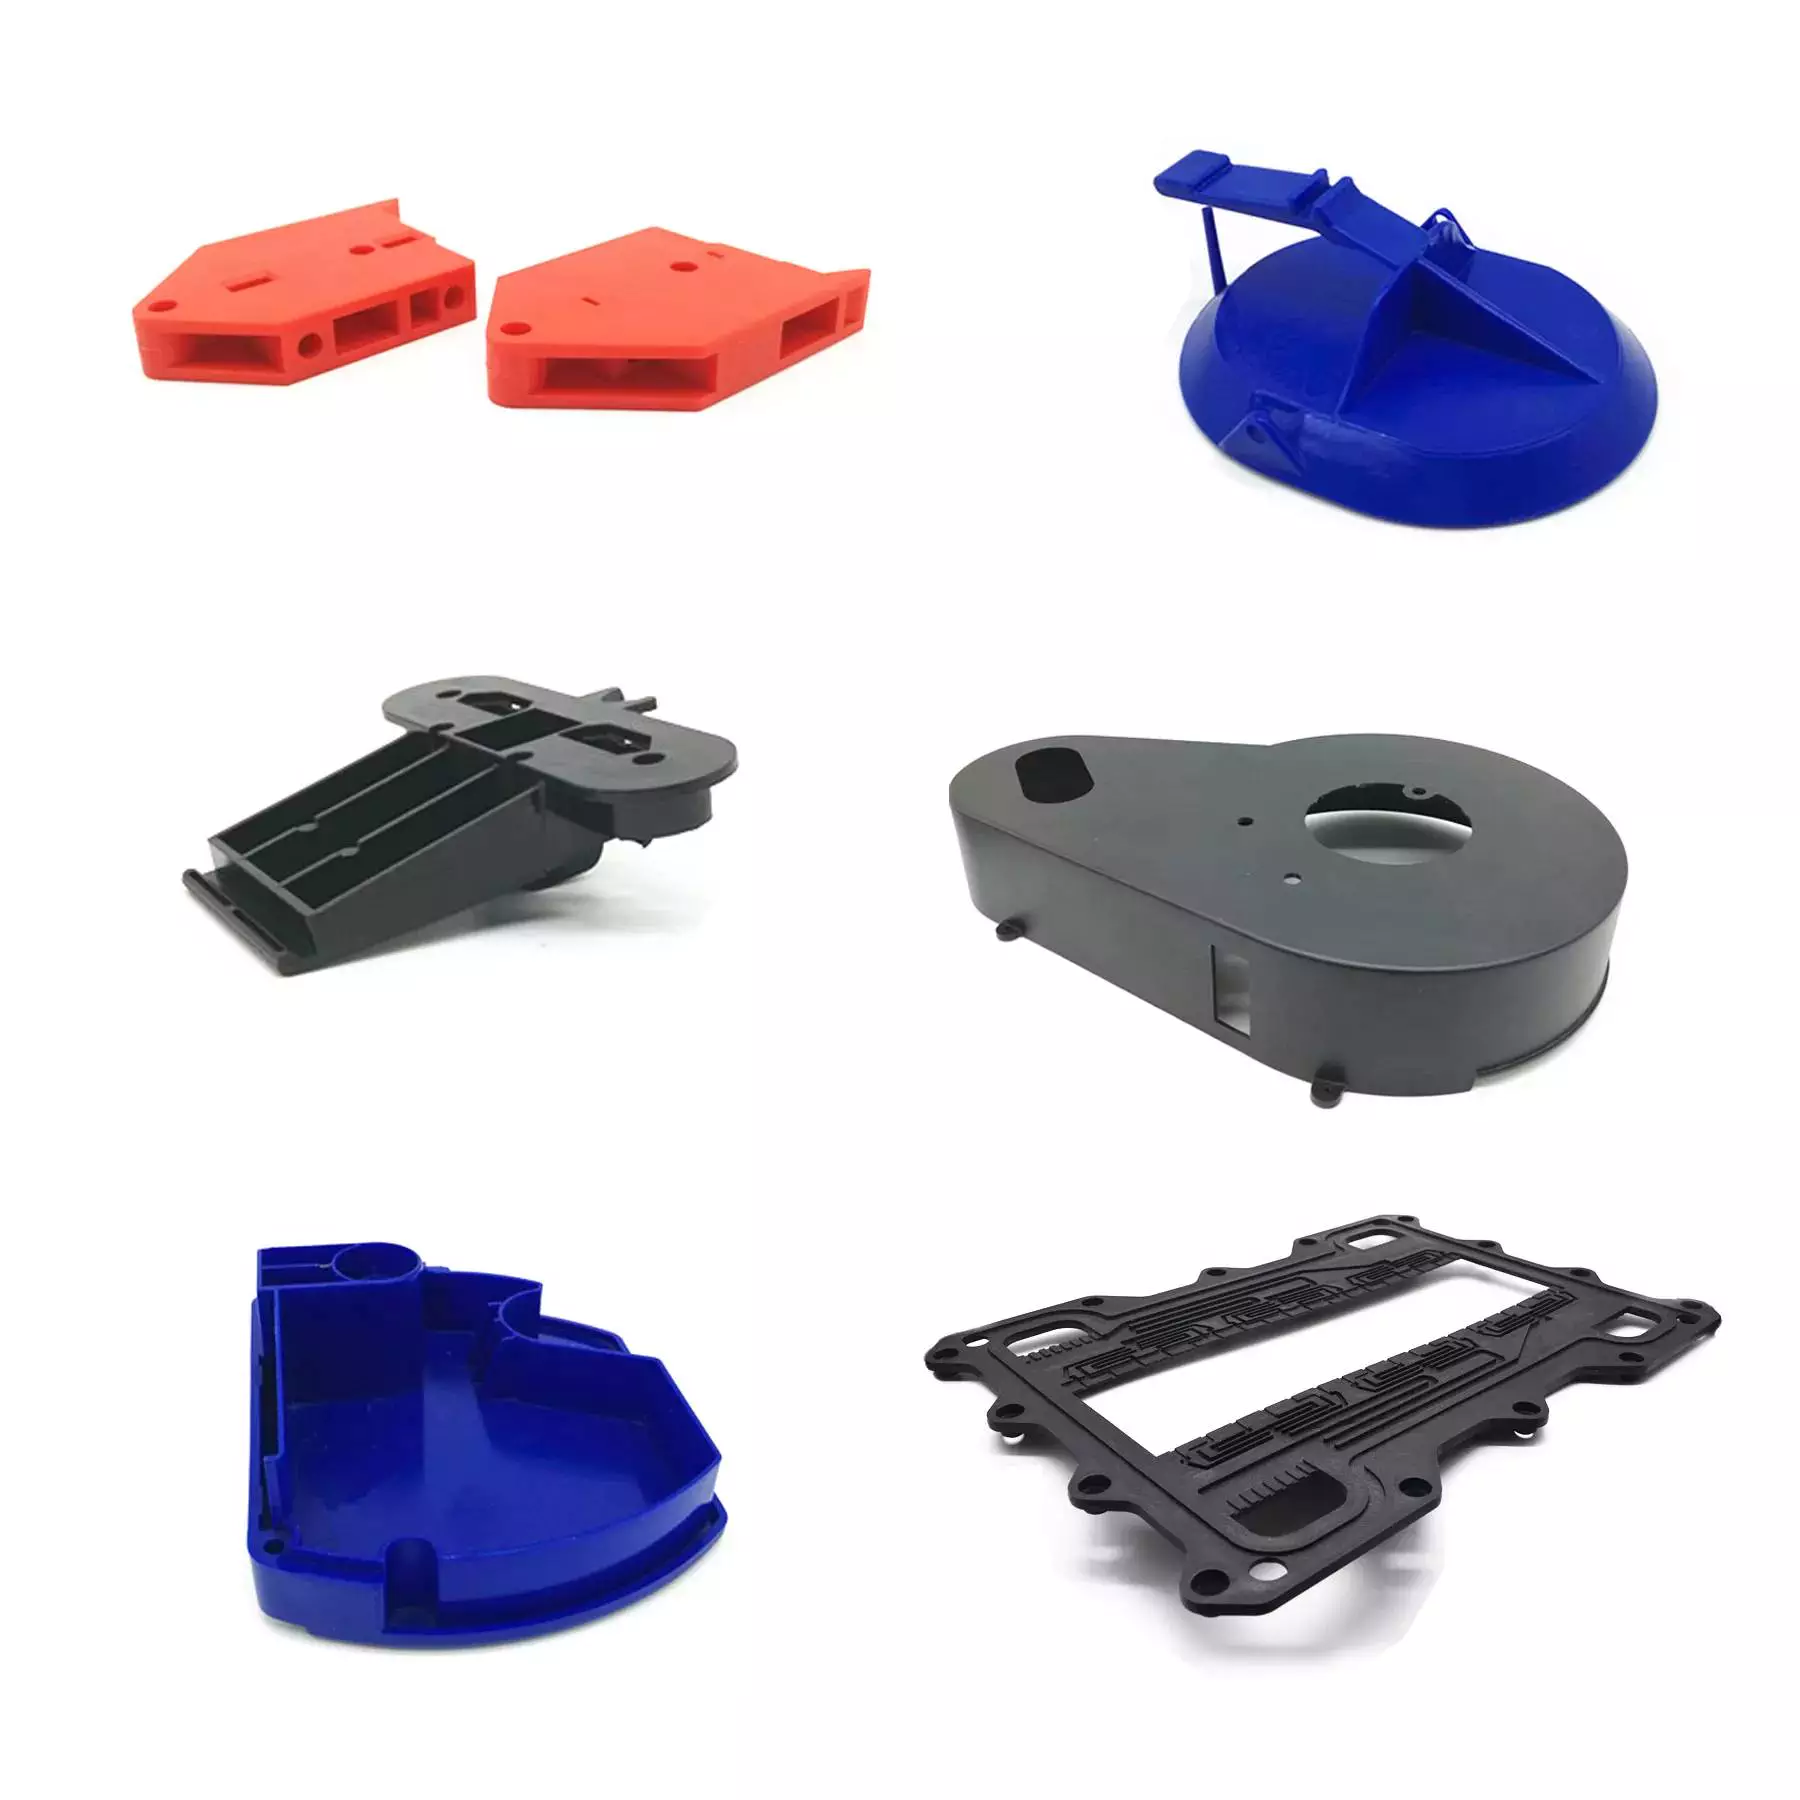 Инъекциялық қалыптау - бұл пластикалық бөлшектер балқыманы қалыпқа басу арқылы қалыптастырылатын процесс. Процесс екі кезеңде жүреді. Бірінші кезеңде материал айдалады және қыздырылады, ал екінші кезеңде қалып ашылып, бөлшек шығарылады. Содан кейін бөлшек дайын болып, пайдалануға дайын болады.
Инъекциялық қалыптауда қолданылатын материал әртүрлі полимерлерден жасалған. Кең таралған полимерлерге нейлон, эластомерлер және термопластиктер жатады. 1995 жылдан бастап инъекциялық қалыптауда қолданылатын материалдар саны 750 пайызға өсті. Кейбір материалдар жаңадан жасалған, ал басқалары бұрын жасалған материалдардың қорытпалары болып табылады. Материалды таңдау, ең алдымен, соңғы бөліктің беріктігі мен функциясына байланысты. Сондай-ақ, материалдың құны маңызды фактор болып табылады.
Қалыптау процесіне арналған арнайы компоненттерді жобалауды білікті өнеркәсіптік дизайнер жүзеге асыруы керек. Пластикалық бөлшектерге арналған бірқатар жобалау нұсқаулары бар, оларды жоғары сапа мен өлшемдік дәлдікке қол жеткізу үшін мұқият орындау қажет. Бұл нұсқауларды орындамау жағымсыз нәтижелерге әкелуі мүмкін. Сондықтан, процесс басталғанға дейін бөлшектерге қойылатын нақты талаптарды көрсету өте маңызды.
Бұл процесс сенімді және қайталануы жоғары, бұл оны ірі көлемді өндіріс үшін өте қолайлы етеді. Инъекциялық қалыптау сонымен қатар бір циклде бірнеше бөлік жасай алатын көп қуысты инъекциялық қалып бөлшектерін жасауға мүмкіндік береді. Инъекциялық қалыптау процесінің басқа артықшылықтарына төмен еңбек шығындары, минималды қалдық шығындары және қалыптаудан кейінгі өңдеу шығындарының төмендігі жатады.
Толық өндірісті бастамас бұрын, техниктер сынақтан өткізеді. Бұл сынақта олар қалыпқа аздаған салмақ салады. Содан кейін олар аздап ұстап тұру қысымын қолданады және қақпа қатып қалғанша ұстап тұру уақытын ұзартады. Содан кейін олар бөлшектің дұрыс екенін тексеру үшін өлшейді.
Сенімділік
Инъекциялық қалыптау арқылы жасалған бөлшектер әртүрлі ақауларға ұшырайды. Ең көп таралған ақаулардың бірі - қажетсіз деформация. Бұл қалып температурасы тым жоғары болғанда немесе қалыпқа жеткілікті мөлшерде пластик құйылмаған кезде орын алуы мүмкін. Тағы бір мәселе - миллидиоптр диапазонының бұрмалануы. Бұл бұрмалануды көзге көрінбейді және қолмен тексеру арқылы анықтау мүмкін емес. Себебіне қарамастан, қажетсіз деформациялардың алдын алу бөлшектің ұзақ мерзімді жұмыс істеуі үшін өте маңызды.
Пластикалық компонентке арналған арнайы қалып жасау процесі үлкен шеберлікті қажет етеді. Өнімге өте қолайлы қалып жасау маңызды, себебі жақсы қалып ықтимал ақаулардың алдын алуда өте маңызды. Дәстүрлі түрде бұл процесс құрал жасаушының шеберлігіне және сынақ және қателік әдістеріне негізделген. Бұл процесті баяулатады және өндіріс құнын арттырады.
Инъекциялық қалыптау бөлшектерінің сенімділігіне ықпал ететін тағы бір фактор - қайталанудың жоғары деңгейі. Инъекциялық қалыптау көп көлемді өндіріс үшін өте қолайлы, себебі бөлшектер оңай қайта қалыпталады. Дегенмен, сапаны бақылау болмаса, процесс істен шығуға бейім. Инъекциялық қалыптау бөлшектерінің көпшілігі ұзақ уақыт қызмет етсе, тозуға бейім бөлшектер ақырында істен шығады.
Жоғары деңгейдегі консистенция мен сенімділіктен басқа, инъекциялық қалыптау арқылы жасалған бөлшектер экологиялық таза. Басқа өндіріс әдістерінен айырмашылығы, инъекциялық қалыптау процесі аз немесе мүлдем қалдық шығармайды. Процесс барысында қалған пластиктің көп бөлігін қайта өңдеуге болады, бұл оны экологиялық таза балама етеді. Бұл өндіріс әдісінің тағы бір артықшылығы - өндіріс шығындарын азайтуға көмектесетін автоматтандыру. Жалпы алғанда, инъекциялық қалыптау өте сенімді және тұрақты өнім болып табылады.
Инъекциялық қалыптау дәл өлшеулерді және 3D моделін қажет етеді. Сондай-ақ, қабырғаның біркелкілігін және тарту бұрыштарын тексеру маңызды. Дұрыс жасалған бөлшектер деформациялардың алдын алады. Егер қабырға қалыңдығы тым төмен болса, тірек қабырғаларын пайдалануға болады. Бөлшекті қалыптан оңай алып тастау үшін дұрыс тарту бұрыштары маңызды.
Құны
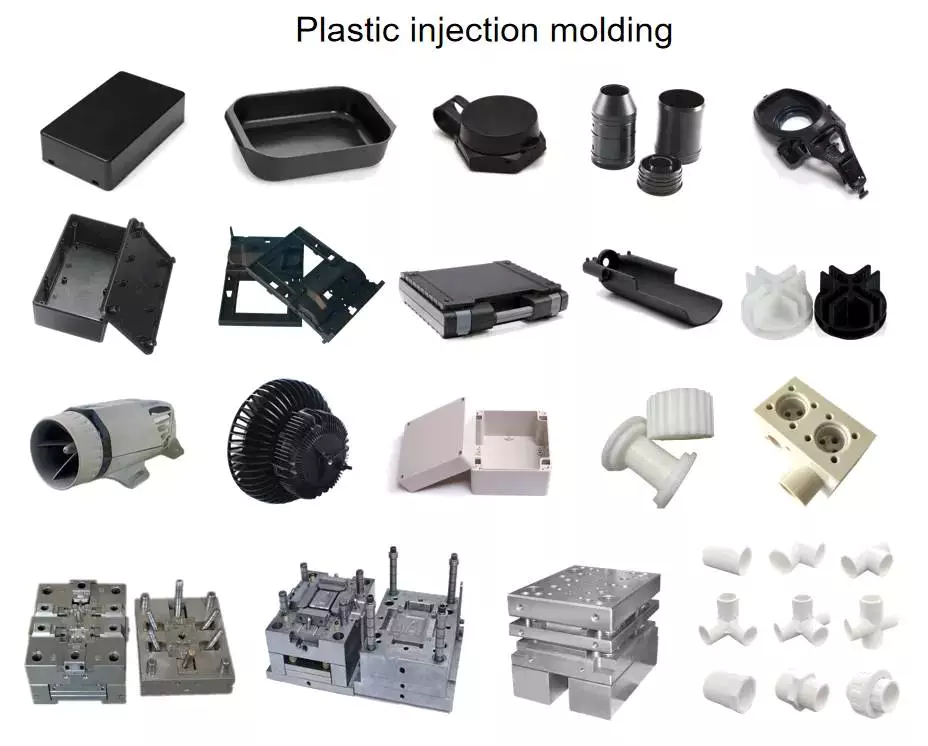 Инъекциялық қалыпталған бөлшектердің құны көптеген факторларға, соның ішінде бөлшектің күрделілігіне және қалып дизайнына байланысты. Қарапайым конструкциялар, аз CAD қадамдары және қарапайым процестер компанияларға шығындарды азайтуға көмектеседі. Инъекциялық қалыпталған бөлшектердің құнына әсер ететін тағы бір фактор - бөлшектің геометриясы. Жалпы, күрделі геометриялар көбірек жобалау жұмыстарын және құрал-саймандарды дайындау уақытын қажет етеді. Сонымен қатар, қалың қабырғалар жұқа қабырғаларға қарағанда көбірек материалды қажет етеді, бұл бөлшектің құнын арттырады.
Қалыпта қолданылатын пластик мөлшері де маңызды фактор болып табылады. Инъекциялық қалыптау көп мөлшерде материалды қажет етеді, сондықтан үлкенірек бөлшектер үлкенірек қалыпқа қажет болады. Үлкенірек бөлшектер де күрделірек, сондықтан олар егжей-тегжейлі қалыптарды қажет етеді. Қалып жасаушы сізге шығындарды азайту үшін бөлшекті қалай жобалау керектігі туралы кеңес бере алады.
Инъекциялық қалыпталған бөлшектердің құнына әсер ететін келесі негізгі фактор - қалып материалы. Инъекциялық қалыптардың көпшілігі болаттан жасалған, бірақ қолданылатын болаттың түрі мен сыныбы маңызды. Сонымен қатар, қатаң төзімділік үшін ішкі қуыстары іс жүзінде тозбайтын қалыптар қажет. Демек, жоғары сапалы болат қажет.
Инъекциялық қалыптау бөлшектерінің құнына әсер ететін тағы бір фактор - қалыптау құралдарының бағасы. Бөлшектің өлшемі мен күрделілігіне байланысты қалыптау құралдарының құны $10,000 доллардан бірнеше жүз мың долларға дейін өзгеруі мүмкін. Инъекциялық қалыптау құралдары бүкіл процестің ажырамас бөлігі болып табылады және бөлшектің жалпы құнының айтарлықтай бөлігін құрауы мүмкін.
Тарту бұрыштары инъекциялық қалыпталған бөлшектердің құнына әсер ететін тағы бір фактор болып табылады. Тарту маңызды дизайн элементі болып табылады, себебі ол бөлшектерді оңай бөлуге және қалыптан шығаруға мүмкіндік береді. Тартусыз, инъекциядан кейін бөлшекті алу өте қиын болар еді.

editor by CX 2023-04-13

























