
Çözüm Açıklaması
Solution PARAMETERS
| Item Title | Most recent Design and style Molding Plastic Injection Mould/Mould Custom made Plastic Injection Molded Parts |
|
Mould Core/Cavity |
DIN2312,2738,2344,718,S136,8407,NAK80,SKD61,P20, P20HH, H13, 420ss etc. |
|
Çeliğin sertliği |
33-38HRC prehard, forty six~56 HRC hardened |
|
Mould Standard |
HASCO,DME,MEUSBURGER,JIS,CHINA LKM Regular |
|
Mould Foundation |
LKM&Hasco&DME regular (A,B plate 1730,2311,2312,1050,P20 ) |
|
Boşluk |
Solitary/Family members/Multi |
|
Runner |
Scorching/Cold Runner |
|
Mould Size |
a hundred and fifty*150mm Min, 3000*2500mm Max |
|
Surface of Mould |
EDM VDI/ Substantial Polish&Texture |
|
Plastic materials |
PP, Pc, PS, PE, PET, POM, PA, PU, PVC, Abs, HIPS, PMMA, Nylon, and with GF, and many others. |
|
Mould Daily life |
Prototype a thousand-twenty five,000 preproduction 50,000-ten,0000 High creation 300,000-1,000,000 shots based on Quantity specifications |
|
Specification |
Is dependent on the customer’s requirements. |
|
Trade terms |
FOB HangZhou, EXW, CIF |
|
Export to |
Europe nations around the world,Usa,Mexico,Australia ,Center-east ,Asia etc |
|
Mold scorching runner |
DME, HASCO, YUDO, Mould-Masters, HRS, Synventive, etc, or per buyer necessity |
|
Mold gate kind |
level gate, aspect gate, sub gate, tunnel gate, banana gate, immediate gate, tab gate, very hot runner valve gate, sizzling runner to cold runner, etc. |
|
Guide time 1st Demo |
twenty-45Days primarily based on various molds |
|
Outdoors bundle |
Regular picket instances or as your prerequisite |
|
Internal package deal |
Stretch watertight movie & Every single Mildew painted, anti-rust oil.3. Spare components with each other with the mold shipment. 4. Vaccum package deal |
Customized Solution
MANUFACTURING Approach
ABOUT US
Sertifika
Shipping and delivery & PAYMENT
SSS
| Q1: What is your company’s primary product? |
| A: Our company is specialised in injection molding moulds and injection plastic products. We can personalize all varieties of injection plastic merchandise according to your specifications or 3D drawing. |
| Q2: How can I get the samples to check the high quality? |
| A: 1) You can appear to have the mould check straight. 2) We could deliver samples & mould operating movie to you. |
| Q3: Can you make multi-cavity molds? |
| A: Indeed, we are capable of generating molds in sixteen, 24, 48, and 64 cavities. |
| This fall: What certificates are you certified for? |
| A: We are certified in ISO9001, and we have a system for TS16949. |
| Q5: How do you make our organization a long-phrase and good relationship? |
| A:1. We preserve great high quality, on-time shipping and delivery, and aggressive value to guarantee our buyers gain from the ideal good quality products 2. We value each consumer, no issue where they arrive from, or how big the buy they place. |
| Q6: I have an notion for a new product, but do not know if it can be created. Can you aid? |
| A: Yes! We are always satisfied to perform with prospective consumers to appraise the technological feasibility of your idea or design and style and we can recommend on components tooling and likely established-up fees. |
Welcome you for your inquiry and product information. We will reply to you as quickly as feasible.
aNUmmFACTURING TECHN
Product PARAMEERS
PT PAAMENT
| Şekillendirme Modu: | Enjeksiyon Kalıbı |
|---|---|
| Yüzey İşleme Süreci: | Parlatma |
| Kalıp Boşluğu: | Çoklu Boşluk |
| Plastik Malzeme: | ABS |
| Proses Kombinasyon Tipi: | Tek İşlem Modu |
| Başvuru: | Car, Household Appliances, Furniture, Commodity, Electronic, Home Use, Hardware |
| Örnekler: |
US$ 10.00/Piece
1 Adet (Minimum Sipariş) | |
|---|
| Özelleştirme: |
Mevcut
| Özelleştirilmiş Talep |
|---|
Bir tasarımı enjeksiyon kalıplama yöntemine dönüştürürken dikkate alınması gereken faktörler
Tasarımınız için enjeksiyon kalıplama yöntemini düşünürken, dikkate almanız gereken birkaç şey vardır. Bu faktörler arasında tasarım, malzeme seçimi, işlem ve güvenilirlik yer alır. Ayrıca, her parçanın fiyatını da göz önünde bulundurmalısınız. Enjeksiyon kalıplama yöntemiyle üretilen parça başına ortalama maliyet $1 ile $5 arasındadır. Maliyetlerinizi düşürmek ve üretim döngünüzü iyileştirmek istiyorsanız, tasarımınızı enjeksiyon kalıplamaya dönüştürmeyi düşünün.
Enjeksiyon kalıplama parçaları için tasarım hususları
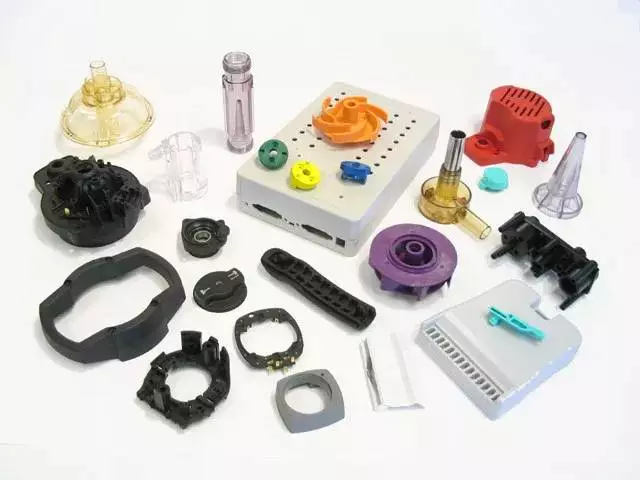 Enjeksiyon kalıplama yöntemiyle üretilen parçaların kalite ve hassasiyetini sağlamak için belirli tasarım kriterlerini karşılaması gerekir. Tasarım kriterleri arasında uygun malzeme seçimi, proses kontrolü ve kalıp tasarımı yer alır. Ayrıca, tasarımcılar üretilecek parçaların tolerans aralıklarını da göz önünde bulundurmalıdır. Bu toleranslar kalıp üreticisine göre değişir ve tasarımcılar üretime başlamadan önce özel ihtiyaçlarını kalıp üreticileriyle görüşmelidir. Tasarımcılar ayrıca kalıpta olası revizyonları da dikkate almalıdır; örneğin parçayı daha sıkı veya daha gevşek hale getirmek gibi.
Enjeksiyon kalıplama yöntemiyle üretilecek parçaların tasarımında, tasarımcının her bir duvarın kalınlığını dikkate alması gerekir. Bu, düzensiz duvar kalınlığından kaynaklanabilecek gerilimleri en aza indirecektir. Düzensiz duvar kalınlığına sahip parçalarda çökme izleri, boşluklar ve kalıplama kaynaklı gerilimler oluşabilir. Bu durum, üretim süresinin uzamasına ve maliyetin artmasına neden olabilir. Dahası, düzensiz duvar kalınlığı malzeme akışını kısıtlayabilir. Bu sorunları en aza indirmek için tasarımcılar, farklı kalınlıklar arasındaki geçişleri pürüzsüz hale getirmelidir.
Enjeksiyon kalıplama yöntemiyle üretilen parçalarda önemli bir tasarım unsuru da çıkıntıların (boss) kullanımıdır. Çıkıntılar genellikle enjeksiyon kalıplama yöntemiyle üretilen parçalarda montaj ve bağlantı noktaları olarak kullanılır. Çıkıntılar, dişli insertler ve diğer bağlantı elemanları için deliklere sahip silindirik çıkıntılardır. Çıkıntı içeren enjeksiyon kalıplama parçaları genellikle birden fazla dişli inserti aşınmadan barındırabilir. Bu insertler ayrıca dayanıklıdır ve birkaç montaj döngüsüne olanak tanır.
Enjeksiyon kalıplama yöntemiyle üretilen parçaların tasarımında duvar kalınlığı da önemli bir husustur. Duvar kalınlığı, parçanın birçok temel özelliğini belirleyecektir. Bu özelliğin dikkatlice değerlendirilmesi, pahalı kalıp modifikasyonlarını ve gecikmeleri önleyecektir. Nominal duvar kalınlığı, parçanın fonksiyonel gereksinimlerine göre belirlenmelidir. Benzer şekilde, minimum duvar kalınlığı da kabul edilebilir gerilime göre ayarlanmalıdır. Duvarlar çok ince olursa, aralarında hava birikecek ve parçanın fonksiyonel performansını olumsuz etkileyecektir.
Malzeme seçimi
Enjeksiyon kalıplama yöntemiyle üretilecek parçalar için doğru malzemeyi seçmek, sürecin önemli bir parçasıdır. Birçok seçenek mevcut olsa da, dikkate alınması gereken birçok faktör de vardır. Örneğin, ne tür bir nihai ürün üretiyorsunuz? İster eviniz için bir tüketici parçası olsun, ister havacılık endüstrisi için karmaşık bir parça olsun, işe uygun doğru malzemeye ihtiyacınız olacaktır.
Enjeksiyon kalıplama için kelimenin tam anlamıyla yüzlerce hatta binlerce çeşit plastik malzeme mevcuttur. En yaygın türlerden biri, yüksek yapısal mukavemete ve düşük maliyete sahip bir polimer olan ABS'dir. Bir diğer popüler seçenek ise mükemmel ısı direnci ve şeffaflık sunan polikarbonattır. Alternatif olarak, tıbbi ve havacılık uygulamalarında yaygın olarak kullanılan yüksek performanslı bir plastik olan Ultem'i tercih edebilirsiniz.
Plastik ürünlerin tasarımı, sanat ve bilimin birleşimini içerir. Bu sürecin amacı, tüketicilerin beklentilerini karşılayan yüksek kaliteli bir ürün yaratmaktır. Bunu yaparak, üretim maliyetlerini düşürür ve karı artırırsınız. Kolay bir süreç değil, ancak çabaya değer.
Enjeksiyon kalıplama, tıbbi cihazların üretiminde verimli ve çok yönlü bir yöntemdir. Yüksek hacimlerde ve yüksek esneklikle yapılabilir. Buna ek olarak, geniş bir malzeme yelpazesi de sunar. Bu, parçalarınızın benzersiz fiziksel özelliklere sahip farklı malzemelerden yapılması gerektiğinde önemlidir. Örneğin, oyuncak üretiyorsanız, Akrilonitril Bütadien Stiren (ABS) kullanmak isteyeceksiniz. ABS, tıbbi ortamların yüksek sıcaklık ve basınçlarına dayanabildiği için tıbbi uygulamalar için de mükemmel bir seçenektir.
Plastik enjeksiyon kalıplama malzemeleri seçerken, malzemenin ağırlığını ve sertliğini göz önünde bulundurun. Bazı uygulamalar sert plastikler gerektirirken, diğerleri daha yumuşak malzemeler gerektirir. Ayrıca, malzemenin esnekliği, ne kadar bükülebileceğini belirleyecektir.
İşlem
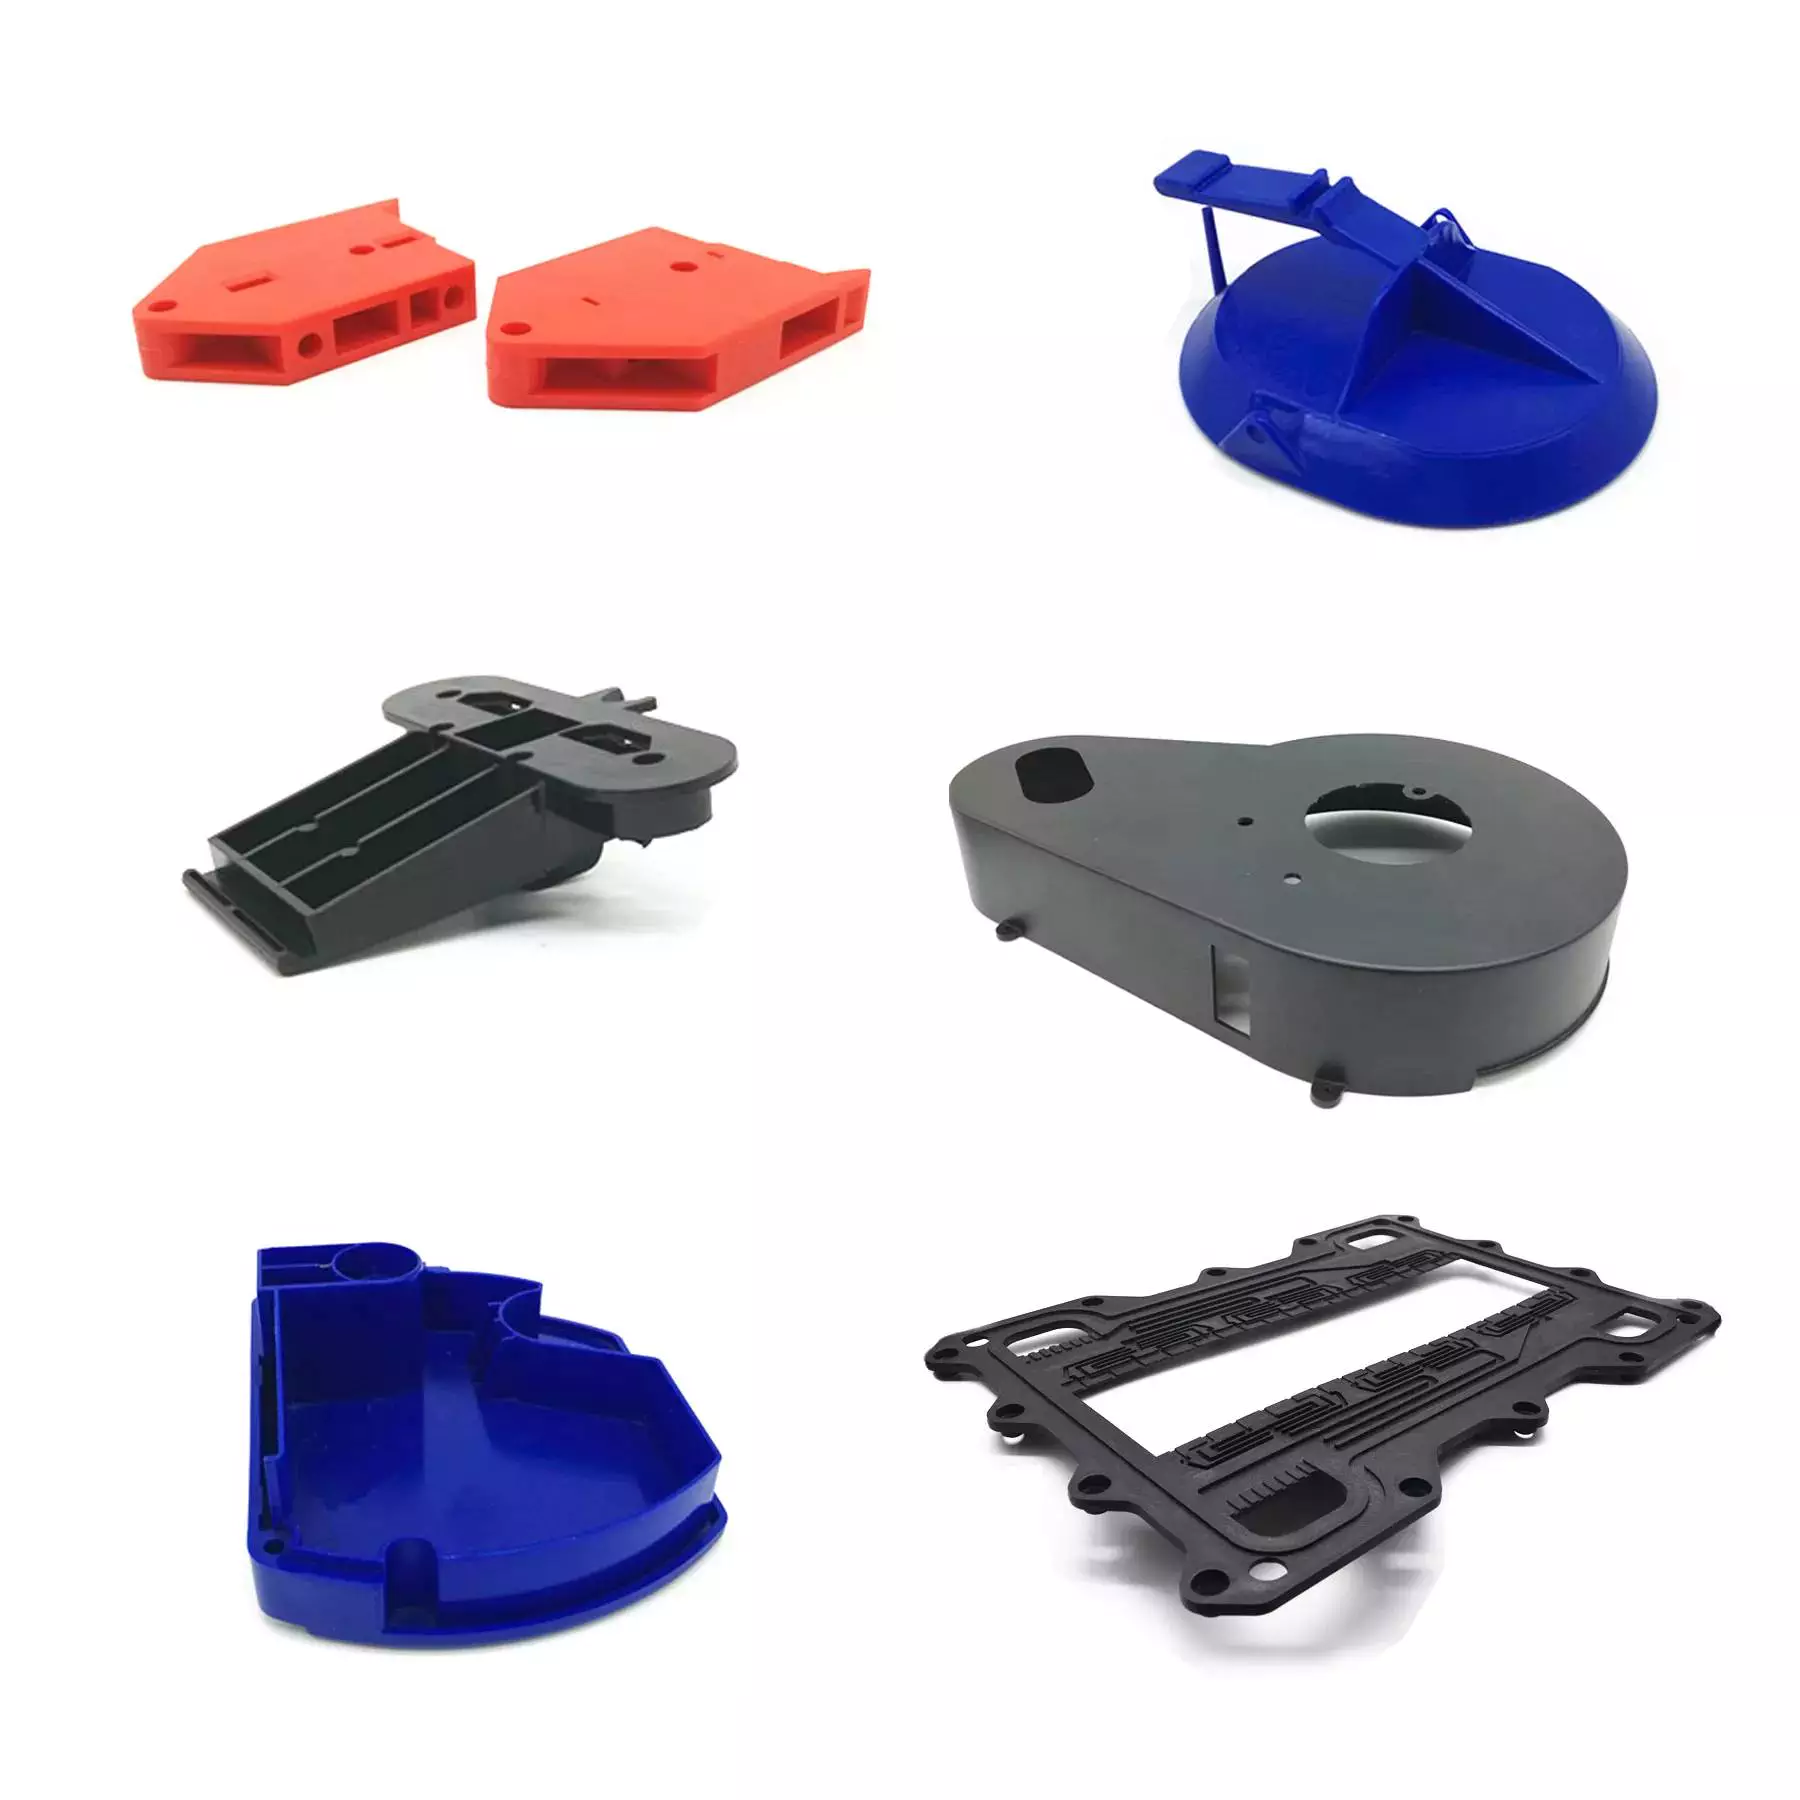 Enjeksiyon kalıplama, plastik parçaların erimiş malzemenin bir kalıba bastırılmasıyla şekillendirildiği bir işlemdir. İşlem iki aşamada gerçekleşir. Birinci aşamada malzeme enjekte edilir ve ısıtılır, ikinci aşamada ise kalıp açılır ve parça dışarı çıkarılır. Parça daha sonra tamamlanmış ve kullanıma hazır hale gelir.
Enjeksiyon kalıplamada kullanılan malzeme çeşitli polimerlerden üretilir. Yaygın polimerler arasında naylon, elastomerler ve termoplastikler bulunur. 1995 yılından bu yana enjeksiyon kalıplamada kullanılan malzeme sayısı 0 oranında artmıştır. Bazı malzemeler yeni geliştirilmişken, diğerleri daha önce geliştirilmiş malzemelerin alaşımlarıdır. Malzeme seçimi öncelikle nihai parçanın gerektirdiği mukavemete ve fonksiyona bağlıdır. Ayrıca, malzemenin maliyeti de kritik bir faktördür.
Kalıplama işlemi için özel bileşenlerin tasarımı, yetenekli bir endüstriyel tasarımcı tarafından yapılmalıdır. Plastik parçalar için, yüksek kalite ve boyutsal doğruluk elde etmek için dikkatlice izlenmesi gereken bir dizi tasarım kılavuzu bulunmaktadır. Bu kılavuzlara uyulmaması istenmeyen sonuçlara yol açabilir. Bu nedenle, işlem başlamadan önce parçalar için özel gereksinimlerin belirtilmesi çok önemlidir.
Bu işlem güvenilir ve yüksek oranda tekrarlanabilir olduğundan, büyük ölçekli üretim için idealdir. Enjeksiyon kalıplama ayrıca, tek bir döngüde birden fazla parça üretebilen çok boşluklu enjeksiyon kalıp parçalarının oluşturulmasına da olanak tanır. Enjeksiyon kalıplama işleminin diğer avantajları arasında düşük işçilik maliyetleri, minimum hurda kayıpları ve düşük kalıp sonrası son işlem maliyetleri yer almaktadır.
Üretimin tamamına başlamadan önce teknisyenler bir deneme çalışması yaparlar. Bu testte, kalıba küçük bir ağırlık yerleştirirler. Ardından, küçük bir tutma basıncı uygularlar ve giriş noktası donana kadar tutma süresini artırırlar. Daha sonra, parçanın doğru olup olmadığını kontrol etmek için ağırlığını ölçerler.
Güvenilirlik
Enjeksiyon kalıplama yöntemiyle üretilen parçalar çeşitli kusurlara maruz kalabilir. En yaygın olanlarından biri istenmeyen deformasyondur. Bu durum, kalıbın sıcaklığının çok yüksek olması veya kalıba yeterli miktarda plastik enjekte edilmemesi durumunda ortaya çıkabilir. Bir diğer sorun ise milidioptri aralığındaki bozulmadır. Bu bozulma çıplak gözle görülemez ve manuel incelemeyle tespit edilemez. Nedeni ne olursa olsun, istenmeyen deformasyonların önlenmesi, parçanın uzun vadeli performansı için kritik öneme sahiptir.
Plastik bir parça için özel bir kalıp oluşturma süreci büyük beceri gerektirir. Ürüne mükemmel şekilde uyan bir kalıp oluşturmak önemlidir, çünkü iyi bir kalıp olası kusurları önlemek için çok önemlidir. Geleneksel olarak, bu süreç bir kalıp ustasının becerisine ve deneme-yanılma yöntemlerine dayanıyordu. Bu da süreci yavaşlatır ve üretim maliyetini artırır.
Enjeksiyon kalıplama yöntemiyle üretilen parçaların güvenilirliğine katkıda bulunan bir diğer faktör de yüksek tekrarlanabilirlik seviyesidir. Enjeksiyon kalıplama, parçaların kolayca yeniden kalıplanabilmesi nedeniyle yüksek hacimli üretim için idealdir. Bununla birlikte, kalite kontrolü yapılmadığı takdirde işlem başarısızlığa yatkın olabilir. Enjeksiyon kalıplama yöntemiyle üretilen parçaların çoğu uzun süre dayanırken, aşınmaya yatkın parçalar sonunda arızalanacaktır.
Yüksek düzeyde tutarlılık ve güvenilirliğin yanı sıra, enjeksiyon kalıplama yöntemiyle üretilen parçalar çevre dostudur. Diğer üretim yöntemlerinden farklı olarak, enjeksiyon kalıplama işlemi çok az veya hiç atık üretmez. İşlemde geriye kalan plastiğin büyük bir kısmı geri dönüştürülebilir, bu da onu çevre dostu bir alternatif haline getirir. Bu üretim yönteminin bir diğer avantajı ise otomasyondur; bu da üretim maliyetlerini düşürmeye yardımcı olur. Genel olarak, enjeksiyon kalıplama son derece güvenilir ve tutarlı bir üründür.
Enjeksiyon kalıplama, hassas ölçümler ve 3 boyutlu bir model gerektirir. Duvar kalınlığının düzgünlüğü ve eğim açılarının kontrol edilmesi de önemlidir. Doğru tasarlanmış parçalar deformasyonları önleyebilir. Duvar kalınlığı çok düşükse, destekleyici nervürler kullanılabilir. Parçanın kalıptan kolayca çıkarılabilmesi için uygun eğim açıları önemlidir.
Maliyet
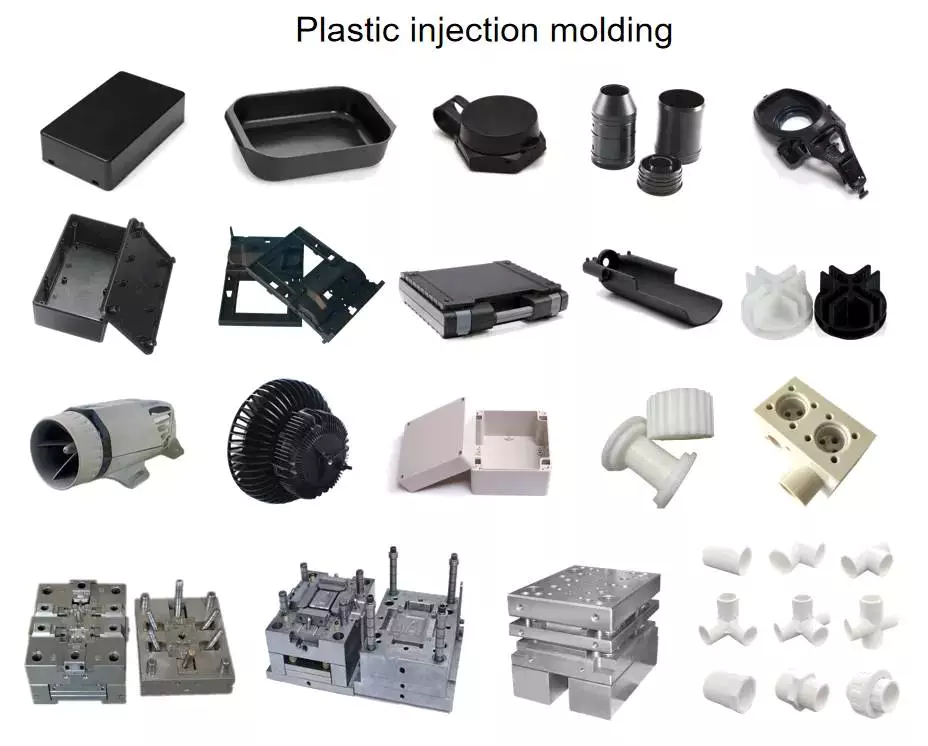 Enjeksiyon kalıplama yöntemiyle üretilen parçaların maliyeti, parçanın karmaşıklığı ve kalıp tasarımı da dahil olmak üzere birçok faktöre bağlıdır. Daha basit tasarımlar, daha az CAD adımı ve daha basit süreçler, şirketlerin maliyetleri en aza indirmesine yardımcı olabilir. Enjeksiyon kalıplama yöntemiyle üretilen parçaların maliyetini etkileyen bir diğer faktör ise parçanın geometrisidir. Genel olarak, karmaşık geometriler daha fazla tasarım çalışması ve kalıplama süresi gerektirir. Ayrıca, daha kalın duvarlar ince duvarlara göre daha fazla malzeme gerektirir, bu da parçanın maliyetini artırır.
Kalıpta kullanılan plastik miktarı da önemli bir faktördür. Enjeksiyon kalıplama büyük miktarda malzeme gerektirir, bu nedenle daha büyük parçalar daha büyük bir kalıp gerektirir. Daha büyük parçalar aynı zamanda daha karmaşıktır, bu nedenle daha detaylı kalıplar gerektirirler. Bir kalıp üreticisi, maliyetleri düşürmek için parçanızı nasıl tasarlayacağınız konusunda size tavsiyelerde bulunabilir.
Enjeksiyon kalıplama yöntemiyle üretilen parçaların maliyetini etkileyen bir diğer önemli faktör ise kalıbın malzemesidir. Çoğu enjeksiyon kalıbı çelikten yapılır, ancak kullanılan çeliğin türü ve kalitesi önemlidir. Ayrıca, sıkı toleranslar, neredeyse aşınmasız iç boşluklara sahip kalıplar gerektirir. Bu nedenle, daha yüksek kaliteli çelik gereklidir.
Enjeksiyon kalıplama yöntemiyle üretilen parçaların maliyetini etkileyen bir diğer faktör de kalıp aletlerinin fiyatıdır. Parçanın boyutuna ve karmaşıklığına bağlı olarak, kalıp aletlerinin maliyeti 10.000 dolardan birkaç yüz bin dolara kadar değişebilir. Enjeksiyon kalıplama aletleri, tüm sürecin ayrılmaz bir parçasıdır ve parçanın toplam maliyetinin önemli bir bölümünü oluşturabilir.
Enjeksiyon kalıplama yöntemiyle üretilen parçaların maliyetini etkileyen bir diğer faktör de kalıp eğim açısıdır. Kalıp eğimi, parçanın kalıptan kolayca ayrılmasını ve çıkarılmasını sağladığı için önemli bir tasarım unsurudur. Kalıp eğimi olmasaydı, enjeksiyondan sonra parçayı çıkarmak çok zor olurdu.

editor by CX 2023-04-13

























