
Solution Description
Solution PARAMETERS
| Item Title | Most recent Design and style Molding Plastic Injection Mould/Mould Custom made Plastic Injection Molded Parts |
|
Mould Core/Cavity |
DIN2312,2738,2344,718,S136,8407,NAK80,SKD61,P20, P20HH, H13, 420ss etc. |
|
Hardness of steel |
33-38HRC prehard, forty six~56 HRC hardened |
|
Mould Standard |
HASCO,DME,MEUSBURGER,JIS,CHINA LKM Regular |
|
Mould Foundation |
LKM&Hasco&DME regular (A,B plate 1730,2311,2312,1050,P20 ) |
|
虫歯 |
Solitary/Family members/Multi |
|
ランナー |
Scorching/Cold Runner |
|
Mould Size |
a hundred and fifty*150mm Min, 3000*2500mm Max |
|
Surface of Mould |
EDM VDI/ Substantial Polish&Texture |
|
Plastic materials |
PP, Pc, PS, PE, PET, POM, PA, PU, PVC, Abs, HIPS, PMMA, Nylon, and with GF, and many others. |
|
Mould Daily life |
Prototype a thousand-twenty five,000 preproduction 50,000-ten,0000 High creation 300,000-1,000,000 shots based on Quantity specifications |
|
Specification |
Is dependent on the customer’s requirements. |
|
Trade terms |
FOB HangZhou, EXW, CIF |
|
Export to |
Europe nations around the world,Usa,Mexico,Australia ,Center-east ,Asia etc |
|
Mold scorching runner |
DME, HASCO, YUDO, Mould-Masters, HRS, Synventive, etc, or per buyer necessity |
|
Mold gate kind |
level gate, aspect gate, sub gate, tunnel gate, banana gate, immediate gate, tab gate, very hot runner valve gate, sizzling runner to cold runner, etc. |
|
Guide time 1st Demo |
twenty-45Days primarily based on various molds |
|
Outdoors bundle |
Regular picket instances or as your prerequisite |
|
Internal package deal |
Stretch watertight movie & Every single Mildew painted, anti-rust oil.3. Spare components with each other with the mold shipment. 4. Vaccum package deal |
Customized Solution
MANUFACTURING Approach
ABOUT US
Certificate
Shipping and delivery & PAYMENT
よくある質問
| Q1: What is your company’s primary product? |
| A: Our company is specialised in injection molding moulds and injection plastic products. We can personalize all varieties of injection plastic merchandise according to your specifications or 3D drawing. |
| Q2: How can I get the samples to check the high quality? |
| A: 1) You can appear to have the mould check straight. 2) We could deliver samples & mould operating movie to you. |
| Q3: Can you make multi-cavity molds? |
| A: Indeed, we are capable of generating molds in sixteen, 24, 48, and 64 cavities. |
| This fall: What certificates are you certified for? |
| A: We are certified in ISO9001, and we have a system for TS16949. |
| Q5: How do you make our organization a long-phrase and good relationship? |
| A:1. We preserve great high quality, on-time shipping and delivery, and aggressive value to guarantee our buyers gain from the ideal good quality products 2. We value each consumer, no issue where they arrive from, or how big the buy they place. |
| Q6: I have an notion for a new product, but do not know if it can be created. Can you aid? |
| A: Yes! We are always satisfied to perform with prospective consumers to appraise the technological feasibility of your idea or design and style and we can recommend on components tooling and likely established-up fees. |
Welcome you for your inquiry and product information. We will reply to you as quickly as feasible.
aNUmmFACTURING TECHN
Product PARAMEERS
PT PAAMENT
| Shaping Mode: | Injection Mould |
|---|---|
| Surface Finish Process: | Polishing |
| Mould Cavity: | Multi Cavity |
| Plastic Material: | ABS |
| Process Combination Type: | Single-Process Mode |
| 応用: | Car, Household Appliances, Furniture, Commodity, Electronic, Home Use, Hardware |
| サンプル: |
US$ 10.00/Piece
1個(最小注文数) | |
|---|
| カスタマイズ: |
利用可能
| カスタマイズされたリクエスト |
|---|
射出成形への設計変換時に考慮すべき要素
設計に射出成形を検討する際には、いくつかの点を考慮する必要があります。これらの要素には、設計、材料選定、プロセス、信頼性などが含まれます。さらに、各部品の価格も考慮する必要があります。射出成形部品1個あたりの平均コストは$1~$5です。コスト削減と生産サイクルの改善を目指すなら、設計を射出成形に切り替えることを検討してみてください。
射出成形部品の設計上の考慮事項
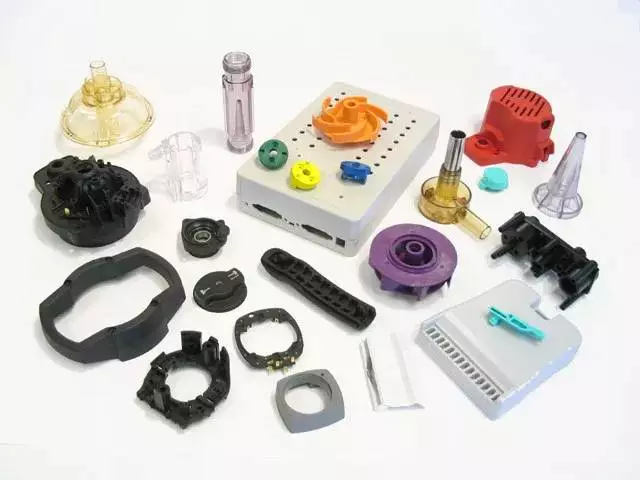 射出成形部品は、品質と精度を確保するために、特定の設計上の考慮事項を満たす必要があります。設計上の考慮事項には、適切な材料の選択、工程管理、および金型設計が含まれます。さらに、設計者は製造する部品の公差範囲を考慮する必要があります。これらの公差は成形業者によって異なるため、設計者は生産を開始する前に、成形業者と具体的なニーズについて話し合う必要があります。設計者は、部品の締め付け具合を調整するなど、金型の変更の可能性についても考慮する必要があります。
射出成形部品を設計する際には、各壁の厚さを考慮する必要があります。これにより、壁厚の不均一によって生じる応力を最小限に抑えることができます。壁厚が不均一な部品は、ヒケ、ボイド、成形応力が発生する可能性があります。これは、生産時間の延長とコストの増加につながります。さらに、壁厚の不均一性は材料の流れを阻害する可能性もあります。これらの問題を最小限に抑えるために、設計者は異なる厚さ間の移行部を滑らかにする必要があります。
もう一つ重要な設計上の考慮事項は、射出成形部品におけるボス形状の使用です。ボス形状は、射出成形部品の組み立ておよび取り付けポイントとして一般的に使用されます。ボス形状は、ねじ込みインサートやその他の固定金具を取り付けるための穴が開いた円筒形の突起です。ボス形状の射出成形部品は、ねじ山が潰れることなく複数のねじ込みインサートを取り付けることができます。これらのインサートは耐久性にも優れており、複数回の組み立てサイクルに対応できます。
射出成形部品の設計において、壁の厚さは重要な考慮事項の一つです。壁の厚さは、部品の多くの重要な特性を決定づけます。この特性を慎重に検討することで、高額な金型変更や納期の遅延を防ぐことができます。公称壁厚は、部品の機能要件に基づいて決定する必要があります。同様に、最小壁厚は許容応力に基づいて設定する必要があります。壁が薄すぎると、壁の間に空気が溜まり、部品の機能性能が損なわれます。
材料の選択
射出成形部品に適した材料を選ぶことは、製造工程において重要な部分です。多くの選択肢がある一方で、考慮すべき要素も数多くあります。例えば、どのような最終製品を製造しようとしているのでしょうか?家庭用の一般消費者向け部品であれ、航空宇宙産業向けの複雑な部品であれ、用途に合った適切な材料を選ぶ必要があります。
射出成形に使用できるプラスチック材料は、文字通り数百種類、あるいは数千種類にも及びます。最も一般的な材料の一つはABS樹脂で、高い構造強度と低コストを実現しています。もう一つの人気のある選択肢はポリカーボネートで、優れた耐熱性と透明性を備えています。あるいは、医療や航空宇宙分野で広く使用されている高性能プラスチックであるウルテムを選択することもできます。
プラスチック製品の設計プロセスは、芸術と科学の融合です。このプロセスの目標は、消費者の期待に応える高品質な製品を生み出すことです。そうすることで、生産コストを削減し、利益を増やすことができます。簡単なプロセスではありませんが、努力する価値は十分にあります。
射出成形は、医療機器を製造するための効率的で汎用性の高い方法です。大量生産が可能で、柔軟性にも優れています。さらに、幅広い材料に対応できるのも大きな利点です。これは、部品をそれぞれ異なる物理的特性を持つ様々な材料で製造する必要がある場合に特に重要です。例えば、玩具を製造する場合、アクリロニトリルブタジエンスチレン(ABS)樹脂を使用するのが一般的です。ABS樹脂は、医療環境における高温高圧に耐えることができるため、医療用途にも最適な材料です。
プラスチック射出成形材料を選ぶ際には、材料の重量と剛性を考慮する必要があります。用途によっては硬質プラスチックが必要な場合もあれば、より柔らかい材料が必要な場合もあります。さらに、材料の柔軟性によって、どれだけ曲げられるかが決まります。
プロセス
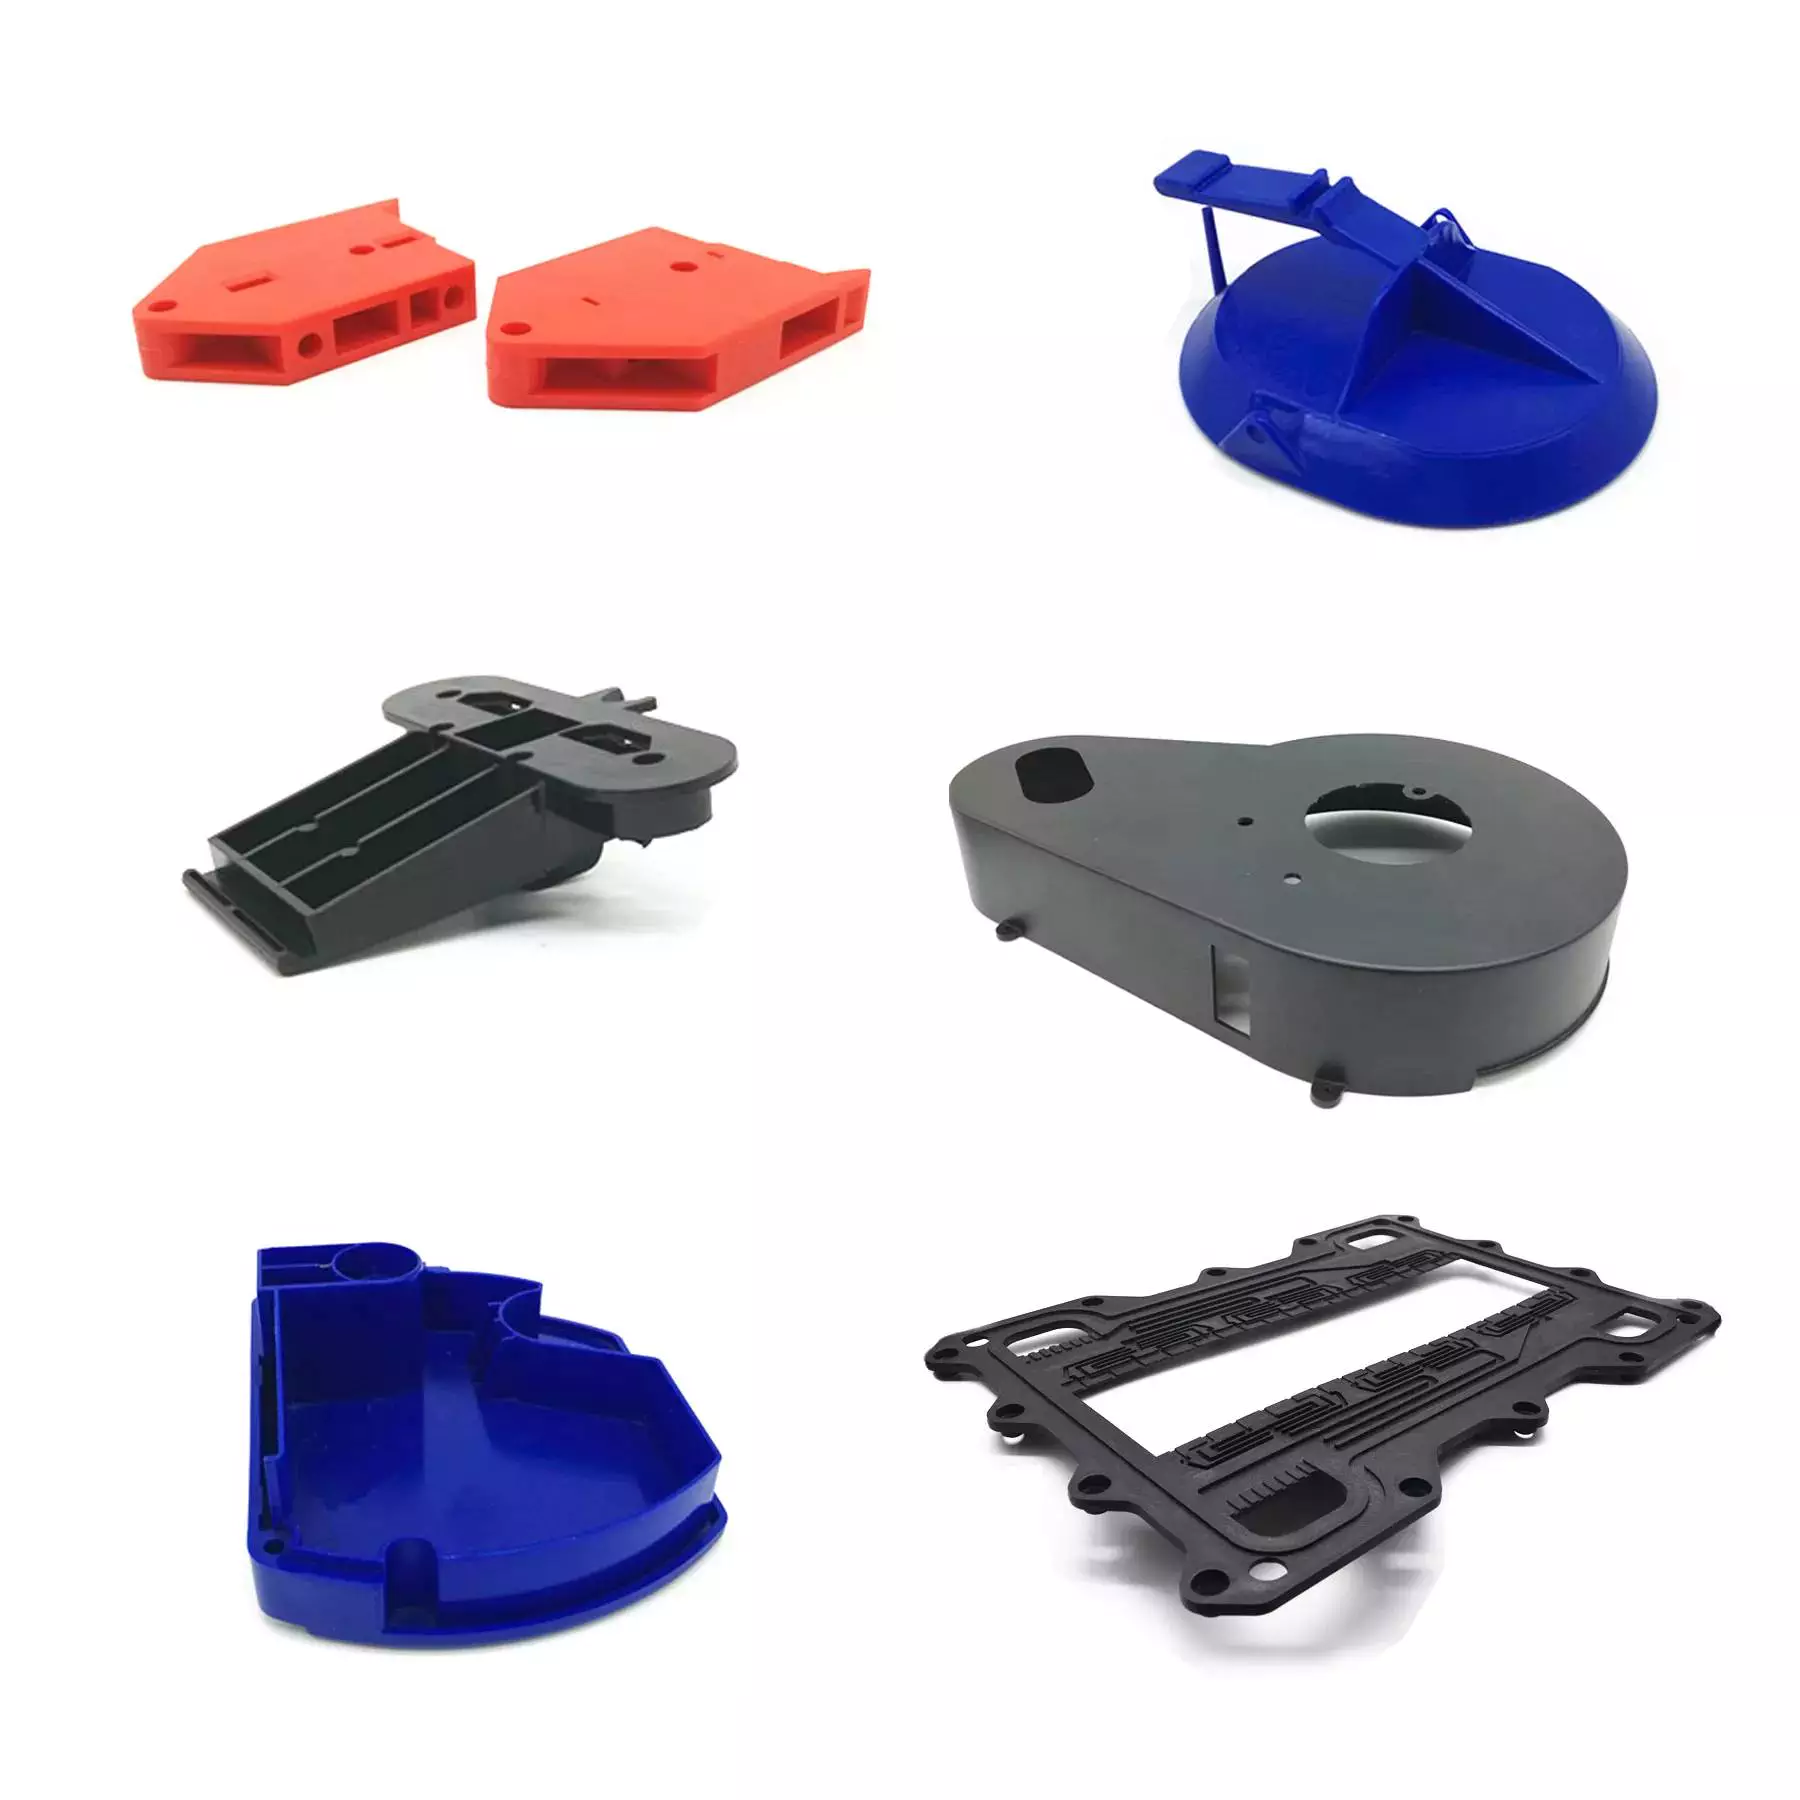 射出成形とは、溶融したプラスチックを金型に押し込んで成形するプロセスです。このプロセスは2段階で行われます。第1段階では材料を射出・加熱し、第2段階では金型を開いて成形品を取り出します。こうして成形品は完成し、使用できるようになります。
射出成形に使用される材料は、様々なポリマーから作られています。一般的なポリマーには、ナイロン、エラストマー、熱可塑性樹脂などがあります。1995年以降、射出成形に使用される材料の種類は750%増加しました。中には新しく開発された材料もあれば、既存の材料の合金もあります。材料の選択は、主に最終製品に求められる強度と機能によって決まります。また、材料のコストも重要な要素です。
成形工程で使用するカスタム部品の設計は、熟練した工業デザイナーが行うべきです。プラスチック部品には数多くの設計ガイドラインがあり、高品質と寸法精度を実現するためには、これらを厳守する必要があります。これらのガイドラインに従わないと、望ましくない結果を招く可能性があります。したがって、工程開始前に部品の具体的な要件を明確に定めることが極めて重要です。
このプロセスは信頼性が高く再現性にも優れているため、大規模生産に最適です。射出成形では、複数のキャビティを持つ射出成形部品の製造も可能で、1回のサイクルで複数の部品を成形できます。射出成形プロセスのその他の利点としては、人件費の削減、スクラップ損失の最小化、成形後の仕上げコストの低減などが挙げられます。
本格的な生産を開始する前に、技術者は試運転を行います。このテストでは、金型に少量の射出成形品を挿入します。次に、わずかな保持圧力を加え、ゲートが固まるまで保持時間を長くしていきます。その後、成形品の重量を測定し、形状が正しいかどうかを確認します。
信頼性
射出成形部品には様々な欠陥が生じる可能性があります。最も一般的な欠陥の一つは、意図しない変形です。これは、金型の温度が高すぎる場合や、金型に注入されるプラスチックの量が不足している場合に発生する可能性があります。もう一つの問題は、ミリジオプトリー範囲の歪みです。この歪みは肉眼では見えず、手動検査では検出できません。原因に関わらず、意図しない変形を防ぐことは、部品の長期的な性能にとって非常に重要です。
プラスチック部品用のカスタム金型を作成するプロセスには、高度な技術が求められます。製品に完璧に適合する金型を作成することは重要です。なぜなら、良質な金型は潜在的な欠陥を回避する上で不可欠だからです。従来、このプロセスは金型職人の熟練した技術と試行錯誤に頼っていました。そのため、工程が遅くなり、生産コストが増加していました。
射出成形部品の信頼性を高めるもう一つの要因は、高い再現性です。射出成形は、部品の再成形が容易なため、大量生産に最適です。しかし、品質管理が行われていないと、このプロセスは失敗しやすい可能性があります。ほとんどの射出成形部品は長持ちしますが、摩耗しやすい部品は最終的に破損します。
射出成形部品は、高い一貫性と信頼性に加えて、環境にも優しい。他の製造方法とは異なり、射出成形プロセスでは廃棄物がほとんど、あるいは全く発生しない。製造工程で残るプラスチックの多くはリサイクル可能であり、環境に配慮した代替手段となる。この製造方法のもう一つの利点は自動化であり、生産コストの削減に貢献する。総じて、射出成形は非常に信頼性が高く、一貫性のある製品を生み出す。
射出成形には、精密な寸法測定と3Dモデルが必要です。また、肉厚の均一性と抜き勾配を確認することも重要です。適切に設計された部品は変形を防ぐことができます。肉厚が薄すぎる場合は、サポートリブを使用できます。適切な抜き勾配は、部品を金型から容易に取り出すために重要です。
料金
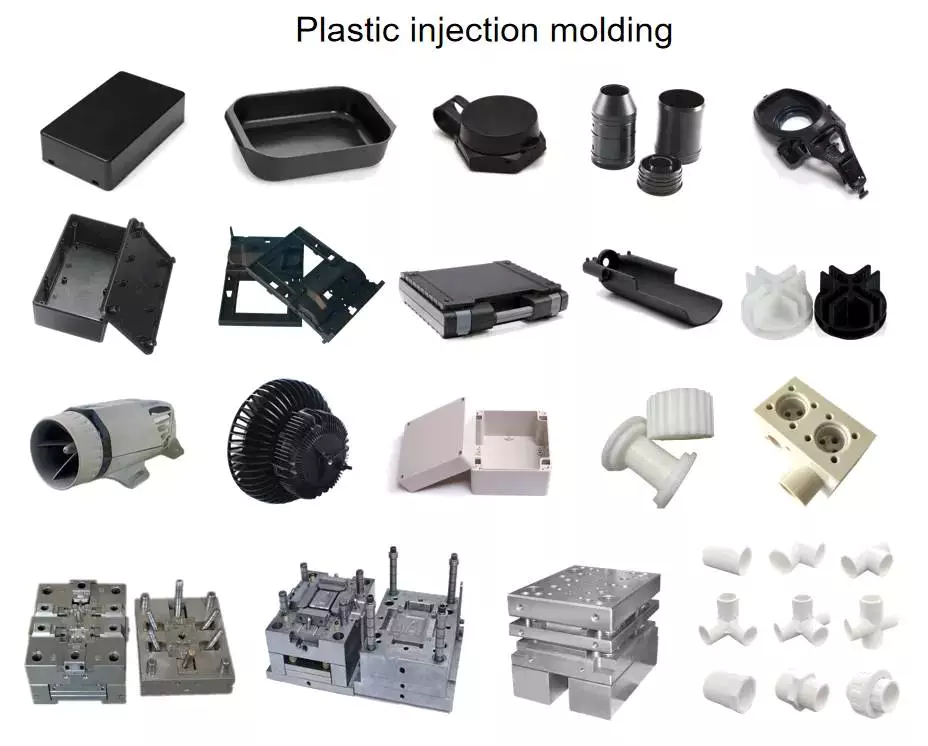 射出成形部品のコストは、部品の複雑さや金型設計など、多くの要因によって決まります。設計を簡素化し、CADの手順を減らし、プロセスを簡略化することで、コストを最小限に抑えることができます。射出成形部品のコストに影響を与えるもう一つの要因は、部品の形状です。一般的に、複雑な形状は設計作業と金型製作に多くの時間を要します。さらに、肉厚が厚いほど薄い場合よりも多くの材料が必要となるため、部品のコストが高くなります。
金型に使用するプラスチックの量も重要な要素です。射出成形では大量の材料が必要となるため、部品が大きいほど金型も大きくなります。また、部品が大きくなると形状も複雑になるため、より精密な金型が必要になります。金型メーカーは、コスト削減につながる部品設計についてアドバイスを提供してくれるでしょう。
射出成形部品のコストに影響を与える次の主要な要因は、金型の材質です。ほとんどの射出成形金型は鋼鉄製ですが、使用される鋼鉄の種類とグレードが重要です。さらに、厳しい公差を満たすためには、内部キャビティがほぼ摩耗しない金型が必要です。そのため、より高グレードの鋼鉄が求められます。
射出成形部品のコストに影響を与えるもう一つの要因は、金型の価格です。部品のサイズと複雑さによって、金型のコストは10,000ドルから数十万ドルまで変動します。射出成形金型は製造工程全体において不可欠な要素であり、部品の総コストのかなりの部分を占める可能性があります。
抜き勾配も、射出成形部品のコストに影響を与える要因の一つです。抜き勾配は、部品を金型から容易に分離・取り出すために重要な設計要素です。抜き勾配がないと、射出成形後に部品を取り出すのは非常に困難になります。

editor by CX 2023-04-13

























