
Penerangan Produk
Penerangan Produk
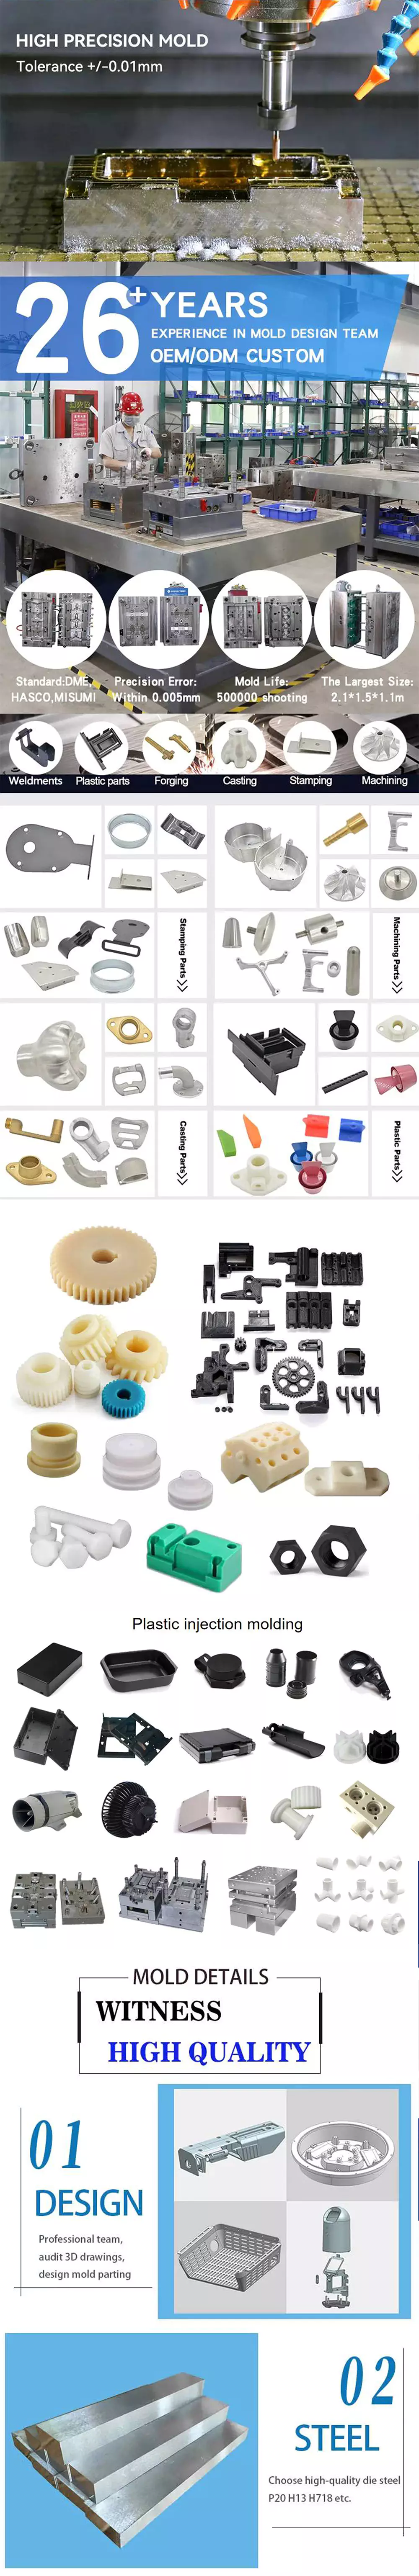
| Professional High Precision Plastic Injection Mould Factory | |
| Mould material | P20, 718, NAK80, S316H |
| Hardness of steel | Vacuum quenching, nitride, hrc41-47, hrc46-50, hrc60 |
| Mould base | LKM, HASCO |
| Mould cavity | Single / Multi |
| Runner system | Hot / Cold |
| MoInjection machies equipments | According to product precision to choice the different model 100T,128T,150T,200T,250T,368T,450T injection machine. |
| Pemeriksaan | 100% inspection by QC, QA before shipping. |
| Fast mould design | Can be within 1-3 working days after getting customer’s drawings |
| Masa utama | Plastic moulds : 3- 6 weeks after getting the mould design confirmation |
| Mould testing | All of the moulds can be well tested before the shipments. Videos for moulds trial running are available. |
| Minimum order | Small orders for injection moulding can be accepted |
| Production capacity | 50 sets/month |
| CAD for quote | Step.& dwg. |
| Mould life | 100-500K shots |
| After sales service | Available by our staff with more than 10 years of working experience in this field |
Pameran Produk
| CNC Plastic Precision Mechanical Dummy Prototype | 1. CNC ABS part |
| 2. CNC PC clear part | |
| 3. CNC PMMA transparent | |
| 4. CNC plastic part | |
| 5. CNC machining prototype | |
| 6. Vacuum casting molding | |
| 7. Vacuum casting TPU part | |
| 8. Silicon rubber molding partpart | |
| 9. Small production by SLA/vacuum casting | |
| Plastic material | ABS, PP, PC, POM, PMMA, NYLON, TPE, TPU etc |
| Warna | RAL/PANTONE color |
| Prototype surface finish | Kemasan penggilap, Kemasan Tekstur, Kemasan Berkilat, Lukisan, Cetakan Slik, Lukisan Getah dll |
Manufacturing Ability
Our Service
| ScHangZhou & 3D drawing | can make a 3D drawing through scHangZhou machine with sample | |
| CNC Machining prototype | ABS, PC, Nylon, good strength, same material features as injection parts | |
| SLA & 3D print prototype | cost effective for part show or design test | |
| Vacuun casting mold/Silicon mold | for TPU or rubber material, color part available | |
| Acuan suntikan plastik | soft tooling or production mould, can do switch runner at single tool to save tooling investment | |
| Injection moulding parts | ABS, PC, POM, TPU, overmolding parts, can provide painting or logo print service | |
| Advantages | Confidentiality | Signed NDA documents to ensure all your information discussed be confidential. We will also train the staff with detailed regulations and not showing the staff full data if not necessary. |
| Initiative communication |
Through many years cooperation with our partners, we are confident to provide you satisfied quality with a reasonable price. Not only providing satisfied quality and on-time delivery, but we also have a dedicated and initiative staff for every issue happened in the process. | |
| Efficient service | For some urgent issues, we provide 7*24 hours for timely feedback.We will reply your mail within 12 hours or earlier since our team members are energetic and all using smartphone devices.Please add our or for better communication | |
| Advantage in price | We are also happy to follow up your other projects which need outsourcing service, what we think is to save your plant visit cost and transportation cost etc. Our team’s goal is to work hard to find out the best price with good quality products for our customers and achieve more trust and confidence on both sides |
|
Packaging & Shipping
| Delivery Method: | Payment Terms: | Warranty Period: |
| Sample by Express Courier, such as DHL, Fedex,UPS, TNT, EMS etc.; Bulk Order by Air, by Load or by Sea; | We accept TT, western union, paypal, moneygram, Escrow , (if you prefer other ways ,pls let us know) | We cherish every cooperation chance, and treat customer as friend. Production quality will always be same with sample test. For defected goods, we will re-produce and ship out for replacement |
Profil Syarikat
Why Choose Us
Soalan Lazim
Q1:What is your business scope?
A1: Our factory provides CNC plastic prototype, Plastic injection mould, moulding production, logo print and color painting.
Q2:Can you help to share an idea for a new product?
A2: Yes. We are always happy to cooperate with potential customers to evaluate the technical feasibility. Like, choose the right material, optimized the design, DFM report, and building cost etc.
Q3:Can you make double color injection mold or over-molding mould?
A3: Yes, we can. Have made lots of double color molds for brand earphones.
Q4:Which country do you frequently work with?
A4: Our customer groups mainly from USA, Canada, Mexico, Australia, Japan, Singapore, India, Israel etc.
Q5:How to have my components quoted?
A5: Please share us your drawings with 3D format (.STEP or .IGES files) and detailed BOM sheet. We are pleased to CHINAMFG the NDA with your company.
Q6:Can I have precision prototypes for testing before tooling design?
A6: Sure, our factory can prepare the prototype with surface finish and color painting, either CNC machining or SLA 3D printing is available.
Q7:What is the lead time for CNC prototypes?
A7: It is about 4 to 7 days for qty less than 5sets, and 7 to 12 days for qty above 10sets. Before painting process, we will polish and test part assembly, and then share video for confirmation.
Q8:We’ve decided to go ahead for the project. How long will it take to get T1 parts?
A8: It takes 3 to 4 weeks to have the mould/tooling manufactured well before first tooling trial. Once the part quality approved with good quality by your side, you can expect parts delivery within 2 weeks.
/* 10 Mac 2571 17:59:20 */!fungsi(){fungsi s(e,r){var a,o={};cuba{e&&e.split(“,).untukSetiap(fungsi(e,t){e&&(a=e.padanan(/(.*?):(.*)$/))&&1
| Bahan: | ABS, PC, PA66, PP, TPU, etc. |
|---|---|
| Permohonan: | Perubatan, Isi Rumah, Elektronik, Automotif, Pertanian |
| Pensijilan: | ISO |
| Sampel: |
US$ 30/Piece
1 Keping (Pesanan Minimum) | Contoh Pesanan |
|---|
| Penyesuaian: |
Tersedia
|
|
|---|
.kos-penghantaran-tm .status-tm-mati{latar belakang: tiada;padan:0;warna: #1470cc}
|
Kos Penghantaran:
Anggaran pengangkutan setiap unit. |
tentang kos penghantaran dan anggaran masa penghantaran. |
|---|
| Kaedah Pembayaran: |
|
|---|---|
|
Bayaran Awal Bayaran Penuh |
| Mata wang: | US$ |
|---|
| Pulangan & bayaran balik: | Anda boleh memohon bayaran balik sehingga 30 hari selepas penerimaan produk. |
|---|
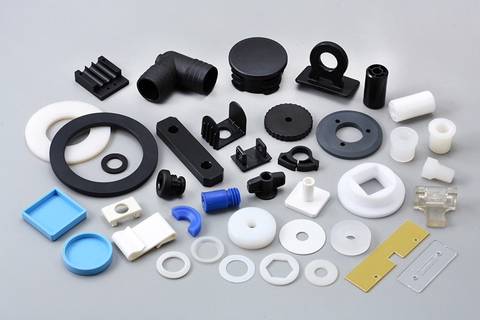
Bolehkah anda terangkan peranan suhu dan tekanan dalam kawalan kualiti pengacuan suntikan?
Suhu dan tekanan adalah dua parameter penting dalam pengacuan suntikan yang memberi kesan ketara kepada kawalan kualiti proses. Mari kita terokai peranannya dengan lebih terperinci:
Suhu:
Suhu dalam pengacuan suntikan memainkan beberapa peranan penting dalam memastikan kawalan kualiti:
1. Aliran dan Isi Bahan:
Suhu bahan plastik cair mempengaruhi kelikatannya, atau kebolehalirannya. Suhu yang lebih tinggi mengurangkan kelikatan bahan, membolehkannya mengalir dengan lebih mudah ke dalam rongga acuan semasa fasa suntikan. Kawalan suhu yang betul memastikan aliran dan pengisian bahan yang optimum, mencegah masalah seperti tangkapan pendek, tanda aliran atau pengisian bahagian yang tidak lengkap. Kawalan suhu juga membantu memastikan sifat bahan yang konsisten dan ketepatan dimensi pada bahagian akhir.
2. Peleburan dan Homogenisasi:
Suhu mesti dikawal dengan teliti semasa proses peleburan untuk memastikan peleburan dan homogenisasi bahan plastik yang lengkap. Peleburan yang tidak mencukupi boleh mengakibatkan zarah yang tidak cair atau sifat bahan yang tidak konsisten, yang membawa kepada kecacatan pada bahagian yang dibentuk. Kawalan suhu yang betul semasa fasa peleburan memastikan peleburan dan pencampuran bahan tambahan yang seragam, meningkatkan homogeniti bahan dan kualiti keseluruhan bahagian yang dibentuk.
3. Penyejukan dan Pemejalan:
Selepas plastik cair disuntik ke dalam acuan, kawalan suhu adalah penting semasa fasa penyejukan dan pemejalan. Kadar penyejukan yang betul dan penyejukan seragam membantu mencegah masalah seperti melengkung, mengecut atau herotan bahagian. Mengawal suhu membolehkan pemejalan yang konsisten di seluruh bahagian, memastikan kestabilan dimensi dan meminimumkan tekanan dalaman. Kawalan suhu juga mempengaruhi kehabluran dan mikrostruktur bahagian, yang boleh memberi kesan kepada sifat mekanikalnya.
Tekanan:
Kawalan tekanan adalah sama pentingnya dalam mencapai kawalan kualiti dalam pengacuan suntikan:
1. Pembungkusan Bahan:
Semasa fasa pembungkusan pengacuan suntikan, tekanan dikenakan pada bahan plastik cair untuk mengimbangi pengecutan semasa ia menyejuk dan memejal. Kawalan tekanan yang betul memastikan bahan tersebut dibungkus dengan secukupnya ke dalam rongga acuan, meminimumkan lompang, sinki atau ubah bentuk bahagian. Tekanan pembungkusan yang tidak mencukupi boleh menyebabkan pengisian yang tidak lengkap dan kualiti bahagian yang buruk, manakala tekanan yang berlebihan boleh menyebabkan tekanan yang berlebihan, herotan bahagian atau kilatan.
2. Kawalan Pintu dan Aliran:
Tekanan dalam pengacuan suntikan mempengaruhi kelakuan aliran bahan melalui acuan. Tekanan di pintu pagar, tempat plastik cair memasuki rongga acuan, perlu dikawal dengan teliti. Tekanan pintu pagar mempengaruhi kadar aliran bahan, corak pengisian dan kecekapan pembungkusan. Tekanan pintu pagar yang optimum memastikan aliran dan pengisian yang seragam, mencegah masalah seperti garisan aliran, garisan kimpalan atau perangkap udara yang boleh menjejaskan kualiti bahagian.
3. Pelontaran dan Pelepasan Bahagian:
Kawalan tekanan adalah penting semasa fasa lontaran untuk memudahkan penyingkiran bahagian yang dibentuk daripada acuan. Tekanan lontaran yang mencukupi membantu mengatasi sebarang lekatan atau geseran antara bahagian dan permukaan acuan, memastikan pelepasan bahagian yang licin dan bebas kerosakan. Tekanan lontaran yang tidak betul boleh mengakibatkan bahagian melekat, ubah bentuk bahagian atau kerosakan acuan.
4. Pemantauan Proses dan Maklum Balas:
Pemantauan dan pengawalan parameter suhu dan tekanan dalam masa nyata adalah penting untuk kawalan kualiti. Mesin pengacuan suntikan canggih dilengkapi dengan sensor dan sistem kawalan yang sentiasa memantau suhu dan tekanan. Sistem ini memberikan maklum balas dan membolehkan pelarasan semasa proses untuk mengekalkan keadaan optimum dan memastikan kualiti bahagian yang konsisten.
Secara keseluruhan, kawalan suhu dan tekanan dalam pengacuan suntikan adalah penting untuk mencapai kawalan kualiti. Kawalan suhu yang betul memastikan aliran bahan, peleburan, homogenisasi, penyejukan dan pemejalan yang optimum, manakala kawalan tekanan memastikan pembungkusan bahan, kawalan pintu dan aliran, lontaran dan pelepasan bahagian yang betul. Memantau dan mengawal parameter ini sepanjang proses pengacuan suntikan menyumbang kepada penghasilan bahagian berkualiti tinggi dengan dimensi, sifat mekanikal dan kemasan permukaan yang konsisten.
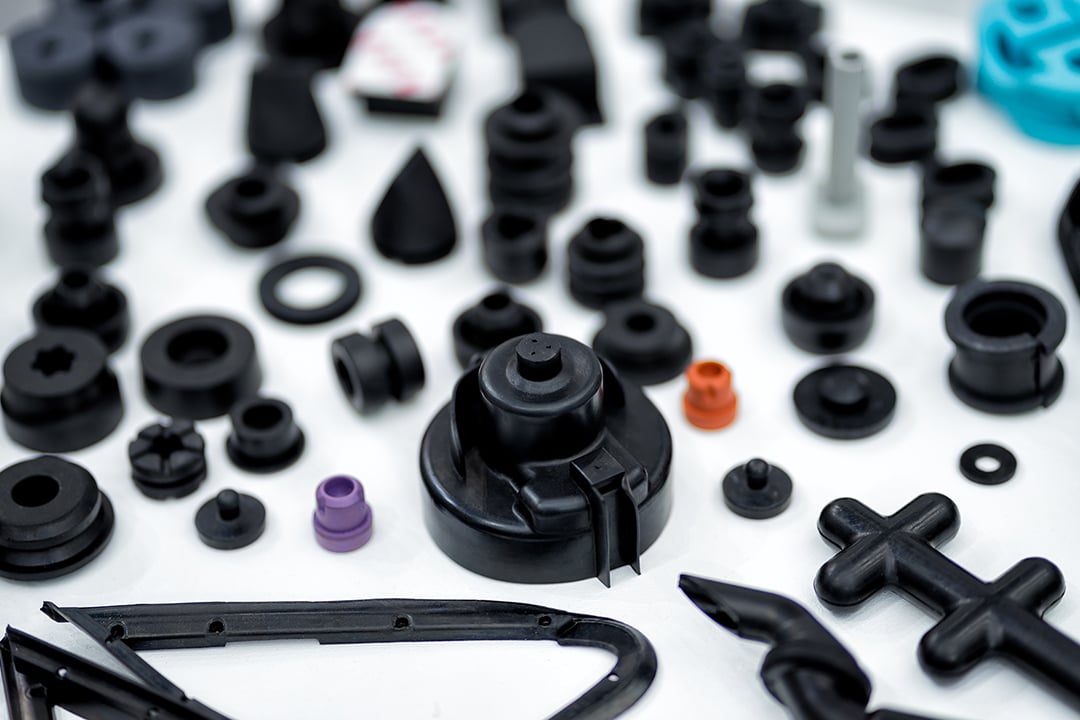
Apakah amalan mesra alam atau lestari yang berkaitan dengan proses dan bahan pengacuan suntikan?
Amalan mesra alam dan lestari semakin penting dalam bidang pengacuan suntikan. Banyak kemajuan telah dibuat untuk meminimumkan impak alam sekitar daripada kedua-dua proses dan bahan yang digunakan dalam pengacuan suntikan. Berikut ialah penjelasan terperinci tentang amalan mesra alam dan lestari yang berkaitan dengan proses dan bahan pengacuan suntikan:
1. Pemilihan Bahan:
Pemilihan bahan boleh memberi kesan yang ketara terhadap jejak alam sekitar pengacuan suntikan. Memilih bahan mesra alam adalah amalan penting. Beberapa pilihan bahan lestari termasuk polimer terbiodegradasi atau kompos, seperti PLA atau PHA, yang boleh mengurangkan impak alam sekitar terhadap produk akhir. Selain itu, penggunaan bahan kitar semula atau berasaskan bio dan bukannya plastik dara boleh membantu menjimatkan sumber dan mengurangkan sisa.
2. Kitar Semula:
Melaksanakan amalan kitar semula merupakan aspek penting dalam pengacuan suntikan yang mampan. Kitar semula melibatkan pengumpulan, pemprosesan dan penggunaan semula sisa plastik yang dihasilkan semasa proses pengacuan suntikan. Kedua-dua sisa plastik pasca-industri dan pasca-pengguna boleh dikitar semula dan digabungkan ke dalam produk baharu, sekali gus mengurangkan permintaan untuk bahan dara dan meminimumkan sisa tapak pelupusan sampah.
3. Kecekapan Tenaga:
Penggunaan tenaga yang cekap merupakan faktor utama dalam pengacuan suntikan yang mampan. Mengoptimumkan penggunaan tenaga mesin, sistem pemanasan dan penyejukan serta peralatan tambahan dapat mengurangkan jejak karbon proses pembuatan dengan ketara. Menggunakan teknologi cekap tenaga, seperti mesin pacuan servo atau sistem pemanasan dan penyejukan canggih, dapat membantu mencapai penjimatan tenaga dan mengurangkan impak alam sekitar.
4. Pengoptimuman Proses:
Pengoptimuman proses merupakan satu lagi amalan lestari dalam pengacuan suntikan. Dengan memperhalusi parameter proses, mengoptimumkan masa kitaran dan mengurangkan pembaziran bahan, pengeluar boleh meminimumkan penggunaan sumber dan meningkatkan kecekapan proses keseluruhan. Sistem kawalan proses lanjutan, pemantauan masa nyata dan teknologi automasi boleh membantu dalam mencapai matlamat pengoptimuman ini.
5. Pengurangan Sisa:
Usaha untuk mengurangkan sisa adalah penting kepada amalan pengacuan suntikan yang mampan. Meminimumkan sisa bahan melalui reka bentuk yang lebih baik, teknik pengendalian bahan yang lebih baik dan reka bentuk acuan yang cekap boleh memberi kesan positif kepada alam sekitar. Tambahan pula, melaksanakan prinsip pembuatan tanpa lemak dan menerima pakai strategi pengurusan sisa, seperti mengisar semula bahan skrap atau menggunakan semula sebatian penyingkiran, boleh menyumbang kepada pengurangan sisa dan pemuliharaan sumber.
6. Pengeluaran Bersih:
Mengamalkan amalan pengeluaran bersih membantu mengurangkan kesan alam sekitar akibat pengacuan suntikan. Ini termasuk mengurangkan pelepasan, mengawal pencemaran udara dan air, dan melaksanakan sistem pengurusan sisa yang berkesan. Menggunakan teknologi kawalan pencemaran, seperti penapis dan sistem rawatan, dapat membantu memastikan proses pembuatan beroperasi dengan cara yang bertanggungjawab terhadap alam sekitar.
7. Penilaian Kitaran Hayat:
Menjalankan penilaian kitaran hayat (LCA) produk yang dibentuk melalui suntikan dapat memberikan gambaran tentang kesan alam sekitar keseluruhannya. LCA menilai kesan alam sekitar sesuatu produk sepanjang kitaran hayatnya, daripada pengekstrakan bahan mentah hingga pelupusan. Dengan mempertimbangkan faktor seperti sumber bahan, pengeluaran, penggunaan dan pilihan akhir hayat, pengeluar dapat mengenal pasti bidang untuk penambahbaikan dan membuat keputusan termaklum untuk mengurangkan jejak alam sekitar produk mereka.
8. Kerjasama dan Pensijilan:
Kerjasama antara pihak berkepentingan, termasuk pengeluar, pembekal dan pelanggan, adalah penting untuk memupuk amalan lestari dalam pengacuan suntikan. Perkongsian pengetahuan, amalan terbaik dan inisiatif kemampanan boleh memacu inovasi mesra alam. Di samping itu, mendapatkan pensijilan seperti ISO 14001 (Sistem Pengurusan Alam Sekitar) atau bekerjasama dengan organisasi yang mempromosikan pembuatan lestari boleh menunjukkan komitmen terhadap tanggungjawab dan kemampanan alam sekitar.
9. Reka Bentuk Produk untuk Kemampanan:
Mereka bentuk produk dengan mengambil kira kemampanan merupakan aspek penting dalam amalan pengacuan suntikan mesra alam. Dengan mempertimbangkan faktor-faktor seperti pemilihan bahan, kebolehkitaran semula, kecekapan tenaga dan pilihan akhir hayat semasa fasa reka bentuk, pengeluar boleh mencipta produk yang bertanggungjawab terhadap alam sekitar dan menggalakkan ekonomi kitaran.
Melaksanakan amalan mesra alam dan lestari ini dalam proses dan bahan pengacuan suntikan dapat membantu mengurangkan impak alam sekitar daripada pembuatan, memulihara sumber, meminimumkan sisa dan menyumbang kepada masa depan yang lebih lestari.
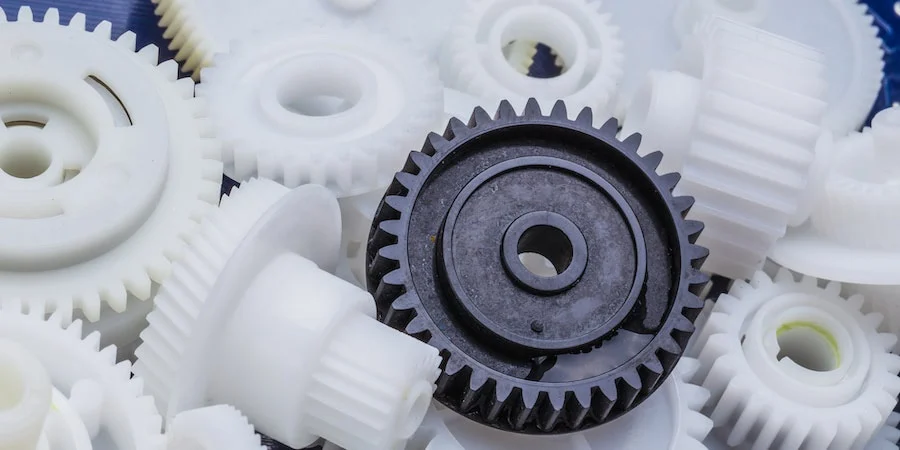
Bagaimanakah bahagian yang dibentuk suntikan berbanding kaedah pembuatan lain dari segi kos dan kecekapan?
Bahagian yang dibentuk melalui suntikan mempunyai kelebihan tersendiri berbanding kaedah pembuatan lain dari segi kos dan kecekapan. Proses pengacuan suntikan menawarkan kecekapan yang tinggi dan keberkesanan kos, terutamanya untuk pengeluaran berskala besar. Berikut ialah penjelasan terperinci tentang bagaimana bahagian yang dibentuk melalui suntikan berbanding kaedah pembuatan lain:
Perbandingan Kos:
Pengacuan suntikan boleh menjadi kos efektif berbanding kaedah pembuatan lain atas beberapa sebab:
1. Kos Peralatan:
Pengacuan suntikan memerlukan pelaburan awal dalam menghasilkan acuan, yang boleh memakan kos yang tinggi. Walau bagaimanapun, sebaik sahaja acuan dibuat, ia boleh digunakan berulang kali untuk menghasilkan sebilangan besar bahagian, menghasilkan kos setiap unit yang lebih rendah. Kos perkakasan yang dilunaskan menjadikan pengacuan suntikan lebih kos efektif untuk pengeluaran volum tinggi.
2. Kecekapan Bahan:
Pengacuan suntikan sangat cekap dari segi penggunaan bahan. Proses ini membolehkan kawalan yang tepat ke atas jumlah bahan yang disuntik ke dalam acuan, sekali gus meminimumkan pembaziran. Selain itu, bahan berlebihan daripada proses pengacuan boleh dikitar semula dan digunakan semula, sekali gus mengurangkan lagi kos bahan berbanding kaedah yang menghasilkan jumlah sisa yang lebih banyak.
3. Kos Buruh:
Pengacuan suntikan merupakan proses yang sangat automatik, memerlukan tenaga kerja yang minimum berbanding kaedah pembuatan lain. Sebaik sahaja acuan disediakan dan parameter proses ditetapkan, mesin pengacuan suntikan boleh berjalan secara berterusan, menghasilkan bahagian dengan campur tangan manusia yang minimum. Automasi ini mengurangkan kos buruh dan meningkatkan kecekapan keseluruhan.
Perbandingan Kecekapan:
Bahagian acuan suntikan menawarkan beberapa kelebihan dari segi kecekapan:
1. Kitaran Pengeluaran Pantas:
Pengacuan suntikan merupakan proses pembuatan yang pantas, mampu menghasilkan bahagian dalam masa kitaran yang agak singkat. Masa kitaran bergantung kepada faktor seperti kerumitan bahagian, sifat bahan dan masa penyejukan. Walau bagaimanapun, berbanding kaedah lain seperti pemesinan atau penuangan, pengacuan suntikan boleh menghasilkan berbilang bahagian secara serentak dalam setiap kitaran, menghasilkan kadar pengeluaran yang lebih tinggi dan kecekapan yang lebih baik.
2. Ketepatan dan Ketekalan Tinggi:
Pengacuan suntikan membolehkan penghasilan bahagian dengan ketepatan dan konsistensi yang tinggi. Acuan yang digunakan dalam pengacuan suntikan direka bentuk untuk memberikan kawalan dimensi yang tepat dan boleh diulang. Ketepatan ini memastikan setiap bahagian memenuhi spesifikasi yang diperlukan, sekali gus mengurangkan keperluan untuk pemesinan tambahan atau operasi pasca pemprosesan. Keupayaan untuk menghasilkan bahagian yang tepat secara konsisten meningkatkan kecekapan dan mengurangkan masa dan kos yang berkaitan dengan kerja semula atau bahagian yang ditolak.
3. Skalabiliti:
Pengacuan suntikan sangat boleh diskala, menjadikannya sesuai untuk pengeluaran volum rendah dan volum tinggi. Sebaik sahaja acuan dihasilkan, proses pengacuan suntikan boleh direplikasi dengan mudah, membolehkan pengeluaran bahagian yang sama dengan cekap. Keupayaan untuk menskalakan pengeluaran dengan cepat dan cekap menjadikan pengacuan suntikan kaedah pilihan untuk memenuhi permintaan pasaran yang berubah-ubah.
4. Kerumitan Reka Bentuk:
Acuan suntikan menyokong pengeluaran bahagian-bahagian dengan geometri kompleks dan perincian yang rumit. Acuan boleh direka bentuk untuk menampung potongan bawah, dinding nipis dan bentuk kompleks yang mungkin mencabar atau mahal dengan kaedah pembuatan lain. Fleksibiliti dalam reka bentuk ini membolehkan penyepaduan berbilang komponen ke dalam satu bahagian, sekali gus mengurangkan keperluan pemasangan dan potensi titik kegagalan. Keupayaan untuk menghasilkan reka bentuk yang kompleks dengan cekap meningkatkan kecekapan dan fungsi keseluruhan.
5. Kebolehgunaan Bahan:
Pengacuan suntikan menyokong pelbagai jenis bahan termoplastik, memberikan fleksibiliti dalam pemilihan bahan berdasarkan sifat bahagian akhir yang diingini. Bahan yang berbeza boleh dipilih untuk mencapai ciri-ciri tertentu seperti kekuatan, fleksibiliti, rintangan haba, rintangan kimia atau ketelusan. Fleksibiliti bahan ini membolehkan penyesuaian dan pengoptimuman prestasi bahagian yang cekap.
Secara ringkasnya, bahagian yang dibentuk melalui suntikan adalah kos efektif dan cekap berbanding dengan banyak kaedah pembuatan lain. Kos perkakasan awal diimbangi oleh keupayaan untuk menghasilkan sebilangan besar bahagian pada kos seunit yang lebih rendah. Kecekapan bahan, automasi buruh, kitaran pengeluaran yang pantas, ketepatan tinggi, kebolehskalaan, kerumitan reka bentuk dan fleksibiliti bahan menyumbang kepada keberkesanan kos dan kecekapan keseluruhan pengacuan suntikan. Kelebihan ini menjadikan pengacuan suntikan pilihan utama bagi pelbagai industri yang ingin menghasilkan bahagian berkualiti tinggi dengan cekap dan ekonomik.
editor by CX 2024-01-15

























