
Опис продукту
Опис продукту
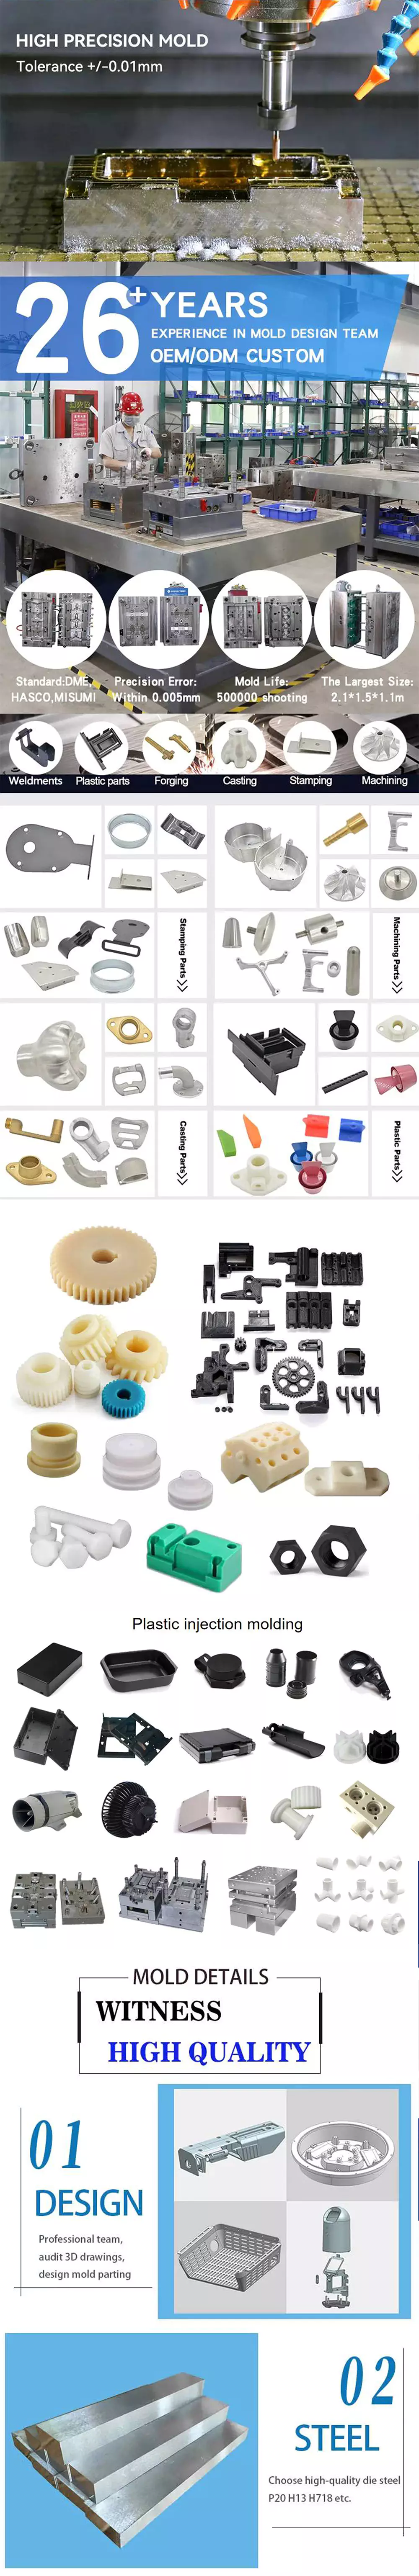
| Professional High Precision Plastic Injection Mould Factory | |
| Матеріал форми | P20, 718, NAK80, S316H |
| Hardness of steel | Vacuum quenching, nitride, hrc41-47, hrc46-50, hrc60 |
| Mould base | LKM, HASCO |
| Порожнина цвілі | Single / Multi |
| Runner system | Hot / Cold |
| MoInjection machies equipments | According to product precision to choice the different model 100T,128T,150T,200T,250T,368T,450T injection machine. |
| Inspection | 100% inspection by QC, QA before shipping. |
| Fast mould design | Can be within 1-3 working days after getting customer’s drawings |
| Час виконання | Plastic moulds : 3- 6 weeks after getting the mould design confirmation |
| Mould testing | All of the moulds can be well tested before the shipments. Videos for moulds trial running are available. |
| Minimum order | Small orders for injection moulding can be accepted |
| Production capacity | 50 sets/month |
| CAD for quote | Step.& dwg. |
| Mould life | 100-500K shots |
| After sales service | Available by our staff with more than 10 years of working experience in this field |
Виставка продуктів
| CNC Plastic Precision Mechanical Dummy Prototype | 1. CNC ABS part |
| 2. CNC PC clear part | |
| 3. CNC PMMA transparent | |
| 4. CNC plastic part | |
| 5. CNC machining prototype | |
| 6. Vacuum casting molding | |
| 7. Vacuum casting TPU part | |
| 8. Silicon rubber molding partpart | |
| 9. Small production by SLA/vacuum casting | |
| Plastic material | ABS, PP, PC, POM, PMMA, NYLON, TPE, TPU etc |
| Колір | RAL/PANTONE color |
| Prototype surface finish | Полірування, текстурне покриття, глянцеве покриття, фарбування, гладкий друк, гумове фарбування тощо |
Manufacturing Ability
Our Service
| ScHangZhou & 3D drawing | can make a 3D drawing through scHangZhou machine with sample | |
| CNC Machining prototype | ABS, PC, Nylon, good strength, same material features as injection parts | |
| SLA & 3D print prototype | cost effective for part show or design test | |
| Vacuun casting mold/Silicon mold | for TPU or rubber material, color part available | |
| Форма для лиття пластику | soft tooling or production mould, can do switch runner at single tool to save tooling investment | |
| Injection moulding parts | ABS, PC, POM, TPU, overmolding parts, can provide painting or logo print service | |
| Переваги | Confidentiality | Signed NDA documents to ensure all your information discussed be confidential. We will also train the staff with detailed regulations and not showing the staff full data if not necessary. |
| Initiative communication |
Through many years cooperation with our partners, we are confident to provide you satisfied quality with a reasonable price. Not only providing satisfied quality and on-time delivery, but we also have a dedicated and initiative staff for every issue happened in the process. | |
| Efficient service | For some urgent issues, we provide 7*24 hours for timely feedback.We will reply your mail within 12 hours or earlier since our team members are energetic and all using smartphone devices.Please add our or for better communication | |
| Advantage in price | We are also happy to follow up your other projects which need outsourcing service, what we think is to save your plant visit cost and transportation cost etc. Our team’s goal is to work hard to find out the best price with good quality products for our customers and achieve more trust and confidence on both sides |
|
Упаковка та доставка
| Delivery Method: | Payment Terms: | Warranty Period: |
| Sample by Express Courier, such as DHL, Fedex,UPS, TNT, EMS etc.; Bulk Order by Air, by Load or by Sea; | We accept TT, western union, paypal, moneygram, Escrow , (if you prefer other ways ,pls let us know) | We cherish every cooperation chance, and treat customer as friend. Production quality will always be same with sample test. For defected goods, we will re-produce and ship out for replacement |
Профіль компанії
Why Choose Us
Найчастіші запитання
Q1:What is your business scope?
A1: Our factory provides CNC plastic prototype, Plastic injection mould, moulding production, logo print and color painting.
Q2:Can you help to share an idea for a new product?
A2: Yes. We are always happy to cooperate with potential customers to evaluate the technical feasibility. Like, choose the right material, optimized the design, DFM report, and building cost etc.
Q3:Can you make double color injection mold or over-molding mould?
A3: Yes, we can. Have made lots of double color molds for brand earphones.
Q4:Which country do you frequently work with?
A4: Our customer groups mainly from USA, Canada, Mexico, Australia, Japan, Singapore, India, Israel etc.
Q5:How to have my components quoted?
A5: Please share us your drawings with 3D format (.STEP or .IGES files) and detailed BOM sheet. We are pleased to CHINAMFG the NDA with your company.
Q6:Can I have precision prototypes for testing before tooling design?
A6: Sure, our factory can prepare the prototype with surface finish and color painting, either CNC machining or SLA 3D printing is available.
Q7:What is the lead time for CNC prototypes?
A7: It is about 4 to 7 days for qty less than 5sets, and 7 to 12 days for qty above 10sets. Before painting process, we will polish and test part assembly, and then share video for confirmation.
Q8:We’ve decided to go ahead for the project. How long will it take to get T1 parts?
A8: It takes 3 to 4 weeks to have the mould/tooling manufactured well before first tooling trial. Once the part quality approved with good quality by your side, you can expect parts delivery within 2 weeks.
/* 10 березня 2571 р. 17:59:20 */!function(){function s(e,r){var a,o={};try{e&&e.split(“,”).forEach(function(e,t){e&&(a=e.match(/(.*?):(.*)$/))&&1
| Матеріал: | ABS, PC, PA66, PP, TPU, etc. |
|---|---|
| Застосування: | Медичне, побутове, електронне, автомобільне, сільськогосподарське |
| Сертифікація: | ISO |
| Зразки: |
US$ 30/Piece
1 штука (мінімальне замовлення) | Зразок замовлення |
|---|
| Налаштування: |
Доступно
|
|
|---|
.shipping-cost-tm .tm-status-off{фон: немає; padding: 0; колір: #1470cc}
|
Вартість доставки:
Орієнтовна вартість перевезення за одиницю. |
щодо вартості доставки та орієнтовного часу доставки. |
|---|
| Спосіб оплати: |
|
|---|---|
|
Початковий платіж Повна оплата |
| Валюта: | US$ |
|---|
| Повернення та відшкодування: | Ви можете подати заявку на повернення коштів протягом 30 днів з моменту отримання товарів. |
|---|
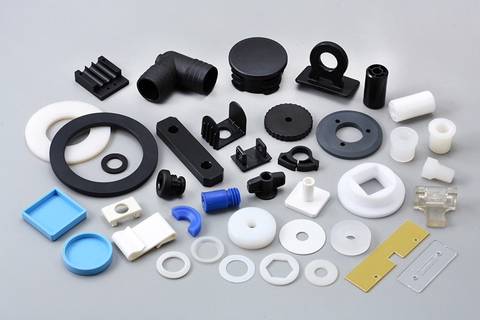
Чи можете ви пояснити роль температури та тиску в контролі якості лиття під тиском?
Температура та тиск – це два критичні параметри лиття під тиском, які суттєво впливають на контроль якості процесу. Давайте розглянемо їх роль детальніше:
Температура:
Температура під час лиття під тиском відіграє кілька важливих ролей у забезпеченні контролю якості:
1. Потік матеріалу та заповнення:
Температура розплавленого пластику впливає на його в'язкість, або плинність. Вищі температури знижують в'язкість матеріалу, дозволяючи йому легше надходити в порожнини форми під час фази інжекції. Правильний контроль температури забезпечує оптимальний потік матеріалу та заповнення, запобігаючи таким проблемам, як короткі впорскування, сліди потоку або неповне заповнення деталі. Контроль температури також допомагає забезпечити стабільні властивості матеріалу та точність розмірів готових деталей.
2. Плавлення та гомогенізація:
Під час процесу плавлення необхідно ретельно контролювати температуру, щоб забезпечити повне плавлення та гомогенізацію пластикового матеріалу. Недостатнє плавлення може призвести до появи нерозплавлених частинок або нестабільних властивостей матеріалу, що спричиняє дефекти у відлитих деталях. Правильний контроль температури під час фази плавлення забезпечує рівномірне плавлення та змішування добавок, підвищуючи однорідність матеріалу та загальну якість відлитих деталей.
3. Охолодження та затвердіння:
Після впорскування розплавленого пластику у форму, контроль температури має вирішальне значення під час фази охолодження та затвердіння. Правильна швидкість охолодження та рівномірне охолодження допомагають запобігти таким проблемам, як деформація, усадка або деформація деталі. Контроль температури забезпечує рівномірне затвердіння по всій деталі, забезпечуючи стабільність розмірів та мінімізуючи внутрішні напруження. Контроль температури також впливає на кристалічність та мікроструктуру деталі, що може вплинути на її механічні властивості.
Тиск:
Контроль тиску не менш важливий для досягнення контролю якості при лиття під тиском:
1. Упаковка матеріалу:
Під час фази ущільнення при лиття під тиском до розплавленого пластику прикладається тиск, щоб компенсувати усадку під час його охолодження та затвердіння. Правильний контроль тиску забезпечує належне ущільнення матеріалу в порожнинах форми, мінімізуючи порожнечі, западини або деформацію деталей. Недостатній тиск ущільнення може призвести до неповного заповнення та низької якості деталей, тоді як надмірний тиск може спричинити надмірне напруження, деформацію деталей або їх утворення.
2. Контроль затвора та потоку:
Тиск під час лиття під тиском впливає на поведінку потоку матеріалу через форму. Тиск на затворі, де розплавлений пластик потрапляє в порожнину форми, необхідно ретельно контролювати. Тиск на затворі впливає на швидкість потоку матеріалу, схему заповнення та ефективність ущільнення. Оптимальний тиск на затворі забезпечує рівномірний потік і заповнення, запобігаючи таким проблемам, як лінії потоку, лінії зварювання або повітряні пастки, які можуть погіршити якість деталі.
3. Викидання та звільнення деталі:
Контроль тиску є важливим під час фази викидання, щоб полегшити видалення відлитої деталі з форми. Адекватний тиск викидання допомагає подолати будь-яке зчеплення або тертя між деталлю та поверхнями форми, забезпечуючи плавне та безпошкоджене вивільнення деталі. Неправильний тиск викидання може призвести до залипання деталі, деформації деталі або пошкодження форми.
4. Моніторинг процесу та зворотний зв'язок:
Моніторинг та контроль параметрів температури й тиску в режимі реального часу мають вирішальне значення для контролю якості. Сучасні ливарні машини оснащені датчиками та системами керування, які постійно контролюють температуру та тиск. Ці системи забезпечують зворотний зв'язок і дозволяють вносити корективи під час процесу для підтримки оптимальних умов і забезпечення стабільної якості деталей.
Загалом, контроль температури та тиску під час лиття під тиском є життєво важливим для досягнення контролю якості. Правильний контроль температури забезпечує оптимальний потік матеріалу, плавлення, гомогенізацію, охолодження та затвердіння, тоді як контроль тиску забезпечує належне укладання матеріалу, керування затвором та потоком, викидання та випуск деталі. Моніторинг та управління цими параметрами протягом усього процесу лиття під тиском сприяє виробництву високоякісних деталей з однаковими розмірами, механічними властивостями та обробкою поверхні.
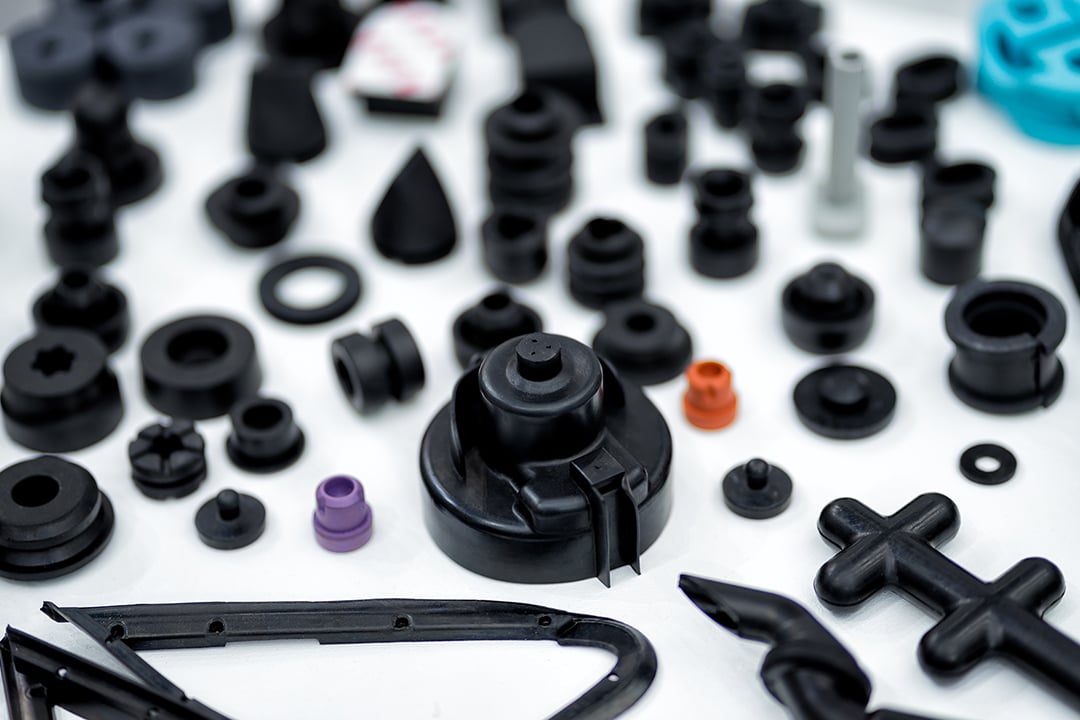
Які екологічно чисті або стійкі методи пов'язані з процесами та матеріалами лиття під тиском?
Екологічно чисті та стійкі методи набувають дедалі більшого значення в галузі лиття під тиском. Було досягнуто багатьох досягнень для мінімізації впливу на навколишнє середовище як процесів, так і матеріалів, що використовуються в лиття під тиском. Ось детальне пояснення екологічно чистих та стійких практик, пов'язаних з процесами та матеріалами лиття під тиском:
1. Вибір матеріалу:
Вибір матеріалів може суттєво вплинути на екологічний слід лиття під тиском. Вибір екологічно чистих матеріалів є вирішальною практикою. Деякі варіанти екологічно чистих матеріалів включають біорозкладні або компостовані полімери, такі як PLA або PHA, які можуть зменшити вплив кінцевого продукту на навколишнє середовище. Крім того, використання перероблених або біологічних матеріалів замість первинного пластику може допомогти зберегти ресурси та зменшити кількість відходів.
2. Переробка:
Впровадження методів переробки є важливим аспектом сталого лиття під тиском. Переробка включає збір, обробку та повторне використання пластикових відходів, що утворюються під час процесу лиття під тиском. Як промислові, так і споживчі пластикові відходи можна переробляти та використовувати в нових продуктах, що зменшує попит на первинні матеріали та мінімізує кількість відходів на звалищах.
3. Енергоефективність:
Ефективне використання енергії є ключовим фактором сталого лиття під тиском. Оптимізація споживання енергії машинами, системами нагрівання та охолодження, а також допоміжним обладнанням може значно зменшити вуглецевий слід виробничого процесу. Використання енергоефективних технологій, таких як машини з сервоприводом або вдосконалені системи нагрівання та охолодження, може допомогти досягти економії енергії та зменшити вплив на навколишнє середовище.
4. Оптимізація процесів:
Оптимізація процесів – це ще одна практика сталого розвитку в лиття під тиском. Завдяки точному налаштуванню параметрів процесу, оптимізації тривалості циклу та зменшенню відходів матеріалів, виробники можуть мінімізувати споживання ресурсів та підвищити загальну ефективність процесу. Передові системи управління процесами, моніторинг у режимі реального часу та технології автоматизації можуть допомогти у досягненні цих цілей оптимізації.
5. Зменшення кількості відходів:
Зусилля щодо зменшення відходів є невід'ємною частиною сталого розвитку методів лиття під тиском. Мінімізація відходів матеріалів шляхом покращення конструкції, кращих методів обробки матеріалів та ефективного проектування прес-форм може позитивно вплинути на навколишнє середовище. Крім того, впровадження принципів бережливого виробництва та стратегій управління відходами, таких як повторне подрібнення брухту або повторне використання прочищувальних сумішей, може сприяти зменшенню відходів та збереженню ресурсів.
6. Чисте виробництво:
Впровадження чистих методів виробництва допомагає пом'якшити вплив лиття під тиском на навколишнє середовище. Це включає скорочення викидів, контроль забруднення повітря та води, а також впровадження ефективних систем управління відходами. Використання технологій контролю забруднення, таких як фільтри та системи очищення, може допомогти забезпечити екологічно відповідальний процес виробництва.
7. Оцінка життєвого циклу:
Проведення оцінки життєвого циклу (LCA) виробів, отриманих методом лиття під тиском, може дати уявлення про їхній загальний вплив на навколишнє середовище. LCA оцінює вплив продукту на навколишнє середовище протягом усього його життєвого циклу, від видобутку сировини до утилізації. Враховуючи такі фактори, як джерела матеріалів, виробництво, використання та варіанти завершення терміну служби, виробники можуть визначити області для покращення та приймати обґрунтовані рішення щодо зменшення впливу своєї продукції на навколишнє середовище.
8. Співпраця та сертифікація:
Співпраця між зацікавленими сторонами, включаючи виробників, постачальників та клієнтів, має вирішальне значення для сприяння впровадженню сталих практик у лиття під тиском. Обмін знаннями, передовим досвідом та ініціативами щодо сталого розвитку може сприяти екологічно чистим інноваціям. Крім того, отримання сертифікатів, таких як ISO 14001 (Система екологічного менеджменту), або партнерство з організаціями, що сприяють сталому виробництву, може продемонструвати відданість екологічній відповідальності та сталому розвитку.
9. Дизайн продукту для сталого розвитку:
Проектування продуктів з урахуванням принципів сталого розвитку є важливим аспектом екологічно чистих методів лиття під тиском. Враховуючи такі фактори, як вибір матеріалів, можливість переробки, енергоефективність та варіанти утилізації на етапі проектування, виробники можуть створювати продукти, які є екологічно відповідальними та сприяють циркулярній економіці.
Впровадження цих екологічно чистих та сталих практик у процесах лиття під тиском та матеріалах може допомогти зменшити вплив виробництва на навколишнє середовище, зберегти ресурси, мінімізувати відходи та сприяти більш сталому майбутньому.
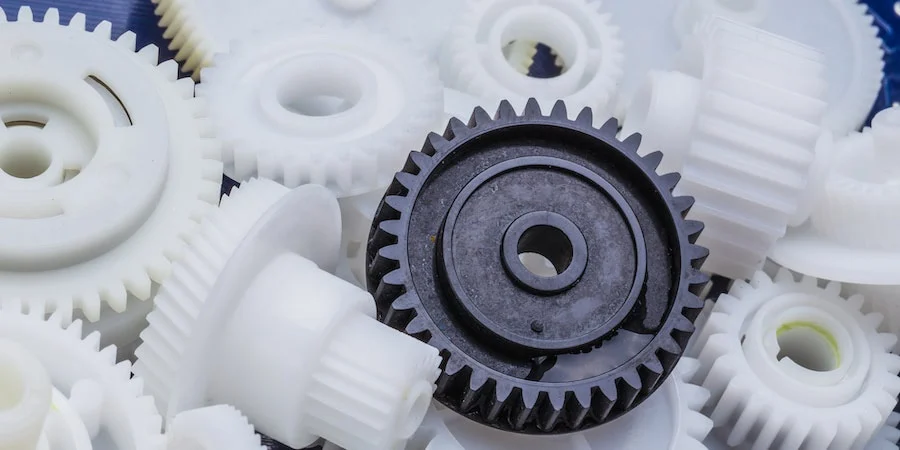
Як литі під тиском деталі порівнюються з іншими методами виробництва з точки зору вартості та ефективності?
Деталі, отримані литтям під тиском, мають суттєві переваги над іншими методами виробництва, коли йдеться про вартість та ефективність. Процес лиття під тиском пропонує високу ефективність та економічну вигідність, особливо для великосерійного виробництва. Ось детальне пояснення того, як деталі, отримані литтям під тиском, порівнюються з іншими методами виробництва:
Порівняння вартості:
Лиття під тиском може бути економічно вигідним порівняно з іншими методами виробництва з кількох причин:
1. Витрати на оснащення:
Лиття під тиском вимагає початкових інвестицій у створення прес-форм, що може бути дорогим. Однак, після виготовлення прес-форм їх можна використовувати неодноразово для виробництва великої кількості деталей, що призводить до зниження собівартості одиниці продукції. Амортизовані витрати на оснащення роблять лиття під тиском більш економічно ефективним для великосерійного виробництва.
2. Ефективність використання матеріалів:
Лиття під тиском є високоефективним з точки зору використання матеріалу. Процес дозволяє точно контролювати кількість матеріалу, що впорскується у форму, мінімізуючи відходи. Крім того, надлишковий матеріал, що утворюється в процесі лиття, можна переробити та використовувати повторно, що ще більше знижує витрати на матеріали порівняно з методами, які генерують більшу кількість відходів.
3. Витрати на оплату праці:
Лиття під тиском – це високоавтоматизований процес, який вимагає мінімальної праці порівняно з іншими методами виробництва. Після встановлення форм та параметрів процесу, машина для лиття під тиском може працювати безперервно, виготовляючи деталі з мінімальним втручанням людини. Така автоматизація знижує витрати на оплату праці та підвищує загальну ефективність.
Порівняння ефективності:
Литі деталі мають кілька переваг з точки зору ефективності:
1. Швидкий виробничий цикл:
Лиття під тиском – це швидкий виробничий процес, здатний виготовляти деталі за відносно короткий цикл. Тривалість циклу залежить від таких факторів, як складність деталі, властивості матеріалу та час охолодження. Однак, порівняно з іншими методами, такими як механічна обробка або лиття, лиття під тиском може виготовляти кілька деталей одночасно в кожному циклі, що призводить до вищих виробничих потужностей та підвищення ефективності.
2. Висока точність та узгодженість:
Лиття під тиском дозволяє виготовляти деталі з високою точністю та стабільністю. Форми, що використовуються для лиття під тиском, розроблені для забезпечення точного та повторюваного контролю розмірів. Така точність гарантує, що кожна деталь відповідає необхідним специфікаціям, зменшуючи потребу в додатковій механічній обробці або післяобробці. Здатність послідовно виготовляти точні деталі підвищує ефективність та зменшує час і витрати, пов'язані з повторною обробкою або бракованими деталями.
3. Масштабованість:
Лиття під тиском має високу масштабованість, що робить його придатним як для малосерійного, так і для великосерійного виробництва. Після створення форм процес лиття під тиском можна легко відтворити, що дозволяє ефективно виробляти ідентичні деталі. Можливість швидкого та ефективного масштабування виробництва робить лиття під тиском кращим методом для задоволення мінливих потреб ринку.
4. Складність дизайну:
Лиття під тиском дозволяє виробляти деталі зі складною геометрією та витонченими деталями. Форми можуть бути розроблені з урахуванням піднутрень, тонких стінок та складних форм, що може бути складним або дорогим за допомогою інших методів виробництва. Така гнучкість конструкції дозволяє інтегрувати кілька компонентів в одну деталь, зменшуючи вимоги до складання та потенційні точки відмови. Можливість ефективно виготовляти складні конструкції підвищує загальну ефективність та функціональність.
5. Універсальність матеріалів:
Лиття під тиском підтримує широкий спектр термопластичних матеріалів, забезпечуючи гнучкість у виборі матеріалу залежно від бажаних властивостей кінцевої деталі. Різні матеріали можна вибрати для досягнення певних характеристик, таких як міцність, гнучкість, термостійкість, хімічна стійкість або прозорість. Ця універсальність матеріалів дозволяє ефективно налаштовувати та оптимізувати характеристики деталі.
Підсумовуючи, литі під тиском деталі є економічно ефективними та ефективними порівняно з багатьма іншими методами виробництва. Початкові витрати на оснащення компенсуються можливістю виготовляти велику кількість деталей з нижчою собівартістю на одиницю. Ефективність використання матеріалів, автоматизація праці, швидкий виробничий цикл, висока точність, масштабованість, складність конструкції та універсальність матеріалів сприяють загальній економічній ефективності та ефективності лиття під тиском. Ці переваги роблять лиття під тиском кращим вибором для різних галузей промисловості, які прагнуть ефективно та економічно виробляти високоякісні деталі.
editor by CX 2024-01-15

























