
Produktbeskrivelse
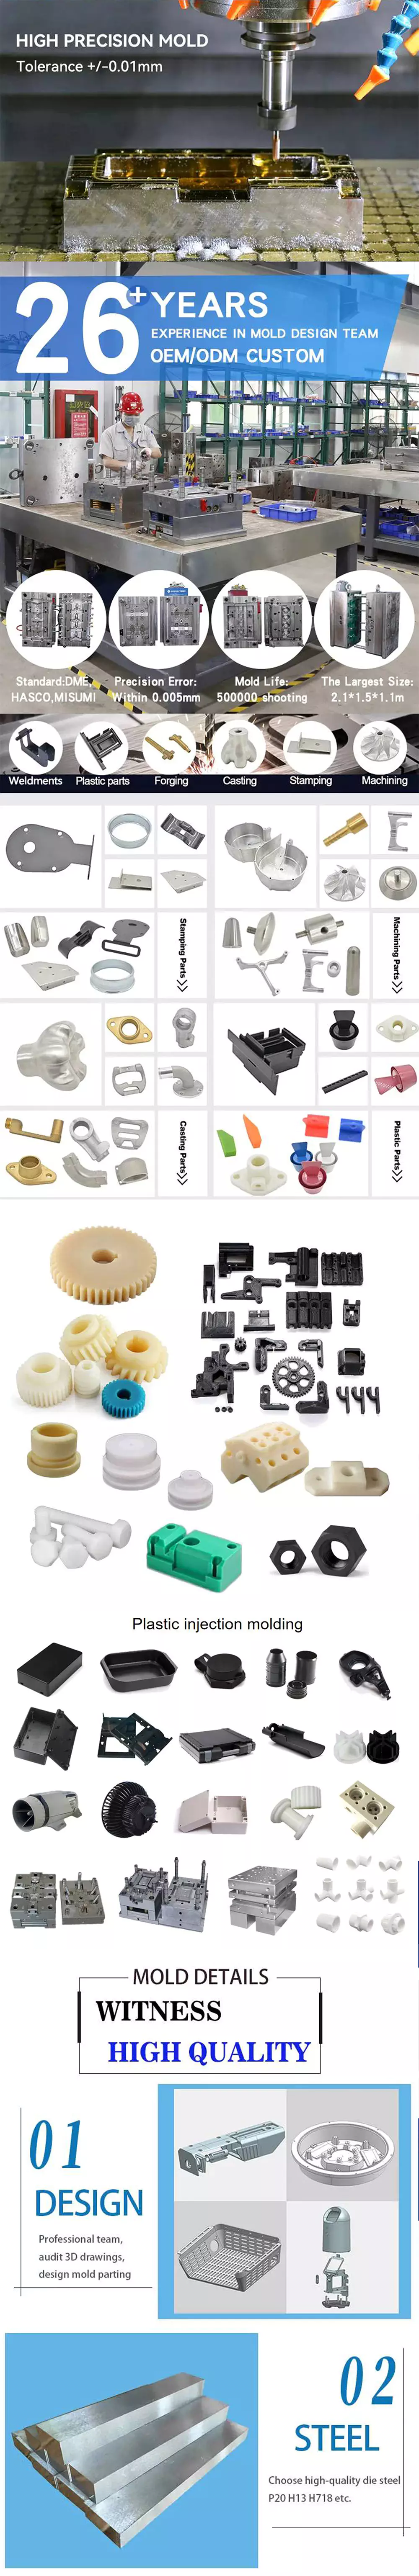
HangZhou Yida industry and Trade Co., Ltd. is a professional manufacturer of injection molding plastic products and moulds
processing. Founded in 1999,The products range covers Construction, Home Appliances, Foods, Machinery, Vehicles & Accessories, Daily Consumer Goods, Sports & Fitness, Electronic Components & Accessories, Tools, Fishery, Packaging & Printing etc.
Rapid tooling
Fast and cost-effective process to create aluminum or steel injection molds for quick turn injection molding. Ideal for rapid prototyping needs or validating product concept for production.
Overmolding
Overmolding is a unique injection molding process that combines 2 or more components together. It is the best practice for the plastic manufacturing of multi-color and multi-layers products.
Insert molding
Insert molding is a custom injection molding process that encapsulates components in a plastic part. It is most commonly used for
prototype injection molding designs with threads and holes.
Liquid Silicone Rubber injection molding
Liquid silicone rubber (LSR) is a flexible prototype injection molding process that produces elastic, durable parts. Get custom
prototypes and production parts from 15 days.
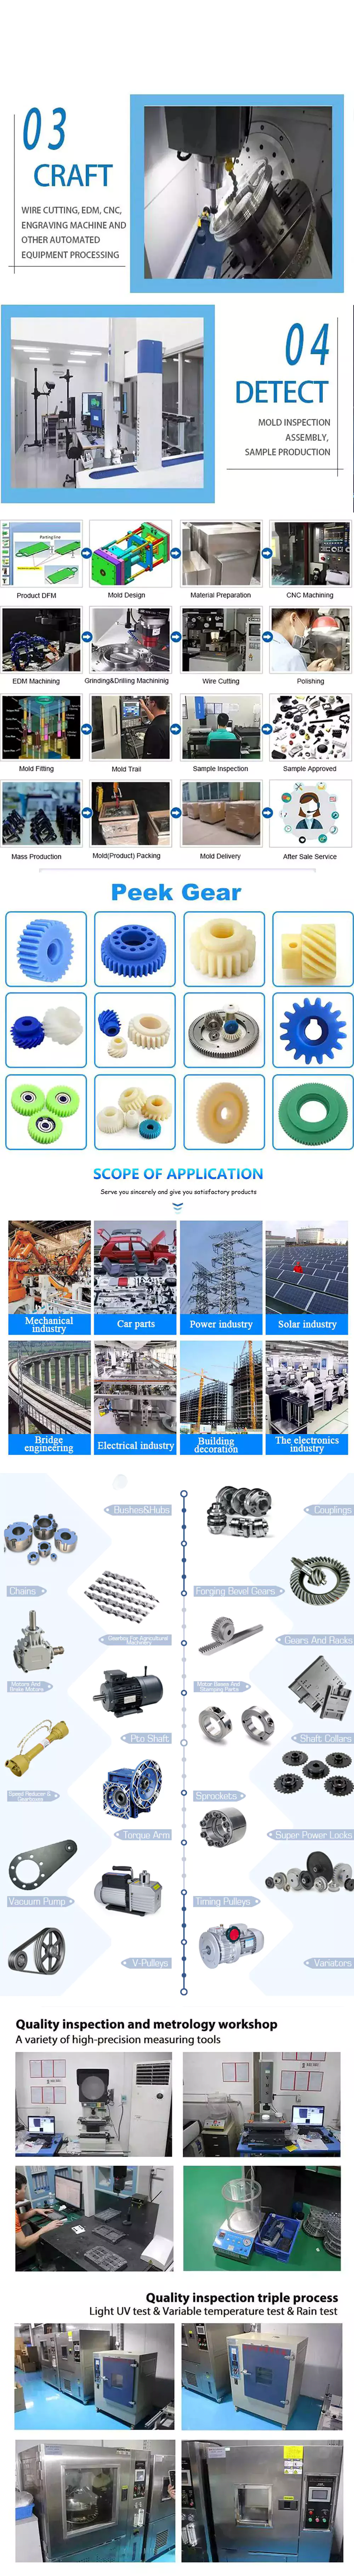
Mould Design Process
Step 1: Analyze the product drawings
Step 2:Create the Design for Manufacturability (DFM) report
Step 3: Make the mould flow analysis
Step 4: Design tooling drawings
Step 5: Mould making
Once the mould making is finished, we’ll make several pieces of pre-production samples for test, if the dimensions are correct,then we will send the samples to customers for final confirmation. If the test failed, we will modify the mould or adjust the molding parameter to make new samples, and test it again. Once the samples are approval by customers, we will purchase the raw material and making quality inspection. Then mixing material, molding and trimming, we will make many times of inspection during the production. Finally we will arrange the assembly and packing. After whole order is ready, we will send the packing list to customer to arrange the shipment.
| Formmateriale | S45C, S50C, P20, 718H, 738H, NAK80, S136, S136H |
| Mold Life Time | 300K times |
| Produktmateriale | ABS+PC, PP, PC, ABS, PA, HIPS, PVC, PE, PS, POM, Acrylic, |
| Flate | Smooth, glossy, textured, matte |
| Størrelse |
1) I henhold til kundenes tegninger 2) I henhold til kundenes prøver |
| Tegningsformat | trinn, dwg, igs, pdf |
| Behandle | Injection Plastic Modling |
| Betalingsbetingelse | T/T, L/C, Handelsforsikring |
| Place of Origin | China |
| Farge | Tilpasset |
Vanlige spørsmål
Q1:Where can I get product&price information?
A1:Send us e-mail , we will contact you as we receive your mail.
Q2: How soon can I get samples?
A2: Depending on your specific project, it usually takes 10 to 20 days.
Q3:How to enjoy the OEM services?
A3:Usually, base on your design drawings or original samples, we give some technical proposals and a quotation to you, after your agreement, we produce for you.
Q4:Can you make machining parts based on our samples?
A4:Yes, we can make measurement based on your samples to make drawings for machining parts making.
Q5: Is it possible to know how are my products going on without visiting your company?
A5: We will offer a detailed production schedule and send weekly reports with digital pictures and videos which show the machining progress.
| Materiale: | PP |
|---|---|
| Søknad: | Medical, Household, Electronics, Automotive, Agricultural, Plastic |
| Sertifisering: | ISO |
| Mold Material: | S45c, S50c, P20, 718h, 738h, Nak80, S136, S136h |
| Mold Life Time: | 300K Times |
| Product Material: | ABS+PC, PP, PC, ABS, PA, HIPS, PVC, PE, PS, POM |
| Prøver: |
US$ 10/Stykke
1 stk (min. bestilling) | |
|---|
| Tilpasning: |
Tilgjengelig
|
|
|---|
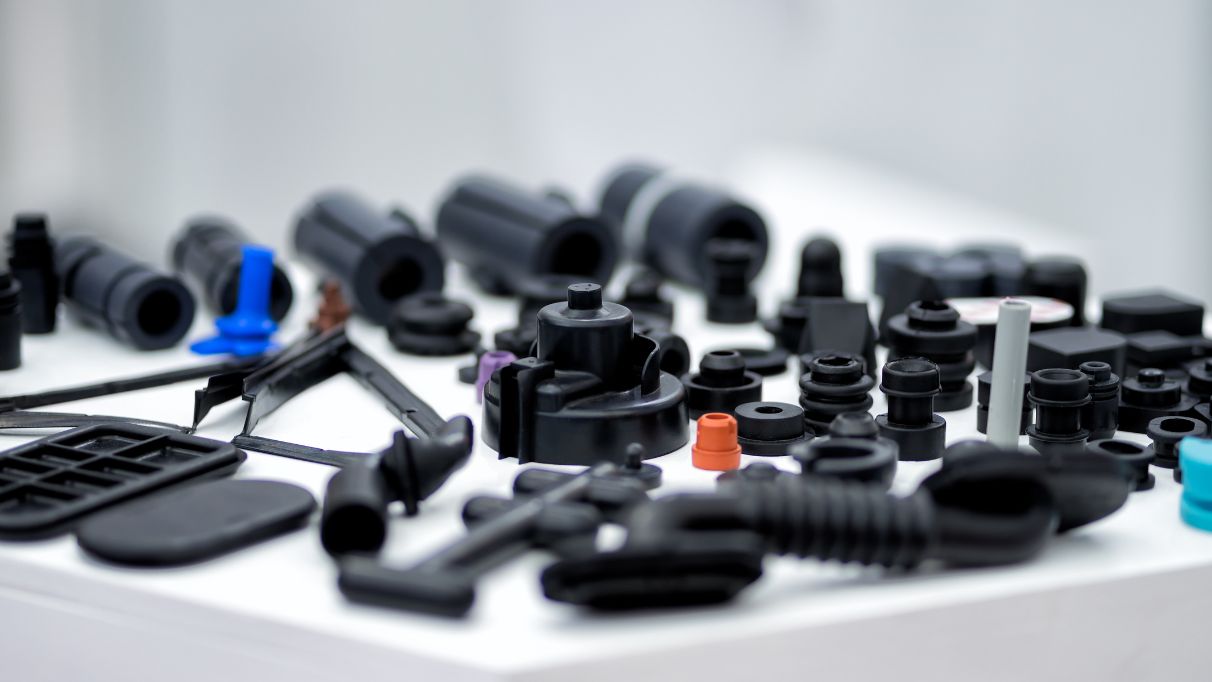
Kan sprøytestøpte deler tilpasses eller modifiseres for å møte unike industrielle behov?
Ja, sprøytestøpte deler kan tilpasses eller modifiseres for å møte unike industrielle behov. Sprøytestøpeprosessen tilbyr fleksibilitet og allsidighet, noe som muliggjør produksjon av svært tilpassede deler med spesifikke designkrav. Her er en detaljert forklaring på hvordan sprøytestøpte deler kan tilpasses eller modifiseres:
Designtilpasning:
Utformingen av en sprøytestøpt del kan skreddersys for å møte unike industrielle behov. Tilpasning av design innebærer å endre delens geometri, funksjoner og dimensjoner for å oppnå spesifikke funksjonskrav. Dette kan inkludere å legge til eller fjerne funksjoner, endre veggtykkelser, innlemme underskjæringer eller gjenger, og optimalisere delen for montering eller integrering med andre komponenter. Datamaskinassistert design (CAD)-verktøy og ingeniørekspertise brukes til å lage tilpassede design som imøtekommer de spesifikke industrielle behovene.
Materialvalg:
Materialvalget for sprøytestøpte deler kan tilpasses basert på de unike industrielle kravene. Ulike materialer har forskjellige egenskaper, som styrke, stivhet, kjemisk motstand og termisk stabilitet. Ved å velge det mest passende materialet kan delens ytelse og funksjonalitet optimaliseres for den spesifikke applikasjonen. Materialtilpasning sikrer at den sprøytestøpte delen tåler miljøforhold, driftsbelastninger og kjemiske eksponeringer forbundet med den industrielle applikasjonen.
Overflatebehandlinger:
Overflatebehandlingen på sprøytestøpte deler kan tilpasses for å møte spesifikke industrielle behov. Overflatebehandlinger kan variere fra glatte og polerte til teksturerte eller mønstrede, avhengig av ønsket estetisk appell, funksjonelle krav eller hvor lett det er å gripe. Tilpassede overflatebehandlinger kan forbedre delens utseende, gi ekstra beskyttelse mot slitasje eller korrosjon, eller muliggjøre spesifikk interaksjon med andre komponenter eller utstyr.
Farge og utseende:
Sprøytestøpte deler kan tilpasses når det gjelder farge og utseende. Fargestoffer kan tilsettes materialet under støpeprosessen for å oppnå spesifikke nyanser eller fargekombinasjoner. Dette tilpasningsalternativet er spesielt nyttig når det kreves merkevarebygging, produktdifferensiering eller visuell identifikasjon. I tillegg kan overflateteksturer, mønstre eller spesialeffekter innlemmes i formdesignet for å skape unike utseender eller visuelle effekter.
Sekundære operasjoner:
Sprøytestøpte deler kan gjennomgå sekundære operasjoner for ytterligere å tilpasse eller modifisere dem i henhold til unike industrielle behov. Disse sekundære operasjonene kan omfatte etterstøpeprosesser som maskinering, boring, gjenging, sveising, varmebehandling eller påføring av belegg. Disse operasjonene muliggjør tillegg av spesifikke funksjoner eller funksjonaliteter som kanskje ikke er oppnåelige gjennom sprøytestøpeprosessen alene. Sekundære operasjoner gir fleksibilitet for tilpasning og muliggjør integrering av sprøytestøpte deler i komplekse sammenstillinger eller systemer.
Verktøymodifikasjoner:
Hvis det er nødvendig med modifikasjoner eller justeringer for en eksisterende sprøytestøpt del, kan verktøyet modifiseres eller omkonfigureres for å imøtekomme endringene. Verktøymodifikasjoner kan innebære endring av formdesign, hulromsinnsatser, portsystemer eller kjølekanaler. Dette muliggjør produksjon av modifiserte deler uten behov for å lage en helt ny form. Verktøymodifikasjoner gir kostnadseffektive alternativer for å tilpasse sprøytestøpte deler for å møte utviklende industrielle behov.
Prototyping og iterativ utvikling:
Sprøytestøping muliggjør rask prototyping og iterativ utvikling av deler. Ved å bruke 3D-printing eller mykt verktøy kan prototypeformer lages for å produsere små mengder tilpassede deler for testing, validering og forbedring. Denne iterative utviklingsprosessen gjør det mulig å gjøre modifikasjoner og forbedringer basert på tilbakemeldinger fra den virkelige verden, noe som sikrer at de endelige sprøytestøpte delene effektivt oppfyller de unike industrielle behovene.
Samlet sett kan sprøytestøpte deler tilpasses eller modifiseres for å møte unike industrielle behov gjennom designtilpasning, materialvalg, overflatebehandlinger, farge- og utseendealternativer, sekundære operasjoner, verktøymodifikasjoner og iterativ utvikling. Fleksibiliteten og allsidigheten til sprøytestøpeprosessen gjør den til en verdifull produksjonsmetode for å lage svært tilpassede deler som dekker spesifikke industrielle krav.
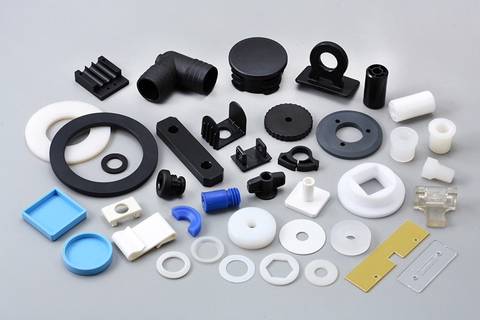
Can you describe the various post-molding processes, such as assembly or secondary operations, for injection molded parts?
Post-molding processes play a crucial role in the production of injection molded parts. These processes include assembly and secondary operations that are performed after the initial molding stage. Here’s a detailed explanation of the various post-molding processes for injection molded parts:
1. Assembly:
Assembly involves joining multiple injection molded parts together to create a finished product or sub-assembly. The assembly process can include various techniques such as mechanical fastening (screws, clips, or snaps), adhesive bonding, ultrasonic welding, heat staking, or solvent welding. Assembly ensures that the individual molded parts are securely combined to achieve the desired functionality and structural integrity of the final product.
2. Surface Finishing:
Surface finishing processes are performed to enhance the appearance, texture, and functionality of injection molded parts. Common surface finishing techniques include painting, printing (such as pad printing or screen printing), hot stamping, laser etching, or applying specialized coatings. These processes can add decorative features, branding elements, or improve the surface properties of the parts, such as scratch resistance or UV protection.
3. Machining or Trimming:
In some cases, injection molded parts may require additional machining or trimming to achieve the desired final dimensions or remove excess material. This can involve processes such as CNC milling, drilling, reaming, or turning. Machining or trimming is often necessary when tight tolerances, specific geometries, or critical functional features cannot be achieved solely through the injection molding process.
4. Welding or Joining:
Welding or joining processes are used to fuse or bond injection molded parts together. Common welding techniques for plastic parts include ultrasonic welding, hot plate welding, vibration welding, or laser welding. These processes create strong and reliable joints between the molded parts, ensuring structural integrity and functionality in the final product.
5. Insertion of Inserts:
Insertion involves placing metal or plastic inserts into the mold cavity before the injection molding process. These inserts can provide additional strength, reinforce threaded connections, or serve as mounting points for other components. Inserts can be placed manually or using automated equipment, and they become permanently embedded in the molded parts during the molding process.
6. Overmolding or Two-Shot Molding:
Overmolding or two-shot molding processes allow for the creation of injection molded parts with multiple layers or materials. In overmolding, a second material is molded over a pre-existing substrate, providing enhanced functionality, aesthetics, or grip. Two-shot molding involves injecting two different materials into different sections of the mold to create a single part with multiple colors or materials. These processes enable the integration of multiple materials or components into a single injection molded part.
7. Deflashing or Deburring:
Deflashing or deburring processes involve removing excess flash or burrs that may be present on the molded parts after the injection molding process. Flash refers to the excess material that extends beyond the parting line of the mold, while burrs are small protrusions or rough edges caused by the mold features. Deflashing or deburring ensures that the molded parts have smooth edges and surfaces, improving their appearance, functionality, and safety.
8. Inspection and Quality Control:
Inspection and quality control processes are performed to ensure that the injection molded parts meet the required specifications and quality standards. This can involve visual inspection, dimensional measurement, functional testing, or other specialized testing methods. Inspection and quality control processes help identify any defects, inconsistencies, or deviations that may require rework or rejection of the parts, ensuring that only high-quality parts are used in the final product or assembly.
9. Packaging and Labeling:
Once the post-molding processes are complete, the injection molded parts are typically packaged and labeled for storage, transportation, or distribution. Packaging can include individual part packaging, bulk packaging, or custom packaging based on specific requirements. Labeling may involve adding product identification, barcodes, or instructions for proper handling or usage.
These post-molding processes are vital in achieving the desired functionality, appearance, and quality of injection molded parts. They enable the integration of multiple components, surface finishing, dimensional accuracy, and assembly of the final products or sub-assemblies.
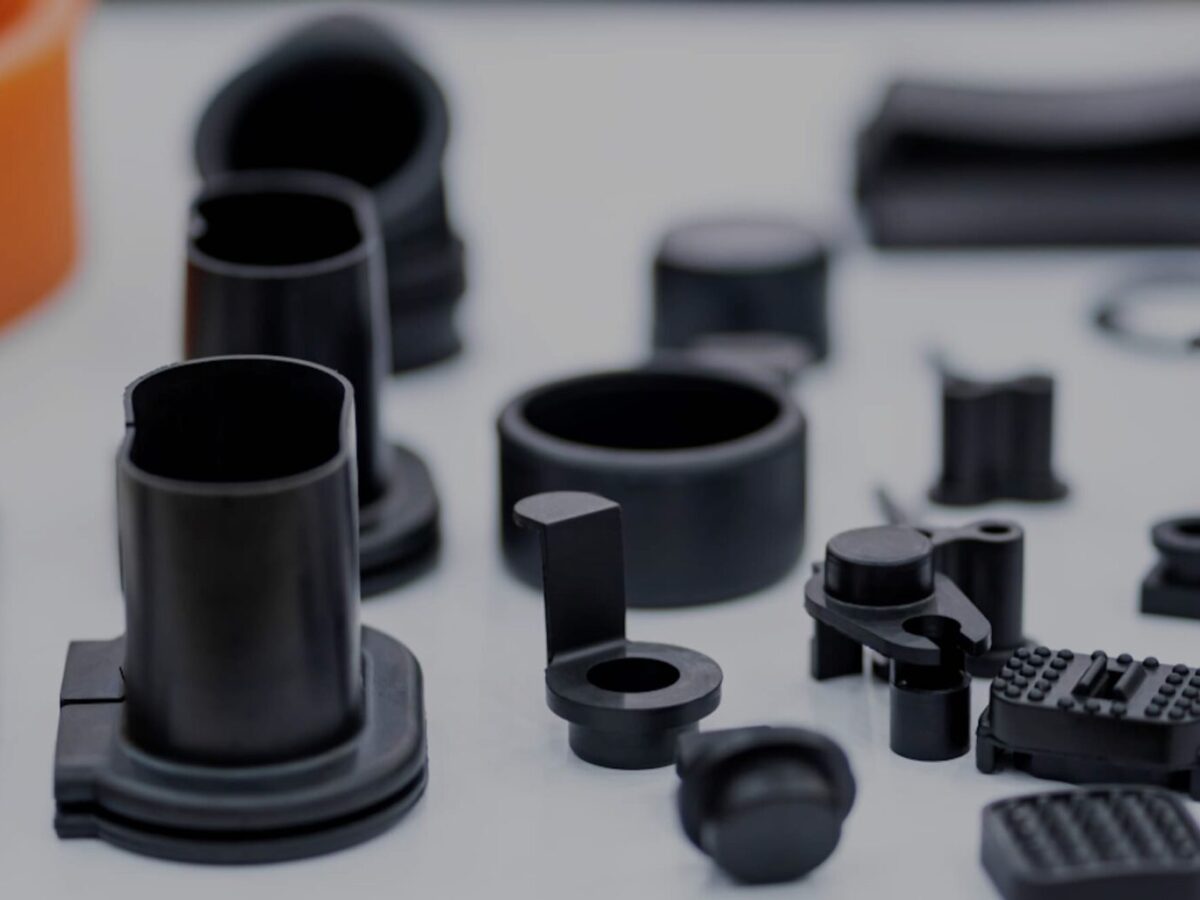
Hva er sprøytestøpte deler, og hvordan produseres de?
Sprøytestøpte deler er komponenter eller produkter som produseres gjennom sprøytestøping. Sprøytestøping er en mye brukt produksjonsteknikk for å lage plastdeler med høy presisjon, kompleksitet og effektivitet. Her er en detaljert forklaring av sprøytestøpte deler og prosessen med å produsere dem:
Sprøytestøpingsprosess:
Sprøytestøpeprosessen involverer følgende trinn:
1. Formdesign:
Det første trinnet i produksjon av sprøytestøpte deler er å designe formen. Formen er et spesiallaget verktøy som definerer formen og egenskapene til den ferdige delen. Den er vanligvis laget av stål eller aluminium og består av to halvdeler: hulrommet og kjernen. Formdesignet tar hensyn til faktorer som delgeometri, materialvalg, kjølekrav og utkastningsmekanisme.
2. Materialvalg:
Neste trinn er å velge riktig materiale for sprøytestøpeprosessen. Termoplastiske polymerer brukes ofte på grunn av deres evne til å smelte og størkne gjentatte ganger uten betydelig nedbrytning. Materialvalget avhenger av de ønskede egenskapene til den ferdige delen, for eksempel styrke, fleksibilitet, gjennomsiktighet eller kjemisk motstand.
3. Smelting og injeksjon:
I sprøytestøpemaskinen smeltes det valgte termoplastmaterialet og bringes til en smeltet tilstand. Det smeltede materialet, kalt smelten, sprøytes deretter inn i formen under høyt trykk. Injeksjonen utføres gjennom en dyse og et løpesystem som leverer det smeltede materialet til formhulrommet.
4. Avkjøling:
Etter at det smeltede materialet er injisert i formen, begynner det å avkjøles og størkne. Avkjøling er en kritisk fase i sprøytestøpeprosessen, da den bestemmer den ferdige delens dimensjonsnøyaktighet, styrke og andre egenskaper. Formen er utformet med kjølekanaler eller innsatser for å legge til rette for effektiv og jevn avkjøling av delen. Avkjølingstiden kan variere avhengig av faktorer som deltykkelse, materialegenskaper og formdesign.
5. Åpning og utkasting av formen:
Når det injiserte materialet er tilstrekkelig avkjølt og størknet, åpnes formen og skiller de to halvdelene. Utstøterpinner eller andre mekanismer brukes til å skyve eller frigjøre delen fra formhulrommet. Utstøtingssystemet må være nøye utformet for å unngå å skade delen under utstøtingsprosessen.
6. Etterbehandling:
Etter utstøting kan den sprøytestøpte delen gjennomgå ytterligere etterbehandlingsprosesser, som å trimme overflødig materiale, fjerne innløp eller utløpere, og påføre overflatebehandlinger eller teksturer. Disse prosessene bidrar til å oppnå ønsket endelig utseende og funksjonalitet til delen.
Fordeler med sprøytestøpte deler:
Sprøytestøpte deler tilbyr flere fordeler:
1. Høy presisjon og kompleksitet:
Sprøytestøping muliggjør produksjon av deler med høy presisjon og intrikate detaljer. Formene kan produsere komplekse former, fine egenskaper og presise dimensjoner, noe som muliggjør produksjon av deler med små toleranser.
2. Kostnadseffektiv masseproduksjon:
Sprøytestøping er en svært effektiv prosess som er egnet for storskalaproduksjon. Når formen er laget, kan produksjonsprosessen automatiseres, noe som resulterer i rask og kostnadseffektiv produksjon av identiske deler. De høye produksjonsvolumene bidrar til å redusere enhetskostnadene.
3. Materialets allsidighet:
Sprøytestøping støtter et bredt spekter av termoplastmaterialer, noe som gir allsidig materialvalg basert på de ønskede egenskapene til den ferdige delen. Ulike materialer kan brukes for å oppnå spesifikke egenskaper som styrke, fleksibilitet, varmebestandighet eller kjemisk resistens.
4. Styrke og holdbarhet:
Sprøytestøpte deler kan vise utmerket styrke og holdbarhet. Støpeprosessen sikrer at materialet er jevnt fordelt, noe som resulterer i konsistente mekaniske egenskaper i hele delen. Dette gjør sprøytestøpte deler egnet for ulike bruksområder som krever strukturell integritet og lang levetid.
5. Minimal etterbehandling:
Sprøytestøpte deler krever ofte minimal etterbehandling. Den høye presisjonen og kvaliteten som oppnås under støpeprosessen reduserer behovet for omfattende ekstra maskinering eller etterbehandling, noe som sparer tid og kostnader.
6. Designfleksibilitet:
Med sprøytestøping har designere betydelig fleksibilitet i deldesign. Prosessen kan imøtekomme komplekse geometrier, underskjæringer, tynne vegger og andre designfunksjoner som kan være utfordrende eller kostbare med andre produksjonsmetoder. Denne fleksibiliteten muliggjør innovasjon og optimalisering av delfunksjonalitet.
Kort sagt er sprøytestøpte deler komponenter eller produkter produsert gjennom sprøytestøpeprosessen. Denne prosessen innebærer å designe en form, velge riktig materiale, smelte og injisere materialet i formen, avkjøle og størkne delen, åpne formen og kaste ut delen, og anvende etterbehandlingsprosesser etter behov. Sprøytestøpte deler tilbyr fordeler som høy presisjon, kompleksitet, kostnadseffektiv masseproduksjon, materialallsidighet, styrke og holdbarhet, minimal etterbehandling og designfleksibilitet. Disse faktorene bidrar til den utbredte bruken av sprøytestøping i ulike bransjer for å produsere plastdeler av høy kvalitet.
editor by CX 2023-12-10

























