
Описание продукта
Добро пожаловать на сайт Visit US.
Добро пожаловать! Отправляйте запросы для получения быстрого предложения.
Что касается полиуретановых уплотнительных колец, мы можем изготовить их любого размера в соответствии с вашими требованиями.
Возможно изготовление как стандартных, так и нестандартных размеров.
Цвет может быть подобран в соответствии с вашими пожеланиями.
Твердость может составлять от 60 до 90 ША.
Срок службы полиуретановых уплотнительных колец в 5-10 раз больше, чем у резиновых.
Преимущества:
Высокая производительность в условиях высокого давления.
Комплект с низкой степенью сжатия.
Длительный срок службы.
Условия эксплуатации:
Давление: ≤ 50 МПа
Температура: от -30 до +100°C
Скорость: ≤ 1 м/с
Материал:
Материал: CPU/TPU/MPU/PU
Твердость: от 60 до 95 по Шору А.
Цвет: любой цвет согласно номеру цвета Pantone.
Наша фабрика специализируется на производстве формованных резиновых прокладок и кольцевых уплотнений для удовлетворения различных требований. Большинство наших резиновых деталей изготавливаются на заказ по чертежам, образцам или описаниям. Благодаря полному комплекту современного производственного и испытательного оборудования мы можем производить идеальные уплотнения и прокладки, широко используемые в различных отраслях, таких как машиностроение, автомобилестроение, нефтедобыча, судостроение, медицина, электроника, химическая промышленность, антистатическая обработка, огнезащита, пищевая промышленность и другие.
| Он Апреимуществос и Пнедвижимость | |
| 1. | Функция сверхгерметизации и антивибрации |
| 2. | Высококачественные резиновые материалы с высокой эластичностью, теплоизоляцией, водонепроницаемостью, отличной износостойкостью, устойчивостью к старению, высоким/низким температурам, коррозионной стойкостью и пылезащитой и т.д. |
| 3. | Защита окружающей среды и нетоксичность. Сертификаты SGS, CE, RoSH, REACH и TS16949 |
| 4. | Завод, обеспечивающий безопасность и стабильность. |
| 5. | OEM и ODM приветствуются. |
| 6. | Резиновые материалы сертифицированы официальными органами и выпускаются известными брендами. |
| 7. | Быстрая доставка. Есть в наличии или готово к быстрой доставке. |
Различные материалы, используемые для изготовления резиновых уплотнений и прокладок, обладают разными свойствами и применяются в различных ситуациях.
| Сырье | Твердость | Цвет | Температура | Преимущество | Использовать |
| Нитриловая резина (Буна-Н/НБР) |
от 40 до 90 ША | Черный, Белый, Синий, Зелёный, Желтый и т. д. |
от -30 до 120ºC | Превосходная масло- и водостойкость. Дешевле |
Ситуация с нефтью и водой |
| Гидрогенат нитрила ХНБР |
от 40 до 90 ША | Черный | от -50 до 150ºC | Превосходная масло- и водостойкость. Холодовая реанимация |
Ситуация с устойчивостью к низким температурам |
| силиконовая резина ВМК |
от 30 до 90 ША | Черный, прозрачный, Белый, красный, Жёлтый, Синий |
от -60 до 220ºC | Высокая термо- и морозостойкость, устойчивость к смазочным маслам. Водостойкость. |
Ситуация в сфере продовольствия и медицины |
| Этиленпропиленовый каучук EPDM |
от 40 до 90 ША | Черный, серый | от -50 до 150ºC | Превосходная устойчивость к озону и старению. Термо- и морозостойкость. Сопротивление пара |
Озон, водонепроницаемая ситуация |
| Фтористый каучук ФКМ, ФПМ |
от 50 до 90 ША | Черный, взрослый Зеленый |
от -20 до 250ºC | Отличное масло, тепло, Устойчивость к кислотам и щелочам |
Маслостойкость и химическая стойкость Ситуация |
| Неопреновая резина КР |
от 60 до 90 ША | Черный | от -40 до 120ºC | Отличная механическая прочность$ Устойчивость к усталости |
|
| Фторированный силиконовый каучук ФЛС |
от 60 до 90 ША | Черный | от -50 до 200ºC | Превосходная термо- и морозостойкость. Масло- и химическая стойкость |
Все ситуации |
| Преимуществос нашей компании | |
| 1. | Суперсовременная производственная линия с передовым производственным и испытательным оборудованием. |
| 2. | Конкурентные цены, высокое качество и быстрая доставка от наших профессиональных инженеров. |
| 3. | Инструментальный отдел разрабатывает точные инструменты в соответствии с вашими чертежами или образцами. Это позволяет поставлять качественные образцы и товары идеальных размеров. |
| 4. | Все сырьевые материалы прошли сертификацию качества от известных поставщиков. |
| 5. | У нас есть специальный отдел контроля, который следит за всем процессом, включая изготовление оснастки, подготовку сырья, изготовление образцов, серийное производство, упаковку и отгрузку и т.д. |
| 6. | OEM и ODM приветствуются. |
| Упаковка и отгрузка | |
| 1. | 100 или 200 штук упаковываются в полиэтиленовые пакеты, затем определенное количество помещается в картонную коробку. |
| 2. | В каждую картонную коробку был вложен упаковочный лист с подробным описанием содержимого. |
| 3. | На один поддон без фумигации помещают 8 комплектов или определенное количество картонных коробок, затем обматывают полиэтиленовой пленкой. |
| 4. | У нас есть собственный экспедитор с богатым опытом в организации доставки, что позволяет оптимизировать наиболее экономичные и быстрые способы перевозки, включая морские, воздушные или экспресс-доставку и т.д. |
1. В: В чём преимущество нашей продукции?
А: Наша основная продукция — это изготовленные на заказ резиновые уплотнения, резиновые прокладки, полиуретановые уплотнения и т.д.
2. В: Каков наш основной ассортимент продукции?
А: Компания CHINAMFG специализируется на изготовлении резиновых уплотнений любых размеров и форм, включая стандартные и нестандартные размеры, такие как уплотнительные кольца, сальники, гидравлические уплотнения, плоские прокладки, уплотнения и прокладки, изготовленные по индивидуальному заказу и т. д.
3. В: Какие виды материалов мы можем производить?
А: NBR, FKM, силикон, EPDM, HNBR, CR, PEEK, PTFE, PU, FFKM, ACM и Aflas и др.
4. В: Какую информацию нам необходимо знать для вашего предложения?
А: Название изделия с указанием типа, материала, размеров (или чертежа) и количества.
5. В: Какова упаковка товара?
А: Товары с наклеенной этикеткой обычно упаковываются в полипропиленовый пакет внутри и картонную коробку снаружи.
Возможна индивидуальная упаковка в соответствии с требованиями заказчика.
6. В: Какие способы оплаты мы можем предложить?
А: T/T, L/C, Western Union и т.д.
7. В: Какой способ доставки мы можем предложить?
А: Небольшие посылки могут быть отправлены такими службами, как DHL, TNT, UPS, FedEx, SF или Aramex и др.
Для крупных заказов возможна доставка морским или воздушным транспортом.
/* 10 марта 2571 г., 17:59:20 */!function(){function s(e,r){var a,o={};try{e&&e.split(“,”).forEach(function(e,t){e&&(a=e.match(/(.*?):(.*)$/))&&1
| Материал: | ПУ |
|---|---|
| Приложение: | Цилиндр |
| Тип: | Стационарная пломба |
| Производительность: | Температура |
| Форма: | Уплотнительное кольцо |
| Стандарт: | Стандартный, нестандартный |
| Образцы: |
US$ 0.1/штука
1 штука (минимальный заказ) | |
|---|
| Настройка: |
Доступный
|
|
|---|
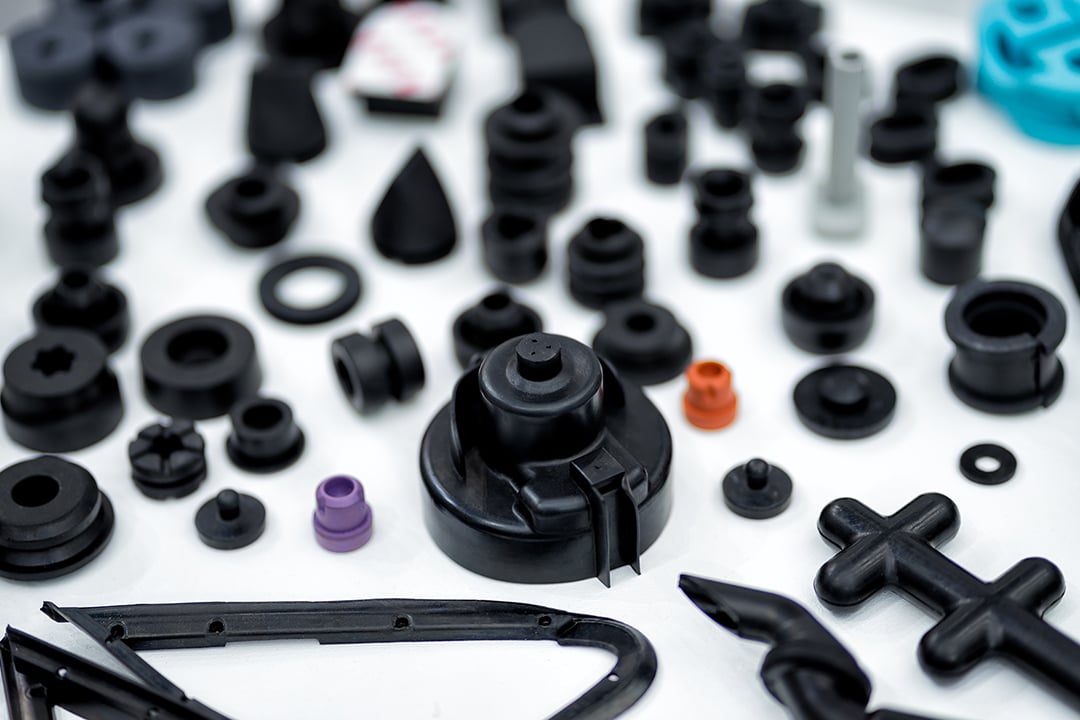
Какие факторы влияют на проектирование и изготовление оснастки для деталей, изготовленных методом литья под давлением, для конкретных областей применения?
На проектирование и изготовление оснастки для деталей, изготовленных методом литья под давлением, в конкретных областях применения играет решающую роль ряд факторов. Ниже перечислены ключевые факторы, которые необходимо учитывать:
1. Требования к функциональности и производительности:
Предполагаемые функциональные и эксплуатационные требования к детали оказывают существенное влияние на ее конструкцию и оснастку. К важнейшим факторам относятся прочность, долговечность, точность размеров, химическая стойкость и термостойкость. Конструкция детали должна быть оптимизирована для соответствия этим требованиям, обеспечивая при этом надлежащую функциональность и производительность в предполагаемом применении.
2. Выбор материалов:
Выбор материала для литья под давлением зависит от конкретного применения и его требований. Различные материалы обладают разными свойствами, такими как прочность, гибкость, термостойкость, химическая стойкость и электропроводность. Выбор материала влияет на проектирование и изготовление оснастки, поскольку геометрия и структура детали должны соответствовать свойствам выбранного материала.
3. Сложность и геометрия деталей:
Сложность и геометрия детали существенно влияют на ее конструкцию и оснастку. Сложные детали со сложными элементами, подрезами, тонкими стенками или различной толщиной могут потребовать специализированной оснастки и конструкции пресс-форм. Геометрию детали необходимо тщательно учитывать для обеспечения надлежащего заполнения пресс-формы, охлаждения, извлечения и стабильности размеров в процессе литья под давлением.
4. Производственные затраты и эффективность:
При проектировании и изготовлении оснастки для деталей, изготовленных методом литья под давлением, также учитываются производственные затраты и эффективность. Конструктивные решения, позволяющие сократить расход материала, минимизировать время цикла и оптимизировать использование литьевой машины, могут помочь снизить производственные издержки. Эффективные конструкции оснастки, такие как многогнездные или групповые пресс-формы, могут повысить производительность и снизить себестоимость одной детали.
5. Формовочная способность и конструкция пресс-формы:
Формовочная способность детали, включая такие факторы, как углы уклона, толщина стенок и расположение литников, влияет на конструкцию пресс-формы. Деталь должна быть спроектирована таким образом, чтобы обеспечить надлежащий поток расплавленного пластика во время впрыска, равномерное охлаждение и легкое извлечение детали. Конструкция оснастки, например, количество полостей, конструкция литников и система охлаждения, зависит от требований к формовочной способности детали.
6. Нормативно-правовые и отраслевые стандарты:
В конкретных областях применения, особенно в таких отраслях, как автомобильная, аэрокосмическая и медицинская, могут действовать нормативные и отраслевые стандарты, влияющие на проектирование и выбор оснастки. Соблюдение этих стандартов в отношении материалов, размеров, требований к безопасности и производительности имеет важное значение и может повлиять на выбор проектных решений и технических характеристик оснастки.
7. Сборка и интеграция:
Если деталь, изготовленная методом литья под давлением, должна быть собрана или интегрирована с другими компонентами или системами, при проектировании и изготовлении оснастки необходимо учитывать процесс сборки и требования. Для обеспечения эффективной сборки и интеграции в конструкцию детали могут быть включены такие элементы, как защелкивающиеся соединения, механизмы блокировки или специальные сопрягаемые поверхности.
8. Эстетика и брендинг:
В сфере потребительских товаров и некоторых отраслях промышленности эстетический вид и брендинг детали могут иметь решающее значение. Такие аспекты дизайна, как качество поверхности, текстура, цвет, а также наличие логотипов или элементов брендинга, могут быть важными факторами, влияющими на решения в области проектирования и изготовления оснастки.
В целом, на проектирование и изготовление оснастки для деталей, полученных методом литья под давлением, в зависимости от конкретных областей применения влияют функциональные требования, характеристики материалов, сложность детали, себестоимость и эффективность производства, формуемость, нормативные стандарты, требования к сборке и эстетические факторы. Для достижения оптимального дизайна детали и успешного производства методом литья под давлением крайне важно тщательно учитывать эти факторы.
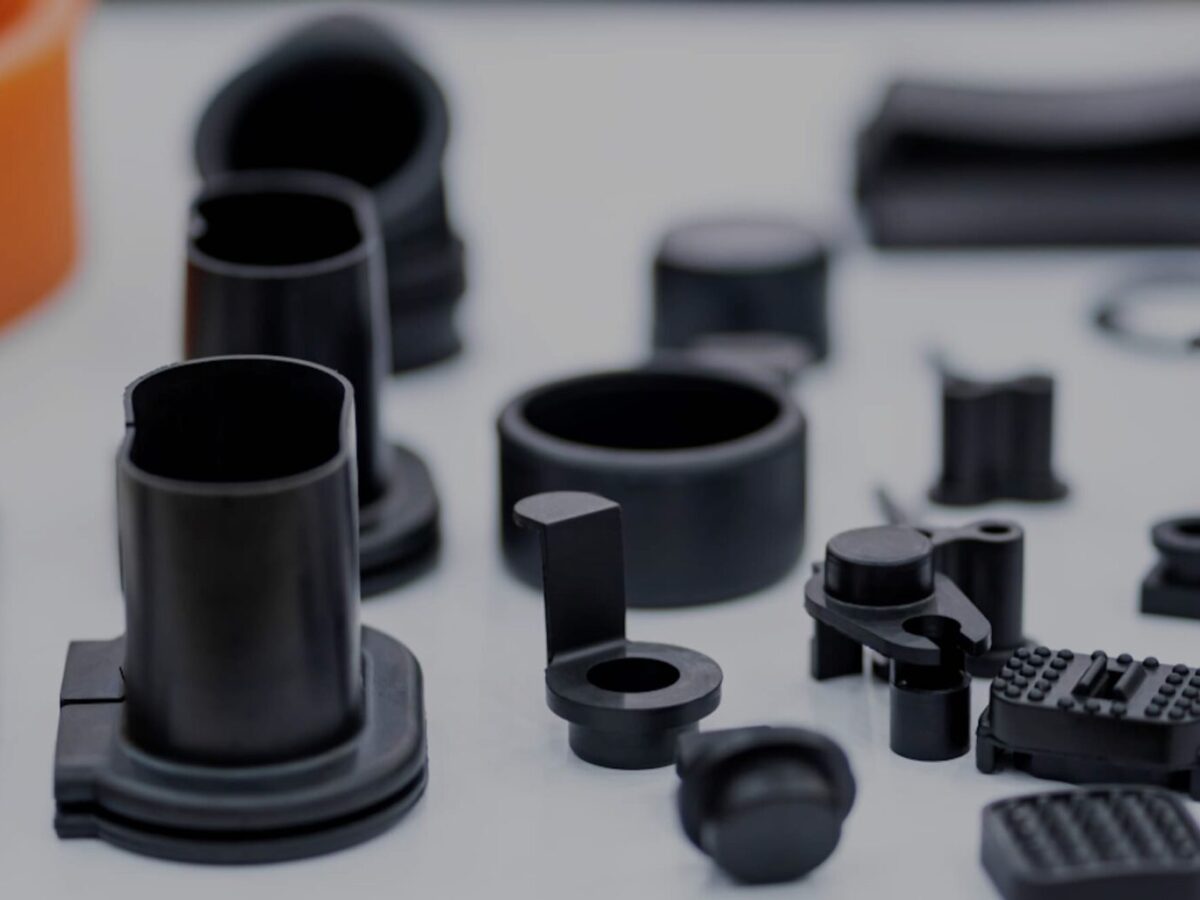
Каким образом детали, изготовленные методом литья под давлением, повышают общую эффективность и функциональность продукции и оборудования?
Детали, изготовленные методом литья под давлением, играют решающую роль в повышении общей эффективности и функциональности продукции и оборудования. Они обладают многочисленными преимуществами, что делает их предпочтительным выбором в различных отраслях промышленности. Ниже приведено подробное объяснение того, как детали, изготовленные методом литья под давлением, способствуют повышению эффективности и функциональности:
1. Гибкость проектирования:
Литье под давлением позволяет создавать сложные и замысловатые конструкции деталей, которые могут быть адаптированы под конкретные требования. Гибкость конструкции позволяет интегрировать множество элементов, таких как подрезы, резьба, шарниры и защелки, в одну отлитую деталь. Эта универсальность повышает функциональность изделия или оборудования, позволяя создавать детали, точно соответствующие их назначению.
2. Высокая точность и воспроизводимость:
Литье под давлением обеспечивает превосходную точность размеров и повторяемость, гарантируя стабильное качество деталей на протяжении всего производственного процесса. Использование прецизионных пресс-форм и передовых технологий литья позволяет производить детали с жесткими допусками и сложной геометрией. Эта высокая точность и воспроизводимость повышают эффективность продукции и оборудования, обеспечивая правильную посадку, выравнивание и функциональность отлитых деталей.
3. Экономически эффективное массовое производство:
Литье под давлением — это высокоэффективный и экономичный метод массового производства. После создания пресс-форм процесс литья под давлением позволяет быстро производить большое количество идентичных деталей за короткий цикл. Возможность производства деталей в больших объемах оптимизирует производственный процесс, снижает трудозатраты и обеспечивает стабильное качество деталей. Эта экономичность способствует общей эффективности и позволяет производить доступную по цене продукцию и оборудование.
4. Выбор материалов:
Литье под давлением предлагает широкий выбор материалов, включая конструкционные термопласты, эластомеры и даже некоторые металлические сплавы. Возможность выбора из различных материалов с разными свойствами позволяет производителям подобрать наиболее подходящий материал для каждого конкретного применения. Правильный выбор материала повышает функциональность изделия или оборудования, обеспечивая необходимые механические, термические и химические свойства для оптимальной производительности.
5. Структурная целостность и долговечность:
Детали, изготовленные методом литья под давлением, известны своей превосходной структурной целостностью и долговечностью. Процесс литья обеспечивает равномерное распределение материала, в результате чего получаются детали с постоянной прочностью и надежностью. Устранение слабых мест, таких как швы или соединения, повышает общую структурную целостность изделия или оборудования. Кроме того, детали, изготовленные методом литья под давлением, устойчивы к ударам, износу и воздействию окружающей среды, что обеспечивает длительную функциональность в сложных условиях эксплуатации.
6. Интеграция функций:
Литье под давлением позволяет интегрировать множество элементов в единую деталь. Это исключает необходимость сборки или дополнительных компонентов, упрощая производственный процесс и сокращая время и затраты на производство. Интеграция таких элементов, как шарниры, крепежные детали или точки крепления, повышает общую эффективность и функциональность изделия или оборудования, обеспечивая удобные и оптимизированные решения.
7. Легкая конструкция:
Детали, изготовленные методом литья под давлением, могут производиться из легких материалов без ущерба для прочности и долговечности. Это особенно выгодно в отраслях, где снижение веса имеет решающее значение, таких как автомобильная, аэрокосмическая промышленность и производство бытовой электроники. Использование легких деталей, изготовленных методом литья под давлением, повышает энергоэффективность, снижает затраты на материалы и улучшает общую производительность и эффективность продукции и оборудования.
8. Равномерная обработка поверхности:
Литье под давлением позволяет получать детали с однородной и высококачественной поверхностью. Использование полированных или текстурированных пресс-форм обеспечивает гладкую, эстетичную поверхность отлитых деталей без необходимости дополнительных операций по финишной обработке. Такая однородная поверхность улучшает общую функциональность и внешний вид изделия или оборудования, способствуя положительному пользовательскому опыту.
9. Персонализация и брендинг:
Литье под давлением позволяет осуществлять индивидуализацию и брендирование, например, наносить логотипы, этикетки или текстуру поверхности непосредственно на отлитые детали. Такая индивидуализация повышает функциональность и конкурентоспособность продукции и оборудования, обеспечивая уникальную идентичность и укрепляя узнаваемость бренда.
В целом, детали, изготовленные методом литья под давлением, обладают многочисленными преимуществами, повышающими эффективность и функциональность продукции и оборудования. Гибкость конструкции, точность, экономичность, широкий выбор материалов, структурная целостность, малый вес и возможности индивидуальной настройки делают их предпочтительным выбором для широкого спектра применений в различных отраслях промышленности.
Что такое детали, изготовленные методом литья под давлением, и как они производятся?
Детали, изготовленные методом литья под давлением, — это компоненты или изделия, производимые с помощью процесса литья под давлением. Литье под давлением — широко используемая технология производства пластиковых деталей с высокой точностью, сложностью и эффективностью. Ниже приведено подробное объяснение деталей, изготовленных методом литья под давлением, и процесса их производства:
Процесс литья под давлением:
Процесс литья под давлением включает следующие этапы:
1. Конструкция пресс-формы:
Первым этапом в производстве деталей, изготовленных методом литья под давлением, является проектирование пресс-формы. Пресс-форма — это изготовленный на заказ инструмент, определяющий форму и характеристики конечной детали. Обычно она изготавливается из стали или алюминия и состоит из двух половин: полости и сердечника. При проектировании пресс-формы учитываются такие факторы, как геометрия детали, выбор материала, требования к охлаждению и механизм выталкивания.
2. Выбор материалов:
Следующий шаг — выбор подходящего материала для процесса литья под давлением. Термопластичные полимеры широко используются благодаря их способности многократно плавиться и затвердевать без существенного ухудшения свойств. Выбор материала зависит от желаемых свойств конечной детали, таких как прочность, гибкость, прозрачность или химическая стойкость.
3. Плавление и впрыскивание:
В литьевой машине выбранный термопластичный материал расплавляется и доводится до состояния расплава. Затем расплавленный материал, называемый расплавом, впрыскивается в пресс-форму под высоким давлением. Впрыск осуществляется через сопло и литниковую систему, которая подает расплавленный материал в полость пресс-формы.
4. Охлаждение:
После впрыскивания расплавленного материала в форму он начинает охлаждаться и затвердевать. Охлаждение является критически важным этапом процесса литья под давлением, поскольку оно определяет точность размеров, прочность и другие свойства конечной детали. Форма проектируется с охлаждающими каналами или вставками для обеспечения эффективного и равномерного охлаждения детали. Время охлаждения может варьироваться в зависимости от таких факторов, как толщина детали, свойства материала и конструкция формы.
5. Открытие пресс-формы и извлечение:
После того как впрыскиваемый материал достаточно остынет и затвердеет, форма открывается, разделяя две половины. Для выталкивания или извлечения детали из полости формы используются выталкивающие штифты или другие механизмы. Система выталкивания должна быть тщательно спроектирована, чтобы избежать повреждения детали в процессе извлечения.
6. Завершение:
После извлечения из формы, отлитая под давлением деталь может подвергаться дополнительным процессам финишной обработки, таким как обрезка излишков материала, удаление литников или каналов, а также нанесение поверхностной обработки или текстуры. Эти процессы помогают достичь желаемого конечного внешнего вида и функциональности детали.
Преимущества деталей, изготовленных методом литья под давлением:
Детали, изготовленные методом литья под давлением, обладают рядом преимуществ:
1. Высокая точность и сложность:
Литье под давлением позволяет создавать детали с высокой точностью и сложной детализацией. Пресс-формы позволяют изготавливать сложные формы, тонкие элементы и детали с точными размерами, что обеспечивает производство деталей с жесткими допусками.
2. Экономически эффективное массовое производство:
Литье под давлением — это высокоэффективный процесс, подходящий для крупномасштабного производства. После создания пресс-формы производственный процесс может быть автоматизирован, что приводит к быстрому и экономичному изготовлению идентичных деталей. Большие объемы производства помогают снизить себестоимость единицы продукции.
3. Универсальность материалов:
Литье под давлением позволяет использовать широкий спектр термопластичных материалов, обеспечивая универсальность в выборе материала в зависимости от желаемых характеристик конечной детали. Для достижения определенных свойств, таких как прочность, гибкость, термостойкость или химическая стойкость, можно использовать различные материалы.
4. Прочность и долговечность:
Детали, изготовленные методом литья под давлением, обладают превосходной прочностью и долговечностью. Процесс литья обеспечивает равномерное распределение материала, что приводит к стабильным механическим свойствам по всей детали. Это делает детали, изготовленные методом литья под давлением, подходящими для различных применений, требующих структурной целостности и долговечности.
5. Минимальная постобработка:
Детали, изготовленные методом литья под давлением, часто требуют минимальной постобработки. Высокая точность и качество, достигаемые в процессе литья, снижают необходимость в обширной дополнительной механической обработке или финишной отделке, что позволяет экономить время и средства.
6. Гибкость проектирования:
Литье под давлением предоставляет конструкторам значительную гибкость в проектировании деталей. Этот процесс позволяет создавать сложные геометрические формы, подрезы, тонкие стенки и другие конструктивные особенности, которые могут быть сложными или дорогостоящими при использовании других методов производства. Такая гибкость позволяет внедрять инновации и оптимизировать функциональность деталей.
Вкратце, детали, изготовленные методом литья под давлением, — это компоненты или изделия, производимые с помощью процесса литья под давлением. Этот процесс включает в себя проектирование пресс-формы, выбор подходящего материала, плавление и впрыскивание материала в пресс-форму, охлаждение и затвердевание детали, открытие пресс-формы и извлечение детали, а также нанесение необходимых финишных покрытий. Детали, изготовленные методом литья под давлением, обладают такими преимуществами, как высокая точность, сложность, экономичность массового производства, универсальность материалов, прочность и долговечность, минимальная постобработка и гибкость конструкции. Эти факторы способствуют широкому использованию литья под давлением в различных отраслях промышленности для производства высококачественных пластиковых деталей.
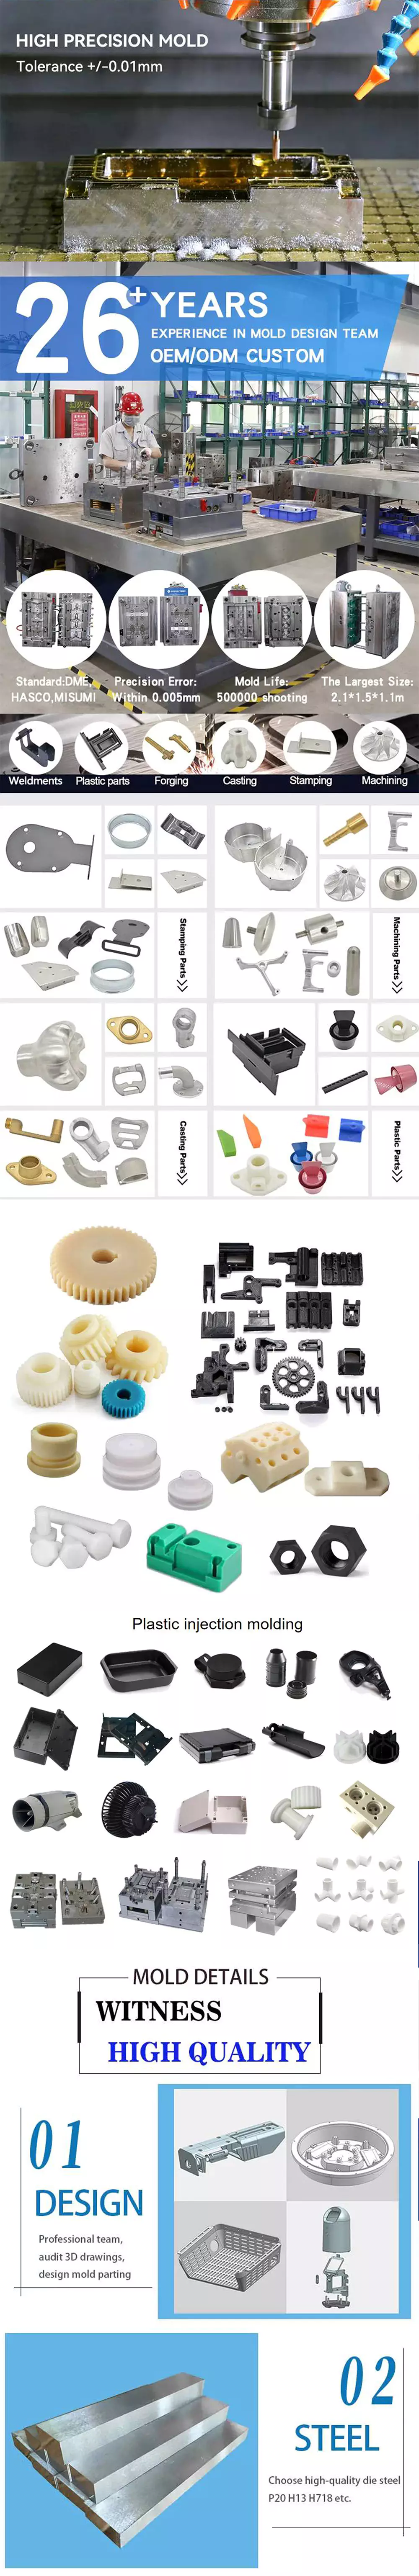
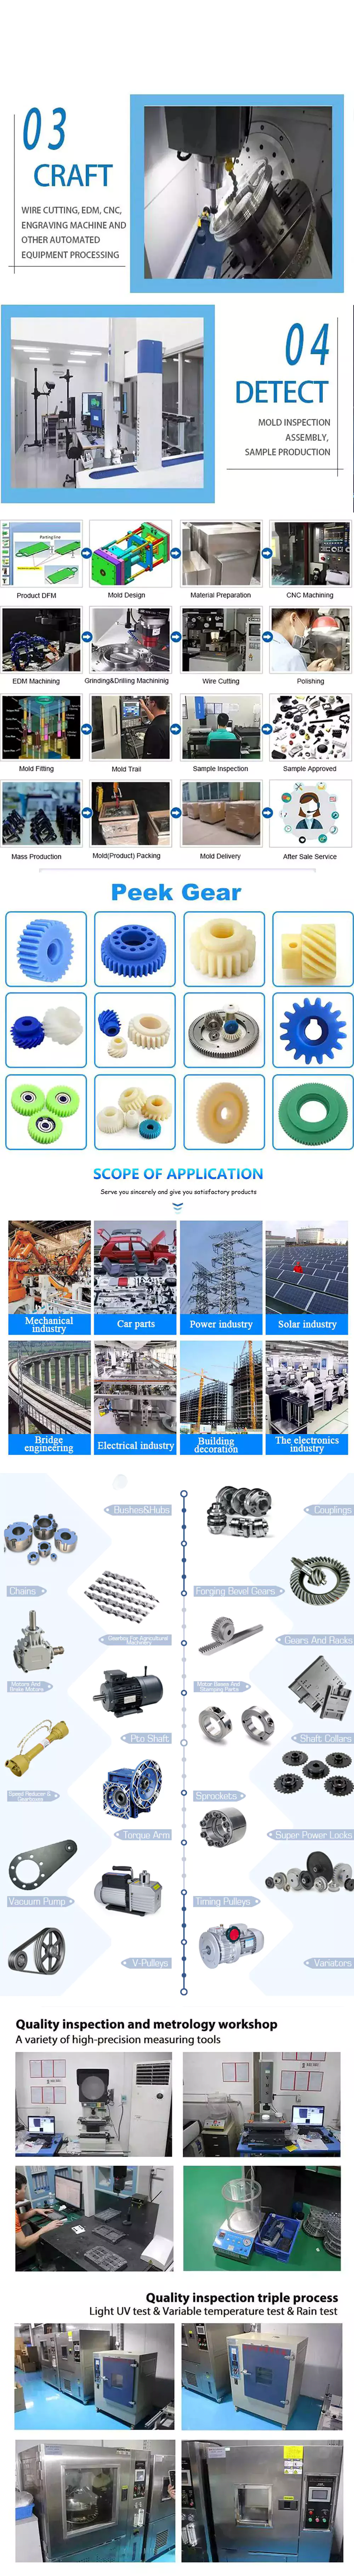
Редактор: CX, 11.02.2024

























