
Ürün Açıklaması
Ürün Parametreleri
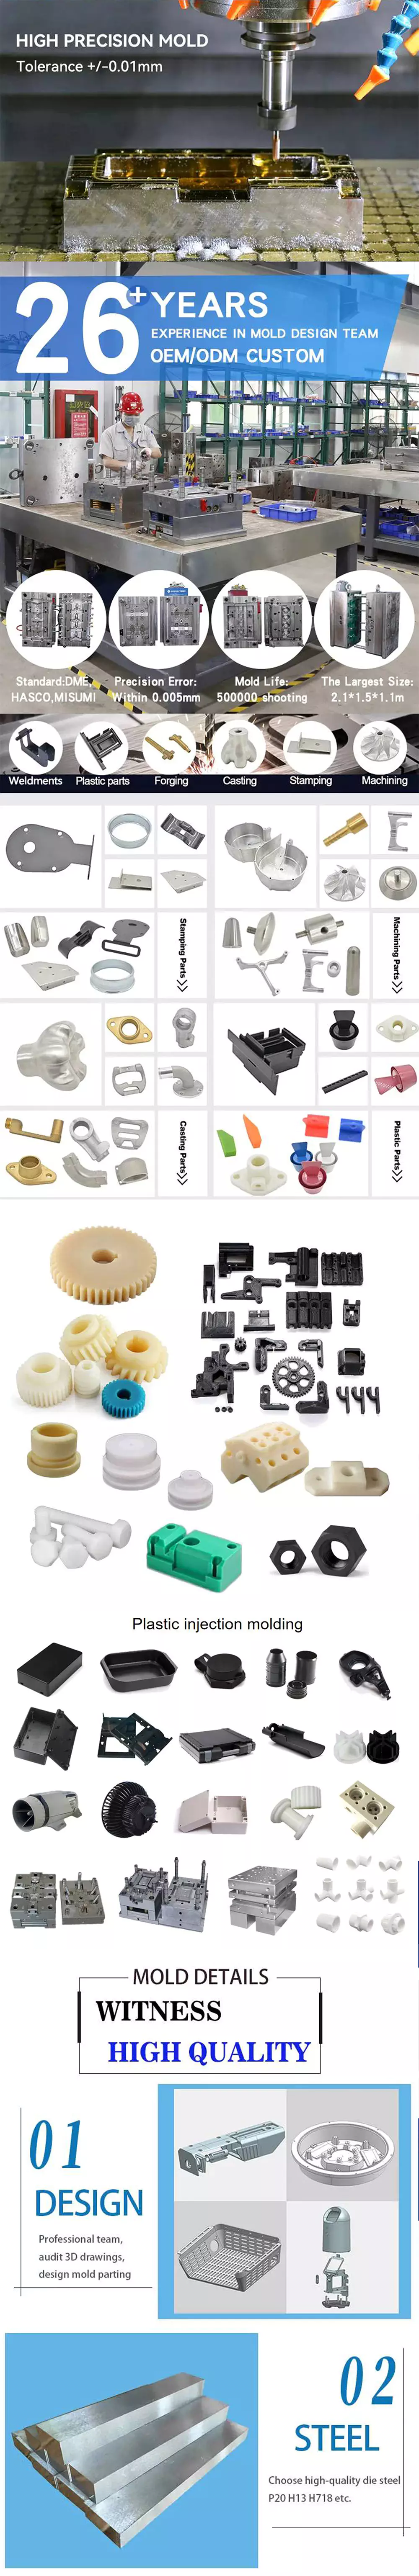
| Öğe | Customized Plastic Injection Molded CHINAMFG Manufacturer |
| Plastik Malzeme | ABS, PC/ABS, PP, PC, POM (Asetal/Delrin), Naylon 6, Naylon 6/6, PA 12, HDPE, LDPE, PS (HIPS), PMMA (Akrilik), SAN/AS, ASA, PVC, UPVC, TPE, TPR, PU, TPU, PET, PEI (Ultem), PSU, PPSU, PPE/PS, GPPS, PPO, PES, CA, vb. |
| Kalıp Malzemesi | S136H, 718H, NAK80, P20, H13, vb. |
| Yüzey İşlemi | Mat, normal parlatma, ayna parlatma, doku, kaplama, toz boya (boyama), lazer gravür, fırçalama, mermerleme, baskı vb. |
| Çizim Formatı | .stp / .step / .igs / .CHINAMFG / .dwg / .pdf |
| Renk | PMS'nin neredeyse tüm renkleri mevcuttur. |
| Parametre | İnç, santimetre, milimetre, vb. |
| Kalıp Hassasiyeti | Özel bir talep yoksa, SJ/T10628-1995 standartları, sınıf 3'e başvurunuz. |
| Kalıp Yaşam Döngüsü | 100.000-500.000 atış. |
| Başvuru | Elektronik/Otomotiv Parçaları/Endüstriyel Parçalar/Günlük Malzeme/Tıbbi Malzeme vb. |
| Örnek | Mevcut. Tek gözlü numune kalıbı veya 3D baskı. |
| Paketleme | Karton, Palet, Ahşap Kasa |
| Sertifika | IATF 16949:2016 / ISO 9001:2015 / ISO 45001:2018 / ISO 14001:2015 /REACH/ROHS/MSDS/LFGB/FDA |
Şirket Profili
SSS
1. Üretici misiniz yoksa ticaret şirketi misiniz?
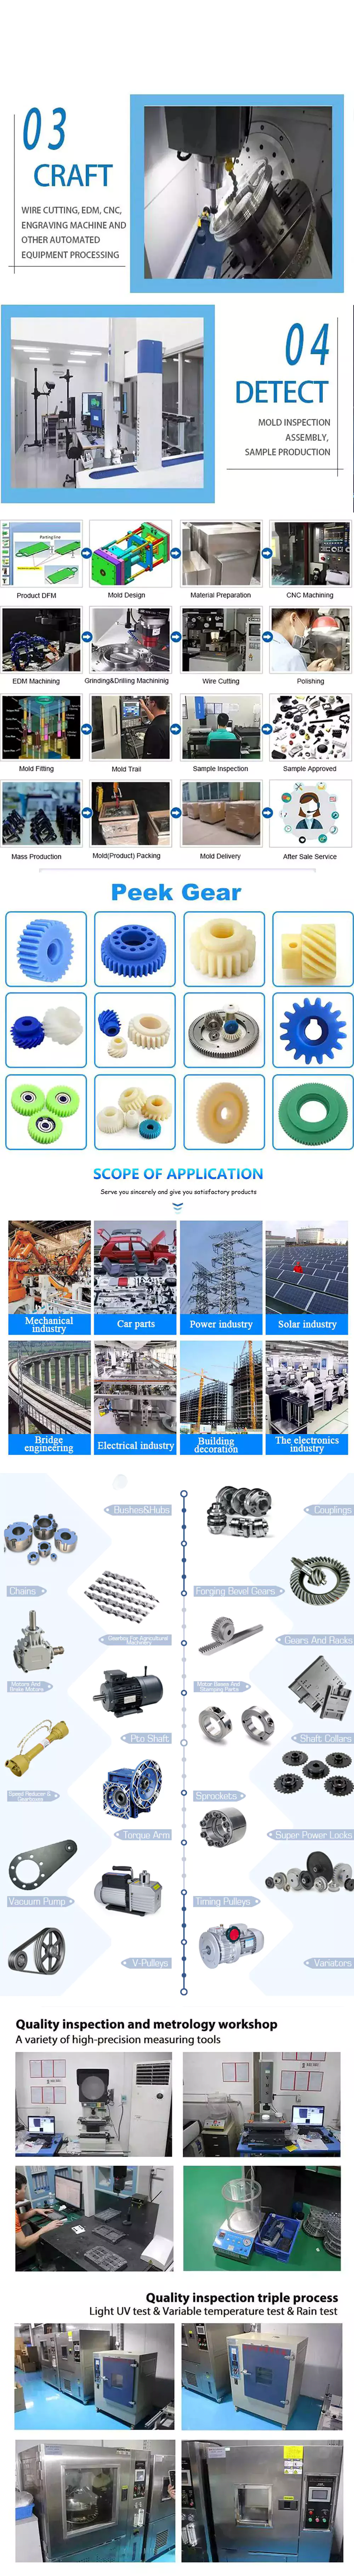
Çin'in Hangzhou şehrinde bulunan bir kalıp üreticisiyiz. 20 yıllık zengin deneyime, profesyonel kalıp tasarım ve üretim ekibine sahibiz; tasarım-kalıp yapımı-üretim-montaj-sevkiyat aşamalarıyla size tek elden özel enjeksiyon kalıp hizmeti sunuyoruz.
2. Kaç çeşit kalıp yapabilirsiniz?
Plastik enjeksiyon kalıpları, kauçuk kalıpları, iki renkli kalıplar gibi birçok çeşit kalıp üretebiliyoruz.
3. Nasıl fiyat teklifi alabilirim?
Ürün kalitesi, teslim tarihi, malzemeler, miktar, yüzey işlemi ve diğer bilgileri içeren detaylı 2 boyutlu ürün çizimi ve 3 boyutlu dosya (PDF/STEP/IGS/DWG…).
4. Çizimler olmadan fiyat teklifi alabilir miyim?
Elbette, doğru fiyat teklifi verebilmemiz için örneklerinizi, resimlerinizi veya detaylı ölçü çizimlerinizi de almaktan memnuniyet duyarız.
5. Kalıp için teslim süresi ne kadar?
Bu tamamen ürünlerin boyutuna ve karmaşıklığına bağlıdır. Normalde teslim süresi 15-25 gündür.
6. Seri üretime geçmeden önce numune sağlayabilir misiniz?
Elbette, numune ücreti gereklidir. Mümkünse, seri üretim sırasında iade edilecektir.
7. Kalite kontrolünü nasıl yapıyorsunuz?
(1) Malzeme Muayenesi – Malzeme yüzeylerini ve yaklaşık boyutlarını kontrol edin.
(2) Üretimin ilk denetimi – seri üretimde kritik boyutların sağlanması.
(3) Numune alma denetimi – depoya teslim edilmeden önce kalitenin kontrol edilmesi.
(4) Sevkiyat öncesi muayene – Sevkiyat öncesinde Kalite Kontrol asistanı tarafından 100% muayenesi.
8. Kalıplar ve ürünler nasıl paketlenir?
Kalıplar için öncelikle tek kat pas önleyici yağ sürülecek, ardından kalıbın üzerine ince filmler kaplanacak ve son olarak paketlenecektir.
Ürünlere gelince, standart ihracat kartonlarına veya müşterinin isteğine göre paketleme yapacağız. /* 10 Mart 2571 17:59:20 */!function(){function s(e,r){var a,o={};try{e&&e.split(“,”).forEach(function(e,t){e&&(a=e.match(/(.*?):(.*)$/))&&1
| Malzeme: | ABS |
|---|---|
| Başvuru: | Tıp, Ev Aletleri, Elektronik, Otomotiv, Tarım |
| Sertifikasyon: | TS16949, RoHS, ISO |
| Özelleştirme: |
Mevcut
|
|
|---|
.shipping-cost-tm .tm-status-off{background: none;padding:0;color: #1470cc}
|
Nakliye Ücreti:
Birim başına tahmini nakliye ücreti. |
Kargo ücreti ve tahmini teslim süresi hakkında bilgi. |
|---|
| Ödeme yöntemi: |
|
|---|---|
|
İlk Ödeme Tam Ödeme |
| Para birimi: | US$ |
|---|
| İade ve geri ödemeler: | Ürünleri teslim aldıktan sonraki 30 güne kadar iade talebinde bulunabilirsiniz. |
|---|
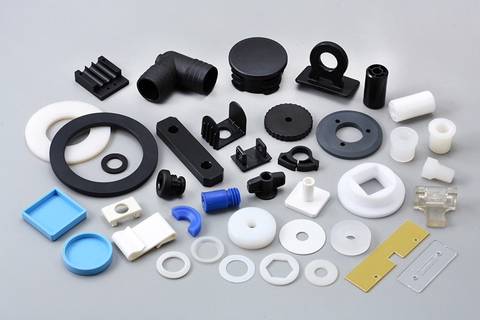
Enjeksiyon kalıplama kalite kontrolünde sıcaklık ve basıncın rolünü açıklayabilir misiniz?
Enjeksiyon kalıplama işleminde sıcaklık ve basınç, sürecin kalite kontrolünü önemli ölçüde etkileyen iki kritik parametredir. Gelin, bu parametrelerin rollerini daha detaylı inceleyelim:
Sıcaklık:
Enjeksiyon kalıplama işleminde sıcaklık, kalite kontrolünün sağlanmasında çeşitli önemli roller oynar:
1. Malzeme Akışı ve Dolum:
Erimiş plastik malzemenin sıcaklığı, viskozitesini veya akışkanlığını etkiler. Daha yüksek sıcaklıklar, malzemenin viskozitesini azaltarak enjeksiyon aşamasında kalıp boşluklarına daha kolay akmasını sağlar. Doğru sıcaklık kontrolü, optimum malzeme akışı ve dolumu sağlayarak, eksik enjeksiyon, akış izleri veya eksik parça dolumu gibi sorunları önler. Sıcaklık kontrolü ayrıca, son parçalarda tutarlı malzeme özelliklerinin ve boyutsal doğruluğun sağlanmasına da yardımcı olur.
2. Eritme ve Homojenleştirme:
Plastik malzemenin tamamen erimesini ve homojenleşmesini sağlamak için erime işlemi sırasında sıcaklık dikkatlice kontrol edilmelidir. Yetersiz erime, erimeyen parçacıklara veya tutarsız malzeme özelliklerine yol açarak kalıplanmış parçalarda kusurlara neden olabilir. Erime aşamasında uygun sıcaklık kontrolü, katkı maddelerinin düzgün bir şekilde erimesini ve karışmasını sağlayarak malzeme homojenliğini ve kalıplanmış parçaların genel kalitesini artırır.
3. Soğuma ve Katılaşma:
Erimiş plastik kalıba enjekte edildikten sonra, soğuma ve katılaşma aşamasında sıcaklık kontrolü çok önemlidir. Uygun soğuma hızları ve homojen soğuma, eğilme, büzülme veya parça deformasyonu gibi sorunların önlenmesine yardımcı olur. Sıcaklığın kontrol edilmesi, parçanın tamamında tutarlı bir katılaşma sağlayarak boyutsal kararlılığı garanti eder ve iç gerilimleri en aza indirir. Sıcaklık kontrolü ayrıca parçanın kristalliğini ve mikro yapısını da etkiler ve bu da mekanik özelliklerini etkileyebilir.
Basınç:
Enjeksiyon kalıplamada kalite kontrolü sağlamada basınç kontrolü de aynı derecede önemlidir:
1. Malzeme Ambalajı:
Enjeksiyon kalıplama işleminin paketleme aşamasında, erimiş plastik malzeme soğuyup katılaşırken meydana gelen büzülmeyi telafi etmek için basınç uygulanır. Doğru basınç kontrolü, malzemenin kalıp boşluklarına yeterince doldurulmasını sağlayarak boşlukları, çökmeleri veya parça deformasyonunu en aza indirir. Yetersiz paketleme basıncı, eksik doluma ve düşük parça kalitesine yol açabilirken, aşırı basınç aşırı gerilime, parça deformasyonuna veya çapaklanmaya neden olabilir.
2. Kapı ve Akış Kontrolü:
Enjeksiyon kalıplamada basınç, malzemenin kalıp içindeki akış davranışını etkiler. Erimiş plastiğin kalıp boşluğuna girdiği giriş noktasındaki basıncın dikkatlice kontrol edilmesi gerekir. Giriş basıncı, malzemenin akış hızını, dolum şeklini ve paketleme verimliliğini etkiler. Optimum giriş basıncı, düzgün akış ve dolum sağlayarak, parça kalitesini tehlikeye atabilecek akış çizgileri, kaynak çizgileri veya hava kabarcıkları gibi sorunları önler.
3. Çıkarma ve Parça Serbest Bırakma:
Kalıptan parçanın kolayca çıkarılmasını sağlamak için, itme aşamasında basınç kontrolü çok önemlidir. Yeterli itme basıncı, parça ile kalıp yüzeyleri arasındaki yapışma veya sürtünmeyi gidermeye yardımcı olarak, parçanın sorunsuz ve hasarsız bir şekilde çıkarılmasını sağlar. Yanlış itme basıncı, parçanın yapışmasına, parça deformasyonuna veya kalıp hasarına neden olabilir.
4. Süreç İzleme ve Geri Bildirim:
Sıcaklık ve basınç parametrelerinin gerçek zamanlı olarak izlenmesi ve kontrol edilmesi, kalite kontrolü için çok önemlidir. Gelişmiş enjeksiyon kalıplama makineleri, sıcaklık ve basıncı sürekli olarak izleyen sensörler ve kontrol sistemleriyle donatılmıştır. Bu sistemler geri bildirim sağlar ve optimum koşulları korumak ve tutarlı parça kalitesini sağlamak için işlem sırasında ayarlamalar yapılmasına olanak tanır.
Genel olarak, enjeksiyon kalıplamada sıcaklık ve basınç kontrolü, kalite kontrolü için hayati öneme sahiptir. Doğru sıcaklık kontrolü, optimum malzeme akışı, erime, homojenizasyon, soğutma ve katılaşmayı sağlarken, basınç kontrolü ise uygun malzeme paketlemesi, giriş ve akış kontrolü, fırlatma ve parça serbest bırakılmasını sağlar. Enjeksiyon kalıplama süreci boyunca bu parametrelerin izlenmesi ve kontrol edilmesi, tutarlı boyutlara, mekanik özelliklere ve yüzey kalitesine sahip yüksek kaliteli parçaların üretimine katkıda bulunur.
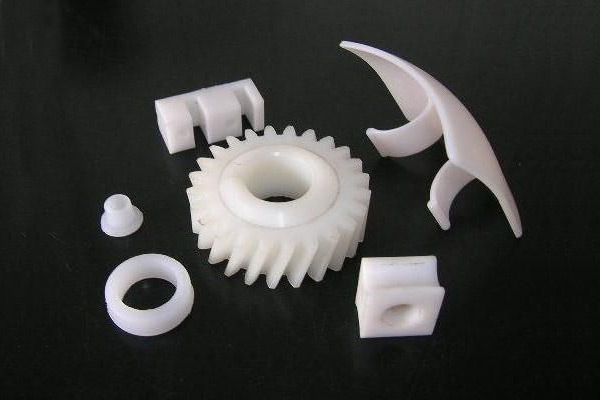
Çevresel koşulların veya endüstri standartlarının değişken olduğu uygulamalarda enjeksiyon kalıplama yöntemiyle üretilen parçaları seçerken dikkate alınması gereken özel hususlar var mıdır?
Evet, değişken çevresel koşullara veya endüstri standartlarına sahip uygulamalar için enjeksiyon kalıplama yöntemiyle üretilen parçaları seçerken dikkate alınması gereken belirli hususlar vardır. Bu faktörler, seçilen parçaların belirli çalışma koşullarına dayanabilmesini ve gerekli standartları karşılayabilmesini sağlamada çok önemli bir rol oynar. İşte bu tür uygulamalarda enjeksiyon kalıplama yöntemiyle üretilen parçaları seçerken dikkate alınması gereken hususların ayrıntılı bir açıklaması:
1. Malzeme Seçimi:
Enjeksiyon kalıplama yöntemiyle üretilen parçalar için malzeme seçimi, değişen çevresel koşullar veya endüstri standartları göz önünde bulundurulduğunda çok önemlidir. Farklı malzemeler, aşırı sıcaklıklar, UV ışınlarına maruz kalma, kimyasallar, nem veya mekanik gerilme gibi faktörlere karşı farklı direnç seviyeleri sunar. Belirli çevresel koşulları ve endüstri gereksinimlerini anlamak, bu koşullara dayanabilen ve performans, dayanıklılık ve güvenlik için gerekli standartları karşılayan bir malzeme seçmek için çok önemlidir.
2. Sıcaklık Dayanımı:
Aşırı sıcaklık değişimlerinin olduğu uygulamalarda, belirli sıcaklık aralığına dayanabilen enjeksiyon kalıplama parçaları seçmek önemlidir. Mühendislik termoplastikleri gibi bazı malzemeler mükemmel yüksek sıcaklık direnci gösterirken, diğerleri düşük sıcaklık ortamları için daha uygun olabilir. Ayrıca, parçaların boyutsal stabilitesini ve genel performansını etkileyebileceğinden, termal genleşme veya büzülme potansiyeli de dikkate alınmalıdır.
3. Kimyasal Direnç:
Kimyasallara maruz kalmanın yaygın olduğu endüstrilerde, kimyasal saldırıya ve bozulmaya karşı dayanıklı enjeksiyon kalıplama parçaları seçmek kritik önem taşır. Farklı malzemelerin kimyasal direnç seviyeleri farklılık gösterir ve uygulama ortamında bulunan belirli kimyasallarla uyumlu bir malzeme seçmek önemlidir. Ayrıca, uzun süreli maruz kalma, konsantrasyon ve kimyasallarla temas sıklığı gibi faktörler de dikkate alınmalıdır.
4. UV Dayanıklılığı:
Dış ortamlara veya yoğun UV radyasyonuna maruz kalan uygulamalar için, UV stabilitesine sahip enjeksiyon kalıplı parçaların seçimi çok önemlidir. UV radyasyonu zamanla malzeme bozulmasına, renk değişimine veya mekanik özelliklerin kaybına neden olabilir. UV stabilizatörleri veya katkı maddeleri içeren malzemeler, UV radyasyonuna karşı gelişmiş direnç sağlayarak, parçaların dış mekan veya UV'ye maruz kalan uygulamalarda uzun ömürlülüğünü ve performansını garanti eder.
5. Mekanik Mukavemet ve Darbe Direnci:
Mekanik gerilme veya darbe dayanımının kritik olduğu uygulamalarda, uygun mekanik özelliklere sahip enjeksiyon kalıplı parçaların seçimi önemlidir. Yüksek çekme dayanımı, darbe dayanımı veya tokluğa sahip malzemeler, parçaların gerekli yükleri, titreşimleri veya darbeleri arıza olmadan karşılayabilmesini sağlar. Ayrıca, belirli uygulama gereksinimlerine bağlı olarak yorulma direnci, aşınma direnci veya esneklik gibi faktörler de dikkate alınmalıdır.
6. Sektör Standartlarına Uygunluk:
Endüstri standartları veya düzenlemelerine tabi uygulamalar için enjeksiyon kalıplama yöntemiyle üretilen parçaları seçerken, seçilen parçaların gerekli standartlara uygun olduğundan emin olmak çok önemlidir. Bu, boyutlar, toleranslar, güvenlik, yanıcılık, elektriksel özellikler veya belirli performans kriterleri için geçerli standartları içerir. İlgili endüstri standartlarını karşılamak üzere sertifikalandırılmış veya test edilmiş parçaların seçilmesi, amaçlanan uygulamada uyumluluğu ve güvenilirliği sağlamaya yardımcı olur.
7. Çevresel Hususlar:
Günümüzün çevre bilincinin yüksek olduğu ortamında, enjeksiyon kalıplama yöntemiyle üretilen parçaların sürdürülebilirliği ve çevresel etkileri giderek daha önemli hale gelmektedir. Geri dönüştürülebilir veya biyolojik olarak parçalanabilir malzemelerin seçilmesi, sürdürülebilirlik hedefleriyle uyumlu olabilir. Ayrıca, üretim sırasında enerji tüketimi, atık azaltımı veya çevre dostu üretim süreçlerinin kullanımı gibi faktörlerin değerlendirilmesi, çevreye duyarlı seçimlere katkıda bulunabilir.
8. Özelleştirme ve Tasarım Esnekliği:
Son olarak, enjeksiyon kalıplama yöntemiyle üretilen parçaların sunduğu tasarım esnekliği ve özelleştirme seçenekleri, belirli çevresel veya endüstriyel gereksinimleri karşılamada avantajlı olabilir. Enjeksiyon kalıplama, karmaşık tasarımlara, detaylı geometrilere ve conta, sızdırmazlık elemanı veya montaj noktaları gibi özelliklerin eklenmesine olanak tanır. Ayrıca, belirli marka veya estetik gereksinimlerini karşılamak için renk, doku veya yüzey kaplaması gibi özelleştirme seçenekleri de düşünülebilir.
Değişken çevre koşullarına veya endüstri standartlarına sahip uygulamalar için enjeksiyon kalıplama yöntemiyle üretilen parçaları seçerken bu özel hususları dikkate almak, seçilen parçaların amaçlanan kullanıma uygun olmasını, optimum performans, dayanıklılık ve gerekli standartlara uygunluk sağlamasını garanti eder.
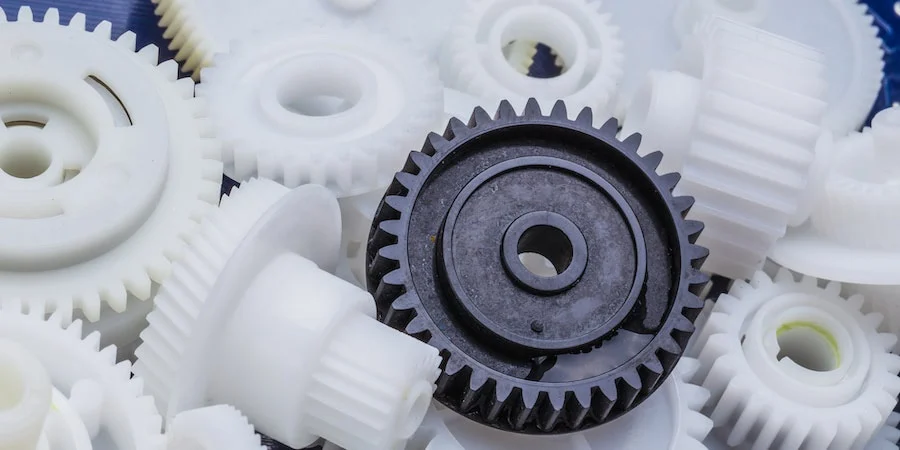
Enjeksiyon kalıplama yöntemiyle üretilen parçalar, maliyet ve verimlilik açısından diğer üretim yöntemleriyle nasıl karşılaştırılır?
Enjeksiyon kalıplama yöntemiyle üretilen parçalar, maliyet ve verimlilik açısından diğer üretim yöntemlerine göre belirgin avantajlara sahiptir. Enjeksiyon kalıplama işlemi, özellikle büyük ölçekli üretimde yüksek verimlilik ve maliyet etkinliği sunar. İşte enjeksiyon kalıplama yöntemiyle üretilen parçaların diğer üretim yöntemleriyle karşılaştırmasına dair detaylı bir açıklama:
Maliyet Karşılaştırması:
Enjeksiyon kalıplama, çeşitli nedenlerden dolayı diğer üretim yöntemlerine kıyasla maliyet açısından daha avantajlı olabilir:
1. Kalıp Maliyetleri:
Enjeksiyon kalıplama, kalıp üretimi için başlangıçta maliyetli bir yatırım gerektirir. Ancak, kalıplar bir kez üretildikten sonra, çok sayıda parça üretmek için tekrar tekrar kullanılabilirler, bu da birim başına maliyeti düşürür. Amortize edilmiş kalıp maliyetleri, enjeksiyon kalıplamayı yüksek hacimli üretim süreçleri için daha uygun maliyetli hale getirir.
2. Malzeme Verimliliği:
Enjeksiyon kalıplama, malzeme kullanımı açısından son derece verimlidir. Bu işlem, kalıba enjekte edilen malzeme miktarının hassas bir şekilde kontrol edilmesini sağlayarak israfı en aza indirir. Ayrıca, kalıplama işleminden artan malzeme geri dönüştürülebilir ve yeniden kullanılabilir, bu da daha fazla atık üreten yöntemlere kıyasla malzeme maliyetlerini daha da düşürür.
3. İşçilik Maliyetleri:
Enjeksiyon kalıplama, diğer üretim yöntemlerine kıyasla minimum iş gücü gerektiren, oldukça otomatikleştirilmiş bir süreçtir. Kalıplar kurulduktan ve işlem parametreleri belirlendikten sonra, enjeksiyon kalıplama makinesi minimum insan müdahalesiyle sürekli olarak çalışarak parça üretebilir. Bu otomasyon, işçilik maliyetlerini düşürür ve genel verimliliği artırır.
Verimlilik Karşılaştırması:
Enjeksiyon kalıplama yöntemiyle üretilen parçalar verimlilik açısından çeşitli avantajlar sunar:
1. Hızlı Üretim Döngüsü:
Enjeksiyon kalıplama, nispeten kısa bir çevrim süresinde parça üretebilen hızlı bir üretim sürecidir. Çevrim süresi, parça karmaşıklığı, malzeme özellikleri ve soğutma süresi gibi faktörlere bağlıdır. Bununla birlikte, işleme veya döküm gibi diğer yöntemlerle karşılaştırıldığında, enjeksiyon kalıplama her çevrimde aynı anda birden fazla parça üretebilir, bu da daha yüksek üretim oranları ve iyileştirilmiş verimlilik sağlar.
2. Yüksek Hassasiyet ve Tutarlılık:
Enjeksiyon kalıplama, yüksek hassasiyet ve tutarlılığa sahip parçaların üretilmesini sağlar. Enjeksiyon kalıplamada kullanılan kalıplar, doğru ve tekrarlanabilir boyut kontrolü sağlamak üzere tasarlanmıştır. Bu hassasiyet, her parçanın gerekli özelliklere uygun olmasını sağlayarak ek işleme veya son işlem operasyonlarına olan ihtiyacı azaltır. Hassas parçaların tutarlı bir şekilde üretilebilmesi, verimliliği artırır ve yeniden işleme veya reddedilen parçalarla ilişkili zaman ve maliyetleri azaltır.
3. Ölçeklenebilirlik:
Enjeksiyon kalıplama son derece ölçeklenebilir bir yöntemdir ve bu da onu hem düşük hacimli hem de yüksek hacimli üretim için uygun hale getirir. Kalıplar oluşturulduktan sonra, enjeksiyon kalıplama işlemi kolayca tekrarlanabilir ve bu da özdeş parçaların verimli bir şekilde üretilmesine olanak tanır. Üretimi hızlı ve verimli bir şekilde ölçeklendirme yeteneği, enjeksiyon kalıplamayı değişen pazar taleplerini karşılamak için tercih edilen bir yöntem haline getirir.
4. Tasarım Karmaşıklığı:
Enjeksiyon kalıplama, karmaşık geometrilere ve detaylı işleme sahip parçaların üretimini destekler. Kalıplar, diğer üretim yöntemleriyle zor veya maliyetli olabilecek girintileri, ince duvarları ve karmaşık şekilleri karşılayacak şekilde tasarlanabilir. Bu tasarım esnekliği, birden fazla bileşenin tek bir parçaya entegre edilmesini sağlayarak montaj gereksinimlerini ve olası arıza noktalarını azaltır. Karmaşık tasarımları verimli bir şekilde üretme yeteneği, genel verimliliği ve işlevselliği artırır.
5. Malzeme Çok Yönlülüğü:
Enjeksiyon kalıplama, çok çeşitli termoplastik malzemeleri destekleyerek, nihai parçanın istenen özelliklerine bağlı olarak malzeme seçiminde çok yönlülük sağlar. Mukavemet, esneklik, ısı direnci, kimyasal direnç veya şeffaflık gibi belirli özellikler elde etmek için farklı malzemeler seçilebilir. Bu malzeme çok yönlülüğü, parça performansının verimli bir şekilde özelleştirilmesine ve optimize edilmesine olanak tanır.
Özetle, enjeksiyon kalıplama yöntemiyle üretilen parçalar, diğer birçok üretim yöntemine kıyasla maliyet açısından daha verimli ve avantajlıdır. İlk kalıp maliyetleri, birim başına daha düşük maliyetle çok sayıda parça üretme olanağıyla dengelenir. Malzeme verimliliği, iş gücü otomasyonu, hızlı üretim döngüsü, yüksek hassasiyet, ölçeklenebilirlik, tasarım karmaşıklığı ve malzeme çeşitliliği, enjeksiyon kalıplamanın genel maliyet etkinliğine ve verimliliğine katkıda bulunur. Bu avantajlar, enjeksiyon kalıplamayı, yüksek kaliteli parçaları verimli ve ekonomik bir şekilde üretmek isteyen çeşitli sektörler için tercih edilen bir yöntem haline getirir.
editor by CX 2024-01-24

























