
Опис продукту
Профіль компанії
AI-Interroll (ZheJiang ) Automation Equipment Manufacturing Co.,Ltd is a professional manufacturer engaged in spray cooling sterilization machine, PET bottle inverted bottle sterilization machine, bottle lifting conveyor, endless mesh belt conveyor, food grade mesh belt drying machine lines, fruit and vegetable cleaning and sorting machines, packaging machinery, conveying equipment, electronic equipment, automation equipment.
We are a manufacturer integrating research and production, sales and installation.
Aixi equipment: horizontal, running, vertical, turning, screwing, clamping, hanging, flipping, rotating and other conveying lines, chain plates, chain nets, chains, belts, rollers, wind power and other conveying carriers.
Опис продукту
The flexible chain plate conveyor equipment is an important mechanical foundation with a wide range of applications. It is mainly used in the working conditions of high speed, heavy load, low noise and large center distance. Its transmission performance is better than that of toothed belt transmission, gear transmission and Sub-chain transmission, in order to become 1 of the transmission forms of many industries, can be divided into internal meshing toothed chain, external meshing toothed chain and internal and external composite meshing toothed chain according to the meshing form. The noise of the internal and external composite meshing toothed chain is the lowest. Small and widely used.
The endless mesh belt conveyor is used to transport aquatic products. The whole frame of the modular mesh belt conveyor is made of stainless steel. The conveyor belt adopts the modular plastic mesh belt, which is waterproof and rust-proof.
The endless mesh belt conveyor is a revolution to the traditional belt conveyor. It overcomes the difficulty of maintaining the belt conveyor, and the belt is easily torn, punctured and corroded. It provides customers with a safe, fast and simple maintenance mode of delivery.
Curved belt conveyors are widely used in food, beverage, electric, tobacco and other industries. We can choose a smaller diameter roller to make the corner connection more convenient.
Standard conveyor belt widths are 400, 500, 600, 700, 800, 1000, 1200mm, etc. Other special specifications can also be used according to customer needs. The standard turning radius of the turning belt conveyor is R600, R800, R1000, R1200mm, etc. Other special specifications can also be adopted according to customer needs.
Plastic mesh belt conveyor equipment assembles injection-molded plastic modules into interlocking units with plastic hinge pins that extend across the entire width of the belt. This “brick-laying” method increases the strength of the conveyor belt, and each conveyor belt can be customized and assembled into any desired width and length. The baffles and side panels can also be interlocked with hinge pins and become 1 of the integral parts of the conveyor belt.
Telescopic belt conveyor, it can freely expand and contract in the length direction, and control the length of the conveyor at any time. It can convey materials in 2 directions, and can be used in conjunction with other conveying equipment and material sorting systems to realize automatic production of materials in and out of storage or vehicle loading and unloading, and has been widely used in various industries.
Упаковка та доставка
We can choose the most suitable transportation method according to your needs!
Наші переваги
We have a professional product and equipment research and development team as well as mature technology and rich experience.
We are the direct factory will supply you with high-quality product & quote the most competitive prices.
High effciency is our business philosophy.
Найчастіші запитання
Are you a trading company or a manufacturer?
We are a manufacturer.
Can you design according to our requirement?
Of course, we can design automation solution according to your technical drawing and requirement. Please tell us your requirement and production process.
How to choose the most suitable Mechanical Equipment?
Our professional team will give you the best suggestion as long as you tell us what kind of test you need to do andthe required specification.
| Післяпродажне обслуговування: | Warranty |
|---|---|
| Гарантія: | One Year |
| Тип: | Conveyor |
| Voltage: | 220V |
| Power: | 1.5KW |
| Customized: | Налаштовані |
| Налаштування: |
Доступно
| Індивідуальний запит |
|---|
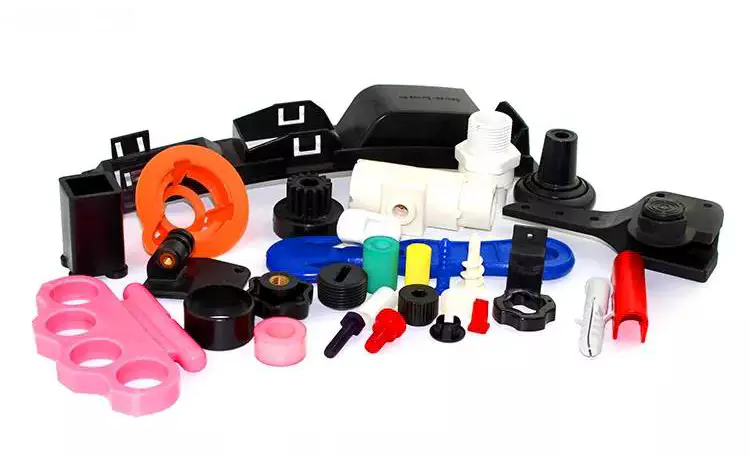
Важливість товщини стінки в деталях, отриманих методом лиття під тиском
Під час проектування деталей, виготовлених методом лиття під тиском, важливо підтримувати рівномірну товщину стінки. Нерівномірна товщина стінки може призвести до деформації та просідання. Щоб мінімізувати ці проблеми, деталі, виготовлені методом лиття під тиском, повинні мати товщину стінки від 40 до 60 відсотків від товщини сусідньої стінки. Товщина стінки також повинна відповідати діапазону, рекомендованому для використовуваної смоли. Якщо товщина стінки занадто товста, її слід видалити. Непотрібна товщина стінки змінює розміри деталі, зменшує її міцність і може вимагати подальшої механічної обробки.
Проектування гострих кутів на деталях, отриманих методом лиття під тиском
Проектування вирівнювання гострих кутів на компонентах, виготовлених методом лиття під тиском, може бути складним процесом. Існує кілька факторів, які слід враховувати, що впливають на необхідний радіус вирівнювання кута. Загальне правило полягає в тому, щоб використовувати радіус, який приблизно в 0,5 раза перевищує товщину суміжної стінки. Це запобіжить появі гострих кутів на деталі, виготовленій методом лиття під тиском.
Гострі кути можуть перешкоджати потоку розплавленого пластику у форму та створювати дефекти на деталях. Вони також можуть спричиняти концентрацію напружень, що може поставити під загрозу міцність деталі. Щоб уникнути цього, гострі кути слід проектувати окремо. Додавання радіусів до кутів також є ефективним способом уникнути гострих кутів.
Ще однією поширеною проблемою є наявність звисів. Деталі, виготовлені методом лиття під тиском з виступами, як правило, мають бокові осердя, які входять зверху або знизу. В результаті вартість виготовлення цих деталей швидко зростає. Крім того, процес затвердіння та охолодження займає більше половини циклу лиття під тиском. Це робить проектування деталей з мінімальними звисами більш економічно ефективним.
Підрізи на деталях, виготовлених литтям під тиском, слід проектувати з більшим радіусом, бажано в один або два рази перевищуючи товщину стінки деталі. Внутрішній радіус кутів повинен бути щонайменше в 0,5 раза більшим за товщину стінки, а зовнішній радіус - в 1,5 раза більшим за товщину стінки. Це допоможе підтримувати однакову товщину стінки по всій деталі. Уникнення підрізів також важливе для легкого викидання з форми. Якщо підрізи присутні, вони можуть призвести до застрягання деталі всередині форми після її охолодження.
Збереження однакової товщини стінки є ще одним важливим питанням при проектуванні пластикових деталей. Нерівномірна товщина стінки збільшить ймовірність деформації та інших дефектів.
Додавання вставок до деталей, отриманих методом лиття під тиском
Додавання вставок до деталей, виготовлених методом лиття під тиском, може бути економічно ефективним способом покращення функціональності ваших виробів. Вставки зазвичай виготовляються з широкого спектру матеріалів, включаючи нержавіючу сталь, латунь, алюміній, бронзу, мідь, монель, нікель/нікелевий сплав тощо. Вибір правильного матеріалу для ваших деталей залежить від застосування. Вибір правильного матеріалу може допомогти запобігти дефектам і скоротити виробничі цикли. Матеріал вставки повинен бути міцним і стійким до деформації під час процесу лиття під тиском. Він також повинен бути достатньо тонким, щоб забезпечити бажане зчеплення та мати належну глибину форми.
Переваги додавання вставок до деталей, отриманих литтям під тиском, включають можливість проектування деталей з унікальними формами. Ці деталі можуть бути естетично привабливими, залишаючись при цьому міцними та стійкими до зносу. Крім того, лиття під тиском дозволяє виробам мати гарний зовнішній вигляд. Окрім економічної ефективності, лиття під тиском вважається більш ефективним методом виробництва, ніж інші традиційні методи.
Додавання вставок до деталей, виготовлених литтям під тиском, – це чудовий спосіб підвищити міцність та експлуатаційні характеристики ваших виробів. Існує багато різних типів вставок, включаючи різьбові гайки, втулки, штифти та лопаті. Деякі типи навіть доступні з накатаними зовнішніми поверхнями, що допомагає їм зчеплюватися з пластиком.
Окрім економічної ефективності, лиття під вставки є екологічно чистим та сумісним з багатьма типами матеріалів. Типові вставки виготовляються з металу або пластику. Залежно від застосування, вставки жорсткості також можуть бути виготовлені з дерева.
Важливість рівномірної товщини стінки
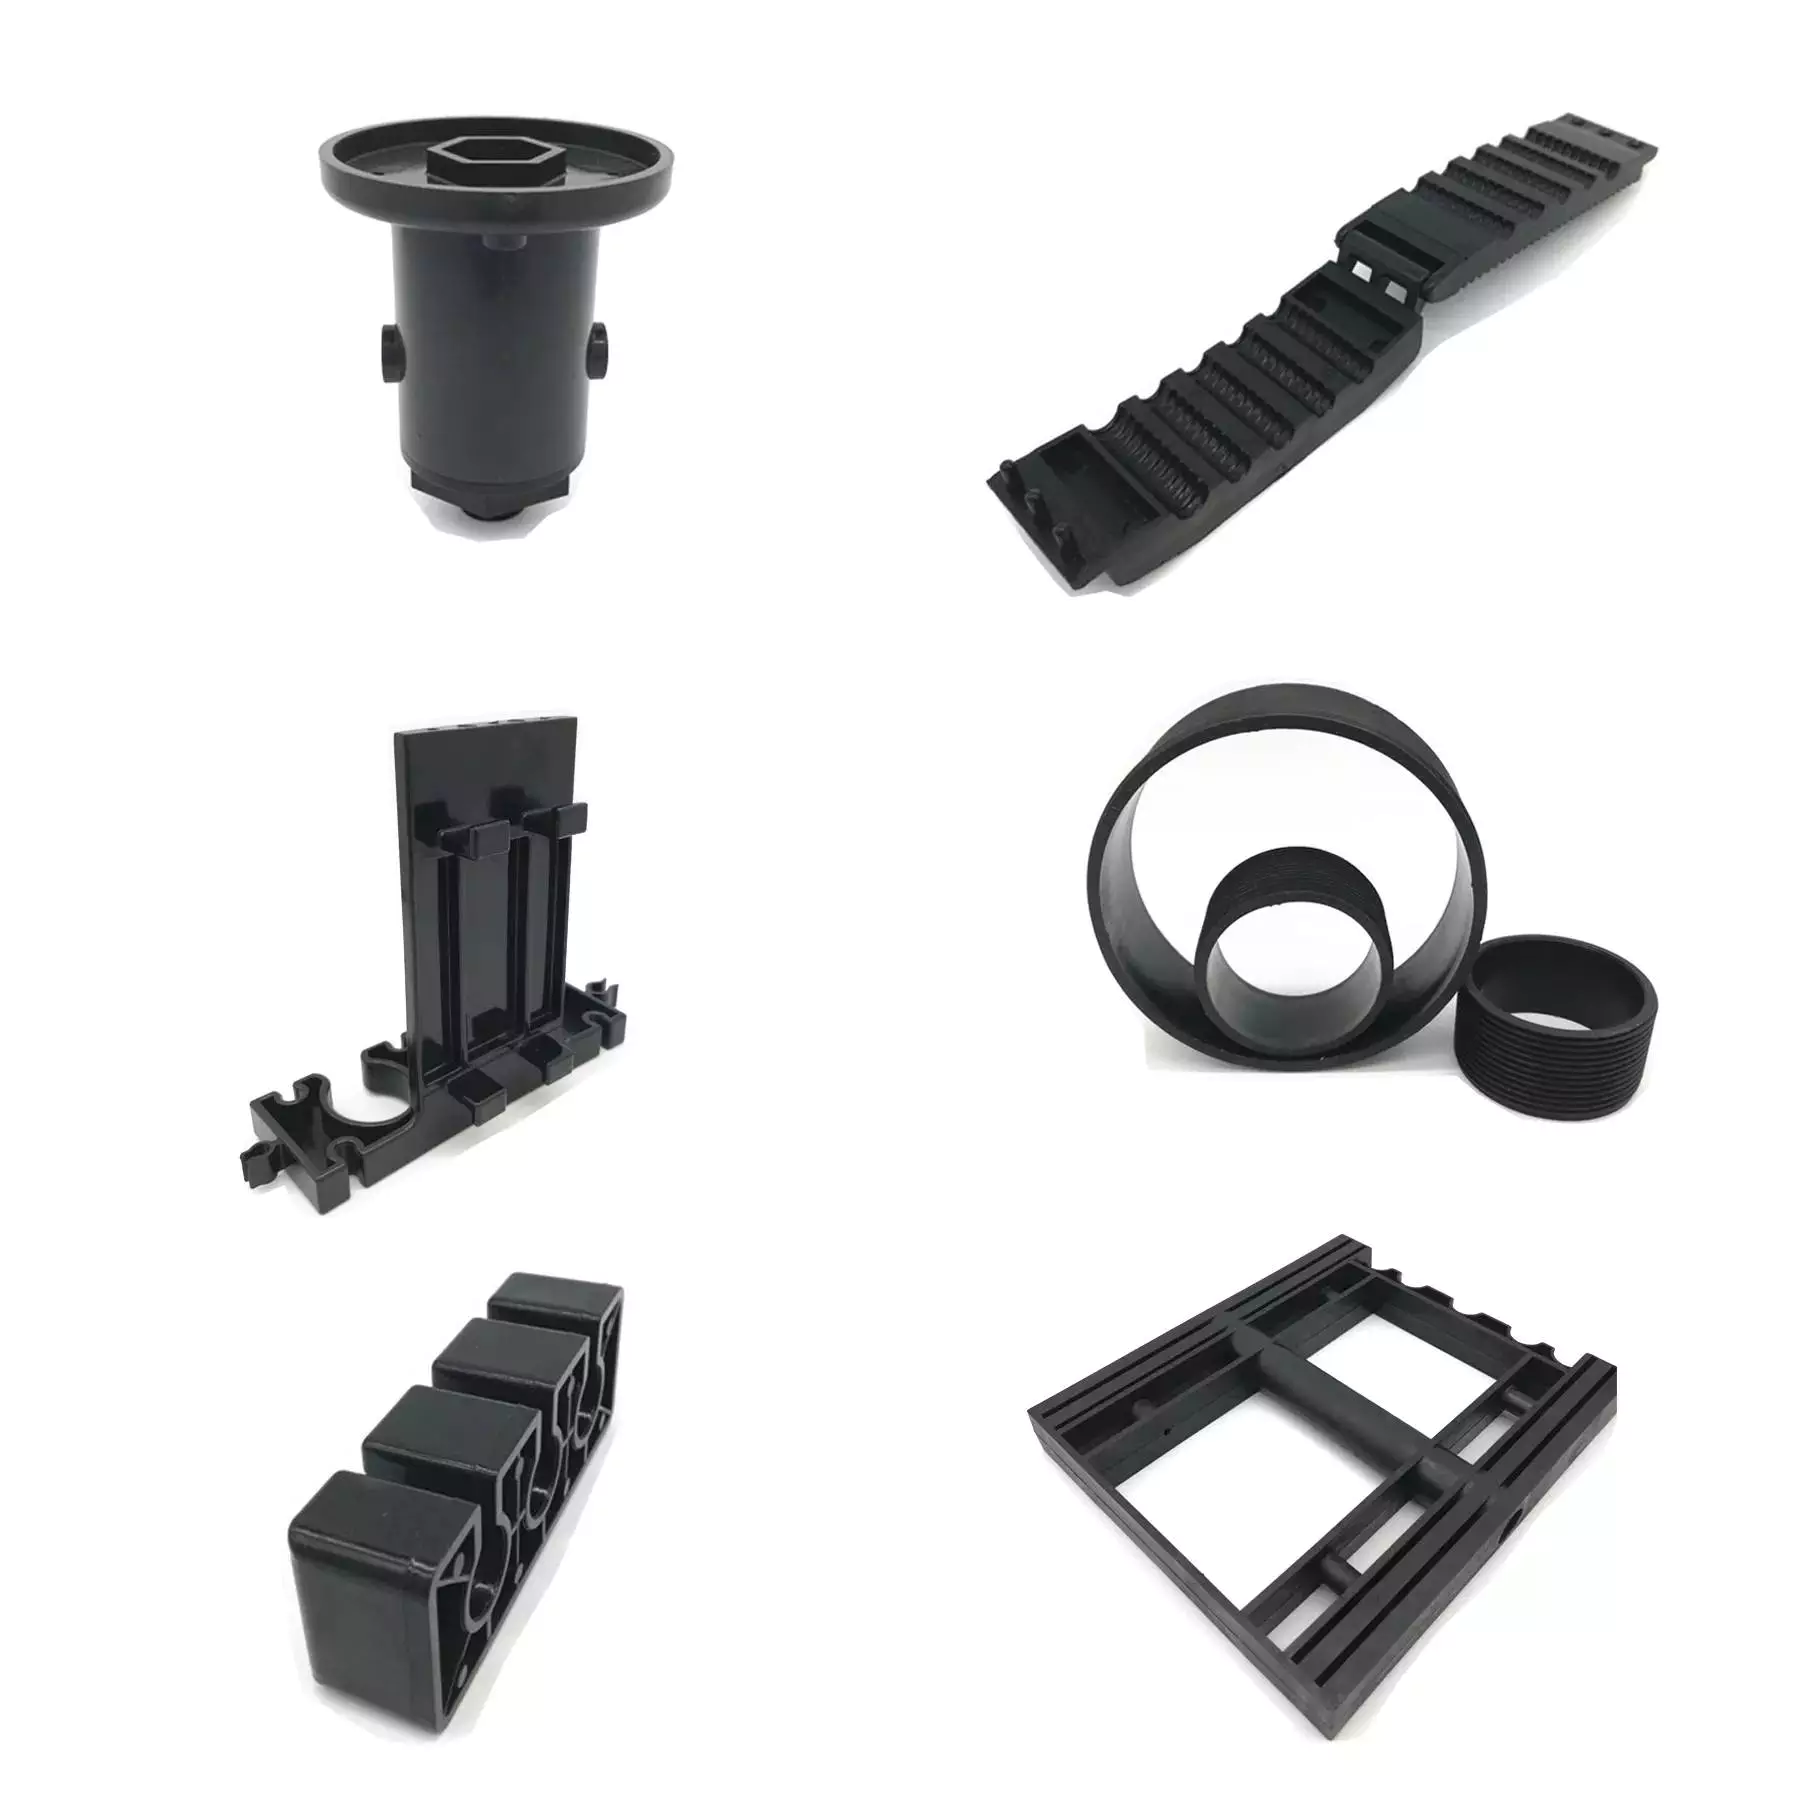 Рівномірність товщини стінки є важливим фактором у процесі лиття пластмас під тиском. Вона не тільки забезпечує найкращі результати обробки, але й гарантує, що відлита деталь буде постійно збалансована. Ця однорідність особливо важлива для пластмас, оскільки вони є поганими провідниками тепла. Більше того, якщо товщина стінки відлитої під тиском деталі змінюється, повітря буде затримуватися, і деталь матиме погано збалансований малюнок заповнення.
Рівномірна товщина стінки також допомагає зменшити усадку. Різні матеріали мають різну швидкість усадки. Наприклад, товсті деталі охолоджуються довше, ніж тонкі. Зі збільшенням товщини деталі час охолодження подвоюється. Цей зв'язок зумовлений одновимірним рівнянням теплопровідності, яке показує, що тепло тече від центру деталі до каналу охолодження. Однак цей зв'язок справедливий не для всіх типів пластмас.
Загальне правило підтримки рівномірної товщини стінок у деталях, виготовлених методом лиття під тиском, полягає в тому, що стінки не повинні бути товстішими за 3 мм. У деяких випадках можна використовувати товстіші стінки, але вони значно збільшать час виробництва та погіршать естетичну привабливість та функціональність деталі. Крім того, товщина суміжних стінок не повинна перевищувати 40-60% одна від одної.
Рівномірність товщини стінки має вирішальне значення для загальної якості та ефективності процесу лиття під тиском. Нерівномірна товщина стінки може призвести до скручування, деформації, розтріскування та навіть руйнування. Рівномірна товщина стінки також зменшує залишкові напруження та усадку. Деталі, виготовлені литтям під тиском, є більш стабільними, коли товщина стінки рівномірна.
Лита деталь з товстими стінками може бути проблематичною, особливо коли литі деталі мають форму куба. Неоднорідна товщина стінок може призвести до проблем та дорогого переобладнання. На щастя, існують рішення цієї проблеми. Перший крок – зрозуміти проблемні області та вжити заходів.
Використання 3D-друку для виготовлення форм
 Використання 3D-друкованих форм дозволяє виробникам виготовляти широкий асортимент деталей, виготовлених методом лиття під тиском. Однак, 3D-друковані форми не такі міцні, як ті, що виготовлені з металевих матеріалів. Це означає, що вони не витримують високих температур, які можуть пошкодити їх. Таким чином, вони не підходять для проектів, що потребують гладкої обробки. Щоб зменшити цей ризик, 3D-друковані форми можна обробляти керамічними покриттями.
Використання 3D-друку для виготовлення ливарних форм може допомогти зменшити витрати та терміни виконання, дозволяючи виробникам швидше виводити свою продукцію на ринок. Цей процес також має перевагу у високій ефективності, оскільки форми, виготовлені за допомогою 3D-друку, можуть бути розроблені для використання протягом багатьох років.
Першим кроком у виготовленні ливарної форми є розробка конструкції. Ця конструкція може бути складною або простою, залежно від деталі. Конструкція форми може бути складною. Простим прикладом форми може бути червона чашка з внутрішньою та зовнішньою частинами. Внутрішня частина матиме великий конус матеріалу, що виступає з іншого боку.
Лиття під тиском – це ефективний спосіб виробництва тисяч деталей. Однак багато інженерних компаній не мають доступу до дорогих 3D-принтерів. Щоб вирішити цю проблему, компаніям слід розглянути можливість використання послуг зовнішніх постачальників. Окрім пришвидшення виробничого процесу, 3D-друк може знизити вартість зразків деталей.
Лиття пластмас під тиском залишається найпопулярнішим методом для великосерійного виробництва. Однак цей процес вимагає значних початкових капіталовкладень і потребує часу для адаптації. Його переваги включають можливість використання кількох форм одночасно, мінімальні втрати матеріалу та точне дозування. Зі зростанням кількості доступних матеріалів, 3D-друк може бути розумним варіантом для компаній, які прагнуть виготовляти різноманітні пластикові деталі.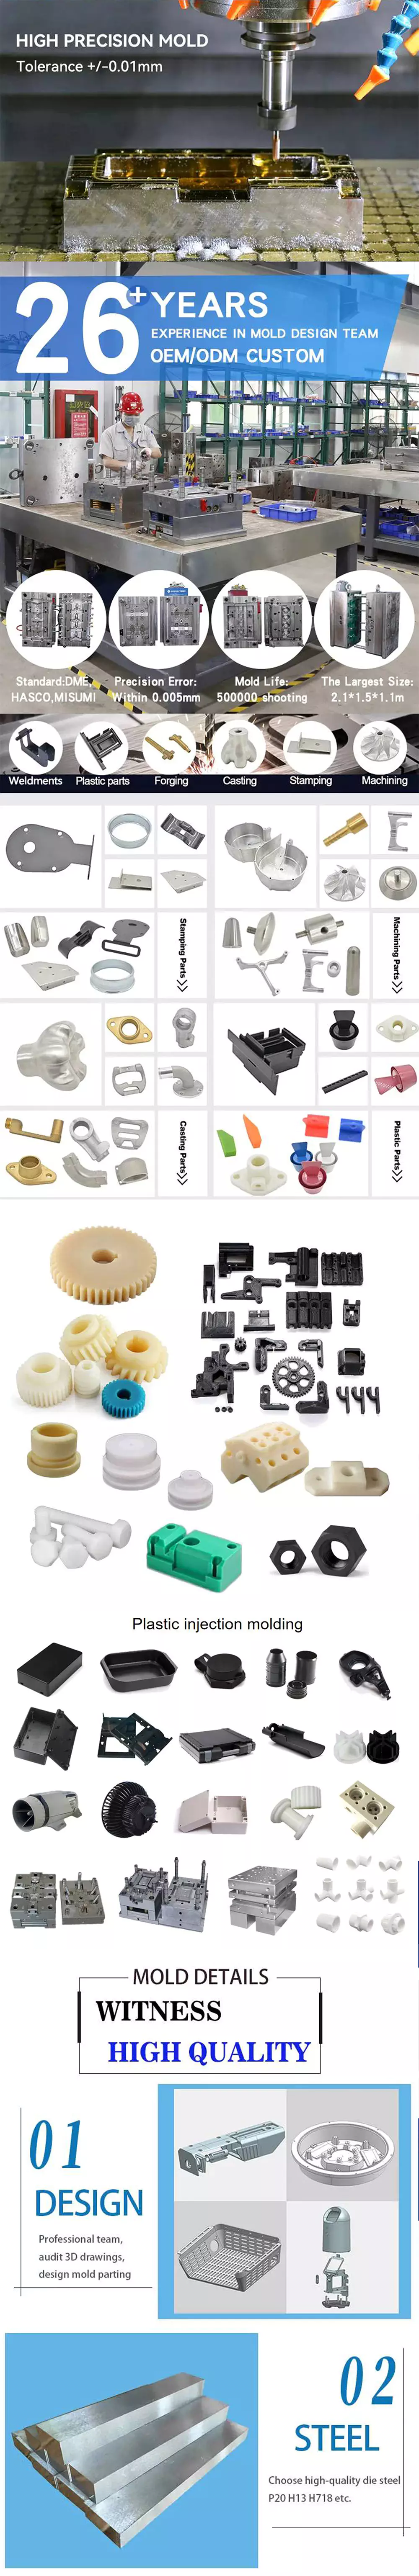
editor by CX 2023-11-15

























