
Descrição do produto
perfil de companhia
AI-Interroll (ZheJiang ) Automation Equipment Manufacturing Co.,Ltd is a professional manufacturer engaged in spray cooling sterilization machine, PET bottle inverted bottle sterilization machine, bottle lifting conveyor, endless mesh belt conveyor, food grade mesh belt drying machine lines, fruit and vegetable cleaning and sorting machines, packaging machinery, conveying equipment, electronic equipment, automation equipment.
We are a manufacturer integrating research and production, sales and installation.
Aixi equipment: horizontal, running, vertical, turning, screwing, clamping, hanging, flipping, rotating and other conveying lines, chain plates, chain nets, chains, belts, rollers, wind power and other conveying carriers.
Descrição do produto
The flexible chain plate conveyor equipment is an important mechanical foundation with a wide range of applications. It is mainly used in the working conditions of high speed, heavy load, low noise and large center distance. Its transmission performance is better than that of toothed belt transmission, gear transmission and Sub-chain transmission, in order to become 1 of the transmission forms of many industries, can be divided into internal meshing toothed chain, external meshing toothed chain and internal and external composite meshing toothed chain according to the meshing form. The noise of the internal and external composite meshing toothed chain is the lowest. Small and widely used.
The endless mesh belt conveyor is used to transport aquatic products. The whole frame of the modular mesh belt conveyor is made of stainless steel. The conveyor belt adopts the modular plastic mesh belt, which is waterproof and rust-proof.
The endless mesh belt conveyor is a revolution to the traditional belt conveyor. It overcomes the difficulty of maintaining the belt conveyor, and the belt is easily torn, punctured and corroded. It provides customers with a safe, fast and simple maintenance mode of delivery.
Curved belt conveyors are widely used in food, beverage, electric, tobacco and other industries. We can choose a smaller diameter roller to make the corner connection more convenient.
Standard conveyor belt widths are 400, 500, 600, 700, 800, 1000, 1200mm, etc. Other special specifications can also be used according to customer needs. The standard turning radius of the turning belt conveyor is R600, R800, R1000, R1200mm, etc. Other special specifications can also be adopted according to customer needs.
Plastic mesh belt conveyor equipment assembles injection-molded plastic modules into interlocking units with plastic hinge pins that extend across the entire width of the belt. This “brick-laying” method increases the strength of the conveyor belt, and each conveyor belt can be customized and assembled into any desired width and length. The baffles and side panels can also be interlocked with hinge pins and become 1 of the integral parts of the conveyor belt.
Telescopic belt conveyor, it can freely expand and contract in the length direction, and control the length of the conveyor at any time. It can convey materials in 2 directions, and can be used in conjunction with other conveying equipment and material sorting systems to realize automatic production of materials in and out of storage or vehicle loading and unloading, and has been widely used in various industries.
Embalagem e envio
We can choose the most suitable transportation method according to your needs!
Nossas vantagens
We have a professional product and equipment research and development team as well as mature technology and rich experience.
We are the direct factory will supply you with high-quality product & quote the most competitive prices.
High effciency is our business philosophy.
Perguntas frequentes
Are you a trading company or a manufacturer?
We are a manufacturer.
Can you design according to our requirement?
Of course, we can design automation solution according to your technical drawing and requirement. Please tell us your requirement and production process.
How to choose the most suitable Mechanical Equipment?
Our professional team will give you the best suggestion as long as you tell us what kind of test you need to do andthe required specification.
| Serviço pós-venda: | Warranty |
|---|---|
| Garantia: | Um ano |
| Tipo: | Conveyor |
| Voltage: | 220V |
| Power: | 1.5KW |
| Customized: | Personalizado |
| Personalização: |
Disponível
| Solicitação personalizada |
|---|
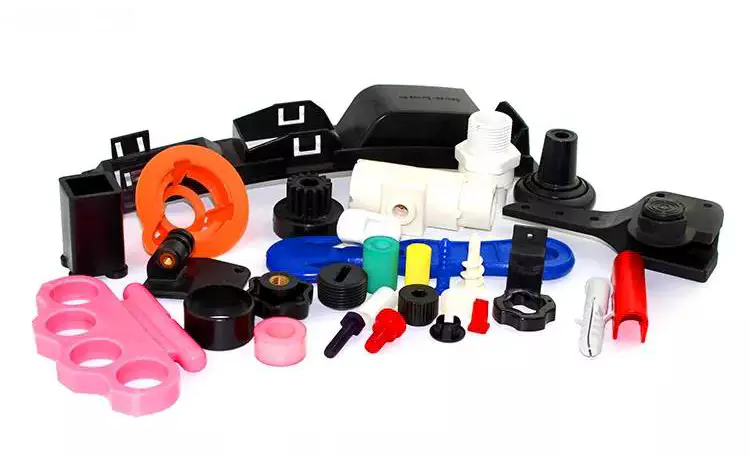
Importância da espessura da parede em peças moldadas por injeção
Ao projetar peças moldadas por injeção, é importante manter a espessura da parede uniforme. Espessuras de parede irregulares podem levar a deformações e afundamentos. Para minimizar esses problemas, as peças moldadas por injeção devem ter uma espessura de parede de 40 a 60% da espessura da parede adjacente. A espessura da parede também deve estar dentro da faixa recomendada para a resina utilizada. Se a espessura da parede for excessiva, deve-se remover o excesso. Espessuras de parede desnecessárias alteram as dimensões da peça, reduzem sua resistência e podem exigir usinagem posterior.
Eliminação de cantos vivos em peças moldadas por injeção
Eliminar cantos vivos em componentes moldados por injeção pode ser um processo desafiador. Vários fatores influenciam o raio de curvatura necessário para os cantos. Uma regra geral é usar um raio de curvatura de aproximadamente 0,5 vezes a espessura da parede adjacente. Isso evitará a formação de cantos vivos em uma peça fabricada por moldagem por injeção.
Cantos vivos podem obstruir o fluxo do plástico fundido para dentro do molde e criar defeitos nas peças. Eles também podem causar concentração de tensão, o que pode comprometer a resistência da peça. Para evitar isso, os cantos vivos devem ser eliminados do projeto. Adicionar raios aos cantos também é uma maneira eficaz de evitar ângulos agudos.
Outro problema comum é a presença de saliências. Peças moldadas por injeção com saliências tendem a ter núcleos de ação lateral, que entram pela parte superior ou inferior. Como resultado, o custo de fabricação dessas peças aumenta rapidamente. Além disso, o processo de solidificação e resfriamento consome mais da metade do ciclo de moldagem por injeção. Isso torna mais econômico projetar peças com saliências mínimas.
Em peças moldadas por injeção, os rebaixos devem ser projetados com um raio maior, preferencialmente uma ou duas vezes a espessura da parede da peça. O raio interno dos cantos deve ser de pelo menos 0,5 vezes a espessura da parede e o raio externo deve ser de 1,5 vezes a espessura da parede. Isso ajudará a manter uma espessura de parede consistente em toda a peça. Evitar rebaixos também é importante para facilitar a ejeção do molde. Se houver rebaixos, eles podem fazer com que a peça grude dentro do molde após o resfriamento.
Manter a espessura da parede uniforme é outro fator importante no projeto de peças plásticas. Espessuras de parede inconsistentes aumentam a probabilidade de deformações e outros defeitos.
Adição de insertos a peças moldadas por injeção
A adição de insertos em peças moldadas por injeção pode ser uma maneira econômica de aprimorar a funcionalidade de seus produtos. Os insertos geralmente são fabricados a partir de uma ampla gama de materiais, incluindo aço inoxidável, latão, alumínio, bronze, cobre, Monel, níquel/liga de níquel e outros. A seleção do material adequado para suas peças depende da aplicação. Escolher o material correto pode ajudar a prevenir defeitos e manter os ciclos de produção curtos. O material do inserto deve ser durável e resistente à deformação durante o processo de moldagem por injeção. Ele também deve ser fino o suficiente para proporcionar a aderência desejada e ter a profundidade de moldagem adequada.
As vantagens de adicionar insertos a peças moldadas por injeção incluem a possibilidade de projetar peças com formatos exclusivos. Essas peças podem ser esteticamente agradáveis, mantendo-se duráveis e resistentes ao desgaste. Além disso, a moldagem com insertos permite que os produtos tenham um bom acabamento externo. Além de ser economicamente vantajosa, a moldagem com insertos é considerada um método de fabricação mais eficiente do que outros métodos convencionais.
A adição de insertos a peças moldadas por injeção é uma excelente maneira de aumentar a resistência e o desempenho dos seus produtos. Existem muitos tipos diferentes de insertos, incluindo porcas roscadas, buchas, pinos e lâminas. Alguns tipos estão disponíveis até mesmo com superfícies externas serrilhadas que ajudam na aderência ao plástico.
Além de ser economicamente vantajosa, a moldagem por inserção é ecologicamente correta e compatível com diversos tipos de materiais. As inserções típicas são feitas de metal ou plástico. Dependendo da aplicação, as inserções de reforço também podem ser feitas de madeira.
Importância da espessura uniforme da parede
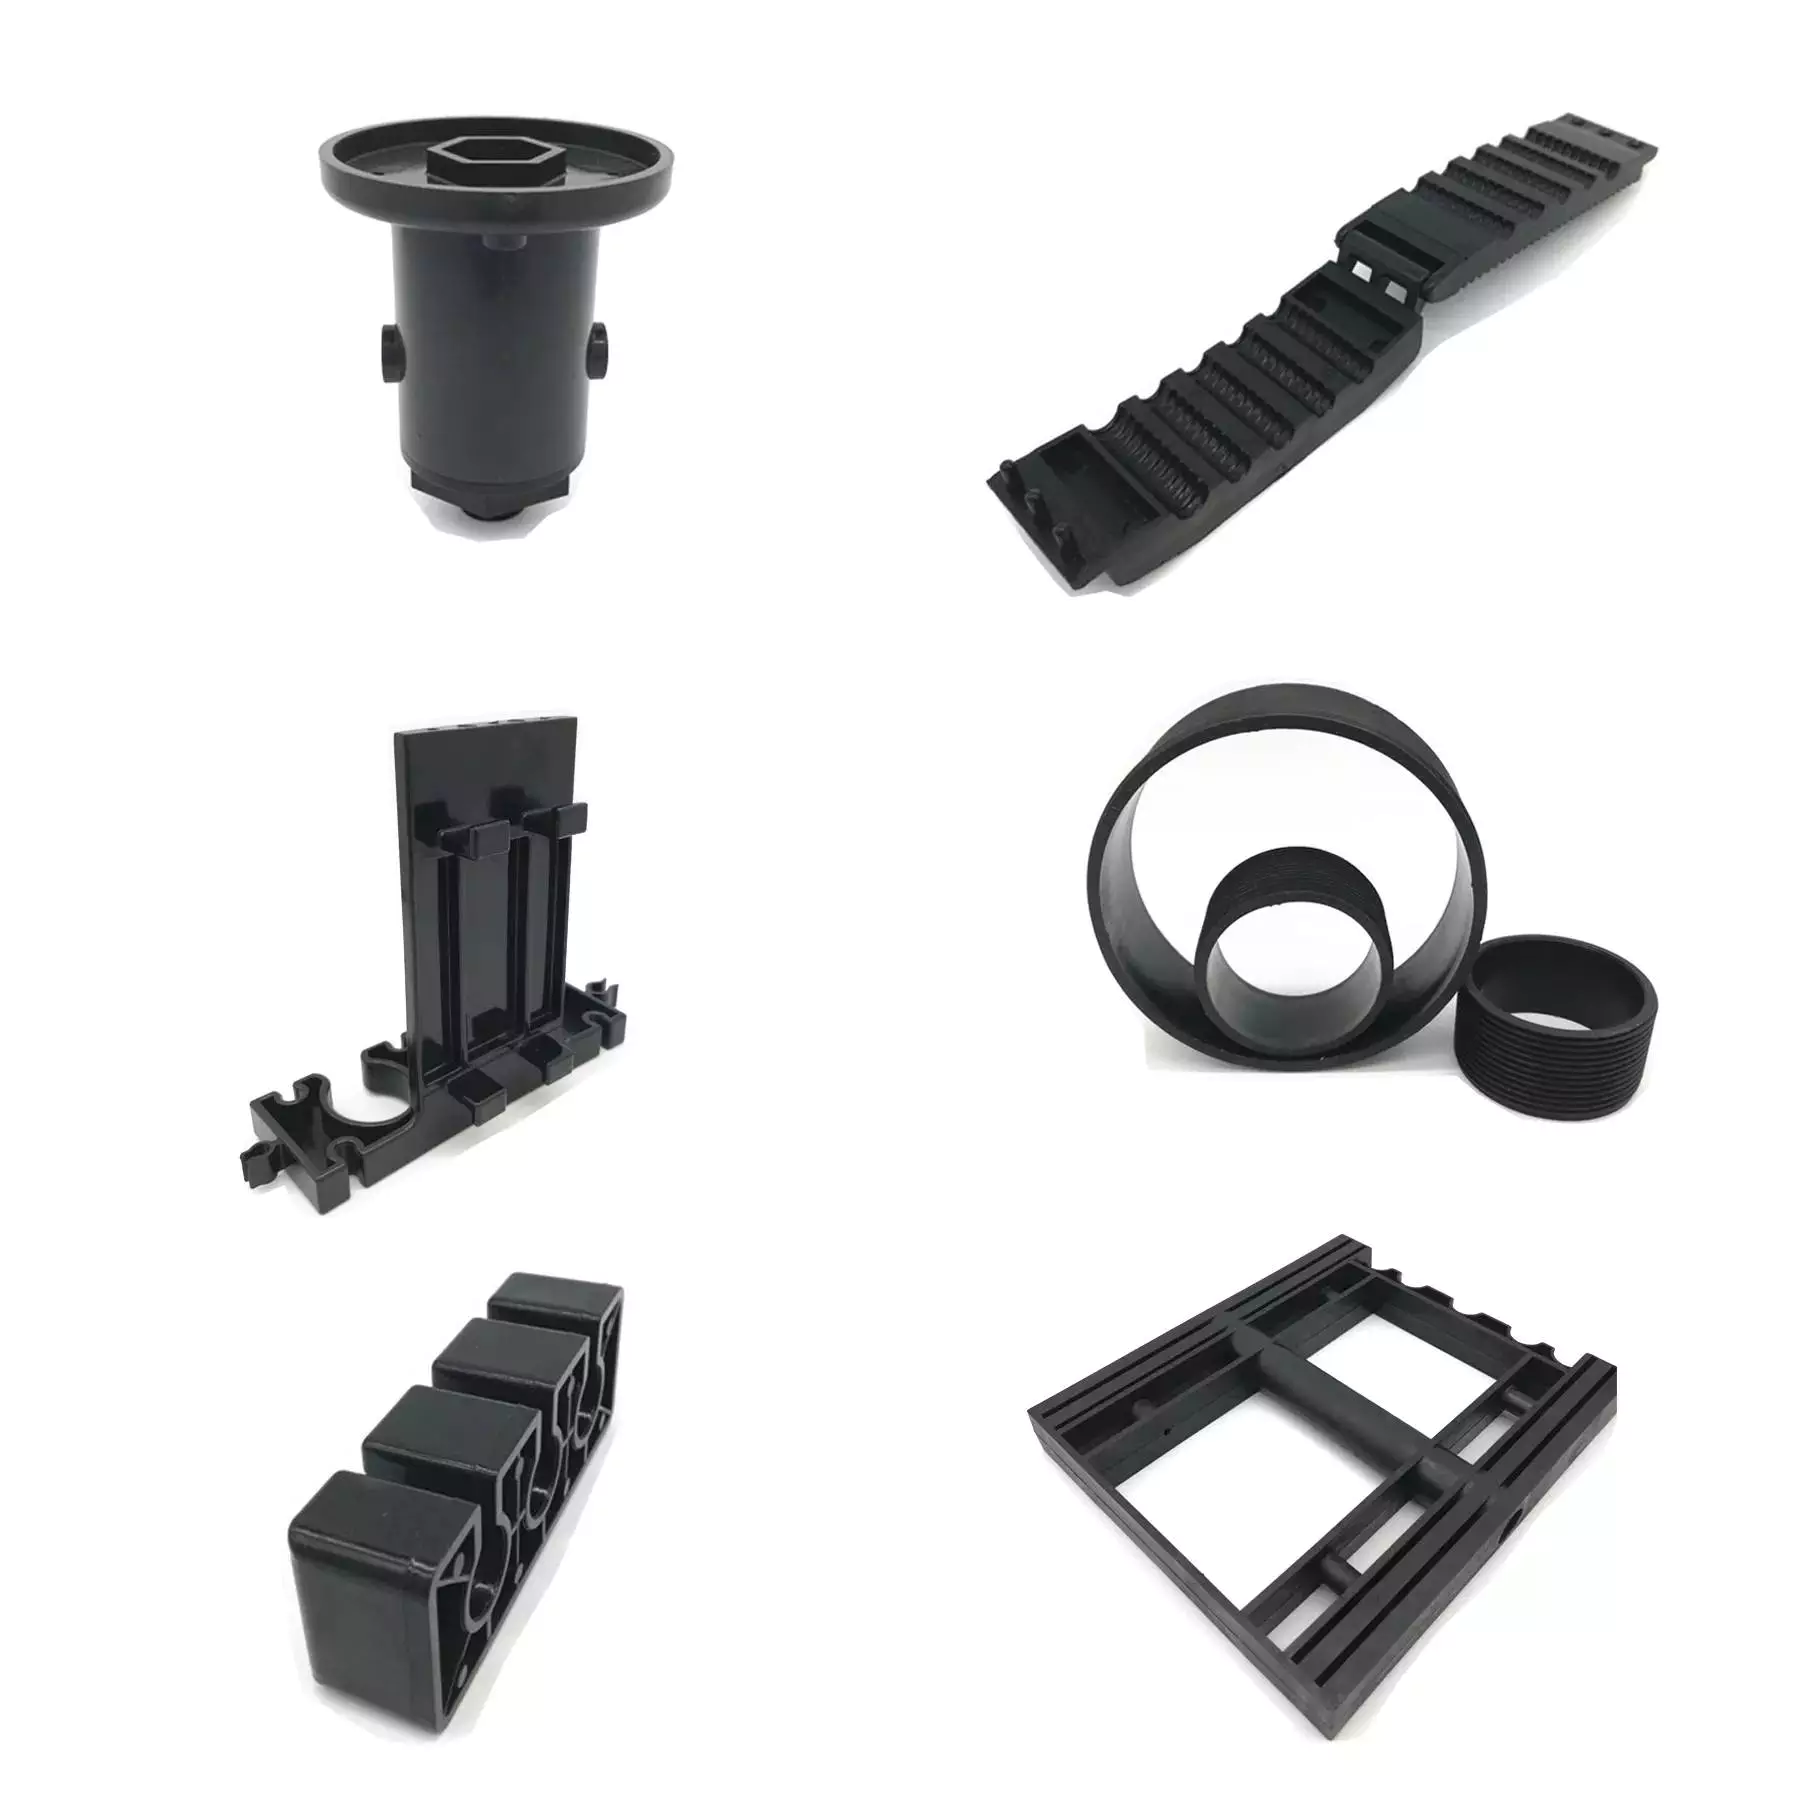 A uniformidade da espessura da parede é um fator essencial no processo de moldagem por injeção de plástico. Ela não só proporciona os melhores resultados de processamento, como também garante que a peça moldada seja consistentemente balanceada. Essa uniformidade é especialmente importante para plásticos, visto que são maus condutores de calor. Além disso, se a espessura da parede de uma peça moldada por injeção variar, o ar ficará aprisionado e a peça apresentará um padrão de preenchimento desequilibrado.
A espessura uniforme da parede também ajuda a reduzir a contração. Materiais diferentes têm taxas de contração diferentes. Por exemplo, peças espessas levam mais tempo para esfriar do que peças finas. À medida que a espessura da peça aumenta, o tempo de resfriamento dobra. Essa relação se deve à equação de condução de calor unidimensional, que demonstra que o calor flui do centro da peça em direção ao canal de resfriamento. No entanto, essa relação não se aplica a todos os tipos de plásticos.
A regra geral para manter a espessura uniforme das paredes em peças moldadas por injeção é que elas não devem ter mais de 3 mm de espessura. Em alguns casos, paredes mais espessas podem ser utilizadas, mas isso aumentará significativamente o tempo de produção e prejudicará o apelo estético e a funcionalidade da peça. Além disso, a diferença de espessura entre paredes adjacentes não deve ser superior a 40-60%.
A uniformidade da espessura da parede é crucial para a qualidade e eficiência geral do processo de moldagem por injeção. Uma espessura de parede irregular pode causar torção, empenamento, fissuras e até mesmo colapso. Uma espessura de parede uniforme também reduz a tensão residual e a contração. As peças moldadas por injeção são mais estáveis quando a espessura da parede é uniforme.
Uma peça moldada por injeção com paredes espessas pode ser problemática, especialmente quando as peças moldadas têm formato cúbico. Uma espessura de parede não uniforme pode resultar em problemas e custos elevados de remanufatura. Felizmente, existem soluções para esse problema. O primeiro passo é entender as áreas problemáticas e agir.
Utilizando impressão 3D para fabricar moldes
 A utilização de moldes impressos em 3D permite aos fabricantes produzir uma ampla gama de peças moldadas por injeção. No entanto, os moldes impressos em 3D não são tão resistentes quanto os feitos de materiais metálicos. Isso significa que eles não suportam altas temperaturas, que podem degradá-los. Assim, não são adequados para projetos que exigem acabamento liso. Para reduzir esse risco, os moldes impressos em 3D podem ser tratados com revestimentos cerâmicos.
A utilização da impressão 3D para fabricar moldes de injeção pode ajudar a reduzir custos e prazos de entrega, permitindo que os fabricantes lancem seus produtos no mercado mais rapidamente. Esse processo também tem a vantagem de ser altamente eficiente, já que os moldes fabricados por impressão 3D podem ser projetados para durar muitos anos.
O primeiro passo na fabricação de um molde de injeção é o projeto. Esse projeto pode ser complexo ou simples, dependendo da peça. O design do molde pode ser intrincado. Um exemplo simples de molde seria um copo vermelho, com uma parte interna e uma externa. A parte interna teria um grande cone de material projetando-se do outro lado.
A moldagem por injeção é uma maneira eficaz de produzir milhares de peças. No entanto, muitas empresas de engenharia não têm acesso a impressoras 3D caras. Para solucionar esse problema, as empresas devem considerar o uso de fornecedores externos. Além de acelerar o processo de fabricação, a impressão 3D pode reduzir o custo das peças de amostra.
A moldagem por injeção de plástico continua sendo o método mais popular para produção em larga escala. No entanto, esse processo exige um grande investimento inicial e leva um tempo para ser adaptado. Suas vantagens incluem a possibilidade de usar vários moldes simultaneamente, mínimo desperdício de material e dosagem precisa. Com um número crescente de materiais disponíveis, a impressão 3D pode ser uma opção inteligente para empresas que buscam fabricar uma variedade de peças plásticas.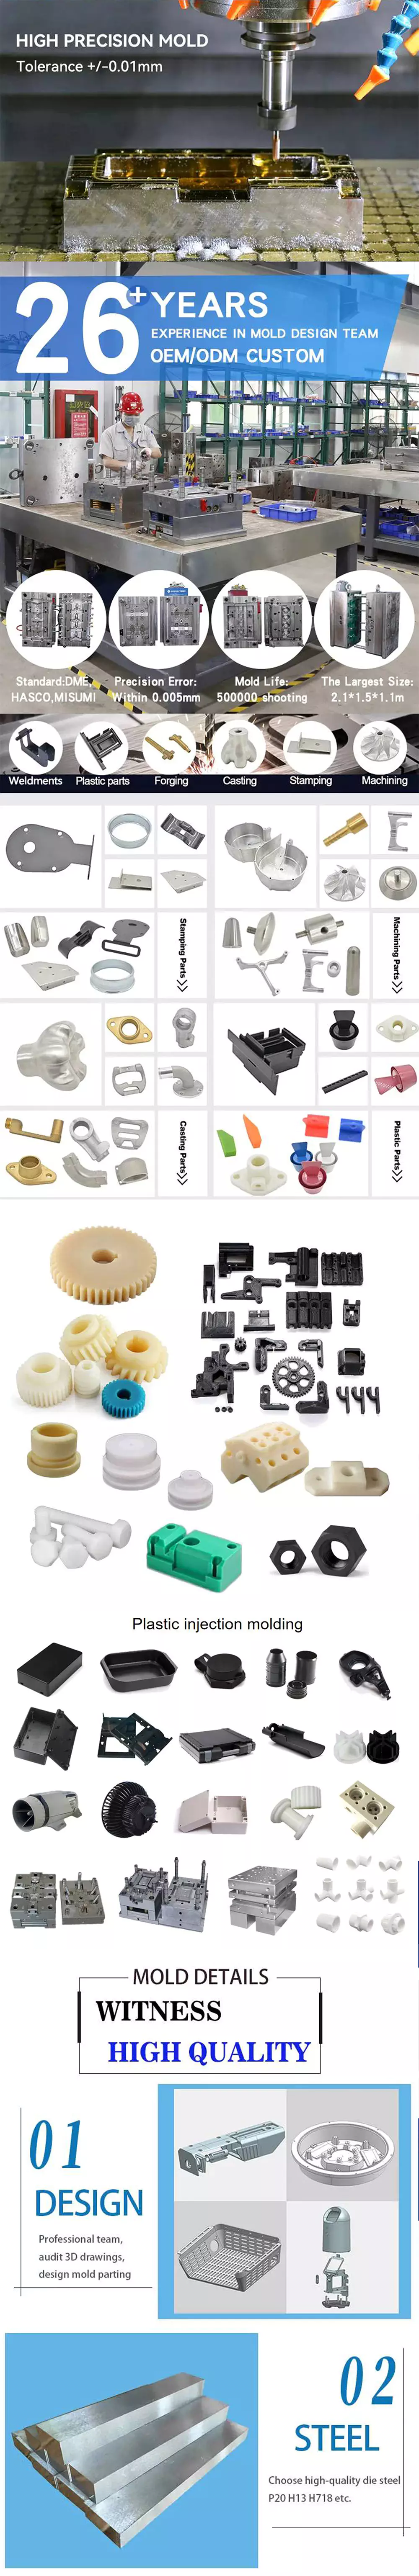
editor by CX 2023-11-15

























