
مصنوعات کی تفصیل
Provide PA66 GF30 Plastic products and Injection Mold services
We need more detail as follow, This will allow us to give you an accurate quotation.
Before offer the price. Get the quote simply by submitting the information below:
• Product drawing or the sample photo with sizes. (drawing in .stp or .step)
• Logo Design: _______Email your artwork (ai, eps, jpeg, png or pdf)
• Order Quantity: ____________pcs
• Where to Shipping: _______________ (Country with postal code please)
The advantage of CZPT company:
1. We are specialized in manufacturing plastic injection mould for over 10 years .
2. One-stop service for plastic parts, die-casting parts, and moulds. Save time and save money for you.
3. high quality and fast lead time.
Then please contact online service: Betty Lee on the right of screen.Thanks.
Mould Information:
| Mold information | content |
| Product Material | ABS,PP,PC,PA,PS,POM and etc. |
| Moldbase | FUTABA,LKM,HASCO,DME you can choose |
| Cavity material | 45#,50#,P20,H13, 718 2738, NAK80, S136, SKD61 etc |
| Runner | Cold/Hot runner |
| گہا | Multi or single cavity |
| Standart parts | Hasco |
| Gate type | Side gate,Sub gate,Pin point gate,Edge gate etc |
| Treatment | Heat treatment and Nitriding,polish ect. |
| HRC | H45~52 |
| Product weight | 50~5000 K |
| Machine type | 250Ton |
| The standard of appearance of the products for stripe | MT(Mold Tech),YS,HN series |
| The way of Color contrast | RAL K7,PANTONE |
Plastic Mold (Moulds) production process
| Plastic Mold (Moulds) production process | Description |
| 1. 3d Design/Samples for quotation | According to 3D drawing or samples for quotation. |
| 2 .Negotiations | Including the price of moulds, moulds sizes, material for cores & cavities, weight of product, part cost, payment, moulds lifetime, delivery, etc. |
| 3. Purchasing Order | After the customer confirming the mould design and quotation. |
| 4. Making mold(moulds) | Confirm drawing, start to do DFM,mold flows and mold detail agreed with the customer, start production. |
| 5. Production schedule | Every week we will feedback to the customer a mold progress(picture). |
| 6. sample shoot | We provide the moulds test samples for confirmation(about 10-15 piece), then, get your signature sample ,mass production. |
| 7. Package | Wooden case for moulds, cartons for parts ,or as your requiretment. |
| 8. Delivery | deliver goods by air or by sea. |
ہماری خدمات
| Item Name | I-M |
| سروس | 1.CNC Plastic/Metal Prototypes |
| 2.Vacuum casting/vacuum forming(Silicon Mould) | |
| 3.Low Volume Production | |
| 4.Rapid Hardware/Sheet Metal Prototypes | |
| 5.CNC Aluminum/Brass/Copper/Bronze CNC machining/machined parts | |
| 6.Automotive and medical equipment Prototypes | |
| 7.SLA/SLS prototype | |
| 8.Metal Stamping&NCT Stamping | |
| 9.3D Printing | |
| 10.Die-casting, hardware machining | |
| 11.Electronic Manufacturing Service | |
| 12.Injection mould&Plastic Injection | |
| 13. Lathing parts | |
| 14.Design service (OEM service) | |
| Certification passed | Bureau Veritas,ROHS,ISO |
اکثر پوچھے گئے سوالات
Q: Is it possible to know how are my products going on without visiting your company?
A: We will offer a detailed production schedule and send weekly reports with digital pictures and videos which show the machining progress.
Q: If you make poor quality goods,will you refund our fund?
A: As a matter of fact, we won’t take a chance to do poor quality products. Meanwhile, we manufacture goods quality products until your satisfaction.
For more information, please contact us ! Thanks !
Customer Visiting
| Moulding department | |
| Offce | |
| Injection department | |
| مواد: | ABS |
|---|---|
| درخواست: | Medical, Household, Electronics, Automotive |
| سرٹیفیکیشن: | ISO |
| حسب ضرورت: |
دستیاب ہے۔
| اپنی مرضی کے مطابق درخواست |
|---|
.shipping-cost-tm .tm-status-off{background: none;padding:0;color: #1470cc}
|
شپنگ لاگت:
تخمینی فریٹ فی یونٹ۔ |
شپنگ لاگت اور متوقع ترسیل کے وقت کے بارے میں۔ |
|---|
| ادائیگی کا طریقہ: |
|
|---|---|
|
ابتدائی ادائیگی مکمل ادائیگی |
| کرنسی: | US$ |
|---|
| واپسی اور رقم کی واپسی: | آپ مصنوعات کی وصولی کے 30 دن بعد تک رقم کی واپسی کے لیے درخواست دے سکتے ہیں۔ |
|---|

انجیکشن مولڈ پارٹس - ڈیزائن کے تحفظات
اگر آپ اعلیٰ معیار کے انجکشن مولڈ پارٹس تیار کرنا چاہتے ہیں، تو ڈیزائن کے عمل سے پہلے غور کرنے کے لیے کئی عوامل ہیں۔ ان عوامل میں سطح کی تکمیل، مواد کی مطابقت، اور ٹولنگ فیبریکیشن شامل ہیں۔ یہ مضمون ان میں سے کچھ عوامل پر توجہ مرکوز کرے گا۔ بالآخر، آپ گھر میں پرزوں کو ڈیزائن کرکے وقت اور پیسہ بچا سکتے ہیں۔
ڈیزائن کے تحفظات
نیا حصہ بناتے وقت، یا کسی موجودہ حصے کو اپ ڈیٹ کرتے وقت، انجیکشن مولڈ پرزوں کے لیے ڈیزائن پر غور کرنا ضروری ہوتا ہے۔ ترقی کے ان ابتدائی مراحل میں آپ جو فیصلے کرتے ہیں ان کا حتمی پروڈکٹ پر گہرا اثر پڑ سکتا ہے، اور ان کی لاگت اور وقت پر بھی کافی اثر پڑ سکتا ہے۔ اس گائیڈ میں، ہم ڈیزائن کے کلیدی پہلوؤں کو تلاش کریں گے، بشمول انجیکشن مولڈنگ کے عمل کی کارکردگی کو کیسے بڑھایا جائے۔ ہم گیٹ کی جگہ اور علیحدگی کی لائنوں کو بہتر بنانے کے طریقے پر بھی بات کریں گے۔
انجیکشن مولڈنگ کے کامیاب عمل کو یقینی بنانے کے لیے، پارٹ ڈیزائن کو ساختی سالمیت اور پلاسٹک فل والیوم میں توازن رکھنا چاہیے۔ اس کا مطلب یہ ہے کہ نسبتاً پتلی دیواروں کے ساتھ ایسے حصے بنائیں جن کو مناسب سہارا حاصل ہو اور وہ وارپنگ یا ڈوبنے سے بچیں۔ ایسا کرنے کے لیے، انجیکشن مولڈ پرزوں میں اکثر دیواروں کو مضبوط کرنے کے لیے پسلیاں یا تخمینے ہوتے ہیں۔ تاہم، دیوار کی بہت پتلی ہونے کے نتیجے میں پلاسٹک کے زیادہ دباؤ اور ہوا کے جال بن سکتے ہیں۔
انجیکشن مولڈ پرزوں کے لیے ڈیزائن کے سب سے اہم تحفظات میں سے ایک الگ کرنے والی لائن کی سمت ہے۔ بہت سی ایپلی کیشنز کے لیے، الگ ہونے کی لکیر واضح ہے، لیکن دوسروں کے لیے یہ تھوڑی کم واضح ہے۔ انجیکشن مولڈ کو ڈیزائن کرنے کا پہلا قدم یہ طے کرنا ہے کہ اسے کس سمت کھولنا چاہئے۔
ایک اور اہم ڈیزائن پر غور کرنا حصہ کا اخراج ہے۔ اگر کوئی حصہ صحیح طریقے سے نہیں نکالا جاتا ہے، تو یہ سانچے سے چپک جائے گا۔ ایک حصہ جس میں بہت زیادہ انڈر کٹ یا پسلیاں ہوں گی وہ سڑنا کے کنارے پر پھنس جائے گا، جس سے اسے سڑنا سے باہر نکالنا مشکل ہو جائے گا۔ ایک حصہ جس کا ڈرافٹ اینگل کم از کم پانچ ڈگری ہو اسے نکالنا بہت آسان ہے۔
انجیکشن مولڈ حصے کے لیے ایک اور اہم ڈیزائن پر غور کرنے والا پلاسٹک کی قسم ہے۔ کچھ پلاسٹک انڈر کٹس کو برداشت نہیں کرتے ہیں۔ تاہم، کچھ مواد پانچ فیصد تک انڈر کٹس کو برداشت کرنے کے قابل ہوتے ہیں۔ انڈر کٹ مثالی نہیں ہیں اور انجیکشن مولڈ کی پیچیدگی اور لاگت کو بڑھا سکتے ہیں۔
انجیکشن مولڈ حصوں کے لیے ایک اور ڈیزائن پر غور کرنا کناروں کا رداس ہے۔ تیز کونے ہائی مولڈ ان تناؤ پیدا کر سکتے ہیں اور ناکامی کے پوائنٹس کا باعث بن سکتے ہیں۔ ایک رداس پورے حصے میں زیادہ یکساں طور پر تناؤ کو دوبارہ تقسیم کرکے اس تناؤ کو ختم کرتا ہے۔ یہ سڑنا کے ذریعے مواد کے بہاؤ کو بھی سہولت فراہم کرتا ہے۔
سطح ختم
انجیکشن مولڈ پرزوں کو اکثر اضافی پروسیسنگ کے ساتھ ختم کیا جاتا ہے تاکہ ان کے جمالیاتی معیار کو بہتر بنایا جا سکے۔ مختلف قسم کے فنشنگ عمل ہیں، جن میں مشینی اور سینڈنگ شامل ہیں، جو انجکشن والے مولڈ پرزوں کو ایک خاص شکل، احساس یا ساخت فراہم کرتے ہیں۔ پلاسٹک کے حصے کی سطح کی تکمیل اس کی جمالیات اور اس کی فعالیت دونوں کو متاثر کرتی ہے۔ سوسائٹی آف پلاسٹک انڈسٹری کے مطابق، سطح کی تکمیل کے لیے کچھ معیارات پلاسٹک کے پرزوں کی جمالیات اور پائیداری کے لیے ضروری ہیں۔
انجیکشن مولڈ پرزوں کی سطح کی تکمیل بنیادی ڈیزائن کے مقصد پر منحصر ہے۔ مثال کے طور پر، کچھ ڈیزائنوں کو جمالیاتی طور پر خوش کرنے کے لیے کسی حصے کی ضرورت ہو سکتی ہے جبکہ دوسرے اس کی فعالیت کو بڑھانا چاہتے ہیں۔ سطح کی ساخت کو اکثر ڈیزائنرز اور انجینئرز مختلف جمالیاتی اہداف حاصل کرنے کے لیے استعمال کرتے ہیں، جیسے کہ مصنوعات کی سمجھی جانے والی قدر کو بہتر بنانا۔ بناوٹ والی سطح خامیوں کو چھپانے اور حصے کی غیر پرچی خصوصیات کو بہتر بنانے میں بھی مدد کر سکتی ہے۔
سطح کی تکمیل پلاسٹک انجیکشن مولڈنگ کا ایک اہم پہلو ہے۔ یہ مواد کے انتخاب، ٹولنگ، اور عمل کے دیگر فیصلوں کو متاثر کر سکتا ہے۔ ڈیزائن کے مرحلے کے شروع میں مطلوبہ سطح کی تکمیل کا تعین کرنا ضروری ہے۔ ایک ہنر مند پلاسٹک انجیکشن مولڈر یہ فیصلہ کرنے میں آپ کی مدد کرسکتا ہے۔ آپ کی ضرورت کی تکمیل کا تعین کرنے کے علاوہ، ایک ہنر مند مولڈر آپ کو کام کے لیے بہترین مواد کا فیصلہ کرنے میں مدد کر سکتا ہے۔
پی آئی اے کی درجہ بندی کا نظام سطح کی تکمیل کے لیے چار بنیادی درجات کی وضاحت کرتا ہے۔ ہر گریڈ کے لیے ذیلی زمرہ جات ہیں۔ گروپ A کی سطح کی تکمیل ہموار ہے، اور گریڈ B اور C کی تکمیل بناوٹ والی ہے۔ سابقہ سب سے عام اور اقتصادی ختم ہے اور صنعتی حصوں کے لیے سب سے زیادہ موزوں ہے۔ یہ خرابی اور ٹولنگ کے نشانات کو چھپا سکتا ہے، اور یہ سب سے کم مہنگا ختم قسم ہے۔
انجیکشن مولڈ پرزوں کی سطح کی تکمیل بہت مختلف ہوسکتی ہے، اور اس حصے کی کارکردگی اور ظاہری شکل کے لیے اہم ہوسکتی ہے۔ کچھ کمپنیاں چمکدار فنش کے ساتھ پلاسٹک کے پرزوں کو ترجیح دیتی ہیں، جبکہ دیگر جمالیاتی وجوہات کی بنا پر بناوٹ والی سطح کو ترجیح دیتی ہیں۔ اگرچہ سابقہ جمالیاتی مقاصد کے لیے بہتر ہو سکتا ہے، لیکن کھردری سطحوں کو اکثر فنکشنل یا مکینیکل حصوں کے لیے ترجیح دی جاتی ہے۔
مواد کی مطابقت
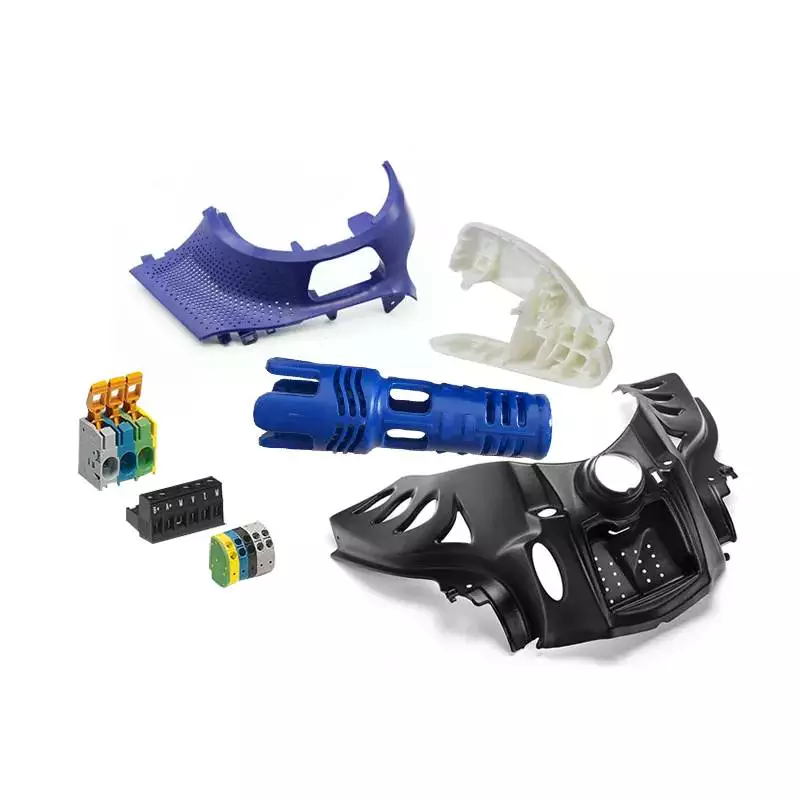 آپ کے انجیکشن مولڈ پرزوں کی پائیداری کے لیے مواد کی مطابقت اہم ہے۔ آپ رال ملا کر ایک ہی حصے میں متعدد مواد استعمال کر سکتے ہیں۔ یہ ان حصوں کے لیے ایک مثالی حل ہے جن کو چپکنے، رگڑ، یا پہننے کی ضرورت ہوتی ہے۔ تیز رداس مواد کے انتخاب کے عمل کو آسان بنا سکتا ہے، پارٹ ڈیزائن کو بہتر بنا سکتا ہے، اور پیداوار کو تیز کر سکتا ہے۔
ABS ایک تھرمو پلاسٹک پولیمر ہے جو درجہ حرارت کی ایک حد کو برداشت کر سکتا ہے۔ اس کے کم پگھلنے والے نقطہ کا مطلب یہ ہے کہ اسے ڈھالنا آسان ہے، اور اس میں کیمیائی اور نمی کی اچھی مزاحمت ہے۔ ABS بھی اچھی اثر طاقت رکھتا ہے، اور انتہائی پائیدار ہے۔ ری سائیکل کرنا آسان ہے۔ انجیکشن مولڈنگ کے لئے نایلان ایک اور ورسٹائل مواد ہے۔ اسے کار کے ٹائر، برقی اجزاء اور مختلف ملبوسات کے لیے استعمال کیا جا سکتا ہے۔
اپنے انجیکشن مولڈ پرزوں کے لیے مواد کا انتخاب کرتے وقت، اس بات کو ذہن میں رکھیں کہ رال کی قسم ان کی برداشت کا تعین کرے گی۔ انجکشن مولڈنگ پلاسٹک کی رال کی وسیع رینج کے ساتھ مطابقت رکھتی ہے۔ کچھ مواد بعض ایپلی کیشنز کے لیے دوسروں کے مقابلے میں زیادہ موزوں ہوتے ہیں، اور بہت سے پلاسٹک کو ان کی خصوصیات کو بہتر بنانے کے لیے اسٹیبلائزرز یا اضافی اشیاء کے ساتھ تبدیل کیا جا سکتا ہے۔ یہ لچک مصنوعات کی ترقی کی ٹیم کو اپنی مرضی کے مطابق کارکردگی کی خصوصیات کو حاصل کرنے کے لیے مواد کو اپنی مرضی کے مطابق کرنے کی اجازت دیتی ہے۔
پولیمائڈز انجیکشن مولڈنگ حصوں کے لیے ایک اور بہترین آپشن ہیں۔ ان پلاسٹک کی قدرتی اور مصنوعی دونوں قسموں میں بہترین خصوصیات ہیں۔ تاہم، ان میں کچھ خرابیاں ہیں. مثال کے طور پر، نایلان انجیکشن مولڈنگ مشکل ہے اور اس کے نتیجے میں ناکافی فلنگ ہو سکتی ہے۔ تاہم، نایلان انجکشن مولڈنگ کے بہت سے فوائد ہیں، بشمول اعلی اثر مزاحمت اور گرمی کی مزاحمت۔
Polybutylene terephthalate (PBT) ایک اعلی مالیکیولر-وزن پولیمر ہے جس میں بہترین مکینیکل اور کیمیائی مزاحمت ہے۔ یہ طبی، آٹوموٹو، اور روشنی کی صنعتوں میں اجزاء کے لیے ایک اچھا انتخاب ہے۔ اس کا کم پانی جذب اور کم آتش گیریت اسے بہت سی ایپلی کیشنز کے لیے موزوں بناتی ہے۔
Polyurethane (TPU) ایک اور پولیمر آپشن ہے۔ اس میں رگڑ، کیمیکل، چکنائی اور تیل کے خلاف بہترین مزاحمت ہے۔ اس میں اعلی درجہ حرارت کی مزاحمت بھی ہے، اور یہ اوزون ماحول کے لیے موزوں ہے۔ تاہم، TPU TPE سے زیادہ مہنگا ہے اور پروسیسنگ سے پہلے خشک کرنے کی ضرورت ہے. اس کے علاوہ، اس کی ایک مختصر شیلف زندگی ہے.
ٹولنگ من گھڑت
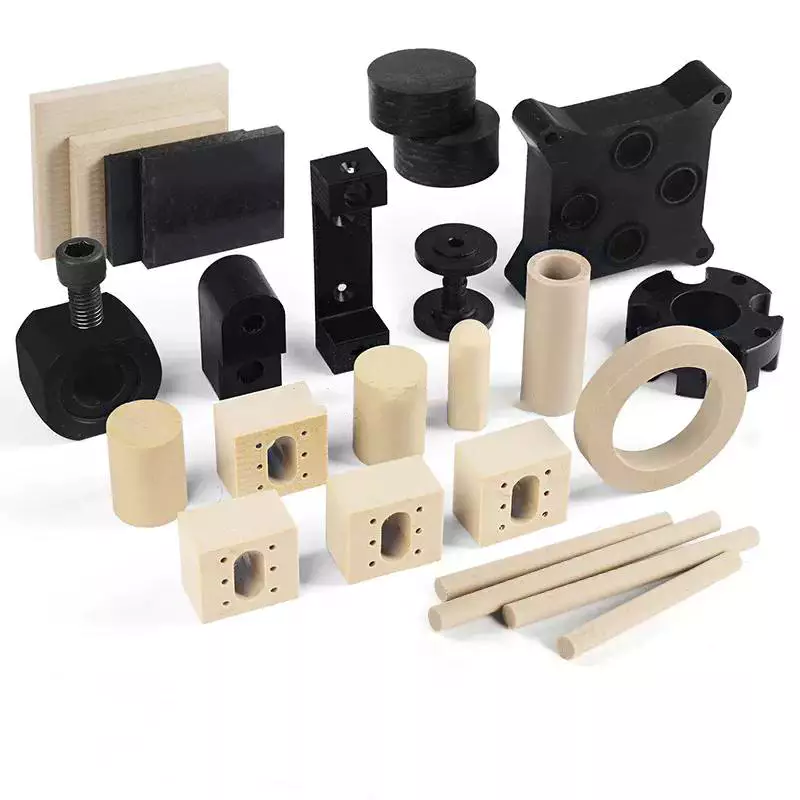 انجیکشن مولڈ پرزوں کے لیے ٹولنگ فیبریکیشن مینوفیکچرنگ کے عمل کا ایک اہم جزو ہے۔ مولڈ کا صحیح ڈیزائن تیار مصنوعات کے لیے درکار لاگت اور وقت کو کم کر سکتا ہے۔ مثال کے طور پر، مولڈ کے لیے صحیح قسم کے کور کا انتخاب کرنے سے اس حصے میں استعمال ہونے والے مواد کی مقدار کم ہو سکتی ہے، جو کہ اعلیٰ معیار کی مصنوعات تیار کرنے کے لیے ضروری ہے۔ ایسے ڈیزائن کا انتخاب کرنا بھی ضروری ہے جسے مولڈ میں ملنا آسان ہو۔
انجکشن مولڈنگ کے لیے عین جیومیٹریز کے ساتھ مولڈ کی ضرورت ہوتی ہے۔ مطلوبہ درستگی حاصل کرنے کے لیے مولڈ ٹول کو درست اور احتیاط سے بنایا جانا چاہیے۔ یہ مینوفیکچرنگ کے عمل میں سب سے بڑی سرمایہ کاری ہو سکتی ہے، لیکن یہ کسی پروجیکٹ کی کامیابی کے لیے بھی اہم ہے۔ بڑے حجم اور اعلیٰ درستگی والے حصوں کو اکثر زیادہ پیچیدہ ٹولنگ کی ضرورت ہوتی ہے، کیونکہ انہیں اعلیٰ سطح کی درستگی کی ضرورت ہوتی ہے۔
عام طور پر انجیکشن مولڈنگ کے لیے استعمال ہونے والے ٹول اسٹیلز میں H-13 اور 420 سٹینلیس سٹیل شامل ہیں۔ یہ دونوں مواد اتنے مضبوط ہیں کہ گڑھے ہوئے حصوں سے موازنہ سختی کے حصے پیدا کر سکتے ہیں۔ ان مواد کی لمبائی کی قدریں کم ہیں، لہذا یہ انجیکشن مولڈنگ ٹولز کی تعمیر کے لیے بہترین ہیں۔ ان میں سے کچھ اسٹیل میں بہترین جہتی درستگی بھی ہوتی ہے اور یہ اعلیٰ درستگی والے ٹول بنانے کے لیے مثالی طور پر موزوں ہیں۔
پلاسٹک انجیکشن مولڈنگ کے عمل میں درست پیمائش اور ٹولنگ فیبریکیشن کی ضرورت ہوتی ہے۔ مولڈ میں مناسب سیسہ کا زاویہ اور مواد کے درست ہونے کے لیے جگہ ہونی چاہیے۔ انڈر کٹ قطر کے 5% سے بڑے نہیں ہونے چاہئیں۔ مزید یہ کہ، انجکشن مولڈ پارٹ کو سٹرپنگ یا انڈر کٹ سے پاک ہونا چاہیے۔ مثالی طور پر، اس کا لیڈ زاویہ 30o سے 45o ہونا چاہیے۔
انجیکشن مولڈنگ کے عمل میں مختلف پلاسٹک استعمال کیے جا سکتے ہیں۔ اس عمل کو کاسمیٹک اور اختتامی استعمال کے پرزے تیار کرنے کے لیے استعمال کیا جا سکتا ہے۔ مولڈنگ کے عمل میں استعمال ہونے والے مواد میں سلیکون ربڑ اور تھرمو پلاسٹک شامل ہیں۔ اگر حصے کو اضافی کمک کی ضرورت ہوتی ہے، تو اسے ریشوں، معدنی ذرات، یا شعلہ retardant ایجنٹوں سے تقویت دی جا سکتی ہے۔
تیزی سے جدید ٹیکنالوجیز نے انجیکشن مولڈ پرزوں کے لیے ٹولنگ فیبریکیشن کے عمل کو ہموار کیا ہے۔ کمپیوٹر ایڈیڈ ڈیزائن، اضافی مینوفیکچرنگ، اور CNC لیتھز کے استعمال سے اس عمل میں بہتری آئی ہے۔ ایک مکمل انجیکشن مولڈ پارٹ کی لاگت کا تقریباً 15% ٹولنگ فیبریکیشن پر خرچ ہوتا ہے۔

editor by CX 2023-11-08

























