
خرابی:获取返回内容失败،
آپ کا سیشن ختم ہو گیا ہے۔ براہ کرم دوبارہ تصدیق کریں۔
انجکشن مولڈنگ کے فوائد
چاہے آپ اپنے اگلے پروجیکٹ کے لیے انجیکشن مولڈ پارٹ پر غور کر رہے ہوں یا کسی موجودہ کو تبدیل کرنے کی ضرورت ہو، کچھ ایسے عوامل ہیں جن پر آپ کو غور کرنا چاہیے۔ ان میں ڈیزائن، سطح کی تکمیل، ٹولنگ کی لاگت اور مواد کی مطابقت شامل ہے۔ ان عوامل کو سمجھنے سے آپ کو صحیح فیصلہ کرنے میں مدد مل سکتی ہے۔ انجیکشن مولڈنگ کے فوائد اور شروع کرنے کے طریقہ کے بارے میں مزید جاننے کے لیے پڑھیں۔
ڈیزائن کے عوامل
 انجیکشن مولڈ حصوں کے لیے ڈیزائن کے سب سے اہم عوامل میں سے ایک دیوار کی موٹائی ہے۔ دیوار کی موٹائی اس حصے کی بہت سی اہم خصوصیات کو متاثر کرتی ہے، اس کی سطح کی تکمیل سے لے کر اس کی ساختی سالمیت تک۔ اس عنصر کا مناسب خیال سڑنا کے مسائل یا سڑنا میں ترمیم کی وجہ سے مہنگی تاخیر کو روک سکتا ہے۔ اس مسئلے سے بچنے کے لیے، پروڈکٹ ڈیزائنرز کو کم از کم اور برائے نام دیوار کی موٹائی کا تعین کرنے کے لیے حصے کی فنکشنل ضروریات پر غور کرنا چاہیے۔ اس کے علاوہ، انہیں تناؤ کی قابل قبول سطحوں پر بھی غور کرنا چاہیے، کیونکہ ضرورت سے زیادہ پتلی دیواروں والے حصوں کو ضرورت سے زیادہ پلاسٹک کے دباؤ کی ضرورت پڑ سکتی ہے اور ہوائی جال بن سکتے ہیں۔
کسی حصے کو ڈیزائن کرتے وقت غور کرنے کا ایک اور عنصر اس کے اخراج اور رہائی کی صلاحیت ہے۔ اگر حصہ سڑنا سے نکل جاتا ہے تو، ٹولز کو پلاسٹک کو باہر نکالنے کے قابل ہونا چاہیے۔ انجکشن کے سانچوں کے عام طور پر دو رخ ہوتے ہیں، جن میں سے ایک خارج ہونے والا ہوتا ہے، اور دوسرا جو سڑنا میں رہتا ہے۔ بعض صورتوں میں، حصہ کی رہائی کو روکنے کے لیے خاص خصوصیات کی ضرورت ہوتی ہے، جیسے کہ ریمپ یا گسٹ۔ یہ ڈیزائن کی خصوصیات ڈیزائن کی لچک کو بڑھا سکتی ہیں، لیکن وہ سڑنا کی لاگت کو بھی بڑھا سکتی ہیں۔
انجیکشن مولڈ پارٹس کو ڈیزائن کرتے وقت، انجینئرنگ ٹیم پہلے ڈیزائن کے کلیدی عناصر کا تعین کرتی ہے۔ یہ عناصر اس بات کو یقینی بنائیں گے کہ انجیکشن کا عمل ہر ممکن حد تک آسانی سے چلتا ہے۔ اس میں دیوار کی موٹائی، پسلیوں کا ڈیزائن، باس ڈیزائن، کونے کی منتقلی، اور ویلڈ لائن جیسے عوامل شامل ہیں۔ اس کے بعد انجینئرنگ ٹیم مینوفیکچریبلٹی تجزیہ کے لیے ایک ڈیزائن انجام دے گی اور، اگر سب کچھ ٹھیک ہے، تو وہ سانچے کی تعمیر اور جانچ شروع کر سکتی ہے۔
مواد کی مطابقت
کئی عوامل انجیکشن مولڈ پرزوں کی مادی مطابقت کو متاثر کر سکتے ہیں۔ پلاسٹک کے پرزوں کو ڈھالتے وقت، یہ ضروری ہے کہ ایسے مواد کا انتخاب کیا جائے جو اس حصے کے مطلوبہ مقصد سے مطابقت رکھتا ہو۔ بہت سے انجیکشن مولڈنگ کے عمل کا تقاضا ہے کہ استعمال ہونے والے دو اہم پلاسٹک مواد ایک دوسرے کے ساتھ ہم آہنگ ہوں۔ یہ اوور مولڈنگ اور دو شاٹ انجیکشن مولڈنگ کا معاملہ ہے۔
انجیکشن مولڈ پارٹ بنانے کے لیے آپ جو مواد استعمال کرتے ہیں وہ تیار شدہ پروڈکٹ کی برداشت کو نمایاں طور پر متاثر کرے گا۔ یہی وجہ ہے کہ مواد کا انتخاب حصہ کا ڈیزائن جتنا اہم ہے۔ انجیکشن مولڈنگ کے لیے پلاسٹک کی رال کی کئی اقسام استعمال کی جا سکتی ہیں۔ مزید برآں، ان میں سے بہت سی رالوں کو ایڈیٹیو، فلرز اور سٹیبلائزر شامل کرکے تبدیل یا مضبوط کیا جا سکتا ہے۔ یہ لچک مصنوعات کی ٹیموں کو مطلوبہ کارکردگی کی خصوصیات حاصل کرنے کے لیے مواد کو تیار کرنے کی اجازت دیتی ہے۔
سب سے عام تھرمو پلاسٹک میں سے ایک پولی پروپیلین ہے۔ یہ انتہائی پائیدار ہے اور اس میں اچھی اثر طاقت اور نمی کے خلاف مزاحمت ہے۔ یہ مواد ری سائیکل بھی ہے اور کھانے کے ساتھ رد عمل ظاہر نہیں کرتا۔
ٹولنگ کے اخراجات
انجیکشن مولڈ پارٹس کی تیاری کے لیے سب سے بڑی لاگت ٹولنگ ہے۔ ایک OEM کے لیے، ٹولنگ کی لاگت ایک سادہ حصے کے لیے $15K فی حصہ سے لے کر پیچیدہ جیومیٹری والے مولڈ کے لیے $500K تک ہو سکتی ہے۔ استعمال شدہ اسٹیل کی قسم اور حصے کی پیداواری حجم کی بنیاد پر ٹولنگ کی لاگت مختلف ہوتی ہے۔
معقول تخمینہ حاصل کرنے کے لیے، کمپنیوں کے پاس اقتباسات کی درخواست کرتے وقت حتمی ڈیزائن، ابتدائی ڈیزائن، اور نمونہ کا حصہ ہونا چاہیے۔ مولڈ میں گہا کے طول و عرض اور پیچیدگی ٹولنگ کی لاگت کا تعین کرنے میں اہم ہیں، جیسا کہ جزوی رواداری ہے۔ جزوی رواداری اس حصے کے احاطہ کردہ علاقے اور سانچے کے اندر اس کے افعال پر مبنی ہے۔
آپ کو جس قسم کی مولڈ کی ضرورت ہے وہ آپ کے ٹولنگ کے اخراجات کو بھی متاثر کر سکتی ہے۔ انجیکشن مولڈنگ مشینیں بہت سے مختلف قسم کے سانچوں کو ایڈجسٹ کرسکتی ہیں۔ کچھ سانچوں کو ایک ہی سانچے سے بنایا جاتا ہے، جبکہ دوسروں کو متعدد سانچوں کی ضرورت ہوتی ہے۔ کچھ مولڈ پیچیدہ ہو سکتے ہیں، جو انہیں ناقابل پیداوار بنا دیتے ہیں، جس کے نتیجے میں ٹولنگ کی لاگت بڑھ جاتی ہے۔
انجیکشن مولڈنگ کے لیے ٹولنگ کی لاگت اچھی طرح سے معلوم نہیں ہے، لیکن وہ تیزی سے بڑھ جاتے ہیں۔ بہت سی پروڈکٹ ڈویلپمنٹ ٹیمیں انجیکشن مولڈنگ کے عمل کی لاگت کو براہ راست مواد، مشین کے وقت اور مزدوری کے لحاظ سے غور کرتی ہیں، لیکن لاگت کا ماڈل اکثر اضافی اجزاء کو مدنظر رکھنے میں ناکام رہتا ہے۔
سطح ختم
 انجیکشن مولڈ پرزوں پر سرفیس فنشز کا استعمال اکثر نقائص کو چھپانے، ٹوٹ پھوٹ کو چھپانے یا پروڈکٹ کی ظاہری شکل کو بڑھانے کے لیے کیا جاتا ہے۔ جب پروڈکٹ لوگوں کے ہاتھ میں آئے گی تو یہ فنشز بھی کارآمد ثابت ہو سکتے ہیں۔ آپ جس سطح کی ساخت کا انتخاب کرتے ہیں اس کا انحصار آپ کی مطلوبہ فعالیت کے ساتھ ساتھ آپ پروڈکٹ کو استعمال کرنے کے طریقے پر بھی ہوگا۔ عام طور پر، مولڈنگ کی معمولی خامیوں کو چھپاتے ہوئے سخت ساخت بہتر گرفت فراہم کرتی ہے۔ تاہم، وہ کسی مصنوع کو سڑنا سے نکالنا زیادہ مشکل بنا سکتے ہیں۔ اس کا مطلب ہے کہ آپ کو سڑنا کے ڈرافٹ اینگل کو بڑھانا پڑ سکتا ہے۔ سطح کی بہترین تکمیل حاصل کرنے کے لیے، ٹول میکر اور پروڈکٹ ڈیزائنر کو ڈیزائن کے عمل کے آغاز میں قریبی تعاون کرنا چاہیے۔
کئی مختلف سطح کی تکمیلیں ہیں جو انجیکشن مولڈ حصوں کے لیے استعمال کی جا سکتی ہیں۔ ایک قسم کو B-گریڈ فنش کہا جاتا ہے، اور یہ انجیکشن مولڈنگ پلاسٹک کی وسیع اقسام کے ساتھ مطابقت رکھتا ہے۔ فنش کی ایک اور قسم کو پتھر پالش کرنے کا عمل کہا جاتا ہے، اور یہ ان حصوں کے لیے مثالی ہے جن کی کوئی جمالیاتی قدر نہیں ہے۔
اوور ہینگس
انجیکشن مولڈنگ انڈسٹری انجیکشن مولڈ پرزوں پر اوور ہینگس کو "انڈر کٹ" کے طور پر کہتے ہیں اور یہ ڈیزائن میں عدم استحکام کا باعث بن سکتے ہیں۔ انڈر کٹ کو کم کرنے کے لیے، ڈیزائن کو حصے کی سطح کے متوازی ہونا چاہیے۔ اگر انڈر کٹ موجود ہے تو، زگ زیگ الگ کرنے والی لائن استعمال کی جا سکتی ہے۔
اوور ہینگ عام طور پر سانچے کی سطح سے چند ملی میٹر چھوٹا ہوتا ہے۔ یہ عام طور پر حصے کی سطح کے رقبے سے کم لاگت والے پلاسٹک کے مواد سے بنایا جاتا ہے۔ اوور ہینگ کے لیے استعمال ہونے والے مواد میں اپنے کام کو پورا کرنے کے لیے کافی طاقت ہونی چاہیے۔ اوور ہینگ ٹکڑے کو خراب ہونے یا ٹوٹنے سے روکنے میں بھی مدد کرے گا۔
انجکشن مولڈنگ کسی حصے کے چاروں طرف اوور ہینگس بنا سکتی ہے۔ اوور ہینگ ہمیشہ ضروری نہیں ہوتے ہیں۔ وہ حسب ضرورت حصوں میں شامل کیے جا سکتے ہیں۔ تاہم، اوور ہینگ شامل کرنے سے ٹولنگ کی کافی لاگت آئے گی۔ نتیجے کے طور پر، ڈیزائن کی مجموعی موٹائی کو کم سے کم کرنا بہتر ہے۔ تاہم، بعض صورتوں میں اوور ہینگ اس حصے کو زیادہ پرکشش بنانے کے لیے مفید ہو سکتا ہے۔
پیچیدہ جیومیٹری والے حصوں کے لیے، اوور ہینگس کے لیے کچھ اختیارات ہیں۔ کچھ مینوفیکچررز زیادہ پیچیدہ شکلیں بنانے کے لیے سائیڈ ایکشن مولڈ استعمال کرتے ہیں۔
CNC مشینی
انجیکشن مولڈ پارٹس کی CNC مشینی ایک ایسا عمل ہے جو مینوفیکچررز کو ان کی مصنوعات کے لیے درست سطحوں اور شکلوں کو حاصل کرنے میں مدد کرتا ہے۔ یہ عمل عام طور پر ٹولنگ کی گھسائی کے ساتھ شروع ہوتا ہے، جو عام طور پر ایلومینیم یا سٹیل سے بنا ہوتا ہے۔ اس ٹولنگ کو پھر CNC مل میں رکھا جاتا ہے۔ یہ مشین پلاسٹک کے آخری حصے کے منفی کو تراشتی ہے، جس سے سطح کی مخصوص تکمیل کو ممکن بنایا جاتا ہے۔ اس عمل کو پیچیدہ ڈھانچے یا خصوصی خصوصیات کے ساتھ ایک حصہ بنانے کے لیے ڈھال لیا جا سکتا ہے۔
CNC مشینی کارخانہ دار کو اعلی کارکردگی والے پرزے تیار کرنے کی اجازت دیتی ہے۔ یہ ممکن ہے کیونکہ MIM حصوں کو مینوفیکچرنگ کے عمل کے دوران حوصلہ افزائی دباؤ یا اندرونی دباؤ کا تجربہ نہیں ہوتا ہے۔ مزید برآں، MIM کے تیار کردہ حصے CNC حصوں سے زیادہ پائیدار ہیں۔ ان کے فوائد کے باوجود، CNC مشینی کی اپنی حدود ہیں، خاص طور پر جب بات ڈیزائن کی آزادی اور پیچیدگی کی ہو۔ یہ عنصر زیادہ تر اس سافٹ ویئر پر منحصر ہوتا ہے جو مینوفیکچرر یا ڈیزائنر استعمال کرتا ہے۔
CNC مشینی کی ایک خرابی اس کی زیادہ قیمت ہے۔ انجکشن مولڈنگ کے مقابلے میں، CNC مشینی فی حصہ زیادہ مہنگی ہے. وجہ یہ ہے کہ مولڈ کی ابتدائی لاگت نسبتاً زیادہ ہے اور بڑی تعداد میں پرزوں پر پھیلی ہوئی ہے۔ انجیکشن مولڈنگ کا عمل مکمل ہوجانے کے بعد، اس عمل سے تیار ہونے والے پرزوں کی لاگت مشینی پرزوں سے تیار کردہ حصوں کے ساتھ زیادہ مسابقتی ہوجاتی ہے۔ تاہم، لاگت کا فرق پیدا ہونے والے حصوں کے حجم کے ساتھ بڑھتا ہے۔ یہ لاگت کراس اوور عام طور پر کم از کم 100 حصوں کی مقدار میں ہوتی ہے اور زیادہ سے زیادہ 5000 حصوں تک پہنچ سکتی ہے۔
پیداوار کا حجم
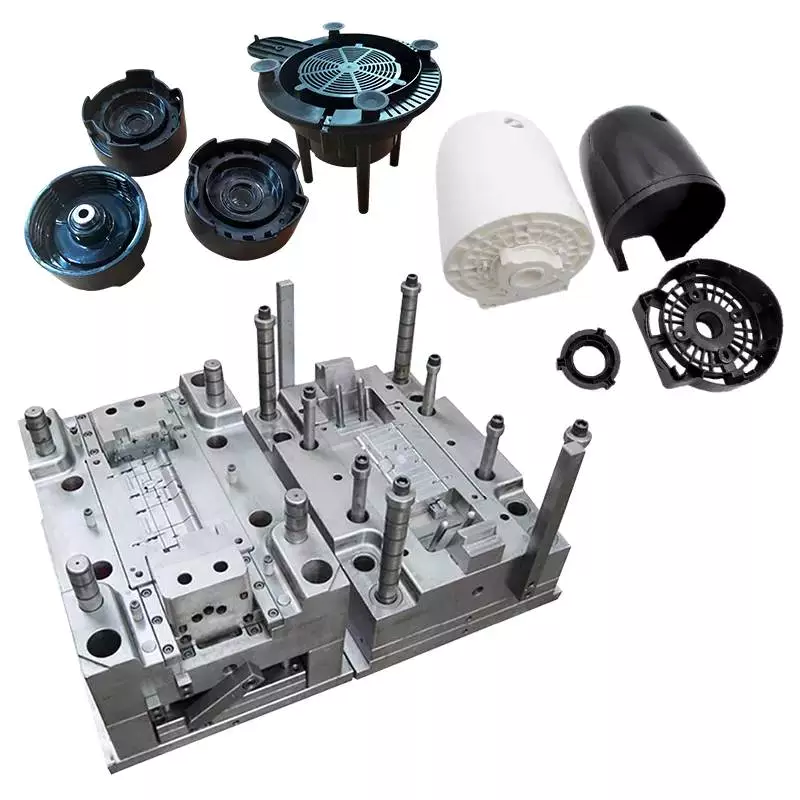 انجیکشن مولڈ پارٹس کی پیداوار کا حجم استعمال ہونے والے مواد کے لحاظ سے مختلف ہوتا ہے۔ پرزوں کی بڑی مقدار پیدا کرنا مہنگا ہے، جب کہ چھوٹی مقداریں کم قیمت پر تیار کی جا سکتی ہیں۔ انجکشن مولڈنگ کے لیے ایک عین مطابق مولڈ کی ضرورت ہوتی ہے، جو کہ ٹول اسٹیل یا ایلومینیم سے CNC مشینی ہوتی ہے۔ مولڈ میں اس حصے کا منفی ہوتا ہے جسے انجکشن لگایا جاتا ہے، ایک رنر سسٹم، اور اس حصے کو ٹھنڈا کرنے میں مدد کے لیے اندرونی پانی کے کولنگ چینلز۔ 3D پرنٹنگ مواد میں حالیہ پیشرفت نے کم حجم کے انجیکشن مولڈنگ کے لیے سانچوں کو تیار کرنا ممکن بنا دیا ہے۔ اس سے پہلے، روایتی سانچہ سازی کی زیادہ لاگت کی وجہ سے یہ مالی طور پر قابل عمل نہیں تھا۔
پلاسٹک کے پرزے تیار کرنے کے لیے ایک سڑنا استعمال کیا جاتا ہے۔ مولڈنگ کا عمل بہت تیز ہے، ہر سائیکل میں 30 سیکنڈ سے لے کر 90 سیکنڈ تک کا وقت لگتا ہے۔ کسی حصے کو ڈھالنے کے بعد، اسے سانچے سے ہٹا کر ہولڈنگ کنٹینر یا کنویئر بیلٹ پر رکھا جاتا ہے۔ انجکشن مولڈ پارٹس عام طور پر استعمال کے لیے فوراً تیار ہوتے ہیں اور کم سے کم پوسٹ پروسیسنگ کی ضرورت ہوتی ہے۔ انجیکشن مولڈ پرزوں کا ڈیزائن تصویر سے ملتا جلتا ہے، کیونکہ جیومیٹری براہ راست حصے کی سطح کی ساخت میں منتقل ہوتی ہے۔
پلاسٹک کے سانچے کا انتخاب کرتے وقت، یہ ضروری ہے کہ اس حجم کا تعین کیا جائے جس پر حصہ تیار کیا جائے گا۔ اگر حجم کم ہے تو، نرم پلاسٹک استعمال کیا جا سکتا ہے. تاہم، جیسا کہ اس حصے کو ڈھالا جاتا ہے، اس کی کارکردگی کی خصوصیات کم ہو سکتی ہیں۔ کم حجم کی پیداوار میں، حصے کی مجموعی پیچیدگی پر غور کرنا ضروری ہے۔ اس میں حصہ کا مسودہ، دیوار کی موٹائی، اور سطح کی تکمیل شامل ہے۔

ایڈیٹر بذریعہ czh2023-02-15

























