
Design Number: 4CC 33/410D
Shaping Manner: Injection Molding
Merchandise Substance: Steel
Solution: Chaplet mould
cavity quantity: Customizable
sector: manufacture
Mould Lifestyle: 2000000
Type: Mildew Tool
Packaging Particulars: Wood box
Port: HangZhou/ HangZhou/ HangZhou
Solution information Location of origin: China,ZheJiang Manufacturer title: Qin Tian packagingName of injection molded areas: 33/410D Closure Cavity number: 1*48(Other options:1*16/1*32)Plastic: PPRunner: Valve nozzle/Semi very hot runner pin gateShaping method: Injection MoldingModel of injection molding machine:380TProduct: Closure MouldProduct content: SteelProcessing: Personalized CNC MachiningHigh precision: .02mmMould substance: P20/ASSAB S136/BGH1.2083Design provider: AvailableSample time: 45-sixty daysLead time: 70-90 daysFile approved: PDF,AWG,IGS,STEP,X-TMould existence: two hundred 0000 shotsApplication: pump head/Cosmetics/aerosol valve Specifics Photos Products Description Moulds Plastic injection components and Hardware products Firm Profile HangZhou qintian packaging items Co., Ltd Qintian organization is located in HangZhou Metropolis, ZheJiang Province, specializing in the manufacturing of plasticmolds. It is very good at manufacturing packaging container molds and merchandise assembly lines this sort of as aerosol valves,pump heads, cosmetics and healthcare syringes. At the identical time, the company also sells pump heads, aerosol valves,mounting cup, bottles and other goods. The business has abundant design and generation encounter and strong manufacturing capacity, the factory cancooperate with the improvement of the total series of items in accordance to the customer’s drawings. The factorystrictly implements the top quality administration technique for production. It has turn into a much more expert supplier ofmolds and equipment, OEM Manufacturing unit Plastic Injection CZPT Components PP PE Stomach muscles Pc PE POM acrylic Silk Printing housing Plastic Areas Mildew Fabrication which has been accepted and praised by the majority of customers at residence and abroad. The business has expert experts and superior processing products. “Quality is crucial andquality is company” is our CZPT theme, “trustworthy management and client 1st” is our company philosophy. Qintiancompany is functioning hard to supply all-spherical manufacturing molds and gear for the buyer services withadvanced technology and much more specialist service frame of mind. May possibly we join arms to develop a better tomorrow for thepackaging business with our meager toughness! Product Paramenters
| Mould Cavity | Single Cavity / Multi-Cavity |
| Mold Materials | S50C,P20, H13, 718,ASSAB S136,BGH1.2083 |
| Kunststoffmaterial | PP,ABS, PA66,POM or other you want |
| Plastic Area end | Polishing end,Texture End,Glossy Finish |
| Drawing structure | PDF, 48cavity Vacuum Blood Selection PET PP Examination Tube CZPT With Lid Plastic Injection Mold Making AWG,IGS,STEP,X-T |
| Color of injection molded parts | Customer reference / RAL PANTONE |
| runner | hot sprue/cold runner |
| mould Variety of marketplaces | All plastic pump,dispenser pump,foaming pump,airless pump,External dispenser pump,aerosol valve,Trigger Spraye,Mist Sprayer,mounting cup, |
| Other products | mounting cup,2CC/4CC External dispenser pump |
Spritzgussteile – Konstruktionsüberlegungen
Für die Herstellung hochwertiger Spritzgussteile sind vor dem Konstruktionsprozess verschiedene Faktoren zu berücksichtigen. Dazu gehören Oberflächenbeschaffenheit, Materialverträglichkeit und Werkzeugbau. Dieser Artikel beleuchtet einige dieser Faktoren. Letztendlich lassen sich Zeit und Kosten sparen, indem die Teile im eigenen Haus konstruiert werden.
Designüberlegungen
 Bei der Entwicklung neuer oder der Aktualisierung bestehender Teile sind Konstruktionsüberlegungen für Spritzgussteile von entscheidender Bedeutung. Die Entscheidungen, die Sie in diesen frühen Entwicklungsphasen treffen, können das Endprodukt maßgeblich beeinflussen und erhebliche Kosten- und Zeitaufwendungen nach sich ziehen. In diesem Leitfaden gehen wir auf wichtige Konstruktionsaspekte ein, darunter die Maximierung der Effizienz des Spritzgussverfahrens. Wir erläutern außerdem, wie Sie die Angussplatzierung und die Trennlinien optimieren.
Für einen erfolgreichen Spritzgießprozess muss die Bauteilkonstruktion ein ausgewogenes Verhältnis zwischen struktureller Integrität und Kunststofffüllvolumen aufweisen. Dies bedeutet, Bauteile mit relativ dünnen Wänden zu fertigen, die ausreichend gestützt werden und sich nicht verziehen oder einsinken. Um dies zu erreichen, weisen Spritzgussteile häufig Rippen oder Vorsprünge zur Wandverstärkung auf. Zu dünne Wände können jedoch zu übermäßigem Kunststoffdruck und Lufteinschlüssen führen.
Einer der wichtigsten Konstruktionsaspekte bei Spritzgussteilen ist die Richtung der Trennlinie. In vielen Fällen ist die Trennlinie offensichtlich, in anderen weniger. Der erste Schritt bei der Konstruktion eines Spritzgusswerkzeugs besteht darin, die Öffnungsrichtung festzulegen.
Ein weiterer wichtiger Konstruktionsaspekt ist das Auswerfen des Formteils. Wird ein Teil nicht ordnungsgemäß ausgeworfen, bleibt es an der Form haften. Teile mit zu vielen Hinterschneidungen oder Rippen verhaken sich an der Formwand und lassen sich nur schwer auswerfen. Teile mit einem Entformungsschrägwinkel von mindestens fünf Grad lassen sich deutlich leichter auswerfen.
Ein weiterer wichtiger Aspekt bei der Konstruktion von Spritzgussteilen ist die Art des verwendeten Kunststoffs. Manche Kunststoffe vertragen keine Hinterschnitte. Andere Materialien hingegen tolerieren Hinterschnitte von bis zu fünf Prozent. Hinterschnitte sind nicht optimal und können die Komplexität und die Kosten der Spritzgussform erhöhen.
Ein weiterer wichtiger Aspekt bei der Konstruktion von Spritzgussteilen ist der Kantenradius. Scharfe Ecken können hohe Spannungen im Formteil erzeugen und zu Schwachstellen führen. Ein Radius reduziert diese Spannungen, indem er sie gleichmäßiger im gesamten Bauteil verteilt. Dies erleichtert zudem den Materialfluss durch die Form.
Oberflächenbeschaffenheit
Spritzgussteile werden häufig nachbearbeitet, um ihre Optik zu verbessern. Verschiedene Bearbeitungsverfahren, darunter spanendes Drehen und Schleifen, verleihen Spritzgussteilen ein bestimmtes Aussehen, eine bestimmte Haptik oder Textur. Die Oberflächenbeschaffenheit eines Kunststoffteils beeinflusst sowohl seine Ästhetik als auch seine Funktionalität. Laut der Society of Plastics Industry (SPI) sind bestimmte Standards für die Oberflächenbeschaffenheit unerlässlich für die Ästhetik und Langlebigkeit von Kunststoffteilen.
Die Oberflächenbeschaffenheit von Spritzgussteilen hängt vom primären Konstruktionsziel ab. So ist bei manchen Konstruktionen ein ansprechendes Aussehen wichtig, während bei anderen die Funktionalität im Vordergrund steht. Oberflächenstrukturen werden von Designern und Ingenieuren häufig eingesetzt, um unterschiedliche ästhetische Ziele zu erreichen, beispielsweise die Wertwahrnehmung des Produkts zu verbessern. Eine strukturierte Oberfläche kann zudem dazu beitragen, Unebenheiten zu kaschieren und die Rutschfestigkeit des Teils zu erhöhen.
Die Oberflächenbeschaffenheit ist ein entscheidender Aspekt beim Kunststoffspritzguss. Sie beeinflusst die Materialauswahl, die Werkzeugkonstruktion und andere Prozessentscheidungen. Daher ist es wichtig, die gewünschte Oberflächenbeschaffenheit frühzeitig in der Konstruktionsphase festzulegen. Ein erfahrener Spritzgießer kann Sie bei dieser Entscheidung unterstützen. Neben der Bestimmung der benötigten Oberflächenbeschaffenheit hilft er Ihnen auch bei der Auswahl des optimalen Materials.
Das PIA-Klassifizierungssystem definiert vier Grundklassen für Oberflächenbeschaffenheit. Jede Klasse ist in Unterkategorien unterteilt. Oberflächen der Klasse A sind glatt, während die Klassen B und C strukturiert sind. Glatte Oberflächen sind die gebräuchlichste und wirtschaftlichste Oberflächenbeschaffenheit und eignen sich besonders für Industrieteile. Sie kaschieren Verformungen und Bearbeitungsspuren und sind die kostengünstigste Oberflächenart.
Die Oberflächenbeschaffenheit von Spritzgussteilen kann stark variieren und ist entscheidend für deren Funktion und Aussehen. Manche Unternehmen bevorzugen glänzende Kunststoffteile, andere hingegen aus ästhetischen Gründen eine strukturierte Oberfläche. Während glänzende Oberflächen für die Optik vorteilhafter sein mögen, werden raue Oberflächen für funktionale oder mechanische Teile oft bevorzugt.
Materialverträglichkeit
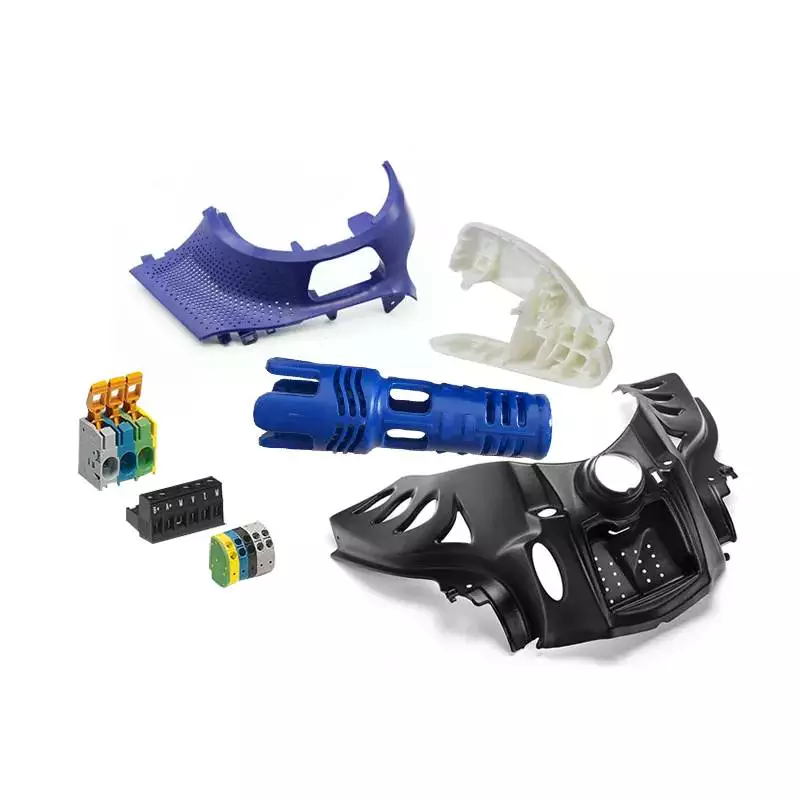 Die Materialverträglichkeit ist entscheidend für die Langlebigkeit Ihrer Spritzgussteile. Durch Mischen verschiedener Harze können Sie mehrere Materialien im selben Teil verwenden. Dies ist ideal für Teile, die Haftung, Reibung oder Verschleißfestigkeit erfordern. Fast Radius vereinfacht die Materialauswahl, optimiert das Teiledesign und beschleunigt die Produktion.
ABS ist ein thermoplastisches Polymer, das einem breiten Temperaturbereich standhält. Dank seines niedrigen Schmelzpunkts lässt es sich leicht formen und weist eine gute Beständigkeit gegenüber Chemikalien und Feuchtigkeit auf. ABS ist zudem schlagfest und sehr langlebig. Es ist leicht zu recyceln. Nylon ist ein weiteres vielseitiges Material für den Spritzguss. Es kann für Autoreifen, elektronische Bauteile und verschiedene Bekleidungsartikel verwendet werden.
Bei der Materialauswahl für Ihre Spritzgussteile ist zu beachten, dass die Art des verwendeten Kunststoffs die Toleranzen bestimmt. Spritzgießen ist mit einer Vielzahl von Kunststoffen kompatibel. Einige Materialien eignen sich besser für bestimmte Anwendungen als andere, und viele Kunststoffe lassen sich durch Stabilisatoren oder Additive modifizieren, um ihre Eigenschaften zu verbessern. Diese Flexibilität ermöglicht es dem Produktentwicklungsteam, die Materialien individuell anzupassen und die gewünschten Leistungseigenschaften zu erzielen.
Polyamide sind eine weitere hervorragende Option für Spritzgussteile. Sowohl natürliche als auch synthetische Varianten dieser Kunststoffe weisen ausgezeichnete Eigenschaften auf. Allerdings gibt es auch einige Nachteile. Beispielsweise ist das Spritzgießen von Nylon schwierig und kann zu unvollständiger Füllung führen. Dennoch bietet das Spritzgießen von Nylon viele Vorteile, darunter eine hohe Schlag- und Hitzebeständigkeit.
Polybutylenterephthalat (PBT) ist ein hochmolekulares Polymer mit ausgezeichneter mechanischer und chemischer Beständigkeit. Es eignet sich gut für Bauteile in der Medizin-, Automobil- und Beleuchtungsindustrie. Seine geringe Wasseraufnahme und schlechte Entflammbarkeit machen es für viele Anwendungen geeignet.
Polyurethan (TPU) ist eine weitere Polymeroption. Es zeichnet sich durch hervorragende Beständigkeit gegenüber Abrieb, Chemikalien, Fetten und Ölen aus. Zudem ist es hochtemperaturbeständig und für ozonhaltige Umgebungen geeignet. Allerdings ist TPU teurer als TPE und muss vor der Weiterverarbeitung getrocknet werden. Darüber hinaus ist seine Haltbarkeit begrenzt.
Werkzeugherstellung
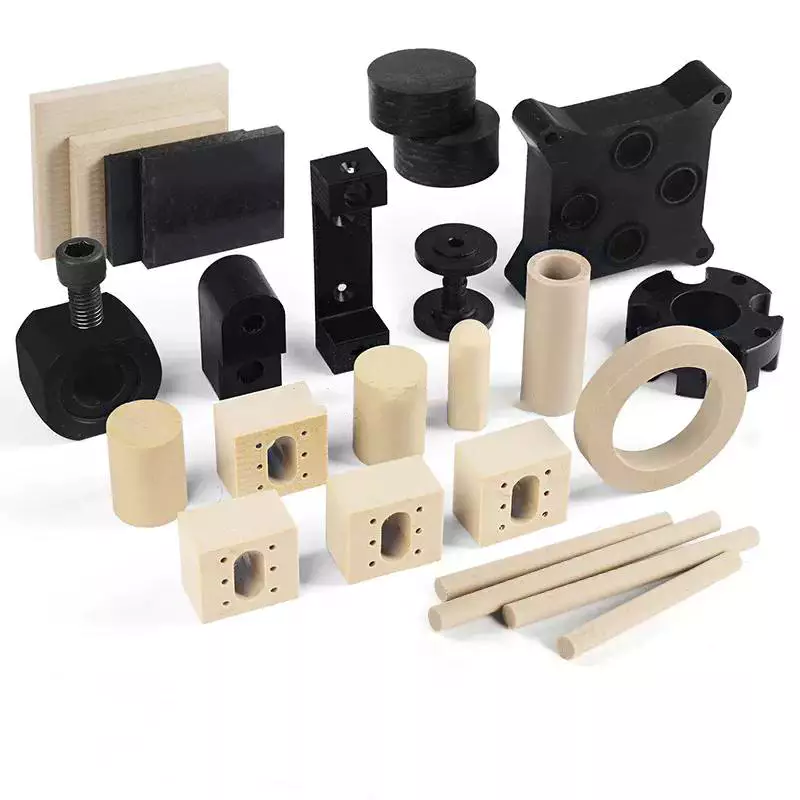 Die Werkzeugherstellung für Spritzgussteile ist ein wichtiger Bestandteil des Fertigungsprozesses. Durch die richtige Werkzeugkonstruktion lassen sich Kosten und Zeitaufwand für das Endprodukt reduzieren. Beispielsweise kann die Wahl des passenden Kerns den Materialverbrauch verringern, was für die Herstellung eines qualitativ hochwertigen Produkts unerlässlich ist. Wichtig ist außerdem eine Konstruktion, die sich leicht in die Form fräsen lässt.
Spritzguss erfordert eine Form mit präziser Geometrie. Das Werkzeug muss genau und sorgfältig konstruiert werden, um die gewünschte Präzision zu erreichen. Es kann die größte Investition im Fertigungsprozess darstellen, ist aber auch entscheidend für den Projekterfolg. Großvolumige und hochpräzise Teile erfordern oft komplexere Werkzeuge, da sie höchste Präzision verlangen.
Für das Spritzgießen werden typischerweise Werkzeugstähle wie H-13 und Edelstahl 420 verwendet. Beide Werkstoffe sind ausreichend fest, um Teile mit vergleichbarer Härte wie Schmiedeteile herzustellen. Dank ihrer geringen Dehnung eignen sie sich ideal für die Fertigung von Spritzgießwerkzeugen. Einige dieser Stähle weisen zudem eine ausgezeichnete Maßgenauigkeit auf und sind daher optimal für die Herstellung hochpräziser Werkzeuge geeignet.
Das Kunststoffspritzgießen erfordert präzises Messen und die Fertigung der Werkzeuge. Die Form muss den korrekten Anstellwinkel und ausreichend Platz für die Materialverformung aufweisen. Hinterschnitte dürfen nicht größer als 51½³ des Durchmessers sein. Darüber hinaus muss das Spritzgussteil frei von Ausrissen und Hinterschnitten sein. Idealerweise sollte der Anstellwinkel zwischen 30° und 45° liegen.
Für das Spritzgießen eignen sich verschiedene Kunststoffe. Mit diesem Verfahren lassen sich Kosmetik- und Gebrauchsteile herstellen. Zu den verwendeten Materialien gehören Silikonkautschuk und Thermoplaste. Benötigt das Teil zusätzliche Verstärkung, kann es mit Fasern, Mineralpartikeln oder Flammschutzmitteln verstärkt werden.
Fortschrittliche Technologien haben die Werkzeugherstellung für Spritzgussteile optimiert. Der Prozess wurde durch computergestütztes Design, additive Fertigung und CNC-Drehmaschinen verbessert. Rund 151.000 Tonnen der Kosten eines fertigen Spritzgussteils entfallen auf die Werkzeugherstellung.

editor by czh2023-02-16

























