
Design Number: 4CC 33/410D
Shaping Manner: Injection Molding
Merchandise Substance: Steel
Solution: Chaplet mould
cavity quantity: Customizable
sector: manufacture
Mould Lifestyle: 2000000
Type: Mildew Tool
Packaging Particulars: Wood box
Port: HangZhou/ HangZhou/ HangZhou
Solution information Location of origin: China,ZheJiang Manufacturer title: Qin Tian packagingName of injection molded areas: 33/410D Closure Cavity number: 1*48(Other options:1*16/1*32)Plastic: PPRunner: Valve nozzle/Semi very hot runner pin gateShaping method: Injection MoldingModel of injection molding machine:380TProduct: Closure MouldProduct content: SteelProcessing: Personalized CNC MachiningHigh precision: .02mmMould substance: P20/ASSAB S136/BGH1.2083Design provider: AvailableSample time: 45-sixty daysLead time: 70-90 daysFile approved: PDF,AWG,IGS,STEP,X-TMould existence: two hundred 0000 shotsApplication: pump head/Cosmetics/aerosol valve Specifics Photos Products Description Moulds Plastic injection components and Hardware products Firm Profile HangZhou qintian packaging items Co., Ltd Qintian organization is located in HangZhou Metropolis, ZheJiang Province, specializing in the manufacturing of plasticmolds. It is very good at manufacturing packaging container molds and merchandise assembly lines this sort of as aerosol valves,pump heads, cosmetics and healthcare syringes. At the identical time, the company also sells pump heads, aerosol valves,mounting cup, bottles and other goods. The business has abundant design and generation encounter and strong manufacturing capacity, the factory cancooperate with the improvement of the total series of items in accordance to the customer’s drawings. The factorystrictly implements the top quality administration technique for production. It has turn into a much more expert supplier ofmolds and equipment, OEM Manufacturing unit Plastic Injection CZPT Components PP PE Stomach muscles Pc PE POM acrylic Silk Printing housing Plastic Areas Mildew Fabrication which has been accepted and praised by the majority of customers at residence and abroad. The business has expert experts and superior processing products. “Quality is crucial andquality is company” is our CZPT theme, “trustworthy management and client 1st” is our company philosophy. Qintiancompany is functioning hard to supply all-spherical manufacturing molds and gear for the buyer services withadvanced technology and much more specialist service frame of mind. May possibly we join arms to develop a better tomorrow for thepackaging business with our meager toughness! Product Paramenters
| حفره قالب | Single Cavity / Multi-Cavity |
| Mold Materials | S50C,P20, H13, 718,ASSAB S136,BGH1.2083 |
| مواد پلاستیکی | PP,ABS, PA66,POM or other you want |
| Plastic Area end | Polishing end,Texture End,Glossy Finish |
| Drawing structure | PDF, 48cavity Vacuum Blood Selection PET PP Examination Tube CZPT With Lid Plastic Injection Mold Making AWG,IGS,STEP,X-T |
| Color of injection molded parts | Customer reference / RAL PANTONE |
| دونده | hot sprue/cold runner |
| mould Variety of marketplaces | All plastic pump,dispenser pump,foaming pump,airless pump,External dispenser pump,aerosol valve,Trigger Spraye,Mist Sprayer,mounting cup, |
| Other products | mounting cup,2CC/4CC External dispenser pump |
قطعات قالبگیری تزریقی - ملاحظات طراحی
اگر میخواهید قطعات قالبگیری تزریقی با کیفیت بالا تولید کنید، قبل از فرآیند طراحی باید عوامل مختلفی را در نظر بگیرید. این عوامل شامل پرداخت سطح، سازگاری مواد و ساخت ابزار است. این مقاله بر روی برخی از این عوامل تمرکز خواهد کرد. در نهایت، میتوانید با طراحی قطعات در داخل شرکت، در زمان و هزینه صرفهجویی کنید.
ملاحظات طراحی
 هنگام ساخت یک قطعه جدید یا بهروزرسانی یک قطعه موجود، ملاحظات طراحی برای قطعات قالبگیری تزریقی بسیار مهم هستند. تصمیماتی که در این مراحل اولیه توسعه میگیرید میتواند تأثیر عمیقی بر محصول نهایی داشته باشد و همچنین میتواند پیامدهای قابل توجهی در هزینه و زمان داشته باشد. در این راهنما، ملاحظات کلیدی طراحی، از جمله چگونگی به حداکثر رساندن کارایی فرآیند قالبگیری تزریقی را بررسی خواهیم کرد. همچنین به نحوه بهینهسازی قرارگیری دروازه و خطوط جدایش خواهیم پرداخت.
برای اطمینان از یک فرآیند قالبگیری تزریقی موفق، طراحی قطعه باید بین یکپارچگی ساختاری و حجم پرکننده پلاستیک تعادل برقرار کند. این به معنای ایجاد قطعاتی با دیوارههای نسبتاً نازک است که پشتیبانی کافی داشته باشند و از تاب برداشتن یا فرورفتگی جلوگیری کنند. برای انجام این کار، قطعات قالبگیری تزریقی اغلب دارای دندهها یا برآمدگیهایی برای تقویت دیوارهها هستند. با این حال، دیواره خیلی نازک میتواند منجر به فشار بیش از حد پلاستیک و گیر افتادن هوا شود.
یکی از مهمترین ملاحظات طراحی برای قطعات قالبگیری تزریقی، جهت خط جدایش است. برای بسیاری از کاربردها، خط جدایش واضح است، اما برای برخی دیگر کمی کمتر واضح است. اولین قدم در طراحی قالب تزریق، تعیین جهت باز شدن آن است.
یکی دیگر از ملاحظات مهم طراحی، بیرون انداختن قطعه است. اگر قطعهای به درستی بیرون انداخته نشود، به قالب میچسبد. قطعهای که بریدگیها یا شیارهای زیرین زیادی داشته باشد، در نهایت به دیواره قالب گیر میکند و بیرون انداختن آن از قالب را دشوار میسازد. قطعهای که زاویه پیشآمدگی حداقل پنج درجه داشته باشد، بیرون انداختن آن بسیار آسانتر است.
یکی دیگر از ملاحظات مهم طراحی برای یک قطعه قالبگیری تزریقی، نوع پلاستیک مورد استفاده است. برخی از پلاستیکها برشهای زیرین را تحمل نمیکنند. با این حال، برخی از مواد قادر به تحمل برشهای زیرین تا پنج درصد هستند. برشهای زیرین ایدهآل نیستند و میتوانند پیچیدگی و هزینه قالب تزریق را افزایش دهند.
یکی دیگر از ملاحظات طراحی برای قطعات قالبگیری تزریقی، شعاع لبهها است. گوشههای تیز میتوانند تنشهای قالبگیری شده بالایی ایجاد کنند و منجر به نقاط شکست شوند. شعاع با توزیع مجدد تنش به طور یکنواختتر در سراسر قطعه، این تنش را از بین میبرد. این امر همچنین جریان مواد را از طریق قالب تسهیل میکند.
پرداخت سطح
قطعات قالبگیری تزریقی اغلب با پردازشهای اضافی به منظور بهبود کیفیت زیباییشناسیشان پرداخت میشوند. فرآیندهای پرداخت متنوعی از جمله ماشینکاری و سنبادهزنی وجود دارد که به قطعات قالبگیری تزریقی ظاهر، حس یا بافت خاصی میبخشد. پرداخت سطح یک قطعه پلاستیکی هم بر زیباییشناسی و هم بر عملکرد آن تأثیر میگذارد. طبق گفته انجمن صنایع پلاستیک، استانداردهای خاصی برای پرداخت سطح برای زیباییشناسی و دوام قطعات پلاستیکی ضروری است.
پرداخت سطح قطعات قالبگیری تزریقی به هدف اصلی طراحی بستگی دارد. به عنوان مثال، برخی از طرحها ممکن است به قطعهای با ظاهری زیبا نیاز داشته باشند در حالی که برخی دیگر ممکن است بخواهند عملکرد آن را افزایش دهند. بافت سطح اغلب توسط طراحان و مهندسان برای دستیابی به اهداف زیباییشناختی مختلف، مانند بهبود ارزش درک شده از محصول، استفاده میشود. یک سطح بافتدار همچنین ممکن است به پنهان کردن عیوب و بهبود ویژگیهای ضد لغزش قطعه کمک کند.
پرداخت سطح، جنبهای حیاتی در قالبگیری تزریق پلاستیک است. این امر میتواند بر انتخاب مواد، ابزارآلات و سایر تصمیمات فرآیند تأثیر بگذارد. تعیین پرداخت سطح مورد نظر در اوایل مرحله طراحی بسیار مهم است. یک قالبساز تزریق پلاستیک ماهر میتواند در تصمیمگیری به شما کمک کند. علاوه بر تعیین پرداخت مورد نیاز، یک قالبساز ماهر میتواند به شما در تصمیمگیری در مورد بهترین ماده برای کار کمک کند.
سیستم طبقهبندی PIA چهار درجه اساسی برای پرداخت سطح تعریف میکند. برای هر درجه زیرشاخههایی وجود دارد. پرداخت سطح گروه A صاف است و پرداختهای درجه B و C بافتدار هستند. مورد اول رایجترین و اقتصادیترین پرداخت است و برای قطعات صنعتی مناسبترین است. میتواند تغییر شکلها و رد ابزار را پنهان کند و ارزانترین نوع پرداخت است.
پرداخت سطح قطعات قالبگیری تزریقی میتواند بسیار متفاوت باشد و میتواند برای عملکرد و ظاهر قطعه بسیار مهم باشد. برخی از شرکتها قطعات پلاستیکی با پرداخت براق را ترجیح میدهند، در حالی که برخی دیگر به دلایل زیباییشناسی، سطح بافتدار را ترجیح میدهند. در حالی که حالت اول ممکن است برای اهداف زیباییشناختی بهتر باشد، سطوح ناهموارتر اغلب برای قطعات کاربردی یا مکانیکی ترجیح داده میشوند.
سازگاری مواد
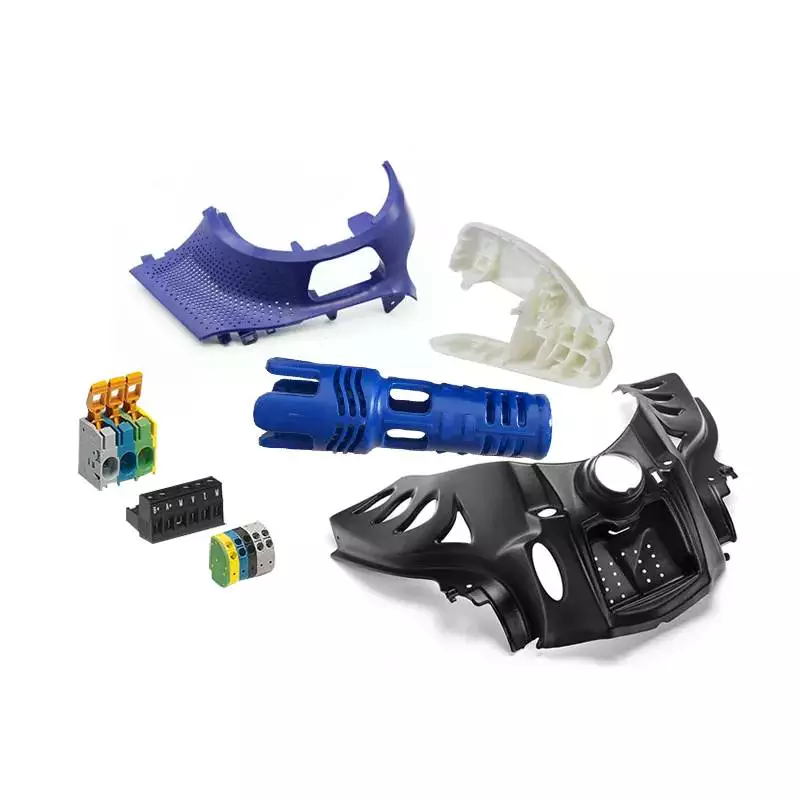 سازگاری مواد برای دوام قطعات قالبگیری تزریقی شما مهم است. شما میتوانید با مخلوط کردن رزینها از چندین ماده در یک قطعه استفاده کنید. این یک راه حل ایدهآل برای قطعاتی است که نیاز به چسبندگی، اصطکاک یا سایش دارند. Fast Radius میتواند فرآیند انتخاب مواد را ساده کند، طراحی قطعه را بهینه کند و سرعت تولید را افزایش دهد.
ABS یک پلیمر ترموپلاستیک است که میتواند طیف وسیعی از دماها را تحمل کند. نقطه ذوب پایین آن به این معنی است که به راحتی قالبگیری میشود و مقاومت شیمیایی و رطوبتی خوبی دارد. ABS همچنین مقاومت ضربه خوبی دارد و بسیار بادوام است. بازیافت آن آسان است. نایلون یکی دیگر از مواد پرکاربرد برای قالبگیری تزریقی است. میتوان از آن برای لاستیک خودرو، قطعات الکتریکی و پوشاک مختلف استفاده کرد.
هنگام انتخاب ماده برای قطعات قالبگیری تزریقی خود، به خاطر داشته باشید که نوع رزین، تلرانس آنها را تعیین میکند. قالبگیری تزریقی با طیف گستردهای از رزینهای پلاستیکی سازگار است. برخی از مواد برای کاربردهای خاص مناسبتر از بقیه هستند و بسیاری از پلاستیکها را میتوان با تثبیتکنندهها یا افزودنیها اصلاح کرد تا خواص آنها بهبود یابد. این انعطافپذیری به تیم توسعه محصول اجازه میدهد تا مواد را برای دستیابی به ویژگیهای عملکردی مورد نظر خود سفارشیسازی کند.
پلیآمیدها یکی دیگر از گزینههای عالی برای قطعات قالبگیری تزریقی هستند. هر دو نوع طبیعی و مصنوعی این پلاستیکها خواص عالی دارند. با این حال، برخی معایب نیز دارند. به عنوان مثال، قالبگیری تزریقی نایلون دشوار است و میتواند منجر به پر شدن ناکافی شود. با این حال، قالبگیری تزریقی نایلون مزایای زیادی از جمله مقاومت بالا در برابر ضربه و مقاومت در برابر حرارت دارد.
پلی بوتیلن ترفتالات (PBT) پلیمری با وزن مولکولی بالا و مقاومت مکانیکی و شیمیایی عالی است. این ماده انتخاب خوبی برای قطعات در صنایع پزشکی، خودرو و روشنایی است. جذب آب کم و اشتعال پذیری کم آن، آن را برای بسیاری از کاربردها مناسب میکند.
پلی اورتان (TPU) یکی دیگر از گزینههای پلیمری است. این ماده مقاومت بسیار خوبی در برابر سایش، مواد شیمیایی، گریسها و روغنها دارد. همچنین مقاومت دمایی بالایی دارد و برای محیطهای ازن مناسب است. با این حال، TPU گرانتر از TPE است و قبل از پردازش نیاز به خشک شدن دارد. علاوه بر این، ماندگاری کوتاهی دارد.
ساخت ابزار
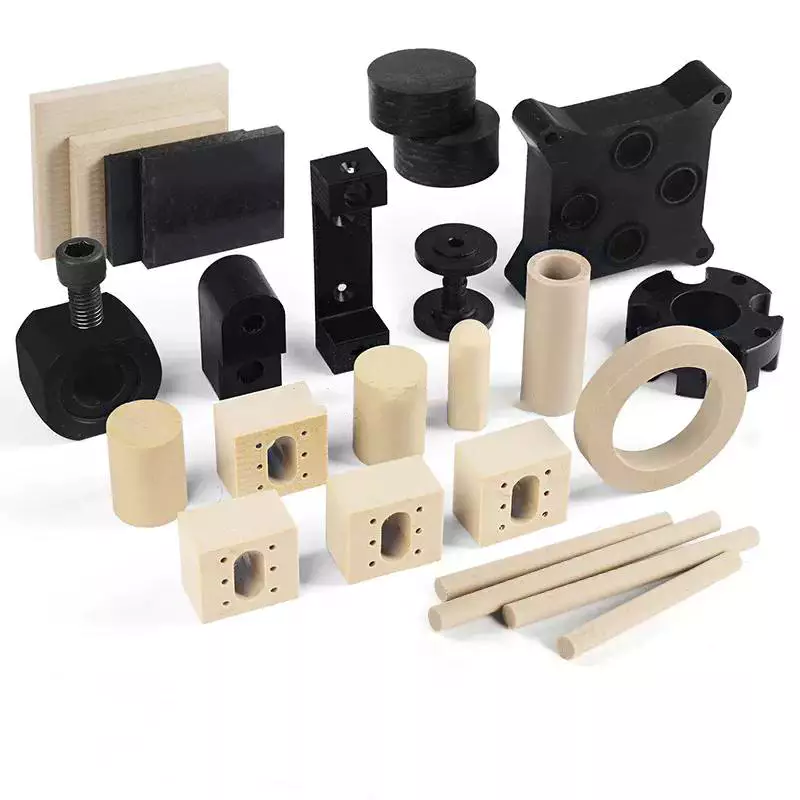 ساخت ابزار برای قطعات قالبگیری تزریقی، بخش مهمی از فرآیند تولید است. طراحی مناسب قالب میتواند هزینه و زمان مورد نیاز برای تولید محصول نهایی را کاهش دهد. به عنوان مثال، انتخاب نوع مناسب هسته برای قالب میتواند میزان مواد مورد استفاده در قطعه را که برای تولید یک محصول با کیفیت بالا ضروری است، کاهش دهد. همچنین انتخاب طرحی که به راحتی در قالب فرزکاری شود، مهم است.
قالبگیری تزریقی به قالبی با هندسههای دقیق نیاز دارد. ابزار قالب باید به طور دقیق و با دقت ساخته شود تا به دقت مطلوب دست یابد. این میتواند بزرگترین سرمایهگذاری در فرآیند تولید باشد، اما برای موفقیت یک پروژه نیز بسیار مهم است. قطعات با حجم زیاد و دقت بالا اغلب به ابزار پیچیدهتری نیاز دارند، زیرا به بالاترین سطح دقت نیاز دارند.
فولادهای ابزاری که معمولاً برای قالبگیری تزریقی استفاده میشوند شامل فولاد ضد زنگ H-13 و 420 هستند. هر دوی این مواد به اندازه کافی قوی هستند تا قطعاتی با سختی قابل مقایسه با قطعات آهنگری شده تولید کنند. این مواد دارای مقادیر کشیدگی کم هستند، بنابراین برای ساخت ابزارهای قالبگیری تزریقی ایدهآل هستند. برخی از این فولادها همچنین دقت ابعادی عالی دارند و برای ساخت ابزار با دقت بالا ایدهآل هستند.
فرآیند قالبگیری تزریقی پلاستیک نیاز به اندازهگیری دقیق و ساخت ابزار دارد. قالب باید زاویه پیشروی و فضای مناسب برای تغییر شکل ماده را داشته باشد. برشهای زیرین نباید بزرگتر از 5% قطر باشند. علاوه بر این، قطعه قالبگیری تزریقی باید عاری از هرگونه لایهلایه یا برشهای زیرین باشد. در حالت ایدهآل، باید زاویه پیشروی 30 تا 45 درجه داشته باشد.
در فرآیند قالبگیری تزریقی میتوان از پلاستیکهای مختلفی استفاده کرد. این فرآیند میتواند برای تولید قطعات آرایشی و قطعات مصرفی نهایی مورد استفاده قرار گیرد. مواد مورد استفاده در فرآیند قالبگیری شامل لاستیک سیلیکونی و ترموپلاستیکها میشود. اگر قطعه به تقویت بیشتری نیاز داشته باشد، میتوان آن را با الیاف، ذرات معدنی یا عوامل ضد حریق تقویت کرد.
فناوریهای پیشرفتهی روزافزون، فرآیند ساخت ابزار برای قطعات قالبگیری تزریقی را سادهتر کردهاند. این فرآیند با استفاده از طراحی به کمک کامپیوتر، تولید افزایشی و ماشینهای تراش CNC بهبود یافته است. تقریباً 15% از هزینهی یک قطعهی قالبگیری تزریقی نهایی صرف ساخت ابزار میشود.

editor by czh2023-02-16

























