
Design Variety: custom
Modo de conformado: Moldeo por inyección de plástico
Merchandise Content: Plastic
Solution: Family Appliance
Mould material: P20/S50C/H13/NAK80/718/738H/S136
Cavity: Multi Cavity
Runner: Sizzling Runner Chilly Runner
Plastic content: Abdominal muscles/PP/PS/PE/PVC/PA6/PA66…..and many others
Color: Custom-made Hues
Dimension: Tailored Measurement
Drawing Structure: Dwg .step .igs
Search term: Plastic Elements Customise
Application: Business
Provider: Customized OEM
Packaging Specifics: common export carton packing
Port: ZheJiang /HangZhou
| product Name | Plastic molding service non-standard personalized Abdominal muscles/PP/PA6 injection molded components |
| product substance | ABS,PS,PP,PVC,POM,PE,PMMA,Pc,PA6 and many others. |
| Color | any color accessible,will in accordance customer’s request |
| Design/dimensions | Accept OEM customized all varieties of plastic injection items according customer’s sample or design. |
| Mold content | P20,718H,NAK80,H13,2738,NAK80,S136,SKD61 and so on. |
| Mold existence | 100.000-5.000.000 disparos |
| Cavidad del molde | single cavity, multi cavity, primarily based on customer’s requirements |
| product floor treatment | Painting/Sprucing/Laser Carving/Screen Printing/UV Printing/Mirror Finishing/Electroplated/Oxidation/Sand Blasting/PassivatingEct |
| OEM/ODM | warm welcome to make contact with us |
| Logo | as customized |
| injection molding ability | 1~5000 g |
| Cantidad mínima de pedido | Negotiable |
| Embalaje | Embalaje estándar en cajas de cartón para exportación, o según su solicitud. |
| condiciones de pago | for mold:fifty% advanceT/T payment .stability will soon after you confirm our samples. for creation:thirty%T/T,balance following received our B/L duplicate. |
Our Company injection molding Our workshop injection molding Our Workshop
plastic extrusionworkshop
MaterialOur Substance
Our Certifications Packing & Shipping and delivery About US Our organization was established in 2003.handles an spot of 1000sqm,with abundant encounter and skillful tactics,we can make a lot of plastic partsfor automobile machinery, residence appliance, electronic goods, electrical appliance, computers, miniature switches, architecture and so on.Principal enterprise:we are OEM support manufactory,constantly produce plastic &rubber components as per your drawings/ samples, we specialised in producing injection items.extrusion molding items and blow molding goods,Engineering capabilities:1.Drawing application:Buyer give the 2d drawing or 3D info in DXF, DWG, PRT, SAT, IGES, STP format and so on, or just deliver us the sample2.Prototype style and manufacturing assembly3.Content:POM, AS,Ab muscles,PS,PP,PVC, Abs Custom Custom made Injection Molding Making Components Mould Company Design and style Plastic Factory PBT,PE,PMMA,PA and so forth.4.CZPT Cavity: Solitary or multi-cavities.based mostly on customer’ s requirement5.CZPT day:10-25days6.Products fat:.05g-6000g7.CZPT existence:100,0000shots or as customer’s request8.Surface End: chrome plating, silk-printing, texture, colour portray etc.9.Sample verify: We will send out demo sample to buyers ahead of shipment,If the sample just isn’t satisfied by buyers.We will modify CZPT until customers pleasure.
Partner:
Our merchandise have been offered to famous companies in China, European and export several nations,such as the Usa, Canada, Germany,the Netherlands,India,Saudi Arabia and so on.We are warm welcome and we will just take treatment for the each and every inquiry .we often aimed to trace the buyer very first, high quality initial!We will shell out great consideration reply each and every inquiry.We are searching ahead to forming effective enterprise associations with new customers in the close to long term.Please feel totally free to speak to us,We feel we will be your excellent organization partner i!
Customer Image FAQ Q: Are you buying and selling company or company ?A: We are manufacturing unit.
Q: What data do I require to supply for a quotation ?A: 3D drawing (IGS/STP structure),content,Amount essential .Or sample if you have.
Q: Can I take a look at my concept/ingredient prior to committing to CZPT tool manufacture?A: Sure, we can use CAD drawings to make models for design and style and purposeful evaluations.
Q: What type of plastic is best for my design and style/component?Resources choice is dependent on the application of your style and the atmosphere in which it will purpose. We will be pleased to examine the alternatives and propose the ideal substance.
F: What is your general direct time for mildew and mass generation ?
A:: :Typically twenty-twenty five days for molding ,mass manufacturing dependent on get qty.
F: Is it possible to know how are my items going on without visiting your organization
A:We will offer a comprehensive creation routine and send out weekly studies with digital pictures and movies which display the machining development.
Diseño de piezas moldeadas por inyección
Las piezas moldeadas por inyección son una excelente manera de producir piezas rápidas y confiables sin tener que dedicar mucho tiempo al posprocesamiento. Ya sea que diseñe un componente pequeño o un vehículo grande, puede esperar que sus piezas estén listas para usar de inmediato. Gracias a sus ciclos de producción de alta velocidad, puede esperar que sus piezas se entreguen en un plazo de 30 a 90 segundos.
Consideraciones de diseño para piezas moldeadas por inyección
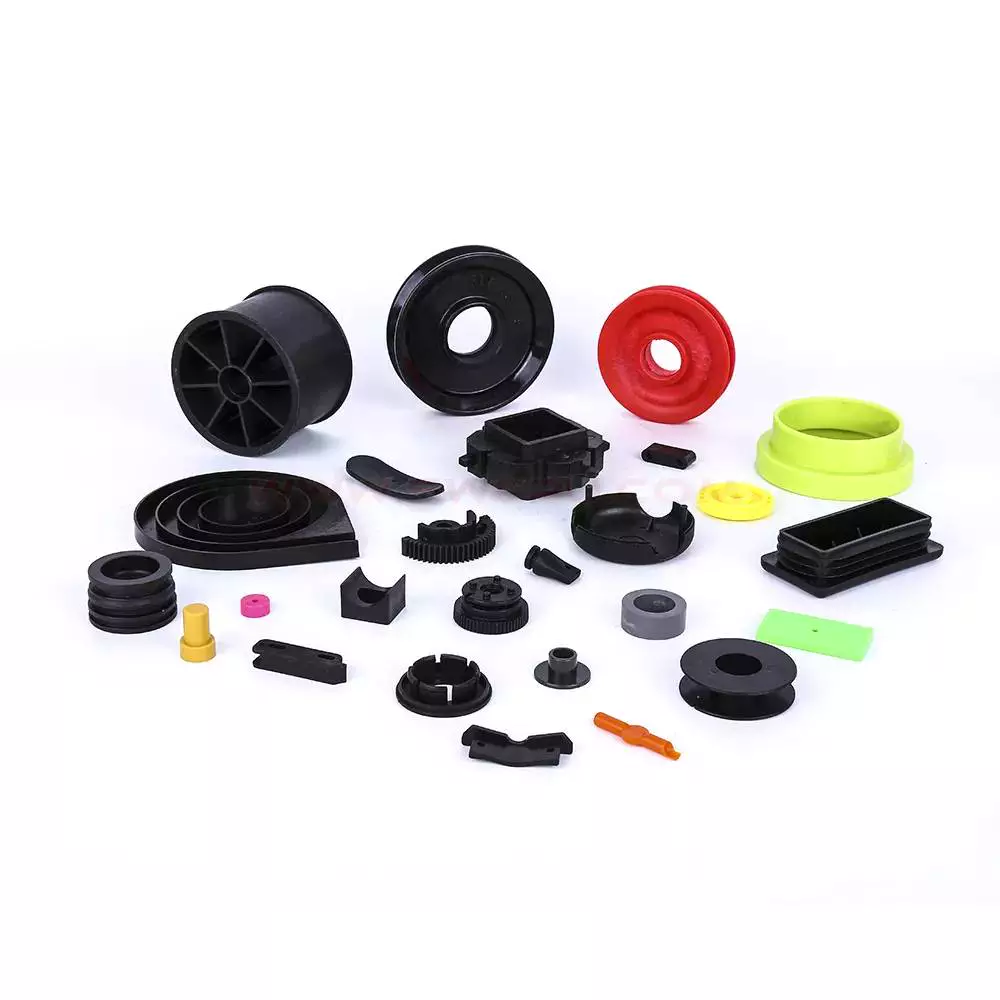 Al desarrollar un dispositivo médico, es necesario considerar varios aspectos de diseño para obtener una pieza moldeada por inyección de calidad. Generalmente, los diseñadores buscan minimizar la cantidad de material necesario para rellenar la pieza, manteniendo al mismo tiempo su integridad estructural. Para ello, las piezas moldeadas por inyección suelen incorporar nervaduras que refuerzan las paredes, relativamente delgadas. Sin embargo, una colocación incorrecta de las nervaduras o salientes puede generar problemas de moldeo.
Las consideraciones de diseño para piezas moldeadas por inyección incluyen la forma general y el acabado de la pieza. Existen varias maneras de mejorar su apariencia. Una de ellas es suavizar la superficie y reducir las irregularidades. Esto facilitará la distribución uniforme del material en el molde y minimizará el riesgo de líneas de separación. Otra forma de reducir el riesgo de marcas de hundimiento es disminuir el grosor de las nervaduras en relación con el grosor nominal de la pared de la pieza.
Un problema común en el diseño de piezas moldeadas por inyección son las marcas de hundimiento. Estas pueden ser difíciles de evitar. Es posible que el fabricante no garantice que la superficie del producto esté libre de marcas de hundimiento, por lo que los diseñadores deben asegurarse de minimizarlas. Para prevenir estos problemas, el diseño de las piezas debe ser lo más sencillo posible.
Las piezas moldeadas por inyección pueden tener geometrías complejas, y el proceso de diseño es increíblemente flexible. Un buen fabricante de moldes podrá reproducir piezas complejas a bajo costo. Para obtener los mejores resultados, los diseñadores deben conversar con el fabricante sobre el diseño y el proceso, así como sobre las tolerancias críticas. Asimismo, el diseñador debe considerar la posibilidad de modificar el molde si fuera necesario.
El espesor de pared de una pieza moldeada por inyección de plástico debe ser uniforme. Esto es importante porque influye en la funcionalidad y el rendimiento de la pieza. Un espesor de pared irregular puede provocar marcas de hundimiento, huecos y otros efectos indeseables. También puede generar una presión excesiva en el plástico o causar la formación de burbujas de aire.
Materiales utilizados en piezas moldeadas por inyección
Al diseñar un producto, los materiales utilizados en el moldeo por inyección son un factor importante en el resultado final. Estos materiales varían en resistencia, reutilización y costo. Comprender estas diferencias es fundamental para garantizar el mejor producto. Además, conocer las características de estos materiales puede ayudarle a planificar su presupuesto y determinar cuáles son los más adecuados para su aplicación.
Elegir el material incorrecto puede tener graves consecuencias. Además de provocar fallos prematuros en los componentes, una mala elección también puede incrementar los costes. Para evitarlo, es recomendable consultar con un experto. Las consultas con especialistas pueden ayudarle a comprender los factores clave para su proyecto específico de moldeo de plástico.
Fortron PPS: Esta resina termoplástica ofrece excelente resistencia, tenacidad y resistencia química. Además, es rígida y duradera, lo que la hace ideal para aplicaciones industriales exigentes. Otros plásticos comunes incluyen el Nylon 6/6, que es resistente y ligero. Su alto punto de fusión lo convierte en un excelente sustituto del metal en ciertos entornos. También ofrece propiedades químicas y eléctricas deseables. El PEEK es otro material común utilizado en el moldeo por inyección.
ABS: Otro termoplástico de grado técnico, el ABS ofrece una excelente resistencia al calor y a los productos químicos. Su desventaja radica en su composición a base de aceite, lo que genera humos tóxicos durante su producción. El nailon es otro plástico popular para el moldeo por inyección. Se utiliza en diversas aplicaciones, desde aplicaciones eléctricas hasta diferentes tipos de prendas de vestir.
El moldeo por inyección es un proceso en el que la materia prima se inyecta a alta presión a través de un molde. El molde da forma al polímero, adquiriendo la forma deseada. Estos moldes pueden tener una o varias cavidades, lo que permite a los fabricantes crear piezas con diferentes geometrías utilizando un solo molde. La mayoría de los moldes de inyección se fabrican con acero para herramientas, aunque también se utilizan acero inoxidable y aluminio para ciertas aplicaciones.
Características de las piezas moldeadas por inyección
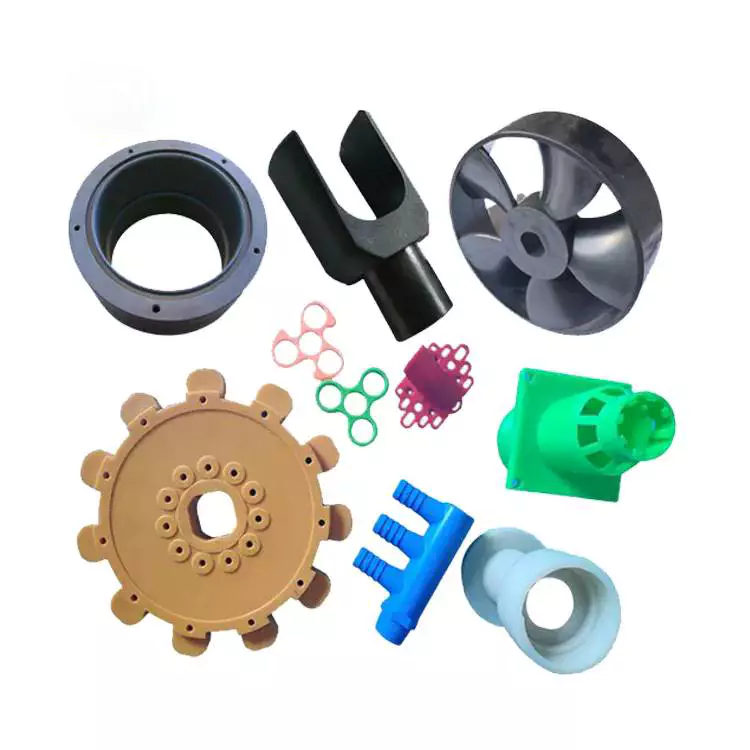 Las piezas moldeadas por inyección presentan diversas propiedades mecánicas y físicas que influyen en su rendimiento. Por ejemplo, pueden afectar la conductividad eléctrica. Asimismo, el grado de llenado de las piezas determina sus propiedades mecánicas. Algunos estudios incluso han demostrado que el contenido de relleno puede afectar la precisión dimensional de las piezas.
Para garantizar la máxima calidad de las piezas moldeadas, es fundamental inspeccionar la maquinaria y los procesos utilizados en su fabricación. Un mantenimiento adecuado previene errores y prolonga la vida útil de los componentes. Además, es esencial limpiar y lubricar la maquinaria y sus componentes, lo que reduce la posibilidad de fallos en el molde.
Las características de temperatura y presión del molde de inyección pueden caracterizarse mediante una herramienta de simulación. Por ejemplo, en un entorno de simulación, la presión de inyección puede definirse como un perfil, equivalente a la presión en el frente de flujo. Además, la presión máxima de inyección puede establecerse como un valor con mínima dependencia del caudal. La temperatura del material utilizado en el molde de inyección debe mantenerse dentro de un rango recomendado.
Es fundamental controlar la temperatura y la presión de la cavidad del molde para asegurar una eyección correcta. La temperatura de la cavidad del molde de inyección suele ajustarse ligeramente por encima de la temperatura de eyección, ya sea de forma manual o automática. Si la temperatura es demasiado alta, la pieza no podrá eyectarse. El cambio brusco de temperatura puede provocar deformaciones. Lo mismo se aplica al tiempo de enfriamiento del molde y la cavidad.
El espesor de la pieza moldeada debe ser uniforme. Si el molde de inyección no cumple con el espesor requerido, pueden aparecer marcas de hundimiento. Se requiere una diferencia mínima de 2,5 mm entre los diámetros exterior e interior para una correcta eyección.
Problemas comunes encontrados
Durante la producción de piezas moldeadas por inyección, suelen presentarse varios problemas comunes. Uno de los más frecuentes son las marcas de hundimiento. Estas aparecen en la superficie de la pieza y son consecuencia del enfriamiento desigual del plástico dentro del molde. Este problema puede deberse a un diseño deficiente del molde, un tiempo de enfriamiento insuficiente o una baja presión de inyección.
El primer problema común se produce cuando el molde no está bien sujeto. Esto provoca que el plástico fundido salga del molde. Otros problemas pueden deberse a una presión o temperatura de sujeción incorrectas. En estos casos, se debe aumentar la fuerza de sujeción o modificar el diseño del molde para que el plástico fluya correctamente. Además, un molde de mala calidad puede causar rebabas.
Otro problema común es el patrón ondulado. Estos dos defectos pueden afectar la apariencia y la funcionalidad de la pieza. Para evitar estos problemas, trabaje con un fabricante de moldeo por inyección con experiencia en este tipo de piezas. Ellos podrán diagnosticar y minimizar cualquier riesgo potencial.
Uno de los problemas más comunes en el moldeo por inyección es la decoloración. Una pieza decolorada tendrá un color negro o rojizo. Este problema se debe a un exceso de aire en la cavidad del molde y se puede evitar reduciendo la velocidad de inyección. Los sistemas de ventilación también se pueden ajustar para minimizar la probabilidad de que se produzcan estos problemas.
Los moldes defectuosos pueden tener un impacto negativo en los resultados financieros. Al comprender los problemas comunes que se presentan durante el moldeo por inyección, podrá evitarlos mejor y lograr que sus productos sean lo más atractivos posible.
Elementos de fijación utilizados en piezas moldeadas por inyección
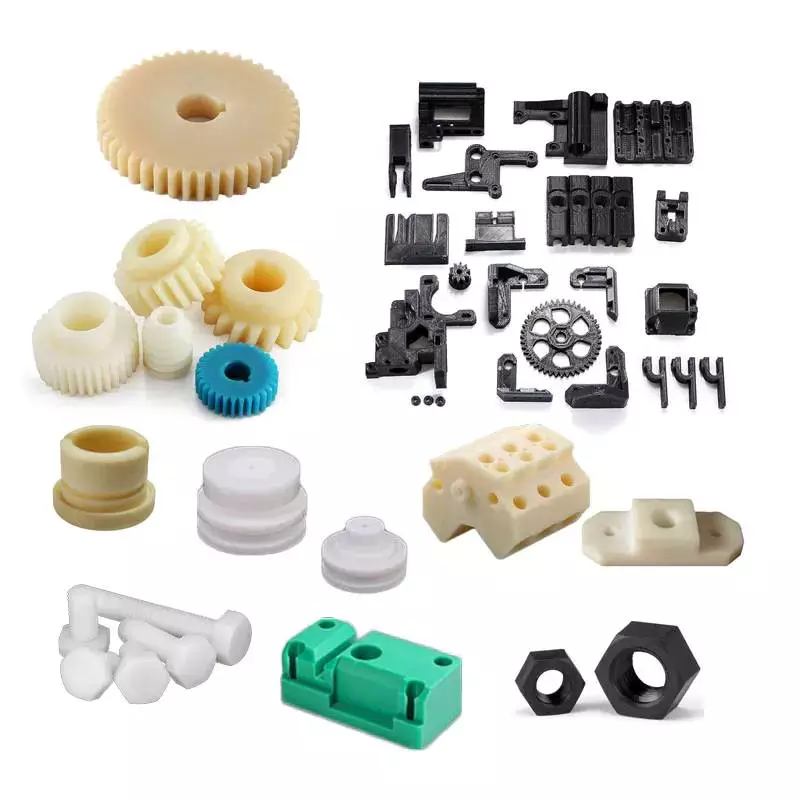 Las piezas moldeadas por inyección suelen utilizar elementos de fijación para asegurar su posición. Como se muestra en las figuras 7 y 8 (dos vistas distintas), estos elementos están integrados en el producto moldeado y se extienden desde un lateral. Su diseño permite que se acoplen a los bucles de la capa superior. Los elementos de fijación con forma de palmera son especialmente adecuados para este fin, ya que sus caras tridimensionales se acoplan a más bucles que las caras planas. Estas características dan como resultado un cierre más seguro.
Cuando se utilizan elementos de fijación en piezas moldeadas por inyección, el plástico se inyecta en un molde con el elemento de fijación integrado. Además de los tornillos autorroscantes, otros elementos de fijación de plástico pueden incluir orificios guía moldeados o pretaladrados. Este método evita la necesidad de un paso de ensamblaje secundario y garantiza un ajuste sencillo. Estos tornillos también presentan otras ventajas, como un perfil de rosca más pequeño y una menor tensión radial, lo que previene daños en el saliente.
Otro tipo de elemento de fijación comúnmente utilizado en piezas moldeadas por inyección es el saliente. Este tipo de elemento suele ser más grande que la tuerca y el orificio guía. Un saliente de tamaño insuficiente puede provocar deformaciones durante el proceso de moldeo por inyección y causar fallos en el producto.
Otro tipo de elemento de fijación utilizado en piezas moldeadas por inyección es un inserto roscado, generalmente un alambre de acero inoxidable A2. Existen diferentes versiones de este elemento para distintos materiales, incluido el plástico reforzado con fibra de carbono. Además, el elemento de fijación se puede modificar para ajustar el tamaño del orificio.
Estos sujetadores se utilizan en muchos tipos diferentes de piezas moldeadas por inyección. Algunas piezas se usan para corregir diversos problemas estéticos, como pequeñas imperfecciones. Si bien no se trata de defectos, pueden no tener un aspecto perfecto y afectar la apariencia general del producto. Si desea mejorar la apariencia de una pieza moldeada por inyección, puede agregar fibras, fibras de vidrio y colorantes.

Editor por czh2023-02-15

























