
Design Variety: custom
成形方式:プラスチック射出成形
Merchandise Content: Plastic
Solution: Family Appliance
Mould material: P20/S50C/H13/NAK80/718/738H/S136
Cavity: Multi Cavity
Runner: Sizzling Runner Chilly Runner
Plastic content: Abdominal muscles/PP/PS/PE/PVC/PA6/PA66…..and many others
Color: Custom-made Hues
Dimension: Tailored Measurement
Drawing Structure: Dwg .step .igs
Search term: Plastic Elements Customise
Application: Business
Provider: Customized OEM
Packaging Specifics: common export carton packing
Port: ZheJiang /HangZhou
| product Name | Plastic molding service non-standard personalized Abdominal muscles/PP/PA6 injection molded components |
| product substance | ABS,PS,PP,PVC,POM,PE,PMMA,Pc,PA6 and many others. |
| 色 | any color accessible,will in accordance customer’s request |
| Design/dimensions | Accept OEM customized all varieties of plastic injection items according customer’s sample or design. |
| Mold content | P20,718H,NAK80,H13,2738,NAK80,S136,SKD61 and so on. |
| Mold existence | 10万~500万発 |
| 金型キャビティ | single cavity, multi cavity, primarily based on customer’s requirements |
| product floor treatment | Painting/Sprucing/Laser Carving/Screen Printing/UV Printing/Mirror Finishing/Electroplated/Oxidation/Sand Blasting/PassivatingEct |
| OEM/ODM | warm welcome to make contact with us |
| Logo | as customized |
| injection molding ability | 1~5000g |
| MOQ | Negotiable |
| パッキング | 標準的な輸出用カートン梱包、またはお客様のご要望に応じて梱包いたします。 |
| 支払い条件 | for mold:fifty% advanceT/T payment .stability will soon after you confirm our samples. for creation:thirty%T/T,balance following received our B/L duplicate. |
Our Company injection molding Our workshop injection molding Our Workshop
plastic extrusionworkshop
MaterialOur Substance
Our Certifications Packing & Shipping and delivery About US Our organization was established in 2003.handles an spot of 1000sqm,with abundant encounter and skillful tactics,we can make a lot of plastic partsfor automobile machinery, residence appliance, electronic goods, electrical appliance, computers, miniature switches, architecture and so on.Principal enterprise:we are OEM support manufactory,constantly produce plastic &rubber components as per your drawings/ samples, we specialised in producing injection items.extrusion molding items and blow molding goods,Engineering capabilities:1.Drawing application:Buyer give the 2d drawing or 3D info in DXF, DWG, PRT, SAT, IGES, STP format and so on, or just deliver us the sample2.Prototype style and manufacturing assembly3.Content:POM, AS,Ab muscles,PS,PP,PVC, Abs Custom Custom made Injection Molding Making Components Mould Company Design and style Plastic Factory PBT,PE,PMMA,PA and so forth.4.CZPT Cavity: Solitary or multi-cavities.based mostly on customer’ s requirement5.CZPT day:10-25days6.Products fat:.05g-6000g7.CZPT existence:100,0000shots or as customer’s request8.Surface End: chrome plating, silk-printing, texture, colour portray etc.9.Sample verify: We will send out demo sample to buyers ahead of shipment,If the sample just isn’t satisfied by buyers.We will modify CZPT until customers pleasure.
Partner:
Our merchandise have been offered to famous companies in China, European and export several nations,such as the Usa, Canada, Germany,the Netherlands,India,Saudi Arabia and so on.We are warm welcome and we will just take treatment for the each and every inquiry .we often aimed to trace the buyer very first, high quality initial!We will shell out great consideration reply each and every inquiry.We are searching ahead to forming effective enterprise associations with new customers in the close to long term.Please feel totally free to speak to us,We feel we will be your excellent organization partner i!
Customer Image FAQ Q: Are you buying and selling company or company ?A: We are manufacturing unit.
Q: What data do I require to supply for a quotation ?A: 3D drawing (IGS/STP structure),content,Amount essential .Or sample if you have.
Q: Can I take a look at my concept/ingredient prior to committing to CZPT tool manufacture?A: Sure, we can use CAD drawings to make models for design and style and purposeful evaluations.
Q: What type of plastic is best for my design and style/component?Resources choice is dependent on the application of your style and the atmosphere in which it will purpose. We will be pleased to examine the alternatives and propose the ideal substance.
F: What is your general direct time for mildew and mass generation ?
A:: :Typically twenty-twenty five days for molding ,mass manufacturing dependent on get qty.
F: Is it possible to know how are my items going on without visiting your organization
A:We will offer a comprehensive creation routine and send out weekly studies with digital pictures and movies which display the machining development.
射出成形部品の設計
射出成形部品は、後処理に時間をかけずに迅速かつ信頼性の高い部品を製造できる優れた方法です。小型部品から大型車両まで、設計する部品はすぐに使用できる状態になります。高速生産サイクルのおかげで、部品は30秒から90秒以内に納品されます。
射出成形部品の設計上の考慮事項
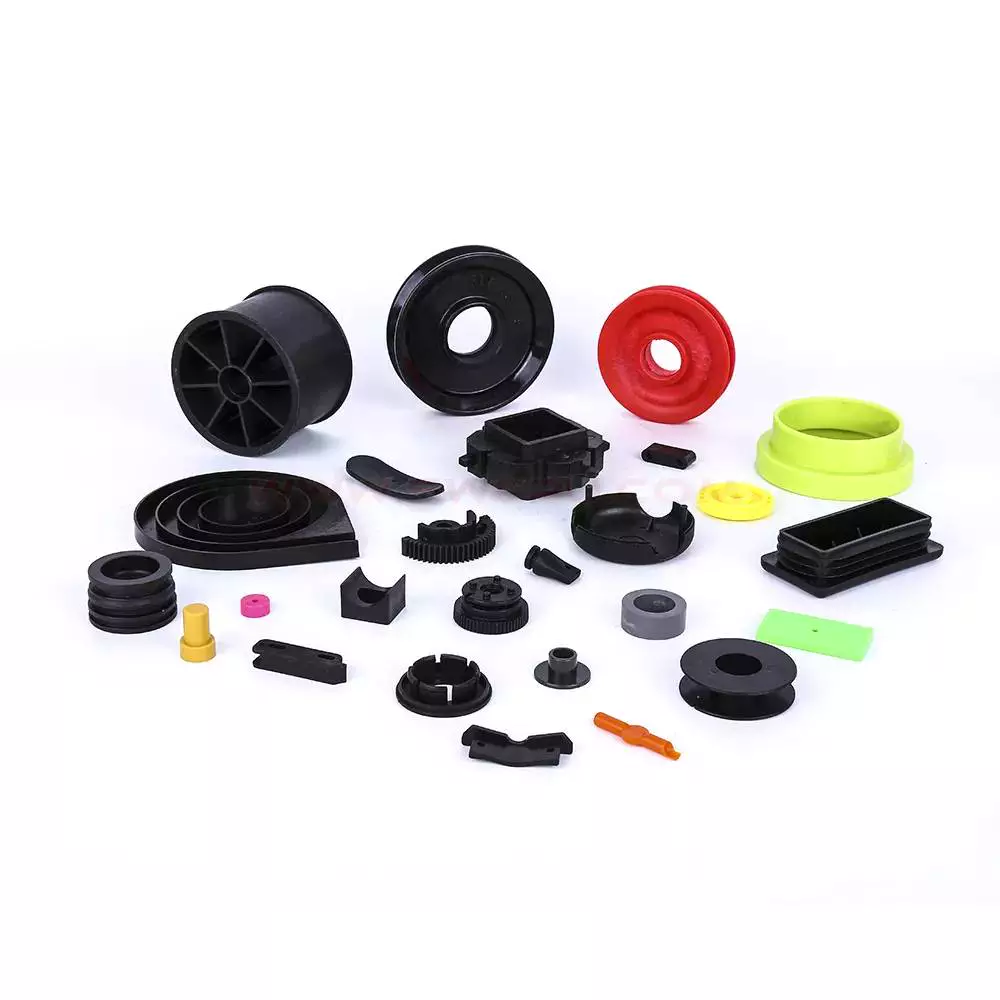 医療機器を開発する際には、高品質な射出成形部品を製造するために、いくつかの設計上の考慮事項があります。一般的に、製品設計者は、製品の構造的完全性を維持しながら、部品を充填するために必要な材料の量を最小限に抑えたいと考えます。そのため、射出成形部品には、比較的薄い壁を補強するためにリブが設けられることがよくあります。しかし、リブや突起の位置が不適切だと、成形不良を引き起こす可能性があります。
射出成形部品の設計上の考慮事項には、部品の全体的な形状と表面仕上げが含まれます。部品の外観を向上させる方法はいくつかあります。1つは、表面をより滑らかにし、凹凸を目立たなくすることです。これにより、材料が金型全体に均一に流れ、パーティングラインのリスクを最小限に抑えることができます。ヒケのリスクを低減するもう1つの方法は、部品の公称肉厚に対してリブの厚さを小さくすることです。
射出成形部品の設計においてよく発生する問題の一つに、ヒケがあります。ヒケは完全に避けるのが難しい場合があります。成形メーカーは製品表面にヒケがないことを保証できない場合があるため、設計者はヒケを最小限に抑える必要があります。こうした問題を回避するには、部品の設計をできるだけシンプルにすることが重要です。
射出成形部品は複雑な形状を持つことも可能で、設計プロセスは非常に柔軟です。優れた成形メーカーであれば、複雑な部品を低コストで製造できます。最良の結果を得るためには、設計者は成形メーカーと設計およびプロセスについて十分に話し合う必要があります。また、重要な公差仕様についても成形メーカーと協議すべきです。必要に応じて金型の再設計も検討する必要があります。
プラスチック射出成形部品の肉厚は均一であるべきです。これは部品の機能性や性能に影響を与えるため重要です。肉厚が不均一だと、ヒケや空隙などの不具合が生じる可能性があります。また、過剰なプラスチック圧力や気泡の発生にもつながる恐れがあります。
射出成形部品に使用される材料
製品設計において、射出成形に使用する材料は最終製品に大きく影響する重要な要素です。これらの材料は、強度、再利用性、コストなどにおいてそれぞれ異なります。最適な製品を実現するためには、これらの違いを理解することが不可欠です。さらに、材料の特性を理解することで、予算計画を立て、用途に最適な材料を選択するのに役立ちます。
材料選びを誤ると、深刻な結果を招く可能性があります。部品の早期故障に加え、コスト増にもつながりかねません。こうした事態を避けるためには、専門家のアドバイスを求めるのが賢明です。専門家の助言を受けることで、お客様のプラスチック成形プロジェクトにとって重要な要素を理解することができます。
Fortron PPS:この熱可塑性樹脂は、優れた強度、靭性、耐薬品性を備えています。また、剛性と耐久性にも優れているため、要求の厳しい産業用途に最適です。その他の一般的なプラスチックとしては、強度と軽量性に優れたナイロン6/6があります。高い融点を持つため、特定の環境下では金属の代替品として最適です。また、望ましい化学的特性と電気的特性も備えています。PEEKも射出成形によく使用される材料です。
ABS:エンジニアリンググレードの熱可塑性樹脂であるABSは、優れた耐熱性と耐薬品性を備えています。ABSの欠点は、石油を原料としているため、製造過程で有害なガスが発生することです。ナイロンも射出成形によく用いられるプラスチックです。ナイロンは、電気機器から様々な衣料品まで、幅広い用途で使用されています。
射出成形とは、原材料を高圧で金型に射出するプロセスです。金型はポリマーを所望の形状に成形します。金型には1つまたは複数のキャビティ(空洞)があり、これによりメーカーは1つの金型で様々な形状の部品を製造できます。射出成形金型のほとんどは工具鋼で作られていますが、用途によってはステンレス鋼やアルミニウムも使用されます。
射出成形部品の特性
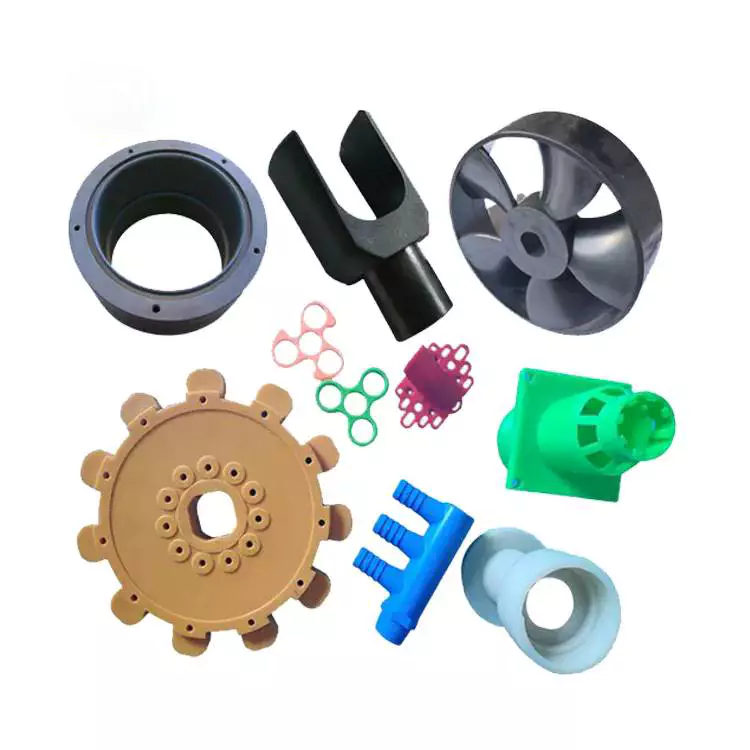 射出成形部品は、さまざまな機械的特性と物理的特性を示します。これらの特性は部品の性能に影響を与えます。例えば、電気伝導率に影響を与える可能性があります。また、部品内の充填率によって機械的特性が決まる場合もあります。さらに、充填率が部品の寸法精度に影響を与えるという研究結果もあります。
成形部品の最高品質を確保するためには、製造に使用される機械と工程を検査することが重要です。適切なメンテナンスを行うことで、ミスを防ぎ、部品の耐用年数を延ばすことができます。さらに、機械とその部品を清掃・潤滑することも不可欠です。これにより、金型の不具合が発生する可能性も低減されます。
射出成形金型の温度および圧力特性は、シミュレーションツールを用いて評価できます。例えば、シミュレーション環境では、射出圧力をプロファイルとして設定し、流動先端部の圧力と等しくすることができます。さらに、最大射出圧力は、流量への依存性が最小限となる値として設定できます。射出成形金型で使用する材料の温度は、推奨範囲内である必要があります。
金型キャビティの温度と圧力は、適切な射出を確保するために監視する必要があります。射出成形金型キャビティの温度は通常、射出温度よりわずかに高い温度に設定されます。これは手動または自動で行うことができます。温度が高すぎると、成形品が射出できなくなります。急激な温度変化は、成形品の反りを引き起こす可能性があります。金型およびキャビティの冷却時間についても同様です。
成形品の厚みは均一でなければなりません。射出成形金型が要求される厚みに適合しない場合、ヒケが発生する可能性があります。適切な射出のためには、外径と内径の差が最低2.5mm必要です。
よくある問題
射出成形部品の製造過程では、いくつかの一般的な問題が発生します。その中でも最も一般的なのがヒケです。ヒケは成形品の表面に現れ、金型内でプラスチックが均一に冷却されないことが原因です。この問題は、金型設計の不備、冷却時間の不足、射出圧力の低さなどが原因で発生する可能性があります。
最初によく発生する問題は、金型がしっかりと締め付けられていない場合です。これにより、溶融したプラスチックが金型から押し出されてしまいます。その他の問題としては、締め付け圧力や温度が適切でない場合が挙げられます。このような場合は、締め付け力を上げるか、金型の設計を見直して、プラスチックが金型内を適切に流れるようにする必要があります。また、金型の品質が悪いと、バリやフラッシュが発生することがあります。
もう一つのよくある問題は、波状の模様です。これら2つの欠陥は、部品の外観と機能に影響を与える可能性があります。これらの問題を回避するには、このような部品の製造経験が豊富な射出成形メーカーと協力することが重要です。そうすることで、潜在的なリスクを特定し、最小限に抑えることができます。
射出成形において最もよく見られる問題の一つに、変色があります。変色した部品は黒色または錆色になります。この問題は金型キャビティ内の空気過剰が原因で発生し、射出速度を落とすことで回避できます。また、換気システムを調整することで、これらの問題の発生を最小限に抑えることも可能です。
金型の不良は、収益に悪影響を及ぼす可能性があります。射出成形時に発生する一般的な問題点を理解することで、これらの問題をより効果的に回避し、製品の魅力を最大限に高めることができます。
射出成形部品に使用されるファスナー
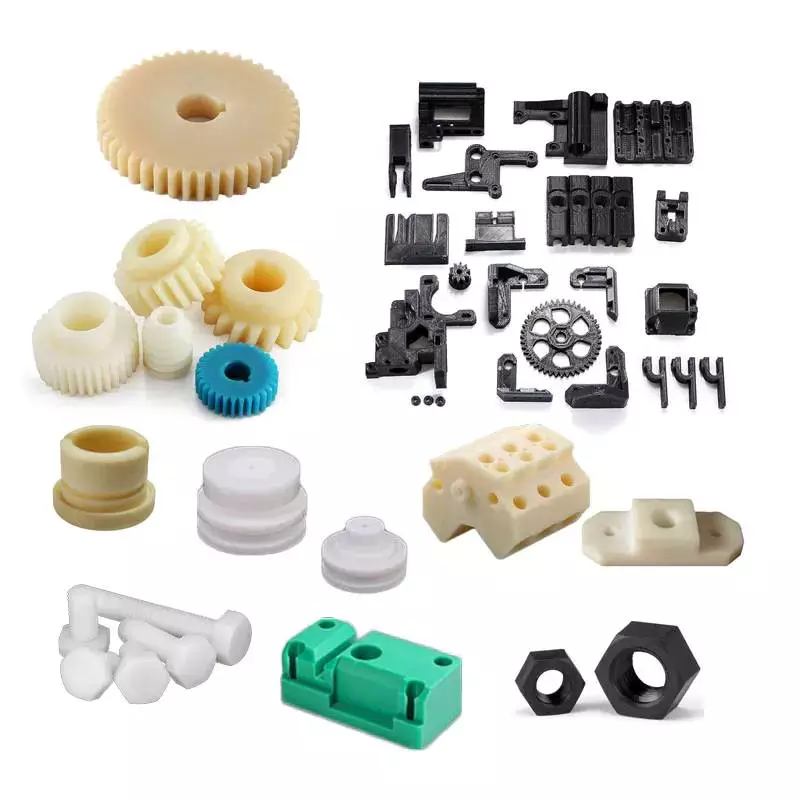 射出成形部品では、締結部材を所定の位置に固定するために、締結具がよく用いられます。図7および図8(それぞれ別の図)に示すように、締結部材は成形品と一体化されており、片側から延びています。締結部材は、上層のループ部材に係合するように設計されています。ヤシの木状の締結具は、その立体的な側面が平面よりも多くのループに係合するため、この目的に特に適しています。これらの特徴により、より確実な締結が可能になります。
射出成形部品にファスナーを使用する場合、プラスチックはファスナーを一体化した状態で金型に射出されます。セルフタッピングねじの他に、成形済みまたは事前にドリル加工された下穴を備えたプラスチックファスナーもあります。この方法により、二次的な組み立て工程が不要になり、容易な嵌合が保証されます。これらのねじには、ねじ山が小さく、半径方向の応力が低いためボス部の損傷を防ぐなど、他にも利点があります。
射出成形部品で一般的に使用されるもう一つのタイプの締結具は、ボスです。このタイプの締結具は通常、ナットと下穴よりも大きくなっています。ボスのサイズが小さすぎると、射出成形プロセス中に歪みが生じ、現場で製品の不具合につながる可能性があります。
射出成形部品に使用されるもう一つのタイプの締結具は、ねじ込みインサートで、通常はステンレス鋼A2線材です。この締結具には、炭素繊維強化プラスチックなど、さまざまな材料に対応した異なるバージョンがあります。また、穴のサイズを調整するために締結具を改造することも可能です。
これらのファスナーは、様々な種類の射出成形部品に使用されています。中には、小さなヒケなど、外観上の様々な問題を修正するために使用されるものもあります。これらは欠陥ではありませんが、見た目が完璧ではなく、製品全体の印象に影響を与える可能性があります。射出成形部品の外観を改善したい場合は、繊維やガラス繊維、着色剤などを添加することができます。

czhによる編集(2023年2月15日)

























