
Design Variety: custom
Режим формування: Форма для лиття пластику
Merchandise Content: Plastic
Solution: Family Appliance
Mould material: P20/S50C/H13/NAK80/718/738H/S136
Cavity: Multi Cavity
Runner: Sizzling Runner Chilly Runner
Plastic content: Abdominal muscles/PP/PS/PE/PVC/PA6/PA66…..and many others
Color: Custom-made Hues
Dimension: Tailored Measurement
Drawing Structure: Dwg .step .igs
Search term: Plastic Elements Customise
Application: Business
Provider: Customized OEM
Packaging Specifics: common export carton packing
Port: ZheJiang /HangZhou
| product Name | Plastic molding service non-standard personalized Abdominal muscles/PP/PA6 injection molded components |
| product substance | ABS,PS,PP,PVC,POM,PE,PMMA,Pc,PA6 and many others. |
| Колір | any color accessible,will in accordance customer’s request |
| Design/dimensions | Accept OEM customized all varieties of plastic injection items according customer’s sample or design. |
| Mold content | P20,718H,NAK80,H13,2738,NAK80,S136,SKD61 and so on. |
| Існування цвілі | 100 000–5 000 000 пострілів |
| Порожнина цвілі | single cavity, multi cavity, primarily based on customer’s requirements |
| product floor treatment | Painting/Sprucing/Laser Carving/Screen Printing/UV Printing/Mirror Finishing/Electroplated/Oxidation/Sand Blasting/PassivatingEct |
| OEM/ODM | warm welcome to make contact with us |
| Logo | as customized |
| injection molding ability | 1~5000 г |
| Мінімальна кількість замовлення | Negotiable |
| Упаковка | стандартна експортна картонна упаковка або за вашим запитом. |
| умови оплати | for mold:fifty% advanceT/T payment .stability will soon after you confirm our samples. for creation:thirty%T/T,balance following received our B/L duplicate. |
Our Company injection molding Our workshop injection molding Our Workshop
plastic extrusionworkshop
MaterialOur Substance
Our Certifications Packing & Shipping and delivery About US Our organization was established in 2003.handles an spot of 1000sqm,with abundant encounter and skillful tactics,we can make a lot of plastic partsfor automobile machinery, residence appliance, electronic goods, electrical appliance, computers, miniature switches, architecture and so on.Principal enterprise:we are OEM support manufactory,constantly produce plastic &rubber components as per your drawings/ samples, we specialised in producing injection items.extrusion molding items and blow molding goods,Engineering capabilities:1.Drawing application:Buyer give the 2d drawing or 3D info in DXF, DWG, PRT, SAT, IGES, STP format and so on, or just deliver us the sample2.Prototype style and manufacturing assembly3.Content:POM, AS,Ab muscles,PS,PP,PVC, Abs Custom Custom made Injection Molding Making Components Mould Company Design and style Plastic Factory PBT,PE,PMMA,PA and so forth.4.CZPT Cavity: Solitary or multi-cavities.based mostly on customer’ s requirement5.CZPT day:10-25days6.Products fat:.05g-6000g7.CZPT existence:100,0000shots or as customer’s request8.Surface End: chrome plating, silk-printing, texture, colour portray etc.9.Sample verify: We will send out demo sample to buyers ahead of shipment,If the sample just isn’t satisfied by buyers.We will modify CZPT until customers pleasure.
Partner:
Our merchandise have been offered to famous companies in China, European and export several nations,such as the Usa, Canada, Germany,the Netherlands,India,Saudi Arabia and so on.We are warm welcome and we will just take treatment for the each and every inquiry .we often aimed to trace the buyer very first, high quality initial!We will shell out great consideration reply each and every inquiry.We are searching ahead to forming effective enterprise associations with new customers in the close to long term.Please feel totally free to speak to us,We feel we will be your excellent organization partner i!
Customer Image FAQ Q: Are you buying and selling company or company ?A: We are manufacturing unit.
Q: What data do I require to supply for a quotation ?A: 3D drawing (IGS/STP structure),content,Amount essential .Or sample if you have.
Q: Can I take a look at my concept/ingredient prior to committing to CZPT tool manufacture?A: Sure, we can use CAD drawings to make models for design and style and purposeful evaluations.
Q: What type of plastic is best for my design and style/component?Resources choice is dependent on the application of your style and the atmosphere in which it will purpose. We will be pleased to examine the alternatives and propose the ideal substance.
F: What is your general direct time for mildew and mass generation ?
A:: :Typically twenty-twenty five days for molding ,mass manufacturing dependent on get qty.
F: Is it possible to know how are my items going on without visiting your organization
В:We will offer a comprehensive creation routine and send out weekly studies with digital pictures and movies which display the machining development.
Проектування деталей, що лиються методом лиття під тиском
Литі деталі – це чудовий спосіб швидко виготовляти надійні деталі без необхідності витрачати багато часу на постобробку. Незалежно від того, чи ви проектуєте невеликий компонент, чи великий транспортний засіб, ви можете розраховувати на те, що ваші деталі будуть готові до використання одразу. Завдяки високошвидкісним виробничим циклам, ви можете розраховувати на доставку ваших деталей протягом 30-90 секунд.
Конструктивні міркування для деталей, що лиються методом лиття під тиском
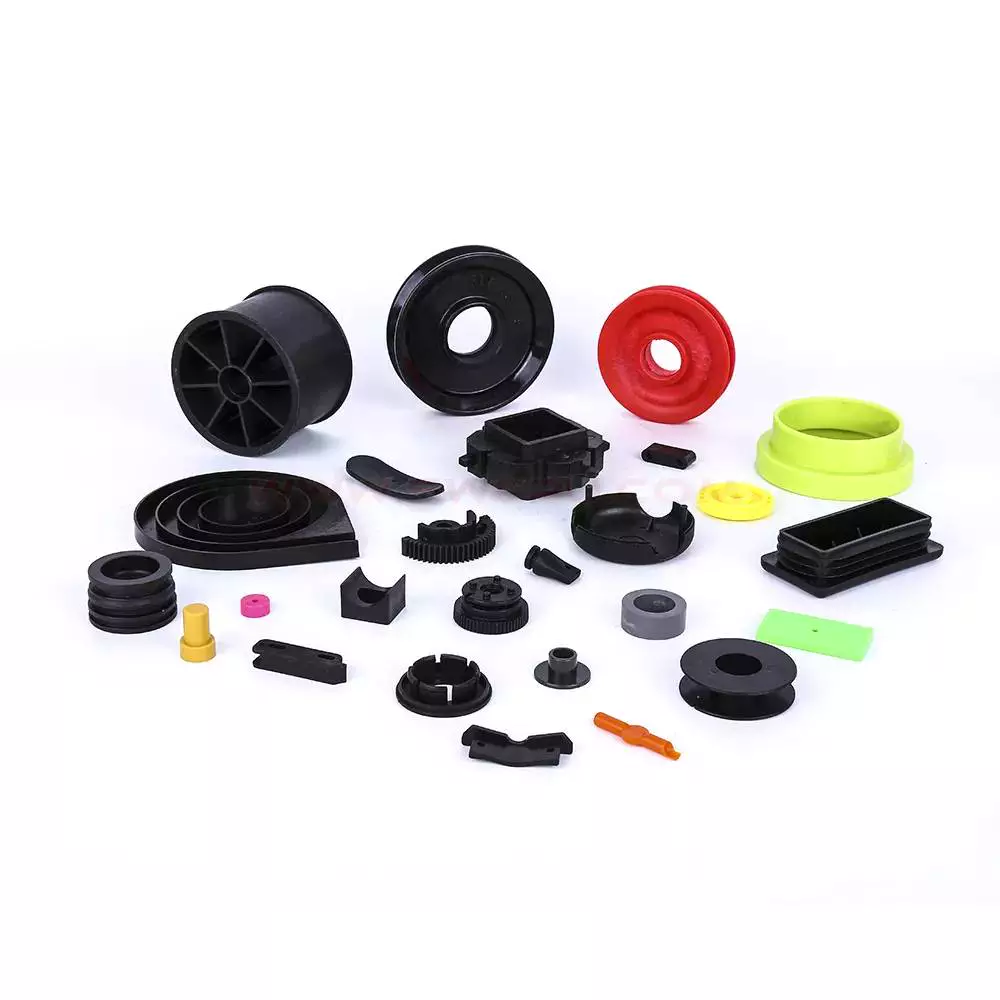 Під час розробки медичного виробу необхідно враховувати кілька конструктивних особливостей для створення якісної деталі, отриманої методом лиття під тиском. Як правило, конструктори виробів прагнуть мінімізувати кількість матеріалу, необхідного для заповнення деталі, зберігаючи при цьому структурну цілісність виробу. З цією метою деталі, отримані методом лиття під тиском, часто мають ребра для посилення відносно тонких стінок. Однак неправильне розташування ребер або виступів може створювати проблеми з литтям.
Конструкційні міркування для деталей, виготовлених методом лиття під тиском, включають загальну форму та оздоблення деталі. Існує кілька способів покращити зовнішній вигляд деталі. Один із них – зробити поверхню більш гладкою та менш вираженою. Це допоможе матеріалу рівномірно розподілитися по всій формі та мінімізувати ризик ліній розриву. Інший спосіб зменшити ризик утворення заглиблень – зменшити товщину ребер відносно номінальної товщини стінки деталі.
Поширеною проблемою, з якою стикаються під час проектування деталей, виготовлених методом лиття під тиском, є сліди западин. Їх важко уникнути. Формувальник може не гарантувати відсутність западин на поверхні виробу, тому конструктори повинні переконатися, що їхня кількість зведена до мінімуму. Щоб запобігти цим проблемам, конструкція деталей має бути якомога простішою.
Деталі, виготовлені литтям під тиском, також можуть мати складну геометрію, а процес проектування є неймовірно гнучким. Гарний формувальник зможе відтворити складні деталі з низькою вартістю. Щоб отримати найкращі можливі результати, конструктори повинні обговорити конструкцію та процес з формувальником. Вони також повинні обговорити з формувальником будь-які критичні характеристики допусків. Конструктор також повинен розглянути можливість переробки форми, якщо це необхідно.
Товщина стінки пластикової деталі, виготовленої методом лиття під тиском, повинна бути однаковою. Це важливо, оскільки впливає на функціональність та експлуатаційні характеристики деталі. Нерівномірна товщина стінки може призвести до появи западин, пустот та інших небажаних ефектів. Це також може спричинити надмірний тиск пластику або спричинити утворення повітряних пасток.
Матеріали, що використовуються в деталях, що лиються під тиском
Під час проектування виробу матеріали, що використовуються для лиття під тиском, є важливим фактором кінцевого результату. Ці матеріали відрізняються міцністю, придатністю для повторного використання та вартістю. Розуміння цих відмінностей є важливим для забезпечення найкращого продукту. Крім того, розуміння характеристик цих матеріалів може допомогти вам спланувати свій бюджет і визначити, які з них підходять для вашого застосування.
Вибір неправильного матеріалу може мати серйозні наслідки. Окрім передчасного виходу з ладу компонентів, неправильний вибір також може збільшити ваші витрати. Щоб уникнути такого випадку, варто звернутися за порадою до експерта. Консультації експертів допоможуть вам зрозуміти фактори, важливі для вашого конкретного проекту з лиття пластмас.
Fortron PPS: Ця термопластична смола пропонує чудову міцність, жорсткість та хімічну стійкість. Вона також жорстка та довговічна, що робить її ідеальною для вимогливих промислових застосувань. Інші поширені пластмаси включають нейлон 6/6, який є міцним та легким. Його висока температура плавлення робить його чудовою заміною металу в певних середовищах. Він також має бажані хімічні та електричні властивості. PEEK – ще один поширений матеріал, який використовується для лиття під тиском.
АБС: Ще один термопластик інженерного класу, АБС пропонує чудову термостійкість та хімічну стійкість. Недоліком АБС є його склад на масляній основі. В результаті, виробництво АБС утворює шкідливі випари. Нейлон – ще один популярний пластик для лиття під тиском. Нейлон використовується в багатьох різних сферах застосування, від електротехніки до різних видів одягу.
Лиття під тиском – це процес, під час якого сировина впорскується через форму під високим тиском. Потім форма надає полімеру бажаної форми. Ці форми можуть мати одну або кілька порожнин. Це дозволяє виробникам створювати деталі різної геометрії, використовуючи одну форму. Більшість ливарних форм виготовляються з інструментальної сталі, але для певних застосувань також використовуються нержавіюча сталь та алюміній.
Характеристики деталей, отриманих литтям під тиском
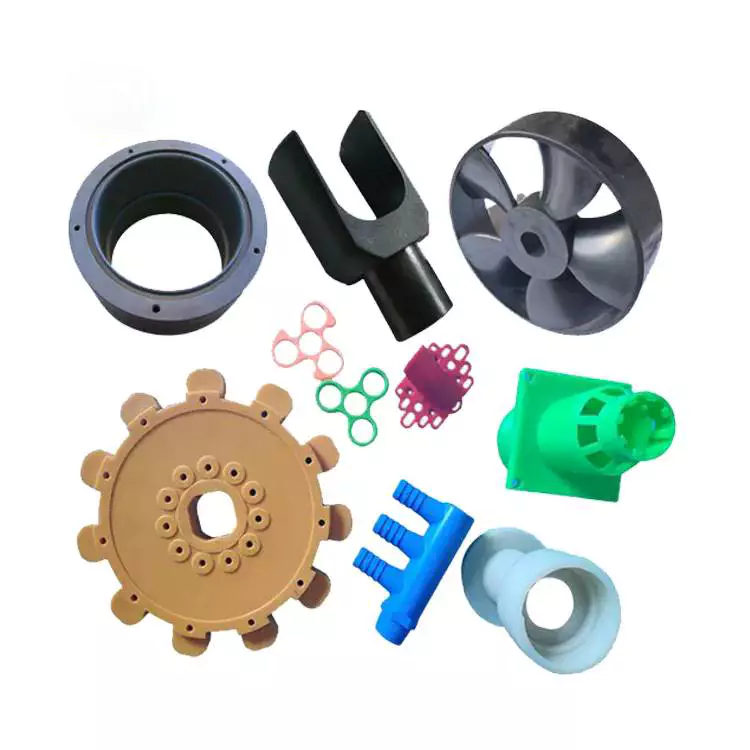 Деталі, виготовлені литтям під тиском, демонструють низку механічних та фізичних властивостей. Ці властивості впливають на експлуатаційні характеристики деталей. Наприклад, вони можуть впливати на електропровідність. Також ступінь наповнення деталей може визначати їхні механічні властивості. Деякі дослідження навіть показали, що вміст наповнювача може впливати на точність розмірів деталей.
Щоб забезпечити найвищу якість литих деталей, важливо перевіряти машини та процеси, що використовуються для їх виготовлення. Правильне технічне обслуговування може запобігти помилкам та подовжити термін служби компонентів. Крім того, важливо чистити та змащувати машину та її компоненти. Це також зменшить ймовірність помилок у формуванні.
Характеристики температури та тиску ливарної форми можна охарактеризувати за допомогою інструменту моделювання. Наприклад, у середовищі моделювання тиск впорскування можна встановити як профіль і він дорівнює тиску у фронті потоку. Крім того, максимальний тиск впорскування можна встановити як значення з мінімальною залежністю від швидкості потоку. Температура матеріалу, що використовується у ливарній формі, повинна бути в рекомендованому діапазоні.
Для забезпечення належного викидання необхідно контролювати температуру та тиск у порожнині форми. Температура порожнини литтєвої форми зазвичай встановлюється на рівні трохи вище температури викидання. Це можна робити вручну або автоматично. Якщо температура занадто висока, деталь не зможе викидатися. Різка зміна температури може призвести до деформації деталі. Те саме стосується часу охолодження форми та порожнини.
Товщина відлитої деталі повинна бути рівномірною. Якщо литтєва форма не відповідає необхідній товщині, можуть бути помітні сліди западини. Для належного викидання потрібна мінімальна відстань між зовнішнім і внутрішнім діаметрами 2,5 мм.
Поширені проблеми, що виникають
Під час виробництва деталей, виготовлених методом лиття під тиском, виникає кілька поширених проблем. Однією з найпоширеніших є сліди западин. Вони з'являються на поверхні деталі та є результатом нерівномірного охолодження пластику всередині форми. Ця проблема може бути спричинена поганою конструкцією форми, недостатнім часом охолодження та/або низьким тиском впорскування.
Перша поширена проблема виникає, коли форма нещільно затиснута. Це призводить до виштовхування розплавленого пластику з форми. Інші проблеми можуть виникнути через неправильний тиск затиску або температуру. У цих випадках слід збільшити силу затиску або переглянути конструкцію форми, щоб пластик міг правильно протікати через неї. Крім того, форма низької якості може спричинити задирки або утворення відколів.
Ще однією поширеною проблемою є хвилястий візерунок. Ці два дефекти можуть вплинути на зовнішній вигляд та функціональність деталі. Щоб уникнути цих проблем, співпрацюйте з досвідченим виробником ливарних виробів, який має досвід роботи з такими типами деталей. Вони зможуть усунути несправності та мінімізувати будь-які потенційні ризики.
Однією з найпоширеніших проблем, що виникають під час лиття під тиском, є зміна кольору. Знебарвлена деталь буде чорною або іржавої. Ця проблема спричинена надлишком повітря в порожнині форми, і її можна уникнути, зменшивши швидкість лиття під тиском. Системи вентиляції також можна налаштувати, щоб мінімізувати ймовірність виникнення цих проблем.
Дефектні форми можуть негативно вплинути на кінцевий результат. Розуміючи поширені проблеми, що виникають під час лиття під тиском, ви можете краще їх уникнути та зробити свою продукцію максимально привабливою.
Кріплення, що використовуються в деталях, що лиються методом лиття під тиском
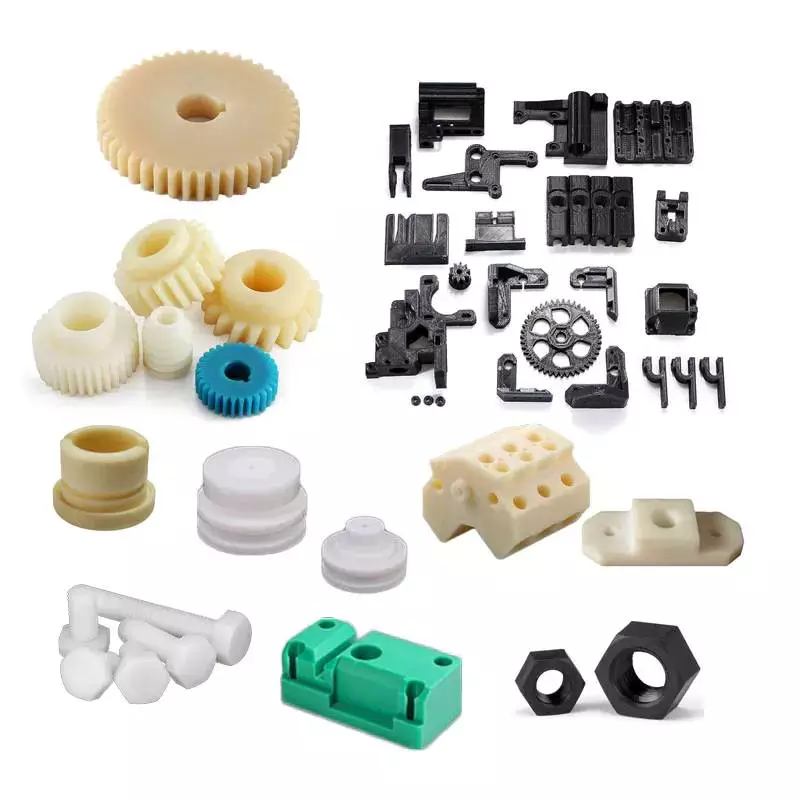 У деталях, виготовлених методом лиття під тиском, часто використовуються кріпильні елементи для закріплення елементів кріплення на місці. Як показано на Рис. 7 та 8 (два окремих зображення), елементи кріплення інтегровані з литим виробом і виступають з одного боку. Елементи кріплення призначені для зачеплення з петлевими елементами у верхньому шарі. Кріплення у формі пальми особливо добре підходять для цієї мети, оскільки їхні тривимірні сторони зачіпають більше петель, ніж плоскі сторони. Ці особливості забезпечують надійніше закриття.
Коли кріплення використовуються в деталях, виготовлених литтям під тиском, пластик впорскується у форму з інтегрованим кріпленням. Окрім саморізів, інші пластикові кріплення можуть мати литі або попередньо просвердлені напрямні отвори. Цей метод дозволяє уникнути необхідності вторинного етапу складання та забезпечує легку фіксацію. Ці гвинти також мають інші переваги, включаючи менший профіль різьби та менше радіальне напруження, що запобігає пошкодженню бобишки.
Ще один тип кріплення, який зазвичай використовується в деталях, виготовлених литтям під тиском, – це бобишка. Цей тип кріплення зазвичай більший за гайку та напрямний отвір. Замала бобишка може призвести до деформації під час процесу лиття під тиском та спричинити руйнування виробу в польових умовах.
Іншим типом кріплення, що використовується в деталях, виготовлених литтям під тиском, є різьбова вставка, яка зазвичай виготовляється з дроту з нержавіючої сталі марки А2. Існують різні версії цього кріплення для різних матеріалів, включаючи пластик, армований вуглецевим волокном. Крім того, кріплення можна модифікувати для регулювання розміру отвору.
Ці кріплення використовуються в багатьох різних типах деталей, виготовлених методом лиття під тиском. Деякі деталі використовуються для виправлення різноманітних косметичних проблем, таких як незначні западини. Хоча це не є дефектами, вони можуть виглядати неідеально та можуть вплинути на загальний вигляд виробу. Якщо ви хочете покращити зовнішній вигляд деталі, виготовленої методом лиття під тиском, ви можете додати волокна та скловолокно, а також барвники.

редактор czh2023-02-15

























