
Design Variety: custom
شکل دینے کا موڈ: پلاسٹک انجکشن مولڈ
Merchandise Content: Plastic
Solution: Family Appliance
Mould material: P20/S50C/H13/NAK80/718/738H/S136
Cavity: Multi Cavity
Runner: Sizzling Runner Chilly Runner
Plastic content: Abdominal muscles/PP/PS/PE/PVC/PA6/PA66…..and many others
Color: Custom-made Hues
Dimension: Tailored Measurement
Drawing Structure: Dwg .step .igs
Search term: Plastic Elements Customise
Application: Business
Provider: Customized OEM
Packaging Specifics: common export carton packing
Port: ZheJiang /HangZhou
| product Name | Plastic molding service non-standard personalized Abdominal muscles/PP/PA6 injection molded components |
| product substance | ABS,PS,PP,PVC,POM,PE,PMMA,Pc,PA6 and many others. |
| رنگ | any color accessible,will in accordance customer’s request |
| Design/dimensions | Accept OEM customized all varieties of plastic injection items according customer’s sample or design. |
| Mold content | P20,718H,NAK80,H13,2738,NAK80,S136,SKD61 and so on. |
| Mold existence | 100,000-5000,000 شاٹس |
| مولڈ گہا ۔ | single cavity, multi cavity, primarily based on customer’s requirements |
| product floor treatment | Painting/Sprucing/Laser Carving/Screen Printing/UV Printing/Mirror Finishing/Electroplated/Oxidation/Sand Blasting/PassivatingEct |
| OEM/ODM | warm welcome to make contact with us |
| Logo | as customized |
| injection molding ability | 1~5000 گرام |
| MOQ | Negotiable |
| پیکنگ | معیاری برآمد کارٹن پیکنگ، یا آپ کی درخواست کے مطابق. |
| ادائیگی کی شرائط | for mold:fifty% advanceT/T payment .stability will soon after you confirm our samples. for creation:thirty%T/T,balance following received our B/L duplicate. |
Our Company injection molding Our workshop injection molding Our Workshop
plastic extrusionworkshop
MaterialOur Substance
Our Certifications Packing & Shipping and delivery About US Our organization was established in 2003.handles an spot of 1000sqm,with abundant encounter and skillful tactics,we can make a lot of plastic partsfor automobile machinery, residence appliance, electronic goods, electrical appliance, computers, miniature switches, architecture and so on.Principal enterprise:we are OEM support manufactory,constantly produce plastic &rubber components as per your drawings/ samples, we specialised in producing injection items.extrusion molding items and blow molding goods,Engineering capabilities:1.Drawing application:Buyer give the 2d drawing or 3D info in DXF, DWG, PRT, SAT, IGES, STP format and so on, or just deliver us the sample2.Prototype style and manufacturing assembly3.Content:POM, AS,Ab muscles,PS,PP,PVC, Abs Custom Custom made Injection Molding Making Components Mould Company Design and style Plastic Factory PBT,PE,PMMA,PA and so forth.4.CZPT Cavity: Solitary or multi-cavities.based mostly on customer’ s requirement5.CZPT day:10-25days6.Products fat:.05g-6000g7.CZPT existence:100,0000shots or as customer’s request8.Surface End: chrome plating, silk-printing, texture, colour portray etc.9.Sample verify: We will send out demo sample to buyers ahead of shipment,If the sample just isn’t satisfied by buyers.We will modify CZPT until customers pleasure.
Partner:
Our merchandise have been offered to famous companies in China, European and export several nations,such as the Usa, Canada, Germany,the Netherlands,India,Saudi Arabia and so on.We are warm welcome and we will just take treatment for the each and every inquiry .we often aimed to trace the buyer very first, high quality initial!We will shell out great consideration reply each and every inquiry.We are searching ahead to forming effective enterprise associations with new customers in the close to long term.Please feel totally free to speak to us,We feel we will be your excellent organization partner i!
Customer Image FAQ Q: Are you buying and selling company or company ?A: We are manufacturing unit.
Q: What data do I require to supply for a quotation ?A: 3D drawing (IGS/STP structure),content,Amount essential .Or sample if you have.
Q: Can I take a look at my concept/ingredient prior to committing to CZPT tool manufacture?A: Sure, we can use CAD drawings to make models for design and style and purposeful evaluations.
Q: What type of plastic is best for my design and style/component?Resources choice is dependent on the application of your style and the atmosphere in which it will purpose. We will be pleased to examine the alternatives and propose the ideal substance.
F: What is your general direct time for mildew and mass generation ?
A:: :Typically twenty-twenty five days for molding ,mass manufacturing dependent on get qty.
F: Is it possible to know how are my items going on without visiting your organization
A:We will offer a comprehensive creation routine and send out weekly studies with digital pictures and movies which display the machining development.
انجیکشن مولڈ پارٹس ڈیزائن کرنا
انجیکشن مولڈ پارٹس پوسٹ پروسیسنگ پر زیادہ وقت لگائے بغیر تیز، قابل اعتماد پرزے تیار کرنے کا ایک بہترین طریقہ ہے۔ چاہے آپ ایک چھوٹا پرزہ تیار کر رہے ہوں یا بڑی گاڑی، آپ توقع کر سکتے ہیں کہ آپ کے پرزے ابھی استعمال کے لیے تیار ہو جائیں گے۔ ان کے تیز رفتار پروڈکشن سائیکلوں کی وجہ سے، آپ توقع کر سکتے ہیں کہ آپ کے پرزے 30 سے 90 سیکنڈ میں ڈیلیور ہو جائیں گے۔
انجیکشن مولڈ حصوں کے لئے ڈیزائن کے تحفظات
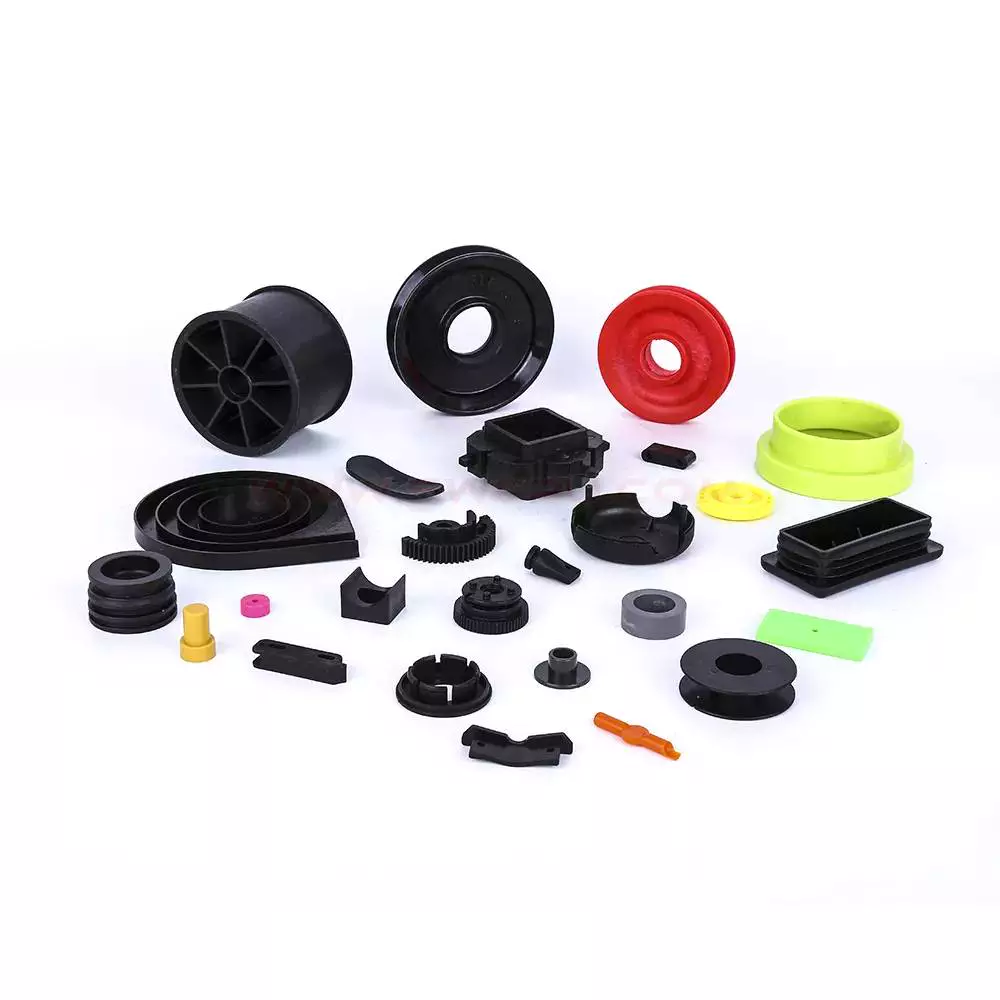 میڈیکل ڈیوائس تیار کرتے وقت، ایک معیاری انجیکشن مولڈ پارٹ بنانے کے لیے کئی ڈیزائن پر غور کرنا ہوتا ہے۔ عام طور پر، پروڈکٹ ڈیزائنرز پروڈکٹ کی ساختی سالمیت کو برقرار رکھتے ہوئے حصے کو بھرنے کے لیے درکار مواد کی مقدار کو کم سے کم کرنا چاہتے ہیں۔ اس مقصد کے لیے، انجیکشن مولڈ حصوں میں نسبتاً پتلی دیواروں کو سخت کرنے کے لیے اکثر پسلیاں ہوتی ہیں۔ تاہم، پسلیوں یا تخمینوں کی غلط جگہ کا تعین مولڈنگ کے مسائل پیدا کر سکتا ہے۔
انجیکشن مولڈ پرزوں کے لیے ڈیزائن کے تحفظات میں حصے کی مجموعی شکل اور تکمیل شامل ہے۔ حصے کو بہتر بنانے کے کئی طریقے ہیں۔ ایک طریقہ یہ ہے کہ سطح کو ہموار اور کم واضح کیا جائے۔ اس سے مواد کو پورے سانچے میں یکساں طور پر بہنے میں مدد ملے گی اور لائنوں کے الگ ہونے کے خطرے کو کم کیا جائے گا۔ سنک کے نشانات کے خطرے کو کم کرنے کا ایک اور طریقہ یہ ہے کہ پسلیوں کی موٹائی کو اس حصے کی دیوار کی معمولی موٹائی کے مقابلے میں کم کیا جائے۔
انجیکشن مولڈ پارٹس کو ڈیزائن کرتے وقت ایک عام مسئلہ کا سامنا سنک کے نشانات ہیں۔ ان سے بچنا مشکل ہوسکتا ہے۔ ہو سکتا ہے ایک مولڈر اس بات کی ضمانت دینے کے لیے تیار نہ ہو کہ پروڈکٹ کی سطح سنک فری ہے، اس لیے ڈیزائنرز کو یہ یقینی بنانا چاہیے کہ سنک کے نشانات کم سے کم ہوں۔ ان مسائل کو روکنے کے لیے پرزوں کا ڈیزائن ہر ممکن حد تک آسان ہونا چاہیے۔
انجیکشن مولڈ پرزوں میں پیچیدہ جیومیٹریاں بھی ہوسکتی ہیں، اور ڈیزائن کا عمل ناقابل یقین حد تک لچکدار ہے۔ ایک اچھا مولڈر کم قیمت پر پیچیدہ حصوں کو دوبارہ تیار کرنے کے قابل ہوگا۔ بہترین ممکنہ نتائج حاصل کرنے کے لیے، ڈیزائنرز کو مولڈر کے ساتھ ڈیزائن اور عمل پر تبادلہ خیال کرنا چاہیے۔ انہیں مولڈر کے ساتھ کسی بھی اہم رواداری کی وضاحتوں پر بھی تبادلہ خیال کرنا چاہئے۔ اگر ضرورت ہو تو ڈیزائنر کو سڑنا کو دوبارہ کام کرنے پر بھی غور کرنا چاہئے۔
پلاسٹک انجیکشن مولڈ حصے کی دیوار کی موٹائی ایک جیسی ہونی چاہئے۔ یہ اہم ہے کیونکہ یہ حصہ کی فعالیت اور کارکردگی کو متاثر کرتا ہے۔ دیوار کی ناہموار موٹائی کے نتیجے میں سنک کے نشانات، خالی جگہیں اور دیگر ناپسندیدہ اثرات مرتب ہو سکتے ہیں۔ اس کے نتیجے میں پلاسٹک کا ضرورت سے زیادہ دباؤ یا ہوا کے جالوں کا سبب بھی بن سکتا ہے۔
انجیکشن مولڈ حصوں میں استعمال ہونے والا مواد
کسی پروڈکٹ کو ڈیزائن کرتے وقت، انجیکشن مولڈنگ میں استعمال ہونے والے مواد حتمی نتیجہ میں ایک اہم عنصر ہوتے ہیں۔ یہ مواد طاقت، دوبارہ استعمال اور لاگت میں مختلف ہوتے ہیں۔ بہترین مصنوعات کو یقینی بنانے کے لیے ان اختلافات کو سمجھنا ضروری ہے۔ اس کے علاوہ، ان مواد کی خصوصیات کو سمجھنے سے آپ کو اپنے بجٹ کی منصوبہ بندی کرنے اور اس بات کا تعین کرنے میں مدد مل سکتی ہے کہ آپ کی درخواست کے لیے کون سا مواد صحیح ہے۔
غلط مواد کا انتخاب سنگین نتائج کا باعث بن سکتا ہے۔ قبل از وقت اجزاء کی ناکامی کے علاوہ، غلط انتخاب آپ کی لاگت کو بھی بڑھا سکتا ہے۔ ایسے واقعے سے بچنے کے لیے، ماہر سے مشورہ لینا اچھا خیال ہے۔ ماہرین کی مشاورت آپ کو ان عوامل کو سمجھنے میں مدد دے سکتی ہے جو آپ کے مخصوص پلاسٹک مولڈنگ پروجیکٹ کے لیے اہم ہیں۔
Fortron PPS: یہ تھرمو پلاسٹک رال بہترین طاقت، جفاکشی اور کیمیائی مزاحمت پیش کرتا ہے۔ یہ سخت اور پائیدار بھی ہے، جو اسے صنعتی ایپلی کیشنز کی مانگ کے لیے مثالی بناتا ہے۔ دیگر عام پلاسٹک میں نایلان 6/6 شامل ہیں، جو مضبوط اور ہلکا پھلکا ہے۔ اس کا اعلی پگھلنے والا نقطہ اسے بعض ماحول میں دھات کا بہترین متبادل بناتا ہے۔ یہ مطلوبہ کیمیائی اور برقی خصوصیات بھی پیش کرتا ہے۔ PEEK ایک اور عام مواد ہے جو انجیکشن مولڈنگ میں استعمال ہوتا ہے۔
ABS: ایک اور انجینئرنگ گریڈ تھرمو پلاسٹک، ABS بہترین گرمی مزاحمت اور کیمیائی مزاحمت پیش کرتا ہے۔ ABS کا نقصان اس کی تیل پر مبنی ساخت ہے۔ نتیجے کے طور پر، ABS کی پیداوار نقصان دہ دھوئیں پیدا کرتی ہے۔ انجیکشن مولڈنگ کے لیے نایلان ایک اور مقبول پلاسٹک ہے۔ نایلان بہت سے مختلف ایپلی کیشنز میں استعمال ہوتا ہے، برقی ایپلی کیشنز سے لے کر مختلف قسم کے ملبوسات تک۔
انجیکشن مولڈنگ ایک ایسا عمل ہے جہاں خام مال کو اعلی دباؤ میں سڑنا کے ذریعے انجکشن کیا جاتا ہے۔ سڑنا پھر پولیمر کو مطلوبہ شکل دیتا ہے۔ ان سانچوں میں ایک یا ایک سے زیادہ جوف ہو سکتے ہیں۔ یہ مینوفیکچررز کو ایک مولڈ کا استعمال کرتے ہوئے حصوں کی مختلف جیومیٹری بنانے کے قابل بناتا ہے۔ زیادہ تر انجیکشن مولڈ ٹول اسٹیل سے بنائے جاتے ہیں، لیکن سٹینلیس سٹیل اور ایلومینیم بھی بعض ایپلی کیشنز کے لیے استعمال ہوتے ہیں۔
انجیکشن مولڈ حصوں کی خصوصیات
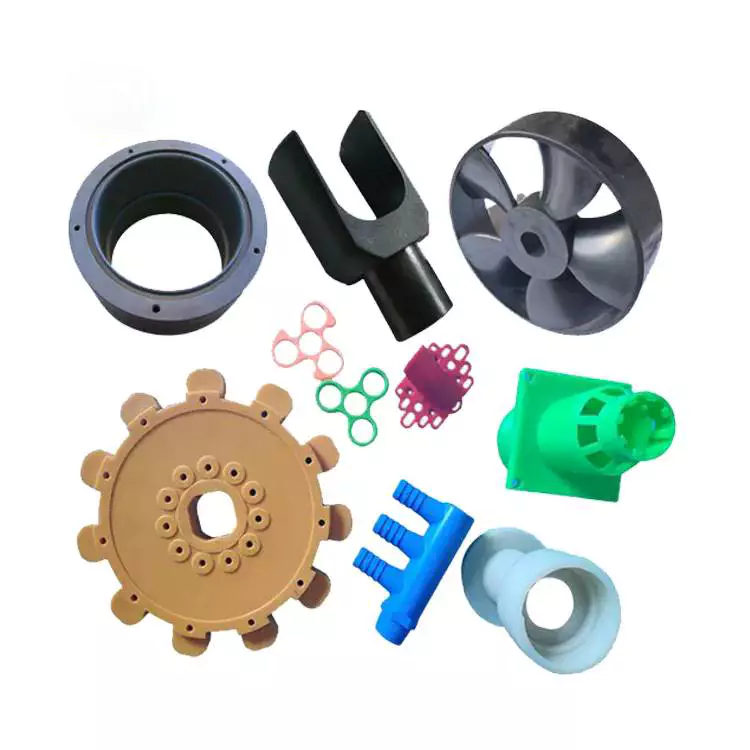 انجیکشن مولڈ پرزے میکانی اور جسمانی خصوصیات کی ایک حد کی نمائش کرتے ہیں۔ یہ خصوصیات حصوں کی کارکردگی کو متاثر کرتی ہیں۔ مثال کے طور پر، وہ برقی چالکتا کو متاثر کر سکتے ہیں۔ اس کے علاوہ، حصوں میں بھرنے کی ڈگری ان کی میکانی خصوصیات کا تعین کر سکتی ہے. کچھ مطالعات نے یہاں تک پایا ہے کہ مواد کو بھرنا حصوں کی جہتی درستگی کو متاثر کرسکتا ہے۔
مولڈ پرزوں کے اعلیٰ معیار کو یقینی بنانے کے لیے، یہ ضروری ہے کہ مشینوں اور ان کی تیاری کے لیے استعمال ہونے والے عمل کا معائنہ کیا جائے۔ مناسب دیکھ بھال غلطیوں کو روک سکتی ہے اور اجزاء کی خدمت زندگی کو طول دے سکتی ہے۔ مزید یہ کہ مشین اور اس کے اجزاء کو صاف اور چکنا کرنا ضروری ہے۔ اس سے سڑنا کی غلطیوں کا امکان بھی کم ہو جائے گا۔
انجیکشن مولڈ کے درجہ حرارت اور دباؤ کی خصوصیات کو نقلی ٹول کی مدد سے پہچانا جا سکتا ہے۔ مثال کے طور پر، نقلی ماحول میں، انجکشن کا دباؤ ایک پروفائل کے طور پر سیٹ کیا جا سکتا ہے اور یہ بہاؤ کے سامنے والے دباؤ کے برابر ہے۔ اس کے علاوہ، زیادہ سے زیادہ انجکشن دباؤ کو بہاؤ کی شرح پر کم سے کم انحصار کے ساتھ ایک قدر کے طور پر مقرر کیا جا سکتا ہے۔ انجیکشن مولڈ میں استعمال ہونے والے مواد کا درجہ حرارت تجویز کردہ حد کے اندر ہونا چاہیے۔
مناسب اخراج کو یقینی بنانے کے لیے مولڈ گہا کے درجہ حرارت اور دباؤ کی نگرانی کی جانی چاہیے۔ انجیکشن مولڈ گہا کا درجہ حرارت عام طور پر انجیکشن درجہ حرارت سے تھوڑا اوپر درجہ حرارت پر سیٹ کیا جاتا ہے۔ یہ دستی یا خود بخود ہو سکتا ہے۔ اگر درجہ حرارت بہت زیادہ ہے، تو حصہ نکالنے کے قابل نہیں ہو گا. درجہ حرارت میں تیزی سے تبدیلی اس حصے کو تپنے کا سبب بن سکتی ہے۔ ایک ہی سڑنا اور گہا کے ٹھنڈا وقت پر لاگو ہوتا ہے.
ڈھالے ہوئے حصے کی موٹائی یکساں ہونی چاہیے۔ اگر انجیکشن مولڈ مطلوبہ موٹائی کے مطابق نہیں ہے تو، سنک کے نشانات دکھائی دے سکتے ہیں۔ مناسب اخراج کے لیے بیرونی اور اندرونی قطر کے درمیان کم از کم 2.5 ملی میٹر کا فاصلہ ضروری ہے۔
عام مسائل کا سامنا کرنا پڑا
انجیکشن مولڈ حصوں کی تیاری کے دوران کئی عام مسائل کا سامنا کرنا پڑتا ہے۔ ان میں سے ایک سب سے عام سنک کے نشانات ہیں۔ یہ حصے کی سطح پر ظاہر ہوتے ہیں اور یہ سڑنا کے اندر پلاسٹک کی ناہموار ٹھنڈک کا نتیجہ ہیں۔ یہ مسئلہ خراب مولڈ ڈیزائن، ناکافی کولنگ ٹائم، اور/یا کم انجیکشن پریشر کی وجہ سے ہو سکتا ہے۔
پہلا عام مسئلہ اس وقت ہوتا ہے جب سڑنا مضبوطی سے بند نہیں ہوتا ہے۔ اس کی وجہ سے پگھلے ہوئے پلاسٹک کو سڑنا سے باہر نکالنا پڑتا ہے۔ غلط کلیمپنگ پریشر یا درجہ حرارت کی وجہ سے دیگر مسائل ہو سکتے ہیں۔ ان صورتوں میں، کلیمپنگ فورس کو بڑھایا جانا چاہیے یا مولڈ کے ڈیزائن پر نظر ثانی کی جانی چاہیے تاکہ پلاسٹک کو اس کے ذریعے صحیح طریقے سے بہنے دیا جائے۔ اس کے علاوہ، ناقص کوالٹی کا مولڈ فلیش یا burrs کا سبب بن سکتا ہے۔
ایک اور عام مسئلہ لہراتی پیٹرننگ ہے۔ یہ دو نقائص حصے کی ظاہری شکل اور فعالیت کو متاثر کر سکتے ہیں۔ ان مسائل سے بچنے کے لیے، ایک تجربہ کار انجکشن مولڈنگ مینوفیکچرر کے ساتھ کام کریں جو اس قسم کے پرزوں میں تجربہ رکھتا ہو۔ وہ کسی بھی ممکنہ خطرات کا ازالہ کرنے اور اسے کم کرنے کے قابل ہوں گے۔
انجیکشن مولڈنگ میں درپیش سب سے عام مسائل میں سے ایک رنگت ہے۔ رنگین حصہ سیاہ یا زنگ آلود ہو گا۔ یہ مسئلہ مولڈ گہا میں ہوا کی زیادتی کی وجہ سے ہوتا ہے، اور انجیکشن کی رفتار کو کم کر کے اس سے بچا جا سکتا ہے۔ ان مسائل کے امکانات کو کم کرنے کے لیے وینٹیلیشن سسٹم کو بھی ایڈجسٹ کیا جا سکتا ہے۔
عیب دار سانچوں سے نیچے کی لکیر پر منفی اثر پڑ سکتا ہے۔ انجیکشن مولڈنگ کے دوران پیش آنے والے عام مسائل کو سمجھ کر، آپ ان مسائل سے بہتر طریقے سے بچ سکتے ہیں اور اپنی مصنوعات کو زیادہ سے زیادہ پرکشش بنا سکتے ہیں۔
انجیکشن مولڈ حصوں میں استعمال ہونے والے فاسٹنرز
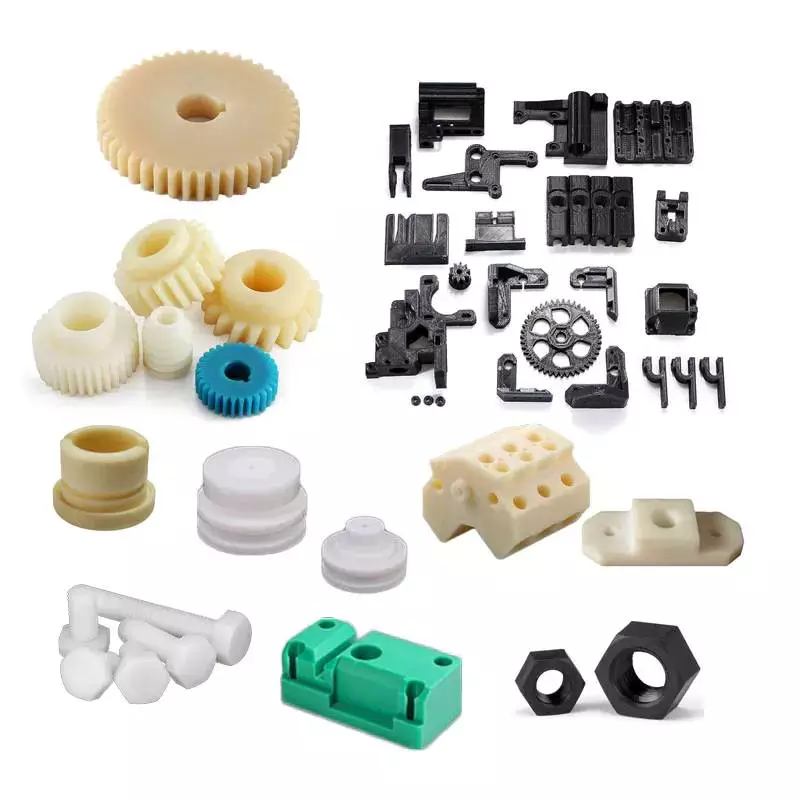 انجکشن مولڈ پرزے اکثر فاسٹنر عناصر کو جگہ پر رکھنے کے لیے فاسٹنر استعمال کرتے ہیں۔ جیسا کہ FIGS میں دکھایا گیا ہے۔ 7 اور 8 (دو الگ الگ نظارے)، فاسٹنر عناصر مولڈ پروڈکٹ کے ساتھ مربوط ہوتے ہیں، اور وہ ایک طرف سے پھیلتے ہیں۔ فاسٹنر عناصر کو اوپری تہہ میں لوپ عناصر کو شامل کرنے کے لیے ڈیزائن کیا گیا ہے۔ کھجور کے درخت کے سائز کے فاسٹنرز اس مقصد کے لیے خاص طور پر موزوں ہیں، کیونکہ ان کے تین جہتی سائیڈز فلیٹ سائیڈز سے زیادہ لوپ لگاتے ہیں۔ ان خصوصیات کے نتیجے میں زیادہ محفوظ بندش ہوتی ہے۔
جب انجیکشن مولڈ پرزوں میں فاسٹنرز کا استعمال کیا جاتا ہے، تو پلاسٹک کو ایک مولڈ میں انجکشن لگایا جاتا ہے، جس میں فاسٹنر مربوط ہوتا ہے۔ سیلف ٹیپنگ اسکرو کے علاوہ، پلاسٹک کے دیگر فاسٹنرز میں مولڈ یا پہلے سے ڈرل شدہ پائلٹ ہولز شامل ہو سکتے ہیں۔ یہ طریقہ ثانوی اسمبلی مرحلے کی ضرورت سے گریز کرتا ہے اور آسان فٹ کو یقینی بناتا ہے۔ ان پیچ کے دیگر فوائد بھی ہیں، بشمول ایک چھوٹا دھاگہ پروفائل اور کم ریڈیل تناؤ، جو باس کے نقصان کو روکتا ہے۔
ایک اور قسم کا فاسٹنر جو عام طور پر انجیکشن مولڈ حصوں میں استعمال ہوتا ہے ایک باس ہے۔ اس قسم کا فاسٹنر عام طور پر نٹ اور پائلٹ ہول سے بڑا ہوتا ہے۔ ایک چھوٹا سا باس انجیکشن مولڈنگ کے عمل کے دوران وار پیج کا باعث بن سکتا ہے اور کسی پروڈکٹ کو فیلڈ میں ناکام ہونے کا سبب بن سکتا ہے۔
انجیکشن مولڈ پرزوں میں استعمال ہونے والے فاسٹنر کی ایک اور قسم تھریڈ انسرٹ ہے، جو عام طور پر سٹینلیس سٹیل A2 وائر ہوتی ہے۔ مختلف مواد کے لیے اس فاسٹنر کے مختلف ورژن ہیں، بشمول کاربن فائبر سے تقویت یافتہ پلاسٹک۔ اور سوراخ کے سائز کو ایڈجسٹ کرنے کے لئے فاسٹنر میں ترمیم کی جاسکتی ہے۔
یہ فاسٹنرز انجیکشن مولڈ حصوں کی مختلف اقسام میں استعمال ہوتے ہیں۔ کچھ حصوں کا استعمال مختلف قسم کے کاسمیٹک مسائل کو ٹھیک کرنے کے لیے کیا جاتا ہے، جیسے کہ معمولی سنک۔ اگرچہ یہ نقائص نہیں ہیں، یہ کامل نظر نہیں آسکتے ہیں، اور یہ کسی پروڈکٹ کی مجموعی ظاہری شکل کو متاثر کر سکتے ہیں۔ اگر آپ انجکشن کے مولڈ حصے کی ظاہری شکل کو بہتر بنانا چاہتے ہیں، تو آپ ریشوں اور شیشے کے ریشوں کے ساتھ ساتھ رنگین بھی شامل کر سکتے ہیں۔

ایڈیٹر بذریعہ czh2023-02-15

























