
Өнім сипаттамасы
Precision machine part parameter
| Summary of the company’s products | |
| Manufacture | HangZhou GuangMei Precision Machinery co.,Ltd |
| Main processing products | precision fixture processing, precision machinery axle processing,spare parts,machined part. |
| Материал | Q235,S25C,S45C,S50C,S55C,SUS440C,SCM415, SUS304,SUS316,SUS303,A5052,A6061,A7075, SUJ2,SKD11,SKS3 ,SKH51,ASP30,HAP5R, |
| Surface Roughness | Ra0.4mm~ |
| Concentricity | ±0.005mm |
| Straightness | ± 0.02mm |
| Precision | ±0.002mm |
| Surface Treatment | TiCN,TiN,Aitain,Ticrn,Dlc,Ni coating,Black coating ,Cr couting,etc |
| Қаттылық | HRC20-90 |
| Стандартты | JIS,DIN,ASTM/AISI international industrial standard |
| MOQ | 1 Piece |
| Supply Capability | 10000 pieces/Month |
| Delivery way | EMS,OCS,DHL,UPS,FEDEX,Shipping |
Processing flow
| Main Equipment | |||||
| NO | Equipment Name | BRAND TYPE | QT,Y | UNIT | NOTE |
| 1 | WIRE CUTTING | MITSUBISI FA10S | 1 | SET | |
| 2 | SUPPER DRILL | SUPPER DRILL | 1 | SET | |
| 3 | EDM | CREATION | 2 | SET | |
| 4 | EDM | SODICK AQ36L | 1 | SET | |
| 5 | EDM | SODICK AD30L | 2 | SET | |
| 6 | MACHINE CENTER | PRIHangZhouR | 2 | SET | |
| 7 | MACHINE CENTER | JIATIE | 3 | SET | |
| 8 | Precision large water mill | PROTH | 1 | SET | |
| 9 | LATHE | CDE6140A | 1 | SET | |
| 10 | NC LATHE | 5 | SET | ||
| 11 | Outer round grinding | 1 | SET | ||
| 12 | Heartless Grinding | 1 | SET | ||
| 13 | GRINDE | CGM-200BS | 1 | SET | |
| 14 | GRINDE | CGM-618VS | 1 | SET | |
| 15 | GRINDE | ZHUNLI 618M | 5 | SET | |
| 16 | GRINDE | 618M | 6 | SET | |
| 17 | LASER MARKING | 1 | SET | ||
| 18 | END MILLING | TOPONE | 2 | SET | |
| 19 | Wanhao Projector AND MITSUTOYO | 200 mm | 3 | SET | |
| 20 | Marble Level Platform | 450× 450 *100mm | 14 | EA | |
| 21 | Tool Microscope | 0.001MM | 3 | SET | |
| 22 | MITSUTOYO Digital micrometer | 0 ~ 25mm,25 ~ 50mm | 5 | EA | |
| 23 | MITSUTOYO Digital micrometer | 150mm, 200mm, 300mm | 6 | EA | |
| 24 | MITSUTOYODial indicator | 1/1000 mm | 10 | EA | |
| 25 | MITSUTOYO HEIGHT GAGE ,NIKON | 300 mm | 10 | EA | |
| 26 | BLOCK GAGE | 1.005mm~100mm | 15 | SET | |
| 27 | Lever micrometer | 1/100 mm | 5 | EA | |
| 28 | Inner diameter percentage meter | 1/100 mm | 3 | EA | |
| 29 | MITSUTOYO External diameter micrometer | 0 ~ 25 mm | 5 | EA | |
Сертификаттар
Company information
HangZhou CZPT Precision Machinery Co., Ltd. is located at the west side of Xiazhuang Entrance of Qingyin Expressway, Liuding Town, CHangZhou District, HangZhou. The company was established on June 11, 2007, covering an area of above 1000 square meters.
We specialize in customizing non-standard automatic machine parts processing, customizing precision machine parts and precision fixtures, external CNC machining, precision stainless steel casting and aluminum alloy casting and processing, we also process precision mold small parts, the highest accuracy up to 0.002mm. We are equipped with professional technical personnel and CNC equipment, according to customer requirements to sample to map processing, small batch or large batches can be.
Factory workshop
Precision machined part Packaging & Shipping
Жиі қойылатын сұрақтар
1. Are you a manufacturer or a trading company?
We are a professional manufacturer, providing a complete set of molds and precision insert processing
2. Where is your factory?
We are located in HangZhou, ZheJiang Province, China
3. Your processing capacity?
processing and manufacturing precision panels 10000 pieces / month or more.
4. Can you accept OEM and ODM designs?
Yes, OEMs and ODMs are acceptable.
5. How do you ensure quality?
We have strict quality control procedures:
Self-test and QC testing for each procedure
6. Do you provide sample production?
Yes, we can send you 1 to 4 photos free of charge samples, you only pay the delivery fee.
| Түрі: | Turning |
|---|---|
| Material Capabilities: | Aluminum, Brass, Bronze, Copper, Hardened Metals, |
| Micro Machining or Not: | Micro Machining |
| Материал: | Titanium,Aluminum,Brass,Copper,Stainless Steel,Ste |
| Transport Package: | Carton Packaging and Packaging According to Custom |
| Specification: | 300*300 |
| Теңшеу: |
Қолжетімді
| Теңшелген сұраныс |
|---|
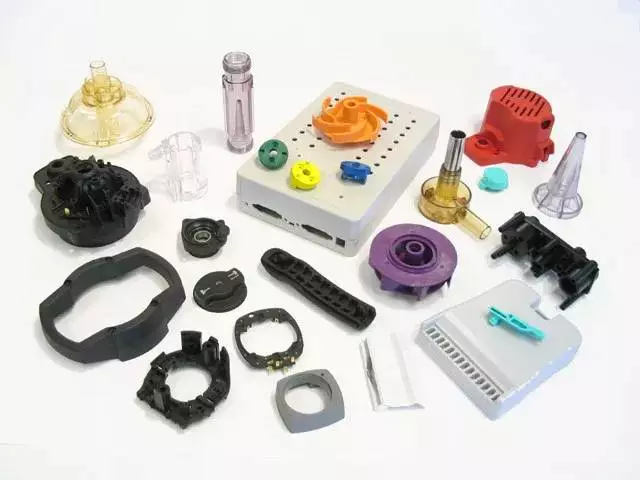
Инъекциялық қалыпталған бөлшектерге арналған дизайн мәселелері
Инъекциялық қалыптауға арналған компонентті жобалау кезінде ескеру қажет көптеген факторлар бар. Оларға дизайн факторлары, материалдар, шығыңқы бөліктер және процесс жатады. Бұл факторларды түсіну қолдану үшін дұрыс бөлшекті таңдауды жеңілдетеді. Бұл мақалада біз ең көп таралған дизайн факторларының бірнешеуін қарастырамыз.
Дизайн факторлары
Инъекциялық қалыпталған бөлшектерден ең жақсы нәтиже алу үшін олардың белгілі бір дизайн факторларына сәйкес келетініне көз жеткізуіңіз керек. Бұл факторлар сізге бөлшектердің біркелкі болуына және құнын төмендетуге көмектеседі. Бұл нұсқаулар сонымен қатар жиі кездесетін ақаулардан аулақ болуға көмектеседі. Ең көп таралған ақаулардың бірі - майысу, ол бөлшек салқындаған кезде оның байқаусызда майысуынан туындайды.
Инъекциялық қалыпталған бөлшектерді жобалау кезінде тарту бұрышы өте маңызды. Тарту бұрышын арттыру бөлшектің қалыптан таза шығуына мүмкіндік береді және кернеу концентрациясын азайтады. Бұл бөлшектің жұмысын жақсартып, өндіріс процесін жеделдетеді. Сонымен қатар, ол біркелкі беткі өңдеуді қамтамасыз етеді. Дұрыс емес тарту бұрыштары бөлшектердің жұмыс істемеуіне әкелуі мүмкін және сізге ақша шығынына әкелуі мүмкін. Егер сіздің өнім тобыңыз осы дизайн факторларына назар аудармаса, олар қымбат қалыптарды бұзып, көптеген жарамсыздықтарды тудыруы мүмкін.
Қабырғалар - ескеру қажет тағы бір дизайн факторы. Қабырғалардың биіктігі бөлшек қабырғасының қалыңдығынан үш еседен аз болуы керек. Бұл шөгу іздерін болдырмайды және қабырғалардың қалыпқа жабысып қалу мүмкіндігін азайтады.
Материалдар
Инъекциялық қалыпталған бөлшектерге арналған материалдарға келгенде көптеген нұсқалар бар. Дұрыс материалды таңдау оның сіздің нақты қолданысыңызда қаншалықты жақсы жұмыс істейтініне әсер етеді. Егер сізге үлкен бөлшектің икемді және берік болуы қажет болса, онда жақсы ағынды қасиеттері бар пластик ең жақсы жұмыс істейді. Инъекциялық қалыпталған пластмассалар әртүрлі шайырлар түрінде келеді. Негізгі функционалдығы мен қалаған көрінісін ескере отырып, қолданысыңыздың қажеттіліктеріне ең жақсы сәйкес келетінін таңдаңыз. Сондай-ақ, ультракүлгін сәулелерге төзімді, ыстыққа төзімді, икемді және тағамға қауіпсіз материалды таңдағыңыз келуі мүмкін.
Инъекциялық қалыптауға жарамды полимерлерге поликарбонат және полипропилен жатады. Бұл материалдар икемді және берік, сондықтан оларды жоғары деңгейлі бөлшектері бар бөлшектер жасау үшін пайдалануға болады. Бұл материалдар сонымен қатар жеңіл және арзан. Икемді болғанына қарамастан, олар жоғары кернеулі қолданбаларға жарамайды.
Қалыптау процесінде енгізілген материалды салқындату керек, әйтпесе ол қайтадан кеңейеді. Сондықтан қалып температурасын 80 градус Цельсий немесе одан төмен деңгейде ұстау керек.
Процесс
Инъекциялық қалыптау - бұл пластикалық бөлшектерді жасау процесі. Пластик қалыпта балқытылады, содан кейін салқындатуға мәжбүрленеді. Содан кейін ол қажетті пішінге қатайады. Салқындату процесінде пластик кішірейуі мүмкін, сондықтан көрінетін кішірейудің алдын алу үшін материалды қалыпқа тығыз орау маңызды. Қалып дайын болған кезде, оны қажетті салқындату уақыты өткенше ашуға болмайды. Бұл уақытты пластиктің термодинамикалық қасиеттеріне және бөлшектің максималды қабырға қалыңдығына негіздеп бағалауға болады.
Қалып дәл жобаланып, тексерілуі керек. Процесті бірнеше рет қайталауға болады, бұл оны жаппай өндіріс үшін өте қолайлы етеді. Бұл сондай-ақ өндірісті масштабтаудың ең жылдам тәсілдерінің бірі. Қалып неғұрлым көп бөлшектер шығара алса, соғұрлым оның бір данасының құны төмен болады. Бұл инъекциялық қалыптаудың артықшылықтарының бірі.
Инъекциялық қалыптау бөлшектері тұрмыстық техника, электроника, қаптама және медициналық құрылғылар сияқты көптеген салаларда қолданылады. Оларды күрделі пішіндерде жасауға болады.
Аспалы бөліктер
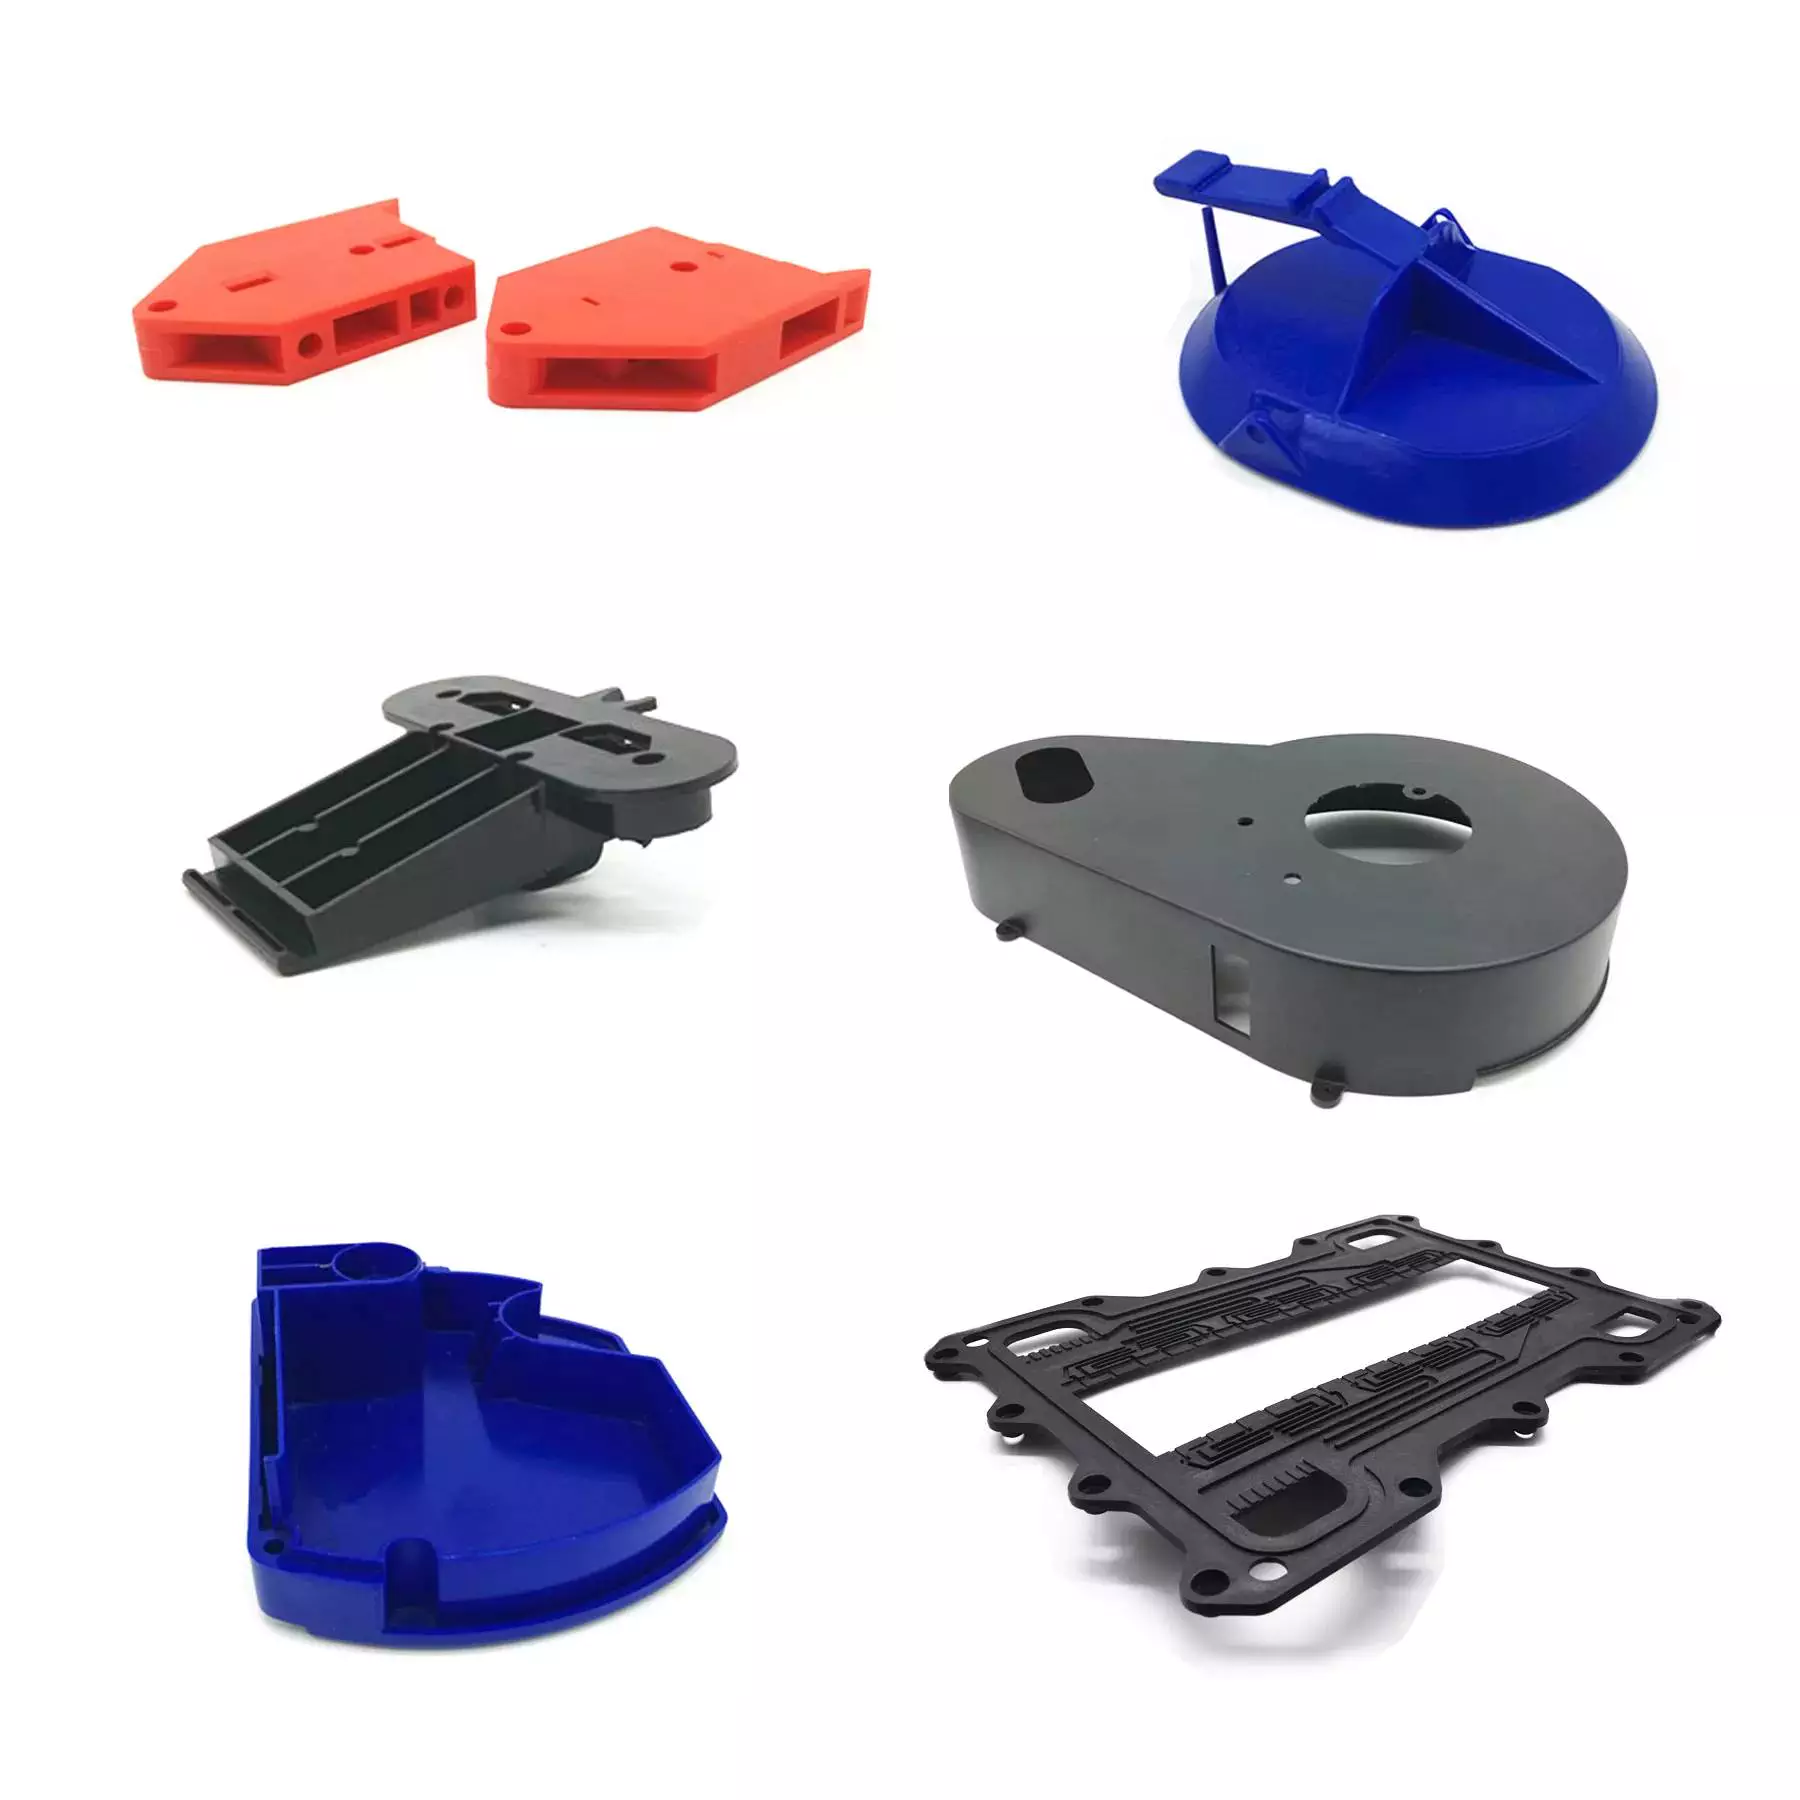 Аспалы бөліктер – құйылған бөлшектің бетін қоршап тұрған қосымша материалдың аймақтары. Бұл қосымша материал әдетте бөлшектің бетіне жиектелген немесе желімделген арзан материалдан жасалады. Аспалы материалды қарапайым кесу процесін пайдаланып дайындамадан оңай бөлуге болады.
Аспалы бөлік үшін қажетті материал мөлшері бөлшектің пішініне және бетінің ауданына байланысты. Әдетте, аспалы бөлік бөлшек құнының 15 пайызынан аз. Әдетте, пайдаланылатын материал аспалы бөліктің функциясын орындай алатын және оны материалдан флачен аймағы түрінде ажырата алатындай болуы керек.
Инъекциялық қалыпталған бөлшектердегі асып түсетін бөліктерден аулақ болу керек, себебі олар конструкцияның тұрақсыздығына әкелуі мүмкін. Бұл мәселені болдырмау үшін бөлшекті бүйірлері мен шеттері бір-біріне параллель болатындай етіп жобалауды қарастырыңыз. Бұл бөлшектің астыңғы және асып түсетін бөліктерінің болмауын қамтамасыз етуге көмектеседі.
Инъекциялық қалыпталған бөлшектердің салбырап қалуын болдырмау үшін бөлшектердің төзімділік шегіне сәйкес жасалғанына көз жеткізу керек. Мысалы, инъекциялық қалыпталған бөлшектегі салбырап қалу қалыпта машина үшін тым кішкентай салбырап қалуына әкелуі мүмкін. Бұл өндіріс процесінде мәселелер тудыруы мүмкін және қымбат қалыпқа әкелуі мүмкін.
Құны
Инъекциялық қалыптау құны бөлшектің күрделілігіне, пластиктің өлшеміне және түріне байланысты өзгеруі мүмкін. Күрделі геометриясы бар бөлшектер қосымша жобалау жұмыстары мен құрал-саймандарды қажет етуі мүмкін. Үлкен бөлшектердің құны да кіші бөлшектерге қарағанда қымбатырақ болуы мүмкін. Оларды жобалауға және өндіруге жұмсалған уақыт мөлшері де маңызды.
Инъекциялық қалыптау құнын төмендету үшін өндіруші екі негізгі факторды ескеруі керек: құрал-саймандар және қолданылатын материал. Инъекциялық қалыптау үшін қолданылатын пластиктің бірнеше түрлі қасиеттері бар, бұл бөлшек бағасына әсер етеді. Мысалы, шыны талшықтары көп пластмассалар қалыптауды жөндеуге қажетті уақытты қысқартады. Ескеретін тағы бір фактор - материалдың жылулық қасиеттері.
Инъекциялық қалыпталған бөлшектердің құнының келесі маңызды факторы - инъекциялық қалыптың материалы. Бұл қалыптардың көпшілігі болаттан жасалғанымен, қолданылатын болаттың түрі мен сыныбы маңызды. Инъекциялық қалыптардың ішкі қуыстары тозбайтын дерлік болуы керек. Бұл тығыз төзімділікті сақтау үшін қажет.
Инъекциялық қалыпталған бөлшектердің құнына әсер ететін тағы бір фактор - сусымалы материалдың құны. Бұл материал ақшаны қажет етеді және өңдеу үшін қымбат электр энергиясын қажет етеді. Әдетте, сіз неғұрлым көп бөлшектер шығарсаңыз, фунтына соғұрлым төмен болады. Сусымалы материалды сақтау да айтарлықтай шығын болып табылады. Сондықтан, цикл уақыты жылдамырақ сақтау шығындарын азайтады.
Сенімділік
Өндіріс белгілі бір дәрежеде вариацияны қамтығанымен, вариация қолайлы шектерде болуы керек. Егер сіз жоғары сапалы, өлшемді тұрақты бөлшектерді шығарғыңыз келсе, бұл өте маңызды. Сенімді өндіріс процесі қалыптау құралдары мен бөлшектерді жобалауды дәл бақылауды қамтиды. Сондай-ақ, ол сапа мен өндіріс процестерінде қайталануды талап етеді.
Сенімді инъекциялық қалыптау процесі өндіріс процесінің басында ақауларды анықтауға да бағытталған. Ауа қалталары, қызып кетуден зақымдалған қалып материалдары және тағы басқалар сияқты көрінбейтін қауіптер ақаулыққа әкелуі мүмкін. Бұл ақаулар, ең алдымен, қарапайым визуалды тексеру арқылы анықталмайды және кепілдік талаптары далада берілгеннен кейін ғана анықталуы мүмкін. Ақауларды ерте кезеңдерде табу арқылы өндірушілер қажетті ауыстыру бөлшектерінің санын азайту арқылы өнімділікті барынша арттырып, шығындарды азайта алады.
Пластикалық бөлшектерге арналған арнайы қалып жасау процесі өте білікті. Мінсіз қалып ықтимал ақауларды жояды және өндіріс процесінің сенімділігін қамтамасыз етеді. Дәстүрлі түрде бұл процесс сынақтар мен қателіктерге негізделген, бұл өндіріс процесіне уақыт пен ақшаны арттырды.
Өндіруге жарамдылық үшін дизайн
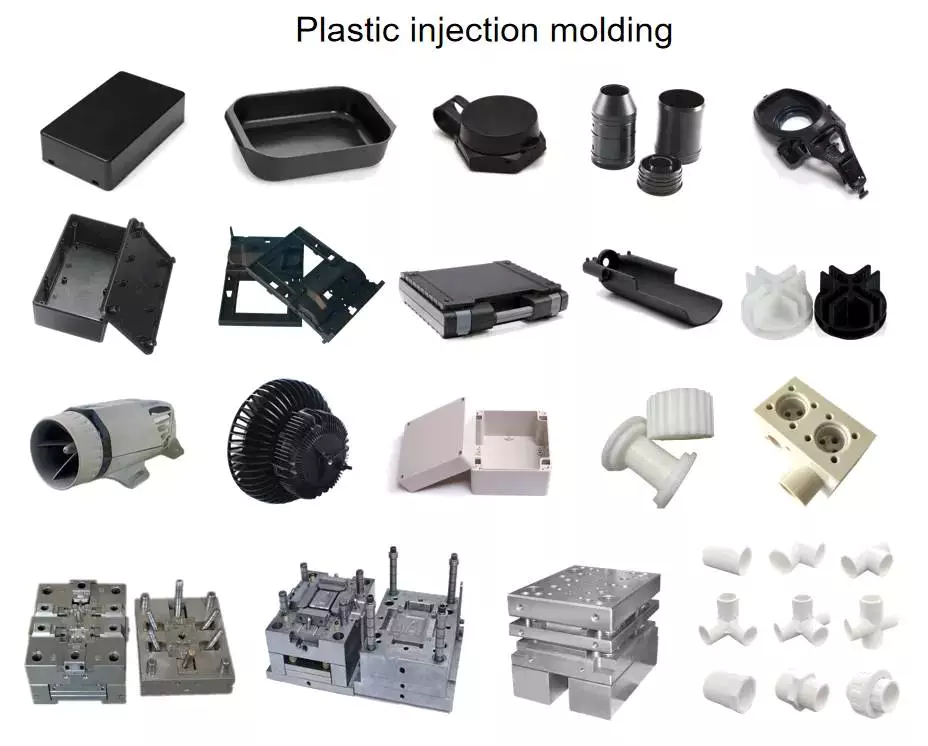 Инъекциялық қалыптау арқылы жасалған бөлшектерді жобалау кезінде олардың өндірістік жарамдылығын ескеру қажет. Инъекциялық қалыптау күрделі геометриялар мен бірнеше функцияларды бір бөлшекке біріктіруге мүмкіндік береді. Мысалы, топсалы бөлшек екі түрлі жарты жасай алатын бір ғана қалыпқа ие болуы мүмкін. Бұл сонымен қатар бөлшектің жалпы көлемін азайтады.
Инъекциялық қалыпталған бөлшектер әдетте кейінгі өңдеуден өтпейді. Дегенмен, қалыптың өзі әртүрлі дәрежеде өңделуі мүмкін. Егер қалып кедір-бұдыр болса, ол шығару процесінде үйкеліс тудыруы мүмкін және үлкенірек тарту бұрышын қажет етеді. Егжей-тегжейлі өңдеу процедураларын Пластмасса өнеркәсібі қоғамы сипаттайды.
Инъекциялық қалыптарды жобалау процесі өте қатаң. Қалып дизайнындағы кез келген қателіктер техникалық талаптарға сай келмейтін бөлшектерге және қымбат жөндеуге әкелуі мүмкін. Сондықтан, өндірістік жобалау (DFM) процесі инъекциялық қалыптау процесінің басындағы маңызды қадам болып табылады. Fictiv компаниясының DFM кері байланыс процесі жобалаудағы қиындықтарды анықтап, жеткізу уақытын азайту және сапаны жақсарту үшін ерте кері байланыс бере алады.
Инъекциялық қалыпталған бөлшектің бетінде материал қалыптан шығарылған кезде толық қатып қалмаған кезде пайда болатын шөгу іздері пайда болуы мүмкін. Қалың қабырғалары немесе қабырғалары бар бөлшектер шөгуге бейім. Пластикалық инъекциялық қалыптаудағы тағы бір кең таралған ақау - қабырғалар лақтыру кезінде бір-біріне сыдырылған кезде пайда болатын сүйреу іздері. Шөгу іздерінен басқа, тесіктері немесе ашық шеттері бар бөлшектер тоқу сызықтарын түзуі мүмкін.

editor by CX 2023-06-14

























