
Produktbeskrivning
Precision machine part parameter
| Summary of the company’s products | |
| Manufacture | HangZhou GuangMei Precision Machinery co.,Ltd |
| Main processing products | precision fixture processing, precision machinery axle processing,spare parts,machined part. |
| Material | Q235,S25C,S45C,S50C,S55C,SUS440C,SCM415, SUS304,SUS316,SUS303,A5052,A6061,A7075, SUJ2,SKD11,SKS3 ,SKH51,ASP30,HAP5R, |
| Surface Roughness | Ra0.4mm~ |
| Concentricity | ±0.005mm |
| Straightness | ± 0.02mm |
| Precision | ±0.002mm |
| Surface Treatment | TiCN,TiN,Aitain,Ticrn,Dlc,Ni coating,Black coating ,Cr couting,etc |
| Hårdhet | HRC20-90 |
| Standard | JIS,DIN,ASTM/AISI international industrial standard |
| MOQ | 1 Piece |
| Supply Capability | 10000 pieces/Month |
| Delivery way | EMS,OCS,DHL,UPS,FEDEX,Shipping |
Processing flow
| Main Equipment | |||||
| NO | Equipment Name | BRAND TYPE | QT,Y | UNIT | NOTE |
| 1 | WIRE CUTTING | MITSUBISI FA10S | 1 | SET | |
| 2 | SUPPER DRILL | SUPPER DRILL | 1 | SET | |
| 3 | EDM | CREATION | 2 | SET | |
| 4 | EDM | SODICK AQ36L | 1 | SET | |
| 5 | EDM | SODICK AD30L | 2 | SET | |
| 6 | MACHINE CENTER | PRIHangZhouR | 2 | SET | |
| 7 | MACHINE CENTER | JIATIE | 3 | SET | |
| 8 | Precision large water mill | PROTH | 1 | SET | |
| 9 | LATHE | CDE6140A | 1 | SET | |
| 10 | NC LATHE | 5 | SET | ||
| 11 | Outer round grinding | 1 | SET | ||
| 12 | Heartless Grinding | 1 | SET | ||
| 13 | GRINDE | CGM-200BS | 1 | SET | |
| 14 | GRINDE | CGM-618VS | 1 | SET | |
| 15 | GRINDE | ZHUNLI 618M | 5 | SET | |
| 16 | GRINDE | 618M | 6 | SET | |
| 17 | LASER MARKING | 1 | SET | ||
| 18 | END MILLING | TOPONE | 2 | SET | |
| 19 | Wanhao Projector AND MITSUTOYO | 200 mm | 3 | SET | |
| 20 | Marble Level Platform | 450× 450 *100mm | 14 | EA | |
| 21 | Tool Microscope | 0.001MM | 3 | SET | |
| 22 | MITSUTOYO Digital micrometer | 0 ~ 25mm,25 ~ 50mm | 5 | EA | |
| 23 | MITSUTOYO Digital micrometer | 150mm, 200mm, 300mm | 6 | EA | |
| 24 | MITSUTOYODial indicator | 1/1000 mm | 10 | EA | |
| 25 | MITSUTOYO HEIGHT GAGE ,NIKON | 300 mm | 10 | EA | |
| 26 | BLOCK GAGE | 1.005mm~100mm | 15 | SET | |
| 27 | Lever micrometer | 1/100 mm | 5 | EA | |
| 28 | Inner diameter percentage meter | 1/100 mm | 3 | EA | |
| 29 | MITSUTOYO External diameter micrometer | 0 ~ 25 mm | 5 | EA | |
Certifieringar
Company information
HangZhou CZPT Precision Machinery Co., Ltd. is located at the west side of Xiazhuang Entrance of Qingyin Expressway, Liuding Town, CHangZhou District, HangZhou. The company was established on June 11, 2007, covering an area of above 1000 square meters.
We specialize in customizing non-standard automatic machine parts processing, customizing precision machine parts and precision fixtures, external CNC machining, precision stainless steel casting and aluminum alloy casting and processing, we also process precision mold small parts, the highest accuracy up to 0.002mm. We are equipped with professional technical personnel and CNC equipment, according to customer requirements to sample to map processing, small batch or large batches can be.
Factory workshop
Precision machined part Packaging & Shipping
Vanliga frågor
1. Are you a manufacturer or a trading company?
We are a professional manufacturer, providing a complete set of molds and precision insert processing
2. Where is your factory?
We are located in HangZhou, ZheJiang Province, China
3. Your processing capacity?
processing and manufacturing precision panels 10000 pieces / month or more.
4. Can you accept OEM and ODM designs?
Yes, OEMs and ODMs are acceptable.
5. How do you ensure quality?
We have strict quality control procedures:
Self-test and QC testing for each procedure
6. Do you provide sample production?
Yes, we can send you 1 to 4 photos free of charge samples, you only pay the delivery fee.
| Typ: | Turning |
|---|---|
| Material Capabilities: | Aluminum, Brass, Bronze, Copper, Hardened Metals, |
| Micro Machining or Not: | Micro Machining |
| Material: | Titanium,Aluminum,Brass,Copper,Stainless Steel,Ste |
| Transport Package: | Carton Packaging and Packaging According to Custom |
| Specification: | 300*300 |
| Anpassning: |
Tillgänglig
| Anpassad förfrågan |
|---|
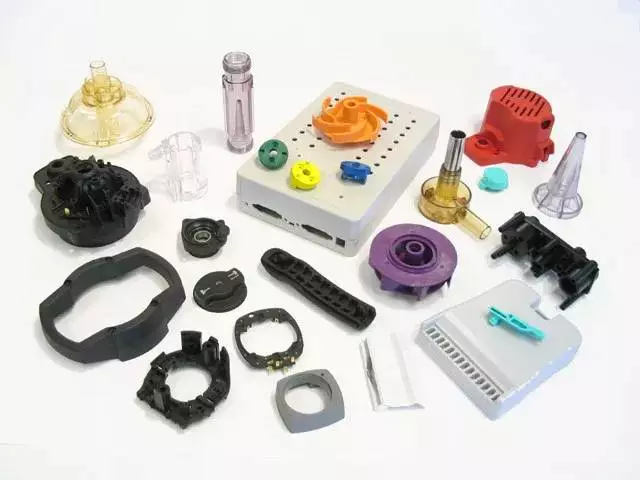
Designöverväganden för formsprutade delar
Det finns många faktorer att beakta när man konstruerar en komponent för formsprutning. Dessa inkluderar designfaktorer, material, överhäng och process. Att förstå dessa faktorer gör det enklare att välja rätt del för applikationen. I den här artikeln går vi igenom några av de vanligaste designövervägandena.
Designfaktorer
För att få bästa möjliga resultat från dina formsprutade delar måste du se till att de uppfyller vissa designfaktorer. Dessa faktorer kan hjälpa dig att uppnå enhetliga delar och minska kostnaderna. Dessa riktlinjer kan också hjälpa dig att undvika vanliga defekter. En av de vanligaste defekterna är skevhet, vilket orsakas av oavsiktlig skevhet av delen när den svalnar.
Vid design av formsprutade delar är dragvinkeln avgörande. Att öka dragvinkeln gör att delen kan komma ut rent ur formen och minskar spänningskoncentrationen. Detta kan förbättra delens funktion och påskynda produktionsprocessen. Dessutom säkerställer det en jämn ytfinish. Felaktiga dragvinklar kan resultera i delar som inte fungerar och kan kosta dig pengar. Om ditt produktteam inte uppmärksammar dessa designfaktorer kan de förstöra dyra formar och producera ett stort antal kasseringar.
Ribbor är en annan designfaktor som bör beaktas. Ribbornas höjd bör vara mindre än tre gånger tjockleken på detaljens vägg. Detta förhindrar märken från att ribborna fastnar i formen.
Material
Det finns många alternativ när det gäller material för formsprutade delar. Att välja rätt material påverkar hur bra det presterar i just din applikation. Om du behöver en stor del som ska vara flexibel och robust, fungerar en plast med goda flytegenskaper bäst. Formsprutade plaster finns i en mängd olika hartser. Välj det som bäst uppfyller din applikations behov, med tanke på dess huvudsakliga funktion och önskat utseende. Du kanske också vill välja ett material som är UV-resistent, värmebeständigt, flexibelt och livsmedelssäkert.
Polymerer som är lämpliga för formsprutning inkluderar polykarbonat och polypropen. Dessa material är flexibla och starka och kan användas för att skapa delar med högkvalitativa detaljer. Dessa material är också lätta och billiga. Trots att de är flexibla är de inte lämpliga för högspänningstillämpningar.
Under gjutningsprocessen måste det injicerade materialet kylas ner, annars kommer det att expandera igen. Det är därför du behöver hålla formens temperatur på 80 grader Celsius eller lägre.
Behandla
Formsprutning är processen att skapa plastdelar. Plasten smälts i en form och tvingas sedan svalna. Den stelnar sedan till önskad form. Under kylningsprocessen kan plasten krympa, så det är viktigt att packa materialet tätt i formen för att förhindra synlig krympning. När formen är färdig kan den inte öppnas förrän den erforderliga kyltiden har gått. Denna tid kan uppskattas baserat på plastens termodynamiska egenskaper och delens maximala väggtjocklek.
Formen måste vara exakt utformad och testad. Processen kan upprepas många gånger, vilket gör den idealisk för massproduktion. Det är också ett av de snabbaste sätten att skala upp produktionen. Ju fler delar en form kan producera, desto lägre är kostnaden per styck. Detta är en av fördelarna med formsprutning.
Formsprutade delar används inom många industrier, inklusive apparater, elektronik, förpackningar och medicintekniska produkter. De kan tillverkas för att ha komplicerade former.
Överhäng
 Överhäng är områden med extra material som omger ytan på en formsprutad del. Detta extra material är vanligtvis tillverkat av billigt material som är kantat eller limmat på delens yta. Överhängsmaterialet kan enkelt separeras från ämnet med hjälp av en enkel skärprocess.
Mängden material som behövs för ett överhäng beror på detaljens form och ytans storlek. Generellt sett är ett överhäng mindre än 15 procent av detaljens kostnad. Vanligtvis bör det använda materialet kunna uppfylla överhängets funktion och differentiera det från materialet i form av en flachyta.
Överhäng på formsprutade delar bör undvikas eftersom de kan göra konstruktionen instabil. För att undvika detta problem, överväg att designa din detalj så att sidorna och kanterna är parallella med varandra. Detta kommer att bidra till att säkerställa att detaljen är fri från underskärningar och överhäng.
Överhäng på formsprutade delar kan undvikas genom att säkerställa att delarna är konstruerade med toleranser i åtanke. Till exempel kan ett överhäng i en formsprutad del orsaka att en form har ett överhäng som är för litet för maskinen. Detta kan orsaka problem i tillverkningsprocessen och det kan resultera i en kostsam form.
Kosta
Kostnaderna för formsprutning kan variera beroende på delens komplexitet, storlek och plasttyp. Delar med komplexa geometrier kan kräva ytterligare designarbete och verktyg. Större delar kan också kosta mer än små. Mängden tid som läggs på att designa och producera dem är också viktig.
För att minska kostnaden för formsprutning måste en tillverkare ta hänsyn till två viktiga faktorer: verktyg och material. Plasten som används för formsprutning har flera olika egenskaper, vilket påverkar priset på delen. Till exempel minskar plaster med mycket glasfibrer den tid som krävs för att reparera formen. En annan faktor att ta hänsyn till är materialets termiska egenskaper.
Nästa viktiga faktor för kostnaden för formsprutade delar är materialet i formsprutningsformen. Även om de flesta av dessa formar är tillverkade av stål, är typen och kvaliteten av stål som används viktig. Formsprutningsformar måste också ha nästan slitagefria inre håligheter. Detta är nödvändigt för att bibehålla snäva toleranser.
En annan faktor som bidrar till kostnaden för formsprutade delar är kostnaden för bulkmaterial. Detta material kostar pengar och kräver dyr el för att bearbetas. Vanligtvis gäller att ju fler delar du producerar, desto lägre blir kostnaden per pund. Lagring av bulkmaterial är också en betydande kostnad. Därför kommer en snabbare cykeltid att minska lagringskostnaderna.
Pålitlighet
Även om tillverkning innebär en viss grad av variation, bör variationen hållas inom acceptabla gränser. Detta är viktigt om man vill producera högkvalitativa, dimensionsstabila delar. En tillförlitlig tillverkningsprocess innebär exakt kontroll över formverktyg och deldesign. Det kräver också repeterbarhet i både kvalitets- och produktionsprocesser.
En pålitlig formsprutningsprocess fokuserar också på att upptäcka defekter tidigt i produktionsprocessen. Osynliga faror, såsom luftfickor, formmaterial som skadats av överhettning och mer, kan leda till fel. Dessa defekter kommer troligtvis inte att upptäckas genom en enkel visuell inspektion och kanske inte framträder förrän efter att garantianspråk har lämnats in från fältet. Genom att hitta defekterna i tidiga skeden kan tillverkare maximera produktiviteten och minska kostnaderna genom att minimera antalet reservdelar som behövs.
Processen att bygga en specialanpassad form för plastkomponenter är mycket skicklig. En perfekt form eliminerar potentiella defekter och säkerställer att produktionsprocessen är tillförlitlig. Traditionellt sett förlitade sig denna process på trial and error, vilket lade tid och pengar på produktionsprocessen.
Design för tillverkningsbarhet
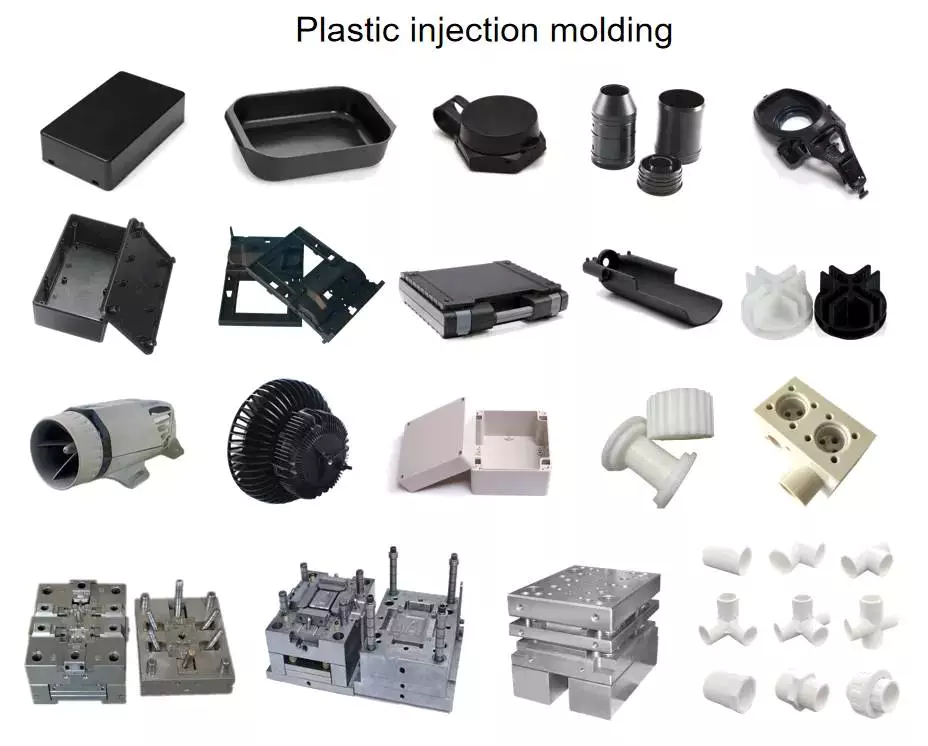 Vid design av formsprutade delar är det absolut nödvändigt att tänka på deras tillverkningsbarhet. Formsprutning möjliggör kombination av komplexa geometrier och flera funktioner i en enda del. Till exempel kan en gångjärnsförsedd del ha en enda form som kan producera två olika halvor. Detta minskar också delens totala volym.
Formsprutade delar genomgår vanligtvis inte efterbehandling. Själva formen kan dock ytbehandlas i olika grad. Om formen är grov kan den orsaka friktion under utstötningsprocessen och kräva en större dragvinkel. Detaljerade ytbehandlingsprocedurer beskrivs av Society of Plastics Industry.
Processen att designa formsprutor är mycket krävande. Eventuella fel i formkonstruktionen kan leda till delar som inte uppfyller specifikationerna och kostsamma reparationer. Därför är valideringsprocessen för Design for Manufacturability (DFM) ett viktigt steg tidigt i formsprutningsprocessen. Fictivs DFM-feedbackprocess kan identifiera designutmaningar och ge tidig feedback för att minimera ledtider och förbättra kvaliteten.
Ytan på en formsprutad del kan utveckla sjunkmärken, vilka uppstår när materialet inte har stelnat helt när det matas ut ur formen. Delar med tjocka väggar eller ribbor är mer benägna att sjunka. En annan vanlig defekt vid formsprutning av plast är dragmärken, vilka uppstår när väggarna skrapar mot varandra under utstötning. Förutom sjunkmärken kan delar med hål eller exponerade kanter bilda stickade linjer.

editor by CX 2023-06-14

























