
उत्पाद वर्णन
Precision machine part parameter
| Summary of the company’s products | |
| Manufacture | HangZhou GuangMei Precision Machinery co.,Ltd |
| Main processing products | precision fixture processing, precision machinery axle processing,spare parts,machined part. |
| सामग्री | Q235,S25C,S45C,S50C,S55C,SUS440C,SCM415, SUS304,SUS316,SUS303,A5052,A6061,A7075, SUJ2,SKD11,SKS3 ,SKH51,ASP30,HAP5R, |
| Surface Roughness | Ra0.4mm~ |
| Concentricity | ±0.005mm |
| Straightness | ± 0.02mm |
| Precision | ±0.002mm |
| Surface Treatment | TiCN,TiN,Aitain,Ticrn,Dlc,Ni coating,Black coating ,Cr couting,etc |
| कठोरता | HRC20-90 |
| मानक | JIS,DIN,ASTM/AISI international industrial standard |
| MOQ | 1 Piece |
| Supply Capability | 10000 pieces/Month |
| Delivery way | EMS,OCS,DHL,UPS,FEDEX,Shipping |
Processing flow
| Main Equipment | |||||
| NO | Equipment Name | BRAND TYPE | QT,Y | UNIT | NOTE |
| 1 | WIRE CUTTING | MITSUBISI FA10S | 1 | SET | |
| 2 | SUPPER DRILL | SUPPER DRILL | 1 | SET | |
| 3 | EDM | CREATION | 2 | SET | |
| 4 | EDM | SODICK AQ36L | 1 | SET | |
| 5 | EDM | SODICK AD30L | 2 | SET | |
| 6 | MACHINE CENTER | PRIHangZhouR | 2 | SET | |
| 7 | MACHINE CENTER | JIATIE | 3 | SET | |
| 8 | Precision large water mill | PROTH | 1 | SET | |
| 9 | LATHE | CDE6140A | 1 | SET | |
| 10 | NC LATHE | 5 | SET | ||
| 11 | Outer round grinding | 1 | SET | ||
| 12 | Heartless Grinding | 1 | SET | ||
| 13 | GRINDE | CGM-200BS | 1 | SET | |
| 14 | GRINDE | CGM-618VS | 1 | SET | |
| 15 | GRINDE | ZHUNLI 618M | 5 | SET | |
| 16 | GRINDE | 618M | 6 | SET | |
| 17 | LASER MARKING | 1 | SET | ||
| 18 | END MILLING | TOPONE | 2 | SET | |
| 19 | Wanhao Projector AND MITSUTOYO | 200 mm | 3 | SET | |
| 20 | Marble Level Platform | 450× 450 *100mm | 14 | EA | |
| 21 | Tool Microscope | 0.001MM | 3 | SET | |
| 22 | MITSUTOYO Digital micrometer | 0 ~ 25mm,25 ~ 50mm | 5 | EA | |
| 23 | MITSUTOYO Digital micrometer | 150mm, 200mm, 300mm | 6 | EA | |
| 24 | MITSUTOYODial indicator | 1/1000 mm | 10 | EA | |
| 25 | MITSUTOYO HEIGHT GAGE ,NIKON | 300 mm | 10 | EA | |
| 26 | BLOCK GAGE | 1.005mm~100mm | 15 | SET | |
| 27 | Lever micrometer | 1/100 mm | 5 | EA | |
| 28 | Inner diameter percentage meter | 1/100 mm | 3 | EA | |
| 29 | MITSUTOYO External diameter micrometer | 0 ~ 25 mm | 5 | EA | |
प्रमाणपत्र
Company information
HangZhou CZPT Precision Machinery Co., Ltd. is located at the west side of Xiazhuang Entrance of Qingyin Expressway, Liuding Town, CHangZhou District, HangZhou. The company was established on June 11, 2007, covering an area of above 1000 square meters.
We specialize in customizing non-standard automatic machine parts processing, customizing precision machine parts and precision fixtures, external CNC machining, precision stainless steel casting and aluminum alloy casting and processing, we also process precision mold small parts, the highest accuracy up to 0.002mm. We are equipped with professional technical personnel and CNC equipment, according to customer requirements to sample to map processing, small batch or large batches can be.
Factory workshop
Precision machined part Packaging & Shipping
अक्सर पूछे जाने वाले प्रश्न
1. Are you a manufacturer or a trading company?
We are a professional manufacturer, providing a complete set of molds and precision insert processing
2. Where is your factory?
We are located in HangZhou, ZheJiang Province, China
3. Your processing capacity?
processing and manufacturing precision panels 10000 pieces / month or more.
4. Can you accept OEM and ODM designs?
Yes, OEMs and ODMs are acceptable.
5. How do you ensure quality?
We have strict quality control procedures:
Self-test and QC testing for each procedure
6. Do you provide sample production?
Yes, we can send you 1 to 4 photos free of charge samples, you only pay the delivery fee.
| प्रकार: | Turning |
|---|---|
| Material Capabilities: | Aluminum, Brass, Bronze, Copper, Hardened Metals, |
| Micro Machining or Not: | Micro Machining |
| सामग्री: | Titanium,Aluminum,Brass,Copper,Stainless Steel,Ste |
| Transport Package: | Carton Packaging and Packaging According to Custom |
| Specification: | 300*300 |
| अनुकूलन: |
उपलब्ध
| अनुकूलित अनुरोध |
|---|
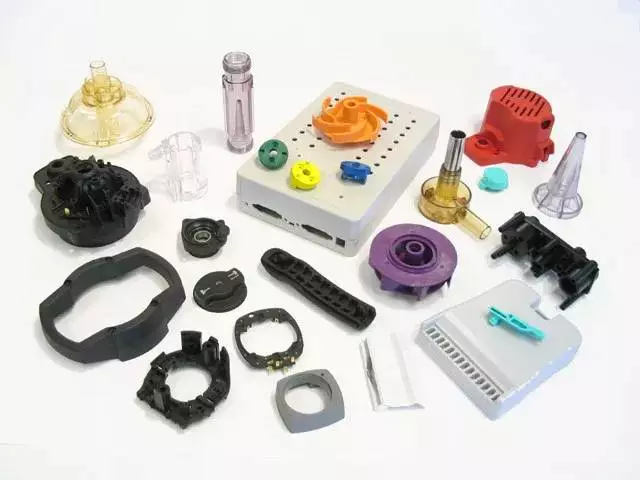
इंजेक्शन मोल्डिंग द्वारा निर्मित पुर्जों के लिए डिजाइन संबंधी विचार
इंजेक्शन मोल्डिंग के लिए किसी कंपोनेंट को डिज़ाइन करते समय कई बातों का ध्यान रखना पड़ता है। इनमें डिज़ाइन संबंधी कारक, सामग्री, ओवरहैंग और प्रक्रिया शामिल हैं। इन कारकों को समझने से सही पार्ट का चुनाव करना आसान हो जाता है। इस लेख में, हम डिज़ाइन से संबंधित कुछ सबसे आम बातों पर चर्चा करेंगे।
डिजाइन कारक
इंजेक्शन मोल्डिंग द्वारा निर्मित पुर्जों से सर्वोत्तम परिणाम प्राप्त करने के लिए, यह सुनिश्चित करना आवश्यक है कि वे कुछ डिज़ाइन कारकों को पूरा करते हों। ये कारक आपको एकसमान पुर्जे प्राप्त करने और लागत कम करने में मदद कर सकते हैं। ये दिशानिर्देश सामान्य दोषों से बचने में भी सहायक हो सकते हैं। सबसे आम दोषों में से एक है विकृति, जो पुर्जे के ठंडा होने पर अनजाने में होने वाली विकृति के कारण होती है।
इंजेक्शन मोल्डिंग से पुर्जे बनाते समय ड्राफ्ट एंगल बहुत महत्वपूर्ण होता है। ड्राफ्ट एंगल बढ़ाने से पुर्जा मोल्ड से आसानी से बाहर निकलता है और तनाव कम होता है। इससे पुर्जे की कार्यक्षमता बढ़ती है और उत्पादन प्रक्रिया तेज होती है। साथ ही, इससे सतह की फिनिशिंग एक समान होती है। गलत ड्राफ्ट एंगल से पुर्जे काम नहीं करते और आपको नुकसान हो सकता है। अगर आपकी उत्पाद टीम इन डिजाइन कारकों पर ध्यान नहीं देती, तो महंगे मोल्ड बर्बाद हो सकते हैं और बड़ी संख्या में खराब पुर्जे बन सकते हैं।
पसलियां एक और महत्वपूर्ण डिजाइन कारक हैं जिन पर विचार किया जाना चाहिए। पसलियों की ऊंचाई भाग की दीवार की मोटाई के तीन गुना से कम होनी चाहिए। इससे धंसाव के निशान नहीं पड़ेंगे और साँचे के अंदर पसलियों के चिपकने की संभावना कम हो जाएगी।
सामग्री
इंजेक्शन मोल्डिंग से बनने वाले पुर्जों के लिए कई तरह की सामग्रियां उपलब्ध हैं। सही सामग्री का चुनाव इस बात पर असर डालता है कि वह आपके विशिष्ट उपयोग में कितनी अच्छी तरह काम करेगी। यदि आपको किसी बड़े पुर्जे को लचीला और मजबूत बनाना है, तो अच्छी प्रवाह क्षमता वाला प्लास्टिक सबसे उपयुक्त रहेगा। इंजेक्शन मोल्डिंग से बनने वाले प्लास्टिक विभिन्न प्रकार के रेजिन में उपलब्ध होते हैं। अपनी आवश्यकता के अनुसार सबसे उपयुक्त सामग्री चुनें, जिसमें मुख्य कार्यक्षमता और वांछित दिखावट दोनों शामिल हों। आप ऐसी सामग्री भी चुन सकते हैं जो पराबैंगनी किरणों से प्रतिरोधी, ऊष्मा प्रतिरोधी, लचीली और खाद्य पदार्थों के लिए सुरक्षित हो।
इंजेक्शन मोल्डिंग के लिए उपयुक्त पॉलिमर में पॉलीकार्बोनेट और पॉलीप्रोपाइलीन शामिल हैं। ये पदार्थ लचीले और मजबूत होते हैं, और इनका उपयोग उच्च स्तर की बारीकियों वाले पुर्जे बनाने के लिए किया जा सकता है। ये पदार्थ हल्के और सस्ते भी होते हैं। लचीले होने के बावजूद, ये उच्च तनाव वाले अनुप्रयोगों के लिए उपयुक्त नहीं हैं।
मोल्डिंग प्रक्रिया के दौरान, इंजेक्ट किए गए पदार्थ को ठंडा करना आवश्यक है, अन्यथा वह फिर से फैल जाएगा। इसीलिए मोल्ड का तापमान 80 डिग्री सेल्सियस या उससे कम रखना ज़रूरी है।
प्रक्रिया
इंजेक्शन मोल्डिंग प्लास्टिक के पुर्जे बनाने की प्रक्रिया है। प्लास्टिक को सांचे में पिघलाया जाता है और फिर उसे ठंडा होने के लिए छोड़ दिया जाता है। ठंडा होने पर वह ठोस होकर मनचाहा आकार ले लेता है। ठंडा होने की प्रक्रिया के दौरान प्लास्टिक सिकुड़ सकता है, इसलिए दिखाई देने वाली सिकुड़न को रोकने के लिए सामग्री को सांचे में कसकर भरना महत्वपूर्ण है। सांचा तैयार होने के बाद, उसे आवश्यक शीतलन समय बीतने तक नहीं खोला जा सकता। यह समय प्लास्टिक के ऊष्मागतिक गुणों और पुर्जे की अधिकतम दीवार मोटाई के आधार पर अनुमानित किया जा सकता है।
मोल्ड का डिज़ाइन और परीक्षण सटीक होना आवश्यक है। इस प्रक्रिया को कई बार दोहराया जा सकता है, जिससे यह बड़े पैमाने पर उत्पादन के लिए आदर्श बन जाता है। उत्पादन बढ़ाने के सबसे तेज़ तरीकों में से एक है। मोल्ड जितने अधिक पुर्जे बना सकता है, प्रति पुर्जे लागत उतनी ही कम होती है। यह इंजेक्शन मोल्डिंग के लाभों में से एक है।
इंजेक्शन मोल्डिंग से बने पुर्जों का उपयोग घरेलू उपकरण, इलेक्ट्रॉनिक्स, पैकेजिंग और चिकित्सा उपकरणों सहित कई उद्योगों में किया जाता है। इन्हें जटिल आकृतियों में भी बनाया जा सकता है।
ओवरहैंग्स
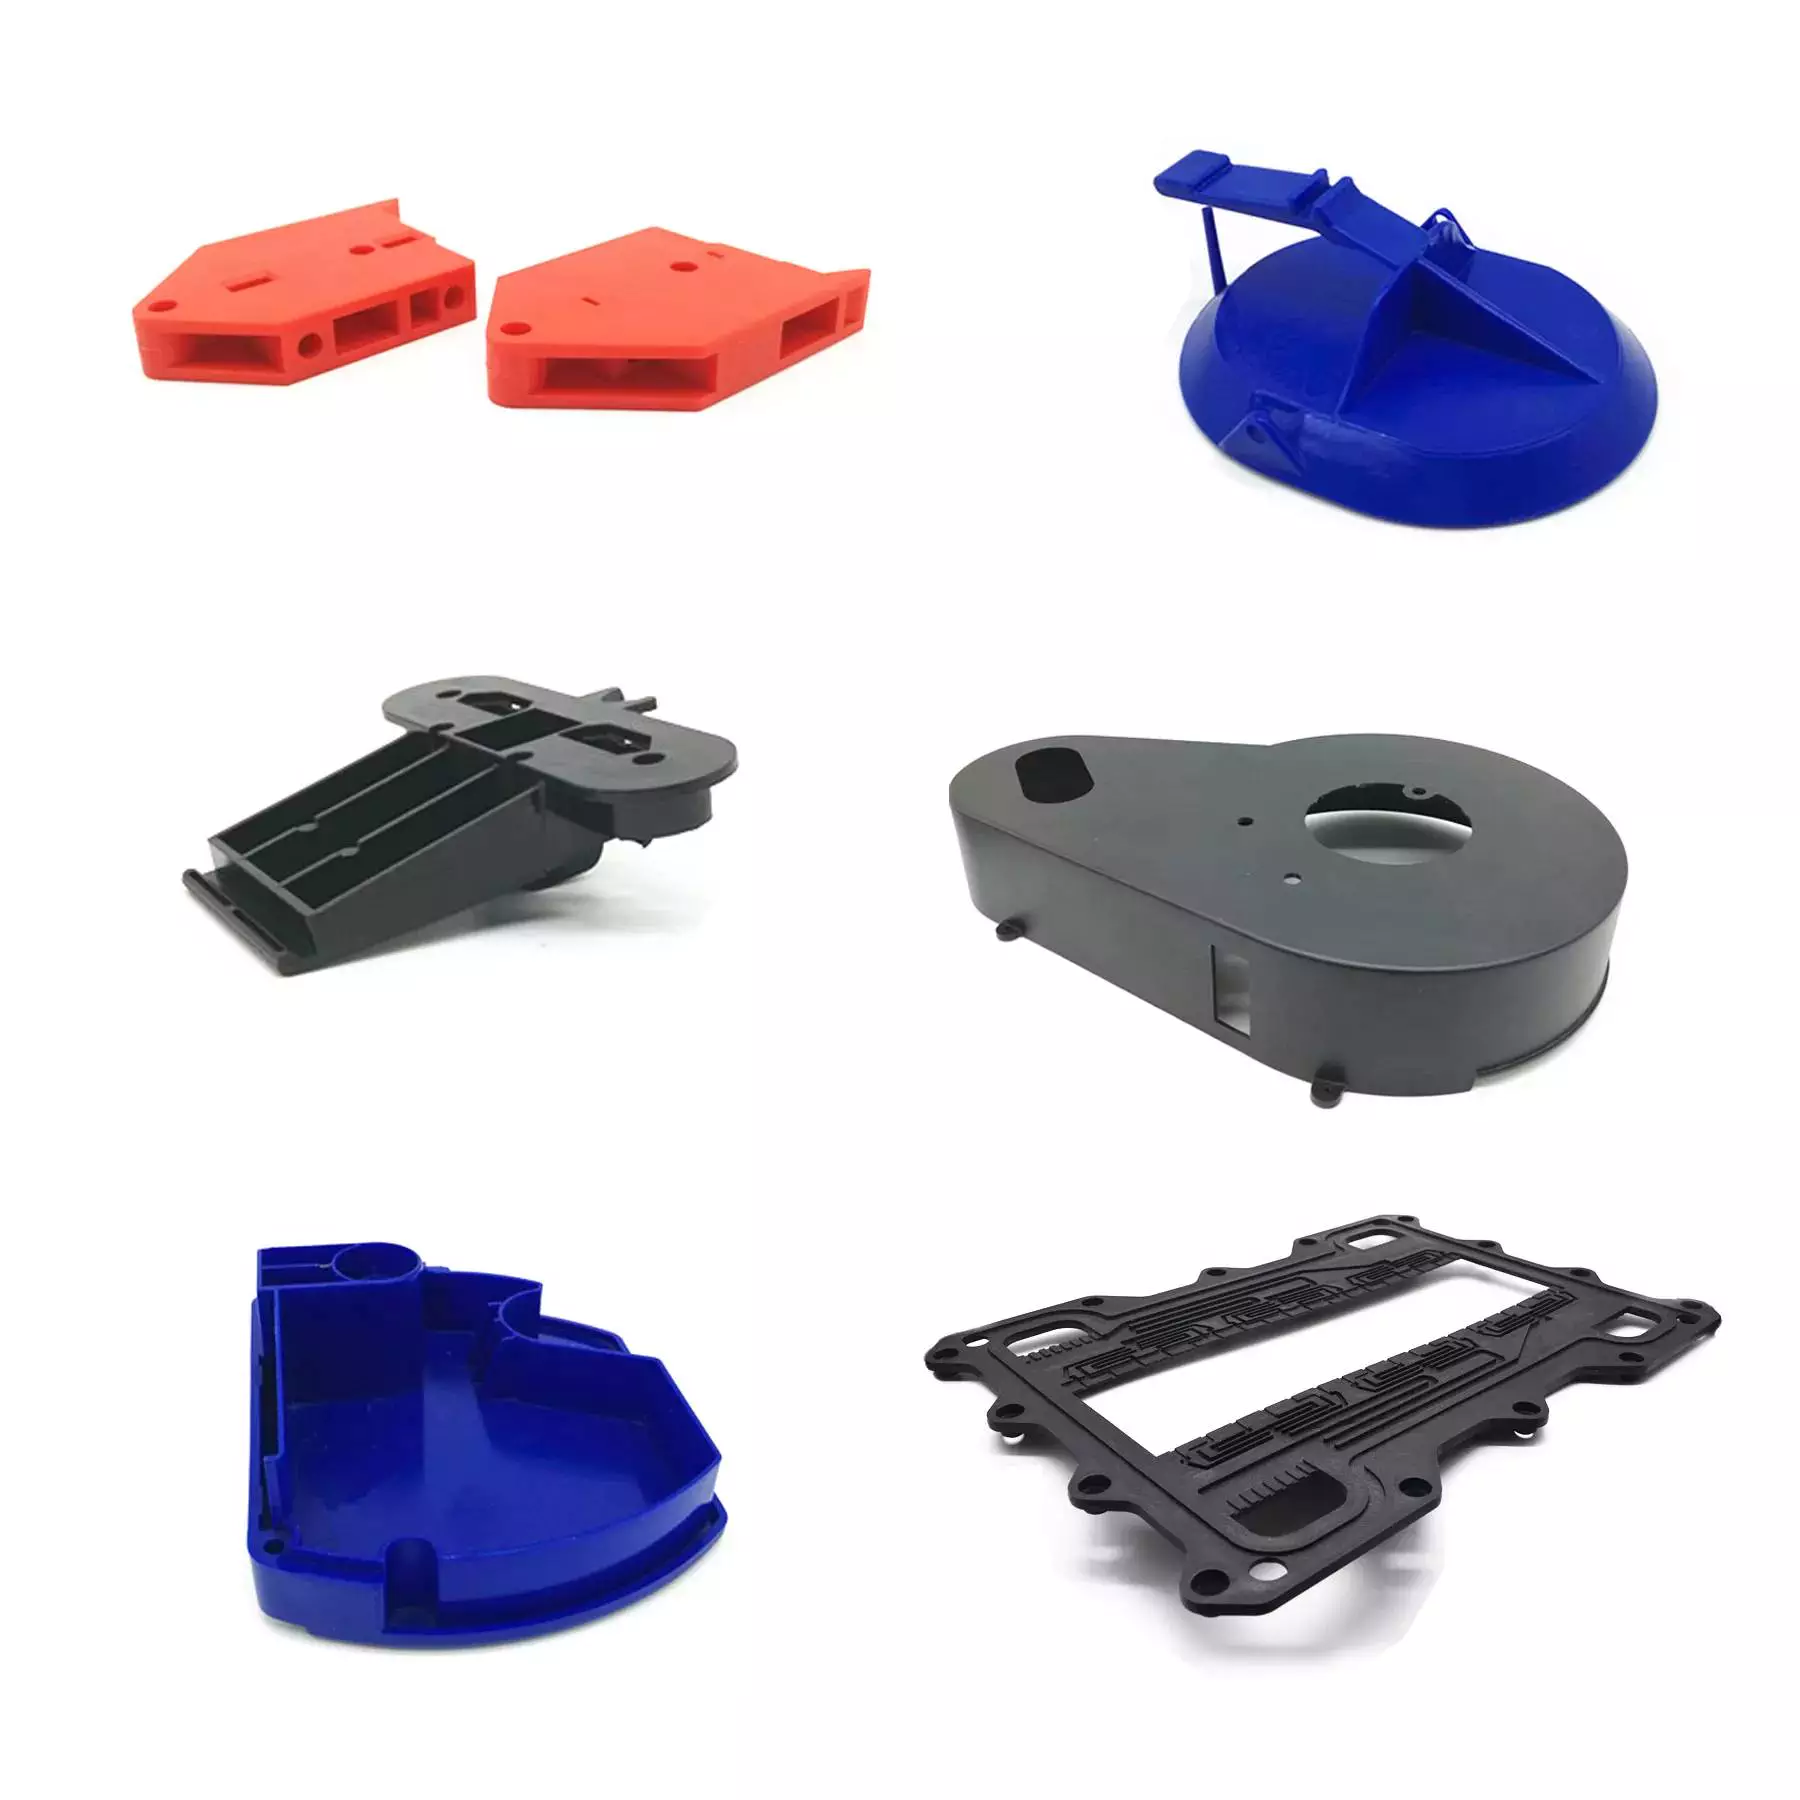 इंजेक्शन मोल्डिंग द्वारा निर्मित किसी पुर्जे की सतह के चारों ओर मौजूद अतिरिक्त सामग्री को ओवरहैंग कहते हैं। यह अतिरिक्त सामग्री आमतौर पर सस्ती सामग्री से बनी होती है जिसे पुर्जे की सतह पर किनारों से चिपकाया जाता है। ओवरहैंग सामग्री को साधारण कटिंग प्रक्रिया द्वारा आसानी से मूल पुर्जे से अलग किया जा सकता है।
ओवरहैंग के लिए आवश्यक सामग्री की मात्रा पार्ट के आकार और सतह क्षेत्र पर निर्भर करती है। आमतौर पर, ओवरहैंग पार्ट की लागत के 15 प्रतिशत से कम होता है। सामान्यतः, उपयोग की जाने वाली सामग्री ओवरहैंग के कार्य को पूरा करने में सक्षम होनी चाहिए और इसे सतह क्षेत्र की सामग्री से अलग करती है।
इंजेक्शन मोल्डिंग से बने पुर्जों में अतिरिक्त उभार (ओवरहैंग) से बचना चाहिए, क्योंकि इससे डिज़ाइन अस्थिर हो सकता है। इस समस्या से बचने के लिए, पुर्जे को इस तरह डिज़ाइन करें कि उसके किनारे और भुजाएँ एक-दूसरे के समानांतर हों। इससे यह सुनिश्चित होगा कि पुर्जे में कोई अतिरिक्त उभार या अतिरिक्त उभार न हो।
इंजेक्शन मोल्डिंग द्वारा निर्मित पुर्जों में अतिरिक्त उभार (ओवरहैंग) से बचने के लिए, पुर्जों को डिज़ाइन करते समय टॉलरेंस का ध्यान रखना आवश्यक है। उदाहरण के लिए, इंजेक्शन मोल्डिंग द्वारा निर्मित पुर्जे में अतिरिक्त उभार होने पर मोल्ड का आकार मशीन के लिए बहुत छोटा हो सकता है। इससे निर्माण प्रक्रिया में समस्याएँ उत्पन्न हो सकती हैं और मोल्ड की लागत भी बढ़ सकती है।
लागत
इंजेक्शन मोल्डिंग की लागत पुर्जे की जटिलता, आकार और प्लास्टिक के प्रकार के आधार पर भिन्न हो सकती है। जटिल ज्यामिति वाले पुर्जों के लिए अतिरिक्त डिज़ाइन कार्य और टूलिंग की आवश्यकता हो सकती है। बड़े पुर्जे छोटे पुर्जों की तुलना में अधिक महंगे हो सकते हैं। इन्हें डिज़ाइन करने और उत्पादन करने में लगने वाला समय भी महत्वपूर्ण होता है।
इंजेक्शन मोल्डिंग की लागत कम करने के लिए, निर्माता को दो प्रमुख कारकों पर विचार करना चाहिए: उपकरण और प्रयुक्त सामग्री। इंजेक्शन मोल्डिंग में उपयोग होने वाले प्लास्टिक में कई अलग-अलग गुण होते हैं, जो पुर्जे की कीमत को प्रभावित करते हैं। उदाहरण के लिए, अधिक कांच के रेशों वाले प्लास्टिक से मोल्ड की मरम्मत में लगने वाला समय कम हो जाता है। विचार करने योग्य एक अन्य कारक सामग्री के तापीय गुण हैं।
इंजेक्शन मोल्डिंग से बने पुर्जों की लागत को प्रभावित करने वाला अगला प्रमुख कारक इंजेक्शन मोल्ड की सामग्री है। हालांकि इनमें से अधिकांश मोल्ड स्टील के बने होते हैं, लेकिन इस्तेमाल किए गए स्टील का प्रकार और ग्रेड महत्वपूर्ण होता है। इंजेक्शन मोल्ड के भीतरी भाग लगभग घिसे हुए नहीं होने चाहिए। यह सटीक माप बनाए रखने के लिए आवश्यक है।
इंजेक्शन मोल्डिंग से बने पुर्जों की लागत में योगदान देने वाला एक अन्य कारक थोक सामग्री की लागत है। इस सामग्री की कीमत होती है और इसे संसाधित करने के लिए महंगी बिजली की आवश्यकता होती है। आमतौर पर, आप जितने अधिक पुर्जे बनाते हैं, प्रति पाउंड लागत उतनी ही कम होती जाती है। थोक सामग्री का भंडारण भी एक महत्वपूर्ण खर्च है। इसलिए, उत्पादन चक्र को जल्दी पूरा करने से भंडारण लागत कम हो जाएगी।
विश्वसनीयता
उत्पादन प्रक्रिया में कुछ हद तक भिन्नता तो होती है, लेकिन यह भिन्नता स्वीकार्य सीमा के भीतर होनी चाहिए। उच्च गुणवत्ता वाले, स्थिर आकार के पुर्जे बनाने के लिए यह अत्यंत आवश्यक है। एक विश्वसनीय उत्पादन प्रक्रिया में मोल्ड टूलिंग और पुर्जे के डिज़ाइन पर सटीक नियंत्रण शामिल होता है। इसके साथ ही, गुणवत्ता और उत्पादन प्रक्रियाओं दोनों में दोहराव भी आवश्यक है।
एक विश्वसनीय इंजेक्शन मोल्डिंग प्रक्रिया उत्पादन प्रक्रिया के शुरुआती चरण में ही दोषों का पता लगाने पर भी ध्यान केंद्रित करती है। हवा के बुलबुले, अत्यधिक गर्मी से मोल्ड सामग्री का खराब होना आदि जैसे अदृश्य खतरे विफलता का कारण बन सकते हैं। ये दोष आमतौर पर साधारण दृश्य निरीक्षण से पता नहीं चल पाते और वारंटी दावों के बाद ही इनका पता चलता है। शुरुआती चरणों में ही दोषों का पता लगाकर, निर्माता उत्पादकता को अधिकतम कर सकते हैं और आवश्यक प्रतिस्थापन पुर्जों की संख्या को कम करके लागत को घटा सकते हैं।
प्लास्टिक के पुर्जों के लिए अनुकूलित सांचा बनाने की प्रक्रिया में उच्च कौशल की आवश्यकता होती है। एक उत्तम सांचा संभावित दोषों को दूर करता है और उत्पादन प्रक्रिया की विश्वसनीयता सुनिश्चित करता है। परंपरागत रूप से, यह प्रक्रिया परीक्षण और त्रुटि पर आधारित थी, जिससे उत्पादन में समय और धन दोनों की लागत बढ़ जाती थी।
निर्माण में सुगमता के लिए डिज़ाइन
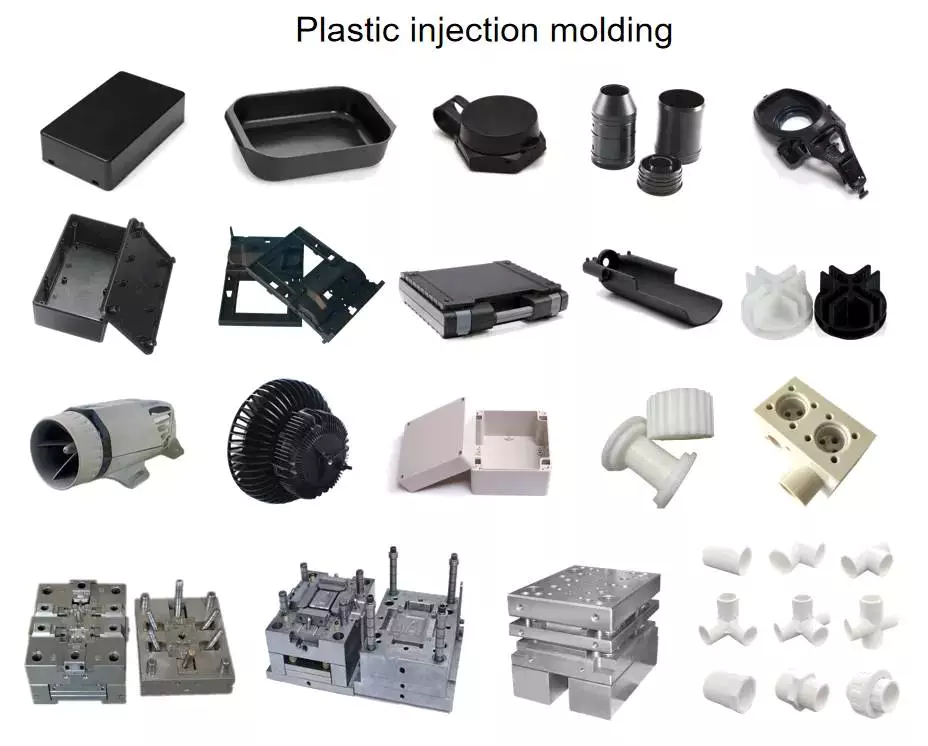 इंजेक्शन मोल्डिंग द्वारा पुर्जों को डिजाइन करते समय, उनकी निर्माण क्षमता को ध्यान में रखना अत्यंत महत्वपूर्ण है। इंजेक्शन मोल्डिंग से जटिल ज्यामितियों और अनेक कार्यों को एक ही पुर्जे में संयोजित किया जा सकता है। उदाहरण के लिए, एक कब्जेदार पुर्जे के लिए एक ही मोल्ड का उपयोग करके दो अलग-अलग हिस्से बनाए जा सकते हैं। इससे पुर्जे का कुल आयतन भी कम हो जाता है।
इंजेक्शन मोल्डिंग से बने पुर्जों पर आमतौर पर कोई पोस्ट-प्रोसेसिंग नहीं की जाती है। हालांकि, मोल्ड को अलग-अलग स्तरों तक फिनिश किया जा सकता है। यदि मोल्ड खुरदरा है, तो इजेक्शन प्रक्रिया के दौरान घर्षण हो सकता है और इसके लिए अधिक ड्राफ्ट एंगल की आवश्यकता हो सकती है। फिनिशिंग की विस्तृत प्रक्रियाएं सोसाइटी ऑफ प्लास्टिक्स इंडस्ट्री द्वारा बताई गई हैं।
इंजेक्शन मोल्ड डिजाइन करने की प्रक्रिया बेहद सावधानीपूर्वक की जाती है। मोल्ड डिजाइन में किसी भी प्रकार की त्रुटि से गुणवत्ता मानकों से बाहर के पुर्जे बन सकते हैं और मरम्मत में भारी खर्च आ सकता है। इसलिए, इंजेक्शन मोल्डिंग प्रक्रिया के शुरुआती चरण में ही डिजाइन फॉर मैन्युफैक्चरबिलिटी (डीएफएम) सत्यापन एक महत्वपूर्ण कदम है। फिक्टिव की डीएफएम फीडबैक प्रक्रिया डिजाइन संबंधी चुनौतियों की पहचान कर सकती है और समय सीमा को कम करने और गुणवत्ता में सुधार करने के लिए प्रारंभिक प्रतिक्रिया प्रदान कर सकती है।
इंजेक्शन मोल्डिंग से बने पुर्जे की सतह पर धंसने के निशान पड़ सकते हैं, जो तब बनते हैं जब सांचे से निकालते समय सामग्री पूरी तरह से ठोस नहीं हुई होती है। मोटी दीवारों या पसलियों वाले पुर्जे धंसने के लिए अधिक प्रवण होते हैं। प्लास्टिक इंजेक्शन मोल्डिंग में एक और आम दोष ड्रैग मार्क्स है, जो तब बनते हैं जब सांचे से निकालते समय दीवारें एक-दूसरे से रगड़ खाती हैं। धंसने के निशानों के अलावा, छेदों या खुले किनारों वाले पुर्जों में निट लाइन्स भी बन सकती हैं।

editor by CX 2023-06-14

























