
Описание продукта
Precision machine part parameter
| Summary of the company’s products | |
| Manufacture | HangZhou GuangMei Precision Machinery co.,Ltd |
| Main processing products | precision fixture processing, precision machinery axle processing,spare parts,machined part. |
| Материал | Q235,S25C,S45C,S50C,S55C,SUS440C,SCM415, SUS304,SUS316,SUS303,A5052,A6061,A7075, SUJ2,SKD11,SKS3 ,SKH51,ASP30,HAP5R, |
| Surface Roughness | Ra0.4mm~ |
| Concentricity | ±0.005mm |
| Straightness | ± 0.02mm |
| Precision | ±0.002mm |
| Surface Treatment | TiCN,TiN,Aitain,Ticrn,Dlc,Ni coating,Black coating ,Cr couting,etc |
| Твердость | HRC20-90 |
| Standard | JIS,DIN,ASTM/AISI international industrial standard |
| Минимальный объем заказа | 1 Piece |
| Supply Capability | 10000 pieces/Month |
| Delivery way | EMS,OCS,DHL,UPS,FEDEX,Shipping |
Processing flow
| Main Equipment | |||||
| NO | Equipment Name | BRAND TYPE | QT,Y | UNIT | NOTE |
| 1 | WIRE CUTTING | MITSUBISI FA10S | 1 | SET | |
| 2 | SUPPER DRILL | SUPPER DRILL | 1 | SET | |
| 3 | EDM | CREATION | 2 | SET | |
| 4 | EDM | SODICK AQ36L | 1 | SET | |
| 5 | EDM | SODICK AD30L | 2 | SET | |
| 6 | MACHINE CENTER | PRIHangZhouR | 2 | SET | |
| 7 | MACHINE CENTER | JIATIE | 3 | SET | |
| 8 | Precision large water mill | PROTH | 1 | SET | |
| 9 | LATHE | CDE6140A | 1 | SET | |
| 10 | NC LATHE | 5 | SET | ||
| 11 | Outer round grinding | 1 | SET | ||
| 12 | Heartless Grinding | 1 | SET | ||
| 13 | GRINDE | CGM-200BS | 1 | SET | |
| 14 | GRINDE | CGM-618VS | 1 | SET | |
| 15 | GRINDE | ZHUNLI 618M | 5 | SET | |
| 16 | GRINDE | 618M | 6 | SET | |
| 17 | LASER MARKING | 1 | SET | ||
| 18 | END MILLING | TOPONE | 2 | SET | |
| 19 | Wanhao Projector AND MITSUTOYO | 200 mm | 3 | SET | |
| 20 | Marble Level Platform | 450× 450 *100mm | 14 | EA | |
| 21 | Tool Microscope | 0.001MM | 3 | SET | |
| 22 | MITSUTOYO Digital micrometer | 0 ~ 25mm,25 ~ 50mm | 5 | EA | |
| 23 | MITSUTOYO Digital micrometer | 150mm, 200mm, 300mm | 6 | EA | |
| 24 | MITSUTOYODial indicator | 1/1000 mm | 10 | EA | |
| 25 | MITSUTOYO HEIGHT GAGE ,NIKON | 300 mm | 10 | EA | |
| 26 | BLOCK GAGE | 1.005mm~100mm | 15 | SET | |
| 27 | Lever micrometer | 1/100 mm | 5 | EA | |
| 28 | Inner diameter percentage meter | 1/100 mm | 3 | EA | |
| 29 | MITSUTOYO External diameter micrometer | 0 ~ 25 mm | 5 | EA | |
Сертификаты
Company information
HangZhou CZPT Precision Machinery Co., Ltd. is located at the west side of Xiazhuang Entrance of Qingyin Expressway, Liuding Town, CHangZhou District, HangZhou. The company was established on June 11, 2007, covering an area of above 1000 square meters.
We specialize in customizing non-standard automatic machine parts processing, customizing precision machine parts and precision fixtures, external CNC machining, precision stainless steel casting and aluminum alloy casting and processing, we also process precision mold small parts, the highest accuracy up to 0.002mm. We are equipped with professional technical personnel and CNC equipment, according to customer requirements to sample to map processing, small batch or large batches can be.
Заводской цех
Precision machined part Packaging & Shipping
Часто задаваемые вопросы
1. Are you a manufacturer or a trading company?
We are a professional manufacturer, providing a complete set of molds and precision insert processing
2. Where is your factory?
We are located in HangZhou, ZheJiang Province, China
3. Your processing capacity?
processing and manufacturing precision panels 10000 pieces / month or more.
4. Can you accept OEM and ODM designs?
Yes, OEMs and ODMs are acceptable.
5. How do you ensure quality?
We have strict quality control procedures:
Self-test and QC testing for each procedure
6. Do you provide sample production?
Yes, we can send you 1 to 4 photos free of charge samples, you only pay the delivery fee.
| Тип: | Turning |
|---|---|
| Material Capabilities: | Aluminum, Brass, Bronze, Copper, Hardened Metals, |
| Micro Machining or Not: | Micro Machining |
| Материал: | Titanium,Aluminum,Brass,Copper,Stainless Steel,Ste |
| Transport Package: | Carton Packaging and Packaging According to Custom |
| Specification: | 300*300 |
| Настройка: |
Доступный
| Индивидуальный запрос |
|---|
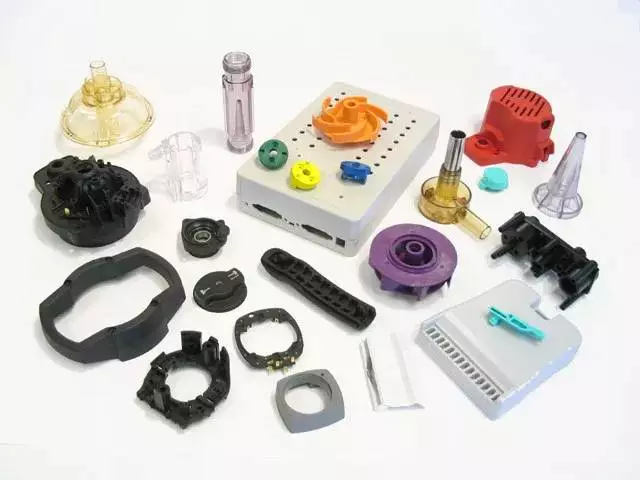
Вопросы проектирования деталей, изготовленных методом литья под давлением.
При проектировании деталей для литья под давлением необходимо учитывать множество факторов. К ним относятся конструктивные особенности, материалы, выступающие части и технологический процесс. Понимание этих факторов облегчит выбор подходящей детали для конкретного применения. В этой статье мы рассмотрим несколько наиболее распространенных конструктивных аспектов.
Факторы проектирования
Для достижения наилучших результатов при изготовлении деталей методом литья под давлением необходимо убедиться, что они соответствуют определенным проектным параметрам. Эти параметры помогут обеспечить стабильное качество деталей и снизить затраты. Эти рекомендации также помогут избежать распространенных дефектов. Одним из наиболее распространенных дефектов является деформация, вызванная непреднамеренным искривлением детали при охлаждении.
При проектировании деталей, изготовленных методом литья под давлением, угол уклона имеет решающее значение. Увеличение угла уклона позволяет детали чисто выходить из пресс-формы и снижает концентрацию напряжений. Это может улучшить функциональность детали и ускорить производственный процесс. Кроме того, это обеспечивает равномерную чистоту поверхности. Неправильные углы уклона могут привести к изготовлению нефункциональных деталей и дополнительным расходам. Если ваша команда разработчиков не уделяет должного внимания этим факторам проектирования, это может привести к разрушению дорогостоящих пресс-форм и большому количеству бракованных изделий.
Ребра — еще один конструктивный фактор, который следует учитывать. Высота ребер должна быть меньше, чем в три раза превышает толщину стенки детали. Это предотвратит образование усадочных раковин и сведет к минимуму вероятность прилипания ребер к форме.
Материалы
Существует множество вариантов материалов для деталей, изготовленных методом литья под давлением. Выбор правильного материала повлияет на его характеристики в конкретном случае. Если вам нужна крупная деталь, которая будет гибкой и прочной, то лучше всего подойдет пластик с хорошими свойствами текучести. Пластики для литья под давлением выпускаются в различных вариантах смол. Выберите тот, который наилучшим образом соответствует потребностям вашего применения, учитывая его основные функциональные возможности и желаемый внешний вид. Также рекомендуется выбрать материал, устойчивый к ультрафиолетовому излучению, термостойкий, гибкий и безопасный для пищевых продуктов.
К полимерам, подходящим для литья под давлением, относятся поликарбонат и полипропилен. Эти материалы гибкие и прочные, и могут использоваться для создания деталей с высокой степенью детализации. Они также легкие и недорогие. Несмотря на свою гибкость, они не подходят для применения в условиях высоких нагрузок.
В процессе формования впрыскиваемый материал необходимо охлаждать, иначе он снова расширится. Именно поэтому температуру пресс-формы следует поддерживать на уровне 80 градусов Цельсия или ниже.
Процесс
Литье под давлением — это процесс изготовления пластиковых деталей. Пластик расплавляется в форме, а затем охлаждается под давлением. После этого он затвердевает, принимая желаемую форму. В процессе охлаждения пластик может дать усадку, поэтому важно плотно утрамбовывать материал в форме, чтобы предотвратить видимую усадку. После завершения формования форму нельзя открывать до истечения необходимого времени охлаждения. Это время можно оценить, исходя из термодинамических свойств пластика и максимальной толщины стенки детали.
Пресс-форма должна быть точно спроектирована и протестирована. Процесс можно повторять многократно, что делает его идеальным для массового производства. Это также один из самых быстрых способов масштабирования производства. Чем больше деталей может произвести пресс-форма, тем ниже ее себестоимость за единицу. Это одно из преимуществ литья под давлением.
Детали, изготовленные методом литья под давлением, используются во многих отраслях промышленности, включая производство бытовой техники, электроники, упаковки и медицинских изделий. Они могут иметь сложную форму.
Навесы
 Выступы — это участки лишнего материала, окружающие поверхность детали, изготовленной методом литья под давлением. Этот лишний материал обычно изготавливается из недорогого материала, который обрабатывается или приклеивается к поверхности детали. Выступающий материал легко отделяется от заготовки с помощью простого процесса резки.
Количество материала, необходимого для выступа, зависит от формы детали и площади поверхности. Как правило, выступающая часть составляет менее 15 процентов от стоимости детали. Обычно используемый материал должен выполнять функцию выступа и отличаться от материала, используемого для других частей детали.
Следует избегать выступающих частей на деталях, изготовленных методом литья под давлением, поскольку они могут привести к нестабильности конструкции. Чтобы избежать этой проблемы, рекомендуется проектировать деталь таким образом, чтобы боковые стороны и кромки были параллельны друг другу. Это поможет гарантировать отсутствие подрезов и выступов.
Выступов на деталях, изготовленных методом литья под давлением, можно избежать, если проектировать детали с учетом допусков. Например, выступ на детали, изготовленной методом литья под давлением, может привести к тому, что форма будет иметь слишком малый выступ для станка. Это может вызвать проблемы в процессе производства и привести к дорогостоящей литьевой форме.
Расходы
Стоимость литья под давлением может варьироваться в зависимости от сложности детали, размера и типа пластика. Детали со сложной геометрией могут потребовать дополнительной работы по проектированию и изготовления оснастки. Более крупные детали также могут стоить дороже, чем мелкие. Время, затраченное на проектирование и производство, также имеет важное значение.
Для снижения стоимости литья под давлением производителю необходимо учитывать два основных фактора: оснастку и используемый материал. Пластик, используемый для литья под давлением, обладает рядом различных свойств, которые влияют на цену детали. Например, пластик с большим количеством стекловолокна сократит время, необходимое для ремонта пресс-формы. Еще один фактор, который следует учитывать, — это тепловые свойства материала.
Следующим важным фактором, влияющим на стоимость деталей, изготовленных методом литья под давлением, является материал пресс-формы. Хотя большинство таких пресс-форм изготавливаются из стали, тип и марка используемой стали имеют важное значение. Кроме того, пресс-формы должны иметь практически не подверженные износу внутренние полости. Это необходимо для поддержания жестких допусков.
Еще одним фактором, влияющим на стоимость деталей, изготовленных методом литья под давлением, является стоимость сырья. Этот материал стоит денег и требует дорогостоящей электроэнергии для обработки. Как правило, чем больше деталей вы производите, тем ниже стоимость за килограмм. Хранение сырья также является значительной статьей расходов. Поэтому сокращение времени производственного цикла позволит снизить затраты на хранение.
Надежность
Хотя в процессе производства и наблюдаются определенные отклонения, они должны находиться в допустимых пределах. Это крайне важно для производства высококачественных, стабильных по размерам деталей. Надежный производственный процесс предполагает точный контроль над пресс-формами и конструкцией деталей. Он также требует повторяемости как в отношении качества, так и производственных процессов.
Надежный процесс литья под давлением также предполагает выявление дефектов на ранних стадиях производства. Невидимые опасности, такие как воздушные пробки, повреждение материалов пресс-формы из-за перегрева и другие, могут привести к поломке. Эти дефекты, скорее всего, не будут обнаружены при простом визуальном осмотре и могут проявиться только после подачи гарантийных заявок от производителя. Выявляя дефекты на ранних стадиях, производители могут максимизировать производительность и снизить затраты за счет минимизации количества необходимых запасных частей.
Изготовление пресс-формы на заказ для пластиковых компонентов требует высокой квалификации. Идеально изготовленная пресс-форма исключает потенциальные дефекты и обеспечивает надежность производственного процесса. Традиционно этот процесс основывался на методе проб и ошибок, что увеличивало время и затраты на производство.
Проектирование с учетом технологичности производства
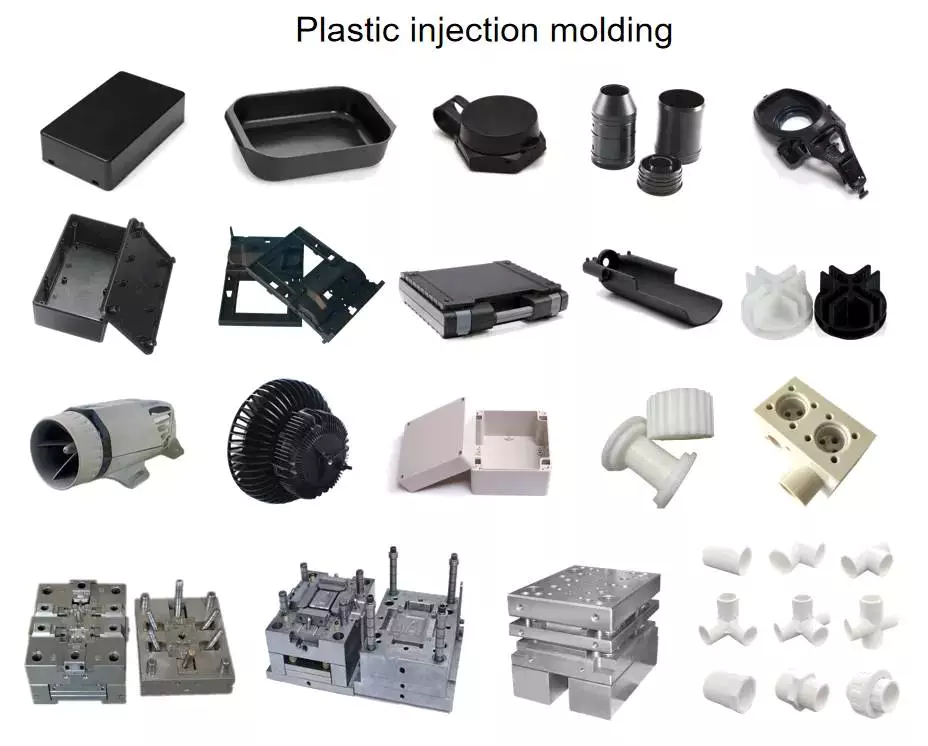 При проектировании деталей, изготовленных методом литья под давлением, крайне важно учитывать их технологичность. Литье под давлением позволяет объединять сложные геометрические формы и множество функций в одной детали. Например, для шарнирной детали можно использовать одну пресс-форму для изготовления двух разных половин. Это также уменьшает общий объем детали.
Детали, изготовленные методом литья под давлением, обычно не подвергаются последующей обработке. Однако сама форма может быть обработана в различной степени. Если форма шероховатая, это может вызвать трение в процессе извлечения и потребовать большего угла уклона. Подробные процедуры обработки описаны Обществом производителей пластмасс.
Процесс проектирования пресс-форм для литья под давлением очень сложен. Любые ошибки в проектировании пресс-формы могут привести к изготовлению деталей, не соответствующих техническим требованиям, и дорогостоящему ремонту. Поэтому процесс проверки технологичности производства (DFM) является ключевым этапом на раннем этапе процесса литья под давлением. Процесс обратной связи DFM от Fictiv позволяет выявлять проблемы проектирования и предоставлять раннюю обратную связь для минимизации сроков выполнения и повышения качества.
На поверхности детали, изготовленной методом литья под давлением, могут образовываться усадочные раковины, которые возникают, когда материал не полностью затвердевает к моменту извлечения из формы. Детали с толстыми стенками или ребрами более склонны к образованию раковин. Еще одним распространенным дефектом при литье пластмасс под давлением являются следы трения, которые возникают, когда стенки трутся друг о друга во время извлечения. Помимо усадочных раковин, на деталях с отверстиями или открытыми кромками могут образовываться линии склейки.

editor by CX 2023-06-14

























