
Penerangan Produk
Penerangan Produk
| Product name | OEM New Design Injection Molding Service Custom ABS Injection Molded Plastic Parts | |
| Product material | ABS, PC, PP, PS, POM,PBT,PVC,PA6,PA66,PA66+30%GF, PTFE, PC + ABS, TPE, dan sebagainya |
|
| Warna | any colour available,will according customer’s request | |
| Saiz | mengikut lukisan atau sampel anda | |
| Toleransi | +/-0.1MM | |
| surface finish | Color painting,Texture,Silk-printing,Vacuum coating,rubber coating, etc. | |
| Logo | accept customized | |
| Application field | Various plastic injection molded parts for various industrial and automotive applications | |
| MOQ | Negotiable | |
| Mold Cavity | Single or Multi-cavity | |
| Kehidupan acuan | 5 shots | |
| runner system | hot runner and cold runner | |
| package | pembungkusan kadbod eksport standard, atau mengikut permintaan anda. | |
| Syarat pembayaran | For mold: 50% advanceT/T payment, balance will be after you confirm our samples; For production: 30%T/T, balance will be after received our B/L copy | |
| masa utama |
|
Detailed products
Production Procedure
Profil Syarikat
Syarikat kami ditubuhkan pada tahun 2003. Meliputi kawasan seluas 3000sqm, terletak di daerah Xihu (West Lake), ZHangZhoug, China.
Kami adalah pengeluar khusus dalam perkhidmatan pengacuan suntikan tersuai dan profil penyemperitan plastik sebagai reka bentuk atau sampel pelanggan.
Kami menyediakan Perkhidmatan 1 hentian termasuk prototaip bahagian pra-produksi, reka bentuk dan pembinaan alat, pengeluaran dan pemasangan bahagian. Kami mempunyai pasukan kejuruteraan profesional dengan lebih 10 tahun pengalaman dalam reka bentuk acuan suntikan plastik dan proses pengacuan suntikan plastik.
Produk yang dibuat oleh kami digunakan secara meluas dalam peralatan elektrik rumah, peralatan gim, lampu LED, industri automotif, industri pembungkusan dan bidang lain. Kami boleh menyesuaikan semua jenis produk plastik Kejuruteraan mengikut lukisan atau sampel pelanggan kami.
with Professional technicians and rich experience we have established CZPT business relationships with customers spread worldwidely,Mainly in Europe,South America and North America.
We are looking CZPT to forming successful business relationships with new clients in the near future.
Sila hubungi kami, kami percaya kami akan menjadi rakan kongsi perniagaan anda yang baik!
Soalan Lazim
Q1. Are you a trading company or a manufacturer?
Kami adalah pengilang.
Q2. What kind of trade terms can you do?
BEKAS KERJA, FOB, CIF, DDP, DDU
S3. Bolehkah saya menguji idea/komponen saya sebelum membuat komitmen untuk pembuatan alat acuan?
Ya, kita boleh membuat sampel 3D untuk penilaian fungsi ujian.
Q4. Can you assure the quality ?
Yes ,We have a professional quality inspection department,pre production sample before mass production,final inspection before shipment.
Q5. Do you support OEM ?
Ya, kita boleh menghasilkan melalui lukisan teknikal atau sampel.
Q6.What type of plastic is best for my design/component?
Pemilihan bahan bergantung pada aplikasi reka bentuk anda dan persekitaran di mana ia akan berfungsi. Kami sangat gembira untuk membincangkan alternatif dan memberikan cadangan terbaik kepada anda.
Q7. How about your delivery time?
Secara amnya, ia mengambil masa 25 hari untuk membuat acuan. Pengeluaran besar-besaran bergantung pada kuantiti pesanan.
Q8.How to slove the quality problem after sale?
please take photos&video of the problem and send us,we will make a solution for you within 24hours after we confirm the problem.
we will be responsible for our products quality.
| Bahan: | ABS/PP/PA6/PC/POM |
|---|---|
| Permohonan: | Perubatan, Isi Rumah, Elektronik, Automotif, Pertanian |
| Format Lukisan: | Langkah .Dwg .Igs |
| Mold Material: | P20/S50c/H13/Nak80/718/738h/S136 |
| Saiz: | as Customer′s Design File |
| Logo: | Accept Custom |
| Sampel: |
US$ 2/Keping
1 Keping (Pesanan Minimum) | |
|---|
| Penyesuaian: |
Tersedia
| Permintaan Tersuai |
|---|
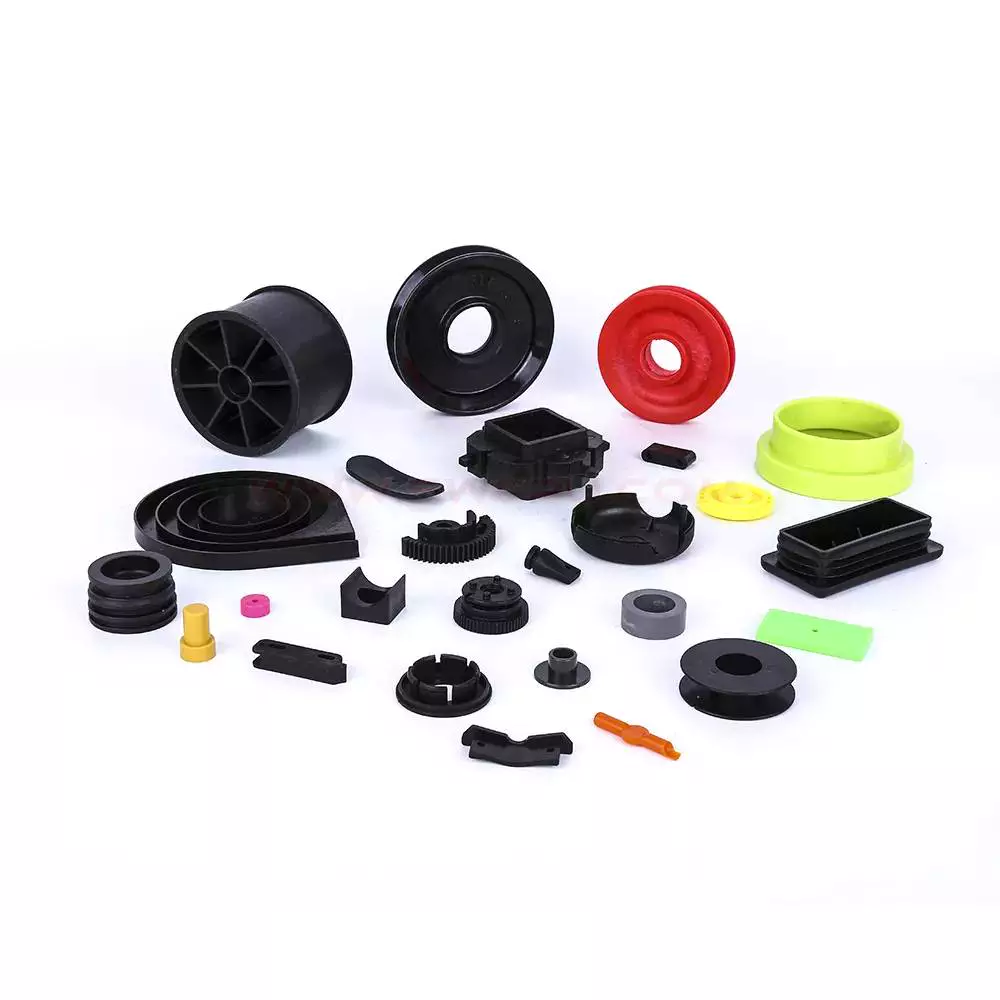
Mereka Bentuk Bahagian Acuan Suntikan
Bahagian yang dibentuk melalui suntikan merupakan cara terbaik untuk menghasilkan bahagian yang pantas dan andal tanpa perlu menghabiskan banyak masa untuk pemprosesan pasca. Sama ada anda mereka bentuk komponen kecil atau kenderaan besar, anda boleh menjangkakan bahagian anda sedia untuk digunakan dengan segera. Disebabkan kitaran pengeluaran berkelajuan tinggi, anda boleh menjangkakan bahagian anda akan dihantar dalam masa 30 hingga 90 saat.
Pertimbangan reka bentuk untuk bahagian acuan suntikan
Semasa membangunkan peranti perubatan, terdapat beberapa pertimbangan reka bentuk yang perlu dibuat untuk menghasilkan bahagian acuan suntikan yang berkualiti. Biasanya, pereka produk ingin meminimumkan jumlah bahan yang diperlukan untuk mengisi bahagian tersebut sambil mengekalkan integriti struktur produk. Untuk tujuan ini, bahagian acuan suntikan selalunya mempunyai rusuk untuk mengeraskan dinding yang agak nipis. Walau bagaimanapun, penempatan rusuk atau unjuran yang tidak betul boleh menyebabkan masalah acuan.
Pertimbangan reka bentuk untuk bahagian yang dibentuk dengan suntikan termasuk bentuk keseluruhan dan kemasan bahagian tersebut. Terdapat beberapa cara untuk menjadikan bahagian tersebut kelihatan lebih baik. Salah satu caranya adalah dengan menjadikan permukaannya lebih licin dan kurang ketara. Ini akan membantu bahan mengalir secara sekata ke seluruh acuan dan meminimumkan risiko garisan pemisah. Satu lagi cara untuk mengurangkan risiko tanda sinki adalah dengan mengurangkan ketebalan rusuk berbanding ketebalan dinding nominal bahagian tersebut.
Masalah biasa yang dihadapi semasa mereka bentuk bahagian acuan suntikan ialah tanda sinki. Ini mungkin sukar untuk dielakkan. Seorang pengacu mungkin tidak sanggup menjamin permukaan produk bebas daripada sinki, jadi pereka mesti memastikan bahawa tanda sinki diminimumkan. Untuk mengelakkan masalah ini, reka bentuk bahagian hendaklah semudah mungkin.
Bahagian yang diacukan suntikan juga boleh mempunyai geometri yang kompleks, dan proses reka bentuknya sangat fleksibel. Seorang pengacu yang baik akan dapat menghasilkan semula bahagian yang kompleks dengan kos yang rendah. Untuk mendapatkan hasil yang terbaik, pereka harus membincangkan reka bentuk dan proses tersebut dengan pengacu. Mereka juga harus membincangkan dengan pengacu sebarang spesifikasi toleransi kritikal. Pereka juga harus mempertimbangkan untuk mengolah semula acuan jika perlu.
Ketebalan dinding bahagian yang dibentuk dengan suntikan plastik hendaklah konsisten. Ini penting kerana ia mempengaruhi fungsi dan prestasi bahagian tersebut. Ketebalan dinding yang tidak sekata boleh mengakibatkan tanda sinki, lompang dan kesan lain yang tidak diingini. Ia juga boleh mengakibatkan tekanan plastik yang berlebihan atau menyebabkan perangkap udara.
Bahan yang digunakan dalam bahagian acuan suntikan
Apabila mereka bentuk sesuatu produk, bahan yang digunakan dalam pengacuan suntikan merupakan faktor penting dalam hasil akhir. Bahan-bahan ini berbeza dari segi kekuatan, kebolehgunaan semula dan kos. Memahami perbezaan ini adalah penting untuk memastikan produk yang terbaik. Di samping itu, memahami ciri-ciri bahan ini boleh membantu anda merancang bajet anda dan menentukan yang mana sesuai untuk aplikasi anda.
Memilih bahan yang salah boleh membawa akibat yang serius. Selain kegagalan komponen pramatang, pilihan yang salah juga boleh meningkatkan kos anda. Untuk mengelakkan kejadian sedemikian, adalah idea yang baik untuk mendapatkan nasihat pakar. Rundingan pakar boleh membantu anda memahami faktor-faktor yang penting untuk projek pengacuan plastik tertentu anda.
Fortron PPS: Resin termoplastik ini menawarkan kekuatan, ketahanan dan rintangan kimia yang sangat baik. Ia juga tegar dan tahan lama, yang menjadikannya sesuai untuk aplikasi perindustrian yang mencabar. Plastik biasa lain termasuk Nylon 6/6, yang kuat dan ringan. Takat leburnya yang tinggi menjadikannya pengganti yang hebat untuk logam dalam persekitaran tertentu. Ia juga menawarkan sifat kimia dan elektrik yang diingini. PEEK adalah bahan biasa lain yang digunakan dalam pengacuan suntikan.
ABS: Satu lagi termoplastik gred kejuruteraan, ABS menawarkan rintangan haba dan rintangan kimia yang sangat baik. Kelemahan ABS ialah komposisi berasaskan minyaknya. Akibatnya, penghasilan ABS menghasilkan asap berbahaya. Nilon ialah satu lagi plastik popular untuk pengacuan suntikan. Nilon digunakan dalam pelbagai aplikasi, daripada aplikasi elektrik hingga pelbagai jenis pakaian.
Acuan suntikan ialah proses di mana bahan mentah disuntik melalui acuan di bawah tekanan tinggi. Acuan kemudiannya membentuk polimer ke dalam bentuk yang diingini. Acuan ini boleh mempunyai satu atau beberapa rongga. Ini membolehkan pengeluar mencipta geometri bahagian yang berbeza menggunakan satu acuan. Kebanyakan acuan suntikan diperbuat daripada keluli alat, tetapi keluli tahan karat dan aluminium juga digunakan untuk aplikasi tertentu.
Ciri-ciri bahagian yang dibentuk dengan suntikan
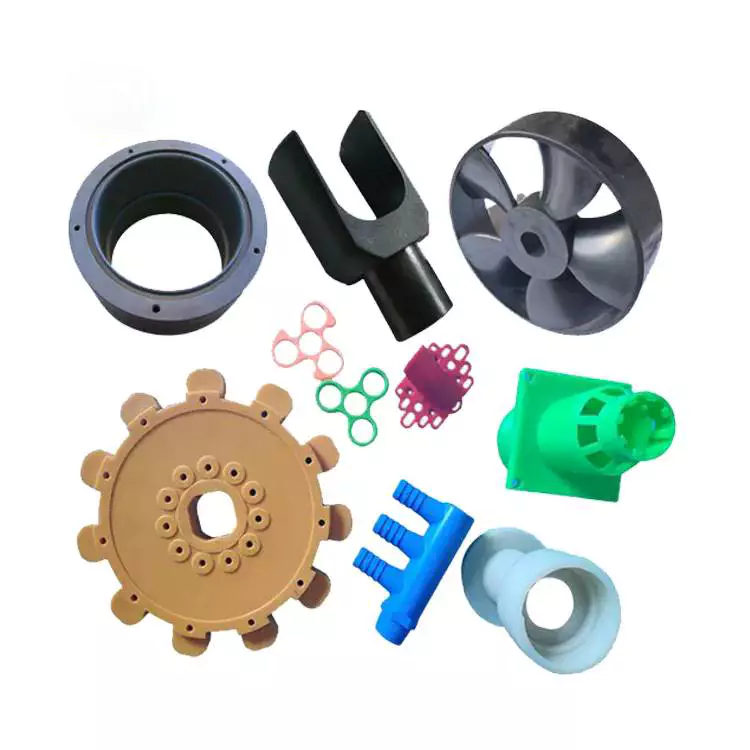 Bahagian yang dibentuk suntikan mempamerkan pelbagai sifat mekanikal dan fizikal. Sifat-sifat ini mempengaruhi prestasi bahagian tersebut. Contohnya, ia boleh mempengaruhi kekonduksian elektrik. Selain itu, tahap pengisian pada bahagian tersebut boleh menentukan sifat mekanikalnya. Sesetengah kajian juga mendapati bahawa kandungan pengisian boleh mempengaruhi ketepatan dimensi bahagian tersebut.
Untuk memastikan kualiti tertinggi bahagian yang dibentuk, adalah penting untuk memeriksa mesin dan proses yang digunakan untuk mengeluarkannya. Penyelenggaraan yang betul dapat mencegah kesilapan dan memanjangkan jangka hayat komponen. Selain itu, adalah penting untuk membersihkan dan melincirkan mesin dan komponennya. Ini juga akan mengurangkan kemungkinan ralat acuan.
Ciri-ciri suhu dan tekanan acuan suntikan boleh dicirikan dengan bantuan alat simulasi. Contohnya, dalam persekitaran simulasi, tekanan suntikan boleh ditetapkan sebagai profil dan sama dengan tekanan di bahagian hadapan aliran. Selain itu, tekanan suntikan maksimum boleh ditetapkan sebagai nilai dengan pergantungan minimum pada kadar aliran. Suhu bahan yang digunakan dalam acuan suntikan hendaklah berada dalam julat yang disyorkan.
Suhu dan tekanan rongga acuan mesti dipantau untuk memastikan lontaran yang betul. Suhu rongga acuan suntikan biasanya ditetapkan pada suhu sedikit di atas suhu lontaran. Ini boleh dilakukan secara manual atau automatik. Jika suhu terlalu tinggi, bahagian tersebut tidak akan dapat lontaran. Perubahan suhu yang cepat boleh menyebabkan bahagian tersebut melengkung. Perkara yang sama berlaku untuk masa penyejukan acuan dan rongga.
Ketebalan bahagian yang dibentuk hendaklah seragam. Jika acuan suntikan tidak memenuhi ketebalan yang diperlukan, tanda sinki mungkin kelihatan. Jarak minimum 2.5 mm antara diameter luar dan dalam diperlukan untuk penguncupan yang betul.
Masalah biasa yang dihadapi
Terdapat beberapa masalah biasa yang dihadapi semasa pengeluaran bahagian yang dibentuk melalui suntikan. Salah satu yang paling biasa ialah tanda sinki. Ini muncul pada permukaan bahagian dan merupakan hasil daripada penyejukan plastik yang tidak sekata di dalam acuan. Masalah ini boleh disebabkan oleh reka bentuk acuan yang lemah, masa penyejukan yang tidak mencukupi dan/atau tekanan suntikan yang rendah.
Masalah biasa pertama berlaku apabila acuan tidak diapit dengan ketat. Ini menyebabkan plastik cair terpaksa keluar dari acuan. Masalah lain mungkin berlaku disebabkan oleh tekanan atau suhu pengapit yang salah. Dalam kes ini, daya pengapit harus ditingkatkan atau reka bentuk acuan harus disemak semula untuk membolehkan plastik mengalir dengan betul melaluinya. Di samping itu, acuan yang berkualiti rendah boleh menyebabkan kilatan atau gerinda.
Satu lagi masalah biasa ialah corak beralun. Kedua-dua kecacatan ini boleh menjejaskan penampilan dan fungsi bahagian tersebut. Untuk mengelakkan masalah ini, bekerjasamalah dengan pengeluar pengacuan suntikan berpengalaman yang mempunyai pengalaman dalam jenis bahagian ini. Mereka akan dapat menyelesaikan masalah dan meminimumkan sebarang potensi risiko.
Salah satu masalah yang paling biasa dihadapi dalam pengacuan suntikan ialah perubahan warna. Bahagian yang berubah warna akan menjadi hitam atau berwarna karat. Masalah ini disebabkan oleh lebihan udara dalam rongga acuan, dan boleh dielakkan dengan mengurangkan kelajuan suntikan. Sistem pengudaraan juga boleh dilaraskan untuk meminimumkan kemungkinan masalah ini.
Acuan yang rosak boleh menyebabkan kesan negatif terhadap keuntungan. Dengan memahami masalah biasa yang dihadapi semasa pengacuan suntikan, anda boleh mengelakkan masalah ini dengan lebih baik dan menjadikan produk anda semenarik mungkin.
Pengikat yang digunakan dalam bahagian yang dibentuk suntikan
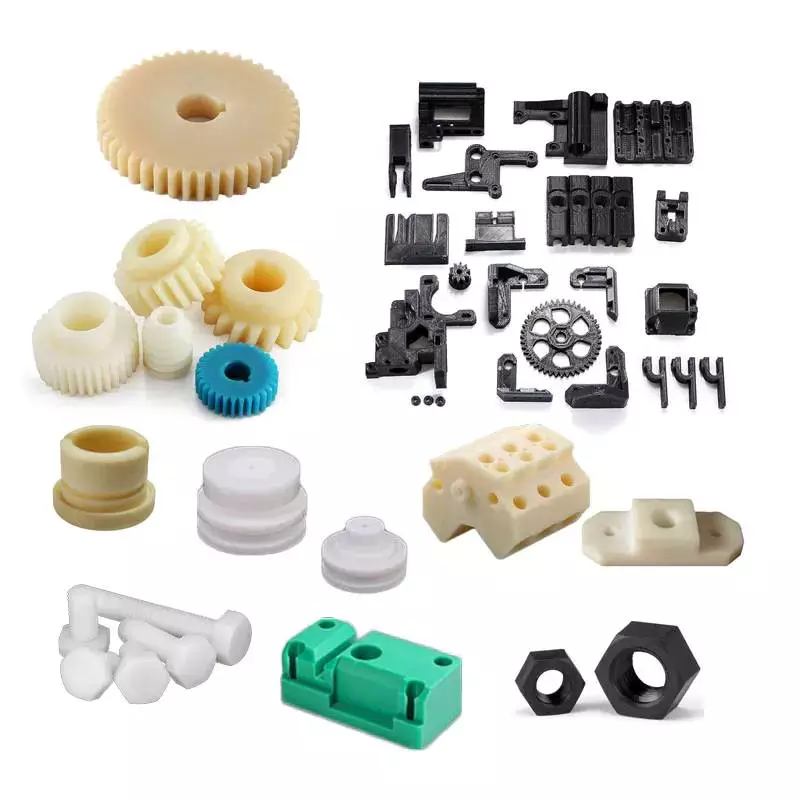 Bahagian yang dibentuk suntikan sering menggunakan pengikat untuk memastikan elemen pengikat di tempatnya. Seperti yang ditunjukkan dalam Rajah 7 dan 8 (dua pandangan berasingan), elemen pengikat disepadukan dengan produk yang dibentuk, dan ia memanjang dari satu sisi. Elemen pengikat direka bentuk untuk melibatkan elemen gelung dalam lapisan atas. Pengikat berbentuk pokok palma amat sesuai untuk tujuan ini, kerana sisi tiga dimensinya melibatkan lebih banyak gelung berbanding sisi rata. Ciri-ciri ini menghasilkan penutupan yang lebih selamat.
Apabila pengikat digunakan dalam bahagian yang dibentuk secara suntikan, plastik disuntik ke dalam acuan, dengan pengikat bersepadu. Selain skru mengetuk sendiri, pengikat plastik lain boleh merangkumi lubang pandu yang dibentuk atau digerudi terlebih dahulu. Kaedah ini mengelakkan keperluan untuk langkah pemasangan sekunder dan memastikan pemasangan yang mudah. Skru ini juga mempunyai kelebihan lain, termasuk profil ulir yang lebih kecil dan tekanan jejari yang lebih rendah, yang menghalang kerosakan bos.
Satu lagi jenis pengikat yang biasa digunakan dalam bahagian yang dibentuk dengan suntikan ialah bos. Jenis pengikat ini biasanya lebih besar daripada nat dan lubang pandu. Bos yang terlalu kecil boleh menyebabkan lengkungan semasa proses pengacuan suntikan dan menyebabkan produk gagal di lapangan.
Satu lagi jenis pengikat yang digunakan dalam bahagian yang dibentuk suntikan ialah sisipan benang, yang biasanya merupakan dawai keluli tahan karat A2. Terdapat pelbagai versi pengikat ini untuk bahan yang berbeza, termasuk plastik bertetulang gentian karbon. Dan pengikatnya boleh diubah suai untuk melaraskan saiz lubang.
Pengikat ini digunakan dalam pelbagai jenis bahagian yang dibentuk dengan suntikan. Sesetengah bahagian digunakan untuk membaiki pelbagai masalah kosmetik, seperti sinki kecil. Walaupun ini bukan kecacatan, ia mungkin tidak kelihatan sempurna, dan ia boleh menjejaskan penampilan keseluruhan produk. Jika anda ingin memperbaiki penampilan bahagian yang dibentuk dengan suntikan, anda boleh menambah gentian dan gentian kaca, serta pewarna.

editor by CX 2023-05-25

























