
Produktbeskrivning
Produktbeskrivning
| Product name | OEM New Design Injection Molding Service Custom ABS Injection Molded Plastic Parts | |
| Product material | ABS, PC, PP, PS, POM,PBT,PVC,PA6,PA66,PA66+30%GF, PTFE, PC + ABS, TPE, etc. |
|
| Färg | any colour available,will according customer’s request | |
| Storlek | as per your drawing or the sample | |
| Tolerans | +/-0.1MM | |
| surface finish | Color painting,Texture,Silk-printing,Vacuum coating,rubber coating, etc. | |
| Logo | accept customized | |
| Application field | Various plastic injection molded parts for various industrial and automotive applications | |
| MOQ | Negotiable | |
| Mold Cavity | Single or Multi-cavity | |
| Mold life | 5 shots | |
| runner system | hot runner and cold runner | |
| package | standard export carton packing ,or according your request. | |
| Betalningsvillkor | For mold: 50% advanceT/T payment, balance will be after you confirm our samples; For production: 30%T/T, balance will be after received our B/L copy | |
| ledtid |
|
Detailed products
Production Procedure
Företagsprofil
Our company was founded in 2003.covers an area of 3000sqm,located in Xihu (West Lake) Dis. county,ZHangZhoug,China
we are manufacturer specialized in customized injection molding service and plastic extrusion profiles as customer’s design or sample.
We provide 1 stop Service including prototyping of preprodcution parts,tool design and build,parts production and assembly.We have professional engineering team over 10 years experience of plastic injection mold design and plastic injection molding process.
The products made by us widely used in household electrical appliances,gym equipment ,led lamps,automotive industry,packing industry and other fields.We can customize all kinds of Engineering plastics products according to our customers’ drawings or samples.
with Professional technicians and rich experience we have established CZPT business relationships with customers spread worldwidely,Mainly in Europe,South America and North America.
We are looking CZPT to forming successful business relationships with new clients in the near future.
Please feel free to contact us,We believe we will be your good business partner !
Vanliga frågor
Q1. Are you a trading company or a manufacturer?
We are a manufacturer.
Q2. What kind of trade terms can you do?
EX-WORKS,FOB,CIF,DDP, DDU
Fråga 3. Can I test my idea/component before committing to mould tool manufacture?
Yes, we can make 3D samples for test functional evaluations.
Q4. Can you assure the quality ?
Yes ,We have a professional quality inspection department,pre production sample before mass production,final inspection before shipment.
Q5. Do you support OEM ?
Yes, we can produce by technical drawings or samples.
Q6.What type of plastic is best for my design/component?
Materials selection depends on the application of your design and the environment in which it will function. We are very glad to discuss the alternatives and give you best suggestions .
Q7. How about your delivery time?
Generally, it take 25 days for make mold.mass production depending on order qty.
Q8.How to slove the quality problem after sale?
please take photos&video of the problem and send us,we will make a solution for you within 24hours after we confirm the problem.
we will be responsible for our products quality.
| Material: | ABS/PP/PA6/PC/POM |
|---|---|
| Ansökan: | Medicin, Hushåll, Elektronik, Fordon, Jordbruk |
| Drawing Format: | Dwg .Step .Igs |
| Mold Material: | P20/S50c/H13/Nak80/718/738h/S136 |
| Size: | as Customer′s Design File |
| Logo: | Accept Custom |
| Prover: |
US$ 2/Piece
1 styck (minsta beställning) | |
|---|
| Anpassning: |
Tillgänglig
| Anpassad förfrågan |
|---|
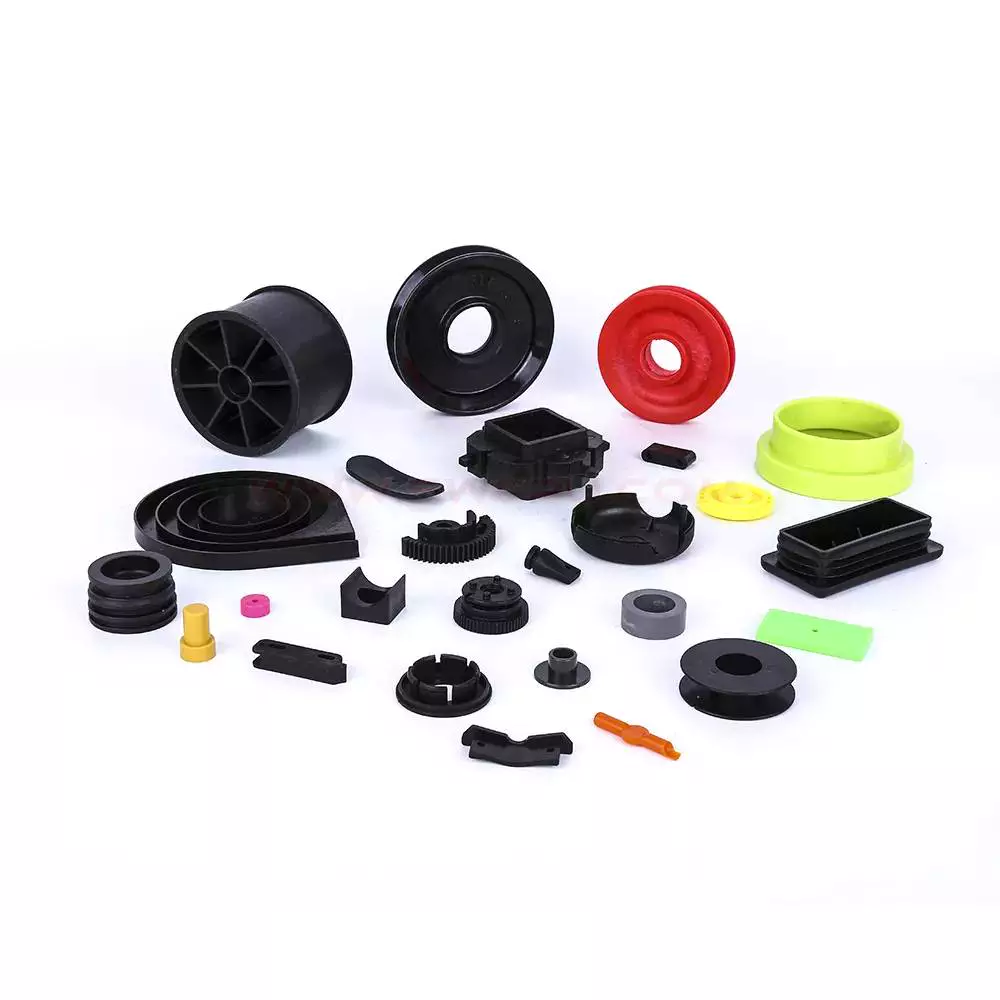
Design av formsprutade delar
Formsprutade delar är ett utmärkt sätt att producera snabba och pålitliga delar utan att behöva lägga ner mycket tid på efterbehandling. Oavsett om du designar en liten komponent eller ett stort fordon kan du förvänta dig att dina delar är redo att användas direkt. Tack vare deras snabba produktionscykler kan du förvänta dig att dina delar levereras inom 30 till 90 sekunder.
Designöverväganden för formsprutade delar
Vid utveckling av en medicinteknisk produkt finns det flera designöverväganden att göra för att skapa en formsprutad del av hög kvalitet. Vanligtvis vill produktdesigners minimera mängden material som behövs för att fylla delen samtidigt som produktens strukturella integritet bibehålls. För detta ändamål har formsprutade delar ofta ribbor för att förstyva de relativt tunna väggarna. Felaktig placering av ribbor eller utskjutande delar kan dock skapa gjutningsproblem.
Designaspekter för formsprutade delar inkluderar delens övergripande form och finish. Det finns flera sätt att få delen att se bättre ut. Ett sätt är att göra ytan slätare och mindre framträdande. Detta hjälper materialet att flyta jämnt genom formen och minimera risken för delningslinjer. Ett annat sätt att minska risken för sjunkmärken är att minska ribbornas tjocklek i förhållande till delens nominella väggtjocklek.
Ett vanligt problem vid design av formsprutade delar är sjunkmärken. Dessa kan vara svåra att undvika. En gjutare kanske inte är villig att garantera att produktens yta är sjunkfri, så konstruktörer måste se till att sjunkmärken minimeras. För att förhindra dessa problem bör detaljernas design vara så enkel som möjligt.
Formsprutade delar kan också ha komplexa geometrier, och designprocessen är otroligt flexibel. En bra gjutare kommer att kunna reproducera komplexa delar till låg kostnad. För att få bästa möjliga resultat bör konstruktörer diskutera design och process med gjutaren. De bör också diskutera eventuella kritiska toleransspecifikationer med gjutaren. Konstruktören bör också överväga att omarbeta formen vid behov.
Väggtjockleken på en formsprutad plastdel bör vara jämn. Detta är viktigt eftersom det påverkar delens funktionalitet och prestanda. En ojämn väggtjocklek kan resultera i sjunkmärken, hålrum och andra oönskade effekter. Det kan också resultera i för högt plasttryck eller orsaka luftfällor.
Material som används i formsprutade delar
Vid design av en produkt är materialen som används vid formsprutning en viktig faktor i slutresultatet. Dessa material varierar i styrka, återanvändbarhet och kostnad. Att förstå dessa skillnader är avgörande för att säkerställa den bästa produkten. Dessutom kan förståelse för dessa materials egenskaper hjälpa dig att planera din budget och avgöra vilka som är rätt för din tillämpning.
Att välja fel material kan få allvarliga konsekvenser. Förutom förtida komponenthaveri kan fel val också öka dina kostnader. För att undvika att detta inträffar är det en bra idé att söka expertråd. Expertkonsultationer kan hjälpa dig att förstå de faktorer som är viktiga för just ditt plastgjutningsprojekt.
Fortron PPS: Denna termoplast erbjuder utmärkt styrka, seghet och kemisk resistens. Den är också styv och hållbar, vilket gör den idealisk för krävande industriella tillämpningar. Andra vanliga plaster inkluderar Nylon 6/6, som är stark och lätt. Dess höga smältpunkt gör den till en utmärkt ersättning för metall i vissa miljöer. Den erbjuder också önskvärda kemiska och elektriska egenskaper. PEEK är ett annat vanligt material som används vid formsprutning.
ABS: En annan termoplast av teknisk kvalitet, ABS, erbjuder utmärkt värmebeständighet och kemisk resistens. Nackdelen med ABS är dess oljebaserade sammansättning. Som ett resultat skapar ABS-produktionen giftiga ångor. Nylon är en annan populär plast för formsprutning. Nylon används i många olika tillämpningar, från elektriska applikationer till olika typer av kläder.
Formsprutning är en process där råmaterial sprutas in genom en form under högt tryck. Formen formar sedan polymeren till önskad form. Dessa formar kan ha en eller flera håligheter. Detta gör det möjligt för tillverkare att skapa olika geometrier av delar med hjälp av en enda form. De flesta formsprutningsformar är tillverkade av verktygsstål, men rostfritt stål och aluminium används också för vissa tillämpningar.
Egenskaper hos formsprutade delar
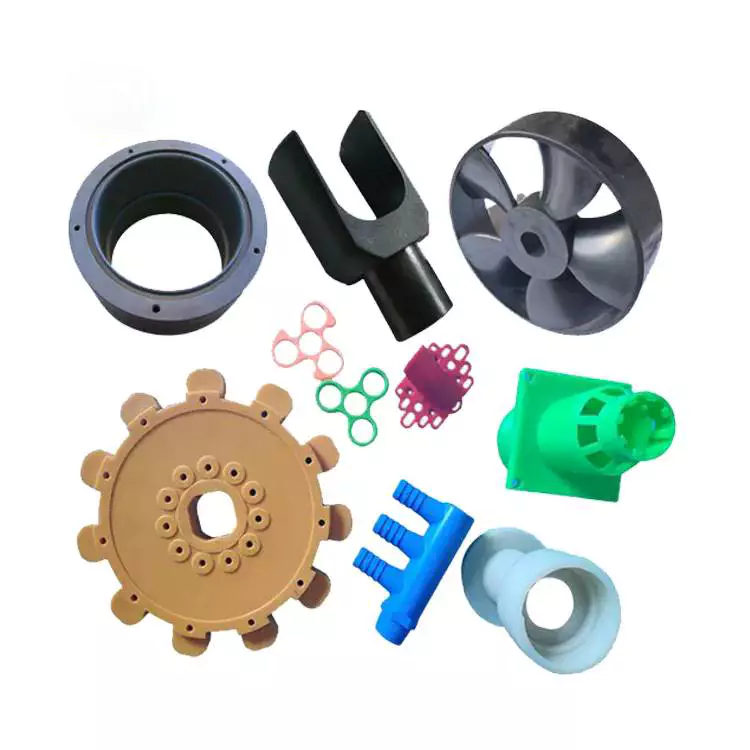 Formsprutade delar uppvisar en rad mekaniska och fysikaliska egenskaper. Dessa egenskaper påverkar delarnas prestanda. De kan till exempel påverka den elektriska ledningsförmågan. Dessutom kan fyllnadsgraden i delarna bestämma deras mekaniska egenskaper. Vissa studier har till och med funnit att fyllnadsinnehållet kan påverka delarnas dimensionsnoggrannhet.
För att säkerställa högsta kvalitet på de gjutna delarna är det viktigt att inspektera maskinerna och processerna som används för att tillverka dem. Korrekt underhåll kan förhindra misstag och förlänga komponenternas livslängd. Dessutom är det viktigt att rengöra och smörja maskinen och dess komponenter. Detta minskar också risken för gjutfel.
Formsprutformens temperatur- och tryckegenskaper kan karakteriseras med hjälp av ett simuleringsverktyg. Till exempel kan formsprutningstrycket i en simuleringsmiljö ställas in som en profil och vara lika med trycket i flödesfronten. Dessutom kan det maximala formsprutningstrycket ställas in som ett värde med minimalt beroende av flödeshastigheten. Temperaturen på materialet som används i formsprutningsformen bör ligga inom ett rekommenderat intervall.
Temperaturen och trycket i formhåligheten måste övervakas för att säkerställa korrekt utstötning. Temperaturen i formsprutningshåligheten ställs vanligtvis in på en temperatur något över utstötningstemperaturen. Detta kan ske manuellt eller automatiskt. Om temperaturen är för hög kommer detaljen inte att kunna stötas ut. Den snabba temperaturförändringen kan få detaljen att skeva. Detsamma gäller kyltiden för formen och håligheten.
Tjockleken på den gjutna delen ska vara jämn. Om formsprutningsformen inte uppfyller den erforderliga tjockleken kan sjunkmärken bli synliga. Minst 2,5 mm mellan ytter- och innerdiametern krävs för korrekt utstötning.
Vanliga problem
Det finns flera vanliga problem som uppstår vid tillverkning av formsprutade delar. Ett av de vanligaste av dessa är sjunkmärken. Dessa uppstår på delens yta och är ett resultat av ojämn kylning av plasten i formen. Detta problem kan orsakas av dålig formkonstruktion, otillräcklig kylningstid och/eller lågt formsprutningstryck.
Det första vanliga problemet uppstår när formen inte är ordentligt fastspänd. Detta gör att den smälta plasten tvingas ut ur formen. Andra problem kan uppstå på grund av felaktigt klämtryck eller temperatur. I dessa fall bör klämkraften ökas eller formens design revideras för att tillåta att plasten flyter ordentligt igenom den. Dessutom kan en form av dålig kvalitet orsaka flammande eller grader.
Ett annat vanligt problem är vågmönster. Dessa två defekter kan påverka delens utseende och funktionalitet. För att undvika dessa problem, samarbeta med en erfaren formsprutningstillverkare som har erfarenhet av den här typen av delar. De kommer att kunna felsöka och minimera eventuella risker.
Ett av de vanligaste problemen vid formsprutning är missfärgning. En missfärgad del blir svart eller rostfärgad. Detta problem orsakas av ett överskott av luft i formhålan och kan undvikas genom att minska formsprutningshastigheten. Ventilationssystem kan också justeras för att minimera risken för dessa problem.
Defekta formar kan ha en negativ inverkan på slutresultatet. Genom att förstå de vanliga problemen som uppstår vid formsprutning kan du bättre undvika dessa problem och göra dina produkter så attraktiva som möjligt.
Fästelement som används i formsprutade delar
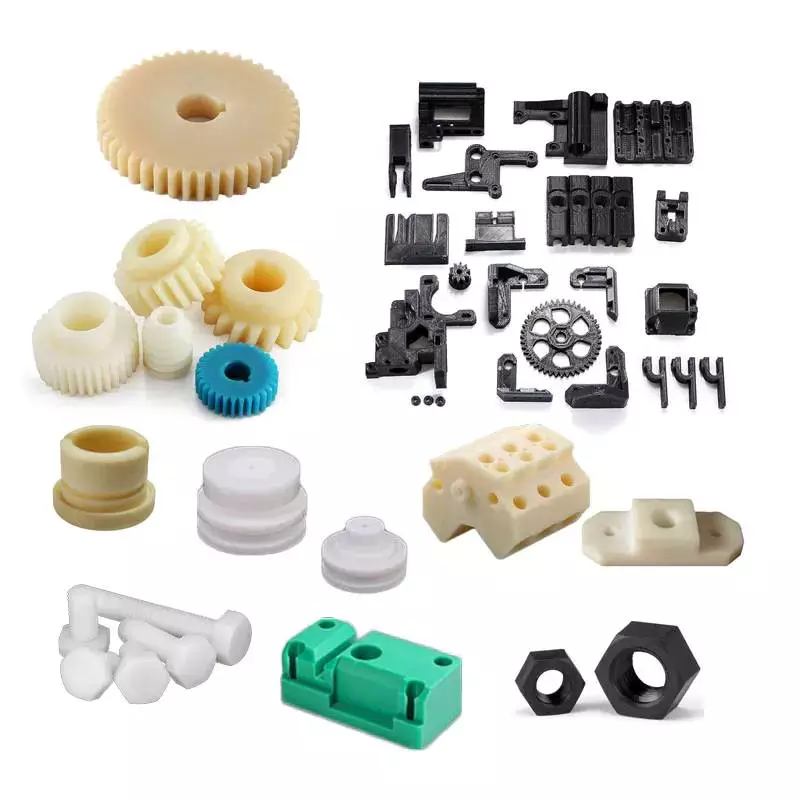 Formsprutade delar använder ofta fästelement för att fästa fästelementen på plats. Som visas i FIG. 7 och 8 (två separata vyer) är fästelementen integrerade med den gjutna produkten och de sträcker sig från ena sidan. Fästelementen är utformade för att gripa in i ögleelement i det överliggande lagret. De palmformade fästelementen är särskilt väl lämpade för detta ändamål, eftersom deras tredimensionella sidor griper in i fler öglor än plana sidor. Dessa egenskaper resulterar i en säkrare stängning.
När fästelement används i formsprutade delar sprutas plasten in i en form, med fästelementet integrerat. Förutom självgängande skruvar kan andra plastfästelement inkludera gjutna eller förborrade pilothål. Denna metod undviker behovet av ett sekundärt monteringssteg och säkerställer en enkel passform. Dessa skruvar har också andra fördelar, inklusive en mindre gängprofil och lägre radiell spänning, vilket förhindrar skador på axeln.
En annan typ av fästelement som vanligtvis används i formsprutade delar är en bussning. Denna typ av fästelement är vanligtvis större än muttern och pilothålet. En för liten bussning kan leda till skevhet under formsprutningsprocessen och orsaka att en produkt går sönder i fält.
En annan typ av fästelement som används i formsprutade delar är en gänginsats, som vanligtvis är en rostfri A2-tråd. Det finns olika versioner av detta fästelement för olika material, inklusive kolfiberförstärkt plast. Och fästelementet kan modifieras för att justera hålets storlek.
Dessa fästelement används i många olika typer av formsprutade delar. Vissa delar används för att åtgärda en mängd olika kosmetiska problem, såsom mindre ojämnheter. Även om dessa inte är defekter, kanske de inte ser perfekta ut, och de kan påverka produktens övergripande utseende. Om du vill förbättra utseendet på en formsprutad del kan du lägga till fibrer och glasfibrer, samt färgämnen.

editor by CX 2023-05-25

























