
Описание продукта
Описание продукта
| Product name | OEM New Design Injection Molding Service Custom ABS Injection Molded Plastic Parts | |
| Product material | ABS, PC, PP, PS, POM,PBT,PVC,PA6,PA66,PA66+30%GF, ПТФЭ, ПК+АБС, ТПЭ и т.д. |
|
| Цвет | any colour available,will according customer’s request | |
| Размер | as per your drawing or the sample | |
| Допуск | +/-0.1MM | |
| surface finish | Color painting,Texture,Silk-printing,Vacuum coating,rubber coating, etc. | |
| Logo | accept customized | |
| Application field | Various plastic injection molded parts for various industrial and automotive applications | |
| Минимальный объем заказа | Negotiable | |
| Mold Cavity | Single or Multi-cavity | |
| Жизнь плесени | 5 shots | |
| runner system | hot runner and cold runner | |
| package | Стандартная экспортная картонная упаковка или упаковка по вашему запросу. | |
| Условия оплаты | For mold: 50% advanceT/T payment, balance will be after you confirm our samples; For production: 30%T/T, balance will be after received our B/L copy | |
| Время выполнения |
|
Detailed products
Production Procedure
Профиль компании
Наша компания была основана в 2003 году, занимает площадь 3000 кв.м и расположена в уезде Сиху (Западное озеро), Чжанчжоу, Китай.
Мы являемся производителем, специализирующимся на изготовлении пластиковых профилей методом литья под давлением и экструзии по индивидуальному заказу заказчика по его проекту или образцу.
Мы предоставляем комплексные услуги, включая прототипирование деталей на этапе подготовки к производству, проектирование и изготовление оснастки, производство и сборку деталей. У нас работает профессиональная команда инженеров с более чем 10-летним опытом проектирования пресс-форм для литья пластмасс под давлением и самого процесса литья пластмасс под давлением.
Производимая нами продукция широко используется в бытовой электротехнике, спортивном оборудовании, светодиодных лампах, автомобильной промышленности, упаковочной промышленности и других областях. Мы можем изготовить на заказ все виды изделий из конструкционного пластика по чертежам или образцам наших клиентов.
with Professional technicians and rich experience we have established CZPT business relationships with customers spread worldwidely,Mainly in Europe,South America and North America.
We are looking CZPT to forming successful business relationships with new clients in the near future.
Пожалуйста, не стесняйтесь обращаться к нам. Мы уверены, что станем вашим надежным деловым партнером!
Часто задаваемые вопросы
Q1. Are you a trading company or a manufacturer?
Мы являемся производителем.
Q2. What kind of trade terms can you do?
EX-WORKS, FOB, CIF, DDP, DDU
В3. Могу ли я протестировать свою идею/компонент до начала изготовления пресс-формы?
Да, мы можем изготовить 3D-образцы для функциональной оценки в ходе испытаний.
Q4. Can you assure the quality ?
Yes ,We have a professional quality inspection department,pre production sample before mass production,final inspection before shipment.
Q5. Do you support OEM ?
Да, мы можем производить продукцию по техническим чертежам или образцам.
Q6.What type of plastic is best for my design/component?
Выбор материалов зависит от назначения вашего проекта и условий, в которых он будет функционировать. Мы будем рады обсудить альтернативные варианты и предложить вам наилучшие решения.
Q7. How about your delivery time?
Как правило, изготовление пресс-формы занимает 25 дней. Срок массового производства зависит от количества заказа.
Q8.How to slove the quality problem after sale?
please take photos&video of the problem and send us,we will make a solution for you within 24hours after we confirm the problem.
we will be responsible for our products quality.
| Материал: | ABS/PP/PA6/PC/POM |
|---|---|
| Приложение: | Медицинская, бытовая, электронная, автомобильная, сельскохозяйственная отрасли. |
| Формат чертежа: | Dwg .Step .Igs |
| Mold Material: | P20/S50c/H13/Nak80/718/738h/S136 |
| Размер: | as Customer′s Design File |
| Logo: | Accept Custom |
| Образцы: |
US$ 2 шт.
1 штука (минимальный заказ) | |
|---|
| Настройка: |
Доступный
| Индивидуальный запрос |
|---|
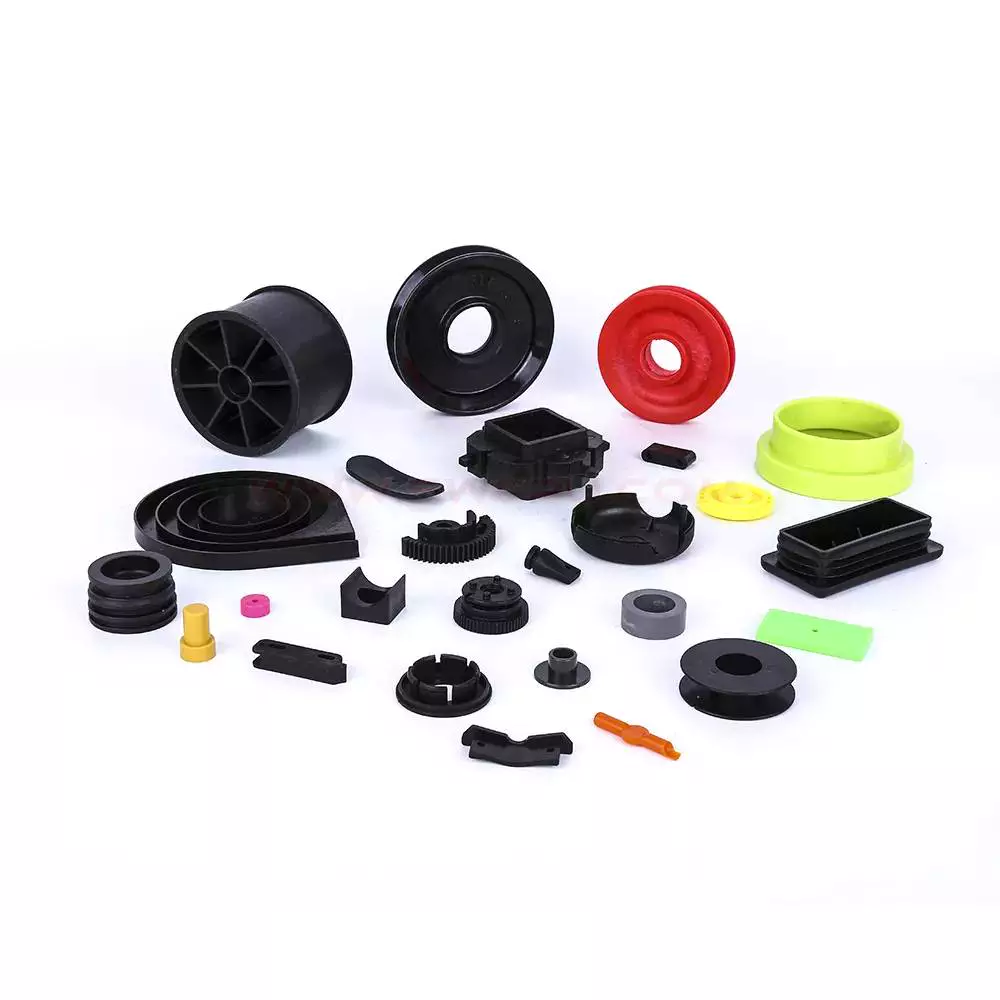
Проектирование деталей, изготовленных методом литья под давлением.
Детали, изготовленные методом литья под давлением, — это отличный способ быстрого и надежного производства без необходимости тратить много времени на постобработку. Независимо от того, проектируете ли вы небольшой компонент или крупный автомобиль, вы можете рассчитывать на то, что ваши детали будут готовы к использованию сразу же. Благодаря высокоскоростным производственным циклам, вы можете ожидать, что ваши детали будут доставлены в течение 30–90 секунд.
Вопросы проектирования деталей, изготовленных методом литья под давлением.
При разработке медицинского изделия необходимо учитывать ряд конструктивных моментов для создания качественной детали, изготовленной методом литья под давлением. Как правило, конструкторы стремятся минимизировать количество материала, необходимого для заполнения детали, сохраняя при этом структурную целостность изделия. С этой целью детали, изготовленные методом литья под давлением, часто имеют ребра жесткости для придания прочности относительно тонким стенкам. Однако неправильное расположение ребер или выступов может привести к проблемам при литье.
При проектировании деталей, изготовленных методом литья под давлением, необходимо учитывать общую форму и качество поверхности. Существует несколько способов улучшить внешний вид детали. Один из них — сделать поверхность более гладкой и менее выраженной. Это поможет материалу равномерно распределяться по форме и минимизировать риск образования линий разъема. Другой способ уменьшить риск образования усадочных раковин — уменьшить толщину ребер относительно номинальной толщины стенки детали.
Распространенной проблемой при проектировании деталей, изготовленных методом литья под давлением, являются усадочные раковины. Избежать их бывает сложно. Производитель может не гарантировать отсутствие усадочных раковин на поверхности изделия, поэтому конструкторы должны свести их количество к минимуму. Для предотвращения этих проблем конструкция деталей должна быть максимально простой.
Детали, изготовленные методом литья под давлением, также могут иметь сложную геометрию, и процесс проектирования невероятно гибок. Хороший производитель сможет воспроизводить сложные детали с низкими затратами. Для достижения наилучших результатов конструкторам следует обсудить проект и процесс с производителем. Им также следует обсудить с производителем любые критически важные допуски. При необходимости конструктору следует также рассмотреть возможность доработки пресс-формы.
Толщина стенок детали, изготовленной методом литья под давлением из пластмассы, должна быть постоянной. Это важно, поскольку влияет на функциональность и эксплуатационные характеристики детали. Неравномерная толщина стенок может привести к образованию усадочных раковин, пустот и других нежелательных эффектов. Это также может привести к чрезмерному давлению пластмассы или образованию воздушных пузырьков.
Материалы, используемые в деталях, изготовленных методом литья под давлением.
При проектировании изделия материалы, используемые в литье под давлением, являются важным фактором, влияющим на конечный результат. Эти материалы различаются по прочности, возможности повторного использования и стоимости. Понимание этих различий имеет важное значение для обеспечения наилучшего результата. Кроме того, понимание характеристик этих материалов поможет вам спланировать бюджет и определить, какие из них подходят для вашего применения.
Неправильный выбор материала может иметь серьезные последствия. Помимо преждевременного выхода компонентов из строя, неправильный выбор может также увеличить ваши затраты. Чтобы избежать подобных ситуаций, целесообразно обратиться за консультацией к специалисту. Консультации экспертов помогут вам понять факторы, важные для вашего конкретного проекта по литью пластмасс.
Fortron PPS: Эта термопластичная смола обладает превосходной прочностью, ударной вязкостью и химической стойкостью. Она также жесткая и долговечная, что делает ее идеальной для сложных промышленных применений. Другие распространенные пластмассы включают нейлон 6/6, который отличается прочностью и легкостью. Его высокая температура плавления делает его отличной заменой металлу в определенных условиях. Он также обладает желаемыми химическими и электрическими свойствами. PEEK — еще один распространенный материал, используемый в литье под давлением.
АБС-пластик: Еще один конструкционный термопластик, АБС-пластик обладает превосходной термостойкостью и химической стойкостью. Недостатком АБС-пластика является его масляная основа. В результате при производстве АБС-пластика образуются вредные испарения. Нейлон — еще один популярный пластик для литья под давлением. Нейлон используется во многих различных областях, от электротехники до различных видов одежды.
Литье под давлением — это процесс, при котором сырье впрыскивается через пресс-форму под высоким давлением. Затем пресс-форма придает полимеру желаемую форму. Эти пресс-формы могут иметь одну или несколько полостей. Это позволяет производителям создавать детали различной геометрии, используя одну пресс-форму. Большинство пресс-форм для литья под давлением изготавливаются из инструментальной стали, но для некоторых применений также используются нержавеющая сталь и алюминий.
Характеристики деталей, изготовленных методом литья под давлением.
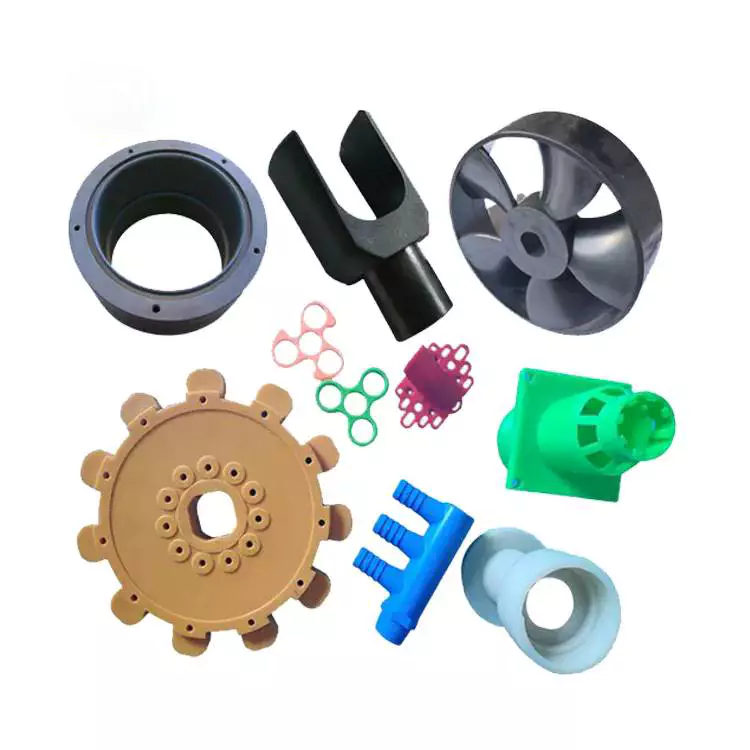 Детали, изготовленные методом литья под давлением, обладают широким спектром механических и физических свойств. Эти свойства влияют на эксплуатационные характеристики деталей. Например, они могут влиять на электропроводность. Кроме того, степень заполнения деталей может определять их механические свойства. Некоторые исследования даже показали, что содержание наполнителя может влиять на точность размеров деталей.
Для обеспечения высочайшего качества формованных деталей важно проверять оборудование и процессы, используемые для их изготовления. Надлежащее техническое обслуживание может предотвратить ошибки и продлить срок службы компонентов. Кроме того, необходимо очищать и смазывать оборудование и его компоненты. Это также снизит вероятность ошибок при формовке.
Температурные и барометрические характеристики литьевой формы можно охарактеризовать с помощью инструмента моделирования. Например, в среде моделирования давление впрыска можно задать в виде профиля, равного давлению на фронте потока. Кроме того, максимальное давление впрыска можно задать в виде значения с минимальной зависимостью от расхода. Температура материала, используемого в литьевой форме, должна находиться в рекомендуемом диапазоне.
Для обеспечения надлежащего извлечения детали из формы необходимо контролировать температуру и давление в полости пресс-формы. Температура в полости литьевой формы обычно устанавливается немного выше температуры извлечения. Это может быть сделано вручную или автоматически. Если температура слишком высока, деталь не сможет извлечься. Резкое изменение температуры может привести к деформации детали. То же самое относится и ко времени охлаждения пресс-формы и полости.
Толщина формованной детали должна быть равномерной. Если пресс-форма не соответствует требуемой толщине, могут быть видны усадочные раковины. Для правильного извлечения детали из формы требуется минимальное расстояние между внешним и внутренним диаметрами 2,5 мм.
Типичные проблемы, с которыми приходится сталкиваться
В процессе производства деталей, изготовленных методом литья под давлением, возникает несколько распространенных проблем. Одна из самых распространенных — это усадочные раковины. Они появляются на поверхности детали и являются результатом неравномерного охлаждения пластика внутри пресс-формы. Эта проблема может быть вызвана неудачной конструкцией пресс-формы, недостаточным временем охлаждения и/или низким давлением впрыска.
Первая распространенная проблема возникает, когда форма недостаточно плотно зажата. Это приводит к выталкиванию расплавленного пластика из формы. Другие проблемы могут возникнуть из-за неправильного давления или температуры зажима. В этих случаях следует увеличить усилие зажима или пересмотреть конструкцию формы, чтобы обеспечить правильное течение пластика. Кроме того, некачественная форма может привести к образованию облоя или заусенцев.
Ещё одна распространённая проблема — волнообразный рисунок. Эти два дефекта могут повлиять на внешний вид и функциональность детали. Чтобы избежать этих проблем, сотрудничайте с опытным производителем деталей, изготовленных методом литья под давлением. Он сможет устранить неполадки и минимизировать потенциальные риски.
Одна из наиболее распространенных проблем, встречающихся при литье под давлением, — это изменение цвета. Деталь, изменившая цвет, будет иметь черный или ржавый оттенок. Эта проблема вызвана избытком воздуха в полости пресс-формы и может быть предотвращена путем снижения скорости впрыска. Системы вентиляции также можно отрегулировать для минимизации вероятности возникновения этих проблем.
Дефектные пресс-формы могут негативно сказаться на прибыли. Понимание распространенных проблем, возникающих при литье под давлением, позволит вам лучше избегать этих проблем и сделать вашу продукцию максимально привлекательной.
Крепежные элементы, используемые в деталях, изготовленных методом литья под давлением.
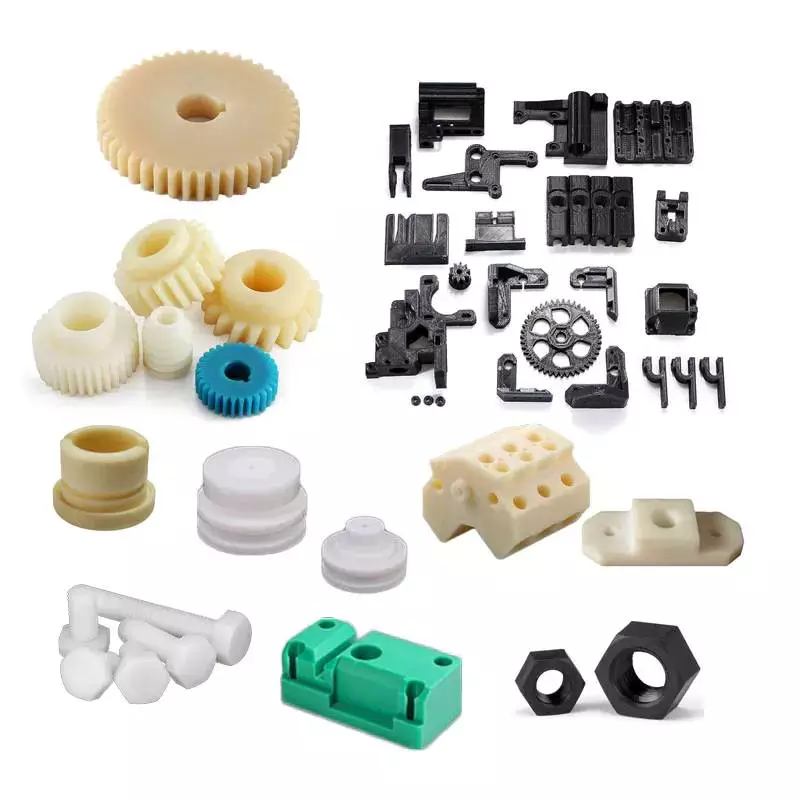 В деталях, изготовленных методом литья под давлением, для фиксации крепежных элементов часто используются крепежные элементы. Как показано на фиг. 7 и 8 (два отдельных вида), крепежные элементы интегрированы с отлитым изделием и выступают с одной стороны. Крепежные элементы предназначены для зацепления с петлями в вышележащем слое. Крепежные элементы в форме пальмы особенно хорошо подходят для этой цели, поскольку их трехмерные стороны зацепляются с большим количеством петель, чем плоские стороны. Эти особенности обеспечивают более надежное закрытие.
При использовании крепежных элементов в деталях, изготовленных методом литья под давлением, пластик впрыскивается в пресс-форму, при этом крепежный элемент интегрирован в нее. Помимо самонарезающих винтов, в качестве пластиковых крепежных элементов могут использоваться формованные или предварительно просверленные направляющие отверстия. Этот метод позволяет избежать необходимости в дополнительном этапе сборки и обеспечивает легкую установку. Такие винты также обладают другими преимуществами, включая меньший профиль резьбы и меньшее радиальное напряжение, что предотвращает повреждение выступа.
Еще один тип крепежа, часто используемый в деталях, изготовленных методом литья под давлением, — это выступ. Этот тип крепежа обычно больше, чем гайка и направляющее отверстие. Выступ меньшего размера может привести к деформации во время процесса литья под давлением и вызвать поломку изделия в процессе эксплуатации.
Другой тип крепежа, используемый в деталях, полученных методом литья под давлением, — это резьбовая вставка, обычно представляющая собой проволоку из нержавеющей стали A2. Существуют различные варианты этого крепежа для разных материалов, включая углеволокнистый пластик. Кроме того, крепеж можно модифицировать для регулировки размера отверстия.
Эти крепежные элементы используются во многих различных типах деталей, изготовленных методом литья под давлением. Некоторые детали используются для устранения различных косметических дефектов, например, небольших вмятин. Хотя это и не дефекты, они могут выглядеть неидеально и влиять на общий внешний вид изделия. Если вы хотите улучшить внешний вид детали, изготовленной методом литья под давлением, вы можете добавить волокна и стекловолокно, а также красители.

editor by CX 2023-05-25

























