
தயாரிப்பு விளக்கம்
பிளாஸ்டிக் மோல்டிங்
தயாரிப்பு விளக்கம்
| தயாரிப்பு தகவல் | |||
| தயாரிப்பு பெயர் | OEM CNC இயந்திர பிளாஸ்டிக் பாகங்கள் | ||
| மேற்கோள் | உங்கள் வரைபடத்தின்படி (பொருள் / அளவு / தேவையான தொழில்நுட்பம் / முதலியன) | ||
| வரைதல் வடிவங்கள் | 2D(PDF/CAD) மற்றும் 3D(STP/STEP) | ||
| மேற்கோள் | உங்கள் வரைபடத்தின்படி (அளவு / மூலப்பொருள் / தேவையான தொழில்நுட்பம் / முதலியன) | ||
| பொருட்கள் | ABS / PC+ABS / PC / PP / நைலான் (PA6/66) / POM / PVC / PMMA / TPE / TPU / PC+GF / முதலியன. | ||
| மேற்பரப்பு பூச்சு | மெருகூட்டும் பூச்சு / சில்க் பிரிண்ட் / டெக்ஸ்சர் ஃபினிஷ் / ரப்பர் பெயிண்டிங் / பளபளப்பான பூச்சு / பெயிண்டிங் / சில்க்-ஸ்கிரீன் / பேட் பிரிண்ட் / EMI கோட்டிங் / எலக்ட்ரானிக் பிளேட்டிங் / லேசர் மார்க்கிங் / முதலியன. | ||
| தொழில்நுட்பம் | நுரைத்தல் / சாதாரண ஊசி வார்ப்பு / கட்டமைப்பு நுரை வார்ப்பு / மேல் வார்ப்பு / வாயு உதவி ஊசி வார்ப்பு | ||
| உற்பத்தி செயல்முறை | ஆர்டர்கள்-மூலப்பொருட்கள்- உற்பத்தி-தரப் பரிசோதனை -பேக்கேஜிங்-ஏற்றுமதி | ||
| பேக்கிங் | PE பை + காகித அட்டை / காகித உறை + ஏற்றுமதித் தரத்திலான அட்டைப்பெட்டி / மரப்பெட்டி / பலகை | ||
| விநியோகம் | ஆர்டர் அளவைப் பொறுத்து 1 முதல் 4 வாரங்கள் வரை ஆகலாம். | ||
111
நிறுவனத் தகவல்
அடிக்கடி கேட்கப்படும் கேள்விகள்
கேள்வி 1: தனிப்பயனாக்கப்பட்ட வடிவமைப்பு வரைபடங்கள் கிடைக்குமா?
ஆம், DWG, DXF, DXW, IGES, STEP, PDF போன்ற வடிவங்களில் கிடைக்கும். அல்லது, நீங்கள் ஷாங்சோவிற்காக எங்களுக்கு மாதிரிகளை அனுப்பலாம்.
கேள்வி 2: நீங்கள் அதைப் பெற்ற பிறகு என் ஓவியம் பாதுகாப்பாக இருக்குமா?
ஆம், நீங்கள் வரைபடத்தை அனுப்புவதற்கு முன் நாங்கள் ரகசிய ஒப்பந்தத்தை (NDA) செய்து தருவோம். அல்லது நீங்கள் எங்களுக்கு மாதிரிகளை அனுப்பலாம்.
கேள்வி 3: தொழிற்சாலைக்குச் செல்லாமலேயே உற்பத்தி செயல்முறையை நம்மால் அறிந்துகொள்ள முடியுமா?
நாங்கள் விரிவான உற்பத்தி அட்டவணையை வழங்குவோம், மேலும் உற்பத்தி முன்னேற்றத்தைக் காட்டும் டிஜிட்டல் புகைப்படங்கள் மற்றும் வீடியோக்களுடன் வாராந்திர அறிக்கைகளையும் அனுப்புவோம்.
கேள்வி 4:துணைக்கருவிகளைத் தயாரிப்பதில் உங்களுக்கு என்ன கைவினைத்திறன் உள்ளது?
வெவ்வேறு தயாரிப்புகளுக்கு ஏற்ப, எந்திர வேலைப்பாடு, பிதுக்கல், உட்செலுத்தி வார்த்தல் போன்ற வெவ்வேறு செயல்முறைகள் பயன்படுத்தப்படுகின்றன.
கேள்வி 5: உங்கள் செயலாக்க உபகரணங்கள் என்னென்ன?
அ: சிஎன்சி எந்திர மையம், சிஎன்சி கடைசல் இயந்திரம், அரைக்கும் இயந்திரம், செதுக்கும் இயந்திரம், ஊசி வார்ப்பு இயந்திரம், பிதுக்கி, வார்ப்பு இயந்திரம்.
கேள்வி 6:ஊசி மூலம் செலுத்தப்படும் மருந்துகளுக்கு மேற்பரப்புப் பூச்சு செய்ய முடியுமா? மேற்பரப்புப் பூச்சுகள் என்றால் என்ன?
அ: பரவாயில்லை. மேற்பரப்புப் பதப்படுத்துதல்: ஸ்ப்ரே பெயிண்ட், சில்க் ஸ்கிரீன், எலக்ட்ரோபிளேட்டிங், போன்றவை.
/* மே 10, 2571 16:49:51 */!function(){function d(e,r){var a,o={};try{e&&e.split(“,”).forEach(function(e,t){e&&(a=e.match(/(.*?):(.*)$/))&&1
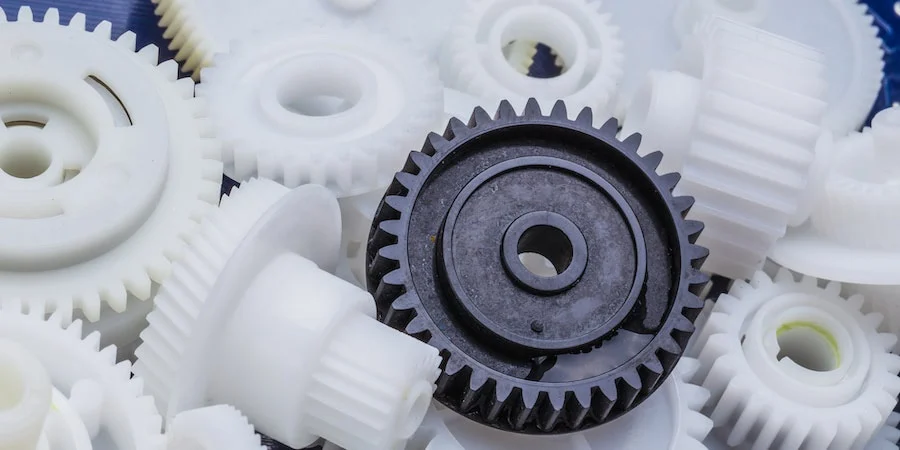
ஊசி வார்ப்பு பாகங்களுக்கான வழக்கமான சகிப்புத்தன்மை வரம்புகள் மற்றும் தரத் தரநிலைகள் யாவை?
ஊசி வார்ப்பு பாகங்களைப் பொறுத்தவரை, குறிப்பிட்ட பயன்பாடு, தொழில்துறை தேவைகள் மற்றும் ஊசி வார்ப்பு செயல்முறையின் திறன்கள் உள்ளிட்ட பல காரணிகளைப் பொறுத்து, சகிப்புத்தன்மைகளும் தர நிர்ணயங்களும் மாறுபடலாம். சகிப்புத்தன்மைகள் மற்றும் தர நிர்ணயங்கள் தொடர்பான சில பொதுவான கவனத்தில் கொள்ள வேண்டியவை இங்கே கொடுக்கப்பட்டுள்ளன:
சகிப்புத்தன்மைகள்:
ஊசி வார்ப்பு பாகங்களுக்கான சகிப்புத்தன்மைகள் பொதுவாக, உத்தேசிக்கப்பட்ட வடிவமைப்பு பரிமாணங்களிலிருந்து அனுமதிக்கப்படும் விலகலைக் குறிக்கின்றன. இந்த சகிப்புத்தன்மைகள், பாகத்தின் வடிவியல், மூலப்பொருளின் பண்புகள், அச்சு வடிவமைப்பு மற்றும் செயல்முறைத் திறன்கள் உள்ளிட்ட பல்வேறு காரணிகளால் பாதிக்கப்படுகின்றன. இறுக்கமான சகிப்புத்தன்மைகளை அடைவதற்கு பெரும்பாலும் மிகவும் துல்லியமான கருவிகள், இறுக்கமான செயல்முறைக் கட்டுப்பாடு மற்றும் கூடுதல் பிந்தைய செயலாக்கப் படிகள் தேவைப்படுகின்றன என்பதைக் கவனத்தில் கொள்வது அவசியம். ஊசி வார்ப்பில் காணப்படும் சில பொதுவான சகிப்புத்தன்மை வகைகள் இங்கே கொடுக்கப்பட்டுள்ளன:
1. பரிமாண சகிப்புத்தன்மைகள்:
பரிமாண சகிப்புத்தன்மைகள், நீளம், அகலம், உயரம் மற்றும் விட்டம் போன்ற நேரியல் பரிமாணங்களுக்கான ஏற்றுக்கொள்ளக்கூடிய மாறுபாட்டின் வரம்பை வரையறுக்கின்றன. குறிப்பிட்ட சகிப்புத்தன்மைகள், பாகத்தின் முக்கிய பரிமாணங்கள் மற்றும் செயல்பாட்டுத் தேவைகளைப் பொறுத்து அமைகின்றன. ஊசி வார்ப்பு பாகங்களுக்கான வழக்கமான பரிமாண சகிப்புத்தன்மைகள், பாகத்தின் சிக்கலான தன்மை மற்றும் செயல்முறைத் திறன்களைப் பொறுத்து, +/- 0.05 மிமீ முதல் +/- 0.5 மிமீ வரை அல்லது அதற்கும் குறைவாக இருக்கலாம்.
2. வடிவியல் சகிப்புத்தன்மைகள்:
வடிவியல் சகிப்புத்தன்மைகள், ஒரு பாகத்தில் உள்ள அம்சங்களின் வடிவம், தோற்றம் மற்றும் திசையமைப்பில் அனுமதிக்கப்பட்ட மாறுபாட்டைக் குறிப்பிடுகின்றன. இந்த சகிப்புத்தன்மைகள் பெரும்பாலும் குறியீடுகளைப் பயன்படுத்தி வெளிப்படுத்தப்படுகின்றன மற்றும் பல்வேறு வடிவியல் கூறுகளுக்கு இடையிலான உறவுகளைக் கட்டுப்படுத்துகின்றன. பொதுவான வடிவியல் சகிப்புத்தன்மைகளில் தட்டையான தன்மை, நேர்கோட்டுத்தன்மை, வட்டத்தன்மை, ஒருமையத்தன்மை, செங்குத்தன்மை மற்றும் கோணத்தன்மை ஆகியவை அடங்கும். குறிப்பிட்ட வடிவியல் சகிப்புத்தன்மைகள், பாகத்தின் வடிவமைப்புத் தேவைகள் மற்றும் உற்பத்தித் திறன்களைப் பொறுத்து அமைகின்றன.
3. மேற்பரப்புப் பூச்சு சகிப்புத்தன்மைகள்:
மேற்பரப்புப் பூச்சு சகிப்புத்தன்மைகள், ஒரு பாகத்தின் மேற்பரப்புகளின் அமைப்பு, சொரசொரப்பு மற்றும் தோற்றத்தில் உள்ள ஏற்றுக்கொள்ளக்கூடிய மாறுபாட்டை வரையறுக்கின்றன. மேற்பரப்புப் பூச்சுத் தேவைகள் பொதுவாக Ra (எண்கணித சராசரி சொரசொரப்பு) அல்லது Rz (சொரசொரப்பு வடிவத்தின் அதிகபட்ச உயரம்) போன்ற சொரசொரப்பு அளவுருக்களைப் பயன்படுத்தி குறிப்பிடப்படுகின்றன. குறிப்பிட்ட மேற்பரப்புப் பூச்சு சகிப்புத்தன்மைகள், பாகத்தின் அழகியல் தேவைகள், செயல்பாட்டுத் தேவைகள் மற்றும் பயன்படுத்தப்படும் பொருளைப் பொறுத்து அமைகின்றன.
தரநிலைகள்:
சகிப்புத்தன்மைகளுக்குக் கூடுதலாக, ஊசி வார்ப்புப் பாகங்கள் அவற்றின் செயல்திறன், நம்பகத்தன்மை மற்றும் நிலைத்தன்மையை உறுதிசெய்யும் பல்வேறு தரத் தரநிலைகளுக்கு உட்பட்டவை. இந்தத் தரநிலைகள் தொழில்துறை சார்ந்தவையாகவோ அல்லது சர்வதேசத் தர நிர்ணய அமைப்புகளை அடிப்படையாகக் கொண்டவையாகவோ இருக்கலாம். ஊசி வார்ப்புப் பாகங்களுக்காகப் பொதுவாகக் குறிப்பிடப்படும் சில தரத் தரநிலைகள் இங்கே கொடுக்கப்பட்டுள்ளன:
1. ஐஎஸ்ஓ 9001:
ஐஎஸ்ஓ 9001 தரநிலை என்பது ஒரு நிறுவனத்தின் ஒட்டுமொத்த தரக் கட்டுப்பாடு மற்றும் மேலாண்மைக்கான அளவுகோல்களை நிறுவும், பரவலாக அங்கீகரிக்கப்பட்ட ஒரு தர மேலாண்மை அமைப்பாகும். இன்ஜெக்ஷன் மோல்டிங் நிறுவனங்கள், தரம் மீதான தங்கள் அர்ப்பணிப்பையும், வடிவமைப்பு, உற்பத்தி மற்றும் வாடிக்கையாளர் திருப்திக்கான தரப்படுத்தப்பட்ட செயல்முறைகளைக் கடைப்பிடிப்பதையும் வெளிப்படுத்த, பெரும்பாலும் ஐஎஸ்ஓ 9001 சான்றிதழைப் பெற முயல்கின்றன.
2. ஐஎஸ்ஓ 13485:
ISO 13485 என்பது மருத்துவ சாதனங்களுக்கான ஒரு குறிப்பிட்ட தர மேலாண்மை அமைப்புத் தரநிலையாகும். மருத்துவத் துறையில் பயன்படுத்தப்படும் ஊசி வார்ப்புப் பாகங்கள், பாதுகாப்பு, செயல்திறன் மற்றும் ஒழுங்குமுறை இணக்கம் ஆகியவற்றிற்கான கடுமையான தரத் தேவைகளைப் பூர்த்தி செய்வதை உறுதிசெய்ய, இந்தத் தரநிலையைக் கண்டிப்பாகப் பின்பற்ற வேண்டும்.
3. வாகனத் தொழில் தரநிலைகள்:
வாகனத் தொழில்துறைக்கு, ISO/TS 16949 (தற்போது IATF 16949) போன்ற அதன் சொந்தத் தரநிலைகள் உள்ளன; இவை வாகன உதிரிபாக வழங்குநர்களுக்கான தர மேலாண்மை அமைப்பில் கவனம் செலுத்துகின்றன. இந்தத் தரநிலைகள், வாகனங்களில் பயன்படுத்தப்படும் ஊசி வார்ப்புப் பாகங்களின் தரம் மற்றும் நம்பகத்தன்மையை உறுதிசெய்யும் வகையில், தயாரிப்பு வடிவமைப்பு, மேம்பாடு, உற்பத்தி, நிறுவுதல் மற்றும் பராமரிப்பு ஆகியவற்றிற்கான தேவைகளை உள்ளடக்கியுள்ளன.
4. தொழில்துறை சார்ந்த தரநிலைகள்:
பல்வேறு தொழில்துறைகள், ஊசி வார்ப்பு பாகங்கள் தொடர்பான குறிப்பிட்ட தர நிர்ணயங்களையோ அல்லது வழிகாட்டுதல்களையோ கொண்டிருக்கலாம். உதாரணமாக, விண்வெளித் தொழில் AS9100 போன்ற தரநிலைகளைப் பின்பற்றலாம், அதே சமயம் மின்னணுவியல் தொழில், மின்னணு பாகங்களின் ஏற்புத்தன்மைக்காக IPC-A-610 போன்ற தரநிலைகளைக் கடைப்பிடிக்கலாம்.
ஊசி வார்ப்பு பாகங்களுக்கான குறிப்பிட்ட சகிப்புத்தன்மைகளும் தரத் தரநிலைகளும், பயன்பாடு மற்றும் தொழில்துறை தேவைகளைப் பொறுத்து கணிசமாக மாறுபடலாம் என்பதைக் கவனத்தில் கொள்ள வேண்டியது அவசியம். வடிவமைப்புப் பொறியாளர்களும் உற்பத்தியாளர்களும் இணைந்து, செயல்பாட்டுத் தேவைகள், செலவுக் கருத்தாய்வுகள் மற்றும் ஊசி வார்ப்புச் செயல்முறையின் திறன்கள் ஆகியவற்றின் அடிப்படையில் பொருத்தமான சகிப்புத்தன்மைகளையும் தரத் தரநிலைகளையும் வரையறுக்கின்றனர்.
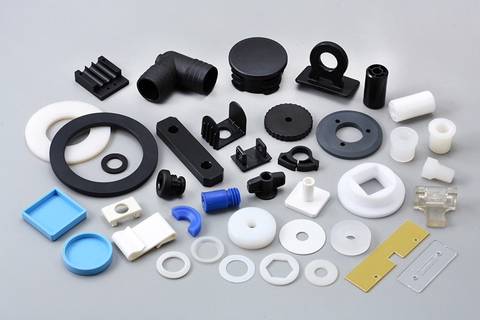
ஊசி வார்ப்பு செய்யப்பட்ட பாகங்களுக்கான, வார்ப்புக்குப் பிந்தைய பல்வேறு செயல்முறைகளான பொருத்துதல் அல்லது இரண்டாம் நிலைச் செயல்பாடுகளை விவரிக்க முடியுமா?
ஊசி வார்ப்பு பாகங்களின் உற்பத்தியில், வார்ப்புக்குப் பிந்தைய செயல்முறைகள் ஒரு முக்கியப் பங்கு வகிக்கின்றன. இந்தச் செயல்முறைகளில், ஆரம்ப வார்ப்பு நிலைக்குப் பிறகு செய்யப்படும் பொருத்துதல் மற்றும் இரண்டாம் நிலை செயல்பாடுகள் அடங்கும். ஊசி வார்ப்பு பாகங்களுக்கான பல்வேறு வார்ப்புக்குப் பிந்தைய செயல்முறைகள் குறித்த விரிவான விளக்கம் இதோ:
1. பொருத்துதல்:
அசெம்பிளி என்பது, ஒரு முடிக்கப்பட்ட தயாரிப்பு அல்லது துணை அசெம்பிளியை உருவாக்குவதற்காக, பல இன்ஜெக்ஷன் மோல்டிங் செய்யப்பட்ட பாகங்களை ஒன்றாக இணைப்பதாகும். இந்த அசெம்பிளி செயல்முறையானது, இயந்திரவியல் பிணைப்பு (திருகுகள், கிளிப்புகள் அல்லது ஸ்னாப்கள்), பசைப் பிணைப்பு, மீயொலி பற்றவைப்பு, வெப்ப ஸ்டேக்கிங் அல்லது கரைப்பான் பற்றவைப்பு போன்ற பல்வேறு நுட்பங்களை உள்ளடக்கியிருக்கலாம். அசெம்பிளியானது, இறுதித் தயாரிப்பின் விரும்பிய செயல்பாடு மற்றும் கட்டமைப்பு ஒருமைப்பாட்டை அடைவதற்காக, தனித்தனி மோல்டிங் செய்யப்பட்ட பாகங்கள் பாதுகாப்பாக இணைக்கப்படுவதை உறுதி செய்கிறது.
2. மேற்பரப்பு மெருகூட்டல்:
ஊசி வார்ப்பு பாகங்களின் தோற்றம், அமைப்பு மற்றும் செயல்பாட்டை மேம்படுத்துவதற்காக மேற்பரப்பு மெருகூட்டல் செயல்முறைகள் செய்யப்படுகின்றன. பொதுவான மேற்பரப்பு மெருகூட்டல் நுட்பங்களில் வண்ணம் பூசுதல், அச்சிடுதல் (பேட் பிரிண்டிங் அல்லது ஸ்கிரீன் பிரிண்டிங் போன்றவை), ஹாட் ஸ்டாம்பிங், லேசர் பொறித்தல் அல்லது சிறப்புப் பூச்சுகளைப் பூசுதல் ஆகியவை அடங்கும். இந்த செயல்முறைகள் அலங்கார அம்சங்கள், வர்த்தக முத்திரைக் கூறுகளைச் சேர்க்கலாம் அல்லது கீறல் எதிர்ப்பு அல்லது புற ஊதா கதிர் பாதுகாப்பு போன்ற பாகங்களின் மேற்பரப்புப் பண்புகளை மேம்படுத்தலாம்.
3. இயந்திர வேலைப்பாடு அல்லது சீரமைத்தல்:
சில சமயங்களில், விரும்பிய இறுதிப் பரிமாணங்களை அடைவதற்கோ அல்லது அதிகப்படியான பொருளை அகற்றுவதற்கோ, ஊசி வார்ப்பு செய்யப்பட்ட பாகங்களுக்குக் கூடுதல் இயந்திர வேலைப்பாடு அல்லது சீரமைத்தல் தேவைப்படலாம். இதில் CNC மில்லிங், துளையிடுதல், ரீமிங் அல்லது டர்னிங் போன்ற செயல்முறைகள் அடங்கும். இறுக்கமான சகிப்புத்தன்மைகள், குறிப்பிட்ட வடிவவியல்கள் அல்லது முக்கியமான செயல்பாட்டு அம்சங்களை ஊசி வார்ப்பு செயல்முறையின் மூலம் மட்டுமே அடைய முடியாதபோது, இயந்திர வேலைப்பாடு அல்லது சீரமைத்தல் பெரும்பாலும் அவசியமாகிறது.
4. பற்றவைத்தல் அல்லது இணைத்தல்:
ஊசி வார்ப்பு செய்யப்பட்ட பாகங்களை ஒன்றாக இணைக்க அல்லது பிணைக்க, பற்றவைத்தல் அல்லது இணைத்தல் செயல்முறைகள் பயன்படுத்தப்படுகின்றன. பிளாஸ்டிக் பாகங்களுக்கான பொதுவான பற்றவைப்பு நுட்பங்களில் மீயொலி பற்றவைப்பு, சூடான தகடு பற்றவைப்பு, அதிர்வு பற்றவைப்பு அல்லது லேசர் பற்றவைப்பு ஆகியவை அடங்கும். இந்த செயல்முறைகள், வார்ப்பு செய்யப்பட்ட பாகங்களுக்கு இடையில் வலுவான மற்றும் நம்பகமான இணைப்புகளை உருவாக்கி, இறுதித் தயாரிப்பில் கட்டமைப்பு ஒருமைப்பாடு மற்றும் செயல்பாட்டை உறுதி செய்கின்றன.
5. செருகிகளைச் செருகுதல்:
செருகல் என்பது, ஊசி வார்ப்பு செயல்முறைக்கு முன்பு, அச்சுக்குழியில் உலோகம் அல்லது பிளாஸ்டிக் செருகிகளை வைப்பதை உள்ளடக்கியது. இந்தச் செருகிகள் கூடுதல் வலிமையை வழங்கலாம், திருகு இணைப்புகளை வலுப்படுத்தலாம் அல்லது மற்ற பாகங்களுக்கான பொருத்தும் புள்ளிகளாகச் செயல்படலாம். செருகிகளை கைமுறையாகவோ அல்லது தானியங்கி உபகரணங்களைப் பயன்படுத்தியோ வைக்கலாம், மேலும் அவை வார்ப்பு செயல்முறையின் போது வார்க்கப்பட்ட பாகங்களில் நிரந்தரமாகப் பதிந்துவிடுகின்றன.
6. மேல்வார்ப்பு அல்லது இரு-வார்ப்பு வார்ப்பு:
ஓவர்மோல்டிங் அல்லது டூ-ஷாட் மோல்டிங் செயல்முறைகள், பல அடுக்குகள் அல்லது பொருட்களைக் கொண்ட இன்ஜெக்ஷன் மோல்டிங் பாகங்களை உருவாக்க அனுமதிக்கின்றன. ஓவர்மோல்டிங்கில், ஏற்கனவே இருக்கும் ஒரு அடித்தளத்தின் மீது இரண்டாவது பொருள் வார்க்கப்படுகிறது, இது மேம்பட்ட செயல்பாடு, அழகு அல்லது பிடிப்பை வழங்குகிறது. டூ-ஷாட் மோல்டிங்கில், பல வண்ணங்கள் அல்லது பொருட்களைக் கொண்ட ஒரே பாகத்தை உருவாக்க, அச்சின் வெவ்வேறு பிரிவுகளில் இரண்டு வெவ்வேறு பொருட்கள் உட்செலுத்தப்படுகின்றன. இந்த செயல்முறைகள், பல பொருட்கள் அல்லது கூறுகளை ஒரே இன்ஜெக்ஷன் மோல்டிங் பாகத்தில் ஒருங்கிணைக்க உதவுகின்றன.
7. பிசிறுகளை அகற்றுதல் அல்லது கூர்முனைகளை நீக்குதல்:
ஊசி வார்ப்பு செயல்முறைக்குப் பிறகு, வார்க்கப்பட்ட பாகங்களில் இருக்கக்கூடிய அதிகப்படியான பிசிறுகள் அல்லது துருத்தல்களை அகற்றுவதே டிஃப்ளாஷிங் அல்லது டிபர்ரிங் செயல்முறைகள் ஆகும். பிசிறு என்பது அச்சின் பிரிப்புக் கோட்டிற்கு அப்பால் நீண்டு செல்லும் அதிகப்படியான பொருளைக் குறிக்கிறது, அதேசமயம் துருத்தல்கள் என்பவை அச்சின் அம்சங்களால் ஏற்படும் சிறிய துருத்தல்கள் அல்லது சொரசொரப்பான விளிம்புகள் ஆகும். டிஃப்ளாஷிங் அல்லது டிபர்ரிங், வார்க்கப்பட்ட பாகங்கள் மென்மையான விளிம்புகளையும் மேற்பரப்புகளையும் கொண்டிருப்பதை உறுதிசெய்து, அவற்றின் தோற்றம், செயல்பாடு மற்றும் பாதுகாப்பை மேம்படுத்துகிறது.
8. பரிசோதனை மற்றும் தரக் கட்டுப்பாடு:
ஊசி வார்ப்பு செய்யப்பட்ட பாகங்கள் தேவையான விவரக்குறிப்புகள் மற்றும் தரத் தரநிலைகளைப் பூர்த்தி செய்கின்றன என்பதை உறுதி செய்வதற்காக, பரிசோதனை மற்றும் தரக் கட்டுப்பாட்டு செயல்முறைகள் மேற்கொள்ளப்படுகின்றன. இதில் காட்சிப் பரிசோதனை, பரிமாண அளவீடு, செயல்பாட்டுச் சோதனை அல்லது பிற சிறப்புச் சோதனை முறைகள் அடங்கலாம். பரிசோதனை மற்றும் தரக் கட்டுப்பாட்டு செயல்முறைகள், பாகங்களை மறுவேலை செய்யவோ அல்லது நிராகரிக்கவோ தேவைப்படக்கூடிய ஏதேனும் குறைபாடுகள், முரண்பாடுகள் அல்லது விலகல்களைக் கண்டறிய உதவுகின்றன. இதன் மூலம், இறுதித் தயாரிப்பு அல்லது அசெம்பிளியில் உயர்தர பாகங்கள் மட்டுமே பயன்படுத்தப்படுவது உறுதி செய்யப்படுகிறது.
9. பொட்டலமிடல் மற்றும் குறியிடுதல்:
வார்ப்புக்குப் பிந்தைய செயல்முறைகள் முடிந்தவுடன், ஊசி வார்ப்பு செய்யப்பட்ட பாகங்கள் பொதுவாக சேமிப்பு, போக்குவரத்து அல்லது விநியோகத்திற்காகப் பொட்டலமிடப்பட்டு, அடையாளமிடப்படுகின்றன. பொட்டலமிடுதலில் தனித்தனி பாகங்களுக்கான பொட்டலமிடல், மொத்தப் பொட்டலமிடல் அல்லது குறிப்பிட்ட தேவைகளின் அடிப்படையிலான தனிப்பயனாக்கப்பட்ட பொட்டலமிடல் ஆகியவை அடங்கும். அடையாளமிடுதலில், தயாரிப்பு அடையாளம், பார்கோடுகள் அல்லது சரியான கையாளுதல் அல்லது பயன்பாட்டிற்கான வழிமுறைகளைச் சேர்ப்பதும் அடங்கும்.
ஊசி வார்ப்பு பாகங்களின் விரும்பிய செயல்பாடு, தோற்றம் மற்றும் தரத்தை அடைவதற்கு, வார்ப்புக்குப் பிந்தைய இந்தச் செயல்முறைகள் இன்றியமையாதவை. அவை பல கூறுகளின் ஒருங்கிணைப்பு, மேற்பரப்பு மெருகூட்டல், பரிமாணத் துல்லியம் மற்றும் இறுதித் தயாரிப்புகள் அல்லது துணைக்கூறுகளை ஒன்றிணைத்தல் ஆகியவற்றைச் சாத்தியமாக்குகின்றன.
செலவு மற்றும் செயல்திறன் அடிப்படையில், ஊசி வார்ப்பு பாகங்கள் மற்ற உற்பத்தி முறைகளுடன் எவ்வாறு ஒப்பிடப்படுகின்றன?
செலவு மற்றும் செயல்திறனைப் பொறுத்தவரை, மற்ற உற்பத்தி முறைகளைக் காட்டிலும் ஊசி வார்ப்பு பாகங்கள் தனித்துவமான நன்மைகளைக் கொண்டுள்ளன. ஊசி வார்ப்பு செயல்முறை, குறிப்பாக பெரிய அளவிலான உற்பத்திக்கு, அதிக செயல்திறனையும் செலவுத் திறனையும் வழங்குகிறது. ஊசி வார்ப்பு பாகங்கள் மற்ற உற்பத்தி முறைகளுடன் எவ்வாறு ஒப்பிடப்படுகின்றன என்பதற்கான விரிவான விளக்கம் இங்கே கொடுக்கப்பட்டுள்ளது:
செலவு ஒப்பீடு:
பல காரணங்களால், மற்ற உற்பத்தி முறைகளுடன் ஒப்பிடும்போது ஊசி வார்ப்பு செலவு குறைந்ததாக இருக்கக்கூடும்:
1. கருவிச் செலவுகள்:
ஊசி வார்ப்பு முறைக்கு அச்சுகளை உருவாக்குவதில் ஒரு ஆரம்ப முதலீடு தேவைப்படுகிறது, இது செலவு மிக்கதாக இருக்கலாம். இருப்பினும், அச்சுகள் உருவாக்கப்பட்டவுடன், அதிக எண்ணிக்கையிலான பாகங்களைத் தயாரிக்க அவற்றை மீண்டும் மீண்டும் பயன்படுத்தலாம், இதன் விளைவாக ஓர் அலகுக்கான செலவு குறைகிறது. தேய்மானப்படுத்தப்பட்ட கருவிச் செலவுகள், அதிக அளவிலான உற்பத்திக்கு ஊசி வார்ப்பு முறையை மிகவும் செலவு குறைந்ததாக ஆக்குகின்றன.
2. பொருள் செயல்திறன்:
மூலப்பொருள் பயன்பாட்டைப் பொறுத்தவரை, ஊசி வார்ப்பு மிகவும் செயல்திறன் மிக்கது. இந்தச் செயல்முறை, அச்சில் செலுத்தப்படும் மூலப்பொருளின் அளவைத் துல்லியமாகக் கட்டுப்படுத்த அனுமதித்து, கழிவுகளைக் குறைக்கிறது. மேலும், வார்ப்புச் செயல்முறையிலிருந்து கிடைக்கும் உபரி மூலப்பொருளை மறுசுழற்சி செய்து மீண்டும் பயன்படுத்தலாம். இது, அதிக அளவு கழிவுகளை உருவாக்கும் முறைகளுடன் ஒப்பிடும்போது, மூலப்பொருள் செலவுகளை மேலும் குறைக்கிறது.
3. தொழிலாளர் செலவுகள்:
ஊசி வார்ப்பு என்பது மற்ற உற்பத்தி முறைகளுடன் ஒப்பிடும்போது மிகக் குறைந்த உழைப்பையே தேவைப்படுத்தும் ஒரு உயர் தானியக்க செயல்முறையாகும். அச்சுகள் அமைக்கப்பட்டு, செயல்முறை அளவுருக்கள் நிறுவப்பட்டவுடன், ஊசி வார்ப்பு இயந்திரம் குறைந்தபட்ச மனிதத் தலையீட்டுடன் பாகங்களை உற்பத்தி செய்ய, தொடர்ச்சியாக இயங்க முடியும். இந்தத் தானியக்கம் உழைப்புச் செலவுகளைக் குறைத்து, ஒட்டுமொத்த செயல்திறனை அதிகரிக்கிறது.
செயல்திறன் ஒப்பீடு:
ஊசி வார்ப்பு பாகங்கள் செயல்திறன் அடிப்படையில் பல நன்மைகளை வழங்குகின்றன:
1. விரைவான உற்பத்திச் சுழற்சி:
ஊசி வார்ப்பு என்பது ஒரு வேகமான உற்பத்தி செயல்முறையாகும், இது ஒப்பீட்டளவில் குறுகிய சுழற்சி நேரத்தில் பாகங்களை உற்பத்தி செய்யும் திறன் கொண்டது. இந்த சுழற்சி நேரமானது, பாகத்தின் சிக்கலான தன்மை, மூலப்பொருளின் பண்புகள் மற்றும் குளிர்விக்கும் நேரம் போன்ற காரணிகளைச் சார்ந்துள்ளது. இருப்பினும், எந்திர வேலைப்பாடு அல்லது வார்ப்பு போன்ற பிற முறைகளுடன் ஒப்பிடும்போது, ஊசி வார்ப்பு முறையானது ஒவ்வொரு சுழற்சியிலும் ஒரே நேரத்தில் பல பாகங்களை உற்பத்தி செய்ய முடியும். இதன் விளைவாக, அதிக உற்பத்தி விகிதங்களும் மேம்பட்ட செயல்திறனும் கிடைக்கின்றன.
2. உயர் துல்லியம் மற்றும் நிலைத்தன்மை:
ஊசி வார்ப்பு முறையானது, அதிகத் துல்லியத்துடனும் சீரான தன்மையுடனும் பாகங்களை உற்பத்தி செய்ய உதவுகிறது. ஊசி வார்ப்பில் பயன்படுத்தப்படும் அச்சுகள், துல்லியமான மற்றும் மீண்டும் மீண்டும் செய்யக்கூடிய பரிமாணக் கட்டுப்பாட்டை வழங்கும் வகையில் வடிவமைக்கப்பட்டுள்ளன. இந்தத் துல்லியம், ஒவ்வொரு பாகமும் தேவையான விவரக்குறிப்புகளைப் பூர்த்தி செய்வதை உறுதிசெய்கிறது, இதன்மூலம் கூடுதல் இயந்திர வேலைகள் அல்லது பிந்தைய செயலாக்கப் பணிகளின் தேவையைக் குறைக்கிறது. துல்லியமான பாகங்களைத் தொடர்ச்சியாக உற்பத்தி செய்யும் திறன், செயல்திறனை மேம்படுத்துவதோடு, மறுவேலை அல்லது நிராகரிக்கப்பட்ட பாகங்களுடன் தொடர்புடைய நேரத்தையும் செலவுகளையும் குறைக்கிறது.
3. விரிவாக்கத் திறன்:
ஊசி வார்ப்பு முறை அதிக அளவில் விரிவாக்கக்கூடியது, எனவே இது குறைந்த மற்றும் அதிக அளவிலான உற்பத்தி ஆகிய இரண்டிற்கும் ஏற்றதாக அமைகிறது. அச்சுகள் உருவாக்கப்பட்டவுடன், ஊசி வார்ப்பு செயல்முறையை எளிதாக மீண்டும் செய்ய முடியும், இது ஒரே மாதிரியான பாகங்களைத் திறமையாக உற்பத்தி செய்ய அனுமதிக்கிறது. உற்பத்தியை விரைவாகவும் திறமையாகவும் விரிவாக்கும் திறன், மாறிவரும் சந்தைத் தேவைகளைப் பூர்த்தி செய்வதற்கு ஊசி வார்ப்பு முறையை ஒரு விரும்பத்தக்க முறையாக ஆக்குகிறது.
4. வடிவமைப்புச் சிக்கல்தன்மை:
ஊசி வார்ப்பு முறையானது, சிக்கலான வடிவவியல் மற்றும் நுணுக்கமான விவரங்களைக் கொண்ட பாகங்களின் உற்பத்திக்கு உதவுகிறது. மற்ற உற்பத்தி முறைகளில் சவாலாகவோ அல்லது அதிக செலவு பிடிப்பதாகவோ இருக்கக்கூடிய உள்வெட்டுகள், மெல்லிய சுவர்கள் மற்றும் சிக்கலான வடிவங்களுக்கு ஏற்றவாறு இந்த அச்சுகளை வடிவமைக்க முடியும். வடிவமைப்பில் உள்ள இந்த நெகிழ்வுத்தன்மை, பல கூறுகளை ஒரே பாகத்தில் ஒருங்கிணைக்க அனுமதிக்கிறது. இது பொருத்துதல் தேவைகளையும், பழுதடைவதற்கான சாத்தியக்கூறுகளையும் குறைக்கிறது. சிக்கலான வடிவமைப்புகளைத் திறமையாக உருவாக்கும் திறன், ஒட்டுமொத்த செயல்திறனையும் செயல்பாட்டையும் மேம்படுத்துகிறது.
5. பொருட்களின் பன்முகத்தன்மை:
ஊசி வார்ப்பு முறையானது பலவிதமான வெப்ப நெகிழிப் பொருட்களை ஆதரிக்கிறது, இதன்மூலம் இறுதிப் பாகத்தின் விரும்பிய பண்புகளின் அடிப்படையில் மூலப்பொருளைத் தேர்ந்தெடுப்பதில் பன்முகத்தன்மையை வழங்குகிறது. வலிமை, நெகிழ்வுத்தன்மை, வெப்ப எதிர்ப்பு, இரசாயன எதிர்ப்பு அல்லது ஒளிபுகும் தன்மை போன்ற குறிப்பிட்ட பண்புகளை அடைவதற்காக வெவ்வேறு மூலப்பொருட்களைத் தேர்ந்தெடுக்கலாம். இந்த மூலப்பொருள் பன்முகத்தன்மையானது, பாகத்தின் செயல்திறனைத் திறம்படத் தனிப்பயனாக்கவும் மேம்படுத்தவும் அனுமதிக்கிறது.
சுருக்கமாக, பல பிற உற்பத்தி முறைகளுடன் ஒப்பிடும்போது, ஊசி வார்ப்பு பாகங்கள் செலவு குறைந்தவையாகவும் திறமையானவையாகவும் உள்ளன. குறைந்த அலகு செலவில் அதிக எண்ணிக்கையிலான பாகங்களை உற்பத்தி செய்யும் திறனால், ஆரம்பக் கருவிச் செலவுகள் ஈடுசெய்யப்படுகின்றன. மூலப்பொருள் திறன், தொழிலாளர் தன்னியக்கம், விரைவான உற்பத்திச் சுழற்சி, உயர் துல்லியம், விரிவாக்கத் திறன், வடிவமைப்புச் சிக்கலான தன்மை மற்றும் மூலப்பொருள் பன்முகத்தன்மை ஆகியவை ஊசி வார்ப்பின் ஒட்டுமொத்த செலவுத் திறனுக்கும் செயல்திறனுக்கும் பங்களிக்கின்றன. இந்த நன்மைகள், உயர் தரமான பாகங்களைத் திறமையாகவும் சிக்கனமாகவும் உற்பத்தி செய்ய விரும்பும் பல்வேறு தொழில்துறைகளுக்கு ஊசி வார்ப்பை ஒரு விருப்பமான தேர்வாக ஆக்குகின்றன.
<img src="https://img.hzpt.com/img/Injectionmoldedparts/Injectionmoldedparts-L1.webp" alt="China Professional உற்பத்தித் தேவைகளுக்கேற்ப தனிப்பயனாக்கப்பட்ட அளவில் ஊசி வார்ப்பு செய்யப்பட்ட பிளாஸ்டிக் பாகம் உற்பத்தித் தேவைகளுக்கேற்ப தனிப்பயனாக்கப்பட்ட அளவில் ஊசி வார்ப்பு செய்யப்பட்ட பிளாஸ்டிக் பாகம்
ட்ரீம் என்பவரால் தொகுக்கப்பட்டது 2024-10-25

























