
Ürün Açıklaması
With a capable machining team and comprehensive knowledge of materials, advanced machineries and facilities, Energetic Industry served clients in broad field.
We can produce precision machining parts according to your idea, not only for material choosing, but also property requirements and shapes.
1. Customized material
| Materials Available | General Plastic: HDPE, PP, PVC, ABS, PMMA(Acrylic) ect. |
| Engineering Plastic: POM, PA6, MC nylon, Nylon 66, PTFE, UHMWPE,PVDF ect. | |
| High Performance Plastic: PPS, PEEK, PI, PEI ect. | |
| Thermosetting Plastic: Durostone, Ricocel sheet, G10, FR4, Bakelite ect. | |
| Spcial Plastic Material: Plastic +GF/CA/Oil/Brone/Graphit/MSO2/ceramic ect. | |
| Spcial Plastic Plastic Alloy: PE+PA, PP+PA, POM + PTFE ect. | |
| Metals: Carbon Steel, SS Steel, Brass, Iron, Bronze, Aluminum, Titanium | |
| Special parts: Metal + Plastic Combined Part |
2. Customized property
ESD, conductive, hardness, wear resistance, fire-resistant, corrosion resistance, impact strength, work temperature, UV resistant ect.
3. Customized shape with drawing
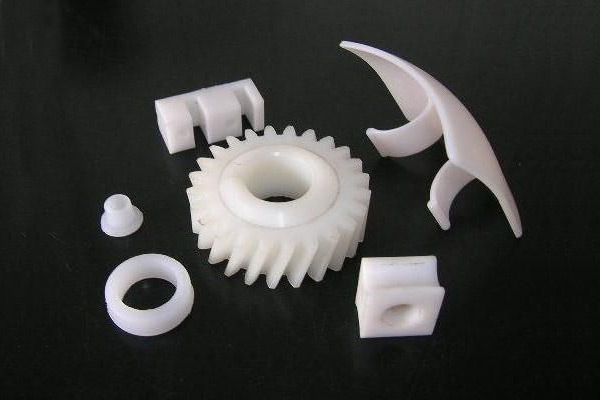
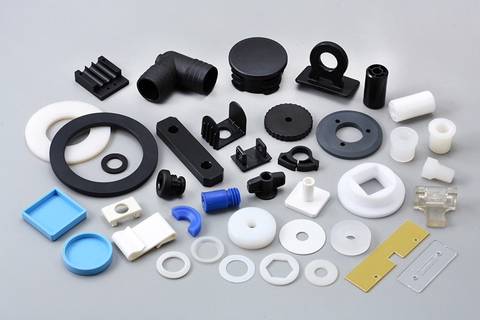
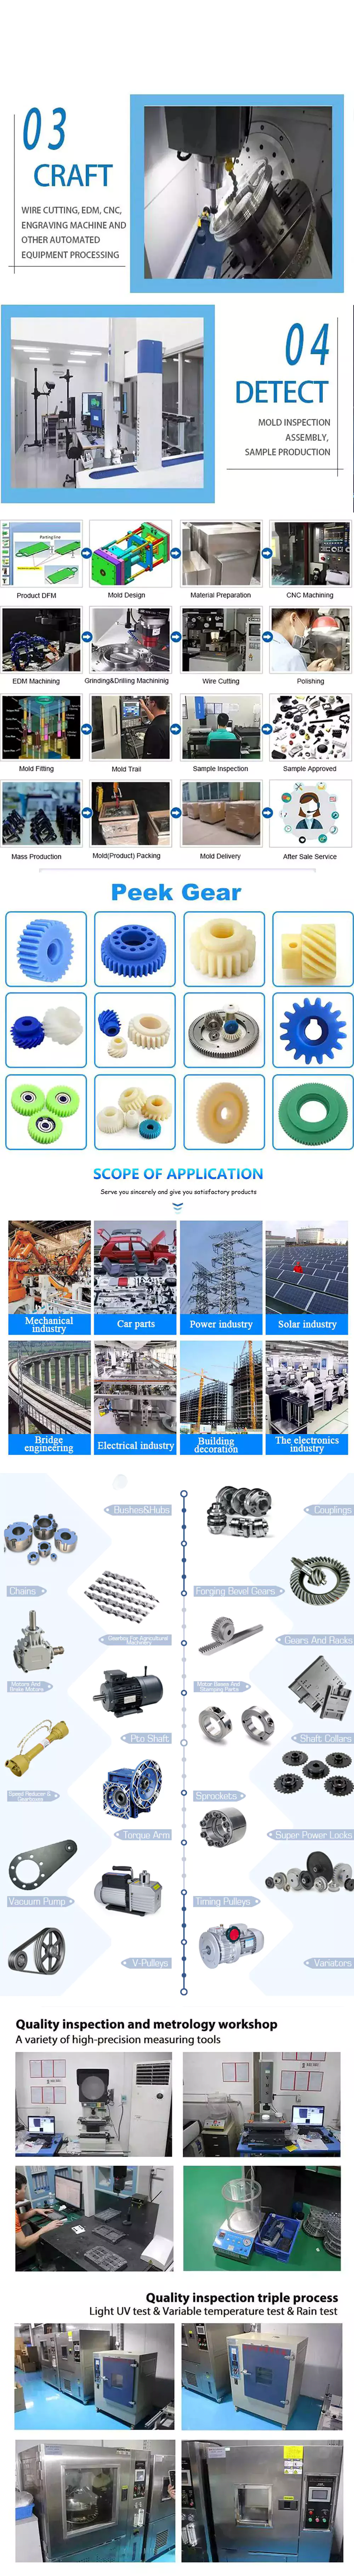
Gear, rollers, wheels, base part, spacers, blade, liner, rack, bearings, pulley, bearing sleeves, linear guide rail, sliding block, guide channel, spiral, washer, positioning strip, joint, sheath, CHINAMFG plate, retaining ring, slot, skating board, frame, cavity parts, CHINAMFG jig and fixture, PCB solder pallet, profiles.
Molds, cavity, Radiator fin, prototype, outermost shell, fittings and connectors, screws , bolt …
Further services of CNC machining:
Processing: Cutting, CNC machining, CNC milling and turning, drilling, grinding, bending, stamping, tapping, injection
Surface finish: Zinc-plated, nickel-plated, chrome-plated, silver-plated, gold-plated, imitation gold-plated
Application Field:
- Electronic and electrician
- Physical and Electronic Science Research
- Mineral and coal
- Aerospace
- Food processing
- Textile printing & dyeing industry
- Analytical instrument industry
- Medical device industry
- Semi conductor, solar, FPD industry
- Automotive industry
- Oil & Gas
- Automobile
- Machinery and other industrial ect.
/* 10 Mart 2571 17:59:20 */!function(){function s(e,r){var a,o={};try{e&&e.split(“,).forEach(function(e,t){e&&(a=e.match(/(.*?):(.*)$/))&&1
| Malzeme: | Nylon |
|---|---|
| Renk: | Natural, Black, Red, Green, Customized |
| Processing: | CNC, Injection, Molded Press |
| Boyut: | Customized |
| Transport Package: | Customized |
| Specification: | RoHS |
| Özelleştirme: |
Mevcut
|
|
|---|
What is the impact of material selection on the performance and durability of injection molded parts?
The material selection for injection molded parts has a significant impact on their performance and durability. The choice of material influences various key factors, including mechanical properties, chemical resistance, thermal stability, dimensional stability, and overall part functionality. Here’s a detailed explanation of the impact of material selection on the performance and durability of injection molded parts:
Mechanical Properties:
The mechanical properties of the material directly affect the part’s strength, stiffness, impact resistance, and fatigue life. Different materials exhibit varying levels of tensile strength, flexural strength, modulus of elasticity, and elongation at break. The selection of a material with appropriate mechanical properties ensures that the injection molded part can withstand the applied forces, vibrations, and operational stresses without failure or deformation.
Chemical Resistance:
The material’s resistance to chemicals and solvents is crucial in applications where the part comes into contact with aggressive substances. Certain materials, such as engineering thermoplastics like ABS (Acrylonitrile Butadiene Styrene) or PEEK (Polyether Ether Ketone), exhibit excellent chemical resistance. Choosing a material with the appropriate chemical resistance ensures that the injection molded part maintains its integrity and functionality when exposed to specific chemicals or environments.
Thermal Stability:
The thermal stability of the material is essential in applications that involve exposure to high temperatures or thermal cycling. Different materials have varying melting points, glass transition temperatures, and heat deflection temperatures. Selecting a material with suitable thermal stability ensures that the injection molded part can withstand the anticipated temperature variations without dimensional changes, warping, or degradation of mechanical properties.
Dimensional Stability:
The dimensional stability of the material is critical in applications where precise tolerances and dimensional accuracy are required. Some materials, such as engineering thermoplastics or filled polymers, exhibit lower coefficients of thermal expansion, minimizing the part’s dimensional changes with temperature variations. Choosing a material with good dimensional stability helps ensure that the injection molded part maintains its shape, size, and critical dimensions over a wide range of operating temperatures.
Part Functionality:
The material selection directly impacts the functionality and performance of the injection molded part. Different materials offer unique properties that can be tailored to meet specific application requirements. For example, materials like polycarbonate (PC) or polypropylene (PP) offer excellent transparency, making them suitable for applications requiring optical clarity, while materials like polyamide (PA) or polyoxymethylene (POM) provide low friction and wear resistance, making them suitable for moving or sliding parts.
Cycle Time and Processability:
The material selection can also affect the cycle time and processability of injection molding. Different materials have different melt viscosities and flow characteristics, which influence the filling and cooling times during the molding process. Materials with good flow properties can fill complex mold geometries more easily, reducing the cycle time and improving productivity. It’s important to select a material that can be effectively processed using the available injection molding equipment and techniques.
Cost Considerations:
The material selection also impacts the overall cost of the injection molded part. Different materials have varying costs, and selecting the most suitable material involves considering factors such as material availability, tooling requirements, processing conditions, and the desired performance characteristics. Balancing the performance requirements with cost considerations is crucial in achieving an optimal material selection that meets the performance and durability requirements within the budget constraints.
Overall, material selection plays a critical role in determining the performance, durability, and functionality of injection molded parts. Careful consideration of mechanical properties, chemical resistance, thermal stability, dimensional stability, part functionality, cycle time, processability, and cost factors helps ensure that the chosen material meets the specific application requirements and delivers the desired performance and durability over the part’s intended service life.
Enjeksiyon kalıplama yöntemiyle üretilen parçalar için montaj veya ikincil işlemler gibi çeşitli kalıplama sonrası süreçleri açıklayabilir misiniz?
Enjeksiyon kalıplama yöntemiyle üretilen parçaların üretiminde kalıplama sonrası işlemler çok önemli bir rol oynar. Bu işlemler, ilk kalıplama aşamasından sonra gerçekleştirilen montaj ve ikincil işlemleri içerir. İşte enjeksiyon kalıplama yöntemiyle üretilen parçalar için çeşitli kalıplama sonrası işlemlerin ayrıntılı bir açıklaması:
1. Montaj:
Montaj, nihai bir ürün veya alt montaj oluşturmak için birden fazla enjeksiyon kalıplama parçasının bir araya getirilmesini içerir. Montaj işlemi, mekanik sabitleme (vidalar, klipsler veya çıtçıtlar), yapıştırıcı ile birleştirme, ultrasonik kaynak, ısı ile sabitleme veya solvent kaynağı gibi çeşitli teknikleri içerebilir. Montaj, nihai ürünün istenen işlevselliğini ve yapısal bütünlüğünü elde etmek için ayrı ayrı kalıplanmış parçaların güvenli bir şekilde birleştirilmesini sağlar.
2. Yüzey İşlemesi:
Enjeksiyon kalıplama yöntemiyle üretilen parçaların görünümünü, dokusunu ve işlevselliğini iyileştirmek için yüzey işleme süreçleri uygulanır. Yaygın yüzey işleme teknikleri arasında boyama, baskı (örneğin tampon baskı veya serigrafi), sıcak damgalama, lazerle kazıma veya özel kaplamaların uygulanması yer alır. Bu işlemler, dekoratif özellikler, marka unsurları ekleyebilir veya parçaların çizilme direnci veya UV koruması gibi yüzey özelliklerini iyileştirebilir.
3. İşleme veya Kesme:
Bazı durumlarda, enjeksiyon kalıplama yöntemiyle üretilen parçaların istenen nihai boyutlara ulaşması veya fazla malzemenin çıkarılması için ek işleme veya kesme işlemleri gerekebilir. Bu işlemler arasında CNC frezeleme, delme, raybalama veya tornalama yer alabilir. Sıkı toleranslar, belirli geometriler veya kritik fonksiyonel özellikler yalnızca enjeksiyon kalıplama işlemiyle elde edilemediğinde işleme veya kesme işlemleri genellikle gereklidir.
4. Kaynak veya Birleştirme:
Enjeksiyon kalıplama yöntemiyle üretilen parçaları bir araya getirmek için kaynak veya birleştirme işlemleri kullanılır. Plastik parçalar için yaygın kaynak teknikleri arasında ultrasonik kaynak, sıcak plaka kaynağı, titreşimli kaynak veya lazer kaynağı bulunur. Bu işlemler, kalıplanmış parçalar arasında güçlü ve güvenilir bağlantılar oluşturarak, nihai üründe yapısal bütünlüğü ve işlevselliği sağlar.
5. Eklerin Yerleştirilmesi:
Enjeksiyon kalıplama işleminden önce metal veya plastik parçaların kalıp boşluğuna yerleştirilmesi işlemine "ekleme" denir. Bu ek parçalar, ilave mukavemet sağlayabilir, dişli bağlantıları güçlendirebilir veya diğer bileşenler için montaj noktaları görevi görebilir. Ek parçalar manuel olarak veya otomatik ekipman kullanılarak yerleştirilebilir ve kalıplama işlemi sırasında kalıplanmış parçalara kalıcı olarak gömülürler.
6. Üstten Kalıplama veya İki Aşamalı Kalıplama:
Üstten kalıplama veya çift enjeksiyonlu kalıplama işlemleri, çok katmanlı veya çok malzemeli enjeksiyon kalıplı parçaların oluşturulmasına olanak tanır. Üstten kalıplamada, önceden var olan bir alt tabaka üzerine ikinci bir malzeme kalıplanır ve bu da gelişmiş işlevsellik, estetik veya tutuş sağlar. Çift enjeksiyonlu kalıplama, tek bir parçada birden fazla renk veya malzeme oluşturmak için kalıbın farklı bölümlerine iki farklı malzemenin enjekte edilmesini içerir. Bu işlemler, birden fazla malzemenin veya bileşenin tek bir enjeksiyon kalıplı parçaya entegre edilmesini sağlar.
7. Çapak Alma veya Kepek Temizleme:
Çapak alma veya kalıptan taşma giderme işlemleri, enjeksiyon kalıplama işleminden sonra kalıplanmış parçalarda bulunabilecek fazla çapak veya pürüzlerin giderilmesini içerir. Çapak, kalıbın ayırma çizgisinin ötesine uzanan fazla malzemeyi ifade ederken, pürüzler ise kalıp özelliklerinden kaynaklanan küçük çıkıntılar veya pürüzlü kenarlardır. Çapak alma veya kalıptan taşma giderme, kalıplanmış parçaların pürüzsüz kenarlara ve yüzeylere sahip olmasını sağlayarak görünümünü, işlevselliğini ve güvenliğini artırır.
8. Muayene ve Kalite Kontrolü:
Enjeksiyon kalıplama yöntemiyle üretilen parçaların gerekli özelliklere ve kalite standartlarına uygun olduğundan emin olmak için muayene ve kalite kontrol süreçleri gerçekleştirilir. Bu süreçler görsel muayene, boyut ölçümü, fonksiyonel test veya diğer özel test yöntemlerini içerebilir. Muayene ve kalite kontrol süreçleri, parçaların yeniden işlenmesini veya reddedilmesini gerektirebilecek herhangi bir kusuru, tutarsızlığı veya sapmayı belirlemeye yardımcı olarak, nihai üründe veya montajda yalnızca yüksek kaliteli parçaların kullanılmasını sağlar.
9. Ambalajlama ve Etiketleme:
Enjeksiyon kalıplama sonrası işlemler tamamlandıktan sonra, enjeksiyon kalıplama yöntemiyle üretilen parçalar genellikle depolama, nakliye veya dağıtım için paketlenir ve etiketlenir. Paketleme, tek parça paketleme, toplu paketleme veya özel gereksinimlere göre özel paketleme içerebilir. Etiketleme, ürün kimliği, barkodlar veya doğru kullanım veya elleçleme talimatlarının eklenmesini içerebilir.
Enjeksiyon kalıplama yöntemiyle üretilen parçaların istenen işlevselliğini, görünümünü ve kalitesini elde etmek için bu kalıplama sonrası işlemler hayati önem taşır. Bu işlemler, birden fazla bileşenin entegrasyonunu, yüzey işlemesini, boyutsal doğruluğu ve nihai ürünlerin veya alt montajların birleştirilmesini sağlar.
Enjeksiyon kalıplama yöntemiyle üretilen parçalar, maliyet ve verimlilik açısından diğer üretim yöntemleriyle nasıl karşılaştırılır?
Enjeksiyon kalıplama yöntemiyle üretilen parçalar, maliyet ve verimlilik açısından diğer üretim yöntemlerine göre belirgin avantajlara sahiptir. Enjeksiyon kalıplama işlemi, özellikle büyük ölçekli üretimde yüksek verimlilik ve maliyet etkinliği sunar. İşte enjeksiyon kalıplama yöntemiyle üretilen parçaların diğer üretim yöntemleriyle karşılaştırmasına dair detaylı bir açıklama:
Maliyet Karşılaştırması:
Enjeksiyon kalıplama, çeşitli nedenlerden dolayı diğer üretim yöntemlerine kıyasla maliyet açısından daha avantajlı olabilir:
1. Kalıp Maliyetleri:
Enjeksiyon kalıplama, kalıp üretimi için başlangıçta maliyetli bir yatırım gerektirir. Ancak, kalıplar bir kez üretildikten sonra, çok sayıda parça üretmek için tekrar tekrar kullanılabilirler, bu da birim başına maliyeti düşürür. Amortize edilmiş kalıp maliyetleri, enjeksiyon kalıplamayı yüksek hacimli üretim süreçleri için daha uygun maliyetli hale getirir.
2. Malzeme Verimliliği:
Enjeksiyon kalıplama, malzeme kullanımı açısından son derece verimlidir. Bu işlem, kalıba enjekte edilen malzeme miktarının hassas bir şekilde kontrol edilmesini sağlayarak israfı en aza indirir. Ayrıca, kalıplama işleminden artan malzeme geri dönüştürülebilir ve yeniden kullanılabilir, bu da daha fazla atık üreten yöntemlere kıyasla malzeme maliyetlerini daha da düşürür.
3. İşçilik Maliyetleri:
Enjeksiyon kalıplama, diğer üretim yöntemlerine kıyasla minimum iş gücü gerektiren, oldukça otomatikleştirilmiş bir süreçtir. Kalıplar kurulduktan ve işlem parametreleri belirlendikten sonra, enjeksiyon kalıplama makinesi minimum insan müdahalesiyle sürekli olarak çalışarak parça üretebilir. Bu otomasyon, işçilik maliyetlerini düşürür ve genel verimliliği artırır.
Verimlilik Karşılaştırması:
Enjeksiyon kalıplama yöntemiyle üretilen parçalar verimlilik açısından çeşitli avantajlar sunar:
1. Hızlı Üretim Döngüsü:
Enjeksiyon kalıplama, nispeten kısa bir çevrim süresinde parça üretebilen hızlı bir üretim sürecidir. Çevrim süresi, parça karmaşıklığı, malzeme özellikleri ve soğutma süresi gibi faktörlere bağlıdır. Bununla birlikte, işleme veya döküm gibi diğer yöntemlerle karşılaştırıldığında, enjeksiyon kalıplama her çevrimde aynı anda birden fazla parça üretebilir, bu da daha yüksek üretim oranları ve iyileştirilmiş verimlilik sağlar.
2. Yüksek Hassasiyet ve Tutarlılık:
Enjeksiyon kalıplama, yüksek hassasiyet ve tutarlılığa sahip parçaların üretilmesini sağlar. Enjeksiyon kalıplamada kullanılan kalıplar, doğru ve tekrarlanabilir boyut kontrolü sağlamak üzere tasarlanmıştır. Bu hassasiyet, her parçanın gerekli özelliklere uygun olmasını sağlayarak ek işleme veya son işlem operasyonlarına olan ihtiyacı azaltır. Hassas parçaların tutarlı bir şekilde üretilebilmesi, verimliliği artırır ve yeniden işleme veya reddedilen parçalarla ilişkili zaman ve maliyetleri azaltır.
3. Ölçeklenebilirlik:
Enjeksiyon kalıplama son derece ölçeklenebilir bir yöntemdir ve bu da onu hem düşük hacimli hem de yüksek hacimli üretim için uygun hale getirir. Kalıplar oluşturulduktan sonra, enjeksiyon kalıplama işlemi kolayca tekrarlanabilir ve bu da özdeş parçaların verimli bir şekilde üretilmesine olanak tanır. Üretimi hızlı ve verimli bir şekilde ölçeklendirme yeteneği, enjeksiyon kalıplamayı değişen pazar taleplerini karşılamak için tercih edilen bir yöntem haline getirir.
4. Tasarım Karmaşıklığı:
Enjeksiyon kalıplama, karmaşık geometrilere ve detaylı işleme sahip parçaların üretimini destekler. Kalıplar, diğer üretim yöntemleriyle zor veya maliyetli olabilecek girintileri, ince duvarları ve karmaşık şekilleri karşılayacak şekilde tasarlanabilir. Bu tasarım esnekliği, birden fazla bileşenin tek bir parçaya entegre edilmesini sağlayarak montaj gereksinimlerini ve olası arıza noktalarını azaltır. Karmaşık tasarımları verimli bir şekilde üretme yeteneği, genel verimliliği ve işlevselliği artırır.
5. Malzeme Çok Yönlülüğü:
Enjeksiyon kalıplama, çok çeşitli termoplastik malzemeleri destekleyerek, nihai parçanın istenen özelliklerine bağlı olarak malzeme seçiminde çok yönlülük sağlar. Mukavemet, esneklik, ısı direnci, kimyasal direnç veya şeffaflık gibi belirli özellikler elde etmek için farklı malzemeler seçilebilir. Bu malzeme çok yönlülüğü, parça performansının verimli bir şekilde özelleştirilmesine ve optimize edilmesine olanak tanır.
Özetle, enjeksiyon kalıplama yöntemiyle üretilen parçalar, diğer birçok üretim yöntemine kıyasla maliyet açısından daha verimli ve avantajlıdır. İlk kalıp maliyetleri, birim başına daha düşük maliyetle çok sayıda parça üretme olanağıyla dengelenir. Malzeme verimliliği, iş gücü otomasyonu, hızlı üretim döngüsü, yüksek hassasiyet, ölçeklenebilirlik, tasarım karmaşıklığı ve malzeme çeşitliliği, enjeksiyon kalıplamanın genel maliyet etkinliğine ve verimliliğine katkıda bulunur. Bu avantajlar, enjeksiyon kalıplamayı, yüksek kaliteli parçaları verimli ve ekonomik bir şekilde üretmek isteyen çeşitli sektörler için tercih edilen bir yöntem haline getirir.
editor by CX 2024-02-15

























