
Ürün Açıklaması
Keyword:Custom Plastic Injection Moulding Parts Anti-Corrosive Custom Plastic PVC Parts
Careful Working
Example of What We Do
Company Introduction
Q: Are you a factory or trading company ?
A: We are a factory specializing in custom plastic injection molding parts,together with rubber parts and after-treatment of CZPT such as painting,printing ,assembly etc .
Q:What info do you need if I want to get a quote for a custom plastic part ?
A: 3D drawing in IGS/STEP/X-T format is preferred .Otherwise as long as other format can provide equivellent info ,it would be fine too ,such as CAD drawing with weight info provideded ,or samples sent to us for checking .
Also please state other related info such as what quantity you need,if there are any special requirements such as painting,printing,assembly etc .
Q:What material you can handle ?
A:We can make CZPT in various kind of materials such as PC/PP/ABS/Nylon/PA6/PA66/TPE/PVC/PBT/Nylon with Glass Fiber/Polycarbonate with Glass Fiber/AS/PS/PMMA etc and subber parts in NBR/Silicone etc .
Q:I have a custom plastic part to make ,I have the design but I am not familar with injection so I am not sure if this part may shrink or not working with injection,can you advise ?
A:YES,we have an engineering team who is not only familar with part design but also familar with injection feasiblity ,once we receive the drawing ,we will check the feasiblity for injection and potential problems in the design.For example,if the part is designed with unnecessary plastic which will not only add cost but also cause sink parts at the surface of the part,we will feedback you before proceeding .
Q:What colors can you do with my plastic part?
A :We can make any color that is in Pantone and RAL color system .
Q:What’s your lead time for mold and for production ?
A:Usually we can send samples in 30-35 days from mold order . Production lead time is 2 to 8 weeks depending on order size .
Q:What’s the mold life gurantee ?
A:We provide lifetime gurantee .For example,usually a mold would start to age after like 500,000 shots ,but if quantity can reach this level ,we will make a new mold at our expense to keep the stable production going on . So you pay mold cost once and we will be responsible for all production from this model .
Q:Is mold our property after we pay it in full ?
A:Yes,mold is the customer’s property after the customer pays it in full .We only keep it well in house to serve the customer’s production needs . The mold won’t be changed unless with customer’s permission .We will not produce from this mold for any third party unless we have the customer’s permission .
Q:What’s your delivery terms ?
A:It’s EXW price for air shipment and FOB HangZhou for sea shipment .HangZhou is our nearest port as we are located in HangZhou ,we can also coordinate to ship to other ports or locations if needed with negotiable price .
| Şekillendirme Modu: | Enjeksiyon Kalıbı |
|---|---|
| Yüzey İşleme Süreci: | Polishing/Sand Blasting/Texturing |
| Kalıp Boşluğu: | Single or Mutlti Cavity |
| Plastik Malzeme: | PC/PP/ABS/PVC/Nylon/Pet/PA6/Nylon/TPE |
| Proses Kombinasyon Tipi: | Single Process or Multi Process |
| Başvuru: | Car, Household Appliances, Furniture, Commodity, Electronic, Home Use, Hardware |
| Özelleştirme: |
Mevcut
| Özelleştirilmiş Talep |
|---|

Enjeksiyon Kalıplama Parçaları – Tasarım Hususları
Yüksek kaliteli enjeksiyon kalıplama parçaları üretmek istiyorsanız, tasarım sürecinden önce dikkate almanız gereken birkaç faktör vardır. Bu faktörler arasında yüzey kalitesi, malzeme uyumluluğu ve kalıp imalatı yer almaktadır. Bu makale, bu faktörlerden bazılarına odaklanacaktır. Sonuç olarak, parçaları şirket içinde tasarlayarak zamandan ve paradan tasarruf edebilirsiniz.
Tasarım hususları
Yeni bir parça oluştururken veya mevcut bir parçayı güncellerken, enjeksiyon kalıplama parçaları için tasarım hususları kritik öneme sahiptir. Geliştirmenin bu erken aşamalarında verdiğiniz kararlar, nihai ürün üzerinde derin bir etkiye sahip olabilir ve ayrıca önemli maliyet ve zamanlama sonuçları doğurabilir. Bu kılavuzda, enjeksiyon kalıplama sürecinin verimliliğini en üst düzeye çıkarmak da dahil olmak üzere temel tasarım hususlarını inceleyeceğiz. Ayrıca, giriş noktası yerleşimini ve ayırma hatlarını nasıl optimize edeceğimize de değineceğiz.
Enjeksiyon kalıplama işleminin başarılı olması için, parça tasarımında yapısal bütünlük ve plastik dolum hacmi arasında denge kurulmalıdır. Bu, yeterli desteğe sahip ve bükülme veya çökmeyi önleyen nispeten ince duvarlı parçalar oluşturmak anlamına gelir. Bunu yapmak için, enjeksiyon kalıplı parçalar genellikle duvarları güçlendirmek için nervürler veya çıkıntılar içerir. Bununla birlikte, çok ince bir duvar aşırı plastik basıncına ve hava hapsine neden olabilir.
Enjeksiyon kalıplama yöntemiyle üretilen parçalar için en önemli tasarım hususlarından biri, ayırma çizgisinin yönüdür. Birçok uygulama için ayırma çizgisi açıktır, ancak diğerleri için biraz daha az açıktır. Enjeksiyon kalıbı tasarımındaki ilk adım, hangi yöne doğru açılması gerektiğini belirlemektir.
Bir diğer kritik tasarım unsuru da parçanın kalıptan çıkarılmasıdır. Parça düzgün bir şekilde çıkarılmazsa kalıba yapışır. Çok fazla girinti veya çıkıntıya sahip bir parça, kalıbın kenarına yapışarak çıkarılmasını zorlaştırır. En az beş derecelik bir eğim açısına sahip bir parçanın çıkarılması çok daha kolaydır.
Enjeksiyon kalıplama yöntemiyle üretilen bir parça için bir diğer önemli tasarım unsuru, kullanılan plastik türüdür. Bazı plastikler girintilere tolerans göstermez. Bununla birlikte, bazı malzemeler yüzde beşe kadar girintilere tolerans gösterebilir. Girintiler ideal değildir ve enjeksiyon kalıbının karmaşıklığını ve maliyetini artırabilir.
Enjeksiyon kalıplama yöntemiyle üretilen parçalar için bir diğer tasarım unsuru da kenarların yarıçapıdır. Keskin köşeler yüksek kalıplama gerilimlerine yol açabilir ve arıza noktalarına neden olabilir. Yarıçap, gerilimi parçanın tamamına daha eşit bir şekilde dağıtarak bu gerilimi ortadan kaldırır. Bu aynı zamanda malzemenin kalıptan akışını da kolaylaştırır.
Yüzey işlemi
Enjeksiyon kalıplama yöntemiyle üretilen parçalar, estetik kalitelerini artırmak amacıyla genellikle ek işlemlerden geçirilir. İşleme ve zımparalama gibi çeşitli son işlem süreçleri, enjeksiyon kalıplama yöntemiyle üretilen parçalara belirli bir görünüm, his veya doku kazandırır. Plastik bir parçanın yüzey kalitesi hem estetiğini hem de işlevselliğini etkiler. Plastik Endüstrisi Derneği'ne göre, yüzey kalitesi için belirli standartlar plastik parçaların estetiği ve dayanıklılığı için çok önemlidir.
Enjeksiyon kalıplama yöntemiyle üretilen parçaların yüzey kalitesi, temel tasarım amacına bağlıdır. Örneğin, bazı tasarımlarda parçanın estetik açıdan hoş görünmesi gerekirken, diğerlerinde işlevselliğinin artırılması hedeflenebilir. Yüzey dokusu, tasarımcılar ve mühendisler tarafından ürünün algılanan değerini artırmak gibi farklı estetik hedeflere ulaşmak için sıklıkla kullanılır. Dokulu bir yüzey ayrıca kusurları gizlemeye ve parçanın kaymazlık özelliklerini iyileştirmeye yardımcı olabilir.
Yüzey kalitesi, plastik enjeksiyon kalıplamanın kritik bir yönüdür. Malzeme seçimi, kalıp ve diğer işlem kararlarını etkileyebilir. İstenen yüzey kalitesini tasarım aşamasının başlarında belirlemek önemlidir. Yetenekli bir plastik enjeksiyon kalıpçısı bu kararı vermenize yardımcı olabilir. İhtiyaç duyduğunuz yüzey kalitesini belirlemenin yanı sıra, yetenekli bir kalıpçı iş için en uygun malzemeyi seçmenize de yardımcı olabilir.
PIA sınıflandırma sistemi, yüzey işleme için dört temel sınıf tanımlar. Her sınıf için alt kategoriler mevcuttur. A grubu yüzey işleme pürüzsüzdür, B ve C sınıfı işlemeler ise dokuludur. İlki en yaygın ve ekonomik işlemedir ve endüstriyel parçalar için en uygundur. Deformasyonları ve takım izlerini gizleyebilir ve en ucuz işleme türüdür.
Enjeksiyon kalıplama yöntemiyle üretilen parçaların yüzey kalitesi büyük ölçüde değişebilir ve parçanın performansı ve görünümü açısından çok önemli olabilir. Bazı şirketler parlak yüzeyli plastik parçaları tercih ederken, diğerleri estetik nedenlerle dokulu yüzeyleri tercih eder. İlki estetik amaçlar için daha iyi olsa da, daha pürüzlü yüzeyler genellikle fonksiyonel veya mekanik parçalar için tercih edilir.
Malzeme uyumluluğu
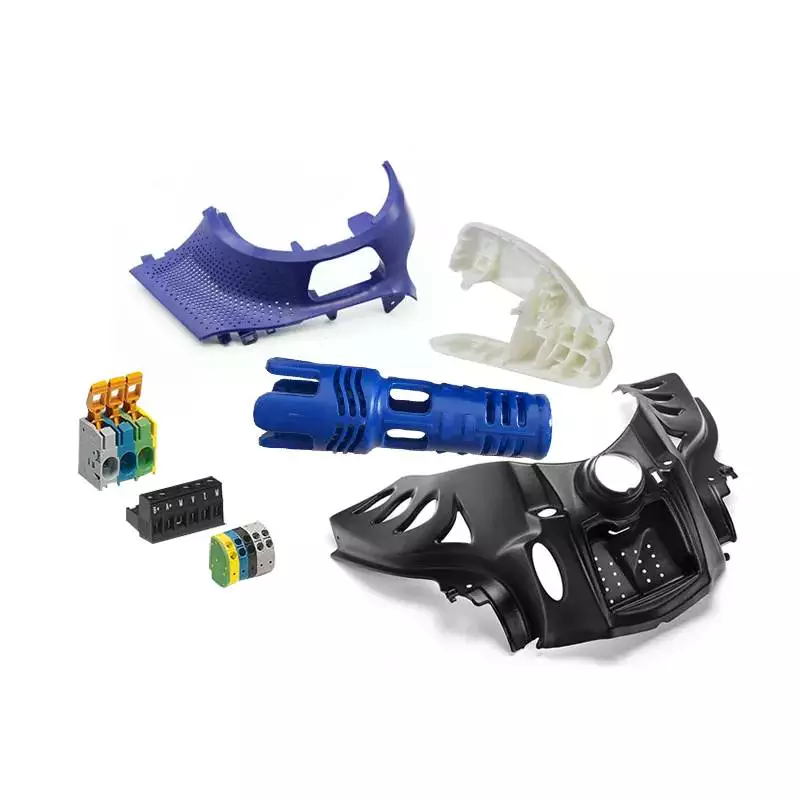 Enjeksiyon kalıplama yöntemiyle üretilen parçalarınızın dayanıklılığı için malzeme uyumluluğu önemlidir. Reçineleri karıştırarak aynı parçada birden fazla malzeme kullanabilirsiniz. Bu, yapışma, sürtünme veya aşınma gerektiren parçalar için ideal bir çözümdür. Fast Radius, malzeme seçim sürecini basitleştirebilir, parça tasarımını optimize edebilir ve üretimi hızlandırabilir.
ABS, çeşitli sıcaklıklara dayanabilen termoplastik bir polimerdir. Düşük erime noktası, kalıplanmasını kolaylaştırır ve iyi kimyasal ve nem direncine sahiptir. ABS ayrıca iyi darbe dayanımına sahiptir ve oldukça dayanıklıdır. Geri dönüşümü kolaydır. Naylon, enjeksiyon kalıplama için çok yönlü bir diğer malzemedir. Otomobil lastiklerinde, elektrikli bileşenlerde ve çeşitli giyim ürünlerinde kullanılabilir.
Enjeksiyon kalıplama yöntemiyle üretilecek parçalarınız için malzeme seçerken, reçine türünün toleranslarını belirleyeceğini unutmayın. Enjeksiyon kalıplama, çok çeşitli plastik reçinelerle uyumludur. Bazı malzemeler belirli uygulamalar için diğerlerinden daha uygundur ve birçok plastik, özelliklerini iyileştirmek için stabilizatörler veya katkı maddeleriyle modifiye edilebilir. Bu esneklik, ürün geliştirme ekibinin istedikleri performans özelliklerini elde etmek için malzemeleri özelleştirmesine olanak tanır.
Poliamidler, enjeksiyon kalıplama parçaları için bir diğer harika seçenektir. Bu plastiklerin hem doğal hem de sentetik çeşitleri mükemmel özelliklere sahiptir. Bununla birlikte, bazı dezavantajları da vardır. Örneğin, naylon enjeksiyon kalıplama zordur ve yetersiz doluma neden olabilir. Ancak, naylon enjeksiyon kalıplamanın yüksek darbe dayanımı ve ısı direnci gibi birçok avantajı da vardır.
Polibütilen tereftalat (PBT), mükemmel mekanik ve kimyasal dirence sahip yüksek molekül ağırlıklı bir polimerdir. Tıp, otomotiv ve aydınlatma sektörlerindeki bileşenler için iyi bir seçimdir. Düşük su emme ve düşük yanıcılığı, onu birçok uygulama için uygun hale getirir.
Poliüretan (TPU) başka bir polimer seçeneğidir. Aşınmaya, kimyasallara, greslere ve yağlara karşı mükemmel direnç gösterir. Ayrıca yüksek sıcaklık direncine sahiptir ve ozonlu ortamlara uygundur. Bununla birlikte, TPU, TPE'den daha pahalıdır ve işlenmeden önce kurutulması gerekir. Dahası, raf ömrü kısadır.
Takım imalatı
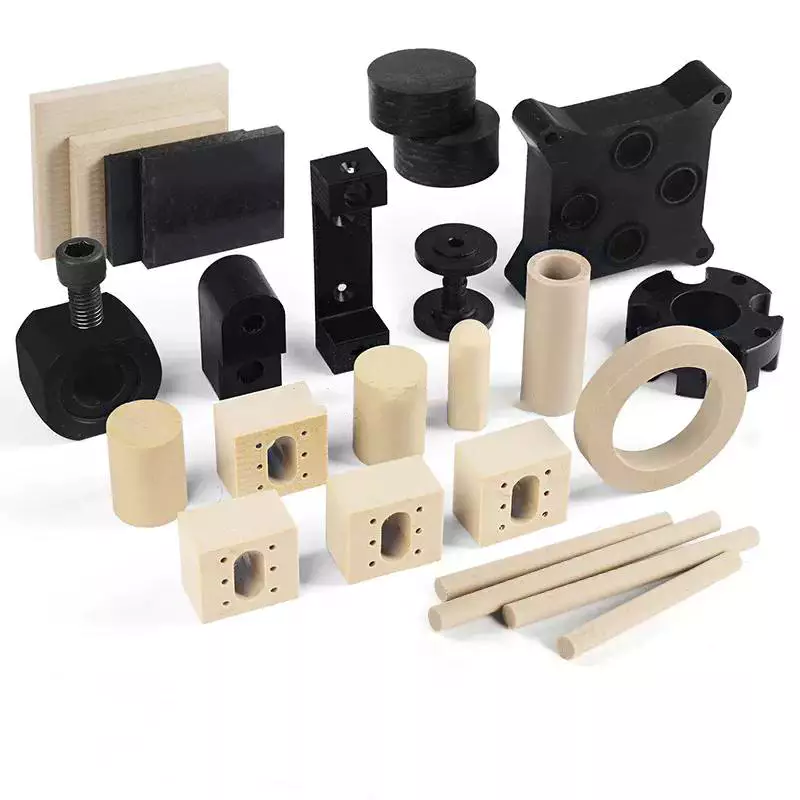 Enjeksiyon kalıplama yöntemiyle üretilen parçalar için kalıp imalatı, üretim sürecinin önemli bir bileşenidir. Doğru kalıp tasarımı, nihai ürün için gereken maliyeti ve süreyi azaltabilir. Örneğin, kalıp için doğru çekirdek tipini seçmek, parçada kullanılan malzeme miktarını azaltabilir; bu da yüksek kaliteli bir ürün üretmek için gereklidir. Ayrıca, kalıba kolayca işlenebilen bir tasarım seçmek de önemlidir.
Enjeksiyon kalıplama, hassas geometrilere sahip bir kalıp gerektirir. İstenilen hassasiyeti elde etmek için kalıp aleti doğru ve dikkatli bir şekilde üretilmelidir. Üretim sürecindeki en büyük yatırım olabilir, ancak bir projenin başarısı için de kritik öneme sahiptir. Büyük hacimli ve yüksek hassasiyetli parçalar, en yüksek hassasiyet seviyesini gerektirdikleri için genellikle daha karmaşık kalıplama aletleri gerektirir.
Enjeksiyon kalıplama için tipik olarak kullanılan takım çelikleri arasında H-13 ve 420 paslanmaz çelik bulunur. Bu malzemelerin her ikisi de dövme parçalara benzer sertlikte parçalar üretmek için yeterince güçlüdür. Bu malzemelerin uzama değerleri düşüktür, bu nedenle enjeksiyon kalıplama kalıplarının yapımı için idealdirler. Bu çeliklerin bazıları ayrıca mükemmel boyutsal doğruluğa sahiptir ve yüksek hassasiyetli takım imalatı için idealdir.
Plastik enjeksiyon kalıplama işlemi, hassas ölçüm ve kalıp imalatı gerektirir. Kalıbın, malzemenin deforme olabilmesi için uygun bir hatve açısına ve boşluğa sahip olması gerekir. Alt kesimler, çapın ,5'inden daha büyük olmamalıdır. Ayrıca, enjeksiyonla kalıplanan parçada soyulma veya alt kesim olmamalıdır. İdeal olarak, 30° ile 45° arasında bir hatve açısına sahip olmalıdır.
Enjeksiyon kalıplama işleminde çeşitli plastikler kullanılabilir. Bu işlem, kozmetik ve son kullanım parçalarının üretiminde kullanılabilir. Kalıplama işleminde kullanılan malzemeler arasında silikon kauçuk ve termoplastikler bulunur. Parçanın ek takviyeye ihtiyacı varsa, lifler, mineral parçacıkları veya alev geciktirici maddelerle takviye edilebilir.
Giderek gelişen teknolojiler, enjeksiyon kalıplama yöntemiyle üretilen parçalar için kalıp imalat sürecini kolaylaştırmıştır. Bilgisayar destekli tasarım, eklemeli imalat ve CNC torna tezgahlarının kullanımıyla süreç iyileşmiştir. Bitmiş bir enjeksiyon kalıplama parçasının maliyetinin yaklaşık 151.000 TL'si kalıp imalatına harcanmaktadır.

editor by CX 2023-06-07

























