
Опис продукту
Детальні фотографії
Наші переваги
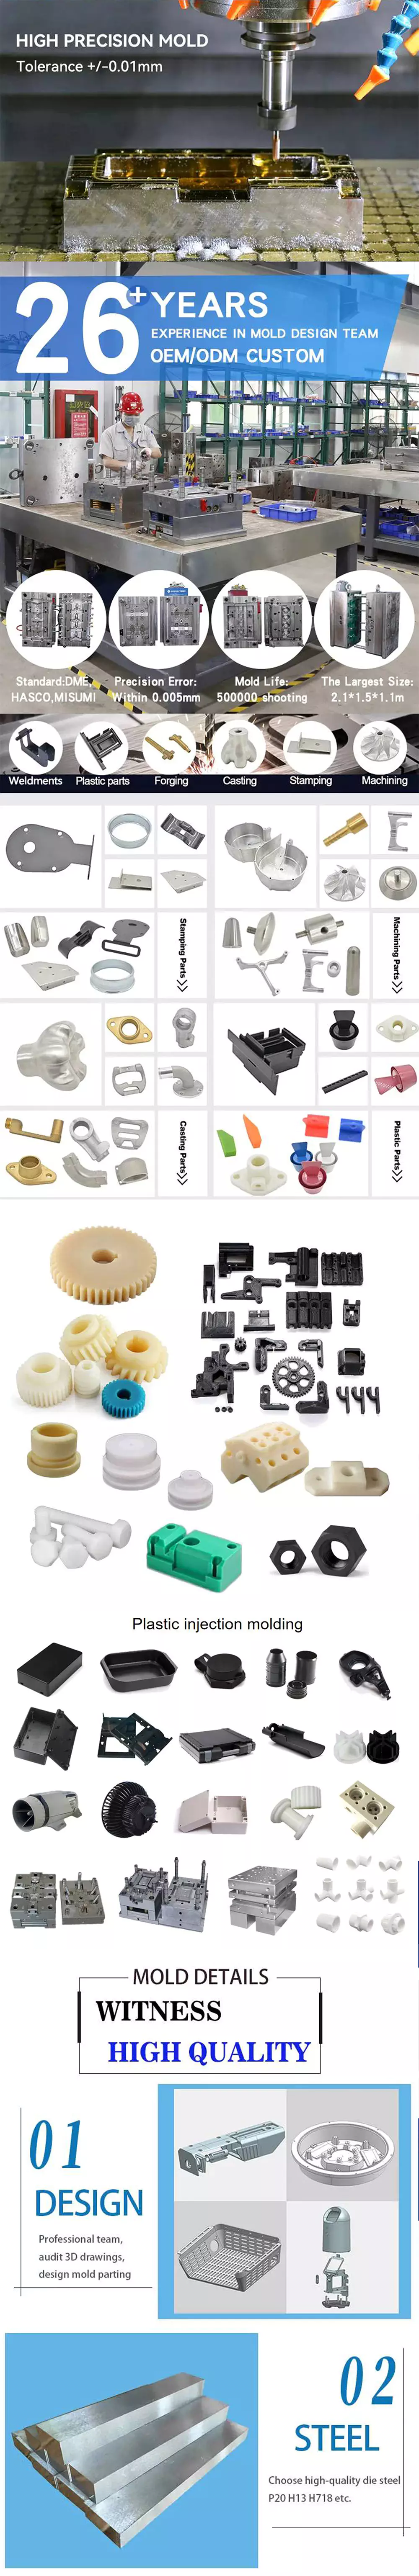
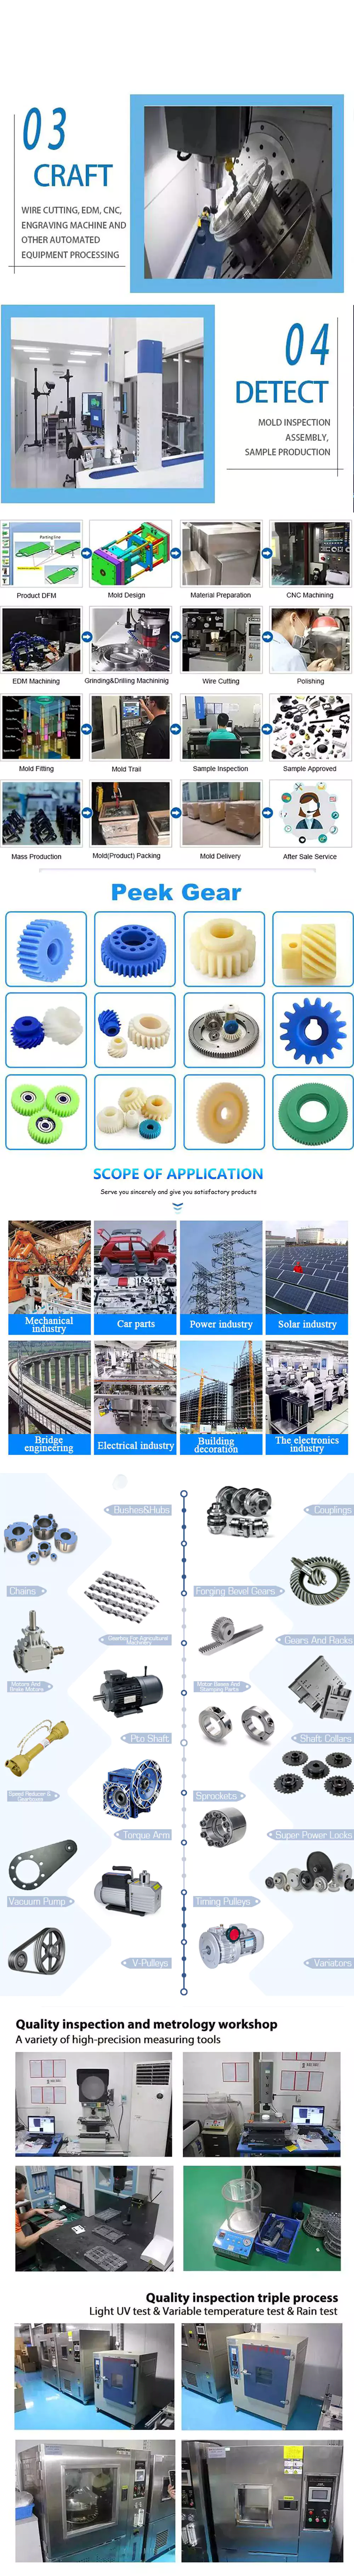
Our factory is specialized in the production of engineering plastic processing manufacturers, with rich experience and advanced equipment. All year round production injection molding, extrusion, rolling, casting CNC engineering CHINAMFG processing.The plastic products of our factory are carefully made of excellent raw materials, which are stable performance, long service life, reliable quality, good compression and impact resistance. Complete types of specifications and a variety of optional materials, which can turn your design into reality. Response speed, shipment speed, is your quality supplier. Contact us and Welcome to place order.
Сертифікати
| Опис продукту | |
|
Products: |
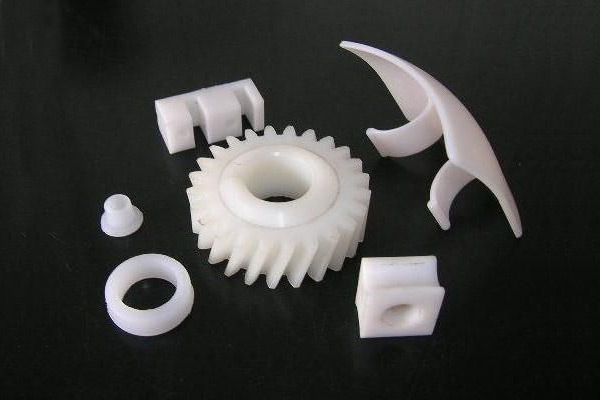
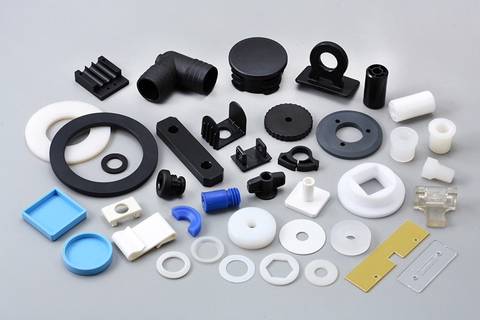
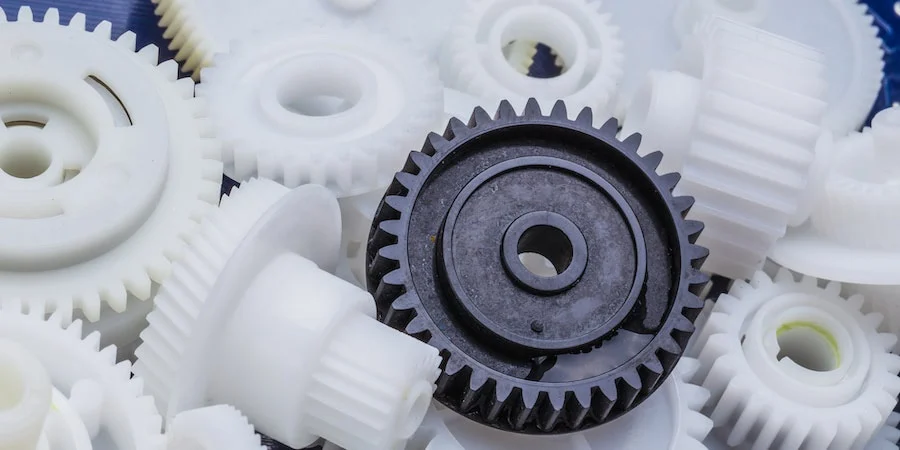
Пластикові деталі |
| Матеріал: | ABS, AS, PA, PE, PP PVC, PC, PE, Nylon, EPDM, POM, EPT^ |
| Surface Treat:
|
Paint, texture |
| Розмір | Налаштовані |
| Колір | Any color |
| 3D,CAD drawing | Accepted |
| Температура | -40°C to+300°C |
| Твердість | 30-95 shore A |
| Logo | OEM & ODM orders are welcomed |
| Толерантність | 0.05mm |
| Пакет | Standard package or according to your request |
| Функція | 1.CHINAMFG and Chemical resistance |
| 2. Anti-aging, good flexibility, good elasticity | |
| 3. Excellent oil resistance | |
| Застосування | Electronic field, industrial machine & equipment,house-hold appliance,tele-communication,automobile,medical equipment industry etc. |
| Delivery | 10 days-20 days |
| Note | 1.Models and Logos can be Customized according to your Requirement |
| 2.Designs and Specification are Accepted |
Профіль компанії
After Sales Service
| Матеріал: | ABS, PP, HDPE, LDPE, нейлон, POM, PC, HIPS, TPR тощо |
|---|---|
| Застосування: | Electronics |
| Сертифікація: | ISO |
| Process: | Plastic Injection |
| Mould Life: | 500, 000-1, 000, 000 Shots |
| Transport Package: | Bags, Cartons, Pallets, Carton Box |
| Зразки: |
US$ 1/шт.
1 штука (мінімальне замовлення) | |
|---|
| Налаштування: |
Доступно
|
|
|---|
Який вплив має вибір матеріалу на продуктивність та довговічність деталей, виготовлених методом лиття під тиском?
Вибір матеріалу для деталей, виготовлених методом лиття під тиском, суттєво впливає на їхню продуктивність та довговічність. Вибір матеріалу впливає на різні ключові фактори, включаючи механічні властивості, хімічну стійкість, термостійкість, стабільність розмірів та загальну функціональність деталі. Ось детальне пояснення впливу вибору матеріалу на продуктивність та довговічність деталей, виготовлених методом лиття під тиском:
Механічні властивості:
Механічні властивості матеріалу безпосередньо впливають на міцність, жорсткість, ударостійкість та довговічність деталі. Різні матеріали демонструють різні рівні міцності на розтяг, міцності на згин, модуля пружності та видовження при розриві. Вибір матеріалу з відповідними механічними властивостями гарантує, що литий під тиском витримуватиме прикладені сили, вібрації та експлуатаційні навантаження без руйнування або деформації.
Хімічна стійкість:
Стійкість матеріалу до хімічних речовин та розчинників має вирішальне значення в тих випадках, коли деталь контактує з агресивними речовинами. Деякі матеріали, такі як інженерні термопласти, такі як ABS (акрилонітрилбутадієнстирол) або PEEK (поліефіретеркетон), демонструють чудову хімічну стійкість. Вибір матеріалу з відповідною хімічною стійкістю гарантує, що литий під тиском виріб збереже свою цілісність та функціональність під впливом певних хімічних речовин або середовищ.
Термічна стабільність:
Термічна стабільність матеріалу є важливою в застосуваннях, пов'язаних з впливом високих температур або термоциклуванням. Різні матеріали мають різні температури плавлення, температури склування та температури теплового відхилення. Вибір матеріалу з відповідною термостабільністю гарантує, що литий під тиском виріб зможе витримувати очікувані коливання температури без зміни розмірів, деформації або погіршення механічних властивостей.
Стабільність розмірів:
Розмірна стабільність матеріалу є критично важливою в тих випадках, коли потрібні точні допуски та точність розмірів. Деякі матеріали, такі як інженерні термопласти або наповнені полімери, демонструють нижчі коефіцієнти теплового розширення, що мінімізує зміни розмірів деталі залежно від коливань температури. Вибір матеріалу з хорошою розмірною стабільністю допомагає забезпечити збереження форми, розміру та критичних розмірів литої деталі в широкому діапазоні робочих температур.
Функціональність частини:
Вибір матеріалу безпосередньо впливає на функціональність та експлуатаційні характеристики литої під тиском деталі. Різні матеріали пропонують унікальні властивості, які можна адаптувати до конкретних вимог застосування. Наприклад, такі матеріали, як полікарбонат (ПК) або поліпропілен (ПП), забезпечують чудову прозорість, що робить їх придатними для застосувань, що вимагають оптичної чіткості, тоді як такі матеріали, як поліамід (ПА) або поліоксиметилен (ПОМ), забезпечують низьке тертя та зносостійкість, що робить їх придатними для рухомих або ковзних деталей.
Час циклу та технологічність:
Вибір матеріалу також може впливати на час циклу та технологічність лиття під тиском. Різні матеріали мають різну в'язкість розплаву та характеристики плинності, що впливає на час заповнення та охолодження під час процесу лиття. Матеріали з хорошими властивостями плинності можуть легше заповнювати форми зі складною геометрією, скорочуючи час циклу та підвищуючи продуктивність. Важливо вибрати матеріал, який можна ефективно обробляти за допомогою доступного обладнання та методів лиття під тиском.
Міркування щодо вартості:
Вибір матеріалу також впливає на загальну вартість литої під тиском деталі. Різні матеріали мають різну вартість, і вибір найбільш підходящого матеріалу включає врахування таких факторів, як доступність матеріалу, вимоги до інструментів, умови обробки та бажані експлуатаційні характеристики. Балансування вимог до експлуатаційних характеристик з вартістю має вирішальне значення для досягнення оптимального вибору матеріалу, який відповідає вимогам до експлуатаційних характеристик та довговічності в рамках бюджетних обмежень.
Загалом, вибір матеріалу відіграє вирішальну роль у визначенні продуктивності, довговічності та функціональності деталей, виготовлених методом лиття під тиском. Ретельне врахування механічних властивостей, хімічної стійкості, термічної стабільності, стабільності розмірів, функціональності деталі, часу циклу, технологічності та вартісних факторів допомагає гарантувати, що обраний матеріал відповідає конкретним вимогам застосування та забезпечує бажані продуктивність та довговічність протягом передбачуваного терміну служби деталі.
Can you describe the various post-molding processes, such as assembly or secondary operations, for injection molded parts?
Post-molding processes play a crucial role in the production of injection molded parts. These processes include assembly and secondary operations that are performed after the initial molding stage. Here’s a detailed explanation of the various post-molding processes for injection molded parts:
1. Assembly:
Assembly involves joining multiple injection molded parts together to create a finished product or sub-assembly. The assembly process can include various techniques such as mechanical fastening (screws, clips, or snaps), adhesive bonding, ultrasonic welding, heat staking, or solvent welding. Assembly ensures that the individual molded parts are securely combined to achieve the desired functionality and structural integrity of the final product.
2. Surface Finishing:
Surface finishing processes are performed to enhance the appearance, texture, and functionality of injection molded parts. Common surface finishing techniques include painting, printing (such as pad printing or screen printing), hot stamping, laser etching, or applying specialized coatings. These processes can add decorative features, branding elements, or improve the surface properties of the parts, such as scratch resistance or UV protection.
3. Machining or Trimming:
In some cases, injection molded parts may require additional machining or trimming to achieve the desired final dimensions or remove excess material. This can involve processes such as CNC milling, drilling, reaming, or turning. Machining or trimming is often necessary when tight tolerances, specific geometries, or critical functional features cannot be achieved solely through the injection molding process.
4. Welding or Joining:
Welding or joining processes are used to fuse or bond injection molded parts together. Common welding techniques for plastic parts include ultrasonic welding, hot plate welding, vibration welding, or laser welding. These processes create strong and reliable joints between the molded parts, ensuring structural integrity and functionality in the final product.
5. Insertion of Inserts:
Insertion involves placing metal or plastic inserts into the mold cavity before the injection molding process. These inserts can provide additional strength, reinforce threaded connections, or serve as mounting points for other components. Inserts can be placed manually or using automated equipment, and they become permanently embedded in the molded parts during the molding process.
6. Overmolding or Two-Shot Molding:
Overmolding or two-shot molding processes allow for the creation of injection molded parts with multiple layers or materials. In overmolding, a second material is molded over a pre-existing substrate, providing enhanced functionality, aesthetics, or grip. Two-shot molding involves injecting two different materials into different sections of the mold to create a single part with multiple colors or materials. These processes enable the integration of multiple materials or components into a single injection molded part.
7. Deflashing or Deburring:
Deflashing or deburring processes involve removing excess flash or burrs that may be present on the molded parts after the injection molding process. Flash refers to the excess material that extends beyond the parting line of the mold, while burrs are small protrusions or rough edges caused by the mold features. Deflashing or deburring ensures that the molded parts have smooth edges and surfaces, improving their appearance, functionality, and safety.
8. Inspection and Quality Control:
Inspection and quality control processes are performed to ensure that the injection molded parts meet the required specifications and quality standards. This can involve visual inspection, dimensional measurement, functional testing, or other specialized testing methods. Inspection and quality control processes help identify any defects, inconsistencies, or deviations that may require rework or rejection of the parts, ensuring that only high-quality parts are used in the final product or assembly.
9. Packaging and Labeling:
Once the post-molding processes are complete, the injection molded parts are typically packaged and labeled for storage, transportation, or distribution. Packaging can include individual part packaging, bulk packaging, or custom packaging based on specific requirements. Labeling may involve adding product identification, barcodes, or instructions for proper handling or usage.
These post-molding processes are vital in achieving the desired functionality, appearance, and quality of injection molded parts. They enable the integration of multiple components, surface finishing, dimensional accuracy, and assembly of the final products or sub-assemblies.
Як литі під тиском деталі порівнюються з іншими методами виробництва з точки зору вартості та ефективності?
Деталі, отримані литтям під тиском, мають суттєві переваги над іншими методами виробництва, коли йдеться про вартість та ефективність. Процес лиття під тиском пропонує високу ефективність та економічну вигідність, особливо для великосерійного виробництва. Ось детальне пояснення того, як деталі, отримані литтям під тиском, порівнюються з іншими методами виробництва:
Порівняння вартості:
Лиття під тиском може бути економічно вигідним порівняно з іншими методами виробництва з кількох причин:
1. Витрати на оснащення:
Лиття під тиском вимагає початкових інвестицій у створення прес-форм, що може бути дорогим. Однак, після виготовлення прес-форм їх можна використовувати неодноразово для виробництва великої кількості деталей, що призводить до зниження собівартості одиниці продукції. Амортизовані витрати на оснащення роблять лиття під тиском більш економічно ефективним для великосерійного виробництва.
2. Ефективність використання матеріалів:
Лиття під тиском є високоефективним з точки зору використання матеріалу. Процес дозволяє точно контролювати кількість матеріалу, що впорскується у форму, мінімізуючи відходи. Крім того, надлишковий матеріал, що утворюється в процесі лиття, можна переробити та використовувати повторно, що ще більше знижує витрати на матеріали порівняно з методами, які генерують більшу кількість відходів.
3. Витрати на оплату праці:
Лиття під тиском – це високоавтоматизований процес, який вимагає мінімальної праці порівняно з іншими методами виробництва. Після встановлення форм та параметрів процесу, машина для лиття під тиском може працювати безперервно, виготовляючи деталі з мінімальним втручанням людини. Така автоматизація знижує витрати на оплату праці та підвищує загальну ефективність.
Порівняння ефективності:
Литі деталі мають кілька переваг з точки зору ефективності:
1. Швидкий виробничий цикл:
Лиття під тиском – це швидкий виробничий процес, здатний виготовляти деталі за відносно короткий цикл. Тривалість циклу залежить від таких факторів, як складність деталі, властивості матеріалу та час охолодження. Однак, порівняно з іншими методами, такими як механічна обробка або лиття, лиття під тиском може виготовляти кілька деталей одночасно в кожному циклі, що призводить до вищих виробничих потужностей та підвищення ефективності.
2. Висока точність та узгодженість:
Лиття під тиском дозволяє виготовляти деталі з високою точністю та стабільністю. Форми, що використовуються для лиття під тиском, розроблені для забезпечення точного та повторюваного контролю розмірів. Така точність гарантує, що кожна деталь відповідає необхідним специфікаціям, зменшуючи потребу в додатковій механічній обробці або післяобробці. Здатність послідовно виготовляти точні деталі підвищує ефективність та зменшує час і витрати, пов'язані з повторною обробкою або бракованими деталями.
3. Масштабованість:
Лиття під тиском має високу масштабованість, що робить його придатним як для малосерійного, так і для великосерійного виробництва. Після створення форм процес лиття під тиском можна легко відтворити, що дозволяє ефективно виробляти ідентичні деталі. Можливість швидкого та ефективного масштабування виробництва робить лиття під тиском кращим методом для задоволення мінливих потреб ринку.
4. Складність дизайну:
Лиття під тиском дозволяє виробляти деталі зі складною геометрією та витонченими деталями. Форми можуть бути розроблені з урахуванням піднутрень, тонких стінок та складних форм, що може бути складним або дорогим за допомогою інших методів виробництва. Така гнучкість конструкції дозволяє інтегрувати кілька компонентів в одну деталь, зменшуючи вимоги до складання та потенційні точки відмови. Можливість ефективно виготовляти складні конструкції підвищує загальну ефективність та функціональність.
5. Універсальність матеріалів:
Лиття під тиском підтримує широкий спектр термопластичних матеріалів, забезпечуючи гнучкість у виборі матеріалу залежно від бажаних властивостей кінцевої деталі. Різні матеріали можна вибрати для досягнення певних характеристик, таких як міцність, гнучкість, термостійкість, хімічна стійкість або прозорість. Ця універсальність матеріалів дозволяє ефективно налаштовувати та оптимізувати характеристики деталі.
Підсумовуючи, литі під тиском деталі є економічно ефективними та ефективними порівняно з багатьма іншими методами виробництва. Початкові витрати на оснащення компенсуються можливістю виготовляти велику кількість деталей з нижчою собівартістю на одиницю. Ефективність використання матеріалів, автоматизація праці, швидкий виробничий цикл, висока точність, масштабованість, складність конструкції та універсальність матеріалів сприяють загальній економічній ефективності та ефективності лиття під тиском. Ці переваги роблять лиття під тиском кращим вибором для різних галузей промисловості, які прагнуть ефективно та економічно виробляти високоякісні деталі.
editor by CX 2023-11-23

























