
Deskripsi Produk
Foto Detail
Keunggulan Kami
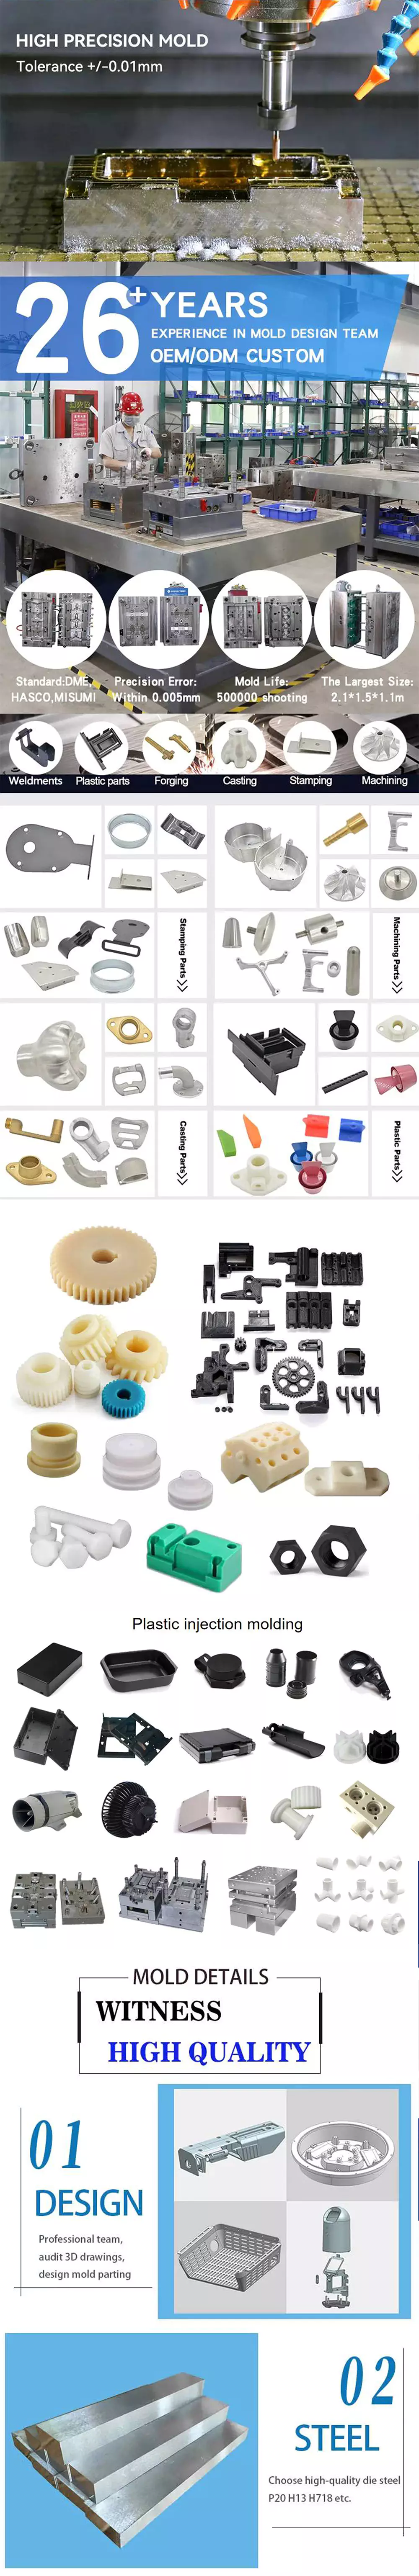
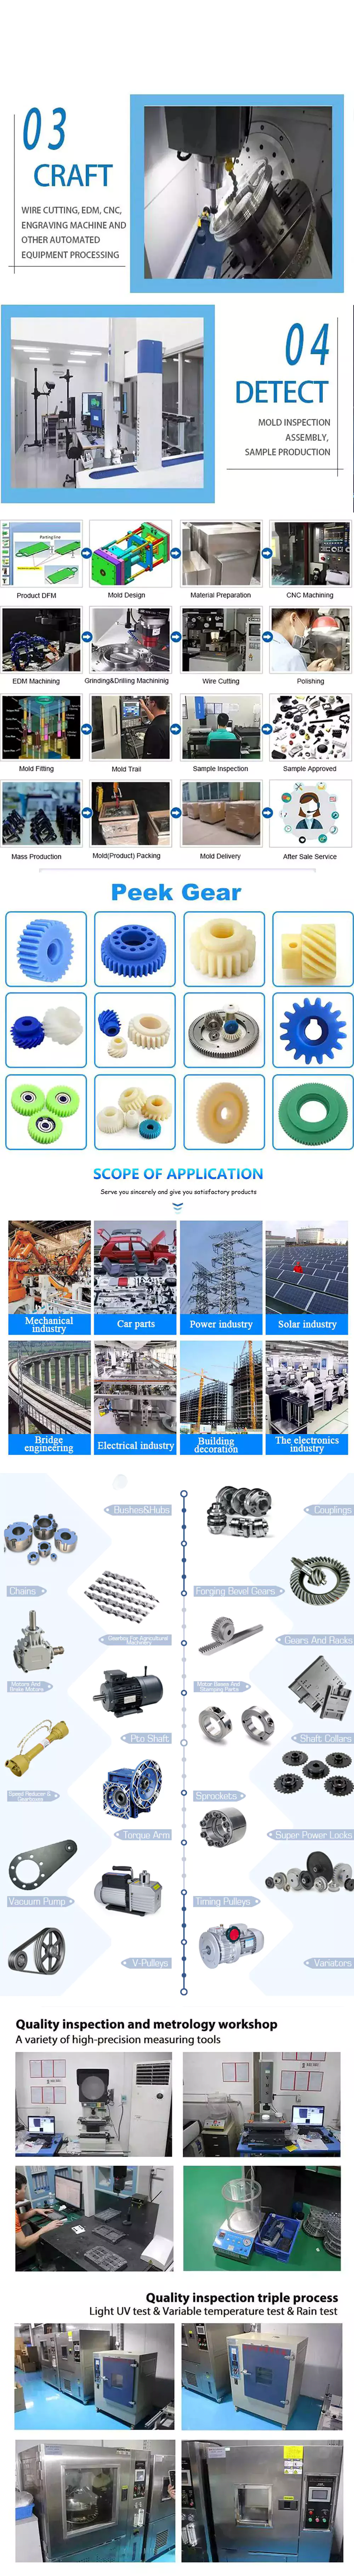
Our factory is specialized in the production of engineering plastic processing manufacturers, with rich experience and advanced equipment. All year round production injection molding, extrusion, rolling, casting CNC engineering CHINAMFG processing.The plastic products of our factory are carefully made of excellent raw materials, which are stable performance, long service life, reliable quality, good compression and impact resistance. Complete types of specifications and a variety of optional materials, which can turn your design into reality. Response speed, shipment speed, is your quality supplier. Contact us and Welcome to place order.
Sertifikasi
| Deskripsi Produk | |
|
Products: |
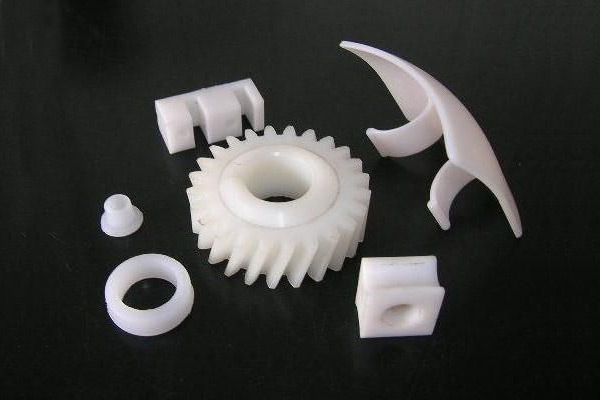
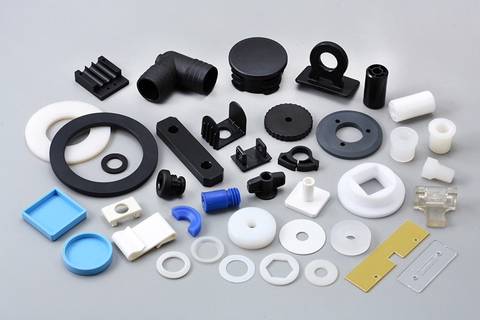
Bagian plastik |
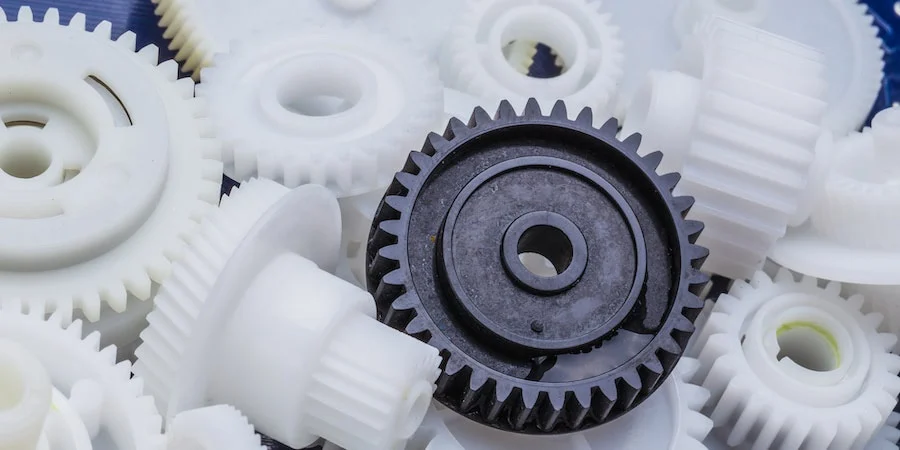
| Bahan: | ABS, AS, PA, PE, PP PVC, PC, PE, Nylon, EPDM, POM, EPT^ |
| Surface Treat:
|
Paint, texture |
| Ukuran | Disesuaikan |
| Warna | Any color |
| 3D,CAD drawing | Accepted |
| Suhu | -40°C to+300°C |
| Kekerasan | 30-95 shore A |
| Logo | OEM & ODM orders are welcomed |
| Toleransi | 0.05mm |
| Kemasan | Standard package or according to your request |
| Fitur | 1.CHINAMFG and Chemical resistance |
| 2. Anti-aging, good flexibility, good elasticity | |
| 3. Excellent oil resistance | |
| Aplikasi | Electronic field, industrial machine & equipment,house-hold appliance,tele-communication,automobile,medical equipment industry etc. |
| Pengiriman | 10 days-20 days |
| Note | 1.Models and Logos can be Customized according to your Requirement |
| 2.Designs and Specification are Accepted |
Profil Perusahaan
After Sales Service
| Bahan: | ABS, PP, HDPE, LDPE, Nylon, POM, PC, HIPS, TPR, dll. |
|---|---|
| Aplikasi: | Electronics |
| Sertifikasi: | ISO |
| Process: | Plastic Injection |
| Mould Life: | 500, 000-1, 000, 000 Shots |
| Paket Transportasi: | Bags, Cartons, Pallets, Carton Box |
| Contoh: |
US$ 1/Buah
1 Buah (Minimum Pemesanan) | |
|---|
| Kustomisasi: |
Tersedia
|
|
|---|
Apa pengaruh pemilihan material terhadap kinerja dan daya tahan komponen hasil cetakan injeksi?
Pemilihan material untuk komponen hasil cetakan injeksi memiliki dampak signifikan terhadap kinerja dan daya tahannya. Pilihan material memengaruhi berbagai faktor kunci, termasuk sifat mekanik, ketahanan kimia, stabilitas termal, stabilitas dimensi, dan fungsionalitas komponen secara keseluruhan. Berikut penjelasan rinci tentang dampak pemilihan material terhadap kinerja dan daya tahan komponen hasil cetakan injeksi:
Sifat Mekanis:
Sifat mekanik material secara langsung memengaruhi kekuatan, kekakuan, ketahanan benturan, dan umur kelelahan komponen. Material yang berbeda menunjukkan tingkat kekuatan tarik, kekuatan lentur, modulus elastisitas, dan perpanjangan saat putus yang bervariasi. Pemilihan material dengan sifat mekanik yang sesuai memastikan bahwa komponen hasil cetakan injeksi dapat menahan gaya, getaran, dan tekanan operasional yang diterapkan tanpa mengalami kegagalan atau deformasi.
Ketahanan Kimia:
Ketahanan material terhadap bahan kimia dan pelarut sangat penting dalam aplikasi di mana bagian tersebut bersentuhan dengan zat-zat agresif. Material tertentu, seperti termoplastik rekayasa seperti ABS (Akrilonitril Butadiena Stirena) atau PEEK (Polieter Eter Keton), menunjukkan ketahanan kimia yang sangat baik. Memilih material dengan ketahanan kimia yang sesuai memastikan bahwa bagian yang dicetak dengan injeksi tetap mempertahankan integritas dan fungsinya saat terpapar bahan kimia atau lingkungan tertentu.
Stabilitas Termal:
Stabilitas termal material sangat penting dalam aplikasi yang melibatkan paparan suhu tinggi atau siklus termal. Material yang berbeda memiliki titik leleh, suhu transisi kaca, dan suhu defleksi panas yang bervariasi. Memilih material dengan stabilitas termal yang sesuai memastikan bahwa bagian yang dicetak dengan injeksi dapat menahan variasi suhu yang diperkirakan tanpa perubahan dimensi, pembengkokan, atau penurunan sifat mekanik.
Stabilitas Dimensi:
Stabilitas dimensi material sangat penting dalam aplikasi yang membutuhkan toleransi dan akurasi dimensi yang tepat. Beberapa material, seperti termoplastik teknik atau polimer berisi pengisi, menunjukkan koefisien ekspansi termal yang lebih rendah, meminimalkan perubahan dimensi bagian tersebut akibat variasi suhu. Memilih material dengan stabilitas dimensi yang baik membantu memastikan bahwa bagian yang dicetak injeksi mempertahankan bentuk, ukuran, dan dimensi kritisnya dalam berbagai suhu operasi.
Fungsi Bagian:
Pemilihan material secara langsung memengaruhi fungsionalitas dan kinerja bagian yang dicetak dengan metode injeksi. Material yang berbeda menawarkan sifat unik yang dapat disesuaikan untuk memenuhi persyaratan aplikasi tertentu. Misalnya, material seperti polikarbonat (PC) atau polipropilen (PP) menawarkan transparansi yang sangat baik, sehingga cocok untuk aplikasi yang membutuhkan kejernihan optik, sedangkan material seperti poliamida (PA) atau polioksimetilen (POM) memberikan gesekan rendah dan ketahanan aus, sehingga cocok untuk bagian yang bergerak atau bergeser.
Waktu Siklus dan Kemudahan Pemrosesan:
Pemilihan material juga dapat memengaruhi waktu siklus dan kemudahan pemrosesan cetakan injeksi. Material yang berbeda memiliki viskositas leleh dan karakteristik aliran yang berbeda, yang memengaruhi waktu pengisian dan pendinginan selama proses pencetakan. Material dengan sifat aliran yang baik dapat mengisi geometri cetakan yang kompleks dengan lebih mudah, mengurangi waktu siklus dan meningkatkan produktivitas. Penting untuk memilih material yang dapat diproses secara efektif menggunakan peralatan dan teknik cetakan injeksi yang tersedia.
Pertimbangan Biaya:
Pemilihan material juga berdampak pada biaya keseluruhan komponen cetakan injeksi. Material yang berbeda memiliki biaya yang bervariasi, dan memilih material yang paling sesuai melibatkan pertimbangan faktor-faktor seperti ketersediaan material, persyaratan perkakas, kondisi pemrosesan, dan karakteristik kinerja yang diinginkan. Menyeimbangkan persyaratan kinerja dengan pertimbangan biaya sangat penting dalam mencapai pemilihan material optimal yang memenuhi persyaratan kinerja dan daya tahan dalam batasan anggaran.
Secara keseluruhan, pemilihan material memainkan peran penting dalam menentukan kinerja, daya tahan, dan fungsionalitas komponen cetakan injeksi. Pertimbangan yang cermat terhadap sifat mekanik, ketahanan kimia, stabilitas termal, stabilitas dimensi, fungsionalitas komponen, waktu siklus, kemampuan proses, dan faktor biaya membantu memastikan bahwa material yang dipilih memenuhi persyaratan aplikasi spesifik dan memberikan kinerja serta daya tahan yang diinginkan selama masa pakai komponen yang direncanakan.
Bisakah Anda menjelaskan berbagai proses pasca-pencetakan, seperti perakitan atau operasi sekunder, untuk komponen yang dicetak dengan metode injeksi?
Proses pasca-pencetakan memainkan peran penting dalam produksi komponen cetakan injeksi. Proses ini meliputi perakitan dan operasi sekunder yang dilakukan setelah tahap pencetakan awal. Berikut penjelasan rinci tentang berbagai proses pasca-pencetakan untuk komponen cetakan injeksi:
1. Perakitan:
Perakitan melibatkan penggabungan beberapa bagian cetakan injeksi untuk menciptakan produk jadi atau sub-rakitan. Proses perakitan dapat mencakup berbagai teknik seperti pengikatan mekanis (sekrup, klip, atau kancing), pengikatan perekat, pengelasan ultrasonik, pengikatan panas, atau pengelasan pelarut. Perakitan memastikan bahwa bagian-bagian cetakan individual digabungkan dengan aman untuk mencapai fungsionalitas dan integritas struktural yang diinginkan dari produk akhir.
2. Penyelesaian Permukaan:
Proses penyelesaian permukaan dilakukan untuk meningkatkan penampilan, tekstur, dan fungsionalitas komponen hasil cetakan injeksi. Teknik penyelesaian permukaan yang umum meliputi pengecatan, pencetakan (seperti pencetakan pad atau sablon), pencetakan panas, pengukiran laser, atau penerapan lapisan khusus. Proses-proses ini dapat menambahkan fitur dekoratif, elemen branding, atau meningkatkan sifat permukaan komponen, seperti ketahanan terhadap goresan atau perlindungan UV.
3. Pemesinan atau Pemangkasan:
Dalam beberapa kasus, komponen hasil cetakan injeksi mungkin memerlukan pengerjaan mesin atau pemangkasan tambahan untuk mencapai dimensi akhir yang diinginkan atau menghilangkan kelebihan material. Hal ini dapat melibatkan proses seperti penggilingan CNC, pengeboran, pelebaran lubang, atau pembubutan. Pengerjaan mesin atau pemangkasan seringkali diperlukan ketika toleransi yang ketat, geometri spesifik, atau fitur fungsional penting tidak dapat dicapai hanya melalui proses pencetakan injeksi.
4. Pengelasan atau Penyambungan:
Proses pengelasan atau penyambungan digunakan untuk menggabungkan atau merekatkan bagian-bagian yang dicetak dengan metode injeksi. Teknik pengelasan umum untuk bagian plastik meliputi pengelasan ultrasonik, pengelasan pelat panas, pengelasan getaran, atau pengelasan laser. Proses-proses ini menciptakan sambungan yang kuat dan andal antara bagian-bagian yang dicetak, memastikan integritas struktural dan fungsionalitas pada produk akhir.
5. Penyisipan Sisipan:
Penyisipan melibatkan penempatan sisipan logam atau plastik ke dalam rongga cetakan sebelum proses pencetakan injeksi. Sisipan ini dapat memberikan kekuatan tambahan, memperkuat sambungan berulir, atau berfungsi sebagai titik pemasangan untuk komponen lain. Sisipan dapat ditempatkan secara manual atau menggunakan peralatan otomatis, dan sisipan tersebut akan tertanam secara permanen di dalam bagian yang dicetak selama proses pencetakan.
6. Overmolding atau Two-Shot Molding:
Proses overmolding atau two-shot molding memungkinkan pembuatan komponen cetakan injeksi dengan banyak lapisan atau material. Dalam overmolding, material kedua dicetak di atas substrat yang sudah ada sebelumnya, sehingga memberikan fungsionalitas, estetika, atau daya cengkeram yang lebih baik. Two-shot molding melibatkan penyuntikan dua material berbeda ke bagian cetakan yang berbeda untuk menciptakan satu bagian dengan banyak warna atau material. Proses ini memungkinkan integrasi beberapa material atau komponen ke dalam satu komponen cetakan injeksi.
7. Menghilangkan sisa cetakan atau gerinda:
Proses penghilangan sisa material atau gerinda melibatkan penghilangan sisa material berlebih atau gerinda yang mungkin ada pada bagian cetakan setelah proses pencetakan injeksi. Sisa material berlebih mengacu pada material berlebih yang melampaui garis pemisah cetakan, sedangkan gerinda adalah tonjolan kecil atau tepi kasar yang disebabkan oleh fitur cetakan. Penghilangan sisa material atau gerinda memastikan bahwa bagian cetakan memiliki tepi dan permukaan yang halus, sehingga meningkatkan penampilan, fungsionalitas, dan keamanannya.
8. Inspeksi dan Kontrol Mutu:
Proses inspeksi dan kontrol kualitas dilakukan untuk memastikan bahwa komponen hasil cetakan injeksi memenuhi spesifikasi dan standar kualitas yang dibutuhkan. Hal ini dapat meliputi inspeksi visual, pengukuran dimensi, pengujian fungsional, atau metode pengujian khusus lainnya. Proses inspeksi dan kontrol kualitas membantu mengidentifikasi setiap cacat, ketidaksesuaian, atau penyimpangan yang mungkin memerlukan pengerjaan ulang atau penolakan komponen, sehingga memastikan bahwa hanya komponen berkualitas tinggi yang digunakan dalam produk atau perakitan akhir.
9. Pengemasan dan Pelabelan:
Setelah proses pasca-pencetakan selesai, komponen hasil cetakan injeksi biasanya dikemas dan diberi label untuk penyimpanan, transportasi, atau distribusi. Pengemasan dapat mencakup pengemasan komponen individual, pengemasan massal, atau pengemasan khusus berdasarkan persyaratan tertentu. Pemberian label dapat mencakup penambahan identifikasi produk, kode batang, atau instruksi untuk penanganan atau penggunaan yang tepat.
Proses pasca-pencetakan ini sangat penting dalam mencapai fungsionalitas, tampilan, dan kualitas yang diinginkan dari komponen hasil cetakan injeksi. Proses ini memungkinkan integrasi berbagai komponen, penyelesaian permukaan, akurasi dimensi, dan perakitan produk akhir atau sub-rakitan.
Bagaimana perbandingan komponen hasil cetakan injeksi dengan metode manufaktur lainnya dalam hal biaya dan efisiensi?
Komponen hasil cetakan injeksi memiliki keunggulan yang berbeda dibandingkan metode manufaktur lainnya dalam hal biaya dan efisiensi. Proses pencetakan injeksi menawarkan efisiensi dan efektivitas biaya yang tinggi, terutama untuk produksi skala besar. Berikut penjelasan rinci tentang perbandingan komponen hasil cetakan injeksi dengan metode manufaktur lainnya:
Perbandingan Biaya:
Pencetakan injeksi dapat lebih hemat biaya dibandingkan metode manufaktur lainnya karena beberapa alasan:
1. Biaya Perkakas:
Pencetakan injeksi memerlukan investasi awal dalam pembuatan cetakan, yang bisa mahal. Namun, setelah cetakan dibuat, cetakan tersebut dapat digunakan berulang kali untuk memproduksi sejumlah besar komponen, sehingga menghasilkan biaya per unit yang lebih rendah. Biaya perkakas yang diamortisasi membuat pencetakan injeksi lebih hemat biaya untuk produksi dalam jumlah besar.
2. Efisiensi Material:
Pencetakan injeksi sangat efisien dalam hal penggunaan material. Proses ini memungkinkan kontrol yang tepat atas jumlah material yang disuntikkan ke dalam cetakan, meminimalkan limbah. Selain itu, material berlebih dari proses pencetakan dapat didaur ulang dan digunakan kembali, sehingga semakin mengurangi biaya material dibandingkan dengan metode yang menghasilkan lebih banyak limbah.
3. Biaya Tenaga Kerja:
Pencetakan injeksi adalah proses yang sangat otomatis, membutuhkan tenaga kerja minimal dibandingkan dengan metode manufaktur lainnya. Setelah cetakan disiapkan dan parameter proses ditetapkan, mesin pencetakan injeksi dapat beroperasi terus menerus, menghasilkan komponen dengan intervensi manusia minimal. Otomatisasi ini mengurangi biaya tenaga kerja dan meningkatkan efisiensi secara keseluruhan.
Perbandingan Efisiensi:
Komponen yang dicetak dengan metode injeksi menawarkan beberapa keunggulan dalam hal efisiensi:
1. Siklus Produksi Cepat:
Pencetakan injeksi adalah proses manufaktur yang cepat, mampu menghasilkan komponen dalam waktu siklus yang relatif singkat. Waktu siklus bergantung pada faktor-faktor seperti kompleksitas komponen, sifat material, dan waktu pendinginan. Namun, dibandingkan dengan metode lain seperti pemesinan atau pengecoran, pencetakan injeksi dapat menghasilkan beberapa komponen secara bersamaan dalam setiap siklus, sehingga menghasilkan tingkat produksi yang lebih tinggi dan efisiensi yang lebih baik.
2. Presisi dan Konsistensi Tinggi:
Pencetakan injeksi memungkinkan produksi komponen dengan presisi dan konsistensi tinggi. Cetakan yang digunakan dalam pencetakan injeksi dirancang untuk memberikan kontrol dimensi yang akurat dan berulang. Presisi ini memastikan bahwa setiap komponen memenuhi spesifikasi yang dibutuhkan, mengurangi kebutuhan akan pengerjaan mesin tambahan atau operasi pasca-pemrosesan. Kemampuan untuk secara konsisten menghasilkan komponen yang presisi meningkatkan efisiensi dan mengurangi waktu serta biaya yang terkait dengan pengerjaan ulang atau komponen yang ditolak.
3. Skalabilitas:
Pencetakan injeksi sangat mudah diskalakan, sehingga cocok untuk produksi volume rendah maupun volume tinggi. Setelah cetakan dibuat, proses pencetakan injeksi dapat dengan mudah direplikasi, memungkinkan produksi komponen identik secara efisien. Kemampuan untuk meningkatkan skala produksi dengan cepat dan efisien menjadikan pencetakan injeksi sebagai metode pilihan untuk memenuhi perubahan permintaan pasar.
4. Kompleksitas Desain:
Pencetakan injeksi mendukung produksi komponen dengan geometri kompleks dan detail rumit. Cetakan dapat dirancang untuk mengakomodasi lekukan, dinding tipis, dan bentuk kompleks yang mungkin sulit atau mahal untuk dibuat dengan metode manufaktur lain. Fleksibilitas dalam desain ini memungkinkan integrasi beberapa komponen ke dalam satu bagian, mengurangi kebutuhan perakitan dan potensi titik kegagalan. Kemampuan untuk memproduksi desain kompleks secara efisien meningkatkan efisiensi dan fungsionalitas secara keseluruhan.
5. Fleksibilitas Material:
Pencetakan injeksi mendukung berbagai macam material termoplastik, memberikan fleksibilitas dalam pemilihan material berdasarkan sifat-sifat yang diinginkan dari bagian akhir. Material yang berbeda dapat dipilih untuk mencapai karakteristik spesifik seperti kekuatan, fleksibilitas, ketahanan panas, ketahanan kimia, atau transparansi. Fleksibilitas material ini memungkinkan kustomisasi dan optimasi kinerja bagian yang efisien.
Singkatnya, komponen hasil cetakan injeksi hemat biaya dan efisien dibandingkan dengan banyak metode manufaktur lainnya. Biaya perkakas awal diimbangi oleh kemampuan untuk memproduksi sejumlah besar komponen dengan biaya per unit yang lebih rendah. Efisiensi material, otomatisasi tenaga kerja, siklus produksi yang cepat, presisi tinggi, skalabilitas, kompleksitas desain, dan fleksibilitas material berkontribusi pada efektivitas biaya dan efisiensi keseluruhan dari pencetakan injeksi. Keunggulan ini menjadikan pencetakan injeksi sebagai pilihan utama bagi berbagai industri yang ingin memproduksi komponen berkualitas tinggi secara efisien dan ekonomis.
editor by CX 2023-11-23

























