
Penerangan Produk
Professional Fashion Style China Precision Plastic Custom Injection Molded Parts Plastic CNC Mechanical Car Auto Part
| 1 | Business Type: | Custom CNC Milling Service (3-axis, 4-axis, 5-axis) Custom CNC Turning Services EDM Wire-EDM |
| 2 | Piawai: | JIS, ANSI |
| 3 | Products Range: | Automobile parts,wind power generation equipment accessories,wind power generation equipment accessories, ER fluid, medical apparatus and instruments, standardization of custom, moto parts, machinery parts, lighting components, hardware accessories, electric motor products, etc |
| Agricultural machinery, electrical appliances, furniture hardware | ||
| 4 | Materials: | 1.Stainless Steel: SS201, SS303, SS304, SS316 etc. |
| 2.Carbon Steel: AISI 1045, 9SMnPb28 etc | ||
| 3.Brass: C36000 (C26800), C37700 (HPb59), C38500(HPb58), C27200(CuZn37), C28000(CuZn40) etc. | ||
| 4.Bronze:C51000, C52100, C54400, etc. | ||
| 5.Iron:Grey iron and ductile iron | ||
| 6.Aluminum:6061, 6063,7075,5052 etc. | ||
| 7.Magnesium Alloy: AZ31, AZ61, AZ91 | ||
| 8.Plastik: PEEK, POM, NYLON, TEFLON, ABS…etc | ||
| 9.Titanium: TC4 | ||
| 5 | Machining: | Turning, Milling, Drilling, Grinding, Cleaning, |
| 6 | Main equipments | CNC lathe, CNC milling, Stamping machine, |
| Automatic lathe, Grinder, Tapping | ||
| Drilling machine…etc | ||
| 7 | Measuring & Testing equipments | CMM, Profile Projector, Rockwell Hardness Tester, CZPT Hardness Tester, Roughness Tester, Micrometers, height gauge, Calipers… etc. |
| 8 | Accuracy: | Accuracy Of Machining:+/-0.005mm |
| Accuracy Of Grinding:+/-0.005mm | ||
| Surface Roughness:Ra0.8 | ||
| Parallelism:+/-0.005mm | ||
| Verticality:+/-0.005mm | ||
| Concentricity:0.003mm | ||
| 9 | Rawatan Permukaan: | Polishing, Deburring, Chrome Plating, Ni Plated, Zinc plated, Silver platinng |
| Anodizing various colors, Carburizing Nitriding, Heat Treatment, etc… | ||
| 10 | MOQ | 1 ~10000pcs. |
| 11 | DRW Format: | DWG, PDF, IGS, STEP, SLDPRT, SLDDRW, PRT, DRW, DXF, X_T, etc… |
| 12 | QC System: | 100% Inspection before shipment |
| 13 | Certificate | ISO9001: 2015, SGS Factory Audit |
| 14 | Payment Term: | 30% T/T + 70% T/T, Western Union, PayPal, L/C |
| 15 | Trade Terms: | FOB, CIF, L/C |
| 16 | Masa utama: | 7~45 days after confirming |
| 17 | Sample Lead Time: | 3-7 Working Days |
| 18 | Pakej Pengangkutan: | Foam/wooden box, Anti-rust paper, Small box and carton, Pallets… etc. |
| 19 | Origin: | China |
| 20 | Our Advantages: | Reliable Quality |
| Competitive Price | ||
| High precision, high quality, high accurancy | ||
| Continuous Improvement | ||
| Defect-Free Products | ||
| On-Time Delivery | ||
| Customer Satisfaction | ||
| Excellent After-Sales Service |
Proses Pengeluaran
Profil Syarikat
Quality Control Standards
To consistently exceed customer expectations, qua lity control and assurance is achieved through
Comprehensive written procedures and policies
Fully equipped inspection department
Detailed records of incoming raw materia
Consistent calibration and labeling of inspection tools
Analysis of root cause of non-conformances.
Staff members being strongly encouraged to sugqest improvements in methods, materials and suppliers
Pensijilan
Pembungkusan & Penghantaran
Soalan Lazim
Q: Are you trading company or manufacturer ?
A: We are direct factory with experienced engineers and employees as well as well-organized workshop.
Q: How long is your delivery time?
A: Generally it is 5-10 days if the goods are in stock. or it is 15-20 days if the goods are not in stock, it is according to quantity.
Q: Do you provide samples ? is it free or extra ?
A: Yes, the sample fee depends on the product geometry, and the fee will be returned to your bulk order.
Q: How long can I get the sample?
A: Depends on your part geometry, normally within 3-7 days.
Q: How long is your delivery time?
A: Sample 3-7days; Mass production order 7-45 days depends on quantity and part complexity.
Q: What is your terms of payment ?
A: Payment=1000USD, 30% T/T in advance ,balance before shippment.
Q: What’s kinds of information you need for a quote?
A: Kindly please provide the product 2D drawing with PDF or DWG format and 3D drawings with STEP or IGS or X_T format, and other requirements like: surface treatment, quantity…etc.
Q: What is your standard PO procurement process flow?
A: Prototyping —-> FA approval —-> Quality Control Plan —> Manufacturing Process Instruction —> Batch Production —> Inspection —> Shipping
Q: What shall we do if we do not have drawings?
A. Please send your sample to our factory, then we can copy or provide you better solutions. Please send us pictures or drafts with dimensions (Length, Height, Width), CAD or 3D file will be made for you if placed order.
Q: Will my drawings be safe after sending to you?
A: Yes, we can CZPT the NDA before got your drawing and will not release to the third party without your permission
Q: Is it possible to know how are my products going on without visiting your company?
A: We will offer a detailed production schedule and send weekly reports with digital pictures and videos which
show the machining progress
Q: How to enjoy the OEM services?
A: Usually, base on your design drawings or original samples, we give some technical proposals and a quotation
to you, after your agreement, we produce for you.
If you have another question, pls feel free to contact us
| Permohonan: | Fastener, Auto and Motorcycle Accessory, Hardware Tool, Machinery Accessory, Medical Spare Part, Telecommunication Part |
|---|---|
| Piawai: | GB, EN, API650, China GB Code, JIS Code, TEMA, ASME |
| Rawatan Permukaan: | Anodizing |
| Jenis Pengeluaran: | Single Production |
| Kaedah Pemesinan: | CNC Milling |
| Bahan: | Nilon, Keluli, Plastik, Loyang, Aloi, Kuprum, Aluminium, Besi |
| Sampel: |
US$ 100/Piece
1 Keping (Pesanan Minimum) | |
|---|
| Penyesuaian: |
Tersedia
| Permintaan Tersuai |
|---|

Mereka Bentuk Bahagian Acuan Suntikan
Bahagian yang dibentuk dengan suntikan direka bentuk untuk berfungsi bersama bagi membentuk satu keseluruhan. Walaupun mainan plastik kecil seperti Lego biasanya tidak dibuat untuk pemasangan, produk ini masih memerlukan pengukuran ketepatan. Atas sebab ini, reka bentuk bahagian yang dibentuk dengan suntikan harus disempurnakan untuk pembuatan. Reka bentuk juga harus meminimumkan potensi ralat.
Pertimbangan reka bentuk untuk bahagian acuan suntikan
Apabila mereka bentuk bahagian yang dibentuk melalui suntikan, adalah penting untuk mempertimbangkan ketebalan dinding bahagian tersebut. Sebaik-baiknya, ketebalan dinding adalah seragam merentasi keseluruhan bahagian. Ini membolehkan keseluruhan rongga acuan terisi tanpa sekatan, dan mengurangkan risiko kecacatan. Bahagian yang tidak mempunyai ketebalan dinding yang seragam akan mempunyai tegasan yang tinggi pada sempadan antara dua bahagian, meningkatkan risiko retakan, melengkung dan berpusing. Untuk mengelakkan tegasan sedemikian, pereka boleh mempertimbangkan untuk meruncingkan atau membulatkan tepi bahagian untuk menghapuskan kepekatan tegasan.
Ketebalan dinding bahagian yang diacukan suntikan adalah penting kerana ia mempengaruhi banyak ciri utama. Oleh itu, adalah penting untuk mengambil langkah berjaga-jaga yang sewajarnya dalam memilih ketebalan dinding bagi mengelakkan kelewatan yang mahal yang disebabkan oleh masalah acuan atau pengubahsuaian acuan. Ketebalan dinding nominal harus ditentukan berdasarkan keperluan fungsi dan tekanan bahagian tersebut. Begitu juga, ketebalan dinding minimum harus dikira berdasarkan tekanan yang boleh diterima. Dinding yang terlalu nipis boleh mengakibatkan perangkap udara dan tekanan plastik yang berlebihan.
Bahagian acuan suntikan yang mempunyai sudut tajam merupakan punca biasa kecacatan. Sudut tajam menghasilkan kepekatan tekanan, corak aliran yang lemah dan peningkatan haus acuan suntikan. Untuk meminimumkan masalah ini, pereka bentuk harus memastikan sudut dalam dan sudut luar pada separuh ketebalan dinding. Ini akan membantu meminimumkan tekanan dan memastikan integriti bahagian tersebut.
Satu lagi pertimbangan reka bentuk penting untuk bahagian yang dibentuk dengan suntikan ialah ketebalan rusuk. Ia hendaklah sekurang-kurangnya dua pertiga daripada dinding luar. Rusuk yang lebih tebal boleh mengakibatkan tanda sinki pada permukaan luar. Potongan bawah juga merumitkan reka bentuk acuan dan meningkatkan kos bahagian tersebut.
Variasi toleransi juga merupakan pertimbangan yang penting. Ia bergantung pada bahan, kawalan proses dan reka bentuk alat. Variasi toleransi berbeza dari pencetak ke pencetak, dan pereka harus membincangkan keperluan toleransi kritikal dengan pencetak. Jika bahagian tersebut perlu dihasilkan mengikut toleransi tertentu, pereka harus mempertimbangkan pilihan untuk semakan acuan bagi meminimumkan varians toleransi. Di samping itu, pereka mungkin perlu mereka bentuk ruang tambahan secara sengaja. Untuk mengimbangi variasi tersebut, pencetak mungkin mengeluarkan beberapa keluli atau mengubah suai reka bentuk. Dalam beberapa kes, gangguan boleh diselesaikan dengan kimpalan.
Pertimbangan reka bentuk untuk bahagian yang dibentuk dengan suntikan harus dibincangkan dengan profesional sains bahan pada awal proses reka bentuk. Ini penting kerana perubahan pada reka bentuk acuan boleh memakan kos yang tinggi. Oleh itu, mencapai hasil yang terbaik adalah penting. Dengan mengikuti garis panduan reka bentuk, pengeluar dapat mengelakkan kecacatan yang biasa. Ketebalan dinding yang seragam juga penting kerana ketebalan yang tidak seragam boleh menyebabkan bahagian melengkung semasa ia menyejuk.
Satu lagi faktor penting untuk bahagian yang dibentuk melalui suntikan ialah kebolehaliran bahan dalam rongga acuan. Resin sepatutnya boleh mengalir dengan mudah di sekitar sudut bulat. Contohnya, bahagian yang dibentuk dengan potongan bawah melengkung tidak akan terkeluar dengan betul dari acuan jika tiada ruang antara kedua-dua belah pihak. Atas sebab ini, pereka bentuk harus mempertimbangkan kebolehaliran bahan yang dibentuk sebelum memutuskan reka bentuk.
Menambah sistem pelari pada mesin pengacuan suntikan
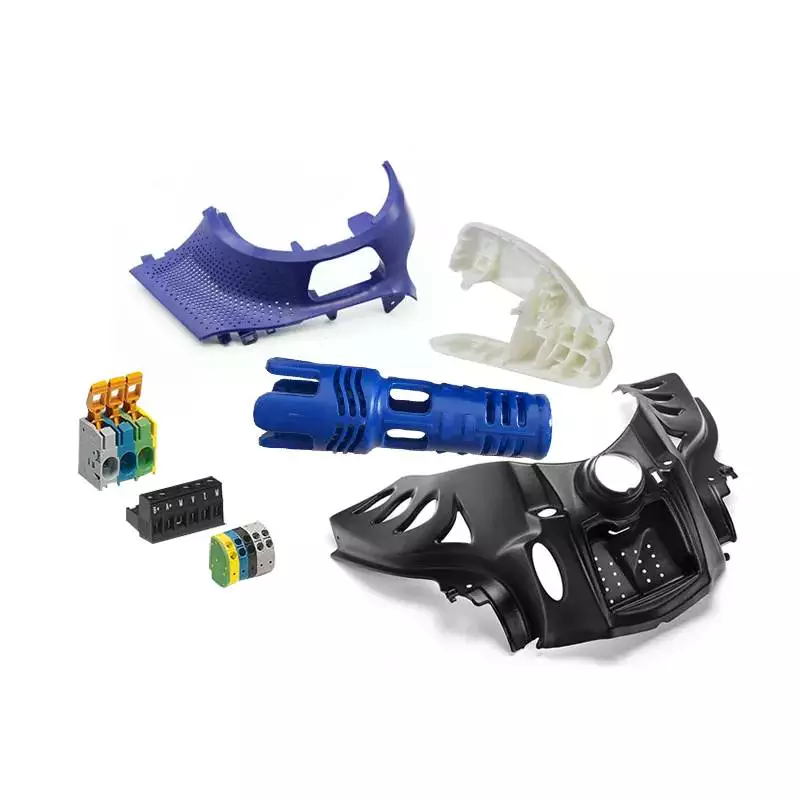 Terdapat dua jenis utama sistem pelari: sistem pelari panas dan sistem pelari sejuk. Dalam sistem pelari panas, muncung pelari menghantar plastik cair ke dalam rongga acuan. Sistem pelari sejuk tidak memerlukan penggunaan muncung dan bertindak sebagai saluran untuk plastik cair.
Reka bentuk acuan pelari panas harus mengimbangi aktiviti larutan plastik dan rongga acuan. Sebaik-baiknya, acuan dengan dua rongga adalah lebih seimbang daripada satu dengan tiga. Walau bagaimanapun, adalah penting untuk diingat bahawa acuan tiga rongga memerlukan keseimbangan aktiviti manusia yang berganda.
Sistem pelari acuan plastik adalah penting untuk memastikan kadar pengisian dan tekanan yang konsisten. Sama ada anda menghasilkan bahagian plastik berrongga tunggal atau berbilang rongga, sistem pelari akan memastikan proses anda konsisten. Apabila memilih sistem pelari, pastikan anda mempunyai yang sesuai untuk aplikasi anda.
Sistem pelari panas boleh mengurangkan masa kitaran sebanyak 10 hingga 30 peratus. Ia membantu meningkatkan kawalan kualiti dan meminimumkan pembaziran bahan dengan memastikan plastik cair sepanjang proses pengacuan. Selain itu, ia membantu menjimatkan bahan mentah dan tenaga plastik. Ciri-ciri ini menjadikannya sesuai untuk barisan pengeluaran yang besar.
Sistem pelari panas juga boleh membantu mencegah rongga daripada terlalu penuh. Pastikan isipadu pelari panas adalah sama dengan isipadu rongga acuan. Jika tidak, larutan plastik akan terperangkap di dalam pelari panas terlalu lama dan terurai.
Sistem pelari panas datang dalam pelbagai jenis. Satu jenis sistem pelari panas dipanggil sistem pelari panas sprue. Sistem ini menggunakan injap mekanikal untuk membuka dan menutup muncung. Pelari panas jenis ini lebih berkesan dan cekap daripada pelari panas tujuan umum. Walau bagaimanapun, ia juga lebih mahal.
Dalam acuan tiga plat, sistem pelari diletakkan di antara plat teras dan plat rongga. Apabila acuan dibuka, sistem pelari akan terpisah secara automatik daripada bahagian yang dibentuk. Ini menghapuskan keperluan buruh manual, tetapi meningkatkan kos perkakas.
Sistem pelari adalah penting untuk menghasilkan bahagian yang nipis dan tebal. Pelari hendaklah sempit tetapi besar supaya tidak mewujudkan lompang dan meningkatkan prestasi keseluruhan produk akhir. Sistem pelari juga penting untuk mengurangkan jumlah tenaga yang diperlukan untuk membentuk dan mengisar semula bahan.
Sistem pelari panas adalah salah satu cara untuk meningkatkan kelajuan dan ketepatan pengacuan plastik. Ia membantu mengelakkan masalah dengan sisa dengan mengurangkan jumlah plastik yang dibazirkan. Tambahan pula, sistem pelari panas juga menghalang pembaikan yang mahal. Dengan menambah sistem pelari pada sistem pengacuan suntikan, anda akan memastikan kualiti dan ketepatan yang lebih baik, dan mengelakkan masa henti yang tidak perlu dan pembaikan yang mahal.
Sistem pelari panas sesuai untuk pengeluaran bervolum tinggi. Walau bagaimanapun, ia memerlukan tahap penyelenggaraan yang lebih tinggi. Di samping itu, sistem pelari panas sukar dibersihkan dan sering meninggalkan bahan buangan. Pelari tersembunyi juga mungkin menyusahkan untuk ditanggalkan, terutamanya apabila menukar bahan atau warna. Ia juga boleh menyebabkan masalah melekat jika ia diperbuat daripada bahan sensitif haba.
Menggunakan unit suntikan sejuk yang diasingkan secara terma
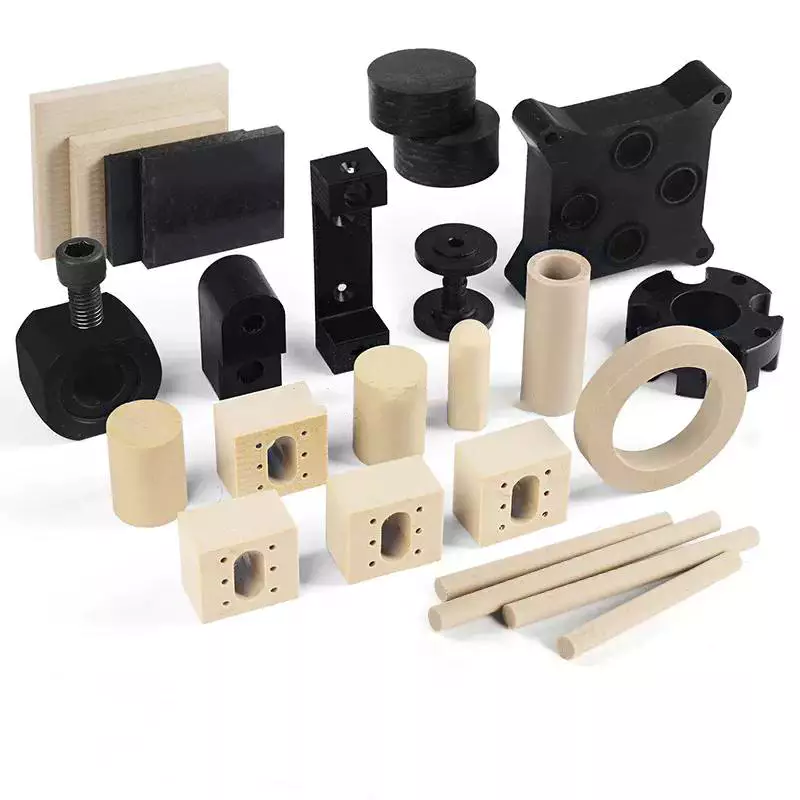 Kawalan termostatik suhu dalam proses pengacuan suntikan boleh memberi impak yang ketara terhadap kualiti bahagian. Suhu acuan yang tinggi harus dikawal dengan menggunakan unit penyejukan terkawal suhu. Peranti ini dilengkapi dengan sistem pam dan pemanas dalaman. Suhu plastik yang disuntik menentukan ciri aliran dan pengecutan plastik. Suhu juga mempengaruhi kemasan permukaan, kestabilan dimensi dan sifat fizikal produk siap.
Unit suntikan sejuk yang diasingkan secara terma membolehkan pengendali acuan membentuk bahagian pada suhu yang lebih rendah berbanding mesin pengacuan suntikan konvensional. Acuan suntikan itu sendiri terdiri daripada dua bahagian keluli. Kedua-dua bahagian disambungkan oleh engsel mekanikal. Semasa pengacuan suntikan, sejumlah kecil plastik dipaksa masuk ke dalam rongga acuan. Plastik yang disuntik kemudiannya dibiarkan sejuk menjadi keadaan pepejal. Bahagian yang dibentuk kemudiannya jatuh keluar dari bahagian acuan. Bahagian yang disuntik kemudiannya memasuki tong untuk dikumpulkan.
Proses pengacuan suntikan haba/sejuk boleh meningkatkan estetika bahagian yang dibentuk dengan ketara. Kesan teknik ini amat ketara pada resin amorfus, yang tidak membentuk kulit semasa fasa suntikan. Bahagian yang dibentuk mempunyai kilauan yang lebih tinggi berbanding teknik pengacuan konvensional.
Proses ini memerlukan daya pengapit yang lebih sedikit berbanding pengacuan suntikan konvensional dan menawarkan lebih banyak kebebasan reka bentuk. Ia juga meningkatkan kapasiti proses dan penjimatan bahan. Kawalan proses untuk proses ini lebih kompleks, dengan pembolehubah seperti jumlah suntikan leburan, tekanan air dan masa tunda suntikan air.
Sudut rehat adalah satu lagi kriteria. Sudut rendah menunjukkan bahawa pelet mengalir bebas, manakala sudut melebihi 45 darjah menunjukkan bahawa pelet tidak mengalir bebas. Ini penting semasa memproses resin nilon.
Acuan suntikan plastik telah mencapai kemajuan besar dalam beberapa dekad kebelakangan ini. Hari ini, kebanyakan acuan suntikan terbahagi kepada dua jenis: acuan pelari panas dan acuan pelari sejuk. Setiap satu mempunyai kelebihan dan kekurangannya. Memahami perbezaannya akan membantu anda menentukan kaedah yang sesuai untuk anda.
Pengacuan suntikan merupakan proses pembuatan yang sangat berkesan yang memberikan kelebihan daya saing kepada pengeluar berbanding pesaing mereka. Menggunakan proses ini menghasilkan bahagian plastik dan logam berkualiti tinggi dengan sisa minimum dan masa kitaran yang rendah. Proses ini juga sangat tepat dan menghasilkan produk dengan gabungan fleksibiliti dan kekuatan yang sempurna.

editor by CX 2023-04-20

























