
Deskripsi Produk
Professional Fashion Style China Precision Plastic Custom Injection Molded Parts Plastic CNC Mechanical Car Auto Part
| 1 | Business Type: | Custom CNC Milling Service (3-axis, 4-axis, 5-axis) Custom CNC Turning Services EDM Wire-EDM |
| 2 | Standar: | JIS, ANSI |
| 3 | Products Range: | Automobile parts,wind power generation equipment accessories,wind power generation equipment accessories, ER fluid, medical apparatus and instruments, standardization of custom, moto parts, machinery parts, lighting components, hardware accessories, electric motor products, etc |
| Agricultural machinery, electrical appliances, furniture hardware | ||
| 4 | Materials: | 1.Stainless Steel: SS201, SS303, SS304, SS316 etc. |
| 2.Carbon Steel: AISI 1045, 9SMnPb28 etc | ||
| 3.Brass: C36000 (C26800), C37700 (HPb59), C38500(HPb58), C27200(CuZn37), C28000(CuZn40) etc. | ||
| 4.Bronze:C51000, C52100, C54400, etc. | ||
| 5.Iron:Grey iron and ductile iron | ||
| 6.Aluminum:6061, 6063,7075,5052 etc. | ||
| 7.Magnesium Alloy: AZ31, AZ61, AZ91 | ||
| 8.Plastik: PEEK, POM, NYLON, TEFLON, ABS…etc | ||
| 9.Titanium: TC4 | ||
| 5 | Machining: | Turning, Milling, Drilling, Grinding, Cleaning, |
| 6 | Main equipments | CNC lathe, CNC milling, Stamping machine, |
| Automatic lathe, Grinder, Tapping | ||
| Drilling machine…etc | ||
| 7 | Measuring & Testing equipments | CMM, Profile Projector, Rockwell Hardness Tester, CZPT Hardness Tester, Roughness Tester, Micrometers, height gauge, Calipers… etc. |
| 8 | Accuracy: | Accuracy Of Machining:+/-0.005mm |
| Accuracy Of Grinding:+/-0.005mm | ||
| Surface Roughness:Ra0.8 | ||
| Parallelism:+/-0.005mm | ||
| Verticality:+/-0.005mm | ||
| Concentricity:0.003mm | ||
| 9 | Perlakuan Permukaan: | Polishing, Deburring, Chrome Plating, Ni Plated, Zinc plated, Silver platinng |
| Anodizing various colors, Carburizing Nitriding, Heat Treatment, etc… | ||
| 10 | MOQ | 1 ~10000pcs. |
| 11 | DRW Format: | DWG, PDF, IGS, STEP, SLDPRT, SLDDRW, PRT, DRW, DXF, X_T, etc… |
| 12 | QC System: | 100% Inspection before shipment |
| 13 | Sertifikat | ISO9001: 2015, SGS Factory Audit |
| 14 | Payment Term: | 30% T/T + 70% T/T, Western Union, PayPal, L/C |
| 15 | Trade Terms: | FOB, CIF, L/C |
| 16 | Waktu tunggu: | 7~45 days after confirming |
| 17 | Sample Lead Time: | 3-7 Working Days |
| 18 | Paket Transportasi: | Foam/wooden box, Anti-rust paper, Small box and carton, Pallets… etc. |
| 19 | Origin: | Cina |
| 20 | Our Advantages: | Reliable Quality |
| Competitive Price | ||
| High precision, high quality, high accurancy | ||
| Continuous Improvement | ||
| Defect-Free Products | ||
| On-Time Delivery | ||
| Customer Satisfaction | ||
| Excellent After-Sales Service |
Proses Produksi
Profil Perusahaan
Quality Control Standards
To consistently exceed customer expectations, qua lity control and assurance is achieved through
Comprehensive written procedures and policies
Fully equipped inspection department
Detailed records of incoming raw materia
Consistent calibration and labeling of inspection tools
Analysis of root cause of non-conformances.
Staff members being strongly encouraged to sugqest improvements in methods, materials and suppliers
Sertifikasi
Pengemasan & Pengiriman
Pertanyaan yang Sering Diajukan (FAQ)
Q: Are you trading company or manufacturer ?
A: We are direct factory with experienced engineers and employees as well as well-organized workshop.
Q: How long is your delivery time?
A: Generally it is 5-10 days if the goods are in stock. or it is 15-20 days if the goods are not in stock, it is according to quantity.
Q: Do you provide samples ? is it free or extra ?
A: Yes, the sample fee depends on the product geometry, and the fee will be returned to your bulk order.
Q: How long can I get the sample?
A: Tergantung pada geometri bagian Anda, biasanya dalam 3-7 hari.
Q: How long is your delivery time?
A: Sampel 3-7 hari; Pesanan produksi massal 7-45 hari tergantung pada jumlah dan kompleksitas komponen.
Q: What is your terms of payment ?
A: Payment=1000USD, 30% T/T in advance ,balance before shippment.
Q: What’s kinds of information you need for a quote?
A: Kindly please provide the product 2D drawing with PDF or DWG format and 3D drawings with STEP or IGS or X_T format, and other requirements like: surface treatment, quantity…etc.
Q: What is your standard PO procurement process flow?
A: Prototyping —-> FA approval —-> Quality Control Plan —> Manufacturing Process Instruction —> Batch Production —> Inspection —> Shipping
Q: What shall we do if we do not have drawings?
A. Silakan kirim sampel Anda ke pabrik kami, kemudian kami dapat meniru atau memberikan solusi yang lebih baik untuk Anda. Silakan kirimkan gambar atau draf dengan dimensi (Panjang, Tinggi, Lebar), file CAD atau 3D akan dibuat untuk Anda jika Anda memesan.
Q: Will my drawings be safe after sending to you?
A: Yes, we can CZPT the NDA before got your drawing and will not release to the third party without your permission
Q: Is it possible to know how are my products going on without visiting your company?
A: We will offer a detailed production schedule and send weekly reports with digital pictures and videos which
show the machining progress
Q: How to enjoy the OEM services?
A: Usually, base on your design drawings or original samples, we give some technical proposals and a quotation
to you, after your agreement, we produce for you.
If you have another question, pls feel free to contact us
| Aplikasi: | Fastener, Auto and Motorcycle Accessory, Hardware Tool, Machinery Accessory, Medical Spare Part, Telecommunication Part |
|---|---|
| Standar: | GB, EN, API650, China GB Code, JIS Code, TEMA, ASME |
| Perlakuan Permukaan: | Anodizing |
| Jenis Produksi: | Single Production |
| Metode Pemesinan: | CNC Milling |
| Bahan: | Nilon, Baja, Plastik, Kuningan, Paduan Logam, Tembaga, Aluminium, Besi |
| Contoh: |
US$ 100/Piece
1 Buah (Minimum Pemesanan) | |
|---|
| Kustomisasi: |
Tersedia
| Permintaan Khusus |
|---|

Mendesain Komponen Cetakan Injeksi
Komponen hasil cetakan injeksi dirancang untuk bekerja sama membentuk satu kesatuan. Meskipun mainan plastik kecil seperti Lego biasanya tidak dibuat untuk dirakit, produk-produk ini tetap membutuhkan pengukuran yang presisi. Karena alasan ini, desain komponen hasil cetakan injeksi harus disempurnakan untuk keperluan manufaktur. Desain tersebut juga harus meminimalkan potensi kesalahan.
Pertimbangan desain untuk komponen cetakan injeksi
Saat mendesain komponen cetakan injeksi, penting untuk mempertimbangkan ketebalan dinding komponen. Idealnya, ketebalan dinding seragam di seluruh komponen. Hal ini memungkinkan seluruh rongga cetakan terisi tanpa hambatan, dan mengurangi risiko cacat. Komponen yang tidak memiliki ketebalan dinding seragam akan memiliki tegangan tinggi di batas antara dua bagian, meningkatkan risiko retak, melengkung, dan terpelintir. Untuk menghindari tegangan tersebut, perancang dapat mempertimbangkan untuk meruncingkan atau membulatkan tepi komponen untuk menghilangkan konsentrasi tegangan.
Ketebalan dinding bagian yang dicetak dengan injeksi sangat penting karena memengaruhi banyak karakteristik kunci. Oleh karena itu, sangat penting untuk berhati-hati dalam memilih ketebalan dinding untuk menghindari penundaan yang mahal yang disebabkan oleh masalah cetakan atau modifikasi cetakan. Ketebalan dinding nominal harus ditentukan berdasarkan fungsi dan persyaratan tegangan bagian tersebut. Demikian pula, ketebalan dinding minimum harus dihitung berdasarkan tegangan yang dapat diterima. Dinding yang terlalu tipis dapat mengakibatkan jebakan udara dan tekanan plastis yang berlebihan.
Komponen hasil cetakan injeksi yang memiliki sudut tajam merupakan penyebab umum terjadinya cacat. Sudut tajam menciptakan konsentrasi tegangan, pola aliran yang buruk, dan peningkatan keausan cetakan injeksi. Untuk meminimalkan masalah ini, perancang harus menjaga sudut dalam dan sudut luar setengah dari ketebalan dinding. Hal ini akan membantu meminimalkan tegangan dan memastikan integritas komponen.
Pertimbangan desain penting lainnya untuk komponen cetakan injeksi adalah ketebalan rusuk. Ketebalan rusuk minimal harus dua pertiga dari dinding luar. Rusuk yang lebih tebal dapat menyebabkan tanda cekung pada permukaan luar. Bagian yang menjorok ke dalam juga mempersulit desain cetakan dan meningkatkan biaya komponen.
Variasi toleransi juga merupakan pertimbangan penting. Hal ini bergantung pada material, pengendalian proses, dan desain perkakas. Variasi toleransi berbeda-beda antar perusahaan pencetak, dan perancang harus mendiskusikan persyaratan toleransi kritis dengan perusahaan pencetak. Jika komponen harus diproduksi dengan toleransi tertentu, perancang harus mempertimbangkan opsi revisi cetakan untuk meminimalkan variasi toleransi. Selain itu, perancang mungkin perlu sengaja merancang jarak bebas tambahan. Untuk mengkompensasi variasi tersebut, perusahaan pencetak dapat menghilangkan sebagian baja atau memodifikasi desain. Dalam beberapa kasus, interferensi dapat diatasi dengan pengelasan.
Pertimbangan desain untuk komponen cetakan injeksi harus didiskusikan dengan para profesional ilmu material sejak awal proses desain. Hal ini sangat penting karena perubahan pada desain cetakan dapat memakan biaya yang besar. Oleh karena itu, mencapai hasil terbaik sangatlah penting. Dengan mengikuti pedoman desain, produsen dapat menghindari cacat umum. Ketebalan dinding yang seragam juga penting karena ketebalan yang tidak seragam dapat menyebabkan komponen melengkung saat mendingin.
Faktor penting lainnya untuk komponen hasil cetakan injeksi adalah kelancaran aliran material di dalam rongga cetakan. Resin harus dapat mengalir dengan mudah di sekitar sudut yang membulat. Misalnya, komponen cetakan dengan undercut melengkung tidak akan keluar dengan benar dari cetakan jika tidak ada ruang di antara kedua sisinya. Karena alasan ini, perancang harus mempertimbangkan kelancaran aliran material cetakan sebelum memutuskan desain.
Menambahkan sistem saluran (runner system) ke mesin cetak injeksi.
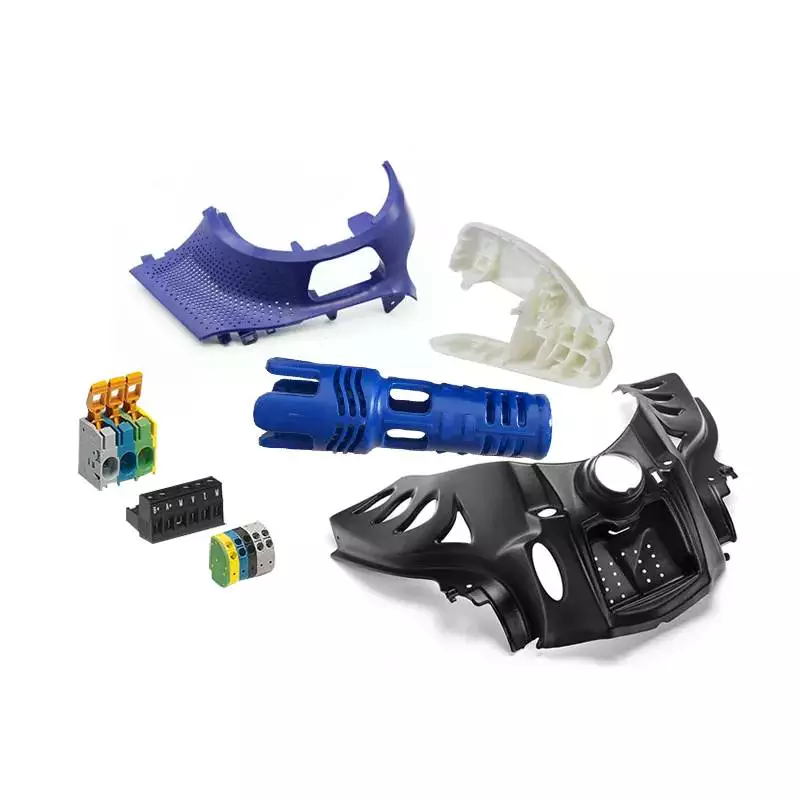 Terdapat dua jenis utama sistem runner: sistem hot runner dan sistem cold runner. Pada sistem hot runner, nozzle runner mengantarkan plastik cair ke dalam rongga cetakan. Sistem cold runner tidak memerlukan penggunaan nozzle dan berfungsi sebagai saluran untuk plastik cair.
Desain cetakan hot runner harus menyeimbangkan aktivitas larutan plastik dan rongga cetakan. Idealnya, cetakan dengan dua rongga lebih seimbang daripada yang memiliki tiga rongga. Namun, penting untuk diingat bahwa cetakan tiga rongga membutuhkan keseimbangan aktivitas manusia yang beragam.
Sistem saluran cetakan plastik sangat penting untuk memastikan laju pengisian dan tekanan yang konsisten. Baik Anda memproduksi komponen plastik dengan satu atau beberapa rongga, sistem saluran cetakan akan menjaga konsistensi proses Anda. Saat memilih sistem saluran cetakan, pastikan Anda memilih yang tepat untuk aplikasi Anda.
Sistem hot runner dapat mengurangi waktu siklus hingga 10 sampai 30 persen. Sistem ini membantu meningkatkan kontrol kualitas dan meminimalkan pemborosan material dengan menjaga plastik tetap cair selama proses pencetakan. Selain itu, sistem ini membantu menghemat bahan baku plastik dan energi. Fitur-fitur ini menjadikannya ideal untuk lini produksi skala besar.
Sistem hot runner juga dapat membantu mencegah pengisian rongga cetakan yang berlebihan. Pastikan volume hot runner sama dengan volume rongga cetakan. Jika tidak, larutan plastik akan terperangkap di dalam hot runner terlalu lama dan terurai.
Sistem hot runner hadir dalam berbagai macam variasi. Salah satu jenis sistem hot runner disebut sistem hot runner sprue. Sistem ini menggunakan katup mekanis untuk membuka dan menutup nosel. Jenis hot runner ini lebih efektif dan efisien daripada hot runner serbaguna. Namun, harganya juga lebih mahal.
Pada cetakan tiga pelat, sistem saluran (runner system) diposisikan di antara pelat inti dan pelat rongga. Saat cetakan dibuka, sistem saluran secara otomatis terpisah dari bagian yang dicetak. Hal ini menghilangkan kebutuhan akan tenaga kerja manual, tetapi meningkatkan biaya perkakas.
Sistem saluran peleburan (runner system) penting untuk memproduksi komponen yang tipis maupun tebal. Saluran peleburan harus sempit tetapi lebar agar tidak menimbulkan rongga dan meningkatkan kinerja keseluruhan produk akhir. Sistem saluran peleburan juga penting untuk mengurangi jumlah energi yang dibutuhkan untuk membentuk dan menggiling ulang material.
Sistem hot runner adalah salah satu cara untuk meningkatkan kecepatan dan akurasi pencetakan plastik. Sistem ini membantu menghindari masalah limbah dengan mengurangi jumlah plastik yang terbuang. Selain itu, sistem hot runner juga mencegah perbaikan yang mahal. Dengan menambahkan sistem hot runner ke sistem pencetakan injeksi, Anda akan memastikan kualitas dan presisi yang lebih baik, serta menghindari waktu henti yang tidak perlu dan perbaikan yang mahal.
Sistem hot runner ideal untuk produksi volume tinggi. Namun, sistem ini membutuhkan perawatan yang lebih intensif. Selain itu, sistem hot runner sulit dibersihkan dan seringkali meninggalkan sisa material. Runner tersembunyi juga mungkin sulit dilepas, terutama saat mengganti material atau warna. Runner tersembunyi juga dapat menyebabkan masalah lengket jika terbuat dari material yang sensitif terhadap panas.
Menggunakan unit injeksi dingin yang terisolasi secara termal
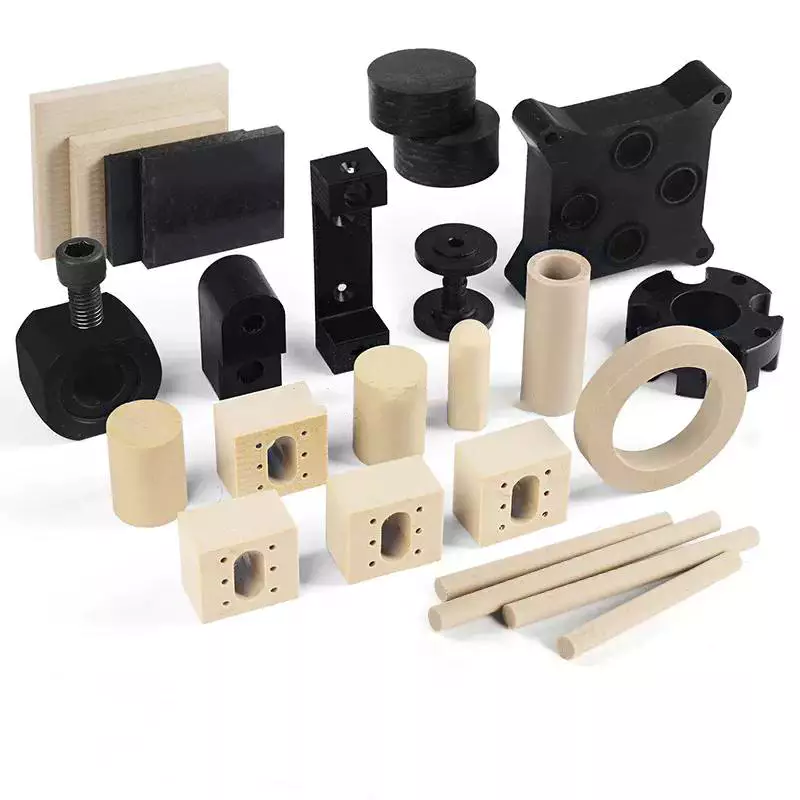 Pengendalian suhu termostatik dalam proses pencetakan injeksi dapat memberikan dampak signifikan pada kualitas produk. Suhu cetakan yang tinggi harus diatur dengan menggunakan unit pendingin yang dikontrol suhu. Perangkat ini dilengkapi dengan sistem pemompaan dan pemanas internal. Suhu plastik yang diinjeksikan menentukan karakteristik aliran dan penyusutan plastik. Suhu juga memengaruhi hasil akhir permukaan, stabilitas dimensi, dan sifat fisik produk jadi.
Unit injeksi dingin yang terisolasi secara termal memungkinkan operator cetakan untuk mencetak komponen pada suhu yang lebih rendah daripada mesin cetak injeksi konvensional. Cetakan injeksi itu sendiri terdiri dari dua bagian baja. Kedua bagian tersebut dihubungkan oleh engsel mekanis. Selama pencetakan injeksi, sejumlah kecil plastik dipaksa masuk ke dalam rongga cetakan. Plastik yang diinjeksikan kemudian dibiarkan mendingin hingga menjadi padat. Bagian yang dicetak kemudian jatuh keluar dari kedua bagian cetakan. Bagian yang diinjeksikan kemudian masuk ke dalam wadah untuk dikumpulkan.
Proses pencetakan injeksi panas/dingin dapat meningkatkan estetika bagian yang dicetak secara signifikan. Efek teknik ini sangat terlihat pada resin amorf, yang tidak membentuk lapisan permukaan selama fase injeksi. Bagian yang dicetak memiliki kilap yang lebih tinggi dibandingkan dengan teknik pencetakan konvensional.
Proses ini membutuhkan gaya penjepitan yang lebih rendah daripada pencetakan injeksi konvensional dan menawarkan kebebasan desain yang lebih besar. Selain itu, proses ini juga meningkatkan kapasitas proses dan penghematan material. Pengendalian proses untuk metode ini lebih kompleks, dengan variabel seperti jumlah injeksi lelehan, tekanan air, dan waktu tunda injeksi air.
Sudut tumpukan (angle of repose) adalah kriteria lain. Sudut yang rendah menunjukkan bahwa pelet mudah mengalir, sedangkan sudut di atas 45 derajat menunjukkan bahwa pelet tidak mudah mengalir. Hal ini penting saat memproses resin nilon.
Pencetakan injeksi plastik telah mengalami kemajuan pesat dalam beberapa dekade terakhir. Saat ini, sebagian besar cetakan injeksi termasuk dalam salah satu dari dua jenis: hot runner dan cold runner. Masing-masing memiliki kelebihan dan kekurangannya sendiri. Memahami perbedaan keduanya akan membantu Anda memutuskan metode mana yang tepat untuk Anda.
Pencetakan injeksi adalah proses manufaktur yang sangat efektif yang memberikan keunggulan kompetitif bagi produsen dibandingkan pesaing mereka. Dengan menggunakan proses ini, dihasilkan komponen plastik dan logam berkualitas tinggi dengan limbah minimal dan waktu siklus yang singkat. Proses ini juga sangat akurat dan menghasilkan produk dengan perpaduan sempurna antara fleksibilitas dan kekuatan.

editor by CX 2023-04-20

























