
製品説明
Professional Fashion Style China Precision Plastic Custom Injection Molded Parts Plastic CNC Mechanical Car Auto Part
| 1 | Business Type: | Custom CNC Milling Service (3-axis, 4-axis, 5-axis) Custom CNC Turning Services EDM Wire-EDM |
| 2 | 標準: | JIS, ANSI |
| 3 | Products Range: | Automobile parts,wind power generation equipment accessories,wind power generation equipment accessories, ER fluid, medical apparatus and instruments, standardization of custom, moto parts, machinery parts, lighting components, hardware accessories, electric motor products, etc |
| Agricultural machinery, electrical appliances, furniture hardware | ||
| 4 | Materials: | 1.Stainless Steel: SS201, SS303, SS304, SS316 etc. |
| 2.Carbon Steel: AISI 1045, 9SMnPb28 etc | ||
| 3.Brass: C36000 (C26800), C37700 (HPb59), C38500(HPb58), C27200(CuZn37), C28000(CuZn40) etc. | ||
| 4.Bronze:C51000, C52100, C54400, etc. | ||
| 5.Iron:Grey iron and ductile iron | ||
| 6.Aluminum:6061, 6063,7075,5052 etc. | ||
| 7.Magnesium Alloy: AZ31, AZ61, AZ91 | ||
| 8.プラスチック: PEEK, POM, NYLON, TEFLON, ABS…etc | ||
| 9.Titanium: TC4 | ||
| 5 | Machining: | Turning, Milling, Drilling, Grinding, Cleaning, |
| 6 | Main equipments | CNC lathe, CNC milling, Stamping machine, |
| Automatic lathe, Grinder, Tapping | ||
| Drilling machine…etc | ||
| 7 | Measuring & Testing equipments | CMM, Profile Projector, Rockwell Hardness Tester, CZPT Hardness Tester, Roughness Tester, Micrometers, height gauge, Calipers… etc. |
| 8 | Accuracy: | Accuracy Of Machining:+/-0.005mm |
| Accuracy Of Grinding:+/-0.005mm | ||
| Surface Roughness:Ra0.8 | ||
| Parallelism:+/-0.005mm | ||
| Verticality:+/-0.005mm | ||
| Concentricity:0.003mm | ||
| 9 | 表面処理: | Polishing, Deburring, Chrome Plating, Ni Plated, Zinc plated, Silver platinng |
| Anodizing various colors, Carburizing Nitriding, Heat Treatment, etc… | ||
| 10 | MOQ | 1 ~10000pcs. |
| 11 | DRW Format: | DWG, PDF, IGS, STEP, SLDPRT, SLDDRW, PRT, DRW, DXF, X_T, etc… |
| 12 | QC System: | 100% Inspection before shipment |
| 13 | Certificate | ISO9001: 2015, SGS Factory Audit |
| 14 | Payment Term: | 30% T/T + 70% T/T, Western Union, PayPal, L/C |
| 15 | Trade Terms: | FOB, CIF, L/C |
| 16 | リードタイム: | 7~45 days after confirming |
| 17 | Sample Lead Time: | 3-7 Working Days |
| 18 | Transport Package: | Foam/wooden box, Anti-rust paper, Small box and carton, Pallets… etc. |
| 19 | Origin: | 中国 |
| 20 | Our Advantages: | Reliable Quality |
| Competitive Price | ||
| High precision, high quality, high accurancy | ||
| Continuous Improvement | ||
| Defect-Free Products | ||
| On-Time Delivery | ||
| Customer Satisfaction | ||
| Excellent After-Sales Service |
製造工程
会社概要
Quality Control Standards
To consistently exceed customer expectations, qua lity control and assurance is achieved through
Comprehensive written procedures and policies
Fully equipped inspection department
Detailed records of incoming raw materia
Consistent calibration and labeling of inspection tools
Analysis of root cause of non-conformances.
Staff members being strongly encouraged to sugqest improvements in methods, materials and suppliers
資格認定
梱包と配送
よくある質問
Q: Are you trading company or manufacturer ?
A: We are direct factory with experienced engineers and employees as well as well-organized workshop.
Q: How long is your delivery time?
A: Generally it is 5-10 days if the goods are in stock. or it is 15-20 days if the goods are not in stock, it is according to quantity.
Q: Do you provide samples ? is it free or extra ?
A: Yes, the sample fee depends on the product geometry, and the fee will be returned to your bulk order.
Q: How long can I get the sample?
A: Depends on your part geometry, normally within 3-7 days.
Q: How long is your delivery time?
A: Sample 3-7days; Mass production order 7-45 days depends on quantity and part complexity.
Q: What is your terms of payment ?
A: Payment=1000USD, 30% T/T in advance ,balance before shippment.
Q: What’s kinds of information you need for a quote?
A: Kindly please provide the product 2D drawing with PDF or DWG format and 3D drawings with STEP or IGS or X_T format, and other requirements like: surface treatment, quantity…etc.
Q: What is your standard PO procurement process flow?
A: Prototyping —-> FA approval —-> Quality Control Plan —> Manufacturing Process Instruction —> Batch Production —> Inspection —> Shipping
Q: What shall we do if we do not have drawings?
A. Please send your sample to our factory, then we can copy or provide you better solutions. Please send us pictures or drafts with dimensions (Length, Height, Width), CAD or 3D file will be made for you if placed order.
Q: Will my drawings be safe after sending to you?
A: Yes, we can CZPT the NDA before got your drawing and will not release to the third party without your permission
Q: Is it possible to know how are my products going on without visiting your company?
A: We will offer a detailed production schedule and send weekly reports with digital pictures and videos which
show the machining progress
Q: How to enjoy the OEM services?
A: Usually, base on your design drawings or original samples, we give some technical proposals and a quotation
to you, after your agreement, we produce for you.
If you have another question, pls feel free to contact us
| 応用: | Fastener, Auto and Motorcycle Accessory, Hardware Tool, Machinery Accessory, Medical Spare Part, Telecommunication Part |
|---|---|
| 標準: | GB, EN, API650, China GB Code, JIS Code, TEMA, ASME |
| 表面処理: | Anodizing |
| 生産タイプ: | Single Production |
| 加工方法: | CNC Milling |
| 材料: | ナイロン、鋼鉄、プラスチック、真鍮、合金、銅、アルミニウム、鉄 |
| サンプル: |
US$ 100/Piece
1個(最小注文数) | |
|---|
| カスタマイズ: |
利用可能
| カスタマイズされたリクエスト |
|---|

射出成形部品の設計
射出成形部品は、互いに組み合わさって一体となるように設計されています。レゴのような小型プラスチック玩具は通常、組み立てを前提として製造されるわけではありませんが、これらの製品にも精密な寸法精度が求められます。そのため、射出成形部品の設計は製造に最適化されている必要があり、また、設計上の誤差を最小限に抑える必要もあります。
射出成形部品の設計上の考慮事項
射出成形部品を設計する際には、部品の肉厚を考慮することが不可欠です。理想的には、部品全体の肉厚が均一であることが望ましいです。これにより、金型キャビティ全体に材料がスムーズに充填され、不良品の発生リスクが低減されます。肉厚が均一でない部品では、2つのセクションの境界部分に高い応力が発生し、亀裂、反り、ねじれなどのリスクが高まります。このような応力を回避するために、設計者は部品のエッジをテーパー加工したり、丸めたりして応力集中を解消することを検討できます。
射出成形部品の肉厚は、多くの重要な特性に影響を与えるため、非常に重要です。したがって、金型の問題や金型の変更によるコストのかかる遅延を避けるためにも、肉厚の選択には細心の注意を払う必要があります。公称肉厚は、部品の機能と応力要件に基づいて決定する必要があります。同様に、最小肉厚は許容応力に基づいて計算する必要があります。肉厚が薄すぎると、気泡の発生や過剰な塑性圧力につながる可能性があります。
射出成形部品において、鋭角な角は欠陥の一般的な原因となります。鋭角な角は応力集中、流動不良、射出成形金型の摩耗増加を引き起こします。これらの問題を最小限に抑えるため、設計者は内側の角と外側の角を肉厚の半分に抑えるべきです。これにより応力を最小限に抑え、部品の完全性を確保することができます。
射出成形部品の設計において、もう一つ重要な考慮事項はリブの厚さです。リブの厚さは外壁の少なくとも3分の2以上であるべきです。リブが厚すぎると、外面にヒケが発生する可能性があります。また、アンダーカットは金型設計を複雑にし、部品のコストを増加させます。
公差のばらつきも重要な考慮事項です。これは、材料、工程管理、および金型設計に依存します。公差のばらつきは成形業者によって異なるため、設計者は成形業者と重要な公差要件について話し合う必要があります。部品を特定の公差で製造する必要がある場合は、設計者は公差のばらつきを最小限に抑えるための金型修正の選択肢を検討する必要があります。さらに、設計者は意図的に余分なクリアランスを設計する必要があるかもしれません。このようなばらつきを補正するために、成形業者は鋼材の一部を除去したり、設計を変更したりする場合があります。場合によっては、溶接によって干渉を解消できることもあります。
射出成形部品の設計上の考慮事項は、設計プロセスの初期段階で材料科学の専門家と協議する必要があります。金型設計の変更はコストがかかるため、これは非常に重要です。したがって、可能な限り最良の結果を得ることが不可欠です。設計ガイドラインに従うことで、製造業者は一般的な欠陥を回避できます。また、肉厚が均一であることも重要です。肉厚が不均一だと、冷却時に部品が反ってしまう可能性があるからです。
射出成形部品にとってもう一つ重要な要素は、金型キャビティ内での材料の流動性です。樹脂は丸みを帯びた角にも容易に流れ込む必要があります。例えば、湾曲したアンダーカットを持つ成形部品は、両側の間に隙間がないと金型から適切に取り出せません。そのため、設計者は設計を決定する前に、成形材料の流動性を考慮する必要があります。
射出成形機にランナーシステムを追加する
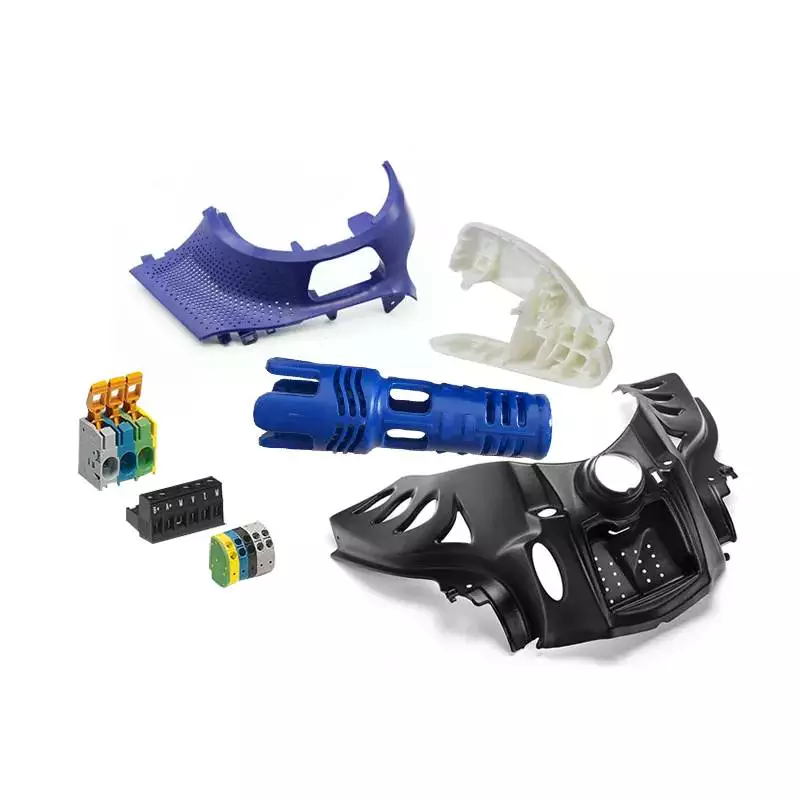 ランナーシステムには、ホットランナーシステムとコールドランナーシステムの2種類があります。ホットランナーシステムでは、ランナーノズルが溶融プラスチックを金型キャビティに供給します。コールドランナーシステムはノズルを使用せず、溶融プラスチックの導管として機能します。
ホットランナー金型の設計においては、プラスチック溶液と金型キャビティの活動のバランスを取ることが重要です。理想的には、キャビティが2つの金型の方が、3つの金型よりもバランスが取れています。ただし、キャビティが3つの金型では、様々な人的作業のバランス調整が必要となることを忘れてはなりません。
プラスチック成形金型のランナーシステムは、充填率と圧力の安定性を確保するために不可欠です。単一キャビティまたは複数キャビティのプラスチック部品を製造する場合でも、ランナーシステムを使用することで製造工程の一貫性を維持できます。ランナーシステムを選ぶ際には、用途に最適なものを選ぶようにしてください。
ホットランナーシステムは、サイクルタイムを10~30%短縮できます。成形工程全体を通してプラスチックを溶融状態に保つことで、品質管理の向上と材料の無駄の最小化に貢献します。さらに、プラスチック原料とエネルギーの節約にもつながります。これらの特長から、ホットランナーシステムは大規模生産ラインに最適です。
ホットランナーシステムは、キャビティへの樹脂の過剰充填を防ぐのにも役立ちます。ホットランナーの容積が金型キャビティの容積と等しいことを確認してください。そうでない場合、樹脂溶液がホットランナー内に長時間滞留し、分解してしまう可能性があります。
ホットランナーシステムには様々な種類があります。その一つに、スプルー式ホットランナーシステムがあります。このシステムは、機械式バルブを使ってノズルを開閉します。このタイプのホットランナーは、汎用ホットランナーよりも効果的で効率的ですが、価格も高くなります。
3枚プレート金型では、ランナーシステムはコアプレートとキャビティプレートの間に配置されます。金型を開くと、ランナーシステムは成形品から自動的に分離します。これにより手作業は不要になりますが、金型コストは増加します。
ランナーシステムは、薄肉部品と厚肉部品の両方を製造する上で重要です。ランナーは、空隙の発生を防ぎ、最終製品の全体的な性能を向上させるために、幅は狭くても幅は広くなければなりません。ランナーシステムは、材料の成形および再研削に必要なエネルギー量を削減するためにも重要です。
ホットランナーシステムは、プラスチック成形の速度と精度を向上させる方法の一つです。プラスチックの無駄を減らすことで、無駄に関する問題を回避できます。さらに、ホットランナーシステムは高額な修理費用も削減します。射出成形システムにランナーシステムを追加することで、品質と精度が向上し、不要なダウンタイムや高額な修理費用を回避できます。
ホットランナーシステムは大量生産に最適です。しかし、メンテナンスの手間が高くなります。さらに、ホットランナーシステムは清掃が難しく、廃棄物が残りやすいという欠点があります。また、隠しランナーは、特に材料や色を変更する際に取り外しが困難な場合があります。熱に弱い材料で作られている場合は、ランナーがくっつくなどの問題が発生する可能性もあります。
断熱された冷射ユニットを使用する
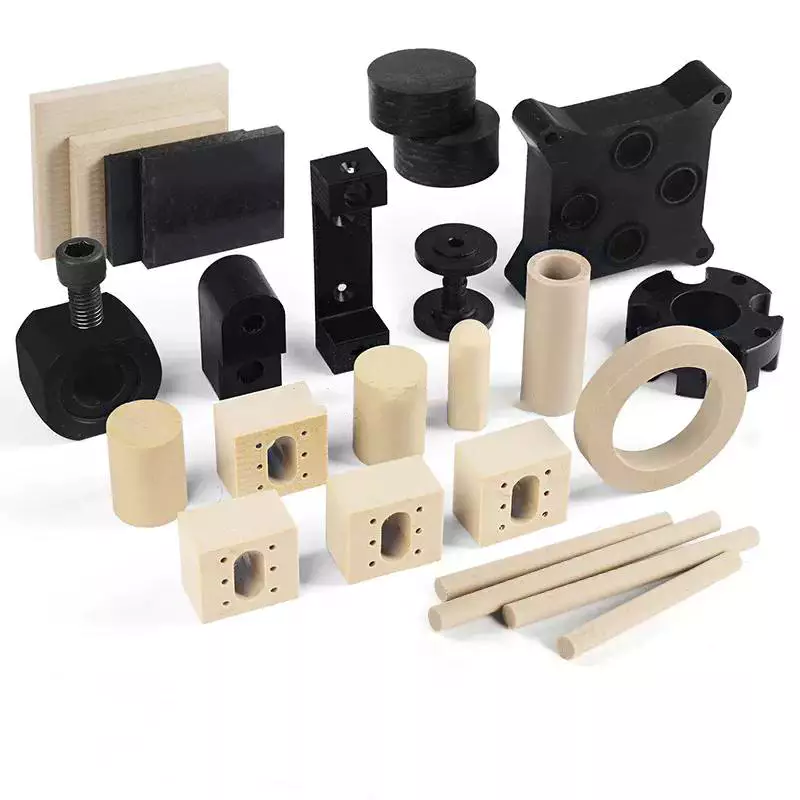 射出成形プロセスにおける温度制御は、部品の品質に大きな影響を与えます。金型温度が高い場合は、温度制御冷却装置を使用して温度を調整する必要があります。これらの装置には、ポンプシステムと内部ヒーターが装備されています。射出されるプラスチックの温度は、プラスチックの流動特性と収縮率を決定します。また、温度は、完成品の表面仕上げ、寸法安定性、および物理的特性にも影響を与えます。
断熱された低温射出成形ユニットを使用すると、金型オペレーターは従来の射出成形機よりも低い温度で部品を成形できます。射出成形金型自体は、2つの鋼製半割体で構成されています。この2つの半割体は機械的なヒンジで接続されています。射出成形中、少量のプラスチックが金型キャビティに押し込まれます。注入されたプラスチックは冷却されて固化します。成形された部品は金型の半割体から排出されます。その後、射出成形された部品は回収用の容器に入ります。
加熱・冷却射出成形プロセスは、成形品の美観を大幅に向上させることができます。この技術の効果は、射出成形時に表面層を形成しない非晶質樹脂において特に顕著です。成形品は、従来の成形技術で成形されたものよりも高い光沢が得られます。
このプロセスは、従来の射出成形よりも型締め力が少なく、設計の自由度が高い。また、生産能力の向上と材料費の削減にもつながる。ただし、溶融樹脂の注入量、水圧、水注入遅延時間などの変数があるため、プロセス制御はより複雑になる。
安息角も重要な基準の一つです。安息角が小さいほどペレットは流動性が高く、45度を超えると流動性が低いことを示します。これはナイロン樹脂の加工において重要な指標となります。
プラスチック射出成形は、ここ数十年で目覚ましい進歩を遂げました。現在、射出成形金型はホットランナー式とコールドランナー式の2種類に分類されます。それぞれに長所と短所があります。両者の違いを理解することで、どちらの方法が自分に合っているかを判断するのに役立ちます。
射出成形は、製造業者に競合他社に対する優位性をもたらす非常に効率的な製造プロセスです。このプロセスを用いることで、廃棄物を最小限に抑え、サイクルタイムを短縮しながら、高品質のプラスチック部品や金属部品を製造できます。また、このプロセスは非常に精度が高く、柔軟性と強度を完璧に兼ね備えた製品を生み出すことができます。

editor by CX 2023-04-20

























