
Descrizione del prodotto
Professional Fashion Style China Precision Plastic Custom Injection Molded Parts Plastic CNC Mechanical Car Auto Part
| 1 | Business Type: | Custom CNC Milling Service (3-axis, 4-axis, 5-axis) Custom CNC Turning Services EDM Wire-EDM |
| 2 | Standard: | JIS, ANSI |
| 3 | Products Range: | Automobile parts,wind power generation equipment accessories,wind power generation equipment accessories, ER fluid, medical apparatus and instruments, standardization of custom, moto parts, machinery parts, lighting components, hardware accessories, electric motor products, etc |
| Agricultural machinery, electrical appliances, furniture hardware | ||
| 4 | Materials: | 1.Stainless Steel: SS201, SS303, SS304, SS316 etc. |
| 2.Carbon Steel: AISI 1045, 9SMnPb28 etc | ||
| 3.Brass: C36000 (C26800), C37700 (HPb59), C38500(HPb58), C27200(CuZn37), C28000(CuZn40) etc. | ||
| 4.Bronze:C51000, C52100, C54400, etc. | ||
| 5.Iron:Grey iron and ductile iron | ||
| 6.Aluminum:6061, 6063,7075,5052 etc. | ||
| 7.Magnesium Alloy: AZ31, AZ61, AZ91 | ||
| 8.Plastica: PEEK, POM, NYLON, TEFLON, ABS…etc | ||
| 9.Titanium: TC4 | ||
| 5 | Machining: | Turning, Milling, Drilling, Grinding, Cleaning, |
| 6 | Main equipments | CNC lathe, CNC milling, Stamping machine, |
| Automatic lathe, Grinder, Tapping | ||
| Drilling machine…etc | ||
| 7 | Measuring & Testing equipments | CMM, Profile Projector, Rockwell Hardness Tester, CZPT Hardness Tester, Roughness Tester, Micrometers, height gauge, Calipers… etc. |
| 8 | Accuracy: | Accuracy Of Machining:+/-0.005mm |
| Accuracy Of Grinding:+/-0.005mm | ||
| Surface Roughness:Ra0.8 | ||
| Parallelism:+/-0.005mm | ||
| Verticality:+/-0.005mm | ||
| Concentricity:0.003mm | ||
| 9 | Trattamento superficiale: | Polishing, Deburring, Chrome Plating, Ni Plated, Zinc plated, Silver platinng |
| Anodizing various colors, Carburizing Nitriding, Heat Treatment, etc… | ||
| 10 | MOQ | 1 ~10000pcs. |
| 11 | DRW Format: | DWG, PDF, IGS, STEP, SLDPRT, SLDDRW, PRT, DRW, DXF, X_T, etc… |
| 12 | QC System: | 100% Inspection before shipment |
| 13 | Certificato | ISO9001: 2015, SGS Factory Audit |
| 14 | Payment Term: | 30% T/T + 70% T/T, Western Union, PayPal, L/C |
| 15 | Trade Terms: | FOB, CIF, L/C |
| 16 | Tempi di consegna: | 7~45 days after confirming |
| 17 | Sample Lead Time: | 3-7 Working Days |
| 18 | Pacchetto di trasporto: | Foam/wooden box, Anti-rust paper, Small box and carton, Pallets… etc. |
| 19 | Origin: | China |
| 20 | Our Advantages: | Reliable Quality |
| Competitive Price | ||
| High precision, high quality, high accurancy | ||
| Continuous Improvement | ||
| Defect-Free Products | ||
| On-Time Delivery | ||
| Customer Satisfaction | ||
| Excellent After-Sales Service |
Processo di produzione
Profilo Aziendale
Quality Control Standards
To consistently exceed customer expectations, qua lity control and assurance is achieved through
Comprehensive written procedures and policies
Fully equipped inspection department
Detailed records of incoming raw materia
Consistent calibration and labeling of inspection tools
Analysis of root cause of non-conformances.
Staff members being strongly encouraged to sugqest improvements in methods, materials and suppliers
Certificazioni
Imballaggio e spedizione
FAQ
Q: Are you trading company or manufacturer ?
A: We are direct factory with experienced engineers and employees as well as well-organized workshop.
Q: How long is your delivery time?
A: Generally it is 5-10 days if the goods are in stock. or it is 15-20 days if the goods are not in stock, it is according to quantity.
Q: Do you provide samples ? is it free or extra ?
A: Yes, the sample fee depends on the product geometry, and the fee will be returned to your bulk order.
Q: How long can I get the sample?
A: Depends on your part geometry, normally within 3-7 days.
Q: How long is your delivery time?
A: Sample 3-7days; Mass production order 7-45 days depends on quantity and part complexity.
Q: What is your terms of payment ?
A: Payment=1000USD, 30% T/T in advance ,balance before shippment.
Q: What’s kinds of information you need for a quote?
A: Kindly please provide the product 2D drawing with PDF or DWG format and 3D drawings with STEP or IGS or X_T format, and other requirements like: surface treatment, quantity…etc.
Q: What is your standard PO procurement process flow?
A: Prototyping —-> FA approval —-> Quality Control Plan —> Manufacturing Process Instruction —> Batch Production —> Inspection —> Shipping
Q: What shall we do if we do not have drawings?
A. Please send your sample to our factory, then we can copy or provide you better solutions. Please send us pictures or drafts with dimensions (Length, Height, Width), CAD or 3D file will be made for you if placed order.
Q: Will my drawings be safe after sending to you?
A: Yes, we can CZPT the NDA before got your drawing and will not release to the third party without your permission
Q: Is it possible to know how are my products going on without visiting your company?
A: We will offer a detailed production schedule and send weekly reports with digital pictures and videos which
show the machining progress
Q: How to enjoy the OEM services?
A: Usually, base on your design drawings or original samples, we give some technical proposals and a quotation
to you, after your agreement, we produce for you.
If you have another question, pls feel free to contact us
| Applicazione: | Fastener, Auto and Motorcycle Accessory, Hardware Tool, Machinery Accessory, Medical Spare Part, Telecommunication Part |
|---|---|
| Standard: | GB, EN, API650, China GB Code, JIS Code, TEMA, ASME |
| Trattamento superficiale: | Anodizing |
| Tipo di produzione: | Single Production |
| Metodo di lavorazione: | CNC Milling |
| Materiale: | Nylon, acciaio, plastica, ottone, lega, rame, alluminio, ferro |
| Esempi: |
US$ 100/Piece
1 pezzo (ordine minimo) | |
|---|
| Personalizzazione: |
Disponibile
| Richiesta personalizzata |
|---|

Progettazione di componenti stampati a iniezione
I componenti stampati a iniezione sono progettati per funzionare insieme e formare un tutt'uno. Sebbene i piccoli giocattoli di plastica come i Lego non siano in genere realizzati per l'assemblaggio, questi prodotti richiedono comunque misurazioni di precisione. Per questo motivo, i progetti dei componenti stampati a iniezione devono essere perfezionati per la produzione. I progetti devono inoltre ridurre al minimo il potenziale di errore.
Considerazioni di progettazione per componenti stampati a iniezione
Nella progettazione di componenti stampati a iniezione, è fondamentale considerare lo spessore delle pareti. Idealmente, lo spessore delle pareti dovrebbe essere uniforme su tutta la superficie del pezzo. Ciò consente di riempire completamente la cavità dello stampo senza restrizioni e riduce il rischio di difetti. I componenti con spessore delle pareti non uniforme presenteranno elevate sollecitazioni al confine tra due sezioni, aumentando il rischio di crepe, deformazioni e torsioni. Per evitare tali sollecitazioni, i progettisti possono valutare la possibilità di rastremare o arrotondare i bordi del componente, eliminando così la concentrazione delle tensioni.
Lo spessore della parete del componente stampato a iniezione è importante perché influenza molte caratteristiche chiave. Pertanto, è fondamentale scegliere con cura lo spessore della parete per evitare costosi ritardi causati da problemi o modifiche allo stampo. Lo spessore nominale della parete deve essere determinato in base alla funzione e alle sollecitazioni richieste per il componente. Analogamente, lo spessore minimo della parete deve essere calcolato in base alle sollecitazioni accettabili. Una parete troppo sottile può causare intrappolamenti d'aria e un'eccessiva pressione del materiale plastico.
I pezzi stampati a iniezione con angoli vivi sono una causa comune di difetti. Gli angoli vivi creano concentrazioni di stress, flussi di materiale non ottimali e maggiore usura dello stampo. Per ridurre al minimo questi problemi, i progettisti dovrebbero mantenere gli angoli interni ed esterni a metà dello spessore della parete. Ciò contribuirà a minimizzare le sollecitazioni e a garantire l'integrità del pezzo.
Un altro aspetto importante da considerare nella progettazione di pezzi stampati a iniezione è lo spessore delle nervature. Queste dovrebbero essere almeno pari a due terzi dello spessore della parete esterna. Nervature più spesse possono causare ritiri sulla superficie esterna. Anche i sottosquadri complicano la progettazione dello stampo e aumentano il costo del pezzo.
Anche la variazione di tolleranza è un aspetto importante da considerare. Essa dipende dai materiali, dal controllo del processo e dalla progettazione dello stampo. La variazione di tolleranza varia da un produttore all'altro, pertanto i progettisti dovrebbero discutere i requisiti di tolleranza critici con i produttori. Se il componente deve essere fabbricato con una tolleranza specifica, i progettisti dovrebbero valutare le opzioni per le modifiche dello stampo al fine di minimizzare la variazione di tolleranza. Inoltre, potrebbe essere necessario prevedere intenzionalmente un gioco maggiore. Per compensare tale variazione, il produttore potrebbe rimuovere parte dell'acciaio o modificare il progetto. In alcuni casi, l'interferenza può essere risolta mediante saldatura.
Le considerazioni di progettazione per i componenti stampati a iniezione dovrebbero essere discusse con i professionisti della scienza dei materiali fin dalle prime fasi del processo di progettazione. Questo è fondamentale perché le modifiche al progetto dello stampo possono essere costose. Pertanto, ottenere il miglior risultato possibile è di vitale importanza. Seguendo le linee guida di progettazione, i produttori possono evitare i difetti più comuni. Anche uno spessore uniforme delle pareti è importante, poiché uno spessore non uniforme può causare la deformazione del componente durante il raffreddamento.
Un altro fattore importante per i pezzi stampati a iniezione è la fluidità del materiale nella cavità dello stampo. La resina deve essere in grado di fluire facilmente attorno agli angoli arrotondati. Ad esempio, un pezzo stampato con un sottosquadro curvo non si estrarrà correttamente dallo stampo se non c'è spazio tra i due lati. Per questo motivo, i progettisti dovrebbero considerare la fluidità del materiale stampato prima di decidere un progetto.
Aggiunta di un sistema di canali di alimentazione a una pressa a iniezione
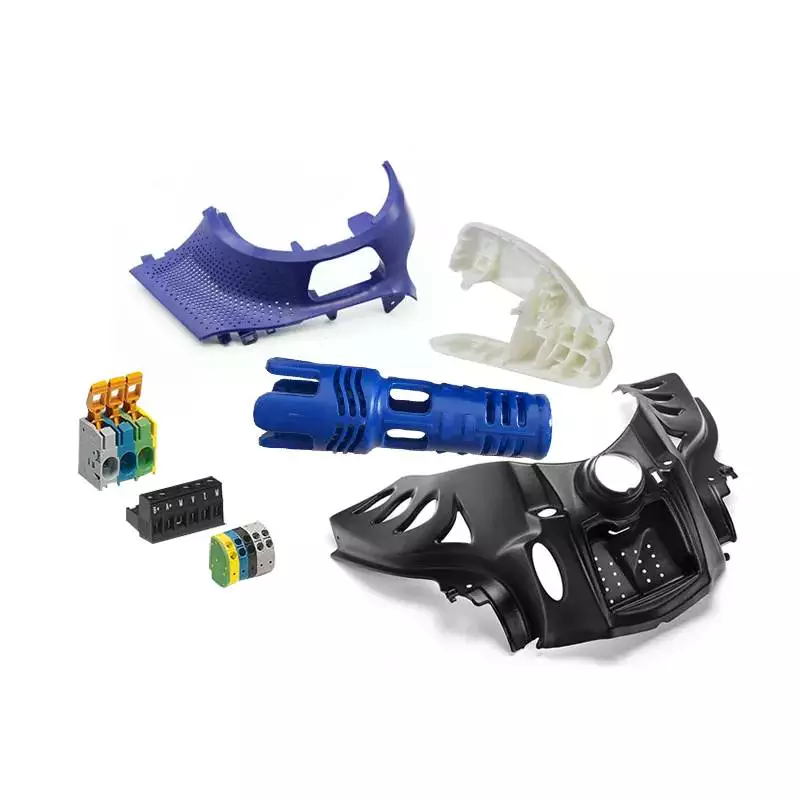 Esistono due tipi principali di sistemi a canale di colata: sistemi a canale caldo e sistemi a canale freddo. In un sistema a canale caldo, un ugello convoglia la plastica fusa nella cavità dello stampo. Un sistema a canale freddo non richiede l'uso di un ugello e funge da condotto per la plastica fusa.
La progettazione di uno stampo a canale caldo dovrebbe bilanciare l'attività della soluzione plastica e delle cavità dello stampo. Idealmente, uno stampo a due cavità è meglio bilanciato di uno a tre. Tuttavia, è importante ricordare che uno stampo a tre cavità richiede un complesso bilanciamento delle attività umane.
I sistemi di canali di alimentazione per stampi in plastica sono fondamentali per garantire velocità di riempimento e pressione costanti. Che si tratti di produrre componenti in plastica a cavità singola o multipla, un sistema di canali di alimentazione manterrà i processi uniformi. Quando si sceglie un sistema di canali di alimentazione, è importante assicurarsi di avere quello giusto per la propria applicazione.
I sistemi a canale caldo possono ridurre i tempi di ciclo dal 10 al 30%. Contribuiscono a migliorare il controllo qualità e a minimizzare gli sprechi di materiale mantenendo la plastica fusa durante tutto il processo di stampaggio. Inoltre, permettono di risparmiare materie prime plastiche ed energia. Queste caratteristiche li rendono ideali per le grandi linee di produzione.
Un sistema a canale caldo può anche aiutare a prevenire il riempimento eccessivo della cavità. Assicurarsi che il volume del canale caldo sia uguale al volume della cavità dello stampo. In caso contrario, la soluzione plastica rimarrà intrappolata all'interno del canale caldo per troppo tempo e si decomporrà.
I sistemi a canale caldo sono disponibili in molte varianti. Un tipo di sistema a canale caldo è il sistema a canale caldo a sprue. Questo sistema utilizza una valvola meccanica per aprire e chiudere un ugello. Questo tipo di sistema a canale caldo è più efficace ed efficiente rispetto a un sistema a canale caldo generico. Tuttavia, è anche più costoso.
In uno stampo a tre piastre, il sistema di canali di alimentazione è posizionato tra la piastra del nucleo e quella della cavità. All'apertura dello stampo, il sistema di canali di alimentazione si separa automaticamente dal pezzo stampato. Ciò elimina la necessità di intervento manuale, ma aumenta il costo degli stampi.
Il sistema di canali di alimentazione è fondamentale per la produzione di pezzi sia sottili che spessi. I canali di alimentazione devono essere stretti ma larghi per evitare la formazione di vuoti e migliorare le prestazioni complessive del prodotto finale. I sistemi di canali di alimentazione sono inoltre importanti per ridurre la quantità di energia necessaria per la formatura e la rilavorazione del materiale.
Un sistema a canale caldo è un modo per migliorare la velocità e la precisione dello stampaggio della plastica. Aiuta a evitare problemi di spreco riducendo la quantità di plastica di scarto. Inoltre, un sistema a canale caldo previene anche costose riparazioni. Aggiungendo un sistema a canale caldo a un sistema di stampaggio a iniezione, si garantiscono una migliore qualità e precisione, evitando tempi di inattività inutili e riparazioni costose.
I sistemi a canale caldo sono ideali per produzioni ad alto volume. Tuttavia, richiedono una manutenzione più frequente. Inoltre, sono difficili da pulire e spesso lasciano residui di materiale. I canali nascosti possono anche risultare scomodi da rimuovere, soprattutto quando si cambiano materiali o colori. Possono inoltre causare problemi di adesione se realizzati con materiali termosensibili.
Utilizzando un'unità di iniezione fredda termicamente isolata
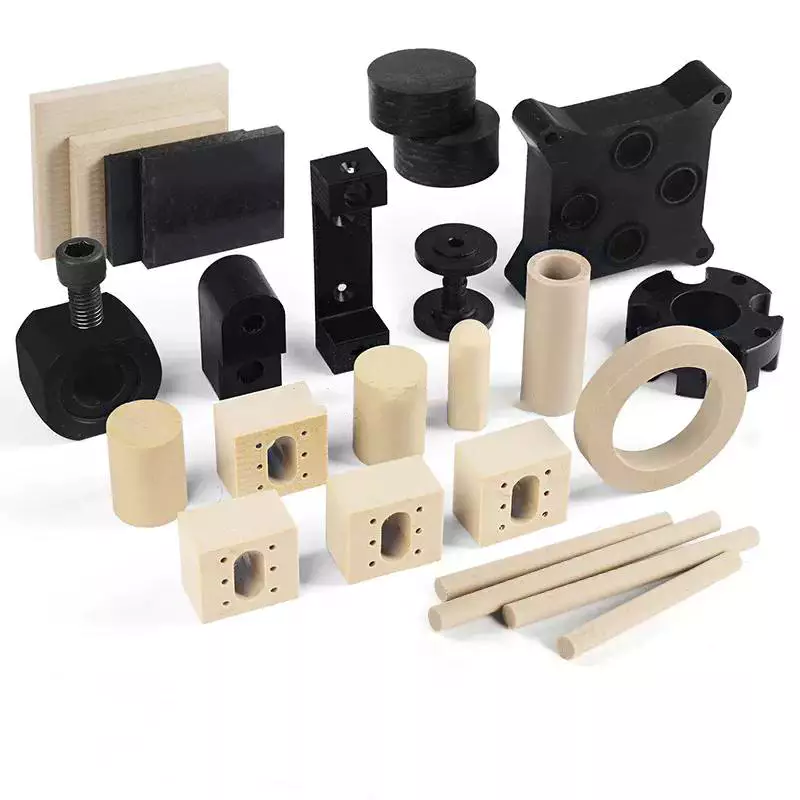 Il controllo termostatico della temperatura in un processo di stampaggio a iniezione può avere un impatto significativo sulla qualità del pezzo. Le alte temperature dello stampo devono essere regolate mediante un'unità di raffreddamento a temperatura controllata. Questi dispositivi sono dotati di sistemi di pompaggio e riscaldatori interni. La temperatura della plastica iniettata determina le caratteristiche di flusso e il ritiro del materiale. La temperatura influenza anche la finitura superficiale, la stabilità dimensionale e le proprietà fisiche del prodotto finito.
Un'unità di iniezione a freddo termicamente isolata consente agli operatori di stampare pezzi a temperature inferiori rispetto a una pressa a iniezione convenzionale. Lo stampo a iniezione è composto da due metà in acciaio, collegate da una cerniera meccanica. Durante lo stampaggio a iniezione, una piccola quantità di plastica viene iniettata nella cavità dello stampo. La plastica iniettata si raffredda e si solidifica. Il pezzo stampato fuoriesce quindi dalle due metà dello stampo e viene raccolto in un apposito contenitore.
Il processo di stampaggio a iniezione a caldo/freddo può migliorare significativamente l'estetica dei pezzi stampati. Gli effetti di questa tecnica sono particolarmente evidenti con le resine amorfe, che non formano una pellicola durante la fase di iniezione. I pezzi stampati presentano una maggiore lucentezza rispetto a quelli ottenuti con le tecniche di stampaggio convenzionali.
Questo processo richiede una forza di serraggio inferiore rispetto allo stampaggio a iniezione convenzionale e offre maggiore libertà di progettazione. Inoltre, aumenta la capacità produttiva e consente un risparmio di materiale. Il controllo del processo è più complesso, con variabili quali la quantità di materiale fuso iniettato, la pressione dell'acqua e il tempo di ritardo dell'iniezione dell'acqua.
Un altro criterio importante è l'angolo di riposo. Un angolo basso indica che i granuli scorrono liberamente, mentre un angolo superiore a 45° indica che i granuli non scorrono liberamente. Questo è fondamentale nella lavorazione delle resine di nylon.
Lo stampaggio a iniezione di materie plastiche ha compiuto enormi progressi negli ultimi decenni. Oggi, la maggior parte degli stampi a iniezione rientra in una di queste due tipologie: a canale caldo e a canale freddo. Ciascuno presenta vantaggi e svantaggi. Comprendere le differenze tra i due metodi vi aiuterà a scegliere quello più adatto alle vostre esigenze.
Lo stampaggio a iniezione è un processo produttivo estremamente efficace che offre ai produttori un vantaggio competitivo rispetto alla concorrenza. Questo processo permette di realizzare componenti in plastica e metallo di alta qualità, con scarti minimi e tempi di ciclo ridotti. Inoltre, garantisce un'estrema precisione e permette di produrre articoli con un perfetto equilibrio tra flessibilità e resistenza.

editor by CX 2023-04-20

























