
Description du produit
Description du produit
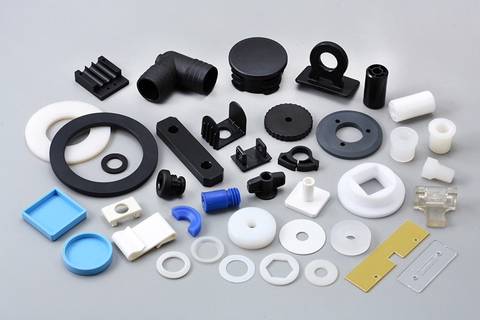
| Product name | Custom Nylon/Pom/Abs Plastic Injection Moulded Parts Molding Product | |
| Product material | ABS, PC, PP, PS, POM,PBT,PVC,PA6,PA66,PA66+30%GF, PTFE, PC+ABS, TPE, etc. |
|
| Couleur | any colour available,will according customer’s request | |
| Taille | as per your drawing or the sample | |
| surface finish | Color painting,Texture,Silk-printing,Vacuum coating,rubber coating, etc. | |
| Logo | accept customized | |
| Application field | Various plastic injection molded parts for various industrial and automotive applications | |
| Cavité du moule | à cavité unique ou multiple | |
| Mold life | 5 shots | |
| runner system | hot runner and cold runner | |
| package | standard export carton packing ,or according your request. | |
| lead time |
|
Detailed Photos
Company Profile
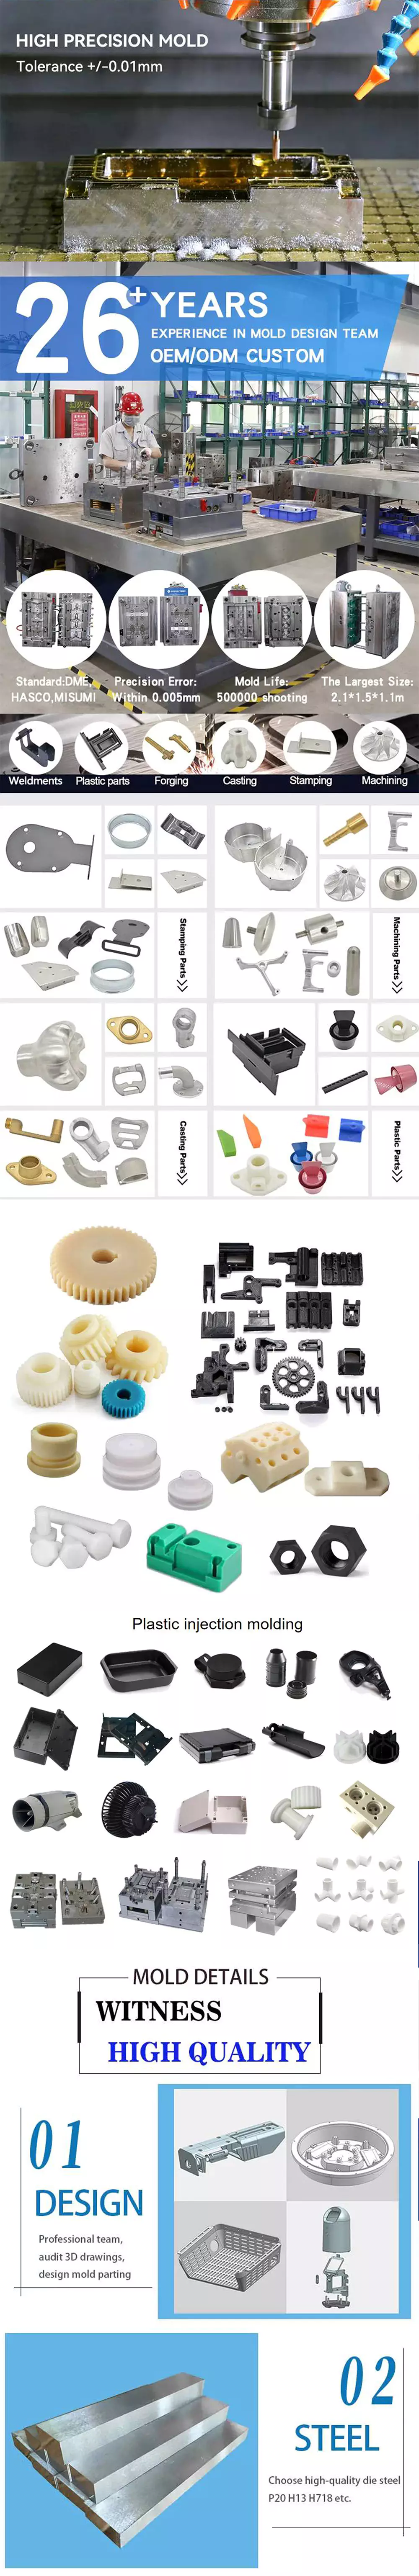
Our company was founded in 2003.covers an area of 3000sqm,located in Xihu (West Lake) Dis. county,ZHangZhoug,China
we are manufacturer specialized in customized injection molding service and plastic extrusion profiles as customer’s design or sample.
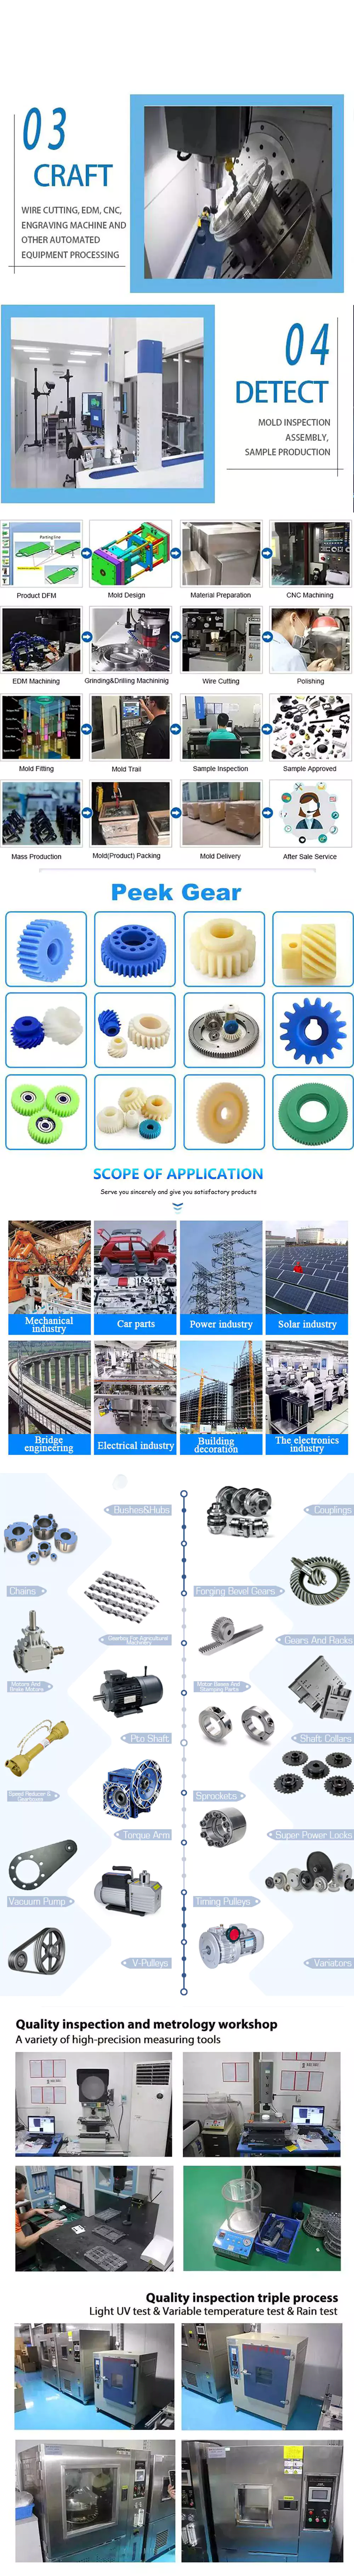
We provide 1 stop Service including prototyping of preprodcution parts,tool design and build,parts production and assembly.We have professional engineering team over 10 years experience of plastic injection mold design and plastic injection molding process.
The products made by us widely used in household electrical appliances,gym equipment ,led lamps,automotive industry,packing industry and other fields.We can customize all kinds of Engineering plastics products according to our customers’ drawings or samples.
with Professional technicians and rich experience we have established CHINAMFG business relationships with customers spread worldwidely,Mainly in Europe,South America and North America.
We are looking CHINAMFG to forming successful business relationships with new clients in the near future.
Please feel free to contact us,We believe we will be your good business partner !
FAQ
1. Are you a trading company or a manufacturer?
We are a manufacturer.
2. What kind of trade terms can you do?
EX-WORKS,FOB,CIF,DDP, DDU
3. Can I test my idea/component before committing to mould tool manufacture?
Yes, we can make 3D samples for test functional evaluations.
4. Can you assure the quality ?
Yes ,We have a professional quality inspection department,the mold is strickly tested before shipment.also send the plastic products sample to you before mass production.
5. Do you support OEM ?
Yes, we can produce by technical drawings or samples.
6.What type of plastic is best for my design/component?
Materials selection depends on the application of your design and the environment in which it will function. We are very glad to discuss the alternatives and give you best suggestions .
7. How about your delivery time?
Generally, it take 25 days for make mold.mass production depending on order qty.
/* 10 mars 2571 17:59:20 */!function(){function s(e,r){var a,o={};try{e&&e.split(“,”).forEach(function(e,t){e&&(a=e.match(/(.*?):(.*)$/))&&1
| Matériel: | ABS/PP/PA6/PC/POM |
|---|---|
| Application: | Médical, Articles ménagers, Électronique, Automobile, Agriculture |
| Drawing Format: | Dwg .Step .Igs |
| Mold Material: | P20/S50c/H13/Nak80/718/738h/S136 |
| Taille: | as Customer′s Design File |
| Logo: | Accept Custom |
| Exemples : |
US$ 1/Piece
1 pièce (commande minimale) | |
|---|
| Personnalisation : |
Disponible
|
|
|---|
Pouvez-vous expliquer le rôle de la température et de la pression dans le contrôle qualité du moulage par injection ?
La température et la pression sont deux paramètres essentiels du moulage par injection qui influent considérablement sur le contrôle qualité du processus. Examinons leur rôle plus en détail :
Température:
La température lors du moulage par injection joue plusieurs rôles importants pour garantir le contrôle de la qualité :
1. Flux de matériaux et remplissage :
La température du matériau plastique fondu influe sur sa viscosité, ou fluidité. Des températures plus élevées réduisent la viscosité du matériau, ce qui facilite son écoulement dans les cavités du moule lors de l'injection. Un contrôle précis de la température garantit un écoulement et un remplissage optimaux du matériau, évitant ainsi les problèmes tels que les injections incomplètes, les marques d'écoulement ou le remplissage partiel des pièces. Ce contrôle contribue également à assurer des propriétés de matériau constantes et une précision dimensionnelle des pièces finales.
2. Fusion et homogénéisation :
La température doit être rigoureusement contrôlée lors de la fusion afin de garantir une fusion complète et une homogénéisation parfaite du matériau plastique. Une fusion insuffisante peut entraîner la présence de particules non fondues ou des propriétés de matériau hétérogènes, engendrant des défauts sur les pièces moulées. Un contrôle précis de la température durant cette phase assure une fusion et un mélange uniformes des additifs, améliorant ainsi l'homogénéité du matériau et la qualité globale des pièces moulées.
3. Refroidissement et solidification :
Après l'injection du plastique fondu dans le moule, la maîtrise de la température est cruciale lors des phases de refroidissement et de solidification. Des vitesses de refroidissement appropriées et un refroidissement uniforme permettent d'éviter les problèmes tels que le gauchissement, le retrait ou la déformation de la pièce. La maîtrise de la température assure une solidification homogène, garantissant la stabilité dimensionnelle et minimisant les contraintes internes. Elle influe également sur la cristallinité et la microstructure de la pièce, ce qui peut impacter ses propriétés mécaniques.
Pression:
Le contrôle de la pression est tout aussi important pour garantir la qualité du moulage par injection :
1. Emballage des matériaux :
Lors de la phase de remplissage du moule par injection, une pression est appliquée sur le matériau plastique fondu afin de compenser le retrait dû à son refroidissement et à sa solidification. Un contrôle précis de la pression garantit un remplissage optimal des cavités du moule, minimisant ainsi les vides, les retassures et les déformations des pièces. Une pression de remplissage insuffisante peut entraîner un remplissage incomplet et une qualité de pièce médiocre, tandis qu'une pression excessive peut provoquer des contraintes excessives, des déformations ou des bavures.
2. Contrôle des vannes et des débits :
La pression en moulage par injection influence l'écoulement du matériau dans le moule. La pression à l'entrée du moule, là où le plastique fondu pénètre dans la cavité, doit être contrôlée avec précision. Cette pression influe sur le débit, le remplissage et le compactage du moule. Une pression optimale garantit un écoulement et un remplissage uniformes, évitant ainsi les défauts tels que les lignes de coulure, les lignes de soudure ou les bulles d'air, qui peuvent compromettre la qualité des pièces.
3. Éjection et libération des pièces :
Le contrôle de la pression est essentiel lors de l'éjection pour faciliter le démoulage de la pièce. Une pression d'éjection adéquate permet de vaincre toute adhérence ou friction entre la pièce et les surfaces du moule, garantissant ainsi un démoulage sans endommagement. Une pression d'éjection insuffisante peut entraîner le collage de la pièce, sa déformation ou l'endommagement du moule.
4. Suivi et retour d'information sur les processus :
Le contrôle et la surveillance en temps réel des paramètres de température et de pression sont essentiels au contrôle qualité. Les presses à injecter de pointe sont équipées de capteurs et de systèmes de contrôle qui surveillent en continu la température et la pression. Ces systèmes fournissent un retour d'information et permettent des ajustements pendant le processus afin de maintenir des conditions optimales et de garantir une qualité constante des pièces.
De manière générale, la maîtrise de la température et de la pression est essentielle au contrôle qualité du moulage par injection. Un contrôle précis de la température garantit un écoulement optimal du matériau, sa fusion, son homogénéisation, son refroidissement et sa solidification. Le contrôle de la pression assure quant à lui un bon remplissage, une maîtrise parfaite du flux et de l'injection, une éjection optimale et un démoulage aisé. La surveillance et le contrôle de ces paramètres tout au long du processus de moulage par injection contribuent à la production de pièces de haute qualité, aux dimensions, propriétés mécaniques et état de surface constants.
Can you describe the various post-molding processes, such as assembly or secondary operations, for injection molded parts?
Post-molding processes play a crucial role in the production of injection molded parts. These processes include assembly and secondary operations that are performed after the initial molding stage. Here’s a detailed explanation of the various post-molding processes for injection molded parts:
1. Assembly:
Assembly involves joining multiple injection molded parts together to create a finished product or sub-assembly. The assembly process can include various techniques such as mechanical fastening (screws, clips, or snaps), adhesive bonding, ultrasonic welding, heat staking, or solvent welding. Assembly ensures that the individual molded parts are securely combined to achieve the desired functionality and structural integrity of the final product.
2. Surface Finishing:
Surface finishing processes are performed to enhance the appearance, texture, and functionality of injection molded parts. Common surface finishing techniques include painting, printing (such as pad printing or screen printing), hot stamping, laser etching, or applying specialized coatings. These processes can add decorative features, branding elements, or improve the surface properties of the parts, such as scratch resistance or UV protection.
3. Machining or Trimming:
In some cases, injection molded parts may require additional machining or trimming to achieve the desired final dimensions or remove excess material. This can involve processes such as CNC milling, drilling, reaming, or turning. Machining or trimming is often necessary when tight tolerances, specific geometries, or critical functional features cannot be achieved solely through the injection molding process.
4. Welding or Joining:
Welding or joining processes are used to fuse or bond injection molded parts together. Common welding techniques for plastic parts include ultrasonic welding, hot plate welding, vibration welding, or laser welding. These processes create strong and reliable joints between the molded parts, ensuring structural integrity and functionality in the final product.
5. Insertion of Inserts:
Insertion involves placing metal or plastic inserts into the mold cavity before the injection molding process. These inserts can provide additional strength, reinforce threaded connections, or serve as mounting points for other components. Inserts can be placed manually or using automated equipment, and they become permanently embedded in the molded parts during the molding process.
6. Overmolding or Two-Shot Molding:
Overmolding or two-shot molding processes allow for the creation of injection molded parts with multiple layers or materials. In overmolding, a second material is molded over a pre-existing substrate, providing enhanced functionality, aesthetics, or grip. Two-shot molding involves injecting two different materials into different sections of the mold to create a single part with multiple colors or materials. These processes enable the integration of multiple materials or components into a single injection molded part.
7. Deflashing or Deburring:
Deflashing or deburring processes involve removing excess flash or burrs that may be present on the molded parts after the injection molding process. Flash refers to the excess material that extends beyond the parting line of the mold, while burrs are small protrusions or rough edges caused by the mold features. Deflashing or deburring ensures that the molded parts have smooth edges and surfaces, improving their appearance, functionality, and safety.
8. Inspection and Quality Control:
Inspection and quality control processes are performed to ensure that the injection molded parts meet the required specifications and quality standards. This can involve visual inspection, dimensional measurement, functional testing, or other specialized testing methods. Inspection and quality control processes help identify any defects, inconsistencies, or deviations that may require rework or rejection of the parts, ensuring that only high-quality parts are used in the final product or assembly.
9. Packaging and Labeling:
Once the post-molding processes are complete, the injection molded parts are typically packaged and labeled for storage, transportation, or distribution. Packaging can include individual part packaging, bulk packaging, or custom packaging based on specific requirements. Labeling may involve adding product identification, barcodes, or instructions for proper handling or usage.
These post-molding processes are vital in achieving the desired functionality, appearance, and quality of injection molded parts. They enable the integration of multiple components, surface finishing, dimensional accuracy, and assembly of the final products or sub-assemblies.
Existe-t-il différents types de pièces moulées par injection, comme des composants automobiles ou des dispositifs médicaux ?
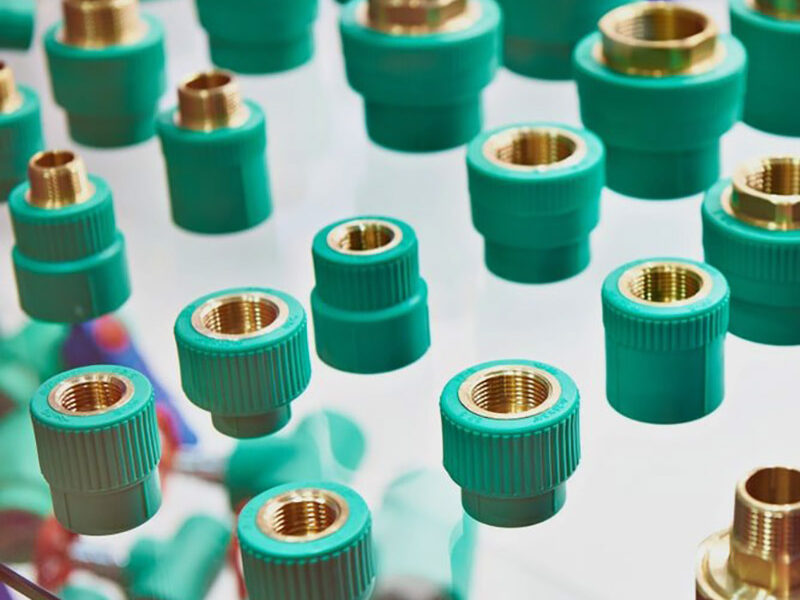
Oui, il existe différents types de pièces moulées par injection, conçues spécifiquement pour divers secteurs et applications. Le moulage par injection est un procédé de fabrication polyvalent permettant de produire des pièces complexes et précises avec une grande efficacité et une excellente reproductibilité. Voici quelques exemples de différents types de pièces moulées par injection :
1. Composants automobiles :
Le moulage par injection joue un rôle essentiel dans l'industrie automobile, où il est utilisé pour fabriquer une vaste gamme de composants. Voici quelques exemples de pièces automobiles moulées par injection :
- Éléments intérieurs : panneaux de tableau de bord, poignées de porte, garnitures, blocs d’instruments et consoles centrales.
- Éléments extérieurs : pare-chocs, calandres, panneaux de carrosserie, coques de rétroviseurs et enjoliveurs.
- Composants situés sous le capot : couvercles de moteur, collecteurs d’admission d’air, pièces du système de refroidissement et boîtiers de batterie.
- Composants électriques : connecteurs, interrupteurs, boîtiers de capteurs et faisceaux de câbles.
- Éléments de sièges : armatures de sièges, appuie-têtes, accoudoirs et composants de ceintures de sécurité.
2. Dispositifs médicaux :
L'industrie médicale recourt au moulage par injection pour la production d'une vaste gamme de dispositifs et de composants médicaux. Ces pièces exigent souvent une grande précision, une biocompatibilité et une stérilisabilité. Exemples de dispositifs médicaux moulés par injection :
- Seringues et stylos injecteurs
- Dispositifs implantables : cathéters, composants de stimulateurs cardiaques, implants orthopédiques et instruments chirurgicaux.
- Matériel de diagnostic : tubes à essai, récipients pour échantillons et consommables de laboratoire.
- Produits médicaux à usage unique : composants pour perfusion intraveineuse, masques respiratoires, tubes de prélèvement sanguin et produits de soins des plaies.
3. Produits de consommation :
Le moulage par injection est largement utilisé dans la production de biens de consommation en raison de sa capacité à produire en série des pièces avec une grande efficacité. Exemples de biens de consommation moulés par injection :
- Appareils électroménagers : composants de téléviseurs et d’équipements audio, pièces de réfrigérateurs et composants d’aspirateurs.
- Électronique : étuis pour téléphones portables, claviers et souris d'ordinateur, composants d'appareils photo et adaptateurs secteur.
- Jouets et jeux : figurines, blocs de construction, puzzles et éléments de jeux de société.
- Produits de soins personnels : brosses à dents, manches de rasoir, contenants cosmétiques et composants de sèche-cheveux.
- Produits pour l'amélioration de l'habitat : plaques d'interrupteurs, poignées de porte, boîtiers d'outils électriques et boîtes de rangement.
4. Emballage :
Le moulage par injection est largement utilisé dans l'industrie de l'emballage pour produire une grande variété de contenants, bouchons, fermetures et composants d'emballage en plastique. En voici quelques exemples :
- Bouteilles et contenants pour aliments, boissons, produits de soins personnels et produits chimiques ménagers.
- Bouchons et fermetures pour bouteilles et bocaux.
- Emballages à parois minces pour produits alimentaires tels que barquettes, gobelets et couvercles.
- Emballages blister et emballages à clapet pour les produits de vente au détail.
- Inserts d'emballage et composants de mousse de protection.
5. Composants électroniques et électriques :
Le moulage par injection est largement utilisé dans l'industrie électronique pour la production de divers composants et boîtiers. Exemples :
- Connecteurs et boîtiers pour appareils électriques et électroniques.
- Interrupteurs, boutons et panneaux de commande.
- Composants et boîtiers de circuits imprimés (PCB).
- Composants et luminaires à DEL (diode électroluminescente).
- Adaptateurs secteur et chargeurs.
Voici quelques exemples des différents types de pièces moulées par injection. La polyvalence du moulage par injection permet de produire des pièces pour divers secteurs, de l'automobile au médical, en passant par les biens de consommation, l'emballage, l'électronique, etc. Les exigences de conception et les performances spécifiques de chaque pièce déterminent le choix des matériaux, de l'outillage et des procédés de fabrication pour le moulage par injection.
editor by CX 2024-02-18

























