
مصنوعات کی تفصیل
مصنوعات کی تفصیل
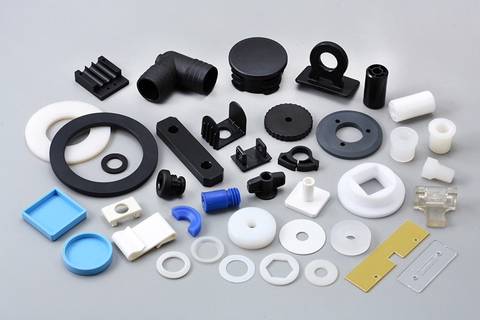
| Product name | Custom Nylon/Pom/Abs Plastic Injection Moulded Parts Molding Product | |
| پروڈکٹ کا مواد | ABS, PC, PP, PS, POM,PBT,PVC,PA6,PA66,PA66+30%GF, PTFE,PC+ABS,TPE,etc |
|
| رنگ | any colour available,will according customer’s request | |
| سائز | as per your drawing or the sample | |
| surface finish | Color painting,Texture,Silk-printing,Vacuum coating,rubber coating, etc. | |
| Logo | accept customized | |
| Application field | Various plastic injection molded parts for various industrial and automotive applications | |
| Mold Cavity | Single or Multi-cavity | |
| Mold life | 5 shots | |
| runner system | hot runner and cold runner | |
| package | standard export carton packing ,or according your request. | |
| lead time |
|
Detailed Photos
کمپنی کا پروفائل
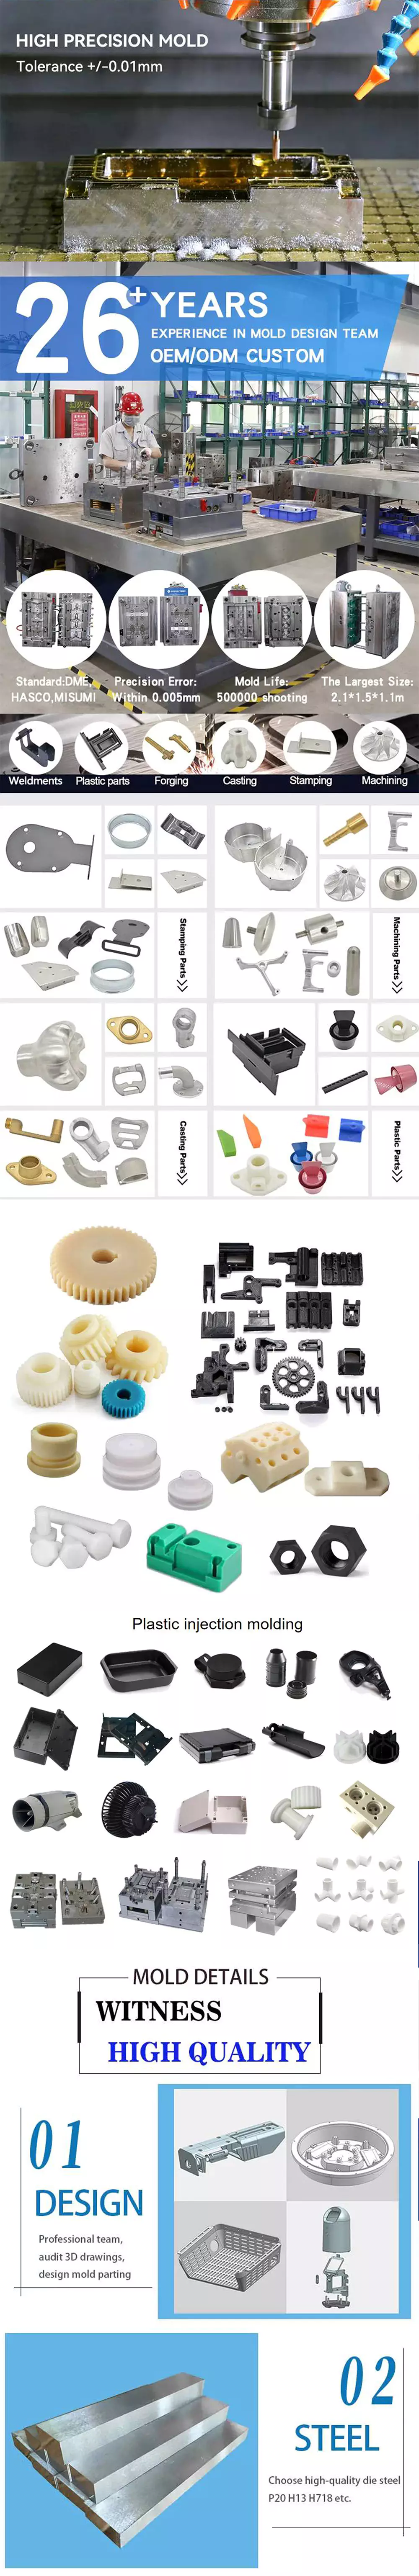
Our company was founded in 2003.covers an area of 3000sqm,located in Xihu (West Lake) Dis. county,ZHangZhoug,China
we are manufacturer specialized in customized injection molding service and plastic extrusion profiles as customer’s design or sample.
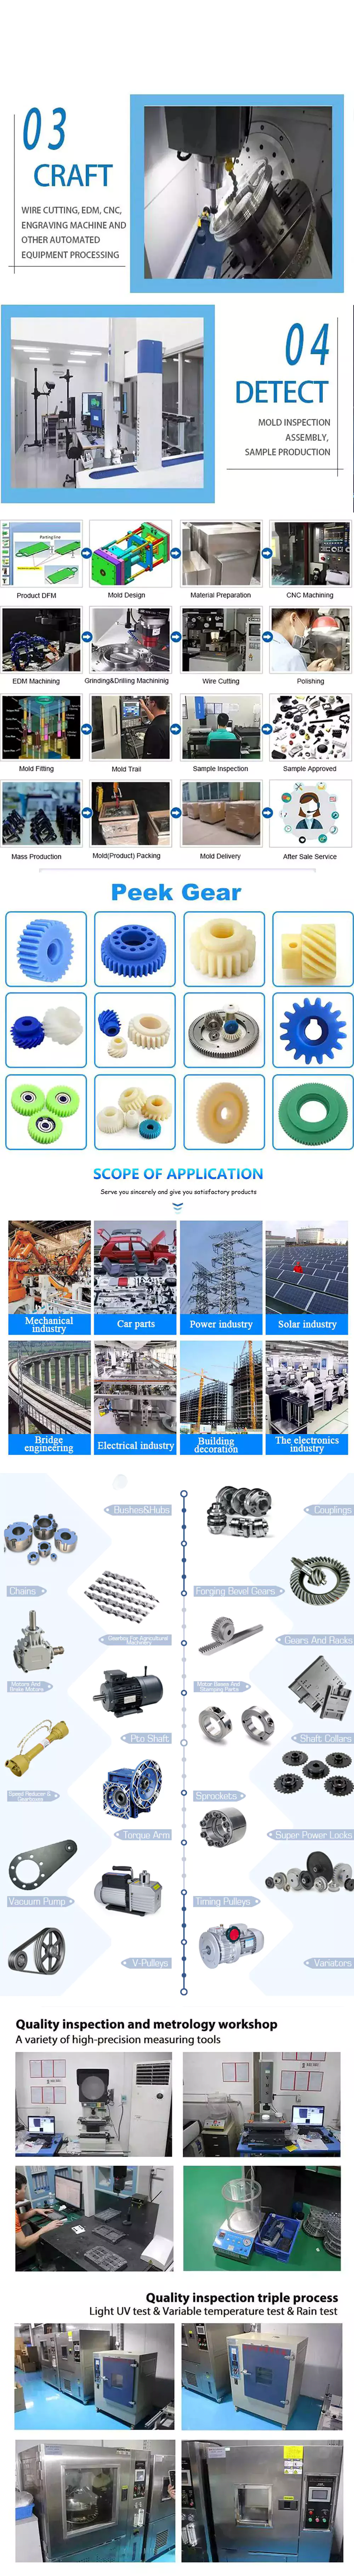
We provide 1 stop Service including prototyping of preprodcution parts,tool design and build,parts production and assembly.We have professional engineering team over 10 years experience of plastic injection mold design and plastic injection molding process.
The products made by us widely used in household electrical appliances,gym equipment ,led lamps,automotive industry,packing industry and other fields.We can customize all kinds of Engineering plastics products according to our customers’ drawings or samples.
with Professional technicians and rich experience we have established CHINAMFG business relationships with customers spread worldwidely,Mainly in Europe,South America and North America.
We are looking CHINAMFG to forming successful business relationships with new clients in the near future.
Please feel free to contact us,We believe we will be your good business partner !
اکثر پوچھے گئے سوالات
1. Are you a trading company or a manufacturer?
We are a manufacturer.
2. What kind of trade terms can you do?
EX-WORKS,FOB,CIF,DDP, DDU
3. Can I test my idea/component before committing to mould tool manufacture?
Yes, we can make 3D samples for test functional evaluations.
4. Can you assure the quality ?
Yes ,We have a professional quality inspection department,the mold is strickly tested before shipment.also send the plastic products sample to you before mass production.
5. Do you support OEM ?
Yes, we can produce by technical drawings or samples.
6.What type of plastic is best for my design/component?
Materials selection depends on the application of your design and the environment in which it will function. We are very glad to discuss the alternatives and give you best suggestions .
7. How about your delivery time?
Generally, it take 25 days for make mold.mass production depending on order qty.
/* مارچ 10، 2571 17:59:20 */!function(){function s(e,r){var a,o={};کوشش کریں{e&e.split(“,”).forEach(function(e,t){e&&(a=e.match(/(.*?)):/.*)&T14
| مواد: | ABS/PP/PA6/PC/POM |
|---|---|
| درخواست: | طبی، گھریلو، الیکٹرانکس، آٹوموٹو، زرعی |
| Drawing Format: | Dwg .Step .Igs |
| Mold Material: | P20/S50c/H13/Nak80/718/738h/S136 |
| سائز: | as Customer′s Design File |
| Logo: | Accept Custom |
| نمونے: |
US$ 1/Piece
1 ٹکڑا (کم سے کم آرڈر) | |
|---|
| حسب ضرورت: |
دستیاب ہے۔
|
|
|---|
کیا آپ انجیکشن مولڈنگ کوالٹی کنٹرول میں درجہ حرارت اور دباؤ کے کردار کی وضاحت کر سکتے ہیں؟
درجہ حرارت اور دباؤ انجیکشن مولڈنگ میں دو اہم پیرامیٹرز ہیں جو عمل کے کوالٹی کنٹرول کو نمایاں طور پر متاثر کرتے ہیں۔ آئیے ان کے کرداروں کو مزید تفصیل سے دیکھیں:
درجہ حرارت:
انجیکشن مولڈنگ میں درجہ حرارت کوالٹی کنٹرول کو یقینی بنانے میں کئی اہم کردار ادا کرتا ہے:
1. مواد کا بہاؤ اور بھریں:
پگھلے ہوئے پلاسٹک کے مواد کا درجہ حرارت اس کی چپکنے والی یا بہاؤ کو متاثر کرتا ہے۔ زیادہ درجہ حرارت مواد کی چپچپا پن کو کم کرتا ہے، جس سے یہ انجیکشن کے مرحلے کے دوران مولڈ گہاوں میں زیادہ آسانی سے بہہ سکتا ہے۔ مناسب درجہ حرارت کا کنٹرول مواد کے بہترین بہاؤ اور بھرنے کو یقینی بناتا ہے، شارٹ شاٹس، فلو مارکس، یا نامکمل حصہ بھرنے جیسے مسائل کو روکتا ہے۔ درجہ حرارت کا کنٹرول حتمی حصوں میں مستقل مادی خصوصیات اور جہتی درستگی کو یقینی بنانے میں بھی مدد کرتا ہے۔
2. پگھلنا اور ہم آہنگی:
پگھلنے کے عمل کے دوران درجہ حرارت کو احتیاط سے کنٹرول کیا جانا چاہیے تاکہ پلاسٹک کے مواد کے مکمل پگھلنے اور ہم آہنگی کو یقینی بنایا جا سکے۔ ناکافی پگھلنے کے نتیجے میں غیر پگھلنے والے ذرات یا متضاد مادی خصوصیات پیدا ہو سکتی ہیں، جس کے نتیجے میں ڈھالے ہوئے حصوں میں نقائص پیدا ہوتے ہیں۔ پگھلنے کے مرحلے کے دوران درجہ حرارت کا مناسب کنٹرول یکساں پگھلنے اور اضافی اشیاء کے اختلاط کو یقینی بناتا ہے، مواد کی یکسانیت کو بڑھاتا ہے اور ڈھالے ہوئے حصوں کے مجموعی معیار کو بہتر بناتا ہے۔
3. ٹھنڈک اور استحکام:
پگھلے ہوئے پلاسٹک کو سانچے میں داخل کرنے کے بعد، ٹھنڈک اور مضبوطی کے مرحلے کے دوران درجہ حرارت کو کنٹرول کرنا بہت ضروری ہے۔ مناسب ٹھنڈک کی شرح اور یکساں کولنگ ان مسائل کو روکنے میں مدد کرتی ہے جیسے کہ وارپنگ، سکڑنا، یا جزوی مسخ۔ درجہ حرارت کو کنٹرول کرنے سے پورے حصے میں مستقل استحکام پیدا ہوتا ہے، جہتی استحکام کو یقینی بنانا اور اندرونی دباؤ کو کم کرنا۔ درجہ حرارت کا کنٹرول اس حصے کی کرسٹلنیٹی اور مائیکرو اسٹرکچر کو بھی متاثر کرتا ہے، جو اس کی مکینیکل خصوصیات کو متاثر کر سکتا ہے۔
دباؤ:
انجیکشن مولڈنگ میں کوالٹی کنٹرول حاصل کرنے میں پریشر کنٹرول اتنا ہی اہم ہے:
1. مواد کی پیکنگ:
انجیکشن مولڈنگ کے پیکنگ مرحلے کے دوران، پگھلے ہوئے پلاسٹک کے مواد پر دباؤ ڈالا جاتا ہے تاکہ سکڑنے کی تلافی کی جاسکے کیونکہ یہ ٹھنڈا اور مضبوط ہوتا ہے۔ مناسب پریشر کنٹرول اس بات کو یقینی بناتا ہے کہ مواد کو مولڈ گہاوں میں مناسب طریقے سے پیک کیا گیا ہے، خالی جگہوں، ڈوبوں، یا جزوی خرابی کو کم سے کم کیا گیا ہے۔ ناکافی پیکنگ پریشر نامکمل بھرنے اور حصے کی کوالٹی کی خرابی کا باعث بن سکتا ہے، جبکہ ضرورت سے زیادہ دباؤ ضرورت سے زیادہ تناؤ، حصہ بگاڑ یا فلیش کا سبب بن سکتا ہے۔
2. گیٹ اور فلو کنٹرول:
انجکشن مولڈنگ میں دباؤ مولڈ کے ذریعے مواد کے بہاؤ کے رویے کو متاثر کرتا ہے۔ گیٹ پر دباؤ، جہاں پگھلا ہوا پلاسٹک مولڈ گہا میں داخل ہوتا ہے، کو احتیاط سے کنٹرول کرنے کی ضرورت ہے۔ گیٹ پریشر مواد کے بہاؤ کی شرح، فلنگ پیٹرن، اور پیکنگ کی کارکردگی کو متاثر کرتا ہے۔ زیادہ سے زیادہ گیٹ پریشر یکساں بہاؤ اور بھرنے کو یقینی بناتا ہے، بہاؤ کی لکیروں، ویلڈ لائنوں، یا ایئر ٹریپس جیسے مسائل کو روکتا ہے جو جزوی معیار سے سمجھوتہ کر سکتے ہیں۔
3. انجیکشن اور پارٹ ریلیز:
مولڈ سے ڈھلے ہوئے حصے کو آسانی سے ہٹانے کے لیے انجیکشن مرحلے کے دوران پریشر کنٹرول ضروری ہے۔ مناسب انجیکشن پریشر حصے اور مولڈ کی سطحوں کے درمیان کسی بھی چپکنے یا رگڑ پر قابو پانے میں مدد کرتا ہے، ہموار اور نقصان سے پاک حصے کی رہائی کو یقینی بناتا ہے۔ انجیکشن کے نامناسب دباؤ کے نتیجے میں حصہ چپکنے، جزوی خرابی، یا سڑنا کو نقصان پہنچ سکتا ہے۔
4. عمل کی نگرانی اور تاثرات:
کوالٹی کنٹرول کے لیے ریئل ٹائم میں درجہ حرارت اور دباؤ کے پیرامیٹرز کی نگرانی اور کنٹرول کرنا بہت ضروری ہے۔ اعلی درجے کی انجیکشن مولڈنگ مشینیں سینسر اور کنٹرول سسٹم سے لیس ہیں جو درجہ حرارت اور دباؤ کی مسلسل نگرانی کرتی ہیں۔ یہ سسٹم فیڈ بیک فراہم کرتے ہیں اور عمل کے دوران ایڈجسٹمنٹ کی اجازت دیتے ہیں تاکہ زیادہ سے زیادہ حالات کو برقرار رکھا جا سکے اور حصے کے مستقل معیار کو یقینی بنایا جا سکے۔
مجموعی طور پر، کوالٹی کنٹرول حاصل کرنے کے لیے انجیکشن مولڈنگ میں درجہ حرارت اور دباؤ کا کنٹرول بہت ضروری ہے۔ درجہ حرارت کا مناسب کنٹرول مواد کے زیادہ سے زیادہ بہاؤ، پگھلنے، ہم آہنگی، ٹھنڈک اور مضبوطی کو یقینی بناتا ہے، جبکہ پریشر کنٹرول مواد کی مناسب پیکنگ، گیٹ اور فلو کنٹرول، اخراج، اور حصے کی رہائی کو یقینی بناتا ہے۔ انجیکشن مولڈنگ کے پورے عمل کے دوران ان پیرامیٹرز کی نگرانی اور ان کو کنٹرول کرنا مستقل جہتوں، مکینیکل خصوصیات اور سطح کی تکمیل کے ساتھ اعلیٰ معیار کے پرزوں کی تیاری میں معاون ہے۔
کیا آپ مولڈنگ کے بعد کے مختلف عمل، جیسے اسمبلی یا ثانوی آپریشنز، انجیکشن مولڈ پارٹس کے لیے بیان کر سکتے ہیں؟
مولڈنگ کے بعد کے عمل انجیکشن مولڈ پرزوں کی تیاری میں اہم کردار ادا کرتے ہیں۔ ان عملوں میں اسمبلی اور ثانوی آپریشن شامل ہیں جو ابتدائی مولڈنگ مرحلے کے بعد انجام دیے جاتے ہیں۔ انجیکشن مولڈ حصوں کے لیے مولڈنگ کے بعد کے مختلف عمل کی تفصیلی وضاحت یہ ہے:
1. اسمبلی:
اسمبلی میں ایک تیار شدہ مصنوعات یا ذیلی اسمبلی بنانے کے لیے متعدد انجیکشن مولڈ حصوں کو ایک ساتھ جوڑنا شامل ہے۔ اسمبلی کے عمل میں مختلف تکنیکیں شامل ہو سکتی ہیں جیسے مکینیکل بندھن (اسکرو، کلپس، یا سنیپ)، چپکنے والی بانڈنگ، الٹراسونک ویلڈنگ، ہیٹ اسٹیکنگ، یا سالوینٹ ویلڈنگ۔ اسمبلی اس بات کو یقینی بناتی ہے کہ حتمی مصنوع کی مطلوبہ فعالیت اور ساختی سالمیت کو حاصل کرنے کے لیے انفرادی مولڈ حصوں کو محفوظ طریقے سے جوڑ دیا گیا ہے۔
2. سطح کی تکمیل:
انجیکشن مولڈ پرزوں کی ظاہری شکل، ساخت اور فعالیت کو بڑھانے کے لیے سطح کو ختم کرنے کے عمل کو انجام دیا جاتا ہے۔ سطح کو ختم کرنے کی عام تکنیکوں میں پینٹنگ، پرنٹنگ (جیسے پیڈ پرنٹنگ یا اسکرین پرنٹنگ)، ہاٹ اسٹیمپنگ، لیزر اینچنگ، یا مخصوص کوٹنگز لگانا شامل ہیں۔ یہ عمل آرائشی خصوصیات، برانڈنگ عناصر، یا حصوں کی سطح کی خصوصیات کو بہتر بنا سکتے ہیں، جیسے سکریچ مزاحمت یا UV تحفظ۔
3. مشینی یا تراشنا:
بعض صورتوں میں، انجکشن مولڈ حصوں کو مطلوبہ حتمی جہت حاصل کرنے یا اضافی مواد کو ہٹانے کے لیے اضافی مشینی یا تراشنے کی ضرورت پڑ سکتی ہے۔ اس میں CNC ملنگ، ڈرلنگ، ریمنگ، یا موڑ جیسے عمل شامل ہو سکتے ہیں۔ مشینی یا تراشنا اکثر ضروری ہوتا ہے جب سخت رواداری، مخصوص جیومیٹریز، یا اہم فنکشنل خصوصیات کو مکمل طور پر انجیکشن مولڈنگ کے عمل سے حاصل نہیں کیا جا سکتا ہے۔
4. ویلڈنگ یا جوائننگ:
ویلڈنگ یا جوائننگ کے عمل کو انجکشن مولڈ پرزوں کو ایک ساتھ فیوز کرنے یا بانڈ کرنے کے لیے استعمال کیا جاتا ہے۔ پلاسٹک کے حصوں کے لیے عام ویلڈنگ کی تکنیکوں میں الٹراسونک ویلڈنگ، ہاٹ پلیٹ ویلڈنگ، وائبریشن ویلڈنگ، یا لیزر ویلڈنگ شامل ہیں۔ یہ عمل مولڈ پرزوں کے درمیان مضبوط اور قابل اعتماد جوڑ بناتے ہیں، حتمی مصنوع میں ساختی سالمیت اور فعالیت کو یقینی بناتے ہیں۔
5. داخلوں کا اندراج:
داخل کرنے میں انجیکشن مولڈنگ کے عمل سے پہلے مولڈ گہا میں دھات یا پلاسٹک کے داخل کرنا شامل ہے۔ یہ انسرٹس اضافی طاقت فراہم کر سکتے ہیں، تھریڈڈ کنکشن کو مضبوط بنا سکتے ہیں، یا دوسرے اجزاء کے لیے بڑھتے ہوئے پوائنٹس کے طور پر کام کر سکتے ہیں۔ داخلوں کو دستی طور پر یا خودکار آلات کا استعمال کرتے ہوئے رکھا جا سکتا ہے، اور وہ مولڈنگ کے عمل کے دوران مولڈ پرزوں میں مستقل طور پر سرایت کر جاتے ہیں۔
6. اوور مولڈنگ یا دو شاٹ مولڈنگ:
اوور مولڈنگ یا دو شاٹ مولڈنگ کے عمل ایک سے زیادہ تہوں یا مواد کے ساتھ انجیکشن مولڈ پارٹس بنانے کی اجازت دیتے ہیں۔ اوور مولڈنگ میں، ایک دوسرے مواد کو پہلے سے موجود سبسٹریٹ پر ڈھالا جاتا ہے، بہتر فعالیت، جمالیات، یا گرفت فراہم کرتا ہے۔ دو شاٹ مولڈنگ میں دو مختلف مواد کو مولڈ کے مختلف حصوں میں داخل کرنا شامل ہے تاکہ ایک سے زیادہ رنگوں یا مواد کے ساتھ ایک حصہ بنایا جا سکے۔ یہ عمل متعدد مواد یا اجزاء کو ایک انجکشن مولڈ حصے میں انضمام کے قابل بناتے ہیں۔
7. ڈیفلیشنگ یا ڈیبرنگ:
ڈیفلیشنگ یا ڈیبرنگ کے عمل میں اضافی فلیش یا بررز کو ہٹانا شامل ہے جو انجیکشن مولڈنگ کے عمل کے بعد مولڈ حصوں پر موجود ہو سکتے ہیں۔ فلیش سے مراد وہ اضافی مواد ہے جو مولڈ کی الگ کرنے والی لکیر سے آگے بڑھتا ہے، جب کہ burrs چھوٹے پھیلاؤ یا کھردرے کنارے ہوتے ہیں جو مولڈ کی خصوصیات کی وجہ سے ہوتے ہیں۔ ڈیفلیشنگ یا ڈیبرنگ اس بات کو یقینی بناتا ہے کہ ڈھلے ہوئے حصوں کے کنارے اور سطحیں ہموار ہوں، ان کی ظاہری شکل، فعالیت اور حفاظت کو بہتر بنایا جائے۔
8. معائنہ اور کوالٹی کنٹرول:
معائنہ اور کوالٹی کنٹرول کے عمل اس بات کو یقینی بنانے کے لیے کیے جاتے ہیں کہ انجیکشن مولڈ پرزے مطلوبہ تصریحات اور معیار کے معیار پر پورا اترتے ہیں۔ اس میں بصری معائنہ، جہتی پیمائش، فنکشنل ٹیسٹنگ، یا دیگر مخصوص جانچ کے طریقے شامل ہو سکتے ہیں۔ معائنہ اور کوالٹی کنٹرول کے عمل کسی بھی نقائص، عدم مطابقت، یا انحراف کی نشاندہی کرنے میں مدد کرتے ہیں جن کے لیے پرزوں کو دوبارہ کام یا مسترد کرنے کی ضرورت ہو سکتی ہے، اس بات کو یقینی بناتے ہوئے کہ حتمی پروڈکٹ یا اسمبلی میں صرف اعلیٰ معیار کے پرزے ہی استعمال کیے جائیں۔
9. پیکجنگ اور لیبلنگ:
مولڈنگ کے بعد کے عمل مکمل ہونے کے بعد، انجیکشن مولڈ پرزوں کو عام طور پر پیک کیا جاتا ہے اور اسٹوریج، نقل و حمل یا تقسیم کے لیے لیبل لگا دیا جاتا ہے۔ پیکیجنگ میں مخصوص ضروریات کی بنیاد پر انفرادی حصے کی پیکیجنگ، بلک پیکیجنگ، یا اپنی مرضی کے مطابق پیکیجنگ شامل ہوسکتی ہے۔ لیبلنگ میں پروڈکٹ کی شناخت، بارکوڈز، یا مناسب ہینڈلنگ یا استعمال کے لیے ہدایات شامل کرنا شامل ہو سکتا ہے۔
مولڈنگ کے بعد کے یہ عمل انجیکشن مولڈ پرزوں کی مطلوبہ فعالیت، ظاہری شکل اور معیار کو حاصل کرنے میں اہم ہیں۔ وہ متعدد اجزاء کے انضمام، سطح کی تکمیل، جہتی درستگی، اور حتمی مصنوعات یا ذیلی اسمبلیوں کی اسمبلی کو فعال کرتے ہیں۔
کیا مختلف قسم کے انجیکشن مولڈ پارٹس ہیں، جیسے آٹوموٹیو پرزے یا طبی آلات؟
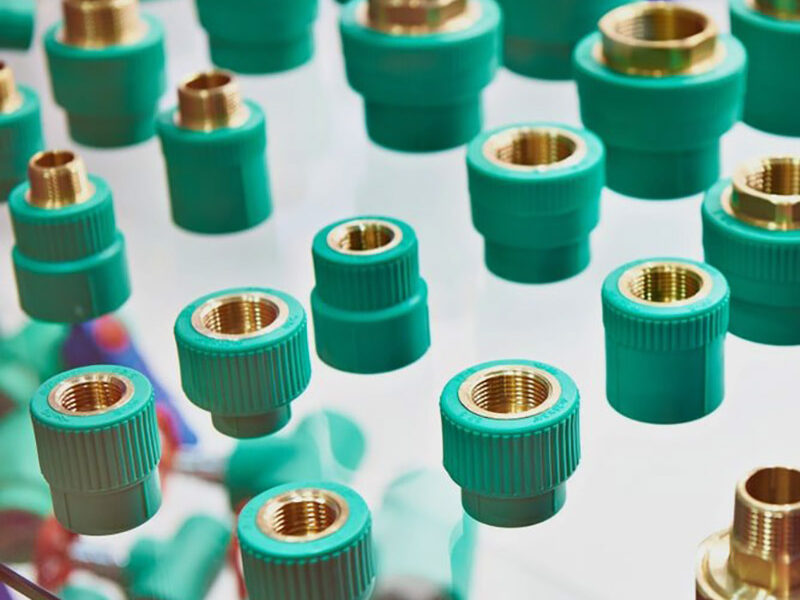
جی ہاں، مختلف قسم کے انجیکشن مولڈ پارٹس ہیں جو خاص طور پر مختلف صنعتوں اور ایپلی کیشنز کے لیے بنائے گئے ہیں۔ انجکشن مولڈنگ ایک ورسٹائل مینوفیکچرنگ عمل ہے جو اعلی کارکردگی اور دوبارہ قابلیت کے ساتھ پیچیدہ اور عین مطابق پرزے تیار کرنے کی صلاحیت رکھتا ہے۔ یہاں مختلف قسم کے انجکشن مولڈ حصوں کی کچھ مثالیں ہیں:
1. آٹوموٹو اجزاء:
انجکشن مولڈنگ آٹوموٹیو انڈسٹری میں ایک اہم کردار ادا کرتی ہے، جہاں اسے اجزاء کی ایک وسیع رینج تیار کرنے کے لیے استعمال کیا جاتا ہے۔ کچھ عام انجیکشن مولڈ آٹوموٹو حصوں میں شامل ہیں:
- اندرونی اجزاء: ڈیش بورڈ پینلز، دروازے کے ہینڈلز، ٹرم پیسز، انسٹرومنٹ کلسٹرز، اور سینٹر کنسولز۔
- بیرونی اجزاء: بمپرز، گرلز، باڈی پینلز، آئینے کی رہائش، اور وہیل کور۔
- انڈر دی ہڈ اجزاء: انجن کور، ایئر انٹیک کئی گنا، کولنگ سسٹم کے پرزے، اور بیٹری ہاؤسنگ۔
- برقی اجزاء: کنیکٹر، سوئچ، سینسر ہاؤسنگ، اور وائرنگ ہارنس۔
- بیٹھنے کے اجزاء: سیٹ کے فریم، ہیڈریسٹ، بازو، اور سیٹ بیلٹ کے اجزاء۔
2. طبی آلات:
طبی صنعت وسیع پیمانے پر طبی آلات اور اجزاء کی تیاری کے لیے انجیکشن مولڈنگ پر انحصار کرتی ہے۔ ان حصوں کو اکثر اعلی صحت سے متعلق، حیاتیاتی مطابقت، اور نس بندی کی ضرورت ہوتی ہے. انجیکشن مولڈ طبی آلات کی مثالوں میں شامل ہیں:
- سرنج اور انجکشن قلم
- لگانے کے قابل آلات: کیتھیٹرز، پیس میکر کے اجزاء، آرتھوپیڈک امپلانٹس، اور جراحی کے آلات۔
- تشخیصی سازوسامان: ٹیسٹ ٹیوبیں، نمونہ کنٹینرز، اور لیبارٹری کے استعمال کی اشیاء۔
- ڈسپوزایبل طبی مصنوعات: IV اجزاء، سانس کے ماسک، خون جمع کرنے والی ٹیوبیں، اور زخم کی دیکھ بھال کی مصنوعات۔
3. صارفین کی مصنوعات:
انجیکشن مولڈنگ بڑے پیمانے پر صارفین کی مصنوعات کی تیاری میں استعمال ہوتی ہے کیونکہ اس کی اعلی کارکردگی کے ساتھ بڑے پیمانے پر پرزے تیار کرنے کی صلاحیت ہے۔ انجیکشن مولڈ صارفین کی مصنوعات کی مثالیں شامل ہیں:
- گھریلو ایپلائینسز: ٹیلی ویژن اور آڈیو آلات کے اجزاء، ریفریجریٹر کے پرزے، اور ویکیوم کلینر کے اجزاء۔
- الیکٹرانکس: موبائل فون کیسز، کمپیوٹر کی بورڈ اور ماؤس، کیمرے کے اجزاء، اور پاور اڈاپٹر۔
- کھلونے اور کھیل: ایکشن کے اعداد و شمار، عمارت کے بلاکس، پہیلیاں، اور بورڈ گیم کے اجزاء۔
- ذاتی نگہداشت کی مصنوعات: ٹوتھ برش، استرا ہینڈل، کاسمیٹک کنٹینرز، اور ہیئر ڈرائر کے اجزاء۔
- گھر کی بہتری کی مصنوعات: لائٹ سوئچ کور، دروازے کے ہینڈلز، پاور ٹول ہاؤسنگز، اور اسٹوریج کنٹینرز۔
4. پیکجنگ:
انجکشن مولڈنگ وسیع پیمانے پر پلاسٹک کنٹینرز، ٹوپیاں، بندش، اور پیکیجنگ اجزاء کی وسیع اقسام پیدا کرنے کے لئے پیکیجنگ انڈسٹری میں استعمال کیا جاتا ہے. کچھ مثالوں میں شامل ہیں:
- کھانے، مشروبات، ذاتی نگہداشت کی مصنوعات اور گھریلو کیمیکلز کے لیے بوتلیں اور کنٹینرز۔
- بوتلوں اور جار کے لیے ٹوپیاں اور بندیاں۔
- کھانے کی مصنوعات جیسے ٹرے، کپ اور ڈھکن کے لیے پتلی دیواروں والی پیکیجنگ۔
- خوردہ مصنوعات کے لیے چھالا پیک اور کلیم شیل پیکیجنگ۔
- پیکیجنگ داخل اور حفاظتی جھاگ کے اجزاء۔
5. الیکٹرانکس اور برقی اجزاء:
انجکشن مولڈنگ بڑے پیمانے پر الیکٹرانکس کی صنعت میں مختلف اجزاء اور دیواروں کی تیاری کے لیے استعمال ہوتی ہے۔ مثالوں میں شامل ہیں:
- الیکٹریکل اور الیکٹرانک آلات کے لیے کنیکٹر اور ہاؤسنگ۔
- سوئچ، بٹن، اور کنٹرول پینل۔
- پی سی بی (پرنٹڈ سرکٹ بورڈ) کے اجزاء اور انکلوژرز۔
- ایل ای ڈی (لائٹ ایمیٹنگ ڈائیوڈ) اجزاء اور لائٹ فکسچر۔
- پاور اڈاپٹر اور چارجرز۔
یہ انجیکشن مولڈ حصوں کی مختلف اقسام کی صرف چند مثالیں ہیں۔ انجیکشن مولڈنگ کی استعداد آٹوموٹیو اور میڈیکل سے لے کر کنزیومر پروڈکٹس، پیکیجنگ، الیکٹرانکس اور بہت کچھ تک مختلف صنعتوں میں پرزوں کی تیاری کی اجازت دیتی ہے۔ ہر حصے کی مخصوص ڈیزائن کی ضروریات اور کارکردگی کی خصوصیات انجیکشن مولڈنگ کے لیے مواد، ٹولنگ اور مینوفیکچرنگ کے عمل کے انتخاب کا تعین کرتی ہیں۔
editor by CX 2024-02-18

























