
Описание продукта
Описание продукта
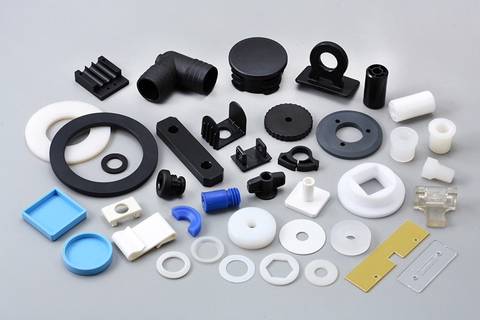
| Product name | Custom Nylon/Pom/Abs Plastic Injection Moulded Parts Molding Product | |
| Product material | ABS, PC, PP, PS, POM,PBT,PVC,PA6,PA66,PA66+30%GF, ПТФЭ, ПК+АБС, ТПЭ и т.д. |
|
| Цвет | any colour available,will according customer’s request | |
| Размер | as per your drawing or the sample | |
| surface finish | Color painting,Texture,Silk-printing,Vacuum coating,rubber coating, etc. | |
| Logo | accept customized | |
| Application field | Various plastic injection molded parts for various industrial and automotive applications | |
| Mold Cavity | Single or Multi-cavity | |
| Mold life | 5 shots | |
| runner system | hot runner and cold runner | |
| package | standard export carton packing ,or according your request. | |
| lead time |
|
Detailed Photos
Профиль компании
Our company was founded in 2003.covers an area of 3000sqm,located in Xihu (West Lake) Dis. county,ZHangZhoug,China
we are manufacturer specialized in customized injection molding service and plastic extrusion profiles as customer’s design or sample.
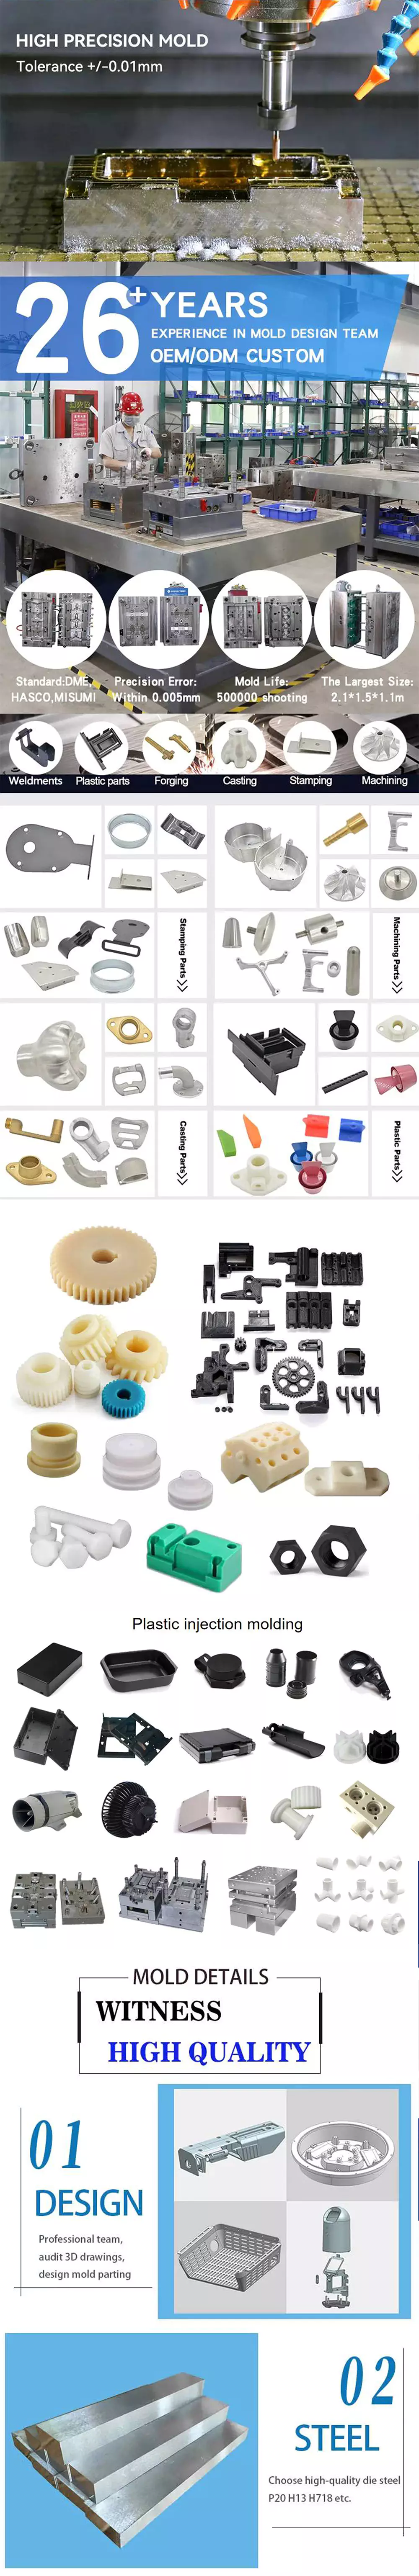
We provide 1 stop Service including prototyping of preprodcution parts,tool design and build,parts production and assembly.We have professional engineering team over 10 years experience of plastic injection mold design and plastic injection molding process.
The products made by us widely used in household electrical appliances,gym equipment ,led lamps,automotive industry,packing industry and other fields.We can customize all kinds of Engineering plastics products according to our customers’ drawings or samples.
with Professional technicians and rich experience we have established CHINAMFG business relationships with customers spread worldwidely,Mainly in Europe,South America and North America.
We are looking CHINAMFG to forming successful business relationships with new clients in the near future.
Please feel free to contact us,We believe we will be your good business partner !
Часто задаваемые вопросы
1. Are you a trading company or a manufacturer?
We are a manufacturer.
2. What kind of trade terms can you do?
EX-WORKS,FOB,CIF,DDP, DDU
3. Can I test my idea/component before committing to mould tool manufacture?
Yes, we can make 3D samples for test functional evaluations.
4. Can you assure the quality ?
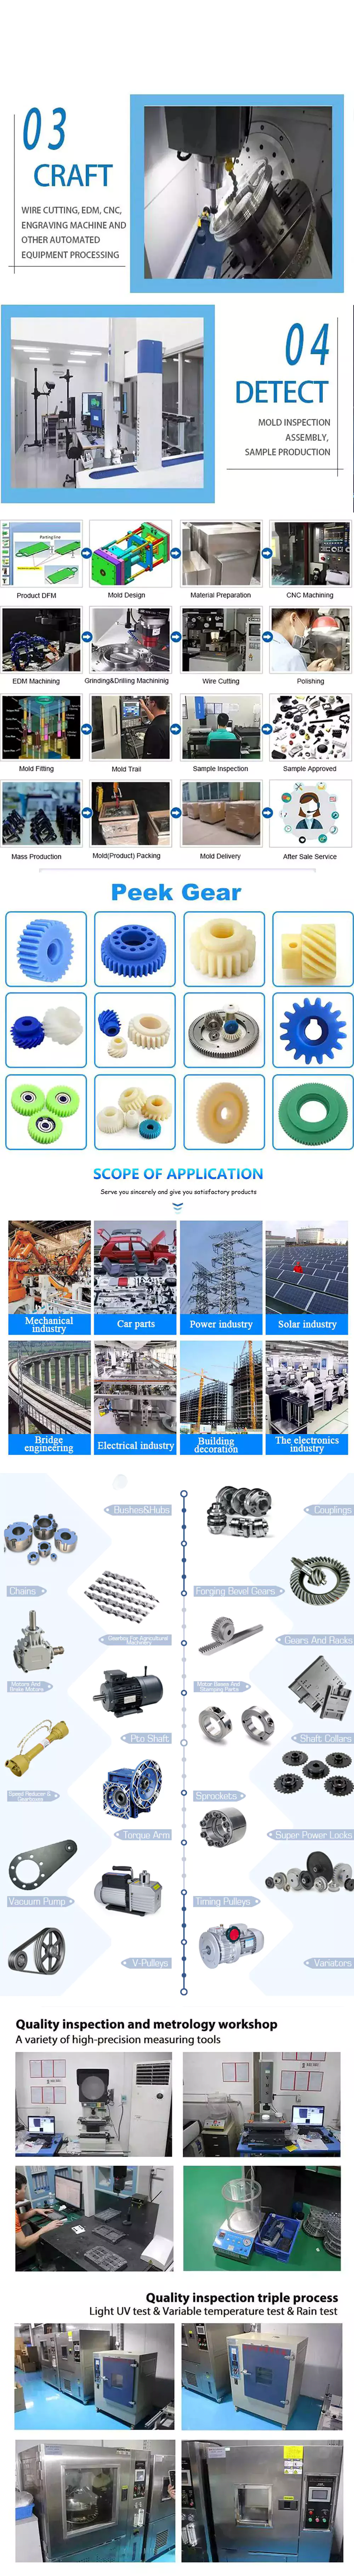
Yes ,We have a professional quality inspection department,the mold is strickly tested before shipment.also send the plastic products sample to you before mass production.
5. Do you support OEM ?
Yes, we can produce by technical drawings or samples.
6.What type of plastic is best for my design/component?
Materials selection depends on the application of your design and the environment in which it will function. We are very glad to discuss the alternatives and give you best suggestions .
7. How about your delivery time?
Generally, it take 25 days for make mold.mass production depending on order qty.
/* 10 марта 2571 г., 17:59:20 */!function(){function s(e,r){var a,o={};try{e&&e.split(“,”).forEach(function(e,t){e&&(a=e.match(/(.*?):(.*)$/))&&1
| Материал: | ABS/PP/PA6/PC/POM |
|---|---|
| Приложение: | Медицинская, бытовая, электронная, автомобильная, сельскохозяйственная отрасли. |
| Drawing Format: | Dwg .Step .Igs |
| Mold Material: | P20/S50c/H13/Nak80/718/738h/S136 |
| Размер: | as Customer′s Design File |
| Logo: | Accept Custom |
| Образцы: |
US$ 1 шт.
1 штука (минимальный заказ) | |
|---|
| Настройка: |
Доступный
|
|
|---|
Можете ли вы объяснить роль температуры и давления в контроле качества литья под давлением?
Температура и давление — два критически важных параметра в литье под давлением, которые существенно влияют на контроль качества процесса. Давайте рассмотрим их роль подробнее:
Температура:
Температура при литье под давлением играет несколько важных ролей в обеспечении контроля качества:
1. Поток материала и заполнение:
Температура расплавленного пластика влияет на его вязкость, или текучесть. Более высокие температуры снижают вязкость материала, позволяя ему легче заполнять полости пресс-формы во время впрыска. Правильный контроль температуры обеспечивает оптимальный поток материала и заполнение, предотвращая такие проблемы, как неполное заполнение, следы текучести или неполное заполнение деталей. Контроль температуры также помогает обеспечить стабильные свойства материала и точность размеров готовых деталей.
2. Плавление и гомогенизация:
Для обеспечения полного расплавления и гомогенизации пластикового материала необходимо тщательно контролировать температуру в процессе плавления. Недостаточное плавление может привести к образованию нерасплавленных частиц или нестабильным свойствам материала, что, в свою очередь, может вызвать дефекты в формованных деталях. Правильный контроль температуры на этапе плавления обеспечивает равномерное плавление и смешивание добавок, повышая однородность материала и общее качество формованных деталей.
3. Охлаждение и затвердевание:
После впрыскивания расплавленного пластика в форму контроль температуры имеет решающее значение на этапах охлаждения и затвердевания. Правильная скорость охлаждения и равномерное охлаждение помогают предотвратить такие проблемы, как деформация, усадка или искажение детали. Контроль температуры обеспечивает равномерное затвердевание по всей детали, гарантируя стабильность размеров и минимизируя внутренние напряжения. Контроль температуры также влияет на кристалличность и микроструктуру детали, что может сказаться на ее механических свойствах.
Давление:
Контроль давления имеет одинаково важное значение для обеспечения контроля качества при литье под давлением:
1. Упаковка материалов:
В процессе литья под давлением расплавленный пластик подвергается давлению для компенсации усадки при охлаждении и затвердевании. Правильный контроль давления обеспечивает адекватную загрузку материала в полости пресс-формы, минимизируя образование пустот, усадок или деформацию детали. Недостаточное давление при загрузке может привести к неполному заполнению и низкому качеству детали, в то время как чрезмерное давление может вызвать чрезмерное напряжение, деформацию детали или образование облоя.
2. Управление затвором и потоком:
Давление при литье под давлением влияет на текучесть материала в пресс-форме. Давление в литниковом канале, через который расплавленный пластик поступает в полость пресс-формы, необходимо тщательно контролировать. Давление в литниковом канале влияет на скорость потока материала, характер заполнения и эффективность уплотнения. Оптимальное давление в литниковом канале обеспечивает равномерный поток и заполнение, предотвращая такие проблемы, как линии потока, линии сварки или воздушные ловушки, которые могут ухудшить качество детали.
3. Выброс и извлечение детали:
Контроль давления имеет решающее значение на этапе выталкивания для облегчения извлечения отформованной детали из пресс-формы. Адекватное давление выталкивания помогает преодолеть любое прилипание или трение между деталью и поверхностями пресс-формы, обеспечивая плавное и без повреждений извлечение детали. Неправильное давление выталкивания может привести к прилипанию детали, ее деформации или повреждению пресс-формы.
4. Мониторинг процессов и обратная связь:
Мониторинг и контроль параметров температуры и давления в режиме реального времени имеют решающее значение для контроля качества. Современные машины для литья под давлением оснащены датчиками и системами управления, которые непрерывно контролируют температуру и давление. Эти системы обеспечивают обратную связь и позволяют вносить корректировки в процессе для поддержания оптимальных условий и обеспечения стабильного качества деталей.
В целом, контроль температуры и давления при литье под давлением имеет решающее значение для обеспечения контроля качества. Правильный контроль температуры обеспечивает оптимальный поток материала, плавление, гомогенизацию, охлаждение и затвердевание, а контроль давления гарантирует правильную укладку материала, контроль литникового канала и потока, выталкивание и извлечение детали. Мониторинг и контроль этих параметров на протяжении всего процесса литья под давлением способствуют производству высококачественных деталей с постоянными размерами, механическими свойствами и качеством поверхности.
Можете ли вы описать различные процессы, выполняемые после литья под давлением, такие как сборка или вторичные операции?
Процессы постобработки играют решающую роль в производстве деталей, изготовленных методом литья под давлением. К этим процессам относятся сборка и вторичные операции, выполняемые после первоначального этапа литья. Ниже приведено подробное описание различных процессов постобработки деталей, изготовленных методом литья под давлением:
1. Сборка:
Сборка включает в себя соединение нескольких деталей, изготовленных методом литья под давлением, для создания готового изделия или узла. Процесс сборки может включать различные методы, такие как механическое крепление (винты, зажимы или защелки), клеевое соединение, ультразвуковая сварка, термосварка или сварка растворителем. Сборка гарантирует надежное соединение отдельных формованных деталей для достижения желаемой функциональности и структурной целостности конечного изделия.
2. Отделка поверхности:
Обработка поверхности выполняется для улучшения внешнего вида, текстуры и функциональности деталей, изготовленных методом литья под давлением. К распространенным методам обработки поверхности относятся покраска, печать (например, тампонная или трафаретная печать), горячее тиснение, лазерная гравировка или нанесение специальных покрытий. Эти процессы могут добавлять декоративные элементы, элементы брендинга или улучшать свойства поверхности деталей, такие как устойчивость к царапинам или защита от УФ-излучения.
3. Механическая обработка или обрезка:
В некоторых случаях для получения желаемых конечных размеров или удаления излишков материала детали, изготовленные методом литья под давлением, могут потребовать дополнительной механической обработки или обрезки. Это может включать такие процессы, как фрезерование на станках с ЧПУ, сверление, развертывание или токарная обработка. Механическая обработка или обрезка часто необходимы, когда жесткие допуски, определенная геометрия или критически важные функциональные характеристики не могут быть достигнуты исключительно методом литья под давлением.
4. Сварка или соединение:
Для соединения деталей, изготовленных методом литья под давлением, используются процессы сварки или соединения. К распространенным методам сварки пластиковых деталей относятся ультразвуковая сварка, сварка горячей плитой, вибрационная сварка или лазерная сварка. Эти процессы создают прочные и надежные соединения между отлитыми деталями, обеспечивая структурную целостность и функциональность конечного продукта.
5. Вставка вкладышей:
Вставка — это размещение металлических или пластиковых вставок в полость пресс-формы перед процессом литья под давлением. Эти вставки могут обеспечить дополнительную прочность, укрепить резьбовые соединения или служить точками крепления для других компонентов. Вставки могут устанавливаться вручную или с помощью автоматизированного оборудования и навсегда внедряются в отформованные детали в процессе литья.
6. Литье с наложением или двухкомпонентное литье:
Процессы литья под давлением с наложением слоев или двухкомпонентного литья позволяют создавать детали, изготовленные методом литья под давлением, с несколькими слоями или материалами. При литье с наложением слоев второй материал формуется поверх уже существующей подложки, что обеспечивает улучшенную функциональность, эстетику или сцепление. Двухкомпонентное литье включает в себя впрыскивание двух разных материалов в разные участки формы для создания одной детали с несколькими цветами или материалами. Эти процессы позволяют интегрировать несколько материалов или компонентов в одну деталь, изготовленную методом литья под давлением.
7. Удаление заусенцев или снятие облоя:
Процесс удаления заусенцев или облоя включает в себя удаление избыточного материала, который может присутствовать на отлитых деталях после процесса литья под давлением. Облой — это избыток материала, выступающий за линию разъема пресс-формы, а заусенцы — это небольшие выступы или шероховатые кромки, образованные особенностями пресс-формы. Удаление заусенцев или облоя обеспечивает гладкие кромки и поверхности отлитых деталей, улучшая их внешний вид, функциональность и безопасность.
8. Инспекция и контроль качества:
Процессы контроля качества и проверки проводятся для обеспечения соответствия деталей, изготовленных методом литья под давлением, требуемым спецификациям и стандартам качества. Это может включать визуальный осмотр, измерение размеров, функциональное тестирование или другие специализированные методы тестирования. Процессы контроля качества и проверки помогают выявлять любые дефекты, несоответствия или отклонения, которые могут потребовать доработки или отбраковки деталей, гарантируя, что в конечном продукте или сборке используются только высококачественные детали.
9. Упаковка и маркировка:
После завершения процессов постформования отлитые под давлением детали обычно упаковываются и маркируются для хранения, транспортировки или распространения. Упаковка может включать в себя индивидуальную упаковку деталей, упаковку в больших объемах или индивидуальную упаковку в зависимости от конкретных требований. Маркировка может включать нанесение идентификационных данных продукта, штрих-кодов или инструкций по правильному обращению или использованию.
Эти процессы после формования имеют решающее значение для достижения желаемой функциональности, внешнего вида и качества деталей, изготовленных методом литья под давлением. Они позволяют интегрировать множество компонентов, обеспечивать чистовую обработку поверхности, точность размеров и сборку конечных изделий или узлов.
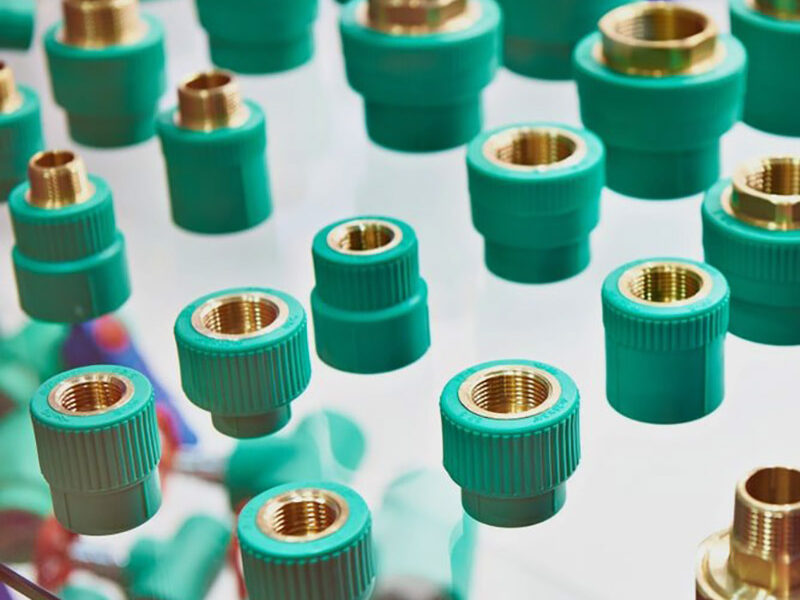
Существуют ли различные типы деталей, изготовленных методом литья под давлением, например, автомобильные компоненты или медицинские изделия?
Да, существует множество типов деталей, изготовленных методом литья под давлением, специально разработанных для различных отраслей промышленности и областей применения. Литье под давлением — это универсальный производственный процесс, позволяющий изготавливать сложные и точные детали с высокой эффективностью и повторяемостью. Вот несколько примеров различных типов деталей, изготовленных методом литья под давлением:
1. Автомобильные компоненты:
Литье под давлением играет важнейшую роль в автомобильной промышленности, где оно используется для производства широкого спектра компонентов. К числу распространенных автомобильных деталей, изготавливаемых методом литья под давлением, относятся:
- Элементы интерьера: приборная панель, дверные ручки, декоративные элементы, панели приборов и центральная консоль.
- Внешние элементы: бамперы, решетки радиатора, кузовные панели, корпуса зеркал и колпаки на колеса.
- Компоненты под капотом: крышки двигателя, впускные коллекторы, детали системы охлаждения и корпуса аккумуляторных батарей.
- Электрические компоненты: разъемы, переключатели, корпуса датчиков и жгуты проводов.
- Компоненты сиденья: каркасы сидений, подголовники, подлокотники и элементы ремней безопасности.
2. Медицинские изделия:
Медицинская промышленность использует литье под давлением для производства широкого спектра медицинских изделий и компонентов. Эти детали часто требуют высокой точности, биосовместимости и возможности стерилизации. Примерами медицинских изделий, изготовленных методом литья под давлением, являются:
- Шприцы и инъекционные ручки
- Имплантируемые устройства: катетеры, компоненты кардиостимуляторов, ортопедические имплантаты и хирургические инструменты.
- Диагностическое оборудование: пробирки, контейнеры для образцов и лабораторные расходные материалы.
- Одноразовые медицинские изделия: компоненты для внутривенных инъекций, респираторные маски, пробирки для сбора крови и средства для ухода за ранами.
3. Потребительские товары:
Литье под давлением широко используется в производстве потребительских товаров благодаря возможности массового производства деталей с высокой эффективностью. Примерами потребительских товаров, изготовленных методом литья под давлением, являются:
- Бытовая техника: компоненты телевизоров и аудиооборудования, детали холодильников и компоненты пылесосов.
- Электроника: чехлы для мобильных телефонов, компьютерные клавиатуры и мыши, компоненты для фотоаппаратов и адаптеры питания.
- Игрушки и игры: фигурки, строительные блоки, пазлы и компоненты для настольных игр.
- Средства личной гигиены: зубные щетки, ручки бритв, косметические контейнеры и компоненты фенов.
- Товары для обустройства дома: накладки на выключатели, дверные ручки, корпуса для электроинструментов и контейнеры для хранения.
4. Упаковка:
Литье под давлением широко используется в упаковочной промышленности для производства самых разнообразных пластиковых контейнеров, крышек, колпачков и упаковочных компонентов. Вот несколько примеров:
- Бутылки и контейнеры для продуктов питания, напитков, средств личной гигиены и бытовой химии.
- Крышки и пробки для бутылок и банок.
- Тонкостенная упаковка для пищевых продуктов, такая как лотки, стаканчики и крышки.
- Блистерная и блистерная упаковка для розничной продукции.
- Вкладыши в упаковку и защитные пенопластовые компоненты.
5. Электроника и электрические компоненты:
Литье под давлением широко используется в электронной промышленности для производства различных компонентов и корпусов. Примеры включают:
- Разъемы и корпуса для электрических и электронных устройств.
- Переключатели, кнопки и панели управления.
- Компоненты и корпуса печатных плат (PCB).
- Компоненты и светильники на основе светодиодов (LED).
- Сетевые адаптеры и зарядные устройства.
Это лишь несколько примеров различных типов деталей, изготовленных методом литья под давлением. Универсальность литья под давлением позволяет производить детали в самых разных отраслях промышленности, от автомобильной и медицинской до производства потребительских товаров, упаковки, электроники и многого другого. Конкретные требования к конструкции и эксплуатационные характеристики каждой детали определяют выбор материалов, оснастки и производственных процессов для литья под давлением.
editor by CX 2024-02-18

























