
Deskripsi Produk
Parameter Produk
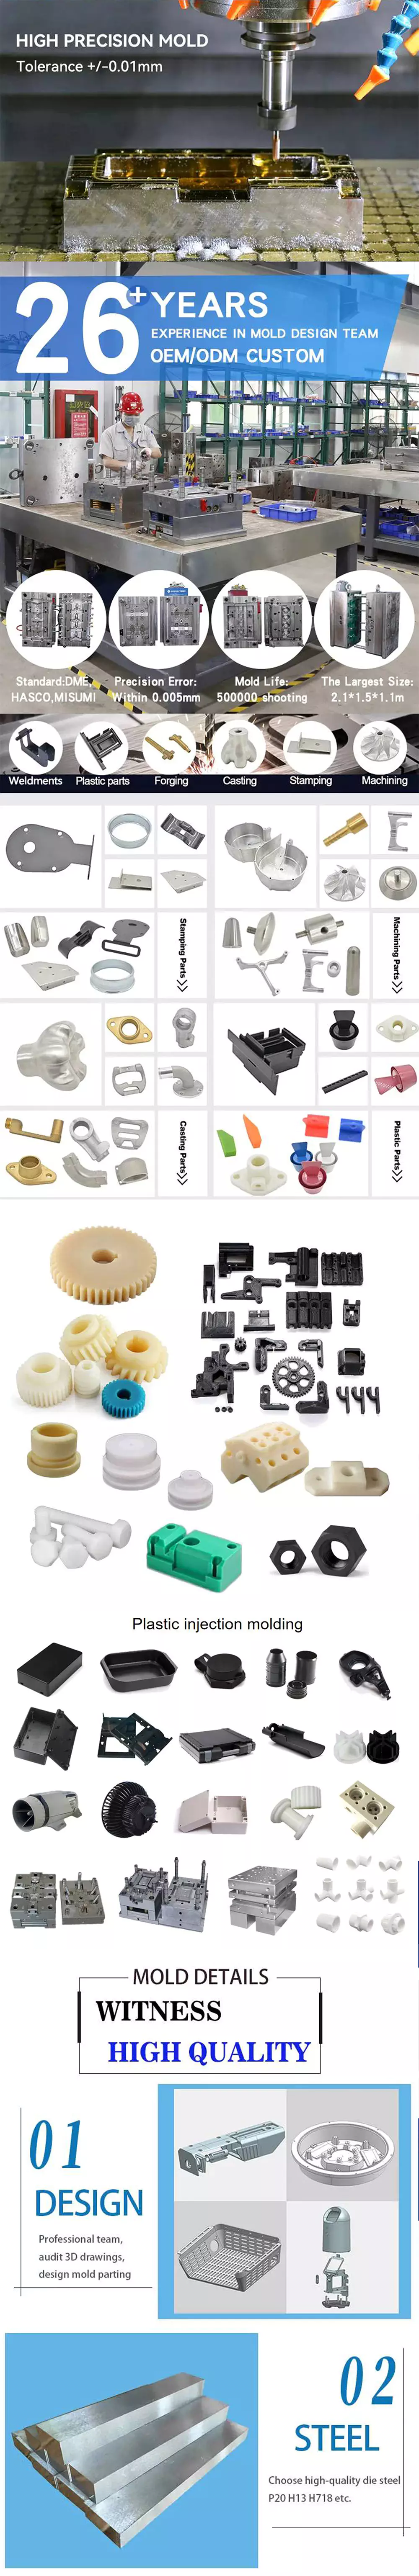
| Barang | Professional Custom Injection Molded CHINAMFG ABS/PP Plastic Injection Part |
| Bahan Plastik | ABS, PC/ABS, PP, PC, POM(Acetal/Delrin), Nylon 6, Nylon 6/6, PA 12, HDPE, LDPE, PS(HIPS), PMMA(Acrylic), SAN/AS, ASA, PVC, UPVC,TPE, TPR, PU, TPU, PET, PEI(Ultem), PSU, PPSU, PPE/PS, GPPS,PPO, PES, CA, etc. |
| Bahan Cetakan | S136H, 718H, NAK80, P20, H13, dll. |
| Perawatan Permukaan | Matte, Common polishing, Mirror polishing, Texture, Plating, Power Coating (Painting), Laser Engraving, Brushing, Marbling,Printing etc. |
| Format Gambar | .stp / .step / .igs / .CHINAMFG / .dwg / .pdf |
| Warna | Hampir semua warna PMS tersedia. |
| Parameter | Inci, sentimeter, milimeter, dan lain sebagainya. |
| Presisi Cetakan | Jika tidak ada permintaan khusus, terapkan standar SJ/T10628-1995, kelas 3. |
| Siklus Hidup Jamur | 100.000-500.000 tembakan. |
| Aplikasi | Elektronik/Suku Cadang Otomotif/Suku Cadang Industri/Perlengkapan Kebutuhan Sehari-hari/Perlengkapan Medis, dll. |
| Mencicipi | Tersedia. Cetakan sampel satu rongga atau pencetakan 3D. |
| Sedang mengemas | Carton, Pallet, Wooden Case |
| Sertifikat | IATF 16949:2016 / ISO 9001:2015 / ISO 45001:2018 / ISO 14001:2015 /REACH/ROHS/MSDS/LFGB/F D A |
Profil Perusahaan
Pertanyaan yang Sering Diajukan (FAQ)
1. Are you a manufacturer or a trading company?
We are a mould manufacturer located in HangZhou City, China, with 20 years of rich experience, professional mould design and mould manufacturing team, design-mould making-production-assembly-shipping, providing you one-stop custom injection mould service.
2.How many kinds of moulds can you make?
We can make many kinds of moulds, such as: plastic injection moulds,rubber moulds, two-color moulds, etc.
3.How to get a quote?
Detailed 2D Product Drawing&3D File (PDF/STEP/IGS/DWG…), including quality, delivery date, materials, quality, quantity, surface treatment and other information.
4.Can I get a quotation without drawings?
Of course, we are also glad to receive your samples, pictures or detailed size drafts for accurate quotation.
5. How long is the lead-time for mold?
It all depends on the products’ size and complexity. Normally, the lead time is 15-25 days.
6.Can you provide samples before mass production?
Of course, the sample fee is necessary. If possible, it will be returned during mass production.
7. How do you control quality?
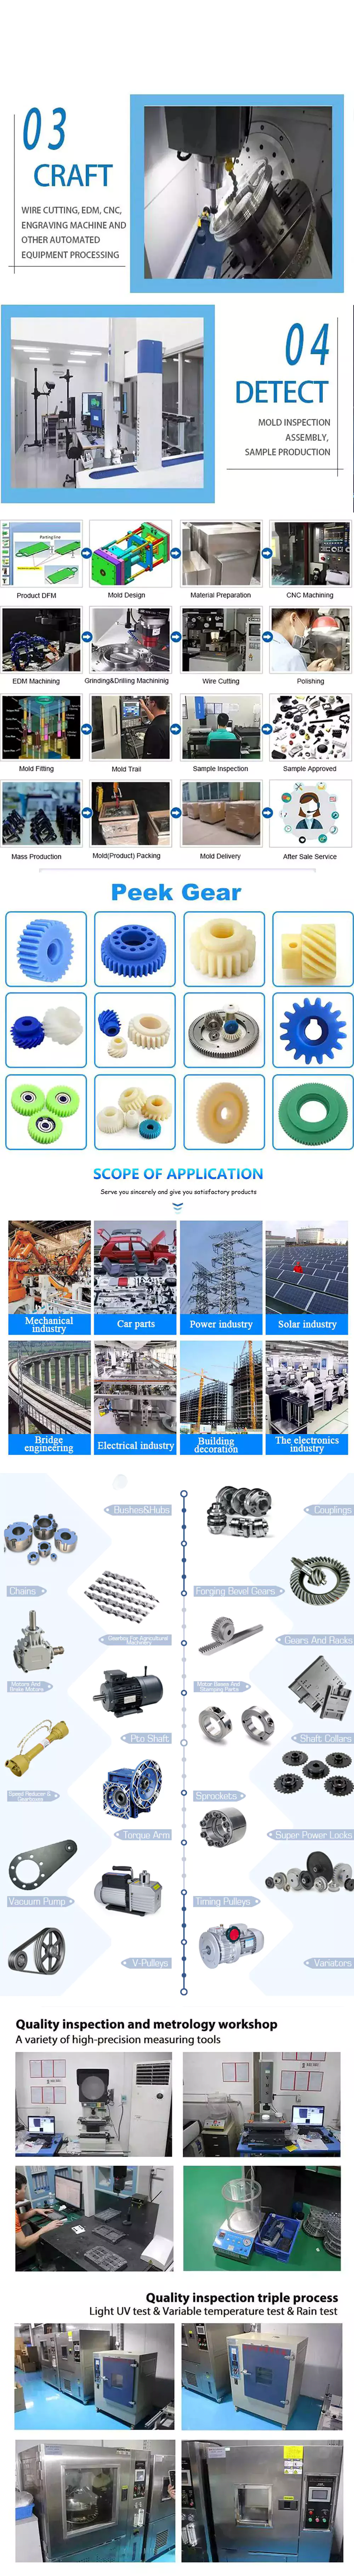
(1) Material Inspection – Check material surfaces and approximate dimensions.
(2) First inspection of production – ensure critical dimensions in mass production.
(3) Sampling inspection – check the quality before delivery to the warehouse.
(4) Preshipment inspection – 100% inspection by QC assistant before shipment.
8. How to pack the moulds and products?
For moulds, we will be coated one-layer anti-rust oil first, and then also will be covered thin films on themould, finally pack
into non-fumigation wooden caseAnd as to products, we will pack into standard export cartons or as per customers request to pack /* March 10, 2571 17:59:20 */!function(){function s(e,r){var a,o={};try{e&&e.split(“,”).forEach(function(e,t){e&&(a=e.match(/(.*?):(.*)$/))&&1
| Bahan: | ABS |
|---|---|
| Aplikasi: | Medis, Rumah Tangga, Elektronik, Otomotif, Pertanian |
| Sertifikasi: | TS16949, RoHS, ISO |
| Kustomisasi: |
Tersedia
|
|
|---|
.shipping-cost-tm .tm-status-off{background: none;padding:0;color: #1470cc}
|
Biaya Pengiriman:
Perkiraan biaya pengiriman per unit. |
tentang biaya pengiriman dan perkiraan waktu pengiriman. |
|---|
| Metode Pembayaran: |
|
|---|---|
|
Pembayaran Awal Pembayaran Penuh |
| Mata uang: | US$ |
|---|
| Pengembalian & Penggantian: | Anda dapat mengajukan pengembalian dana hingga 30 hari setelah menerima produk. |
|---|
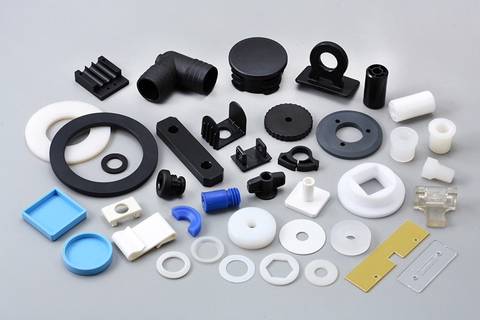
Bisakah Anda menjelaskan peran suhu dan tekanan dalam pengendalian mutu pencetakan injeksi?
Suhu dan tekanan adalah dua parameter penting dalam pencetakan injeksi yang secara signifikan memengaruhi pengendalian mutu proses. Mari kita jelajahi peran keduanya secara lebih rinci:
Suhu:
Suhu dalam proses pencetakan injeksi memainkan beberapa peran penting dalam memastikan pengendalian mutu:
1. Alur dan Pengisian Material:
Suhu bahan plastik cair memengaruhi viskositasnya, atau kemampuan mengalirnya. Suhu yang lebih tinggi mengurangi viskositas bahan, sehingga lebih mudah mengalir ke dalam rongga cetakan selama fase injeksi. Kontrol suhu yang tepat memastikan aliran dan pengisian material yang optimal, mencegah masalah seperti pengisian yang tidak sempurna, bekas aliran, atau pengisian bagian yang tidak lengkap. Kontrol suhu juga membantu memastikan sifat material yang konsisten dan akurasi dimensi pada bagian akhir.
2. Peleburan dan Homogenisasi:
Suhu harus dikontrol dengan cermat selama proses peleburan untuk memastikan peleburan dan homogenisasi material plastik yang sempurna. Peleburan yang tidak memadai dapat mengakibatkan partikel yang tidak meleleh atau sifat material yang tidak konsisten, yang menyebabkan cacat pada bagian yang dicetak. Kontrol suhu yang tepat selama fase peleburan memastikan peleburan dan pencampuran aditif yang seragam, meningkatkan homogenitas material dan kualitas keseluruhan bagian yang dicetak.
3. Pendinginan dan Pembekuan:
Setelah plastik cair disuntikkan ke dalam cetakan, pengendalian suhu sangat penting selama fase pendinginan dan pembekuan. Laju pendinginan yang tepat dan pendinginan yang seragam membantu mencegah masalah seperti perubahan bentuk, penyusutan, atau distorsi bagian. Pengendalian suhu memungkinkan pembekuan yang konsisten di seluruh bagian, memastikan stabilitas dimensi dan meminimalkan tegangan internal. Pengendalian suhu juga memengaruhi kristalinitas dan mikrostruktur bagian, yang dapat memengaruhi sifat mekaniknya.
Tekanan:
Pengendalian tekanan sama pentingnya dalam mencapai pengendalian kualitas pada pencetakan injeksi:
1. Pengemasan Material:
Selama fase pemadatan dalam pencetakan injeksi, tekanan diterapkan pada material plastik cair untuk mengimbangi penyusutan saat mendingin dan mengeras. Kontrol tekanan yang tepat memastikan bahwa material dikemas dengan baik ke dalam rongga cetakan, meminimalkan rongga, cekungan, atau deformasi bagian. Tekanan pemadatan yang tidak cukup dapat menyebabkan pengisian yang tidak sempurna dan kualitas bagian yang buruk, sementara tekanan yang berlebihan dapat menyebabkan tegangan berlebihan, distorsi bagian, atau kelebihan material (flash).
2. Kontrol Gerbang dan Aliran:
Tekanan dalam pencetakan injeksi memengaruhi perilaku aliran material melalui cetakan. Tekanan pada gerbang, tempat plastik cair memasuki rongga cetakan, perlu dikontrol dengan cermat. Tekanan gerbang memengaruhi laju aliran material, pola pengisian, dan efisiensi pengemasan. Tekanan gerbang yang optimal memastikan aliran dan pengisian yang seragam, mencegah masalah seperti garis aliran, garis sambungan, atau jebakan udara yang dapat mengganggu kualitas komponen.
3. Pengeluaran dan Pelepasan Bagian:
Pengendalian tekanan sangat penting selama fase pengeluaran untuk mempermudah pelepasan bagian yang dicetak dari cetakan. Tekanan pengeluaran yang memadai membantu mengatasi adhesi atau gesekan antara bagian dan permukaan cetakan, memastikan pelepasan bagian yang halus dan tanpa kerusakan. Tekanan pengeluaran yang tidak tepat dapat mengakibatkan bagian menempel, deformasi bagian, atau kerusakan cetakan.
4. Pemantauan Proses dan Umpan Balik:
Pemantauan dan pengendalian parameter suhu dan tekanan secara real-time sangat penting untuk pengendalian mutu. Mesin cetak injeksi canggih dilengkapi dengan sensor dan sistem kontrol yang terus memantau suhu dan tekanan. Sistem ini memberikan umpan balik dan memungkinkan penyesuaian selama proses untuk mempertahankan kondisi optimal dan memastikan kualitas komponen yang konsisten.
Secara keseluruhan, pengendalian suhu dan tekanan dalam pencetakan injeksi sangat penting untuk mencapai pengendalian mutu. Pengendalian suhu yang tepat memastikan aliran material, peleburan, homogenisasi, pendinginan, dan pembekuan yang optimal, sementara pengendalian tekanan memastikan pengemasan material yang tepat, pengendalian gerbang dan aliran, pengeluaran, dan pelepasan komponen. Pemantauan dan pengendalian parameter-parameter ini sepanjang proses pencetakan injeksi berkontribusi pada produksi komponen berkualitas tinggi dengan dimensi, sifat mekanik, dan hasil akhir permukaan yang konsisten.
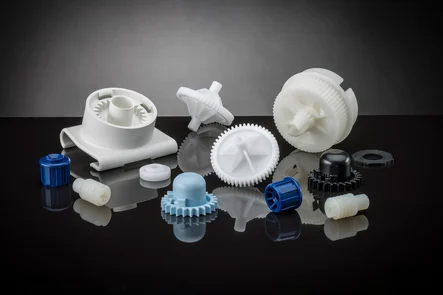
Bisakah Anda memberikan panduan mengenai pemilihan material cetakan injeksi berdasarkan persyaratan aplikasi?
Ya, saya dapat memberikan panduan mengenai pemilihan material cetakan injeksi berdasarkan persyaratan aplikasi. Pemilihan material untuk cetakan injeksi memainkan peran penting dalam menentukan kinerja, daya tahan, dan fungsionalitas komponen yang dicetak. Berikut penjelasan rinci tentang faktor-faktor yang perlu dipertimbangkan dan panduan untuk memilih material yang tepat:
1. Sifat Mekanis:
Pertimbangkan sifat mekanik yang dibutuhkan untuk aplikasi tersebut, seperti kekuatan, kekakuan, ketahanan benturan, dan ketahanan aus. Berbagai material memiliki karakteristik mekanik yang berbeda, dan memilih material dengan sifat yang sesuai sangat penting. Misalnya, termoplastik teknik seperti ABS, PC, atau nilon menawarkan kekuatan dan ketahanan benturan yang tinggi, sementara material seperti PEEK atau ULTEM memberikan kinerja mekanik yang luar biasa pada suhu tinggi.
2. Ketahanan Kimia:
Jika komponen tersebut akan terpapar bahan kimia, pertimbangkan ketahanan kimia material tersebut. Beberapa material, seperti PVC atau PTFE, menunjukkan ketahanan yang sangat baik terhadap berbagai macam bahan kimia, sementara yang lain mungkin rentan terhadap degradasi atau pembengkakan. Pastikan material yang dipilih dapat menahan bahan kimia spesifik yang akan ditemui di lingkungan aplikasi.
3. Sifat Termal:
Evaluasilah rentang suhu operasi aplikasi dan pilihlah material dengan sifat termal yang sesuai. Material seperti PPS, PEEK, atau LCP menawarkan ketahanan panas yang sangat baik, sementara material lain mungkin memiliki kemampuan suhu yang terbatas. Pertimbangkan faktor-faktor seperti suhu maksimum, stabilitas termal, koefisien ekspansi termal, dan persyaratan perpindahan panas dari komponen tersebut.
4. Sifat Kelistrikan:
Untuk aplikasi kelistrikan atau elektronik, pertimbangkan sifat-sifat kelistrikan material. Material seperti PBT atau PPS menawarkan sifat isolasi listrik yang baik, sementara material lain mungkin memiliki karakteristik konduktif atau disipatif. Tentukan kekuatan dielektrik, konduktivitas listrik, resistivitas permukaan, dan sifat-sifat kelistrikan relevan lainnya yang dibutuhkan untuk aplikasi tersebut.
5. Kondisi Lingkungan:
Evaluasilah kondisi lingkungan tempat komponen tersebut akan terpapar, seperti kelembapan, paparan sinar UV, pelapukan luar ruangan, atau suhu ekstrem. Beberapa material, seperti ASA atau HDPE, memiliki ketahanan cuaca dan UV yang sangat baik, sementara yang lain mungkin terdegradasi atau menjadi rapuh dalam kondisi yang keras. Pilihlah material yang dapat menahan faktor lingkungan spesifik untuk memastikan kinerja dan daya tahan jangka panjang.
6. Kepatuhan Regulasi:
Pertimbangkan persyaratan peraturan atau standar industri yang harus dipenuhi oleh material tersebut. Aplikasi tertentu, seperti di industri medis atau makanan, mungkin memerlukan material yang disetujui FDA atau memenuhi sertifikasi khusus. Pastikan material yang dipilih memenuhi standar peraturan dan keselamatan yang diperlukan untuk aplikasi yang dimaksud.
7. Pertimbangan Biaya:
Evaluasilah implikasi biaya yang terkait dengan pemilihan material. Material yang berbeda memiliki biaya yang bervariasi, dan pilihan material harus sesuai dengan anggaran proyek. Pertimbangkan tidak hanya biaya material per unit, tetapi juga faktor-faktor seperti biaya perkakas, efisiensi produksi, dan biaya siklus hidup keseluruhan komponen.
8. Ketersediaan dan Pengolahan Material:
Periksa ketersediaan material dan pertimbangkan kemudahan pengolahannya dalam pencetakan injeksi. Pastikan material tersebut mudah didapatkan dari pemasok dan sesuai dengan parameter proses pencetakan injeksi tertentu, seperti laju aliran leleh, kemampuan cetak, dan kompatibilitas dengan peralatan pencetakan yang dipilih.
9. Pengujian dan Validasi Material:
Melakukan pengujian dan validasi material untuk memastikan bahwa material yang dipilih memenuhi spesifikasi dan kriteria kinerja yang dibutuhkan. Melakukan pengujian mekanik, termal, kimia, dan listrik untuk memverifikasi sifat dan perilaku material dalam kondisi spesifik aplikasi.
Pertimbangkan untuk berkonsultasi dengan pemasok material, insinyur, atau ahli dalam pencetakan injeksi untuk mendapatkan panduan dan rekomendasi lebih lanjut berdasarkan persyaratan aplikasi spesifik. Mereka dapat memberikan wawasan berharga tentang pemilihan material berdasarkan keahlian dan pengetahuan mereka tentang standar industri dan praktik terbaik.
Dengan mempertimbangkan faktor-faktor dan panduan ini secara cermat, Anda dapat memilih material yang paling tepat untuk pencetakan injeksi yang memenuhi persyaratan aplikasi spesifik, sehingga memastikan kinerja, daya tahan, dan fungsionalitas optimal dari bagian yang dicetak.
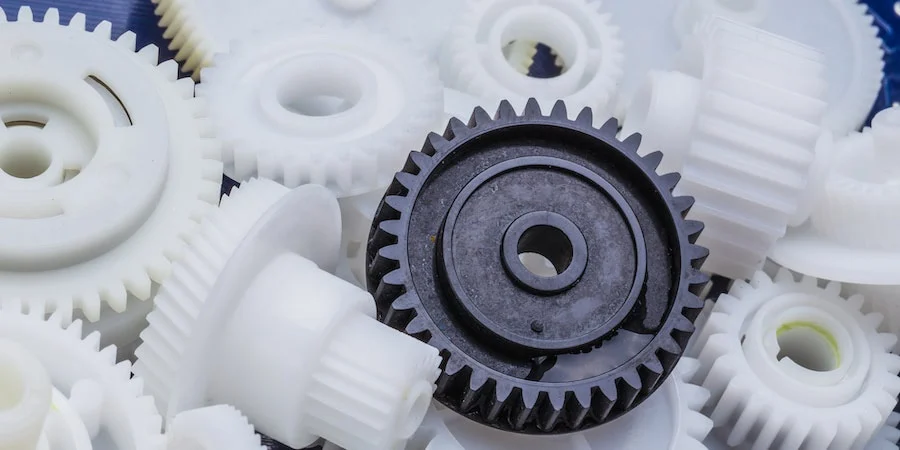
Bagaimana perbandingan komponen hasil cetakan injeksi dengan metode manufaktur lainnya dalam hal biaya dan efisiensi?
Komponen hasil cetakan injeksi memiliki keunggulan yang berbeda dibandingkan metode manufaktur lainnya dalam hal biaya dan efisiensi. Proses pencetakan injeksi menawarkan efisiensi dan efektivitas biaya yang tinggi, terutama untuk produksi skala besar. Berikut penjelasan rinci tentang perbandingan komponen hasil cetakan injeksi dengan metode manufaktur lainnya:
Perbandingan Biaya:
Pencetakan injeksi dapat lebih hemat biaya dibandingkan metode manufaktur lainnya karena beberapa alasan:
1. Biaya Perkakas:
Pencetakan injeksi memerlukan investasi awal dalam pembuatan cetakan, yang bisa mahal. Namun, setelah cetakan dibuat, cetakan tersebut dapat digunakan berulang kali untuk memproduksi sejumlah besar komponen, sehingga menghasilkan biaya per unit yang lebih rendah. Biaya perkakas yang diamortisasi membuat pencetakan injeksi lebih hemat biaya untuk produksi dalam jumlah besar.
2. Efisiensi Material:
Pencetakan injeksi sangat efisien dalam hal penggunaan material. Proses ini memungkinkan kontrol yang tepat atas jumlah material yang disuntikkan ke dalam cetakan, meminimalkan limbah. Selain itu, material berlebih dari proses pencetakan dapat didaur ulang dan digunakan kembali, sehingga semakin mengurangi biaya material dibandingkan dengan metode yang menghasilkan lebih banyak limbah.
3. Biaya Tenaga Kerja:
Pencetakan injeksi adalah proses yang sangat otomatis, membutuhkan tenaga kerja minimal dibandingkan dengan metode manufaktur lainnya. Setelah cetakan disiapkan dan parameter proses ditetapkan, mesin pencetakan injeksi dapat beroperasi terus menerus, menghasilkan komponen dengan intervensi manusia minimal. Otomatisasi ini mengurangi biaya tenaga kerja dan meningkatkan efisiensi secara keseluruhan.
Perbandingan Efisiensi:
Komponen yang dicetak dengan metode injeksi menawarkan beberapa keunggulan dalam hal efisiensi:
1. Siklus Produksi Cepat:
Pencetakan injeksi adalah proses manufaktur yang cepat, mampu menghasilkan komponen dalam waktu siklus yang relatif singkat. Waktu siklus bergantung pada faktor-faktor seperti kompleksitas komponen, sifat material, dan waktu pendinginan. Namun, dibandingkan dengan metode lain seperti pemesinan atau pengecoran, pencetakan injeksi dapat menghasilkan beberapa komponen secara bersamaan dalam setiap siklus, sehingga menghasilkan tingkat produksi yang lebih tinggi dan efisiensi yang lebih baik.
2. Presisi dan Konsistensi Tinggi:
Pencetakan injeksi memungkinkan produksi komponen dengan presisi dan konsistensi tinggi. Cetakan yang digunakan dalam pencetakan injeksi dirancang untuk memberikan kontrol dimensi yang akurat dan berulang. Presisi ini memastikan bahwa setiap komponen memenuhi spesifikasi yang dibutuhkan, mengurangi kebutuhan akan pengerjaan mesin tambahan atau operasi pasca-pemrosesan. Kemampuan untuk secara konsisten menghasilkan komponen yang presisi meningkatkan efisiensi dan mengurangi waktu serta biaya yang terkait dengan pengerjaan ulang atau komponen yang ditolak.
3. Skalabilitas:
Pencetakan injeksi sangat mudah diskalakan, sehingga cocok untuk produksi volume rendah maupun volume tinggi. Setelah cetakan dibuat, proses pencetakan injeksi dapat dengan mudah direplikasi, memungkinkan produksi komponen identik secara efisien. Kemampuan untuk meningkatkan skala produksi dengan cepat dan efisien menjadikan pencetakan injeksi sebagai metode pilihan untuk memenuhi perubahan permintaan pasar.
4. Kompleksitas Desain:
Pencetakan injeksi mendukung produksi komponen dengan geometri kompleks dan detail rumit. Cetakan dapat dirancang untuk mengakomodasi lekukan, dinding tipis, dan bentuk kompleks yang mungkin sulit atau mahal untuk dibuat dengan metode manufaktur lain. Fleksibilitas dalam desain ini memungkinkan integrasi beberapa komponen ke dalam satu bagian, mengurangi kebutuhan perakitan dan potensi titik kegagalan. Kemampuan untuk memproduksi desain kompleks secara efisien meningkatkan efisiensi dan fungsionalitas secara keseluruhan.
5. Fleksibilitas Material:
Pencetakan injeksi mendukung berbagai macam material termoplastik, memberikan fleksibilitas dalam pemilihan material berdasarkan sifat-sifat yang diinginkan dari bagian akhir. Material yang berbeda dapat dipilih untuk mencapai karakteristik spesifik seperti kekuatan, fleksibilitas, ketahanan panas, ketahanan kimia, atau transparansi. Fleksibilitas material ini memungkinkan kustomisasi dan optimasi kinerja bagian yang efisien.
Singkatnya, komponen hasil cetakan injeksi hemat biaya dan efisien dibandingkan dengan banyak metode manufaktur lainnya. Biaya perkakas awal diimbangi oleh kemampuan untuk memproduksi sejumlah besar komponen dengan biaya per unit yang lebih rendah. Efisiensi material, otomatisasi tenaga kerja, siklus produksi yang cepat, presisi tinggi, skalabilitas, kompleksitas desain, dan fleksibilitas material berkontribusi pada efektivitas biaya dan efisiensi keseluruhan dari pencetakan injeksi. Keunggulan ini menjadikan pencetakan injeksi sebagai pilihan utama bagi berbagai industri yang ingin memproduksi komponen berkualitas tinggi secara efisien dan ekonomis.
editor by CX 2024-02-19

























