| Product W*D*H |
1420X690X9 Fax:
Mobile :
Website:qdsmad
| Capacity: |
538L |
| Door Number: |
Double Doors |
| Түрі: |
Chest/Deep Freezer |
| Door Type: |
Sliding Door |
| Power Source: |
Electricity |
| Temperature Control: |
Electricity |
| Үлгілер: |
US$ 350/Piece
1 дана (ең аз тапсырыс)
|
Request Sample
|
| Теңшеу: |
Қолжетімді
|
Теңшелген сұраныс
|
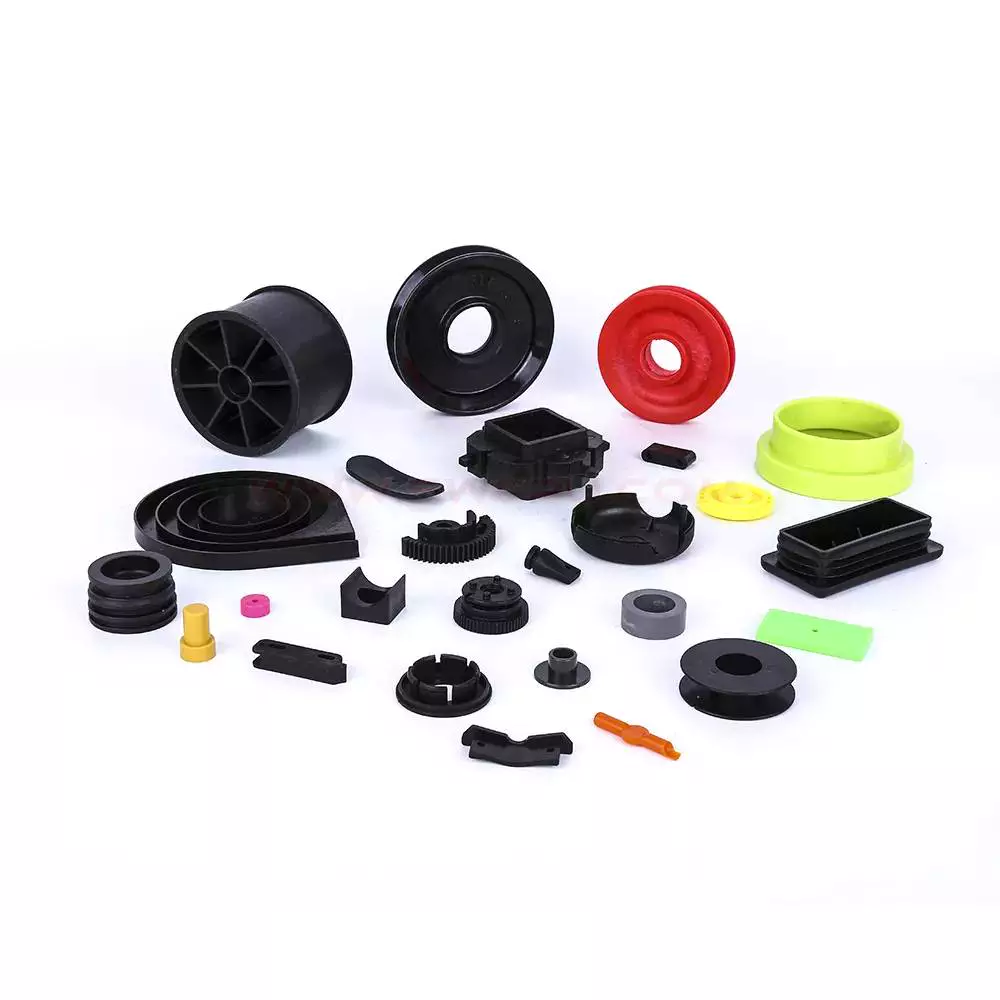
Инъекциялық қалыптау дегеніміз не?
Инъекциялық қалыптау - шикі пластмассаларды балқытып, қалыпқа бағыттау арқылы дәл қалыпталған бөлшектерді өндіру процесі. Инъекциялық қалыптың негізгі компоненттері - бункер, цилиндр және поршеньді бұранда. Инъекция алдында шикі пластмассалар бояғыш пигменттермен және күшейткіш қоспалармен араластырылады.
Инъекциялық қалыпталған бөлшектердің сипаттамалары
Инъекциялық қалыптау - бұл пластикалық бөлшектерді өндіру процесі. Ол компоненттерді өндіру үшін термопластикалық, термосет немесе эластомерлер пайдаланады. Материалдардың ассортименті өте үлкен және ондаған мың түрлі полимерлерді қамтиды. Олар басқа материалдармен және қорытпалармен араластырылып, әртүрлі қасиеттерді алады. Дизайнерлер дайын бөлікте қажетті қасиеттер мен функцияларға негізделіп, жұмысқа сәйкес материалдарды таңдайды. Қалыпты жобалау процесінде қалып материалдарын мұқият таңдау керек, себебі әртүрлі материалдар әртүрлі қалыптау параметрлерін қажет етеді.
Инъекциялық қалыптау температура мен деформация деңгейлерінің дәл төзімділігін талап етеді. Деформацияның максималды деңгейі шамамен 0,15 пайызды құрайды. Бұл параметрлерді инъекциялық қалыптау жобасының талаптарына сәйкес келтіруге болады. Алынған өнімдердің сапасын қалып кірістірулерінің деформациясы мен температурасын нақты уақыт режимінде өлшеу арқылы оңай тексеруге болады.
Инъекциялық қалыптау полимердің ламинарлық ағынымен танымал. Дегенмен, бөлшекті құрайтын қуыста жылулық ауытқулардың бүйірден бүйірге ауытқу мүмкіндігі әлі де бар. Бұл 4-суретте көрсетілген. Бөлшектің жоғары және төмен ығысу аймақтары бар; жоғары ығысу аймақтары бөлшектің төменгі жағында, ал төменгі ығысу аймақтары жоғарғы жағында ағады.
Инъекциялық қалыптау ұсақ бөлшектерден бастап автомобильдің тұтас кузов панельдеріне дейінгі көптеген түрлі пластикалық бөлшектерді жасау үшін қолданылады. Бұл бөлшектер ойыншықтарға арналған полипропилен және тұтынушылық электроникаға арналған ABS сияқты әртүрлі материалдардан жасалуы мүмкін. Оларды алюминий немесе болат сияқты металдан да жасауға болады.
Пластикалық бөлшектердің балқу температурасы жобаның сипаттамаларына сәйкес келуі керек. Қалып қажетті бөлшектерді шығару үшін жеткілікті үлкен болуы керек. Бұл өнімнің өлшемдік дәлдігіне біркелкі емес кішіреюдің әсерін азайтады. Температурадан басқа, қалып материалдың қасиеттерін ескере отырып жасалуы керек.
Құрал-саймандарды жасау
Инъекциялық қалыпталған бөлшектер қалыптарды пайдаланып жасалады. Бұл процесс дұрыс сәйкестендіруді және жұмыс істеуін қамтамасыз ету үшін теңшеуді қажет ететін күрделі процесс. Қалыптың негізгі компоненті - қуыстарды, эжекторларды және салқындату желілерін ұстайтын негіз. Бұл компоненттердің өлшемі мен орналасуы сапалы бөлшектерді өндіру үшін өте маңызды. Дұрыс емес өлшемдегі желдеткіштер қалыптау процесінде ауаның бөлшекке енуіне әкелуі мүмкін. Бұл газ көпіршіктерінің, күйік іздерінің және бөлшектердің сапасының нашарлауына әкелуі мүмкін.
Аспаптарды жасау үшін қолданылатын материал әдетте H-13 аспаптық болат болып табылады. Бұл болат төмен созылу мәніне ие болғандықтан, инъекциялық қалыпталған бөлшектерге жарамды. Инъекциялық қалыпталған бөлшектерге арналған аспаптық бұйымдарды жасау үшін қолданылатын материал әдетте жоғары беріктікке ие. Инъекциялық қалыптау аспаптары үшін қолданылатын материал әдетте 420 тот баспайтын болат немесе H-13 аспаптық болат болып табылады. Бұл материалдар көптеген инъекциялық қалыптау процестеріне жарамды және соғылған немесе MIM бөлшектерімен салыстырғанда салыстырмалы беріктікке ие.
Құрал-саймандарды жасаудың тағы бір маңызды бөлігі - қалып дизайны. Қалыпты тарту бұрышымен жобалау маңызды, себебі бұл шығаруды жеңілдетеді және шығындарды азайтады. Биік нысанды жобалаған кезде 5° тарту бұрышы ұсынылады. Пластикалық бөліктің инъекциялық қалыптаудан кейін ауа көпіршіктерінен таза болуын қамтамасыз ету үшін тарту бұрышын таңдау өте маңызды.
Инъекциялық қалыптау құралдарының құны инъекциялық қалыптау бөлшегінің құнының 15%-ге дейін жетуі мүмкін. Қалып материалдары мен дизайнындағы инновациялардың арқасында құрал-саймандарды жасау тиімдірек және үнемді бола алады.
Инъекциялық қалыпталған бөлшектердің беткі әрлеуі
Инъекциялық қалыпталған бөлшектердің беткі әрлеуі бөлшектің сыртқы түрі мен өнімділігіне әртүрлі әсер етуі мүмкін. Әртүрлі материалдар әртүрлі беттік әрлеуге жарамды, кейбір пластмассалар басқаларына қарағанда тегіс, жылтыр әрлеуге жақсырақ келеді. Беттік әрлеудің түріне бірнеше факторлар, соның ішінде инъекция жылдамдығы және балқу температурасы әсер етеді. Инъекция жылдамдығының жоғарылауы дәнекерлеу сызықтарының көрінуін азайту және бөлшектердің жалпы көрінісін жақсарту арқылы пластикалық әрлеудің сапасын жақсартуға көмектеседі.
Пластикалық бетті тегіс өңдеу үшін кейбір компаниялар бөлшектің жоғары деңгейдегі кедір-бұдырлығын талап етеді. Басқалары кедір-бұдыр көріністі қалайды, бірақ екі нұсқаның да өз артықшылықтары бар. Таңдалған беттік өңдеу түрі бөлшектің мақсатына және қолданылуына байланысты болады. Мысалы, косметикалық бөлшек үшін жылтыр пластикалық өңдеу артықшылыққа ие болуы мүмкін, ал берік және үнемді болуы керек механикалық бөлшек үшін кедір-бұдыр өңдеу қолайлырақ болуы мүмкін.
Инъекциялық қалыпталған бөлшектердің беткі әрлеуі көбінесе қолданылуына сәйкес келетіндей етіп жасалады. Мысалы, кейбір бөлшектер үйкелістің көп мөлшерін қажет ететіндіктен, кедір-бұдыр беткі әрлеуді қажет етеді. Бұл бөлшектер қажетті текстураға жету үшін құммен өңдеу процесін қажет етуі мүмкін. Пластикалық текстураны басқару үшін басқа процестерді де пайдалануға болады.
Беткі өңдеу түрі пайдаланылатын материалдарға, сондай-ақ бөлшектің дизайны мен пішініне байланысты. Пайдаланылатын материал түрі, қоспалар және температура да беткі өңдеуге әсер етеді. Жобалау процесінің басында беткі өңдеуді ескеру маңызды.
Дәлдікті жақсарту үшін қосымша операцияның маңыздылығы
Көптеген инъекциялық қалыптау бөлшектері қосымша операцияларды қажет етпесе де, кейбір компоненттер осы өңдеу түрін қажет етеді. Компоненттің беткі өңдеуі оның қаншалықты жақсы жұмыс істейтінін және басқа қандай қосымша операциялар қажет екенін анықтайды. Бөлшектің функциясына байланысты тегіс немесе текстуралы беті орынды болуы мүмкін. Сонымен қатар, кейбір бөлшектерге желімдерді жағар алдында бетті дайындау қажет болуы мүмкін, сондықтан беттің дәл өңделуі үлкен айырмашылықты жасай алады. Қажетті өңдеуге қол жеткізу үшін инъекциялық қалыптаушы әртүрлі материалдарды қалыптау тәжірибесіне ие болуы керек. Ол сондай-ақ қалып ағынын қалай модельдеу керектігін білуі керек. Сондай-ақ, тәжірибелі қалыптаушылар қосымша бояу процестерінің қажеттілігін болдырмай, қажетті түске қол жеткізу үшін материалдарды қалай араластыру керектігін біледі.
Инъекциялық қалыптау - дәлдік пен дәлдікті қажет ететін күрделі процесс. Балқытылған пластиктің оңтайлы температурасын, сондай-ақ қалыптың өзін таңдау керек. Қалып сонымен қатар пластиктің дұрыс ағынына арналған болуы керек. Сонымен қатар, ол бөлшектің дизайны үшін ең жақсы термопластикалық материалдан жасалуы керек. Соңында, бөлшектің лақтырылғанға дейін қатты болуы үшін дұрыс уақыт берілуі керек. Бұл мәселелердің көпшілігін бөлшектің дизайнына бейімделген арнайы құралдармен шешуге болады.
Инъекциялық қалыптау күрделі бөлшектерді арзан бағамен жасауға мүмкіндік береді. Сондай-ақ, өндірушілерге күрделі геометриялары мен көп функциялары бар бөлшектерді жасауға мүмкіндік береді.
 
editor by CX 2023-10-20
 Kazakh
|

























