| Product W*D*H |
1420X690X9 Fax:
Mobile :
Website:qdsmad
| Capacity: |
538L |
| Door Number: |
Double Doors |
| Jenis: |
Chest/Deep Freezer |
| Door Type: |
Sliding Door |
| Power Source: |
Electricity |
| Temperature Control: |
Electricity |
| Sampel: |
US$ 350/Piece
1 Keping (Pesanan Minimum)
|
Minta Sampel
|
| Penyesuaian: |
Tersedia
|
Permintaan Tersuai
|
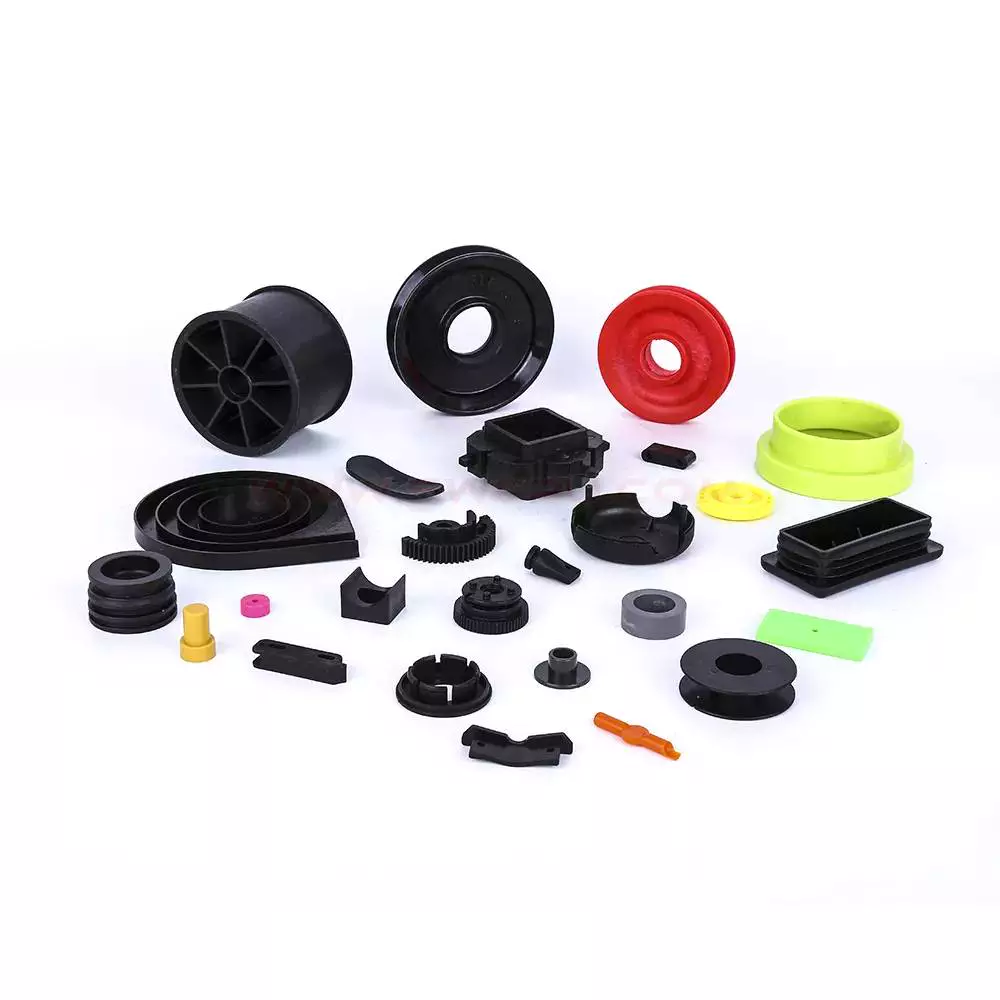
Apakah Pengacuan Suntikan?
Pengacuan suntikan ialah proses menghasilkan bahagian yang dibentuk dengan tepat dengan menggabungkan plastik mentah dan membimbingnya ke dalam acuan. Komponen utama acuan suntikan ialah corong, laras dan skru salingan. Sebelum suntikan, plastik mentah dicampurkan dengan pigmen pewarna dan bahan tambahan pengukuh.
Ciri-ciri bahagian yang dibentuk dengan suntikan
Pengacuan suntikan ialah proses pembuatan bahagian plastik. Ia menggunakan termoplastik, termoset atau elastomer untuk mengeluarkan komponen. Pelbagai bahan adalah sangat banyak dan merangkumi puluhan ribu polimer yang berbeza. Ia dicampur dengan bahan dan aloi lain untuk menghasilkan pelbagai sifat. Pereka bentuk memilih bahan yang sesuai untuk kerja berdasarkan sifat dan fungsi yang diingini pada bahagian siap. Semasa proses reka bentuk acuan, bahan acuan mesti dipilih dengan teliti, kerana bahan yang berbeza memerlukan parameter pengacuan yang berbeza.
Pengacuan suntikan memerlukan toleransi suhu dan tahap ketegangan yang tepat. Tahap ketegangan maksimum adalah kira-kira 0.15 peratus. Parameter ini boleh dilaraskan untuk memenuhi keperluan projek pengacuan suntikan. Produk yang terhasil boleh disemak dengan mudah untuk kualiti dengan mengukur ketegangan dan suhu sisipan acuan dalam masa nyata.
Pengacuan suntikan dikenali kerana aliran laminar polimernya. Walau bagaimanapun, masih terdapat kemungkinan variasi haba sisi ke sisi dalam rongga pembentuk bahagian. Ini digambarkan dalam Rajah 4. Bahagian ini mempunyai kawasan ricih tinggi dan rendah; kawasan ricih yang lebih tinggi mengalir di bahagian bawah bahagian, manakala kawasan ricih yang lebih rendah mengalir di bahagian atas.
Acuan suntikan digunakan untuk membuat pelbagai jenis bahagian plastik, daripada bahagian kecil hinggalah panel seluruh badan kereta. Bahagian-bahagian ini boleh dibuat daripada pelbagai bahan yang berbeza, seperti polipropilena untuk mainan dan ABS untuk elektronik pengguna. Ia juga boleh dibuat daripada logam, seperti aluminium atau keluli.
Suhu lebur bahagian plastik mestilah sesuai dengan spesifikasi projek. Acuan hendaklah cukup besar untuk menghasilkan bahagian yang dikehendaki. Ini akan meminimumkan kesan pengecutan yang tidak sekata terhadap ketepatan dimensi produk. Selain suhu, acuan mesti direka bentuk dengan mengambil kira sifat bahan tersebut.
Fabrikasi perkakas
Bahagian yang diacukan suntikan dihasilkan menggunakan acuan. Proses ini merupakan proses kompleks yang memerlukan penyesuaian untuk memastikan kesesuaian dan fungsi yang betul. Komponen utama acuan ialah tapak, yang memegang rongga, ejektor dan saluran penyejukan. Saiz dan kedudukan komponen ini adalah penting untuk penghasilan bahagian yang berkualiti. Saiz lubang udara yang salah boleh menyebabkan udara terperangkap memasuki bahagian semasa proses pengacuan. Ini boleh menyebabkan gelembung gas, kesan terbakar dan kualiti bahagian yang buruk.
Bahan yang digunakan untuk fabrikasi perkakas biasanya keluli alat H-13. Keluli ini sesuai untuk bahagian yang diacukan suntikan kerana ia mempunyai nilai pemanjangan yang rendah. Bahan yang digunakan untuk membuat perkakas untuk bahagian yang diacukan suntikan biasanya mempunyai kekuatan alah yang tinggi. Bahan yang digunakan untuk perkakas pengacuan suntikan biasanya keluli tahan karat 420 atau keluli alat H-13. Bahan-bahan ini sesuai untuk kebanyakan proses pengacuan suntikan dan mempunyai kekuatan alah yang setanding berbanding bahagian tempa atau MIM.
Satu lagi bahagian penting dalam fabrikasi perkakas ialah reka bentuk acuan. Adalah penting untuk mereka bentuk acuan dengan sudut draf, kerana ini akan memudahkan lontaran dan mengurangkan kos. Sudut draf 5o disyorkan semasa mereka bentuk ciri yang tinggi. Memilih sudut draf adalah penting untuk memastikan bahagian plastik bebas daripada gelembung udara selepas pengacuan suntikan.
Kos perkakas pengacuan suntikan boleh menyumbang sebanyak 15% daripada kos bahagian yang diacuan suntikan. Dengan inovasi dalam bahan dan reka bentuk acuan, fabrikasi perkakas boleh menjadi lebih cekap dan kos efektif.
Kemasan permukaan pada bahagian yang dibentuk suntikan
Kemasan permukaan pada bahagian yang dibentuk dengan suntikan boleh memberi pelbagai kesan pada penampilan dan prestasi bahagian tersebut. Bahan yang berbeza sesuai untuk pelbagai jenis kemasan permukaan, dengan sesetengah plastik lebih sesuai untuk kemasan yang licin dan berkilat berbanding yang lain. Jenis kemasan permukaan juga dipengaruhi oleh beberapa faktor, termasuk kelajuan suntikan dan suhu leburan. Kelajuan suntikan yang lebih pantas membantu meningkatkan kualiti kemasan plastik dengan mengurangkan keterlihatan garisan kimpalan dan meningkatkan penampilan keseluruhan bahagian.
Untuk kemasan permukaan plastik yang licin, sesetengah syarikat memerlukan tahap kekasaran yang tinggi pada bahagian tersebut. Syarikat lain mungkin lebih suka rupa yang lebih kasar, tetapi kedua-dua pilihan boleh mempunyai manfaatnya. Jenis kemasan permukaan yang dipilih bergantung pada tujuan dan aplikasi bahagian tersebut. Contohnya, kemasan plastik berkilat mungkin lebih disukai untuk bahagian kosmetik, manakala kemasan yang lebih kasar mungkin lebih sesuai untuk bahagian mekanikal yang mesti tahan lasak dan menjimatkan kos.
Kemasan permukaan pada bahagian yang dibentuk suntikan selalunya disesuaikan agar sepadan dengan aplikasi. Contohnya, sesetengah bahagian memerlukan kemasan permukaan kasar kerana ia memerlukan geseran yang lebih besar. Bahagian ini mungkin memerlukan proses sandblasting untuk mencapai tekstur yang diingini. Proses lain juga boleh digunakan untuk mengawal tekstur plastik.
Jenis kemasan permukaan bergantung pada bahan yang digunakan, serta reka bentuk dan bentuk bahagian tersebut. Jenis bahan yang digunakan, bahan tambahan dan suhu juga memberi kesan pada kemasan permukaan. Penting juga untuk mempertimbangkan kemasan permukaan pada awal proses reka bentuk.
Kepentingan operasi sekunder untuk meningkatkan ketepatan
Walaupun kebanyakan bahagian yang diacukan suntikan tidak memerlukan operasi sekunder, sesetengah komponen memerlukan pemprosesan jenis ini. Kemasan permukaan sesuatu komponen akan menentukan sejauh mana ia berfungsi dan operasi sekunder lain yang diperlukan. Bergantung pada fungsi bahagian tersebut, permukaan yang licin atau bertekstur mungkin sesuai. Selain itu, sesetengah bahagian mungkin memerlukan penyediaan permukaan sebelum menggunakan pelekat, jadi kemasan permukaan yang tepat boleh membuat perbezaan yang besar. Untuk mencapai kemasan yang diingini, pengacukan suntikan harus mempunyai pengalaman membentuk bahan yang berbeza. Dia juga harus mempunyai pengetahuan tentang cara mensimulasikan aliran acuan. Selain itu, pengacuan yang berpengalaman tahu cara mencampurkan bahan untuk mencapai warna yang diingini, mengelakkan keperluan untuk proses mengecat sekunder.
Pengacuan suntikan merupakan proses kompleks yang memerlukan ketepatan dan kejituan. Suhu optimum plastik cair mesti dipilih, begitu juga dengan acuan itu sendiri. Acuan juga mesti direka bentuk untuk aliran plastik yang betul. Di samping itu, ia mesti diperbuat daripada bahan termoplastik terbaik untuk reka bentuk bahagian tersebut. Akhir sekali, masa yang betul mesti diberikan untuk bahagian tersebut menjadi pepejal sebelum ia dikeluarkan. Kebanyakan isu ini boleh diatasi dengan peralatan khusus yang disesuaikan dengan reka bentuk bahagian tersebut.
Pengacuan suntikan menawarkan peluang untuk membuat bahagian yang kompleks pada kos yang rendah. Ia juga membolehkan pengeluar membuat bahagian dengan geometri yang rumit dan pelbagai fungsi.
 
editor by CX 2023-10-20
 Malay
|

























